


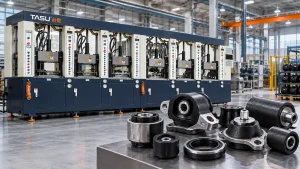
Rubberen-metaalverbindingen combineren de elasticiteit, afdichtingseigenschappen en trillingsdemping van rubber met de structurele sterkte van metaal. Typische producten zijn onder andere ophangingsbussen, motorsteunen, anti-vibratiepads, gelijmde afdichtingen, rubberen rollen, wielen met metalen kern en industriële dempingscomponenten.
Voor de productie van deze onderdelen is meer nodig dan alleen een mal vullen met rubber. Metalen inzetstukken moeten worden voorbereid, gepositioneerd en stevig vastgehouden terwijl de geplastificeerde massa eromheen vloeit. Bindmiddelen, injectiedruk, matrijstemperatuur, uithardingsomstandigheden en luchtverwijdering beïnvloeden allemaal de uiteindelijke verbinding tussen rubber en metaal.
Een correct geconfigureerde rubber spuitgietmachine Het biedt gecontroleerde toevoer, herhaalbare spuitvoorbereiding en programmeerbare injectieprofielen voor producten die met inzetstukken worden vervaardigd. De machine, matrijs, compound, metalen inzetstuk en het verbindingsproces moeten echter nog steeds als één productieproces worden beschouwd.
Wat zijn rubber-metaalverbindingen?
Rubber-metaalverbindingen zijn gegoten onderdelen waarbij gevulkaniseerd rubber permanent is bevestigd aan een inzetstuk van staal, aluminium of een ander compatibel metaal.
Het metaal biedt normaal gesproken:
- Structurele ondersteuning
- Bevestigingspunten
- Lastoverdracht
- Dimensionale stabiliteit
- Slijtvastheid
- Mechanische verbinding
Het rubberen gedeelte kan het volgende bieden:
- Trillingsisolatie
- Schokabsorptie
- Flexibele beweging
- Geluidsreductie
- Afdichten
- Elektrische isolatie
- Oppervlaktebescherming
- Gecontroleerde compressie
Tijdens het vormproces vloeit het rubber in de ruimte rondom of tussen de voorbereide inzetstukken. Door hitte en druk wordt het mengsel gevulkaniseerd, terwijl het bindmiddel zorgt voor hechting tussen het rubber en het metaal.
Het proces verschilt van het achteraf monteren van een uitgehard rubberen onderdeel met een metalen onderdeel. Bij spuitgieten wordt het rubber gevormd en verbonden tijdens dezelfde productiecyclus.
Veelvoorkomende spuitgietproducten van rubber op metaal
Ophangingsbussen
Ophangingsbussen bestaan doorgaans uit een binnen- en een buitenmantel van metaal, verbonden door een gegoten rubberen laag. Het rubber maakt gecontroleerde beweging mogelijk en isoleert tegelijkertijd trillingen en geluid.
De productie-uitdagingen omvatten onder meer:
- Het behouden van concentriciteit tussen metalen bussen.
- Voorkomen dat het inzetstuk verschuift tijdens de injectie.
- Het opvullen van smalle ringvormige ruimtes
- Het regelen van de rubberdikte
- Voorkom ingesloten lucht
- Het bereiken van een uniforme hechting rondom het gehele inzetstuk.
Het ontwerp van de mal en het opspanmechanisme is cruciaal, omdat kleine veranderingen in de positie van de inzetstukken de rubberdikte en de productprestaties kunnen beïnvloeden.
Motor- en apparatuursteunen
Rubberen motorsteunen ondersteunen motoren, pompen, compressoren en industriële apparatuur en verminderen tegelijkertijd de overdracht van trillingen.
Deze producten kunnen het volgende bevatten:
- Schroefdraadbouten
- Stalen platen
- Ingebedde noten
- Binnenste hulzen
- Meerdere verlijmde inzetstukken
- Dikke rubberen secties
- Holtes of afgestemde geometrische kenmerken
Dikke secties en meerdere inzetstukken creëren complexe stromingspaden. Vacuümondersteuning en gefaseerde injectie kunnen nodig zijn om het rubber de moeilijk bereikbare plaatsen te laten bereiken zonder luchtinsluiting.
Antivibratiepads
Gelijmde antivibratiepads bestaan doorgaans uit een rubberen blok met een of twee metalen platen. Boutgaten, tapeinden of schroefdraadinzetstukken verbinden het product met machines of draagconstructies.
Voor een betrouwbare productie zijn een consistente plaatsing van de inzetstukken en een gecontroleerde braamvorming rond de metalen randen vereist.
Rubberen bussen
Industriële bussen worden gebruikt in machines, voertuigen, landbouwvoertuigen en veersystemen. Sommige uitvoeringen bevatten één metalen huls, terwijl andere rubberen bussen tussen concentrische binnen- en buitenbuizen plaatsen.
De materiaalverdeling rondom de huls moet uniform blijven. Een excentrische insert kan leiden tot ongelijke stijfheid en voortijdig productfalen.
Verlijmde afdichtingen
Gelijmde afdichtingen combineren rubber met een metalen ring, plaat of verstevigingsstructuur.
Het metaal ondersteunt het onderdeel, terwijl het rubber het functionele afdichtingsvlak vormt. Kritische productie-eisen zijn onder andere:
- Nauwkeurige afdichtingsgeometrie
- Lage flits
- Gelijkmatige rubberbedekking
- Reinig metalen oppervlakken
- Stabiele hechting tussen rubber en metaal
- Gecontroleerde compressiedikte
Rubberen rollen
Rubberen rollen bestaan uit een metalen as of cilindrische kern die is omhuld met gevormd rubber. Ze worden gebruikt in transport-, druk-, materiaalverwerkings- en industriële apparatuur.
Lange producten vereisen mogelijk speciale geleiders en klemconstructies om het rubber gelijkmatig over de kern te verdelen.
Wielen met metalen kern
Industriële wielen en rollen kunnen een stalen of aluminium kern hebben die is verbonden met een buitenste rubberlaag. Deze verbinding moet bestand zijn tegen herhaalde belasting, vervorming en rotatie.
TASU's gids voor Rubberen spuitgietmachines voor massieve banden en industriële wielen Hierin worden aanvullende eisen voor dikke rubberen secties en metalen kernen toegelicht.
Onderdelen met een rubberen coating
Spuitgieten kan ook bepaalde delen van een metalen product bekleden met rubber voor grip, demping, afdichting of bescherming.
Voorbeelden zijn:
- Rubberen beugels
- Metalen handgrepen
- Kabelsteunonderdelen
- Beschermende stops
- Apparatuurvoeten
- Bevestigingsmiddelen met rubberen coating
- Versterkte connectoren
Door middel van maskering en het ontwerp van de mal moet worden voorkomen dat rubber in contact komt met metalen oppervlakken die onbedekt moeten blijven.
Waar rubber-metaalverbindingen worden gebruikt
| Industrie | Typische producten | Hoofdfunctie |
|---|---|---|
| Automotive | Bussen, motorsteunen, ophangingsonderdelen en gelijmde afdichtingen | Trillingsbeheersing, beweging en afdichting |
| Industriële machines | Bevestigingssystemen voor apparatuur, rollen, aanslagen en koppelingen | Schokabsorptie en geluidsreductie |
| Spoorvervoer | Ophangingscomponenten, aanslagrubbers en isolatiesteunen | Belastingsoverdracht en trillingsisolatie |
| Bouwmaterieel | Zware bussen, bevestigingen en beschermingscomponenten | Schok- en trillingsbestendigheid |
| Pompen en compressoren | Bevestigingsmaterialen, membranen en gelijmde afdichtingsonderdelen | Trillingsreductie en afdichting |
| HVAC-apparatuur | Compressorsteunen en isolatiepads | Geluids- en trillingsbeheersing |
| Landbouwmachines | Bussen, rollen en dempingsonderdelen | Schokbestendigheid en flexibele beweging |
| Elektrische apparatuur | Isolerende bevestigingen en beschermende verlijmde onderdelen | Isolatie en mechanische bescherming |
De productvereisten verschillen aanzienlijk per branche. De juiste samenstelling, het juiste metaal, het juiste lijmsysteem en het juiste vormproces moeten worden gekozen op basis van de bedrijfsbelasting, de temperatuur, de blootstelling aan chemicaliën en de gebruiksomgeving.
Hoe werkt het spuitgietproces van rubber naar metaal?
1. Fabricage van metalen inzetstukken
Metalen inzetstukken worden geproduceerd volgens de vereiste afmetingen en toleranties. Processen kunnen onder andere stempelen, gieten, bewerken, vormen of lassen omvatten.
Het inzetstuk moet worden gecontroleerd op:
- Afmetingen
- Concentriciteit
- Oppervlaktedefecten
- Burrs
- Olieverontreiniging
- Roest
- Lasresten
- Scherpe randen
- Vervorming
Dimensionale variaties in het inzetstuk kunnen de matrijsbelasting, de rubberdikte en de uiteindelijke productgeometrie beïnvloeden.
2. Oppervlaktevoorbereiding
Metalen oppervlakken moeten worden voorbereid voordat een hechtmiddel wordt aangebracht. Olie, oxidatie, stof of andere verontreinigingen kunnen een betrouwbare hechting belemmeren.
De voorbereidingsmethoden variëren afhankelijk van het metaal en het verbindingssysteem. Ze kunnen onder meer het volgende omvatten:
- Ontvetten
- Schoonmaak
- Schuurstralen
- Chemische behandeling
- Drogen
- Oppervlakteactivering
De gevalideerde procedure moet consequent worden gevolgd. Overmatig reinigen, onvolledig drogen of verontreiniging na de voorbereiding kan de hechtkwaliteit verminderen.
3. Toepassing van het hechtmiddel
Op de metalen delen die in contact komen met het rubber wordt een geschikt hechtingssysteem aangebracht.
Het aanvraagformulier kan worden ingevuld door:
- Spuiten
- Poetsen
- Dippen
- Rollend
- Geautomatiseerde dosering
De laagdikte en de dekking moeten consistent blijven. Overtollig materiaal kan ophoping veroorzaken, terwijl onvolledige dekking ongehechte plekken kan achterlaten.
Voorbereide inzetstukken moeten onder gecontroleerde omstandigheden worden bewaard en binnen de gevalideerde verwerkingsperiode worden gebruikt.
4. Laden invoegen
Operators of robots positioneren de metalen inzetstukken in de mal.
De mal kan gebruikmaken van:
- Locatiepinnen
- Magnetische houders
- Mechanische clips
- Veerbelaste bevestigingsmiddelen
- Gevormde zakken
- Schroefdraadsteunen
- Vervangbare inzetstukken
Elk inzetstuk moet tijdens het sluiten van de mal, het vacuümtrekken en het injecteren op de juiste positie blijven.
5. De mal sluiten en stofzuigen
Na het plaatsen van het inzetstuk sluit de matrijs en wordt de vereiste klemming bereikt.
Door middel van vacuüm kan de lucht vervolgens uit de holte worden verwijderd. Rubber-metaalverbindingen bevatten vaak smalle ruimtes rondom inzetstukken waar verplaatste lucht kan ophopen.
De gids voor vacuüm rubbervormmachines legt uit hoe de afdichting van de mal, de evacuatietijd en het vacuümniveau de vulling van de holte beïnvloeden.
6. Rubberinjectie
Het voorbereide mengsel wordt via het mondstuk, de kanalen en de aanspuitopening in de matrijs geïnjecteerd.
Het injectieprofiel moet het product vullen zonder:
- Het invoegstuk verplaatsen
- Het bindmiddel wegspoelen
- Het vouwen van dunne metalen secties
- Lucht wordt achter het inzetstuk opgesloten.
- Het creëren van zwakke plekken in de lasnaad
- Het produceren van overmatige flitsen
Een injectiesnelheid in meerdere stappen is vaak nuttig. De machine kan de snelheid verlagen naarmate het materiaal gevoelige inzetstukken of het einde van de vulzone nadert.
7. Vulkanisatie en bindingvorming
Door hitte en druk wordt het rubber in de mal gevulkaniseerd. Het hechtingssysteem reageert onder de gevalideerde vormomstandigheden en verbindt het uitgeharde rubber met het voorbereide metalen oppervlak.
De tijd en temperatuur moeten toereikend zijn voor zowel het uitharden van het rubber als de hechting. Onvoldoende uitharding kan het rubber of de verbinding verzwakken, terwijl onnodige overmatige uitharding de productie-efficiëntie vermindert en de producteigenschappen kan beïnvloeden.
8. De mal openen en het onderdeel verwijderen.
Na het vulkanisatieproces wordt de mal geopend en het verlijmde onderdeel verwijderd.
Bij het ontvormen mag geen overmatige kracht worden uitgeoefend op:
- Dunne rubberen randen
- Verbonden interfaces
- Metalen noppen
- Flexibele secties
- lippen sluiten
Robotgestuurde verwijdering kan de consistentie verbeteren wanneer de vorm van het product en de structuur van de mal een betrouwbare grip mogelijk maken.
9. Inspectie en testen
De afgewerkte onderdelen worden gecontroleerd op afmetingen, uiterlijk, hechtingsdekking en productspecifieke prestaties.
De testvereisten zijn afhankelijk van de toepassing en de specificaties van de klant.
Waarom spuitgieten wordt gebruikt voor rubber-metaalverbindingen
Gecontroleerde materiaaldistributie
De injectiedruk perst het geplastificeerde rubber door smalle ruimtes en langs complexe inzetstukken. Een goed ontwerp van de aanvoerkanalen en de spuitopening kan een gelijkmatigere vulling opleveren dan het handmatig plaatsen van meerdere rubberen voorvormen.
Herhaalbare shotvoorbereiding
Automatische toevoer, plastificering en dosering zorgen ervoor dat de samenstelling van het mengsel tussen de cycli constant blijft.
Een stabiel spuitgewicht is belangrijk voor producten met een gecontroleerde rubberdikte of meerdere holtes.
Ondersteuning voor complexe invoeggeometrie
Spuitgieten kan rubber vormen rondom hulzen, bouten, platen, ringen en andere ingebedde structuren.
Ook bij complexe geometrieën zijn geschikte doorstroompaden en veilige bevestigingspunten nodig.
Productie met meerdere holtes
Kleine, verlijmde afdichtingen, bussen en montageonderdelen kunnen in matrijzen met meerdere holtes worden geproduceerd. Evenwichtige aanvoerkanalen en een herhaalbare plaatsing van inzetstukken zijn essentieel voor consistentie tussen de verschillende holtes.
Automatiseringspotentieel
Het laden van inzetstukken, het aanbrengen van het hechtmiddel, het vormen, het ontvormen en de inspectie kunnen gedeeltelijk of volledig geautomatiseerd worden.
Het juiste automatiseringsniveau hangt af van:
- Voeg geometrie in
- Productafmetingen
- Cyclustijd
- Aantal gaatjes
- Productievolume
- Vereiste oriëntatie
- hechtmiddelproces
- Inspectievereisten
Verminderde afhankelijkheid van handmatige uitvoering
Spuitgieten doseert en levert het compound automatisch aan. Dit kan de variatie verminderen die wordt veroorzaakt door handmatig gewogen en gepositioneerde voorvormen.
Machine-eisen voor het vormen van rubber op metaal
Stabiele injectiedruk
De machine moet voldoende druk uitoefenen om het rubber rond de inzetstukken en in de smalle holtes te persen.
De druk moet beheersbaar blijven en niet zomaar hoog zijn. Overmatige druk kan ervoor zorgen dat inzetstukken verschuiven, dat er meer braamvorming optreedt of dat rubber op ongewenste plekken terechtkomt.
Injectiesnelheid in meerdere fasen
Programmeerbare snelheidsinstellingen zorgen ervoor dat het proces kan inspelen op verschillende delen van de holte.
Een typisch profiel kan de volgende elementen bevatten:
- Gecontroleerde snelheid door het mondstuk en de transporteur.
- Sneller vullen van het gehele rubbergedeelte.
- Verlaagde snelheid rond gevoelige inzetstukken
- Langzamere laatste vulling om lucht te laten ontsnappen
De eigenlijke fasen moeten volgen op de testfase met korte series en de geobserveerde materiaalstroom.
Meer informatie is beschikbaar in de Richtlijn voor druk en snelheid bij het spuitgieten van rubber.
Nauwkeurige lichtmeting
Onvoldoende materiaal kan leiden tot blootliggend metaal of onvolledige rubberdelen. Overmatig materiaal verhoogt de kans op braamvorming en schimmelvorming.
Het opnamevolume moet rekening houden met:
- Volume rubberproducten
- Hardloper volume
- Aantal gaatjes
- Proceskussen
- Samengestelde dichtheid
Veilig vastklemmen
De injectiedruk werkt in op het geprojecteerde oppervlak van het gegoten onderdeel en het kanaalsysteem. De klemkracht moet de matrijs gesloten houden gedurende het vullen en vulkaniseren.
Een slechte sluiting van de mal kan leiden tot braamvorming langs de productrand of rond het metalen inzetstuk.
Stabiele plasticering
Veranderingen in de samenstelling beïnvloeden de stroming, de druk en het contact tussen het bindmiddel en het bindmiddel.
Gecontroleerde toevoer en FIFO-materiaaltransport dragen bij aan een voorspelbaardere verblijftijd. Toevoersysteem van een rubberspuitgietmachine legt uit hoe voeding en plasticering de stabiliteit van de hagelkorrels beïnvloeden.
Gelijkmatige vormtemperatuur
Temperatuurverschillen kunnen leiden tot ongelijkmatige vulling, uitharding en hechting.
Het verwarmingssysteem moet zorgen voor stabiele temperaturen rondom alle holtes en inzetstukken. Grote metalen onderdelen kunnen warmte absorberen en de plaatselijke omstandigheden in de matrijs tijdelijk veranderen, vooral na de start of hervatting van de productie.
Vacuüm- en afzuigregeling
Metalen inzetstukken verdelen de holte en creëren extra plekken waar lucht kan worden ingesloten. Dankzij de vacuümfunctie en de correct geplaatste ventilatieopeningen wordt lucht afgevoerd voordat deze door het oprukkende rubber wordt ingesloten.
Geschikte toegang tot de schimmel
Bij het inbrengen van inzetstukken is voldoende ruimte nodig voor een operator of robot om de metalen componenten veilig en nauwkeurig te positioneren.
De machineconstructie moet worden gekozen op basis van:
- Invoeglaadrichting
- Richting van het openen van de mal
- Productverwijderingsproces
- Voeg gewicht toe
- Robottoegang
- Fabrieksindeling
Procesbewaking
Het registreren van injectiedruk, vultijd, matrijstemperatuur en uithardingstijd kan helpen bij het opsporen van geleidelijke variaties.
Veranderingen in de drukcurve kunnen duiden op:
- Invoegpositieproblemen
- Poortbeperking
- Variatie in samengestelde viscositeit
- Verstopte ventilatieopeningen
- veranderingen in het opnamevolume
- Voortijdige uitharding
Verticale versus horizontale machines voor insert molding
| Overweging | Verticale configuratie | Horizontale configuratie |
|---|---|---|
| Plaatsing invoegen | Gemakkelijke toegang tot een naar boven gerichte mal | Afhankelijk van de mal en de laadrichting. |
| Voeg stabiliteit in | Zwaartekracht kan helpen om sommige inzetstukken op hun plaats te houden. | Mogelijk zijn bevestigingsmaterialen nodig om beweging te voorkomen. |
| Toegang tot automatisering | Geschikt voor draaitafels en inzetstuklaadrobots. | Geschikt voor inline-automatisering en transportbanden. |
| Productverwijdering | Vaak naar boven verwijderd | Meestal horizontaal of naar beneden verwijderd. |
| Vormstructuur | Bruikbaar voor veel spuitgiettoepassingen | Geschikt voor specifieke lange, grote of geautomatiseerde producten. |
| Fabrieksindeling | Een kleiner vloeroppervlak in sommige configuraties. | In sommige gevallen is integratie met lineaire productielijnen eenvoudiger. |
De machineoriëntatie mag niet alleen op basis van de productnaam worden gekozen. De geometrie van het inzetstuk, de matrijsstructuur, de automatisering en de ontvormrichting zijn belangrijker.
TASU levert ook horizontale rubberspuitgietmachines voor industriële rubberproducten en geautomatiseerde productieconfiguraties.
Overwegingen bij het ontwerp van mallen
Plaatsing en behoud van invoegmateriaal
De mal moet elk inzetstuk in een herhaalbare positie vasthouden.
Bevestigingsmiddelen moeten beweging voorkomen zonder het metalen oppervlak te beschadigen of de rubberstroom te belemmeren.
Belangrijke vragen zijn onder meer:
- Kan het inzetstuk verschuiven tijdens het sluiten van de mal?
- Kan de injectiedruk het draaien of optillen?
- Is onjuist laden fysiek mogelijk?
- Kan de operator de oriëntatie bevestigen?
- Kan het inzetstuk na het vormen worden verwijderd?
- Zijn armaturen vervangbaar als ze versleten zijn?
Poortpositie
De positie van de poort bepaalt hoe het rubber het metalen inzetstuk benadert.
Een onjuiste plaatsing van de poort kan de volgende gevolgen hebben:
- Voeg beweging in
- Ongelijkmatige rubberdikte
- verplaatsing van het hechtmiddel
- Luchtinsluiting
- Zichtbare stroomlijnen
- Zwakke lasnaden
- Overmatig drukverlies
De klep mag geen ongecontroleerde hogesnelheidsstroom naar een dun inzetstuk of gecoat oppervlak leiden.
Hardloper Balans
Matrijzen met meerdere holtes vereisen evenwichtige stromingspaden, zodat elke holte een vergelijkbaar materiaalvolume en een vergelijkbare druk ontvangt.
Variaties tussen holtes kunnen het gevolg zijn van:
- Verschillende loperlengtes
- Ongelijke poortafmetingen
- Temperatuurverschillen
- Invoegpositie variatie
- Verstopte ventilatieopeningen
- Inconsistente opbouw van het hechtmiddel
Ventilatiepositie
Lucht kan vaak vast komen te zitten achter inzetstukken of waar twee rubberen stromingsvlakken weer samenkomen.
Ventilatieopeningen moeten in de buurt van:
- Einde van de vulzones
- Voeg randen in
- Diepe zakken
- Blinde secties
- Stroomfrontknooppunten
- Dunne rubberen secties
De Handleiding voor het ontluchten van rubberen mallen Dit artikel behandelt de locaties van de ventilatieopeningen, symptomen van luchtinsluitingen en onderhoudsvereisten.
Thermische uitzetting van metaal
Metalen inzetstukken verhitten in de matrijs en kunnen uitzetten tijdens het uitharden. Matrijsontwerpers moeten rekening houden met de afmetingen van de inzetstukken, de passing in de matrijs en de verwijderingsomstandigheden bij bedrijfstemperatuur.
Borgstellingsagent goedkeuring
Bij het plaatsen van de mal moet worden voorkomen dat de voorbereide hechtingsgebieden tijdens het laden onnodig worden geschraapt.
Opgehoopt hechtmiddel kan ook armaturen vervuilen en de positie van inzetstukken veranderen. Reinigingstoegang moet in het matrijsontwerp worden opgenomen.
Ontvouwen
Het verlijmde oppervlak kan tijdens het verwijderen van het product aan spanning worden blootgesteld. Uitwerpers en grijppunten moeten kracht uitoefenen op structureel geschikte plaatsen.
Voorbereidingseisen voor rubber en metaal
Selectie van rubbermengsels
De verbinding wordt gekozen op basis van de vereisten:
- Hardheid
- Elasticiteit
- Temperatuurbestendigheid
- Oliebestendigheid
- Chemische bestendigheid
- Weerbestendigheid
- Compressiegedrag
- Vermoeidheidsprestaties
- Hechtingscompatibiliteit
Veelvoorkomende rubberfamilies zijn onder andere EPDM, NBR, natuurrubber, CR, HNBR en FKM. De complete samenstelling – niet alleen de rubberfamilie – beïnvloedt het injectiegedrag en de hechting.
Metaalselectie
Veelgebruikte inzetstukken zijn onder andere koolstofstaal, roestvrij staal en aluminium. De oppervlakteconditie en de voorbereiding voor de hechting verschillen per metaalsoort.
Het metaal moet compatibel zijn met:
- Serviceomgeving
- Mechanische belasting
- Oppervlaktebehandelingsproces
- Verlijmingssysteem
- Schimmeltemperatuur
- Vereiste corrosiebestendigheid
Inzetstukopslag
De voorbereide inzetstukken moeten worden beschermd tegen stof, olie, vocht en onnodige aanraking.
Opslagbeheer kan onder meer het volgende omvatten:
- Afgedekte containers
- Vastgestelde houdbaarheid
- Batchidentificatie
- Temperatuur- en vochtigheidslimieten
- Eerst erin, eerst eruit gebruik
- Handschoenen voor handmatig laden
Veelvoorkomende defecten bij het spuitgieten van rubber op metaal
| Defect | Mogelijke oorzaken | Aanbevolen controles |
|---|---|---|
| Rubber laat los van metaal | Verontreiniging, ongeschikt hechtmiddel of onjuiste uitharding | Beoordeling van reiniging, coating en vulkanisatie |
| Gedeeltelijke binding | Onvolledige coating of ingesloten lucht | Controleer de aardingsdekking, ventilatieopeningen en het stofzuigsysteem. |
| Voeg beweging in | Te hoge vulsnelheid of een zwakke bevestiging | Verlaag de lokale snelheid en verbeter de retentie. |
| Blootgesteld metalen oppervlak | Te kort schot, luchtinsluiting of onjuiste plaatsing van het inzetstuk. | Controleer het schotvolume, de ontluchting en het laden. |
| Flits rondom invoegen | Overmatige druk, versleten bevestigingsonderdelen of een slechte pasvorm van de mal. | Controleer de druk, de plaatsing van de componenten en de oppervlakken van de mal. |
| variatie in rubberdikte | Excentrische invoeging of instabiele belasting | Controleer de slijtage van het bevestigingsmiddel en de afmetingen van de inzetstukken. |
| Brandplek achter het inzetstuk | Perslucht of een verstopt ventilatiekanaal | Reinig de ventilatieopeningen en optimaliseer de uiteindelijke vulsnelheid. |
| Opbouw van hechtmiddel | Overmatige coating of slechte applicatiecontrole | Controleer de laagdikte en de reiniging van de schimmel. |
| Blaren of bubbels | Vocht, ingesloten gas of ongeschikte uitharding | Controleer of het inzetstuk droog is, of de compound en het vacuüm zijn. |
| Voeg vervorming in | Overmatige druk of onvoldoende ondersteuning van het inzetstuk. | Controleer het injectieprofiel en het ontwerp van de armatuur. |
| Het rubber scheurt tijdens het ontvormen. | Onvoldoende uitharding of ongeschikte uitstoting | Controleer de uithardingsvoorwaarden en de verwijderingsmethode. |
| variatie van holte tot holte | Onbalans in de loop, variatie in de insert of ongelijke temperatuur. | Vergelijk elke holte en procesconditie. |
Zichtbare scheiding is niet het enige mogelijke hechtingsprobleem. Onder het oppervlak kan een zwakke hechting aanwezig zijn, daarom moeten functionele tests worden uitgevoerd volgens de productspecificaties.
Kwaliteitscontrole voor met rubber beklede metalen onderdelen
Inkomende metaalinspectie
Controleer de metalen onderdelen vóór de voorbereiding en het gieten.
Nuttige controles zijn onder andere:
- Kritische afmetingen
- Oppervlakteconditie
- Concentriciteit
- Vlakheid
- Draadkwaliteit
- Lastoestand
- Coating- of galvaniseerconditie
- Deel netheid
Controle van het hechtingsproces
Productiegegevens moeten het volgende vermelden:
- Reinigingsbatch
- Oppervlaktebehandelingsproces
- Batch van het hechtmiddel
- Aanvraagtijd
- Droogomstandigheden
- Voeg de opslagduur in
- Bedienings- of geautomatiseerde lijn
- Matrijs- en holtenummer
Inspectie van het eindproduct
Veelvoorkomende controles zijn onder andere:
- Totale afmetingen
- Rubberdikte
- Plaats invoegen
- Concentriciteit
- Flash
- Oppervlaktedefecten
- Blootgesteld metaal
- Leegtes
- Obligatiedekking
- Productgewicht
- Hardheid
Testen van de hechtsterkte
De toepasselijke testmethode is afhankelijk van het productontwerp en de klantvereisten.
Mogelijke evaluaties omvatten:
- Pull-testen
- Schiltest
- Schuifkrachttesten
- Koppeltesten
- Destructieve doorsnijding
- Vermoeidheidstesten
- Compressietest
- Belasting-doorbuigingstest
Testwaarden moeten gebaseerd zijn op de goedgekeurde productspecificatie in plaats van een algemene streefwaarde die op elk verlijmd onderdeel van toepassing is.
Procesgegevensbeoordeling
Nuttige gegevens over mallen zijn onder andere:
- Injectiedruk
- Injectietijd
- Werkelijke vulsnelheid
- Shot volume
- Plasticeringstijd
- Schimmeltemperatuur
- Vacuümniveau
- Genezingstijd
- Productgewicht
- Reden voor afwijzing
Door kwaliteitsresultaten te koppelen aan machinegegevens kan een probleem met het spuitgieten worden onderscheiden van een probleem met de voorbereiding van de inzetstukken of het hechtmiddel.
Koudkanaalsystemen voor gelijmde onderdelen
Het conventionele aanvoermateriaal hardt samen met het gegoten product uit en moet na elke cyclus worden verwijderd.
De cold runner-technologie zorgt ervoor dat de compound in de runner onder de vulkanisatietemperatuur blijft. Dit kan de hoeveelheid afval van uitgeharde runners verminderen, met name wanneer:
- De samengestelde kosten zijn hoog.
- Het gewicht van de hardloper is belangrijk.
- Het productievolume is groot.
- De mal bevat meerdere holtes.
- Het verwijderen van de loper vereist extra arbeid.
Koudkanaalsystemen vereisen nauwkeurige temperatuurregeling en geschikte isolatie tussen het kanaal en de verwarmde matrijs.
Een economische evaluatie moet de bespaarde materiaalkosten afzetten tegen de gereedschapskosten, onderhoudskosten en procescomplexiteit.
Automatiseringsopties
Automatisch inlegladen
Robots kunnen metalen inzetstukken oppakken, oriënteren en in de matrijs plaatsen. Herhaalbare inzetstukgeometrie en betrouwbare aanvoer zijn noodzakelijk voor een stabiele automatisering.
Aanwezigheids- en positiedetectie
Sensoren of camerasystemen kunnen bevestigen of de inzetstukken aanwezig en correct geplaatst zijn voordat de mal wordt gesloten.
Dit helpt het volgende te voorkomen:
- Lege holtes
- Dubbelbelaste inzetstukken
- Onjuiste oriëntatie
- Schimmelschade
- Niet-gebonden producten
Geautomatiseerde toepassing van hechtmiddel
Gecontroleerd spuiten of doseren kan de consistentie van de coating verbeteren en handmatige handelingen verminderen. Het systeem moet echter nog steeds zorgen voor reiniging, droging en het opvangen van overspray.
Automatisch ontvormen
Robots kunnen afgewerkte onderdelen verwijderen en op koelinstallaties, transportbanden of inspectiestations plaatsen.
Grijpers moeten voorkomen dat ze direct tegen een gevoelig, verlijmd oppervlak trekken.
In-line inspectie
Productielijnen kunnen de volgende elementen integreren:
- Visuele inspectie
- Productweging
- Invoegen - aanwezigheidscontrole
- Dimensionale meting
- Metaaldetectie
- Markering
- Traceerbaarheidssystemen
Automatisering moet inspelen op een vastgestelde productiebehoefte in plaats van onnodige complexiteit toe te voegen.
Informatie die nodig is om de machine te configureren
Fabrikanten dienen de volgende informatie te verstrekken vóór de selectie van apparatuur:
- Tekening van het eindproduct
- 3D-productgegevens indien beschikbaar
- Rubberen samenstelling type
- Rubberhardheid
- Onderdeelgewicht
- Totaal aantal shots
- Tekening van metalen inzetstuk
- Metaaltype
- Voeg gewicht toe
- Aantal inzetstukken per product
- Aantal matrijsopeningen
- Afmetingen van de mal
- Geprojecteerd vormgebied
- hechtmiddelproces
- Vulkanisatietijd
- Vereiste productieoutput
- Huidige gietfouten
- Inzetlaadmethode
- Ontvormmethode
- Automatiseringsvereisten
- Kwaliteits- en testnormen
Voor de procesevaluatie kunnen ook daadwerkelijke inzetstukken, rubbermonsters en bestaande mallen nodig zijn.
TASU's Oplossingen voor rubberspuitgieten Het combineren van apparatuur, toevoer, injectie, vacuüm, ontwerp van koudkanaalsystemen en matrijsontwikkeling voor industriële rubberproducten.
Veelgestelde vragen
Kan een rubberspuitgietmachine rubber rechtstreeks op metaal gieten?
Ja. Voorbereide metalen inzetstukken worden in de mal geplaatst voordat het rubber wordt geïnjecteerd en eromheen wordt gevulkaniseerd.
Welke producten kunnen worden gemaakt door middel van rubber-op-metaal spuitgieten?
Veelvoorkomende producten zijn onder andere bussen, motorsteunen, trillingsdempers, afdichtingen, rollen, koppelingen, machinevoeten en wielen met metalen kern.
Waarom laat het rubber los van het metalen inzetstuk?
Veelvoorkomende oorzaken zijn onder andere olie of oxidatie op het metaal, ongeschikte oppervlaktevoorbereiding, onvolledige dekking van het hechtmiddel, verontreiniging na het coaten en onjuiste vulkanisatieomstandigheden.
Kan de injectiedruk het metalen inzetstuk verplaatsen?
Ja. Een hoge stroomsnelheid of onvoldoende ondersteuning van het implantaat kan ervoor zorgen dat het inzetstuk tijdens het vullen verschuift, draait of vervormt.
Is vacuüm nodig voor het vormen van rubber op metaal?
Niet elk product vereist vacuüm. Onderdelen met complexe inzetstukken, diepe holtes of afgesloten luchtkanalen hebben meer baat bij vacuümgestuurde luchtverwijdering.
Welke rubbermengsels kunnen zich hechten aan metaal?
EPDM, NBR, natuurrubber, CR, HNBR, FKM en andere compounds kunnen worden gebruikt. De compatibiliteit hangt af van de volledige rubbersamenstelling, de metaalbewerking en het hechtingssysteem.
Moet het hechtmiddel handmatig of automatisch worden aangebracht?
Beide methoden zijn mogelijk. De juiste keuze hangt af van de geometrie van het inzetstuk, de coatingvereisten, het productievolume en de gewenste consistentie.
Hoe kan de variatie in hechting tussen verschillende holtes worden verminderd?
Controleer de balans van de aanvoerkanalen, de matrijstemperatuur, de ontluchting, de afmetingen van de inzetstukken, de consistentie van de coating en de positionering van de inzetstukken in elke matrijs.
Kunnen bestaande compressiematrijzen worden gebruikt op een spuitgietmachine?
Sommige matrijzen kunnen worden aangepast, terwijl andere wijzigingen vereisen aan de aanvoerkanalen, poorten, ontluchtingsopeningen of inzetstukbevestigingsstructuren. De matrijs moet worden geëvalueerd voordat de machine wordt geselecteerd.
Welke machineoriëntatie is het meest geschikt voor metalen inzetstukken?
Verticale machines maken handmatige plaatsing van inzetstukken vaak gemakkelijk, terwijl horizontale machines effectief kunnen worden geïntegreerd met specifieke geautomatiseerde productielijnen. De matrijsstructuur en de laadrichting moeten de keuze bepalen.
Kunnen koudsmelters worden gebruikt voor rubber-metaalverbindingen?
Ja, als de samenstelling en het matrijsontwerp geschikt zijn. Koudkanaalsystemen kunnen de hoeveelheid uitgehard materiaal die verloren gaat bij massaproductie verminderen.
Welke informatie is nodig voor een offerte voor een machine?
Lever product- en inzetstuktekeningen, rubbersoort, onderdeelgewicht, aantal holtes, matrijsgrootte, uithardingstijd, productiedoel en vereiste automatiseringsgraad aan.
Conclusie
Het spuitgieten van rubber op metaal combineert compoundvoorbereiding, metaalbehandeling, positionering van de inzetstukken, matrijsvulling, vulkanisatie en hechting in één gecontroleerd productieproces. Betrouwbare onderdelen zijn afhankelijk van schone metalen oppervlakken, een consistente toepassing van het hechtmiddel, een veilige bevestiging van de inzetstukken, een evenwichtige rubberstroom en stabiele uithardingsomstandigheden.
TASU produceert volautomatische rubber spuitgietmachines Voor bussen, trillingsdempende steunen, gelijmde afdichtingen, industriële rollen en andere rubber-metaalproducten. Om uw inzetstukken, matrijsstructuur, samenstelling en productievereisten te evalueren., neem contact op met TASU.
