


Composietisolatoren combineren een isolerende kern, metalen eindstukken en een gegoten siliconenrubberen behuizing. Hun lange afschermingen, smalle interfaces en uitgebreide stroompaden vereisen een stabiele materiaalvoorbereiding, gecontroleerde injectie en betrouwbare ontluchting.
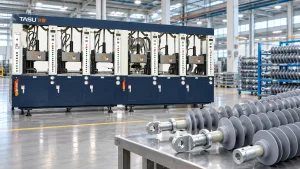
Een toegewijde Rubberen spuitgietmachine voor composietisolatoren De machine injecteert voorbereid HTV-siliconenrubber rond de FRP-staaf en bijbehorende componenten. De machine moet het rubber gelijkmatig over het isolatorprofiel verdelen zonder holtes, onvolledige lagen of zwakke plekken rond de kern achter te laten.
Succesvolle productie hangt van meer af dan alleen de injectiedruk. De samenstelling van het mengsel, de voorbereiding van de FRP-staven, de uitlijning van de mal, de positie van de aanspuitopening, het vacuümniveau, de temperatuurverdeling en de vulkanisatietijd moeten allemaal tegelijkertijd worden gecontroleerd.
TASU ontwikkelt rubber spuitgietmachines met programmeerbare toevoer-, vacuüm-, injectie- en uithardingsregeling voor composietisolatoren en andere technische rubberproducten.
Wat is een composietisolator?
Een composietisolator – ook wel polymeerisolator genoemd – maakt gebruik van verschillende materialen om elektrische, mechanische en omgevingsfuncties te vervullen.
De belangrijkste onderdelen zijn doorgaans:
- FRP-kernstaaf
- Behuizing van siliconenrubber
- Siliconenrubber laat los
- Metalen eindstukken
- Afdichtings- of interfacestructuren
De FRP-staaf draagt de mechanische belasting. Metalen fittingen verbinden de isolator met het elektrische systeem, terwijl de gegoten siliconenrubberen behuizing de kern beschermt en het vereiste kruipprofiel vormt.
Siliconenrubber wordt vaak gekozen voor de buitenbehuizing vanwege de elektrische isolatie, weerbestendigheid en flexibiliteit die het biedt. De exacte eigenschappen van het mengsel zijn afhankelijk van de samenstelling en de vereiste productnorm.
Composietisolatoren geproduceerd door rubberspuitgieten
Rubberinjectieapparatuur kan worden geconfigureerd voor verschillende composietisolatorontwerpen.
Ophangingsisolatoren
Hangisolatoren worden gebruikt op bovengrondse hoogspannings- en distributieleidingen. Hun lange staafconstructie en herhaalde afschermingen vereisen een uniforme rubberbekleding over de gehele kern.
Spanningsisolatoren
Trekisolatoren dragen mechanische belastingen op plaatsen waar geleiders van richting veranderen of eindigen. Het verbinden en afdichten rond de aansluitpunten vereist bijzondere aandacht.
Lijnpaalisolatoren
Lijnmasten ondersteunen geleiders in een vaste positie. Productafmetingen, de opstelling van de mast en de montageconstructies variëren afhankelijk van het spanningsniveau en het systeemontwerp.
Stationpaalisolatoren
Stationsisolatoren worden gebruikt in onderstations en elektrische apparatuur. Grotere productafmetingen vereisen mogelijk een groter spuitvolume, langere mallen en gespecialiseerde handlingsystemen.
Spoorwegisolatoren
Spoorwegelektrificatiesystemen maken gebruik van composietisolatoren met toepassingsspecifieke afmetingen en montagestructuren. De productieapparatuur moet afgestemd zijn op de productlengte, de matrijsconfiguratie en de vereiste output.
Overspanningsbeveiligingsbehuizingen
Behuizingen van siliconenrubber kunnen ook rond overspanningsbeveiligingskernen of -assemblages worden gevormd. De interne componenten moeten tijdens het sluiten van de mal en het injecteren correct gepositioneerd blijven.
Isolatiestaven en elektrische componenten
Dezelfde vormprincipes kunnen worden toegepast op met siliconen beklede staven, elektrische connectoren en andere composietisolatiecomponenten.
Waarom spuitgieten wordt gebruikt voor composietisolatoren
Gelijkmatige dekking met siliconenrubber
Door de injectiedruk wordt het voorbereide siliconenrubber rond de FRP-staaf en in de holtes geperst. Gecontroleerd vullen zorgt voor een gelijkmatige dekking over het gehele product.
Vorming van complexe afzettingsprofielen
Matrijzen voor composietisolatoren bevatten herhaalde afschilferingen, dunne randen en lange stroompaden. Spuitgieten kan deze details reproduceren wanneer de poorten, kanalen en ontluchtingsopeningen correct zijn ontworpen.
Herhaalbare shotvoorbereiding
Automatische toevoer en dosering zorgen voor een consistentere materiaalaanvoer dan handmatig voorbereide ladingen.
Een stabiel spuitvolume is belangrijk, omdat onvoldoende materiaal kan leiden tot onvolledige spuitgietresten, terwijl te veel materiaal de kans op braamvorming en schimmelvorming vergroot.
Gecontroleerde inkapseling van FRP-staven
De rubberen behuizing moet het beoogde stangoppervlak volledig bedekken, zonder open plekken of interne holtes achter te laten.
De centrering van de staaf en de uitlijning van de mal bepalen of de siliconendikte rondom de omtrek constant blijft.
Productieautomatisering
Moderne apparatuur kan het volgende coördineren:
- Samengestelde voeding
- Belichtingsmeting
- Sluiting van de mal
- Stofzuigen
- Injectie
- Vulkanisatie
- Malopening
- Productverwijdering
Automatisering vermindert de afhankelijkheid van handmatige tijdmeting en ondersteunt herhaalbare productiegegevens.
Productie op meerdere stations
Lange vulkanisatieperioden kunnen de productie beperken wanneer één spuitgietmachine slechts één mal bedient. Apparatuur met meerdere stations maakt het mogelijk dat verschillende mallen tegelijkertijd de spuitgiet-, uithardings-, openings- en losfasen doorlopen.
De werkelijke productiecapaciteit is afhankelijk van de productgrootte, het spuitvolume, het aantal mallen, de uithardingstijd en de verwerkingseisen.
HTV-siliconenrubber voor het vormen van composietisolatoren
Hittebestendig vulkaniserend siliconenrubber wordt veel gebruikt voor gegoten composietisolatorbehuizingen.
In tegenstelling tot thermoplastisch materiaal smelt en stolt HTV-silicone niet zomaar. Het materiaal wordt eerst verzacht en geplastificeerd voordat het in een verwarmde mal wordt geïnjecteerd, waar het een onomkeerbaar vulkanisatieproces ondergaat.
Belangrijke eigenschappen van de verbinding zijn onder meer:
- Viscositeit
- Brandveiligheid
- Gedrag genezen
- Stromingseigenschappen
- Vulstofverdeling
- Opslagconditie
- Batchconsistentie
- Vereiste elektrische eigenschappen
- Vereiste mechanische eigenschappen
De machine-instellingen moeten worden afgestemd op de daadwerkelijke productiecompound. Verschillende siliconenformules kunnen verschillende cilindertemperaturen, schroefsnelheden, injectieprofielen en uithardingsomstandigheden vereisen.
De gids voor Rubberplastificatie bij spuitgieten legt uit hoe toevoer, schuifkracht, temperatuur en verblijftijd de toestand van de verbinding beïnvloeden.
Productieproces van composietisolatoren
1. Inspectie van FRP-staven
De kernstaaf moet vóór het vormen worden geïnspecteerd.
De controles kunnen onder meer het volgende omvatten:
- Diameter
- Rechtheid
- Oppervlakteconditie
- Lengte
- Reinheid
- Zichtbare schade
- Einde voorbereiding
- Compatibiliteit met de malbevestiging
Een gebogen of vormvaste staaf kan lastig te centreren zijn in de mal.
2. Eindfittingmontage
De metalen eindstukken worden gemonteerd volgens het goedgekeurde productontwerp en de montageprocedure.
De montage moet worden gecontroleerd op:
- Totale lengte
- Uitlijning
- Concentriciteit
- Verbindingsvoorwaarde
- Oppervlaktereinheid
- Positie ten opzichte van de mal
De bevestigingsconstructie mag het sluiten van de mal of de siliconenvloei niet belemmeren.
3. Oppervlaktevoorbereiding
De verbindingsvlakken van de FRP-staaf en de bijbehorende componenten worden gereinigd en voorbereid volgens het gevalideerde productieproces.
Olie, stof, vocht en vervuiling door handelingen kunnen de interface tussen de siliconen behuizing en de kern aantasten.
De voorbereide staven moeten vóór het laden worden beschermd tegen verontreiniging.
4. Kernpositionering
De staafconstructie wordt in de mal geplaatst en ondersteund door speciale positioneringsstructuren.
De armaturen moeten:
- Centreer de stang
- Voorkom buigen
- Controle axiale positie
- Bestand zijn tegen injectiekrachten
- Voorkom beschadiging van de voorbereide oppervlakken.
- Maak betrouwbaar ontvormen mogelijk
Lange producten hebben mogelijk meerdere steunpunten nodig om doorbuiging te voorkomen.
5. Sluiten van de mal
De mal sluit zich om de kernconstructie. De sluitsnelheid en -kracht moeten gecontroleerd worden om de stang, fittingen en malonderdelen te beschermen.
Sensoren of mechanische controles kunnen worden gebruikt om de juiste positionering van het product te bevestigen voordat het volledig wordt vastgeklemd.
6. Stofzuigen en lucht verwijderen
In elke lege malholte blijft lucht achter. De FRP-staaf en de herhaalde vorm van de mal creëren extra plekken waar lucht gevangen kan raken.
Door middel van vacuüm wordt de lucht vóór de injectie verwijderd, waardoor het siliconenrubber de smalle gedeelten rond de kern beter kan bereiken.
TASU's Handleiding voor vacuümrubbervormmachines legt uit hoe de afdichting van de mal, de evacuatietijd en het vacuümniveau de vulkwaliteit beïnvloeden.
7. Injectie van siliconenrubber
Geplastificeerd HTV-siliconenrubber wordt via het aanvoer- en injectiesysteem geïnjecteerd.
Bij injectie kunnen meerdere druk- en snelheidsfasen worden gebruikt om:
- Vul de hoofdgoot.
- Verdeel het materiaal over het product.
- Vorm de holtes in de schuur.
- Bescherm de kernpositie
- Verminder de luchtcompressie tegen het einde van het vullen.
Het juiste profiel is afhankelijk van de matrijslengte, de aanspuitpositie, het spuitvolume en de viscositeit van de compound.
8. Vulkanisatie
De hitte van de mal zorgt ervoor dat het siliconenrubber rond de kern uithardt.
De temperatuur in de mal moet voldoende constant blijven. Koude plekken kunnen leiden tot onvolledige uitharding, terwijl te hoge temperaturen plaatselijk voortijdige uitharding tijdens het vullen kunnen veroorzaken.
9. Het openen en ontvormen van de mal
Na het vulkanisatieproces wordt de mal geopend en de composietisolator verwijderd.
Lange producten vereisen gecontroleerde ondersteuning tijdens het verwijderen om buigen, verdraaien of beschadiging van de dunne randen te voorkomen.
10. Inspectie en testen
De eindproducten worden geïnspecteerd volgens het kwaliteitsplan van de fabrikant en de geldende producteisen.
De inspectie kan het volgende omvatten:
- Totale afmetingen
- Schuurgeometrie
- Oppervlakteconditie
- Flash
- Blootgestelde kerngebieden
- Holtes of bellen
- Behuizingsdikte
- Interfaceconditie
- Eindmontage-uitlijning
Elektrische en mechanische tests moeten worden uitgevoerd volgens de toepasselijke klantspecificaties of industrienormen.
Machinevereisten voor de productie van composietisolatoren
Voldoende injectiecapaciteit
De spuitcapaciteit moet de siliconenrubberen behuizing, het kanaalvolume en de vereiste procesmarge dekken.
De machinekeuze moet gebaseerd zijn op het daadwerkelijke volume van de gegoten isolatie, en niet alleen op de lengte ervan.
Een te grote injectie-eenheid kan de verblijftijd van het materiaal verlengen. Onvoldoende capaciteit kan meerdere injectiestappen vereisen of een volledige vulling belemmeren.
Stabiele injectiedruk
Lange stroomafstanden en herhaalde afwerpingen genereren aanzienlijke weerstand. Het injectiesysteem moet de materiaalbeweging gedurende de gehele vulfase gecontroleerd houden.
Een hoge maximale druk alleen garandeert geen goede resultaten. Ook de beperkingen van de nozzle, het kanaal, de poort en de matrijs moeten worden geëvalueerd.
Programmeerbare injectiesnelheid
De meertraps snelheidsregeling helpt bij het beheersen van de materiaalstroom door de verschillende delen van de matrijs.
Een typisch profiel kan de volgende elementen bevatten:
- Gecontroleerde vulling van de runner
- Snellere distributie via de hoofdbehuizing
- Lagere snelheid in smalle doorgangen
- Langzamere laatste vulling om lucht te laten ontsnappen
Testen met een kleine hoeveelheid siliconen kan aantonen hoe de siliconen zich door de mal verspreiden en waar lucht wordt ingesloten.
De Richtlijn voor druk en snelheid bij het spuitgieten van rubber Biedt een gestructureerde installatiemethode.
Betrouwbaar vacuümsysteem
Een spuitgietmachine voor composietisolatoren moet het sluiten van de matrijs, het vacuümtrekken en het injecteren op elkaar afstemmen.
Belangrijke onderdelen van een vacuümsysteem zijn onder andere:
- Vacuümpomp
- Vacuümtank
- Regelkleppen
- Vacuümsensoren
- Vormafdichtingscomponenten
- Aansluitslangen
- Programmeerbare timing
- Lekmelders
Een grotere pomp kan beschadigde afdichtingen of slecht ontworpen afvoerkanalen niet compenseren.
Gelijkmatige verwarming van de mal
Lange mallen vereisen een constante temperatuurverdeling over het gehele product.
Ongelijkmatige verwarming kan de volgende gevolgen hebben:
- Verschillende genezingspercentages
- Lokale viscositeitsvariatie
- Onvolledige vulling
- Oppervlakte-inconsistentie
- Moeilijk te ontvormen
- Productvervorming
Dankzij onafhankelijke verwarmingszones kunnen operators verschillende delen van de mal bewaken en aanpassen.
Gecontroleerde plasticering
HTV-silicone moet voldoende zacht en uniform zijn voor injectie, zonder dat er in de spuitmond al noemenswaardige uitharding optreedt.
Belangrijke controles omvatten:
- Voedingsafmetingen
- Schroefsnelheid
- Vattemperatuur
- Tegendruk
- Plasticeringstijd
- Shot size
- Verblijftijd van het materiaal
FIFO-toevoer helpt de materiaalvolgorde voorspelbaarder te houden tijdens continue productie.
Stabiele klemconstructie
Het klemsysteem moet de lange mal tijdens het spuitgieten en vulkaniseren stevig gesloten houden.
Onvoldoende klemming of ongelijkmatige ondersteuning van de mal kan leiden tot:
- Flash
- Schimmelafscheiding
- Inconsistente afschilferingsdikte
- Kernverplaatsing
- Voortijdige slijtage van de mal
De klemkracht moet worden beoordeeld in samenhang met het geprojecteerde holteoppervlak, het kanaaloppervlak en de injectiedruk.
Ondersteuning en uitlijning van de lange mal
Matrijzen voor composietisolatoren kunnen langer zijn dan matrijzen die gebruikt worden voor kleine rubberen onderdelen. De machineplaten en matrijssteunconstructies moeten tijdens herhaalde verwarmings- en klemcycli hun uitlijning behouden.
Coördinatie van meerdere stations
Een mobiele spuitgietunit kan meerdere matrijsstations bedienen. Terwijl één matrijs wordt gevuld, kunnen andere stations doorgaan met het vulkanisatieproces, het openen of het lossen.
Deze configuratie kan de benutting van de apparatuur verbeteren wanneer de uithardingstijd veel langer is dan de injectietijd.
TASU's spuitgietsystemen voor rubberproducten Inclusief configuraties met meerdere stations voor verschillende gegoten rubberproducten.
Vormontwerp voor composietisolatoren
Lay-out van de loper
Het ontwerp van de aanvoerkanalen bepaalt hoe de siliconen de verschillende delen van de lange holte bereiken.
Het systeem moet overmatig drukverlies minimaliseren en tegelijkertijd het materiaal op een voorspelbare manier over het product verdelen.
Poortpositie
Invloed van de gatepositie:
- Vulrichting
- Locatie van de lasnaad
- Luchtbeweging
- Drukverdeling
- Kernbelasting
- Werkzaamheden voor het verwijderen van poorten
- Oppervlakte-uiterlijk
Een onjuiste plaatsing van de poort kan leiden tot overmatige materiaalkracht op de FRP-staaf of tot het insluiten van lucht in verder gelegen delen van de loods.
Uitlijning van de holte
De bovenste en onderste delen van de mal moeten nauwkeurig op elkaar aansluiten om een consistente geometrie van de behuizing en de schuur te garanderen.
Onderdelen van de uitlijning moeten, als onderdeel van preventief onderhoud, op slijtage worden gecontroleerd.
Staafcentreringsstructuur
Het centreersysteem moet de FRP-stang in de gewenste positie houden zonder onaanvaardbare sporen achter te laten of de rubberen bekleding te belemmeren.
Slijtage van de opspaninrichting kan geleidelijk leiden tot variaties in de behuizingsdikte, zelfs wanneer de machine-instellingen ongewijzigd blijven.
Schimmelventilatie
Ontluchtingsopeningen bieden een uitweg voor lucht en gassen die tijdens het vullen vrijkomen.
Mogelijk is ontluchting met composietisolatie nodig in de buurt van:
- Schuurranden
- Eindpunten van de stroom
- Staafinterfaces
- Eindstukken
- Stroomfrontknooppunten
- Verre holtesecties
Verstopte ventilatieopeningen kunnen brandwonden, blaasjes en onvolledige vervellingen veroorzaken.
De Handleiding voor het ontluchten van rubberen mallen Het artikel behandelt de locatie en het onderhoud van de ventilatieopeningen in meer detail.
Thermische isolatie
Isolatie tussen hete matrijsdelen en temperatuurgecontroleerde kanaalgebieden helpt de beoogde thermische barrière te behouden.
Slechte isolatie kan leiden tot voortijdige uitharding in poorten of geleiders.
Ontvormen van de structuur
Dunne lagen kunnen scheuren of vervormen tijdens het verwijderen van het product. Vormoppervlakken, de openingsvolgorde en de productondersteunende bevestigingsmiddelen moeten worden ontworpen op basis van het daadwerkelijke profiel van de isolator.
Koudkanaalsystemen voor het vormen van isolatoren
De gebruikelijke rubberen glijstrips harden samen met het product uit en moeten na elke cyclus worden verwijderd.
Een koudkanaalsysteem met rubberen leidingen houdt het materiaal in het kanaal onder de vulkanisatietemperatuur terwijl de compound in de holte uithardt.
Mogelijke voordelen zijn onder meer:
- Minder afval van uitgeharde runners
- Lager materiaalverbruik
- Minder werk nodig om de lopers te verwijderen
- Kleinere effectieve schotvereiste
- Verbeterde productieautomatisering
Bij koud spuitgieten is een nauwkeurige temperatuurregeling vereist. Plaatselijke oververhitting of slechte isolatie kan leiden tot voortijdige uitharding en verstopping van het spuitgietkanaal.
Het complete Handleiding voor het rubberen koudkanaalsysteem Dit legt de balans van de loopband, de isolatie en de procesbeheersing uit.
Veelvoorkomende fabricagefouten bij composietisolatoren
| Defect | Mogelijke oorzaken | Aanbevolen controles |
|---|---|---|
| Onvoltooide schuur | Onvoldoende injectie, beperkte injectieopening of te vroeg uitharden. | Controleer het injectievolume, de materiaalconditie en de loper. |
| Luchtbel | Slechte vacuümdruk, lekkage of verstopte ventilatieopening. | Controleer de afdichtingen, het vacuümniveau en de staat van de ontluchting. |
| Brandvlek | Perslucht of een te hoge eindvulsnelheid | Reinig de ontluchtingsopeningen en stel de laatste injectiefase af. |
| Overmatig flitslicht | Hoge druk, onvoldoende klemming of slechte passing van de mal. | Controleer de druk, de klemming en de scheidingsvlakken. |
| Blootliggende FRP-staaf | Kernverplaatsing of onvolledige vulling | Controleer de centreerarmaturen en de materiaalstroom. |
| Ongelijke dikte van de behuizing | Verbogen stang, versleten armatuur of verkeerde uitlijning van de mal. | Controleer of de stang recht is en of de mal goed uitgelijnd is. |
| Oppervlaktestroommarkering | Instabiele plastificatie of ongeschikt snelheidsprofiel | Controleer de materiaalconditie en de injectiesnelheid. |
| Zwakke kerninterface | Verontreiniging, ingesloten lucht of ongeschikte voorbereiding | Controleer de reiniging, de voorbereiding en het stofzuigen. |
| Schuur scheuren | Slechte ontvorming of onvoldoende uitharding | Bekijk de behandelingsconditie en de verwijderingsmethode. |
| Plaatselijke onvoldoende uitharding | Ongelijkmatige temperatuur van de mal of onvoldoende tijd | Meet de temperatuurverdeling. |
| Poortblokkade | Voortijdig uitgeharde verbinding | Controleer de temperatuur en verblijftijd van de loopband. |
| Variabel productgewicht | Inconsistentie in de toevoer of dosering van de shots | Controleer de toevoer, het plasticeringsproces en de dosering. |
Fouten moeten gedurende het hele proces worden opgespoord. Het verhogen van de injectiedruk kan een vulprobleem tijdelijk maskeren, terwijl het tegelijkertijd de braamvorming of de kernverplaatsing vergroot.
De Handleiding voor het oplossen van problemen bij het spuitgieten van rubber Biedt extra controles op onderdosering, luchtbellen, braamvorming en uithardingsproblemen.
Het voorkomen van luchtinsluitingen rond de FRP-staaf
Luchtinsluitingen behoren tot de belangrijkste risico's bij het spuitgieten, omdat de kernstaaf de materiaalstroom verdeelt en smalle grensvlakken creëert.
Effectieve preventie kan het volgende inhouden:
- Correcte poortlocatie
- Evenwichtige hardloopkanalen
- Reinig de ventilatieopeningen voor schimmelvorming.
- Betrouwbare matrijsafdichting
- Voldoende evacuatietijd
- Gecontroleerd vacuümniveau
- Gecontroleerde initiële injectiesnelheid
- Verlaagde eindvulsnelheid
- Viscositeit van stabiele verbindingen
- Correcte centrering van de hengel
Vacuüm en ontluchting werken samen. Vacuüm verwijdert lucht vóór injectie, terwijl ontluchtingsopeningen zorgen voor een uitweg voor lucht en gassen die tijdens het vullen vrijkomen.
Procesbewaking en traceerbaarheid
Bij de productie van composietisolatoren is het voordelig om de werkelijke proceswaarden vast te leggen in plaats van alleen te vertrouwen op opgeslagen machine-instellingen.
Nuttige documenten zijn onder andere:
- Samengestelde batch
- FRP-staaf batch
- Shot volume
- Plasticeringstijd
- Injectietijd
- Maximale injectiedruk
- Werkelijke injectiesnelheid
- Vacuümniveau
- Evacuatietijd
- Temperatuurzones voor schimmelvorming
- Vulkanisatietijd
- Productgewicht
- Schimmelstation
- Reden voor afwijzing
Stabiele drukcurven kunnen wijzen op een herhaalbare materiaalvoorbereiding en vulling van de matrijs. Geleidelijke veranderingen kunnen duiden op een verstopping van de ontluchtingsopening, variaties in de viscositeit, een beperking van de spuitopening of slijtage van de mal.
De Handleiding voor procesbewaking bij rubberspuitgieten legt uit hoe druk-, tijd-, temperatuur- en productgegevens gezamenlijk kunnen worden geanalyseerd.
Kwaliteitscontrole voor gegoten composietisolatoren
Visuele inspectie
Controleer de woningen en schuren op:
- Bellen
- Brandwonden
- Tranen
- Stroommarkeringen
- Verontreiniging
- Flash
- Onvolledige gebieden
- Blootgesteld kernmateriaal
Dimensionale inspectie
Belangrijke aspecten kunnen onder meer zijn:
- Totale lengte
- Diameter van de behuizing
- Schuurdiameter
- Afstand tussen schuren
- Behuizingsdikte
- Eindmontagepositie
- Productrechtheid
Interface-inspectie
De interface tussen de siliconen behuizing en de FRP-staaf moet worden beoordeeld volgens het goedgekeurde productie- en inspectieplan.
Een visuele inspectie alleen onthult mogelijk geen interne holtes.
Mechanische en elektrische testen
De testvereisten zijn afhankelijk van het productontwerp, de klantwensen en de geldende normen. Fabrikanten dienen gevalideerde methoden te gebruiken in plaats van één algemene test die op alle composietisolatoren wordt toegepast.
Batchtraceerbaarheid
Productiegegevens moeten elke voltooide batch koppelen aan:
- Siliconenverbinding
- Kernstaven
- Eindstukken
- Gietvorm
- Machine
- Procesinstellingen
- Inspectieresultaten
- Operator of productieploeg
Traceerbaarheid helpt bij het isoleren van het getroffen productietraject als er later een probleem met een materiaal of proces wordt ontdekt.
Verbetering van de productie-efficiëntie van composietisolatoren
Evenwichtsinjectie en uithardingstijd
Spuitgieten neemt normaal gesproken slechts een deel van de totale vormcyclus in beslag. Vulkanisatie kan de meeste tijd in beslag nemen.
Configuraties met meerdere stations maken het mogelijk dat het injectiesysteem een andere mal bedient terwijl de eerder gevulde producten verder uitharden.
Standaardiseer de voorbereiding van hengels
Een consistente voorbereiding van de kern vermindert variatie voordat de vormcyclus begint.
De gedocumenteerde procedures moeten betrekking hebben op reiniging, hantering, opslag en laden.
Monitor het werkelijke vacuümniveau
Het gebruik van een vaste evacuatietijd alleen is mogelijk niet voldoende om lekkage te detecteren. Het monitoren van het bereikte vacuümniveau geeft betere informatie over de matrijsafdichting en de conditie van het systeem.
Onderhoud de ventilatieopeningen en afsluiters.
Verstopte ontluchtingsopeningen en gedeeltelijk uitgeharde poorten verhogen de vulweerstand. Regelmatige reiniging helpt het gevalideerde procesvenster te behouden.
Verminder de vertraging bij het ontvormen.
Lange producten moeten op een vastgestelde manier worden verwijderd en ondersteund worden. Improviserend hanteren verlengt de doorlooptijd en verhoogt het risico op productbeschadiging.
Beheers productieonderbrekingen
Achtergebleven resten van een mengsel in een verhit injectiesysteem tijdens een lange stilstand kunnen de viscositeit veranderen of aanbranden.
De procedures voor herstarten en afsluiten moeten beschrijven hoe het systeem wordt gewist en teruggebracht naar een stabiele productieomgeving.
De gids voor Optimalisatie van de cyclustijd bij rubberspuitgieten Dit artikel behandelt het uithardingsproces, de verwerking en knelpunten die verband houden met de mal.
Informatie die nodig is voordat u de machine selecteert.
Fabrikanten van composietisolatoren dienen het volgende te verstrekken:
- Producttekening
- Isolatortype
- Totale productlengte
- Afmetingen en afstand van de schuur
- FRP-staafdiameter
- Eindfittingafmetingen
- Siliconenrubbermengsel
- Gewicht van de rubberen behuizing
- Hardloper volume
- Vereist injectievolume
- Afmetingen van de mal
- Poortindeling
- Aantal matrijsopeningen
- Vulkanisatietijd
- Doeluitvoer
- Toepasselijke kwaliteitseisen
- Huidige defectgeschiedenis
- Bestaande schimmelinformatie
- Automatiseringsvereisten
- Beschikbare fabrieksruimte
Door de matrijstekening en de feitelijke samenstellingsgegevens aan te leveren, kunnen de machine, de matrijs en het proces gezamenlijk worden geëvalueerd.
TASU levert geïntegreerde Oplossingen voor rubberspuitgieten Dit omvat apparatuurconfiguratie, compoundtoevoer, vacuümregeling, koude kanalen, matrijsstructuur en productieautomatisering.
Veelgestelde vragen
Welk rubber wordt gebruikt voor de behuizingen van composietisolatoren?
HTV-siliconenrubber wordt veel gebruikt. De exacte samenstelling moet voldoen aan de elektrische, mechanische, milieu- en vormvereisten van het product.
Kan een standaard rubberinjectiemachine composietisolatoren produceren?
De machine moet beschikken over een geschikte injectiecapaciteit, matrijsruimte, temperatuurregeling, vacuümmogelijkheid en ondersteuning voor de lange matrijs en de FRP-kern. Standaardapparatuur kan een toepassingsspecifieke configuratie vereisen.
Waarom is vacuüm belangrijk bij het vormen van composietisolatoren?
De staaf- en schachtgeometrie kan lucht insluiten tijdens het vullen. Vacuüm vermindert de hoeveelheid lucht in de gesloten mal vóór het injecteren.
Wat veroorzaakt onvolledige afschilfering van siliconenrubber?
Veelvoorkomende oorzaken zijn onder andere onvoldoende spuitvolume, verstopte poorten, geblokkeerde ontluchtingsopeningen, een lage materiaalstroom of voortijdige uitharding.
Waarom ontstaan er bubbels rond de FRP-staaf?
Mogelijke oorzaken zijn onder andere schimmellekkage, onvoldoende vacuüm, opgesloten vocht, vervuilde oppervlakken of een onjuiste positionering van de ventilatieopeningen.
Kan een hoge injectiedruk het probleem van onvolledige vulling oplossen?
Niet vanzelf. Beperkingen in de aanvoerkanalen, slechte plasticering, verstopte ontluchtingsopeningen en vroegtijdige uitharding moeten worden gecontroleerd voordat de druk wordt verhoogd.
Hoe wordt de FRP-staaf gecentreerd gehouden?
De matrijs maakt gebruik van specifieke positionerings- en ondersteuningsarmaturen. Slijtage van de armaturen, onjuiste afmetingen van de stang of buiging van de stang kunnen leiden tot een ongelijke wanddikte van de behuizing.
Kan een cold runner de hoeveelheid siliconenafval verminderen?
Ja. Een correct ontworpen koudekanaal kan het materiaal in het kanaal tussen de cycli ongehard houden. De geschiktheid hangt af van de samenstelling en het matrijsontwerp.
Waarom is een hoge injectiesnelheid in meerdere fasen nuttig?
Verschillende matrijsdelen creëren verschillende stromingsweerstanden. Gefaseerde snelheidsregeling helpt bij het vullen van de lange behuizing en smalle schachten zonder overmatige luchtcompressie of kernbeweging.
Kan één spuitgietmachine meerdere isolatorvormen bedienen?
Ja. Een mobiel injectiesysteem kan met meerdere stations werken als de machine en de productievolgorde daarvoor ontworpen zijn.
Wat bepaalt de levensduur van een composietisolator?
De belangrijkste factoren zijn onder andere de voorbereiding van de injectie, het vacuümtrekken, het injecteren, het vulkaniseren, het openen van de mal, het verwijderen van het product en het reinigen van de mal.
Welke informatie is nodig voor een offerte voor een machine?
Lever product- en matrijstekeningen, compoundtype, injectiegewicht, staafdiameter, matrijsafmetingen, uithardingstijd, beoogde output en vereiste automatisering aan.
Conclusie
Bij het spuitgieten van composietisolatoren zijn consistente siliconenplastificatie, nauwkeurige positionering van de kern, een gebalanceerde materiaalstroom, betrouwbare luchtafvoer en uniforme vulkanisatie vereist. De machine moet de volledige productgeometrie ondersteunen en mag niet alleen worden geselecteerd op basis van de klemkracht of het maximale spuitvolume.
TASU produceert spuitgietmachines voor composiet isolatierubber met programmeerbare injectie-, vacuüm-, temperatuur- en meerstationproductiebesturing. Om uw isolatorontwerp, HTV-siliconencompound, matrijs en productievereisten te evalueren, neem contact op met TASU.
