


De cyclusduur van rubberspuitgieten heeft een directe invloed op de machineproductie, de arbeidsbehoefte, het energieverbruik en de kosten per onderdeel. Het verkorten van een stabiele, grootschalige productie met een paar seconden kan aanzienlijke productiewinst opleveren, maar het inkorten van één fase zonder de productkwaliteit te evalueren kan leiden tot meer afval, bramen, onvolledige uitharding of machineuitval.
De complete cyclus omvat meer dan alleen spuitgieten en vulkaniseren. Materiaaltoevoer, plastificeren, spuitgietvoorbereiding, matrijs sluiten, vacuüm trekken, vullen, uitharden, matrijs openen, onderdelen verwijderen en matrijs reinigen dragen allemaal bij aan de daadwerkelijke productietijd.
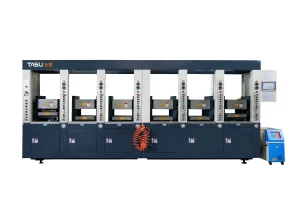
Sommige bewerkingen vinden sequentieel plaats, terwijl andere elkaar kunnen overlappen. Zo kan de spuitgietmachine bijvoorbeeld de volgende injectie voorbereiden terwijl een eerder geïnjecteerde matrijs nog aan het vulkaniseren is. Apparatuur met meerdere stations kan de wachttijd verder verkorten doordat één spuitgietmachine meerdere matrijzen in verschillende fasen van de productiecyclus kan bedienen.
Effectieve optimalisatie begint daarom met het meten van elke fase en het identificeren van het werkelijke knelpunt.
TASU produceert rubber spuitgietmachines met programmeerbare aanvoer-, injectie-, vacuüm-, vulkanisatie- en meerstationbesturing voor verschillende rubberproducten en productievereisten.
Wat is de cyclusduur van rubberspuitgieten?
De cyclustijd van rubberspuitgieten is de tijd die nodig is om één productiecyclus te voltooien en de volgende herhaalbare cyclus te starten.
Een typische cyclus kan het volgende omvatten:
- Rubberen toevoer
- Samengestelde plasticering
- Belichtingsmeting
- Vormvoorbereiding
- Invoegen laden
- Het sluiten en vastklemmen van de mal
- Vacuüm evacuatie
- Rubberinjectie
- Druk vasthouden
- Vulkanisatie
- Malopening
- Productuitwerping of -verwijdering
- Verwijdering van braam of uitloper.
- Schimmelreiniging
- Voorbereiding op de volgende cyclus
De cyclusduur moet worden gemeten onder normale productieomstandigheden en niet op basis van één ongebruikelijk snelle test.
Opstarten, materiaalwisselingen, matrijsreiniging, gepland onderhoud en ongeplande stilstand moeten afzonderlijk worden geregistreerd bij het berekenen van de dagelijkse productie.
Waarom de cyclustijd belangrijk is
De cyclusduur heeft invloed op verschillende productiekosten:
- Onderdelen geproduceerd per uur
- Machinegebruik
- Benodigde arbeid per onderdeel
- Energieverbruik per productiebatch
- Leveringscapaciteit
- Voorraad onderhanden werk
- Beschikbaarheid van mallen
- Kosten per gegoten component
Een kortere cyclus is alleen waardevol als de productkwaliteit acceptabel blijft.
Een agressieve instelling die meer mislukte injecties, bramen, interne holtes of onvoldoende uitgeharde producten veroorzaakt, kan de weergegeven machinecyclus verkorten, terwijl de werkelijke productiekosten juist toenemen.
De productie-efficiëntie moet daarom worden beoordeeld aan de hand van het aantal geaccepteerde onderdelen per uur, en niet alleen op basis van het aantal machinecycli.
Typische fasen van de rubberspuitgietcyclus
| Cyclusfase | Belangrijkste variabelen | Veelvoorkomende oorzaak van vertraging |
|---|---|---|
| Materiaaltoevoer | Stripgrootte, aanvoersnelheid en rolgrijping | Uitglijden of onderbroken voeding |
| Plasticisering | Schroefsnelheid, temperatuur en stootgrootte | Lange hersteltijd |
| Vormvoorbereiding | Reiniging, lossingsmiddel en inzetstuk laden | Handmatige hantering |
| Sluiting van de mal | Slag, snelheid en matrijsuitlijning | Onnodige trage beweging |
| Stofzuigen | Matrijsafdichting, pompcapaciteit en streefniveau | Lekkage of te lange vacuümtijd |
| Injectie | Snelheid, druk, viscositeit en ontwerp van de rotor | Hoge stromingsweerstand |
| Vulkanisatie | Uithardingsgedrag van de compound, matrijstemperatuur en dikte van het onderdeel | Overmatige veiligheidsmarge |
| Malopening | Slag en snelheid | Langere beweging dan nodig |
| Onderdeel verwijdering | Productontwerp, uitwerping en automatisering | Moeilijk te ontvormen |
| Schimmelreiniging | Vlam, residu en lossingsmiddel | Regelmatig handmatig schoonmaken |
Deze analyse helpt bij het vaststellen waar veranderingen een meetbaar voordeel zullen opleveren.
Hoe bereken je de productieoutput?
Een basisproductieschatting kan worden berekend op basis van de gevalideerde cyclustijd:
Cycli per uur = 3600 ÷ cyclustijd in seconden
Voor een matrijs met meerdere holtes:
Onderdelen per uur = cycli per uur × aantal caviteiten × productieopbrengst
Een matrijs met vier holtes die een cyclus van 180 seconden doorloopt, heeft bijvoorbeeld een theoretische output van:
- 3600 ÷ 180 = 20 cycli per uur
- 20 × 4 = 80 gegoten onderdelen per uur
Als de geaccepteerde productopbrengst 95% bedraagt, is de praktische output ongeveer:
- 80 × 0,95 = 76 geaccepteerde onderdelen per uur
Deze schatting omvat geen matrijsreiniging, materiaalwisselingen, onderhoud, pauzes van operators of ongeplande productiestops. Voor de daadwerkelijke capaciteitsplanning moeten productiegegevens van een volledige ploegendienst worden gebruikt.
Vind het werkelijke knelpunt in de cyclustijd.
Door meerdere instellingen tegelijk te wijzigen, is het lastig vast te stellen welke aanpassing het proces heeft verbeterd of juist verslechterd.
Begin met het noteren van de benodigde tijd voor elke fase:
- Voedertijd
- Plasticeringstijd
- Voorbereidingstijd van de mal
- Sluitingstijd
- Stofzuigtijd
- Injectietijd
- Vulkanisatietijd
- Openingstijd
- Tijd voor het verwijderen van onderdelen
- Schoonmaaktijd
De langste etappe is niet altijd het enige knelpunt.
Een korte handeling kan nog steeds vertragingen veroorzaken als deze niet kan worden gecombineerd met andere handelingen. Een langzame handmatige invoerprocedure kan er bijvoorbeeld voor zorgen dat de matrijs niet sluit, zelfs als de machine de volgende injectie al heeft voorbereid.
Video-opnames, PLC-cyclusgegevens en observaties van de operator kunnen helpen om de machinetijd te scheiden van de handmatige wachttijd.
Optimaliseer de materiaaltoevoer
Een stabiele toevoer zorgt ervoor dat de injectie-eenheid de volgende injectie zonder onderbreking kan voorbereiden.
Vertragingen bij het voeden kunnen het gevolg zijn van:
- Inconsistente breedte van de rubberen strip
- Overmatige strookdikte
- Materiaal vouwen
- Aanvoerrol slipt
- Geblokkeerde gidskanalen
- Onjuiste toevoersnelheid
- Koud of stijf mengsel
- Versleten rollen
- Onbetrouwbare voedingssensoren
Door de afmetingen en materiaaleigenschappen van de strips te standaardiseren, kunnen onderbrekingen worden verminderd zonder de injectie- of uithardingsparameters te hoeven wijzigen.
Automatische toevoer vermindert ook de afhankelijkheid van de timing van de operator tijdens continue productie.
TASU's gids voor de FIFO-rubberinjectietoevoersysteem legt uit hoe gecontroleerde toevoer zorgt voor een herhaalbare voorbereiding van de shots en productie op meerdere stations.
Verkort de tijd die nodig is voor het plastificeren en de voorbereiding van de injectie.
Door plastificering wordt het mengsel zachter en homogener, zonder dat er overmatige wrijvingswarmte ontstaat of dat het mengsel voortijdig uithardt.
De plastificeertijd wordt beïnvloed door:
- Schroefontwerp
- Schroefsnelheid
- Vattemperatuur
- Samengestelde viscositeit
- Afmetingen van de aanvoerstrip
- Shot volume
- Tegendruk
- Injectie-eenheidscapaciteit
- Schroef- en loopconditie
Een hogere schroefsnelheid kan de voorbereidingstijd van de shot verkorten, maar een te hoge snelheid kan extra warmte genereren en de veiligheid tegen aanbranden verminderen.
Het verhogen van de temperatuur in de spuitmond kan de vloeistofstroom verbeteren, maar een te hoge temperatuur kan viscositeitsveranderingen, verbrande deeltjes of verstopping van de spuitmond veroorzaken.
Het doel is een herhaalbare opname te realiseren binnen de beschikbare productiecyclus – niet simpelweg de kortst mogelijke tijd voor het terugplaatsen van de schroef.
Indien mogelijk moet de volgende matrijs worden geplastificeerd terwijl de vorige matrijs nog aan het vulkaniseren is. Als het plastificeren langer duurt dan het uitharden, wordt de spuitgietmachine de bottleneck.
Optimaliseer het sluiten en openen van de mal.
Het verplaatsen van mallen brengt vaak onnodige productieverlies met zich mee.
Beoordeling:
- Vormopenende slag
- Vormsluitende slag
- Snelle en langzame bewegingsposities
- Instellingen voor schimmelpreventie
- Klemdrukopbouw
- Uitwerpslag
- Reactie van het veiligheidsapparaat
- Toegangsvereisten voor de operator
De mal hoeft slechts ver genoeg open te gaan voor het veilig verwijderen van het product, het plaatsen van de inzetstukken en de inspectie.
Een te grote openingsafstand neemt bij elke cyclus toe zonder de productkwaliteit te verbeteren. Een te kleine openingsafstand kan echter leiden tot onveilige toegang of beschadiging van het product tijdens het verwijderen.
Het sluiten van een mal kan vaak met een snellere aanpak, gevolgd door een gecontroleerde beschermingsfase met lage druk vlak voor de uiteindelijke sluiting, worden uitgevoerd. Deze langzame fase moet lang genoeg zijn om de mal te beschermen, maar de cyclus niet onnodig verlengen.
Optimaliseer de stofzuigtijd
Bij vacuümvormen wordt de lucht uit de gesloten matrijs verwijderd vóór of tijdens het spuitgieten.
Een te lange ontluchtingstijd verlengt de cyclus zonder noodzakelijkerwijs de productkwaliteit te verbeteren. Een te korte ontluchtingstijd kan leiden tot ingesloten lucht en daardoor tot bubbels, brandplekken of mislukte injecties.
De vacuümtijd is afhankelijk van:
- Holtevolume
- Vormafdichting
- Vacuümkanaalontwerp
- Pompcapaciteit
- Slangafmetingen
- Klepreactie
- Vereist vacuümniveau
- Productgeometrie
De machine moet het werkelijke vacuümniveau bewaken in plaats van alleen op een vaste timer te vertrouwen.
Als het gewenste vacuüm niet snel bereikt kan worden, controleer dan de matrijsafdichtingen, slangen, aansluitingen en kleppen voordat u de evacuatietijd verlengt.
Verkort de injectietijd zorgvuldig.
De injectiesnelheid beïnvloedt hoe snel de matrijs zich vult, maar de maximale snelheid is zelden de juiste instelling voor elke fase.
Overmatige snelheid kan de volgende gevolgen hebben:
- Opgesloten lucht
- Brandvlekken
- Flash
- Voeg beweging in
- Hoge piekdruk
- Overmatige schuifwarmte
- Instabiele materiaalstroom
Een te langzame injectie kan de volgende gevolgen hebben:
- Voortijdige uitharding
- Korte foto's
- Zichtbare stroomlijnen
- Slechte lasnaadvorming
- Onvolledige oppervlaktedetails
Injectie in meerdere fasen kan zowel de vultijd als de kwaliteit verbeteren:
- Gecontroleerde snelheid door het mondstuk en de transporteur.
- Snellere vulling via de hoofdholte
- Verlaagde snelheid rond gevoelige inzetstukken
- Langzamere eindvulling om lucht te laten ontsnappen
Testen met korte shots kan uitwijzen waar snelheidsveranderingen moeten plaatsvinden.
De Richtlijn voor druk en snelheid bij het spuitgieten van rubber Biedt een gedetailleerde installatie- en probleemoplossingsprocedure.
Controle van de looproute en poortbeperkingen
Smalle kanalen, te kleine afsluiters en lange stroompaden verhogen het drukverlies en de vultijd.
Tekenen van overmatige stromingsweerstand zijn onder andere:
- Hoge injectiedruk
- Lage werkelijke injectiesnelheid
- Onvolledige, verre holtes
- Snelle drukverhoging
- Materieel verschroeien
- Onbalans in de cariës
- Regelmatige blokkade van de poort
Door de verhoogde druk kan het materiaal door een vernauwde opening worden geperst, maar dit kan ook braamvorming veroorzaken en de spanning in de matrijs verhogen.
Het ontwerp van de loopbrug en de poort moeten op elkaar afgestemd zijn:
- Samengestelde viscositeit
- Totaal aantal shots
- Stroomlengte
- Aantal gaatjes
- Productdikte
- Injectie-eenheidscapaciteit
- Schroeigedrag
Wijzigingen aan de mal moeten worden gevalideerd aan de hand van daadwerkelijke productkwaliteits- en drukgegevens.
Optimaliseer de vulkanisatietijd
Vulkanisatie is vaak de langste fase in het spuitgieten van rubber.
Het verkorten van de uithardingstijd biedt aanzienlijke mogelijkheden voor het verkorten van de cyclustijd, maar onvoldoende uitharding kan de volgende gevolgen hebben:
- Hardheid
- Treksterkte-eigenschappen
- Compressieset
- Dimensionale stabiliteit
- Hechtsterkte
- Hittebestendigheid
- Productprestaties op lange termijn
De uithardingstijd moet worden vastgesteld aan de hand van gegevens over de uitharding van het mengsel, de productdikte, de matrijstemperatuur en testen van het eindproduct.
Factoren die de vulkanisatietijd beïnvloeden
- Rubberformulering
- Uithardingssysteem
- Schimmeltemperatuur
- Temperatuur van de verbinding na injectie
- Productdikte
- Metalen inzetstukken
- Holtepositie
- Warmteoverdrachtsefficiëntie
- Vereiste fysieke eigenschappen
Een hogere matrijstemperatuur kan het vulkanisatieproces verkorten, maar kan ook de bescherming tegen aanbranden verminderen, de vulling beïnvloeden en leiden tot een ongelijkmatige uitharding bij dikke producten.
Vermijd overmatige veiligheidstijd.
In productie-instellingen wordt soms een ruime uithardingstijd gehanteerd, omdat het oorspronkelijke proces niet grondig gevalideerd is.
Gecontroleerde onderzoeken kunnen uitwijzen of deze tegemoetkoming noodzakelijk is.
Verkort de uithardingstijd in kleine stapjes en controleer:
- Producthardheid
- Afmetingen
- Oppervlakteconditie
- Interne genezing
- Bindsterkte
- Compressieprestaties
- Vereiste mechanische eigenschappen
Keur een kortere behandelingsduur niet goed op basis van alleen het uiterlijk.
De Handleiding voor het vulkanisatieproces van rubber Dit verklaart het verband tussen temperatuur, tijd en verknoping.
Verbeter de gelijkmatigheid van de matrijstemperatuur
Een ongelijke temperatuur in de mal kan een langere uithardingstijd vereisen om ervoor te zorgen dat de koudste holte of het dikste gedeelte de vereiste uithardingstemperatuur bereikt.
Temperatuurschommelingen kunnen het gevolg zijn van:
- Indeling van de verwarming
- Beschadigde verwarmingselementen
- Onjuiste sensorpositie
- Onvoldoende isolatie
- Ongelijkmatige schimmelcontact
- Afkoeling nabij de rand van de mal
- Koudmetalen inzetstukken
- Verontreinigde warmteoverdrachtsoppervlakken
Meet de werkelijke matrijstemperatuur op meerdere locaties in plaats van alleen af te gaan op de weergave van de controller.
Verbeterde uniformiteit kan een kortere gevalideerde uithardingstijd mogelijk maken zonder het algehele instelpunt te verhogen.
Gebruik Cold Runner-technologie.
Een koudkanaalsysteem voor rubber houdt de rubbercompound in het kanaal onder de primaire uithardingstemperatuur, terwijl het rubber in de matrijsholtes vulkaniseert.
Goed ontworpen cold runner-technologie kan:
- Verminder de hoeveelheid afval van uitgeharde runners.
- Verminder de hoeveelheid werk die nodig is om de lopers te verwijderen.
- Ondersteuning van geautomatiseerde productie
- Verbeter de materiaalverdeling in meerholtes.
- Verminder de stappen bij het hanteren van de mal.
- Verbeter het materiaalgebruik.
Koudekanaalsystemen vereisen nauwkeurige controle van de kanaaltemperatuur, isolatie, poortontwerp en productieonderbrekingen.
Ze verkorten niet automatisch de chemische uithardingstijd in het product, maar ze kunnen wel de nabewerking en de tijd die nodig is om uitgehard aanvoermateriaal te verwijderen, verminderen.
Lees meer in de Handleiding voor het rubberen koudkanaalsysteem.
Verbeter de ventilatie van schimmels
Verstopte of verkeerd geplaatste ventilatieopeningen kunnen het vullen van de mal vertragen en het afkeuringspercentage verhogen.
Slechte ventilatie kan de volgende problemen veroorzaken:
- Luchtinsluitingen
- Brandvlekken
- Korte foto's
- Bellen
- Hoge injectiedruk
- Onvolledige oppervlaktedetails
Operators kunnen dit compenseren door de injectiesnelheid te verlagen of de uitlaatcycli te verlengen, wat de productietijd verlengt.
De juiste plaatsing van de ventilatieopeningen en regelmatige reiniging zorgen ervoor dat de schimmel zich binnen het beoogde procesvenster kan ontwikkelen.
De Handleiding voor het ontluchten van rubberen mallen legt de plaatsing van ventilatieopeningen, de identificatie van luchtafscheiders en het onderhoud ervan uit.
Verkort de tijd die nodig is om onderdelen te verwijderen.
Na optimalisatie van het injectie- en uithardingsproces kan de productafvoer een knelpunt worden.
Factoren die de ontkistingstijd beïnvloeden zijn onder andere:
- Productflexibiliteit
- Ondersneden
- Schimmeltextuur
- Uitwerperontwerp
- Structuur invoegen
- Flash
- Vormontlastingsconditie
- Toegang voor de operator
- Producttemperatuur
- Onderdelenbehandelingsapparatuur
Mogelijke verbeteringen zijn onder meer:
- Geoptimaliseerde uitwerperposities
- Luchtondersteunde ontgrendeling
- Automatische afhaalapparaten
- Robotbediening
- Verbeterde toegang voor operators
- Minder onnodige bewegingen bij het openen van de mal
- Betere controle over de flitser
- Gestandaardiseerde inzetstukken voor het laden van inzetstukken
Bij het ontvormen mogen de producten niet vervormen en de afdichtingsoppervlakken niet beschadigd raken.
Verminder de frequentie van het reinigen van schimmels.
Frequent schoonmaken onderbreekt de productie en verlaagt de effectieve output.
Veelvoorkomende oorzaken zijn onder andere:
- Flits die door de ventilatieopeningen naar binnen komt
- Overmatig gebruik van lossingsmiddel
- Uitgehard rubber in loopvlakken
- Verontreinigde verbinding
- Slechte ventilatieopeningen
- Beschadigde scheidingsvlakken
- Onjuist shotvolume
De reinigingsintervallen moeten worden afgestemd op de actuele toestand van de schimmel en de trends in defecten.
Het voorkomen van ophoping is effectiever dan proberen de reinigingsprocedure te verkorten nadat er al vervuiling heeft plaatsgevonden.
Gebruik meerstationair rubberspuitgieten
Apparatuur met meerdere stations kan de wachttijd bij de injectie-unit verkorten door het injectie- en vulkanisatieproces te scheiden.
Tijdens één productiesequentie:
- Eén mal ontvangt rubber.
- Nog een mal is uitgehard.
- Een derde mal opent zich.
- Een ander station ondergaat gedeeltelijke verwijdering.
- De injectie-eenheid bereidt de volgende injectie voor of dient deze toe.
Deze opstelling is met name handig wanneer vulkanisatie veel langer duurt dan injectie.
Mogelijke voordelen zijn onder meer:
- Hogere benutting van injectie-eenheden
- Parallelle matrijsbewerking
- Verhoogde opbrengst per injectiesysteem
- Betere afstemming van de uithardingstijd
- Kortere wachttijd tussen de injecties
- Groter automatiseringspotentieel
Het aantal stations moet afgestemd zijn op de uithardingstijd, de injectietijd, de tijd die nodig is voor het hanteren van de matrijs, de spuitcapaciteit en de vereiste output.
Het toevoegen van stations zonder deze factoren in evenwicht te brengen, kan een nieuw knelpunt creëren bij de aanvoer, injectie of afvoer van het product.
TASU's Oplossingen voor rubberspuitgieten Combineer FIFO-toevoer, mobiele injectie, een koudkanaalontwerp en meerstationwerking.
Productie met één station versus productie met meerdere stations
| Factor | Machine met één station | Multistationmachine |
|---|---|---|
| Injectie-eenheid | Speciaal ontworpen voor één vorm. | Bedient meerdere vormstations. |
| Vulcanisatie in afwachting | Injectie-eenheid kan wachten | Andere mallen kunnen worden geïnjecteerd. |
| Apparatuurstructuur | Eenvoudiger | Complexer |
| Productiecoördinatie | Eenvoudig | Vereist stationplanning |
| Automatiseringspotentieel | Matig tot hoog | Hoog |
| Het meest geschikt voor | Flexibele productie of productie in kleinere volumes. | Repetitieve productie van middelgrote en grote volumes. |
| Belangrijkste beperking | Wachten tijdens lange uithardingscycli | Hogere eisen aan planning en apparatuur. |
De juiste keuze hangt af van het productievolume, de uithardingstijd, het aantal mallen, de productmix en de indeling van de fabriek.
Automatiseer repetitieve handelingen
Automatisering kan de variatie in processen die afhankelijk zijn van de timing van de operator verminderen.
Mogelijke automatiseringsgebieden zijn onder meer:
- Rubberen toevoer
- Invoegen laden
- Schimmelbeweging
- Vacuümregeling
- Onderdelenuitwerping
- Robotverwijdering
- Transportbandoverdracht
- Visuele inspectie
- Parameterregistratie
Automatisering moet een meetbare productiebeperking aanpakken.
Het installeren van een robot zal de productie niet verbeteren als vulkanisatie de belangrijkste bottleneck blijft en de productafvoer al is voltooid voordat het uithardingsproces is afgerond.
Meet de algehele effectiviteit van de apparatuur
De cyclustijd alleen geeft geen volledig beeld van de productieprestaties.
Nuttige indicatoren zijn onder meer:
- Theoretische cyclustijd
- Werkelijke gemiddelde cyclustijd
- Geaccepteerde onderdelen per uur
- Afwijzingspercentage
- Beschikbaarheid van machines
- Geplande onderhoudsperiode
- Ongeplande downtime
- Frequentie van schimmelreiniging
- Materiaalafval
- Arbeidsuren per batch
Een snelle machine met frequente stops produceert mogelijk minder goedgekeurde onderdelen dan een iets langzamer, maar stabieler proces.
Meet de prestaties over complete ploegendiensten en productiebatches in plaats van de snelste individuele cyclus te selecteren.
Veelvoorkomende problemen met de cyclustijd
| Probleem | Mogelijke oorzaak | Aanbevolen controle |
|---|---|---|
| Plasticering vertraagt de volgende cyclus. | Trage schroefterugslag of instabiele aanvoer | Controleer de aanvoerstrips, de schroefsnelheid en de temperatuur van de cilinder. |
| De vacuümtijd is te lang. | Schimmellekkage of een verstopte vacuümleiding | Controleer afdichtingen, slangen en kleppen. |
| De injectietijd neemt toe. | Hoge viscositeit of beperking van de aanvoerkanalen | Controleer de plasticiteit, de aanvoer en de poort. |
| De uithardingstijd is langer dan verwacht. | Lage of ongelijkmatige schimmeltemperatuur | Meet de werkelijke temperaturen van de schimmel. |
| Het openen van de mal duurt te lang. | Overmatige openingsslag | Bevestig de vereiste verwijderingsvergunning. |
| Het verwijderen van onderdelen verloopt inconsistent. | Moeilijk loslaten of een slecht uitwerpmechanisme | Controleer het matrijsoppervlak en het uitwerpproces. |
| Het schoonmaken onderbreekt de productie. | Vlammen of resten blokkeren de ventilatieopeningen. | Controleer de spuitgrootte, de ontluchtingsdiepte en de pasvorm van de mal. |
| Machine met meerdere stations wacht | De stations zijn slecht in balans. | Vergelijk de uithardings-, injectie- en ontladingstijden. |
| Het afwijzingspercentage stijgt na optimalisatie. | De parameters zijn te abrupt gewijzigd. | Keer terug naar het venster voor gevalideerde processen |
| De dagelijkse productie blijft laag. | Stilstand buiten de machinecyclus | Registratie van stops, wisselingen en vertragingen van operators |
Stapsgewijze optimalisatie van de cyclustijd
Stap 1: Stel de basislijn vast
Registreer ten minste één complete productierun onder stabiele omstandigheden.
Meet elke cyclusfase, de output van geaccepteerde onderdelen, het afkeuringspercentage en de stilstandtijd.
Stap 2: Identificeer het knelpunt
Bepaal welke fase de start van de volgende productiecyclus beperkt.
Maak onderscheid tussen machinetijd, materiaaltijd, matrijstijd en operatortijd.
Stap 3: Controleer de kwaliteitseisen
Controleer de afmetingen, fysieke eigenschappen, uithardingsgraad, oppervlaktekwaliteit en inspectiecriteria voordat u de instellingen wijzigt.
Stap 4: Wijzig één variabele
Pas één parameter tegelijk aan, zodat het effect ervan meetbaar is.
Stap 5: Gebruik kleine aanpassingen
Verkort de tijd of verhoog de snelheid geleidelijk. Grote veranderingen vergroten de kans op procesinstabiliteit.
Stap 6: Valideer opeenvolgende cycli
Eén acceptabel onderdeel garandeert geen stabiel proces. Controleer opeenvolgende opnames onder normale productieomstandigheden.
Stap 7: Bereken de geaccepteerde uitvoer
Vergelijk het aantal geproduceerde onderdelen per uur vóór en na de wijziging.
Stap 8: Documenteer het procesvenster
Registreer de normale instellingen en de toegestane aanpassingslimieten voor de operators.
Benodigde informatie voor cyclustijdsevaluatie
Voordat u wijzigingen aan apparatuur of processen aanbeveelt, dient u het volgende te verstrekken:
- Rubberen samenstelling type
- Gegevens over samengestelde uitharding en verbranding
- Producttekening
- Productgewicht
- Wanddikte
- Voer informatie in
- Afmetingen van de mal
- Aantal gaatjes
- Hardlopergewicht
- Huidige cyclusafsluiting
- Huidige uithardingstijd
- Huidig afwijzingspercentage
- Doeluitvoer
- Beschikbare operators
- Automatiseringsvereisten
- Fabrieksindeling
Deze informatie helpt bepalen of de belangrijkste verbetering zich bevindt in de machine, de matrijs, de samenstelling, het verwerkingsproces of de productie-indeling.
Veelgestelde vragen
Wat is een typische cyclusduur voor het spuitgieten van rubber?
Er bestaat geen universele cyclustijd. Deze is afhankelijk van de samenstelling, productdikte, matrijstemperatuur, aantal caviteiten, injectiemethode, uithardingseisen en mate van automatisering.
Welke fase duurt meestal het langst?
Vulkanisatie is vaak de langste fase, vooral bij dikke rubberproducten. Daadwerkelijke knelpunten moeten nog worden vastgesteld aan de hand van productiegegevens.
Kan een hogere matrijstemperatuur de cyclustijd verkorten?
Een hogere temperatuur kan het uithardingsproces versnellen, maar kan ook de veiligheid tegen aanbranden verminderen en de eigenschappen van de vulling of het product beïnvloeden. Elke wijziging vereist een gecontroleerde validatie.
Kan de injectiesnelheid worden verhoogd om de cyclustijd te verkorten?
Ja, binnen het stabiele verwerkingsbereik van de samenstelling en de mal. Een te hoge snelheid kan luchtinsluitingen, brandplekken, braamvorming en verschuiving van het inzetstuk veroorzaken.
Verkort een koude runner de uithardingstijd?
Het verandert de uithardingsvereisten van het gegoten product niet direct. Het kan de hoeveelheid afval van uitgeharde aanvoerkanalen, de werkzaamheden voor het verwijderen van aanvoerkanalen en de nabewerking verminderen.
Hoe verbetert een machine met meerdere stations de output?
Het maakt het mogelijk dat één spuitgietmachine meerdere mallen bedient. De ene mal kan uitharden terwijl een andere wordt gevuld, geopend of ontladen.
Kan er tijdens het vulkanisatieproces plasticering optreden?
Ja. Veel rubberspuitgietmachines kunnen de volgende lading voorbereiden terwijl het vorige product uithardt, mits de machineconfiguratie en de samenstelling dit toelaten.
Waarom nam het afkeuringspercentage toe na het verkorten van de cyclustijd?
Het proces biedt mogelijk niet langer voldoende tijd voor het vullen, ontluchten, uitharden of voorbereiden van stabiel materiaal. Controleer welke fase is ingekort en inspecteer de daaruit voortvloeiende defecten.
Moet de cyclustijd worden gemeten aan de hand van één snelle opname?
Nee. Gebruik opeenvolgende stabiele cycli en neem de tijd mee die nodig is voor de reguliere productieprocessen.
Wat is belangrijker: de cyclustijd of de output?
Het aantal geaccepteerde producten per uur is nuttiger dan alleen de cyclustijd, omdat het zowel het aantal caviteiten als de productieopbrengst omvat.
Hoe kan de tijd die nodig is voor het verwijderen van onderdelen worden verkort?
Beoordeel de openingsslag van de matrijs, het ontwerp van de uitwerper, het matrijsoppervlak, de productgeometrie, de toegankelijkheid voor de operator en de automatische uitneemopties.
Welke gegevens moeten tijdens de optimalisatie worden vastgelegd?
Registreer de cyclusduur, temperaturen, injectiedruk, schroefterugwinning, productgewicht, uithardingsresultaten, afkeuringspercentage en stilstandtijd.
Conclusie
Het verkorten van de cyclustijd van rubberspuitgieten vereist meer dan alleen het verhogen van de machinesnelheid of het verkorten van de vulkanisatietijd. Toevoer, plastificatie, vacuümtrekken, injectie, uitharding, matrijsbeweging, ontvormen en reiniging moeten als één productiesysteem worden beschouwd.
De grootste verbetering wordt bereikt door het feitelijke knelpunt weg te nemen, terwijl een gevalideerd procesvenster behouden blijft. Het aantal geaccepteerde onderdelen per uur, de productkwaliteit en de stilstandtijd bieden een betrouwbaardere maatstaf voor succes dan de snelste individuele cyclus.
Koudekanaalsystemen, FIFO-toevoer, programmeerbare injectieregeling, geautomatiseerde handling en productie op meerdere stations kunnen de efficiëntie verbeteren wanneer ze zijn afgestemd op de samenstelling, de matrijs en de productiedoelstelling.
TASU produceert automatische rubbervormmachines en productiesystemen met meerdere stations voor schoenen, auto-onderdelen en industriële rubberproducten. Om de cyclustijd, matrijsconfiguratie, spuitcapaciteit en automatiseringsvereisten te evalueren., neem contact op met TASU.
