


In de productie van rubber- en kunststofproducten vormt transfervormen een cruciaal proces dat de brug slaat tussen traditioneel persgieten en modern spuitgieten. Het neemt een onvervangbare positie in, met name bij het vormen van thermohardende materialen en het inkapselen van precisiecomponenten. Van autoafdichtingen tot chipverpakkingen, deze technologie benut de kenmerken van "precieze vormgeving en zachte matrijsvulling" om unieke voordelen te demonstreren in zowel rubber transfervormen als kunststofverwerking. Dit artikel analyseert systematisch de principes, processen en kernkenmerken van transfervormen en vergelijkt deze met verwante technologieën zoals rubber spuitgieten, waardoor professionals in de sector uitgebreide technische referenties krijgen.
Transfervormen is een productieproces dat voornamelijk wordt toegepast op thermohardende kunststoffen en rubber. Als voorbeeld van gesloten-malvormtechnologie integreert het de belangrijkste voordelen van compressiegieten en spuitgieten, waardoor een evenwicht wordt bereikt tussen "vormnauwkeurigheid" en "verwerkingsefficiëntie" bij de productie van complexe componenten. Rubbertransfervormen, speciaal ontwikkeld voor rubbermaterialen, bewijst zijn superioriteit als voorkeursproces voor rubberproducten met inzetstukken door de stroming van elastomere materialen nauwkeurig te regelen.
In lekentaal ligt de kernlogica van dit proces in "zonegestuurde temperatuurregeling en drukgestuurde massaoverdracht": grondstoffen worden eerst verhit in een onafhankelijke verwarmingskamer (een zogenaamde "pot") totdat ze zacht en buigzaam worden. Vervolgens oefent een hydraulische plunjer druk uit om het materiaal door kleine kanaaltjes (de zogenaamde "gietmal" of "gietmal") in een gesloten, verwarmde matrijsholte te persen, waar het uiteindelijk uithardt om het eindproduct te vormen zoals ontworpen. Deze "voorverwarming gevolgd door massaoverdracht"-modus verschilt duidelijk van de methode waarbij een Rubber spuitgietmachine spuit het gesmolten materiaal rechtstreeks in de mal, waardoor het ook voordeliger is om gevoelige componenten in te kapselen.
Kernkenmerken van transfervormen
De technische kenmerken van transfergieten worden bepaald door het mechanisme van “massaoverdracht in gesloten mal en voorverwarmde plastificering”, wat zich voornamelijk weerspiegelt in de volgende vijf aspecten:
-
Gesloten-matrijsvorming: De matrijs is volledig gesloten vóór de materiaalinjectie, wat volledig verschilt van de persvormmethode waarbij eerst wordt gevoed en de matrijs later wordt gesloten. Dit vermindert effectief de braam en verbetert de maatnauwkeurigheid.
-
Voorverwarmen van het materiaal: Grondstoffen bestaan meestal in de vorm van geprefabriceerde "ladingen" of "pellets" en ondergaan voorverwarmen en plastificeren in een speciale transferpot. Dit legt de basis voor een soepele vulling van de mal, wat tevens het belangrijkste kenmerk is van transfergieten met pot.
-
Plunjerdruk: Een hydraulische plunjer zorgt voor een stabiele druk om ervoor te zorgen dat het geplastificeerde materiaal de weerstand van de gieter overwint en de complexe holte van de matrijs volledig vult. Hierdoor is het bijzonder geschikt voor componenten met fijne structuren.
-
Compatibiliteit met thermohardende materialen: Het proces is vrijwel uitsluitend ontworpen voor thermohardende materialen – materialen zoals epoxy, fenol en siliconen ondergaan onomkeerbare chemische veranderingen bij verhitting en kunnen na uitharding niet meer worden omgesmolten. Het temperatuurregelsysteem van transfervormen sluit perfect aan bij deze eigenschap.
-
Aanpasbaarheid aan rubbermaterialen: Door de pottemperatuur en de plunjerdruk te optimaliseren, lost rubbertransfergieten het probleem op van de slechte vloeibaarheid van elastische materialen, waardoor efficiënte productie van rubberen afdichtingen, membranen en andere producten met metalen inzetstukken mogelijk wordt.
Stapsgewijze processtroom van transfergieten
Het productieproces van transfergieten moet strikt de volgorde van “voorbereiding – toevoer – overdracht – uitharding – ontvormen” volgen, en de parametercontrole van elke schakel heeft direct invloed op de productkwaliteit:
-
Voorbereiding van de matrijs: De bewegende en vaste helften van de matrijs worden vastgeklemd en verhit tot een ingestelde temperatuur (meestal geregeld tussen 120 en 180 °C, afhankelijk van de materiaaleigenschappen). Als het product inzetstukken zoals metalen pennen en elektronische componenten moet bevatten, moeten deze in dit stadium nauwkeurig in de matrijsholte worden geplaatst en vastgezet om verschuiving tijdens het vullen van de matrijs te voorkomen.
-
Materiaal laden: Een hoeveelheid grondstoffen (ladingen of pellets) wordt gewogen op basis van het productgewicht en het loperverlies, en in de overlooppot boven de matrijs geplaatst. Zo wordt gegarandeerd dat de hoeveelheid materiaal niet alleen voldoet aan de vormvereisten, maar ook overmatig afval wordt voorkomen.
-
Drukoverdracht: De hydraulische plunjer zakt en drukt met een vooraf ingestelde snelheid (meestal 5-15 mm/s) in de pot. Onder druk (meestal 10-30 MPa) wordt het materiaal verder verhit en verzacht om stroming te creëren en vult het snel de gesloten matrijsholte via het gietkanaalsysteem totdat de hele holte volledig is gevuld.
-
Isotherme uitharding: Het materiaal blijft gedurende een bepaalde tijd onder druk en temperatuur in de gesloten mal (de uithardingstijd varieert van tientallen seconden tot enkele minuten, afhankelijk van de productdikte en het materiaal). Tijdens dit proces ondergaat het thermohardende materiaal een crosslinkingreactie en hardt het geleidelijk uit tot de gewenste vorm.
-
Openen en ontvormen van de matrijs: Nadat het uitharden is voltooid, gaat de matrijs open en duwen de uitwerppennen de afgewerkte componenten eruit. Tegelijkertijd wordt het overtollige materiaal dat in de pot en de gietgoot is uitgehard (ook wel "cull" of "flash" genoemd) samen met het product verwijderd en kan het meestal gemakkelijk van het product worden gescheiden.
Belangrijkste verschillen tussen transfervormen en gerelateerde processen
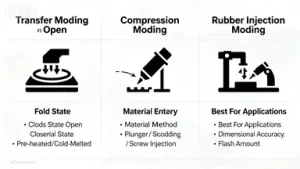
Om de positionering van transfergieten beter te begrijpen, volgt hieronder een vergelijking met processen zoals compressiegieten en rubberspuitgieten vanuit belangrijke dimensies, met bijzondere nadruk op de procesverschillen die worden bereikt door een rubberspuitgietmachine:
|
Vergelijkingsdimensie
|
Transfer Moulding (Inclusief Rubber Transfer Moulding)
|
Samenpersen
|
Rubber Spuitgieten
|
|---|---|---|---|
|
Schimmelstatus
|
Volledig gesloten vóór materiaaloverdracht
|
Vorm open tijdens het laden van het materiaal; vastgeklemd na het invoeren
|
Mal gesloten voor injectie, consistent met transfergieten
|
|
Materiaalverwerkingsmethode
|
Voorverwarmd en geplastificeerd in de pot, een kernkenmerk van pottransfergieten
|
Koud of warm materiaal direct toegevoegd aan de malholte
|
Gesmolten en geplastificeerd in de cilinder van de rubberspuitgietmachine, getransporteerd door een schroef
|
|
Materiaaltoevoermethode
|
De zuigerdruk zorgt ervoor dat het materiaal door de geleider stroomt
|
Door de klemkracht wordt het materiaal samengeperst om de holte te vullen
|
Hogedrukinjectie door de schroef van de rubberspuitgietmachine, met snellere stroomsnelheid
|
|
Geschikte producten
|
Rubber- en kunststofproducten met complexe structuren en inzetstukken, elektronische verpakkingscomponenten
|
Grote producten met eenvoudige structuren, zoals rubberen pakkingen
|
Rubberproducten met een groot volume en een gemiddelde complexiteit, zoals O-ringen
|
|
Dimensionale nauwkeurigheid
|
Hoog, met een tolerantie tot ±0,05 mm
|
Relatief laag, gemakkelijk beïnvloed door flits
|
Zeer hoog, met betere temperatuurregelnauwkeurigheid van de rubberspuitgietmachine
|
|
Flitsconditie
|
Minimaal, slechts lichte sporen op het scheidingsvlak
|
Overvloedig, vereist later snoeien
|
Minimaal, vergelijkbaar met transfervormen
|
Voordelen en beperkingen van transfervormen
1. Belangrijkste voordelen
-
Sterk vermogen voor het vormen van complexe componenten: Onder hoge druk heeft het materiaal een uitstekende vloeibaarheid, waardoor het de fijne structuren van de mal perfect kan nabootsen en complexe ontwerpen zoals diepe holtes, zijgaten en ondersnijdingen gemakkelijk kan verwerken. Hierdoor is het bijzonder geschikt voor elektronische precisiecomponenten.
-
Uitzonderlijk nauwkeurig inkapselingseffect: het vulproces van de matrijs is stabiel en kent weinig turbulentie, wat de draadverbindingen van kwetsbare componenten zoals halfgeleiderchips en sensoren effectief beschermt. Het is een van de meest gebruikte processen voor elektronische inkapseling. Dit voordeel komt ook tot uiting in rubber transfer moulding, waarbij de inserts voorzichtig worden omwikkeld.
-
Goede maatvastheid: dankzij het gesloten malproces wordt de onzekerheid van materiaalkrimp verminderd. Dit resulteert in producten met consistente afmetingen en een strikte tolerantiecontrole, zonder dat er uitgebreide nabewerking nodig is.
-
Gemakkelijk gebruik van inzetstukken: De gesloten matrijsholte biedt een stabiele positioneringsomgeving voor metalen inzetstukken, waardoor direct geïntegreerd gieten van “rubber/kunststof-metaal” mogelijk is en de productbetrouwbaarheid wordt verbeterd.
-
Minder flitsverlies: vergeleken met persgieten is de flitshoeveelheid bij transfergieten aanzienlijk kleiner. Hierdoor is er minder verspilling van grondstoffen en dalen de arbeidskosten voor het bijsnijden.
2. Belangrijkste beperkingen
-
Hoge kosten voor de mal: De mal moet speciale structuren bevatten, zoals potten en gietstukken. Dit leidt tot hoge ontwerp- en verwerkingsproblemen en een veel hogere initiële investering dan bij persgietmatrijzen.
-
Onvermijdelijk materiaalverlies: Het afval dat in de pot en de gietloper wordt uitgehard, is thermohardend afval. Dit kan niet worden gerecycled en hergebruikt zoals het gietlopermateriaal bij rubberspuitgieten, waardoor de materiaalkosten stijgen.
-
Gevoelig voor bubbeldefecten: Als de pot slecht geventileerd is of de mal te snel wordt gevuld, blijft er gemakkelijk lucht in de holte achter. Hierdoor ontstaan er interne poriën, wat de sterkte van het product beïnvloedt.
-
Relatief lange productiecyclus: Het uithardingsproces van thermohardende materialen duurt lang en de totale cyclus is doorgaans langer dan die van rubberspuitgieten. Hierdoor is het niet geschikt voor grootschalige massaproductie.
Typische toepassingsscenario's van transfergieten
Met de dubbele voordelen van "precieze vormgeving en zachte malvulling" speelt transfergieten een onvervangbare rol in veel hightech-gebieden, waaronder rubber transfergieten en elektronische inkapseling de twee belangrijkste toepassingsrichtingen zijn:
1. Elektronisch informatieveld
Dit is het belangrijkste toepassingsscenario voor transfergieten, vooral onmisbaar bij chipverpakkingen. Het omvat de productie van zwarte epoxybehuizingen voor siliciumchips, halfgeleiderbehuizingscomponenten zoals DIP (Dual In-line Package), QFP (Quad Flat Package) en BGA (Ball Grid Array); het wordt ook gebruikt voor het ingieten van sensoren en spoelen, en voor het gieten van isolatiebehuizingen voor schakelaars, connectoren, stroomonderbrekers en andere elektrische componenten.
2. Rubberproductenveld
Rubber transfer molding is specifiek ontworpen voor elastomere materialen. Het wordt gebruikt voor de productie van rubberen membranen, afdichtingen, pakkingen en andere producten met metalen inzetstukken. Het lost de problemen op van slechte vloeibaarheid van rubber en het gemakkelijk verplaatsen van inzetstukken in conventionele processen. Het wordt veel gebruikt in de automobielindustrie, hydraulische systemen en andere sectoren.
3. Dagelijkse benodigdheden en huishoudelijke apparaten
Het is geschikt voor componenten die bestand moeten zijn tegen hoge temperaturen, zoals pannengrepen, ovenknoppen en elektrische behuizingen in huishoudelijke apparaten. Deze componenten vereisen materialen die goed bestand zijn tegen hitte en isolatie, en de thermohardende materialen die bij transfervormen worden gebruikt, voldoen precies aan deze eisen.
Samenvatting
Transfervormen, met name pot-transfervormen, gericht op pot-transfervormen en rubber-transfervormen voor elastomeren, is een giettechnologie die precisie en bruikbaarheid combineert. Dankzij het unieke proces van "pot-voorverwarmen – plunjermassaoverdracht – uitharding in een gesloten mal", sluit het perfect aan bij de eigenschappen van thermohardende materialen en biedt het voordelen die compressievormen ver overtreffen bij het vormen van complexe componenten en precisie-inkapseling. Hoewel het qua kosten en efficiëntie iets minder is dan processen zoals rubberspuitgieten, blijft transfervormen een onvervangbare kerntechnologie in nichemarkten zoals elektronische inkapseling en rubber/kunststofproducten met inserts, en biedt het een solide ondersteuning voor de hoogwaardige ontwikkeling van moderne productiemethoden.
