


Wat is thermoplastisch rubber (TPR)?
Thermoplastisch rubber (TPR) is een hybride materiaal dat rubber en kunststof combineert en de meest gunstige eigenschappen van beide combineert. Het heeft de flexibiliteit van rubber en de verwerkbaarheid van kunststof, waardoor het zeer geschikt is voor spuitgieten. Dankzij de uitstekende elasticiteit, het zachte gevoel en de mogelijkheid om complexe vormen aan te brengen, vindt TPR toepassing in een breed scala aan producten in diverse sectoren.
Waarom kiezen voor TPR bij spuitgieten?
TPR combineert de inherente eigenschappen van rubber – zoals flexibiliteit en veerkracht – met het gemak van thermoplastische verwerking. Deze unieke combinatie geeft het materiaal een uitstekende flexibiliteit, duurzaamheid en slagvastheid. Bovendien is TPR zeer aanpasbaar: fabrikanten kunnen de verhouding rubber/kunststof in de samenstelling aanpassen om producten met verschillende hardheden te produceren. Deze eigenschappen hebben TPR tot een geliefd materiaal gemaakt voor de productie van producten zoals afdichtingen, handgrepen en soft-touch componenten.
Inzicht in het TPR-spuitgietproces
Basisprincipes van spuitgieten
Spuitgieten is een veelgebruikte productiemethode waarbij kunststof of rubber onder hoge druk in een mal wordt gespoten om vaste onderdelen te vormen. Spuitgieten blinkt uit in de productie van grote aantallen complexe producten met uitzonderlijke precisie en consistentie.
Voor TPR maakt spuitgieten gebruik van de rubberachtige flexibiliteit en kunststofachtige verwerkbaarheid van het materiaal. Gesmolten TPR wordt in een matrijs gespoten, waar het stolt en de vorm van de matrijsholte aanneemt. Dit proces is niet alleen efficiënt, maar maakt het ook mogelijk om onderdelen met nauwe maattoleranties te produceren.
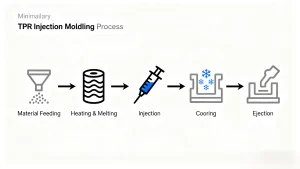
Het standaard spuitgietproces omvat de volgende hoofdstappen:
- Toevoer van materiaal: TPR-korrels worden in de trechter van de machine geladen en naar het spuitgietsysteem getransporteerd.
- Verhitten en smelten: In de cilinder van de machine worden de TPR-pellets verhit totdat ze in een gesmolten toestand veranderen.
- Injectie: het gesmolten TPR wordt onder hoge druk in de matrijs gespoten.
- Afkoeling: Het gesmolten materiaal koelt af en stolt in de mal.
- Uitwerpen: Zodra het gegoten onderdeel volledig is afgekoeld, wordt het uit de mal gehaald en voorbereid voor verdere verwerking of kwaliteitsinspectie.
Hoe TPR-spuitgieten werkt
Het TPR-spuitgietproces begint met het invoeren van TPR-korrels in de trechter van de spuitgietmachine. Deze korrels komen vervolgens in de cilinder van de machine terecht, waar ze worden verhit tot een specifieke temperatuur (meestal tussen 180 °C en 230 °C) om te smelten. De gesmolten TPR wordt vervolgens onder hoge druk in een vooraf ontworpen mal gespoten, waardoor de holte volledig wordt gevuld en de vorm van de mal nauwkeurig wordt gereproduceerd.
Na het spuitgieten wordt het gegoten onderdeel gekoeld met behulp van lucht- of watergekoelde mallen. De koeltijd is cruciaal: het zorgt ervoor dat het materiaal gelijkmatig stolt, wat essentieel is voor een nauwkeurige maatvoering en een hoogwaardige oppervlakteafwerking.
Zodra voldoende is afgekoeld, gaat de matrijs open en wordt het onderdeel uitgeworpen. Het is dan klaar voor nabewerking – zoals het wegsnijden van overtollig materiaal – of strenge kwaliteitscontroles.
TPR-spuitgiettemperatuur
Temperatuurregeling is een cruciale factor bij het temperatuurbeheer bij TPR-spuitgieten, omdat het rechtstreeks van invloed is op zowel de vloeibaarheid van het materiaal als de uiteindelijke eigenschappen van het gegoten onderdeel.
Smelttemperatuur
De smelttemperatuur van TPR varieert doorgaans van 180 °C tot 230 °C, met variaties afhankelijk van de specifieke TPR-kwaliteit. Een hogere smelttemperatuur verbetert de vloeibaarheid van het materiaal, waardoor het risico op defecten zoals onvolledige vulling (ook wel "short shots" genoemd) in mallen met complexe geometrieën afneemt.
Schimmeltemperatuur
De matrijstemperatuur voor TPR-spuitgieten ligt over het algemeen tussen 30 °C en 80 °C. Een lagere matrijstemperatuur versnelt het afkoelproces, wat gunstig is voor productie in grote volumes. Een hogere matrijstemperatuur draagt daarentegen bij aan een betere oppervlaktekwaliteit en een gladdere afwerking van het eindproduct. De exacte matrijstemperatuur wordt vaak aangepast op basis van de gewenste eigenschappen van het eindproduct.
Afkoeltijd
De afkoeltijd wordt beïnvloed door twee belangrijke factoren: de thermische geleidbaarheid van het TPR-materiaal en de dikte van het gegoten onderdeel. Dunnere onderdelen koelen van nature sneller af dan dikkere. Het vinden van de juiste balans in de afkoeltijd is cruciaal om problemen zoals kromtrekken of ongelijkmatige krimp van het onderdeel te voorkomen.

Soorten TPR-spuitgietmachines
Wat is een TPR-spuitgietmachine?
Een TPR-spuitgietmachine is speciaal ontworpen voor de verwerking van thermoplastische rubbers zoals TPR. De machine is uitgerust met een speciale injectie-unit, een verwarmingssysteem en een gietmechanisme om de unieke eigenschappen van TPR te benutten: de rubberachtige flexibiliteit in combinatie met de verwerkbaarheid van thermoplasten.
Hoewel deze machines kerncomponenten delen met standaard spuitgietapparatuur, beschikken ze over gespecialiseerde verbeteringen, waaronder nauwkeurigere temperatuurregelsystemen en een hogere injectiedruk. Deze aanpassingen zijn nodig om de specifieke reologische (stromingsgerelateerde) eigenschappen van TPR te verwerken.
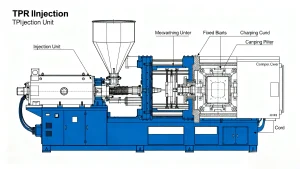
De belangrijkste onderdelen van een TPR-spuitgietmachine zijn:
- Injectie-eenheid: verantwoordelijk voor het smelten van het TPR-materiaal en het injecteren ervan in de mal.
- Klemeenheid: zorgt ervoor dat de twee helften van de mal tijdens de injectie- en afkoelingsfasen aan elkaar worden vastgezet.
- Mal: De holte waarin gesmolten TPR wordt geïnjecteerd en gevormd tot het eindproduct.
De juiste TPR-spuitgietmachine selecteren
Bij het kiezen van een tpr spuitgietmachine om optimale prestaties en productkwaliteit te garanderen:
- Machinegrootte: De grootte van de machine moet passen bij de afmetingen en complexiteit van het te produceren product. Grotere of complexere producten vereisen machines met een grotere spuitgietcapaciteit en een groter matrijsoppervlak.
- Klemkracht: Dit verwijst naar de druk die wordt uitgeoefend om de matrijs gesloten te houden tijdens het spuitgieten. Voor flexibel, elastisch TPR moet de klemkracht zorgvuldig worden gekozen om te voorkomen dat het materiaal te compact wordt, wat vervorming van het onderdeel of defecten kan veroorzaken.
- Injectiedruk: De flexibiliteit van TPR betekent dat er mogelijk een hogere injectiedruk nodig is om mallen met complexe details of dunne wanden te vullen. Het is essentieel om een machine te kiezen die de vereiste druk kan leveren met behoud van precisie.
- Verwarmings- en koelcapaciteit: TPR is afhankelijk van nauwkeurige verwarmings- en koelregeling om een gelijkmatige temperatuur te handhaven gedurende het gehele gietproces. Machines met geavanceerde temperatuurregelsystemen zorgen voor een consistente kwaliteit van het onderdeel en voorkomen defecten zoals kromtrekken of ongelijkmatige koeling.
Innovaties in TPR-spuitgietmachines
Recente ontwikkelingen in TPR-spuitgietmachines zijn voornamelijk gericht op het verhogen van de efficiëntie en het verbeteren van de kwaliteit van onderdelen. Opvallende innovaties zijn onder andere:
- Elektrische spuitgietmachines: Deze bieden betere controle, hogere nauwkeurigheid en hogere energie-efficiëntie vergeleken met traditionele hydraulische machines.
- Geavanceerde temperatuurregeling: moderne machines zijn voorzien van nauwkeurigere verwarmings- en koelsystemen, waardoor de productiecyclus korter wordt en de consistentie van batches onderdelen toeneemt.
- Matrijzen met meerdere holtes: Moderne machines zijn ontworpen om te werken met matrijzen met meerdere holtes. Hierdoor stijgt de productiesnelheid en dalen de kosten per eenheid doordat meerdere onderdelen tegelijkertijd in één cyclus worden geproduceerd.
Factoren die van invloed zijn op TPR-materiaalspuitgieten
Materiaaleigenschappen
De unieke eigenschappen van TPR, zoals elasticiteit, zacht aanvoelend materiaal en lage dichtheid, maken het ideaal voor spuitgieten, maar ze bepalen ook het spuitgietproces van TPR-materiaal:
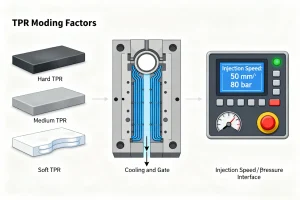
- Hardheid: De hardheid van TPR kan worden aangepast via wijzigingen in de formulering, wat van invloed is op het gedrag tijdens het vormen. Zachtere TPR-kwaliteiten vereisen vaak een nauwkeurigere controle over de injectiesnelheid en -druk.
- Elasticiteit: De elasticiteit van het materiaal heeft invloed op de afkoeltijd en op het vermogen van de mal om de vorm van het onderdeel te behouden tijdens het stollen.
- Thermische geleidbaarheid: TPR koelt langzamer af dan standaardkunststoffen vanwege de thermische eigenschappen. Dit vereist zorgvuldig temperatuurbeheer om defecten zoals kromtrekken of maatafwijkingen te voorkomen.
Overwegingen bij het ontwerp van mallen
Het ontwerp van de matrijs is cruciaal voor het succes van spuitgieten met TPR-materiaal. Belangrijke ontwerpoverwegingen zijn onder andere:
- Ontwerp van de poort: De poort (waar gesmolten TPR de mal binnenkomt) moet op de juiste plaats en met de juiste afmetingen worden geplaatst om een gelijkmatige materiaalstroom te garanderen. Zo wordt het risico op defecten, zoals korte schoten, tot een minimum beperkt.
- Ontluchting: Effectieve ontluchting zorgt ervoor dat ingesloten lucht tijdens het spuitgieten uit de matrijs kan ontsnappen. Zo worden luchtbellen of drukverhoging die het onderdeel kunnen vervormen, voorkomen.
- Koelkanalen: Koelkanalen voor mallen moeten strategisch worden ontworpen om een gelijkmatige koeling van het onderdeel te garanderen. Ongelijkmatige koeling leidt vaak tot kromtrekken of onvolkomenheden in het oppervlak.
Injectiesnelheid en -druk
De injectiesnelheid en -druk hebben een grote invloed op de kwaliteit van het eindproduct:
- Injectiesnelheid: Hogere snelheden zorgen ervoor dat het gesmolten TPR de mal snel en gelijkmatig vult, wat essentieel is voor complexe vormen. Te hoge snelheden kunnen echter defecten veroorzaken zoals bramen (overtollig materiaal dat uit de malnaden lekt) of materiaaldegradatie.
- Injectiedruk: De juiste druk zorgt ervoor dat de mal volledig wordt gevuld en zelfs de meest complexe details worden vastgelegd. Onvoldoende druk kan leiden tot korte shots, terwijl overmatige druk kan leiden tot flitsen.
Toepassingen van TPR-vormen
Industrieën die TPR-spuitgieten gebruiken
De unieke eigenschappen van TPR (flexibiliteit, duurzaamheid en eenvoudige verwerking) maken TPR-vormen van onschatbare waarde in diverse industrieën:
- Auto-industrie: TPR wordt veel gebruikt voor componenten die flexibiliteit en duurzaamheid vereisen, zoals hitte- en chemicaliënbestendige afdichtingen en pakkingen, zachte bumperstrips en binnengrepen, en robuuste slangen en buizen.
- Schoenenindustrie: TPR is een populair materiaal voor schoenzolen en biedt een balans tussen flexibiliteit, duurzaamheid en comfort. Het kan efficiënt in massa worden geproduceerd, waardoor het geschikt is voor zowel vrijetijds- als sportschoenen.
- Consumptiegoederen: Het materiaal wordt gebruikt voor zachte handgrepen van gereedschap en keukengerei, toetsenborden van afstandsbedieningen en telefoons, en grepen voor sportuitrusting.
- Medische industrie: Biocompatibele TPR-kwaliteiten worden gebruikt voor flexibele medische slangen, luchtdichte afdichtingen voor medische hulpmiddelen en ergonomische handgrepen op chirurgische instrumenten.
- Elektronica-industrie: TPR dient als flexibele isolatie voor draden en kabels, en als schokabsorberende, zachte hoes voor smartphones en tablets.
Veelvoorkomende producten gemaakt van TPR-gietstukken
TPR-vormen worden gebruikt voor de productie van een breed scala aan alledaagse producten, waaronder:
- Zolen voor schoenen (vrijetijds- en sportschoenen)
- Gereedschapshandvatten en grepen
- Afdichtingen en pakkingen voor automobiel- en industrieel gebruik
- Flexibele speeltjes en sportartikelen (bijv. ballen, beschermende vullingen)
- Schokabsorberende mobiele telefoonhoesjes
Samenvatting
Thermoplastisch rubber (TPR) is een veelzijdig hybride materiaal en TPR-spuitgieten maakt gebruik van de rubber-kunststofeigenschappen om hoogwaardige, aanpasbare onderdelen te produceren. Het TPR-spuitgietproces – dat materiaaltoevoer, verwarming, injectie, koeling en uitwerping omvat – is sterk afhankelijk van nauwkeurige temperatuurregeling (180°C–230°C voor het smelten, 30°C–80°C voor mallen) om de materiaalstroom te garanderen en defecten zoals kromtrekken te voorkomen. Gespecialiseerde TPR-spuitgietmachines, met op maat gemaakte injectie-, klem- en temperatuurregelsystemen, zijn essentieel voor een consistente productie, en innovaties zoals elektrische machines verhogen de efficiëntie verder. Factoren zoals de materiaaleigenschappen van TPR (hardheid, elasticiteit), het matrijsontwerp (gating, venting) en de injectieparameters beïnvloeden direct het succes van TPR-spuitgieten. Uiteindelijk is TPR-spuitgieten geschikt voor diverse industrieën – van de automobielindustrie tot de medische sector – en bewijst het zijn rol als een belangrijke productieoplossing voor flexibele, duurzame en gebruiksvriendelijke producten.
