


Pengenalan: Peranan Penting Getah dalam Pelbagai Industri,
Gabungan keanjalan, keanjalan dan ketahanan getah yang tiada tandingan telah mengukuhkan statusnya sebagai bahan asas merentasi pelbagai sektor. Ia adalah kuda kerja senyap dalam kehidupan seharian kita—daripada tayar yang memastikan kereta berada di jalan raya dan pengedap yang menghalang kebocoran industri kepada tapak kasut yang melindungi setiap langkah dan komponen ketepatan dalam peranti perubatan yang menyelamatkan nyawa. Apakah yang membolehkan pelbagai produk getah ini? Jawapannya terletak pada proses pengacuan dan pembentukan getah khusus. Teknik ini bukan sahaja membentuk getah menjadi bentuk yang boleh digunakan; mereka secara langsung menentukan prestasi, jangka hayat dan konsistensi produk. Memandangkan industri menuntut reka bentuk yang lebih kompleks, piawaian prestasi yang lebih tinggi dan pengeluaran yang menjimatkan kos, kaedah pengacuan getah telah berkembang pesat—masing-masing dengan kekuatan dan kes penggunaan yang unik. Bagi pengeluar, memilih proses yang betul bukan sekadar keputusan teknikal; ia adalah kunci untuk menyampaikan produk yang memenuhi keperluan pasaran.,
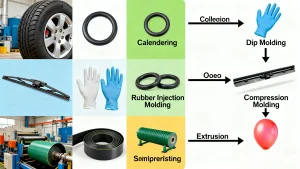
[Imej Dicadangkan: Maklumat grafik kolaj yang menunjukkan produk getah biasa (tayar, cincin-O, sarung tangan, komponen perubatan) dengan label halus yang menghubungkannya dengan proses pengacuan masing-masing. Letakkan di bahagian atas bahagian pengenalan untuk menyambung secara visual ubiquity getah kepada teknik pengacuan.],
1. Pengacuan Mampatan: Tiang Pengacuan Getah Yang Mulia,
1.1 Prinsip dan Aliran Proses,
Pengacuan mampatan ialah tulang belakang pembuatan getah tradisional—boleh dipercayai, mudah dan teruji masa. Begini cara ia berfungsi: Pertama, jumlah tepat sebatian getah yang tidak diawet (dipanggil "kosong" atau "bentuk awal") dipotong atau dibentuk untuk dipadankan dengan saiz umum bahagian akhir. Kosong ini kemudiannya diletakkan ke dalam a rongga acuan yang dipanaskan (biasanya diperbuat daripada keluli atau aluminium). Bahagian atas acuan (platen) ditutup rapat, menggunakan kedua-dua suhu tinggi (biasanya 150–200°C) dan tekanan (10–50 MPa). Haba mencetuskan pemvulkanan—tindak balas kimia yang menyembuhkan getah—sementara tekanan memaksa bahan untuk memenuhi setiap sudut rongga. Setelah pengawetan selesai (masa berbeza mengikut jenis getah dan ketebalan bahagian), acuan terbuka, dan bahagian siap dikeluarkan.,
[Imej Dicadangkan: Gambar rajah langkah demi langkah pengacuan mampatan: 1) Kosong getah yang belum diawet diletakkan di dalam rongga acuan; 2) Menutup acuan dan menggunakan haba/tekanan; 3) Proses pemvulkanan; 4) Pembukaan acuan dan penyingkiran bahagian. Label komponen utama (rongga acuan, plat, kosong getah). Letakkan selepas tajuk kecil "Prinsip dan Aliran Proses".],
1.2 Ciri dan Aplikasi,
Apakah yang menjadikan acuan mampatan menjadi pilihan pengeluar? Fleksibilitinya—ia mengendalikan segala-galanya daripada gasket rata yang ringkas kepada bahagian kompleks dengan potongan bawah. Kos peralatan dan peralatan juga lebih rendah berbanding kaedah lanjutan, menjadikannya sesuai untuk pengeluaran kecil hingga sederhana. Walau bagaimanapun, ia mempunyai pertukaran: masa kitaran adalah lebih perlahan (kerana setiap bahagian memerlukan pemuatan/pemunggahan manual), dan lebihan getah (dipanggil "kilat") sering terbentuk di sekeliling bahagian itu, memerlukan pemangkasan pasca pengeluaran.,
Aplikasi biasa termasuk gelang-O untuk paip, pelekap getaran untuk jentera berat, gasket untuk paip industri dan kaki getah untuk elektronik. Ia juga digunakan untuk bahagian tersuai di mana kos perkakas yang rendah melebihi keperluan untuk pengeluaran ultra pantas.,
2. Pengacuan Pemindahan: Jambatan antara Teknik Tradisional dan Lanjutan,
2.1 Mekanisme Operasi,
Pengacuan pemindahan menggabungkan pengacuan mampatan dan suntikan yang terbaik, menyelesaikan beberapa batasan bekas. Proses ini bermula dengan getah kosong yang diletakkan di dalam ruang berasingan yang dipanaskan dipanggil "periuk" (terletak di atas rongga acuan). Pelocok kemudian menolak ke bawah pada kosong, memaksa getah cair melalui saluran kecil (dipanggil "sprue" dan "runners") ke dalam rongga acuan tertutup. Setelah getah memenuhi rongga dan tervulkan, acuan terbuka, dan bahagian itu dikeluarkan—bersama-sama dengan sisa getah di dalam pasu dan saluran (yang kadangkala boleh dikitar semula).,
Aliran terkawal ini memastikan getah mencapai butiran acuan yang paling kecil, menjadikannya sempurna untuk bahagian yang mempunyai toleransi yang ketat atau sisipan logam terbenam (seperti bolt bersalut getah).,
[Imej Dicadangkan: Gambar rajah keratan rentas persediaan pengacuan pemindahan, melabelkan periuk, pelocok, sprue, pelari, rongga acuan dan sisipan logam terbenam. Serlahkan laluan aliran getah cair dari periuk ke rongga. Tempat selepas tajuk kecil "Mekanisme Operasi".],
2.2 Kelebihan dan Kelemahan,
Kemenangan terbesar pemindahan acuan ialah ketepatan dimensi yang lebih tinggi dan kurang kilat daripada pengacuan mampatan—kerana getah dipaksa ke dalam rongga tertutup dan bukannya dimampatkan di dalam yang terbuka. Ia juga mengendalikan reka bentuk yang kompleks (seperti bahagian dengan berbilang lubang atau sisipan) dengan lebih dipercayai. Walau bagaimanapun, ia datang dengan kos yang lebih tinggi: acuan lebih kompleks (disebabkan oleh periuk dan saluran), dan sisa bahan lebih besar (daripada sprue/runner). Pelaburan awal dalam peralatan juga lebih curam daripada pengacuan mampatan, jadi ia paling sesuai untuk larian pengeluaran di mana ketepatan mewajarkan perbelanjaan tambahan.,
3. Pengacuan Suntikan: Ketepatan dan Kecekapan Ditakrifkan Semula,
3.1 Nadi Proses – Mesin Pengacuan Suntikan,
Apabila ia datang kepada pengeluaran getah volum tinggi, ketepatan, mesin Pengacuan Suntikan getah ialah bintang. Tidak seperti pengacuan pemampatan atau pemindahan, mesin ini mengautomasikan hampir setiap langkah, menjadikannya kuda kerja untuk pembuatan besar-besaran. Satu tipikal mesin Pengacuan Suntikan getah mempunyai tiga komponen teras:,
- Tong Dipanaskan: Pelet atau kompaun getah yang belum diawet dimasukkan ke dalam tong, di mana skru berputar (atau pelocok) mencair dan mencampurkan bahan kepada keadaan yang seragam dan boleh dialirkan.,
- Unit Suntikan: Setelah getah diplastikan, unit menyuntiknya ke dalam rongga acuan pada tekanan yang sangat tinggi (50–200 MPa)—memastikan ia memenuhi butiran yang terbaik.,
- Unit Pengapit: Ini memegang kedua-dua bahagian acuan tertutup rapat semasa suntikan dan pengawetan. Daya pengapit mesti sepadan dengan tekanan suntikan untuk mengelakkan acuan daripada terbuka (yang akan menyebabkan bahagian kilat atau rosak).,
moden Mesin Pengacuan Suntikan juga termasuk kawalan untuk suhu, tekanan dan masa kitaran—membolehkan pengeluaran yang konsisten dan berulang.,
[Imej Dicadangkan: Gambar terperinci atau pemaparan 3D mesin Pengacuan Suntikan getah, melabelkan tong yang dipanaskan, unit suntikan, unit pengapit, acuan dan panel kawalan. Tambah inset kecil yang menunjukkan skru di dalam tong yang dipanaskan. Letakkan pada permulaan bahagian "Pengacuan Suntikan" untuk menyerlahkan peranan mesin.],
3.2 Proses dan Ciri Membezakan,
Pengacuan Suntikan Getah mengikuti kitaran automatik yang lancar:,
- Memberi makan: Kompaun getah dimuatkan ke dalam corong mesin dan dimasukkan ke dalam tong yang dipanaskan.,
- Pengplastisan: Skru tong mencair dan mencampurkan getah, mengawal suhu untuk mengelakkan pengawetan pramatang.,
- Suntikan: Getah cair ditolak melalui muncung ke dalam rongga acuan tertutup pada tekanan tinggi.,
- Pengawetan (Vulkanisasi): Acuan disimpan dipanaskan untuk menyembuhkan getah—masa kitaran di sini lebih pendek daripada pengacuan mampatan (selalunya 30 saat hingga 5 minit).,
- Ejection: Setelah sembuh, unit pengapit terbuka, dan pin ejektor menolak bahagian yang telah siap keluar.,
Kelebihan terbesar? Kelajuan (sesuai untuk larian volum tinggi), konsisten (variasi minimum antara bahagian), dan denyar rendah (memandangkan acuan tetap tertutup semasa suntikan). Ia juga menghapuskan keperluan untuk kosong pra-bentuk, mengurangkan masa penyediaan bahan.,
[Imej Dicadangkan: Carta alir yang dipermudahkan Pengacuan Suntikan getah, dengan ikon mewakili setiap langkah (memberi makan → pemplastikan → suntikan → pengawetan → lontar). Tambahkan nota ringkas tentang faedah utama (cth, "Tiada kosong pra-bentuk diperlukan" semasa penyusuan). Letakkan selepas tajuk kecil "Proses dan Ciri Membezakan".],
3.3 Aplikasi Julat Luas,
Terima kasih kepada ketepatan dan kecekapannya, Pengacuan Suntikan getah digunakan merentasi industri kritikal:,
- Automotif: Pengedap bilah pengelap, lekap enjin, sesendal dan lori cuaca pintu (di mana konsistensi adalah penting untuk prestasi).,
- Perubatan: Komponen steril seperti gasket picagari, hujung kateter dan bahagian getah yang boleh diimplan (risiko pencemaran rendah proses memenuhi piawaian perubatan).,
- Perindustrian: Pengedap besar untuk pam, injap dan sistem hidraulik (tekanan tinggi memastikan bahagian mengendalikan penggunaan berat).,
- Barangan Pengguna: Cengkaman berus gigi, komponen mainan dan gasket perkakas (isipadu tinggi mengekalkan kos yang rendah).
4. Extusion: Seni Pengeluaran Berterusan,
4.1 Prinsip Penyemperitan Didedahkan,
Penyemperitan adalah semua tentang pengeluaran yang berterusan dan seragam—sesuai untuk bahagian yang mempunyai keratan rentas yang konsisten (seperti tiub, hos atau profil). Begini caranya: Getah yang tidak diawet dimasukkan ke dalam penyemperit yang dipanaskan (tong panjang dengan skru berputar). Skru menolak getah ke hadapan, mencairkan dan mencampurkannya semasa ia berjalan. Di hujung tong, getah dipaksa melalui acuan berbentuk tersuai (cth, dadu bulat untuk tiub, dadu segi empat tepat untuk jalur). Apabila getah keluar dari acuan, ia mengekalkan bentuk acuan—kemudian bergerak ke unit penyejukan atau pemvulkanan (selalunya mandi air atau ketuhar) untuk dirawat. Hasilnya? Panjang getah yang panjang dan berterusan yang boleh dipotong mengikut saiz yang dikehendaki.,
[Imej Dicadangkan: Gambar rajah pandangan sisi penyemperit, menunjukkan corong, tong yang dipanaskan, skru berputar, die dan mandi pemvulkanan. Serlahkan laluan getah daripada penyusuan kepada penyemperitan, dan tunjukkan secara dekat acuan yang membentuk getah menjadi tiub. Letakkan selepas tajuk kecil "Prinsip Penyemperitan Didedahkan".],
4.2 Ciri-ciri dan Had Proses,
Kekuatan terbesar penyemperitan ialah kecekapan: ia boleh menghasilkan beribu-ribu meter produk setiap hari, menjadikannya sesuai untuk keperluan volum tinggi. Ia juga menjimatkan kos untuk bentuk yang ringkas, kerana perkakas cetakan adalah kurang kompleks daripada alat acuan. Walau bagaimanapun, ia mempunyai kekangan: ia hanya berfungsi untuk bahagian dengan keratan rentas malar (tiada lengkung kompleks atau potongan bawah). Selain itu, pasca pemvulkanan menambah masa dan kos—tidak seperti pengacuan suntikan, di mana pengawetan berlaku dalam acuan. Produk tersemperit biasa termasuk hos taman, saluran bahan api automotif, penanggal cuaca untuk tingkap dan profil getah untuk pembinaan (cth, pengedap pintu).,
5. Kalender: Membentuk Helaian dan Mencipta Komposit,
5.1 Asas-asas Kalender,
Kalender ialah proses yang boleh digunakan untuk membuat kepingan getah nipis atau menyalut fabrik dengan getah untuk menghasilkan komposit. Ia menggunakan satu siri gulungan yang dipanaskan dan berputar (biasanya 2–5 gulung yang disusun dalam susunan menegak atau mendatar). Begini prosesnya: Getah yang belum diawet disuap di antara set gulungan pertama, yang memerah dan meregangkannya ke dalam lapisan yang nipis dan seragam. Apabila getah melepasi gulungan seterusnya, jurang antara gulungan dilaraskan untuk mencapai ketebalan yang tepat (dari 0.1 mm hingga beberapa milimeter). Untuk bahan komposit (seperti lapis tayar), fabrik dimasukkan ke dalam gulungan bersama-sama dengan getah—menekan getah ke dalam fabrik untuk menghasilkan kepingan bertetulang. Produk siap kemudian disejukkan dan disembuhkan.,
[Imej Dicadangkan: Gambar rajah atas ke bawah mesin kalendar 4-gulung, menunjukkan getah dan fabrik dimasukkan ke dalam celah gulung pertama, kemudian melalui gulungan berturut-turut untuk membentuk helaian komposit nipis. Labelkan gulungan, suapan getah, suapan fabrik dan helaian siap. Tambahkan penanda ukuran (cth, "ketebalan 0.5 mm") untuk menyerlahkan ketepatan. Letakkan selepas tajuk kecil "Asas Kalender".],
5.2 Bidang Permohonan Utama,
Kalender adalah kritikal dalam industri yang bergantung pada bahan getah yang nipis dan kuat:,
- Pembuatan Tayar: Kegunaan utama—pekalenderan menghasilkan "lapisan karkas" (lembaran kain-getah bertetulang yang membentuk struktur tayar) dan "lapisan tapak" (lapisan getah yang menyentuh jalan).,
- Tali Pinggang Penghantar: Helaian fabrik bersalut getah yang dihasilkan melalui kalendar membentuk tali pinggang yang fleksibel dan tahan lama yang digunakan di kilang dan lombong.,
- Kalis air: Kepingan getah tebal digunakan untuk bumbung, pelapik kolam dan kalis air bawah tanah—pekalenderan memastikan ketebalan seragam untuk perlindungan yang boleh dipercayai.,
- Tekstil: Kain bersalut getah untuk baju hujan, pakaian selam dan apron industri dibuat menggunakan kalendar.,
6. Dipping / Dip Molding: Menguasai Nipis – Penghasilan Filem,
6.1 Proses Mencelup Secara Terperinci,
Pengacuan celup adalah standard emas untuk mencipta produk getah yang nipis dan fleksibel—Fikirkan produk dengan dinding setipis 0.1 mm. Proses ini bermula dengan acuan (selalunya diperbuat daripada seramik, logam, atau plastik) berbentuk seperti produk akhir (cth, acuan sarung tangan). Acuan terlebih dahulu dibersihkan dan dirawat dengan agen pelepas (untuk membantu getah mengasingkan kemudian). Seterusnya, ia dicelup ke dalam tangki sebatian getah cecair (biasanya lateks atau larutan getah sintetik). Acuan dibiarkan berendam untuk masa yang ditetapkan—perendaman lebih lama menghasilkan dinding yang lebih tebal. Selepas mencelup, acuan diangkat, dan lebihan getah menitis. Ia kemudiannya dikeringkan (untuk mengeluarkan pelarut) dan diawetkan (melalui rawatan haba atau kimia) untuk mengeraskan getah. Akhir sekali, acuan dikupas atau digulung untuk mengeluarkan produk filem nipis yang telah siap.,
[Imej Dicadangkan: Urutan foto yang menunjukkan proses pengacuan celup: 1) Acuan seramik berbentuk sarung tangan; 2) Acuan dicelup ke dalam susu getah cecair; 3) Acuan diangkat dengan salutan lateks; 4) Ketuhar pengeringan/pengawetan; 5) Sarung tangan siap dikeluarkan dari acuan. Labelkan setiap langkah dengan jelas. Letakkan selepas subtajuk "Proses Mencelup Secara Terperinci".],
6.2 Jenis Produk Ideal untuk Pengacuan Dip,
Kekuatan acuan celup terletak pada keupayaannya untuk mencipta produk nipis dan lancar—menjadikannya amat diperlukan untuk:,
- Industri Perubatan: Sarung tangan pembedahan, sarung tangan pemeriksaan, katil bayi, dan belon kateter (dinding nipis membolehkan fleksibiliti dan kepekaan, manakala reka bentuk lancar menghalang pencemaran).,
- Alat Pelindung: Sarung tangan pakai buang untuk pengendalian makanan, sarung tangan kalis kimia untuk kerja makmal, dan topeng habuk dengan pengedap getah.,
- Barangan Pengguna: Belon, bebola picit mainan dan penutup kalis air untuk elektronik kecil (getah nipis memastikan produk ringan).,
7. Tuangan: Menempa Bahagian Rumit dan Terperinci,
7.1 Prinsip Tuangan untuk Polimer Cecair,
Casting direka untuk bahagian yang kompleks dan terperinci bahawa proses lain (seperti penyemperitan atau pengacuan mampatan) tidak dapat dikendalikan. Tidak seperti sebatian getah pepejal yang digunakan dalam kaedah lain, kegunaan tuangan polimer cecair—kebiasaannya getah silikon cecair (LSR) atau poliuretana (PU). Prosesnya mudah tetapi tepat: Pertama, acuan (selalunya diperbuat daripada silikon, aluminium atau resin) dicipta dengan bentuk tepat bahagian yang dikehendaki—termasuk butiran kecil seperti logo atau tekstur. Getah cecair kemudian dicampur dengan agen pengawet (untuk mencetuskan pengerasan) dan dituangkan atau disuntik ke dalam acuan. Acuan dibiarkan duduk (pada suhu bilik atau dalam ketuhar yang dipanaskan, bergantung kepada polimer) sehingga getah menjadi sembuh dan menjadi pejal. Setelah sembuh, acuan dibuka, dan bahagian itu dikeluarkan—tiada pemangkasan diperlukan, kerana cecair mengisi setiap butiran tanpa lebihan.,
[Imej Dicadangkan: Foto dekat getah silikon cecair dituangkan ke dalam acuan terperinci (cth, acuan komponen perubatan dengan alur kecil). Tambah inset yang menunjukkan bahagian siap di sebelah acuan, menyerlahkan cara getah mereplikasi setiap butiran. Letakkan selepas tajuk kecil "Prinsip Pemutus untuk Polimer Cecair".],
7.2 Keistimewaan dan Aplikasi,
Keupayaan pemutus untuk menangkap butiran halus dan geometri kompleks menjadikannya sesuai untuk:,
- Komponen Perubatan: Pengedap berbentuk tersuai untuk peranti diagnostik, penyambung fleksibel untuk tiub perubatan dan bahagian yang boleh ditanam (LSR adalah biokompatibel, memenuhi piawaian perubatan).,
- Seni dan Prototaip: Pengeluaran semula arca, elemen hiasan dan prototaip (pemutus membolehkan penciptaan acuan cepat dan pengeluaran kumpulan kecil).,
- Bahagian Perindustrian: Tayar pepejal untuk forklift atau jentera kecil (bahagian yang tebal dan tahan lama tanpa jahitan), dan gasket tersuai untuk peralatan berbentuk tidak teratur.,
- Elektronik Pengguna: Pad kekunci getah untuk alat kawalan jauh, pengedap kalis air untuk jam tangan pintar dan kaki peredam getaran untuk komputer riba (bentuk terperinci sesuai dengan ruang peranti yang ketat).,
Kesimpulan,
Dunia pengacuan dan pembentukan getah jauh daripada statik—ia adalah bidang dinamik yang didorong oleh inovasi dan permintaan industri. Daripada kebolehpercayaan pengacuan mampatan kepada ketepatan Pengacuan Suntikan getah (dikuasakan oleh lanjutan mesin Pengacuan Suntikan getah), setiap proses telah mengukir niche yang penting. Apabila teknologi semakin maju, kami melihat anjakan yang menarik: lebih automatik Mesin Pengacuan Suntikan yang mengurangkan sisa, polimer cecair baharu untuk tuangan yang memenuhi piawaian alam sekitar yang lebih ketat, dan kaedah penyemperitan yang boleh menghasilkan keratan rentas yang lebih kompleks.,
Bagi pengeluar, kunci kejayaan terletak pada pemadanan proses yang betul dengan produk: memilih pengacuan mampatan untuk gasket volum rendah, Pengacuan Suntikan getah untuk bahagian perubatan volum tinggi, dan tuangan untuk prototaip yang rumit. Dengan terus mendahului arah aliran ini, industri getah akan terus membentuk produk yang memastikan dunia kita terus berjalan—satu bahagian yang dibentuk dengan baik pada satu masa.
