


Pengacuan suntikan berdiri sebagai proses pembuatan asas untuk membuat bahagian plastik dan getah yang tidak terkira banyaknya, dan tan mesin pengacuan suntikan muncul sebagai faktor penting yang secara langsung membentuk kedua-dua kecekapan operasi dan kualiti produk. Tan, pada dasarnya, mewakili daya pengapit yang dilakukan oleh mesin untuk memastikan acuan tertutup rapat semasa fasa suntikan. Memilih tonase yang sesuai bukan sekadar perincian teknikal—ia adalah keputusan buat-atau-pecah untuk memastikan pengeluaran lancar, kerana tonase yang salah boleh membawa kepada beberapa masalah, daripada bahagian yang rosak kepada kerosakan mesin.
Sama ada anda baru dalam industri pengacuan suntikan atau profesional berpengalaman, menguasai asas tan mesin pengacuan suntikan adalah kunci untuk mengoptimumkan operasi anda. Ia memastikan mesin anda berfungsi pada kecekapan puncak, meminimumkan sisa dan secara konsisten menyampaikan produk berkualiti tinggi. Dalam artikel ini, kami akan meneroka setiap aspek kritikal tan mesin pengacuan suntikan, termasuk cara mengira tan untuk mesin pengacuan suntikan, faktor yang mempengaruhinya, pertimbangan khusus untuk pengacuan getah, dan akibat daripada pemilihan tonase yang lemah.
Apakah Tanam Mesin Pengacuan Suntikan?
Tonaj mesin pengacuan suntikan ialah spesifikasi teras yang menentukan keupayaan mesin untuk mengendalikan tugas pengacuan tertentu. Pada terasnya, ia merujuk kepada daya pengapit yang digunakan oleh mesin untuk menutup acuan semasa bahan cair disuntik di bawah tekanan tinggi. Diukur dalam tan, daya ini tidak boleh dirunding untuk mengekalkan integriti acuan semasa proses.
Tanpa daya pengapit yang mencukupi (iaitu, tonase terlalu rendah), acuan mungkin terbuka sedikit apabila bahan cair disuntik. Ini boleh mengakibatkan kecacatan seperti denyar—bahan berlebihan meresap keluar dari celah acuan—atau bahagian tidak lengkap yang gagal memenuhi spesifikasi reka bentuk. Sebaliknya, tonase yang berlebihan bukan sahaja tidak diperlukan; ia membawa kepada tenaga terbuang, memberi tekanan yang tidak wajar pada komponen mesin, dan mempercepatkan haus dan lusuh dari semasa ke semasa.
Tonaj mesin pengacuan suntikan terus sejajar dengan saiz dan kerumitan bahagian yang dihasilkan. Mesin dengan tonase yang lebih tinggi dilengkapi untuk mengendalikan acuan yang lebih besar dan bahagian yang lebih rumit, kerana ia boleh menjana daya yang diperlukan untuk memastikan acuan besar walaupun tertutup di bawah tekanan suntikan yang tinggi. Sebaliknya, mesin tan yang lebih rendah, lebih sesuai untuk bahagian yang lebih kecil dan ringkas, menawarkan penyelesaian yang lebih kos efektif dan cekap tenaga untuk aplikasi sedemikian.
Faktor seperti jenis bahan yang dibentuk, reka bentuk acuan, dan saiz bahagian semuanya memainkan peranan dalam menentukan tonase yang diperlukan. Ini bermakna pemahaman yang tepat tentang keperluan projek anda adalah penting untuk mengelakkan pelaburan berlebihan dalam mesin dengan lebih banyak tonase daripada yang diperlukan atau bergelut dengan mesin yang tidak mempunyai daya untuk menyelesaikan kerja.
Cara Mengira Tan untuk Mesin Pengacuan Suntikan
Mengira tan mesin pengacuan suntikan yang betul melibatkan gabungan formula teori dan pertimbangan dunia sebenar. Formula asas yang digunakan untuk menganggarkan tonase yang diperlukan menyediakan titik permulaan, tetapi ia mesti dilaraskan untuk mengambil kira aspek unik projek anda.
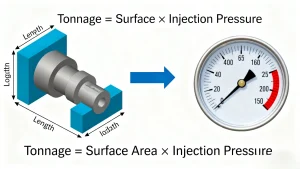
Formula am untuk mengira tan untuk mesin pengacuan suntikan ialah:
Tan = Luas Permukaan × Tekanan Suntikan
Mari pecahkan setiap komponen untuk memastikan ketepatan:
Kawasan Permukaan
Luas permukaan merujuk kepada kawasan bahagian acuan yang bersentuhan dengan plat pengapit mesin. Untuk bahagian yang mudah dan rata, ini boleh dikira menggunakan geometri asas (cth, panjang × lebar). Walau bagaimanapun, untuk bahagian kompleks dengan bentuk, rongga atau potongan yang tidak sekata, pendekatan yang lebih terperinci diperlukan—selalunya melibatkan pemodelan 3D atau perisian khusus untuk mengukur jumlah kawasan sentuhan dengan tepat. Malah kesilapan pengiraan kecil di sini boleh membawa kepada ralat ketara dalam anggaran tan.
Tekanan Suntikan
Tekanan suntikan ialah daya yang dikenakan oleh mesin pada bahan cair untuk menolaknya ke dalam rongga acuan. Tekanan ini berbeza-beza berdasarkan beberapa faktor: jenis bahan (cth, plastik tegar lwn. elastomer fleksibel), ketebalan dinding bahagian (dinding yang lebih nipis memerlukan tekanan yang lebih tinggi untuk diisi), dan keadaan pengacuan (cth, suhu). Tekanan suntikan standard berjulat dari 20 hingga 150 MPa (megapascal), tetapi adalah penting untuk merujuk garis panduan pengeluar bahan untuk nilai optimum.
Contoh Pengiraan
Katakan anda sedang membentuk bahagian plastik ringkas dengan luas permukaan 100 cm², dan tekanan suntikan yang disyorkan untuk bahan tersebut ialah 60 MPa. Menggunakan formula:
Tan = 100 cm² × 60 MPa = 6000 kgf (daya kilogram)
Untuk menukar daya kilogram kepada tan (unit standard untuk tan mesin pengacuan suntikan), bahagikan dengan 1000:
Tan = 6000 kgf ÷ 1000 = 6 tan
Ini bermakna anda memerlukan mesin pengacuan suntikan dengan daya pengapit sekurang-kurangnya 6 tan untuk membentuk bahagian dengan berkesan.
Adalah penting untuk ambil perhatian bahawa formula ini menyediakan anggaran asas. Faktor tambahan—seperti kerumitan bahagian (cth, dinding nipis yang meningkatkan keperluan tekanan), bahan acuan (cth, keluli lwn. aluminium), dan kelajuan suntikan (suntikan berkelajuan tinggi mungkin memerlukan tan tambahan)—perlu diambil kira untuk melaraskan keperluan tonase akhir.
Faktor-Faktor Yang Mempengaruhi Tanan Mesin Pengacuan Suntikan
Beberapa pembolehubah mempengaruhi tan mesin pengacuan suntikan yang diperlukan, dan memahami ini adalah penting untuk mengelakkan kesilapan yang mahal. Di bawah adalah faktor yang paling penting:
Jenis Bahan
Bahan yang berbeza mempunyai sifat yang berbeza yang memberi kesan kepada keperluan tonase. Sebagai contoh, getah dan elastomer memerlukan tonase yang lebih tinggi daripada termoplastik standard (cth, polietilena atau polipropilena). Ini kerana getah mempunyai kelikatan yang lebih tinggi (menjadikan ia lebih sukar untuk disuntik) dan keanjalan yang lebih besar (yang menyebabkan ia "terpancut kembali" selepas suntikan, memerlukan lebih banyak daya untuk memastikan acuan tertutup). Begitu juga, bahan berketumpatan tinggi atau yang mempunyai kadar aliran cair yang tinggi mungkin memerlukan daya pengapit tambahan untuk mengelakkan kebocoran acuan.
Reka Bentuk Bahagian
Kerumitan reka bentuk bahagian secara langsung mempengaruhi tonase. Bahagian berdinding nipis, misalnya, memerlukan tekanan yang lebih tinggi untuk mengisi acuan sepenuhnya, yang seterusnya meningkatkan tan yang diperlukan untuk memastikan acuan tertutup. Bahagian dengan rongga dalam atau berbilang rongga juga memerlukan lebih banyak daya, kerana tekanan suntikan diedarkan merentasi kawasan yang lebih besar. Malah ciri kecil seperti tulang rusuk atau bos boleh menambah pada kawasan permukaan, memerlukan pelarasan tona.
Saiz Mesin dan Panjang Lejang
Mesin pengacuan suntikan yang lebih besar direka untuk menampung acuan yang lebih besar, yang secara semula jadi memerlukan lebih banyak tan untuk ditutup dengan selamat. Panjang lejang—jarak perjalanan acuan untuk membuka dan menutup—juga memainkan peranan: panjang lejang yang lebih panjang bermakna mesin mesti menjana lebih banyak daya untuk menarik acuan tertutup dan mengekalkan tekanan sepanjang kitaran. Mesin yang lebih kecil dengan panjang lejang yang lebih pendek, sebaliknya, memerlukan lebih sedikit tonase untuk acuan yang lebih kecil.
Masa Kitaran
Masa kitaran yang lebih pendek (iaitu, kadar pengeluaran yang lebih cepat) selalunya memerlukan tonase yang lebih tinggi. Apabila kitaran dipercepatkan, fasa suntikan lebih cepat, meletakkan lebih banyak tekanan pada acuan dalam tempoh yang lebih singkat. Untuk mengelakkan acuan terbuka semasa suntikan pantas, mesin memerlukan daya pengapit tambahan untuk mengekalkan kestabilan. Mesin yang dioptimumkan untuk pengeluaran berkelajuan tinggi biasanya direka bentuk dengan keupayaan tonase yang lebih tinggi untuk mengendalikan permintaan ini.
Mesin Pengacuan Suntikan Getah: Pertimbangan Tan
Mesin pengacuan suntikan getah memerlukan pertimbangan tonase yang unik berbanding mesin yang digunakan untuk pengacuan plastik. Sifat semula jadi getah—kelikatan tinggi, keanjalan dan keperluan untuk pengawetan—menjadikannya bahan yang lebih mencabar untuk dibentuk, dan ini diterjemahkan kepada keperluan tonase yang lebih tinggi.
Pemulihan Getah Anjal
Salah satu sebab utama mesin pengacuan suntikan getah memerlukan lebih banyak tonase ialah pemulihan elastik getah. Selepas getah cair disuntik ke dalam acuan, ia cenderung untuk mengembang (atau "spring back") sebaik sahaja tekanan dilepaskan semasa proses pengawetan. Untuk mengatasi pengembangan ini dan memastikan acuan tertutup rapat—memastikan bahagian itu mengekalkan bentuk dan dimensinya—mesin mesti menggunakan daya pengapit tambahan. Tanpa tonase tambahan ini, acuan mungkin terbuka sedikit, membawa kepada bahagian kilat atau rosak.
Saiz Acuan dan Kedalaman Rongga
Mesin pengacuan suntikan getah selalunya mengendalikan acuan atau acuan yang lebih besar dengan rongga yang lebih dalam (biasa pada bahagian getah seperti gasket, pengedap atau hos). Acuan yang lebih besar mempunyai luas permukaan yang lebih besar, yang meningkatkan daya pengapit yang diperlukan untuk mengekalkan tekanan. Rongga yang lebih dalam juga memerlukan lebih banyak tonase, kerana tekanan suntikan yang diperlukan untuk mengisi rongga sepenuhnya adalah lebih tinggi, dan mesin mesti mengatasi tekanan ini untuk memastikan acuan tertutup.
Keperluan Khusus Bahan
Jenis getah yang berbeza (cth, getah asli, getah nitril, silikon) mempunyai keperluan kelikatan dan pengawetan yang berbeza-beza. Sebagai contoh, getah silikon memerlukan suhu yang lebih tinggi untuk pengawetan, yang boleh menjejaskan aliran bahan dan keperluan tekanan—akhirnya mempengaruhi tonase. Adalah penting untuk merujuk spesifikasi pengeluar getah untuk menentukan tonase tepat yang diperlukan untuk bahan khusus anda.
Cara Memilih Tanan Mesin Pengacuan Suntikan yang Tepat
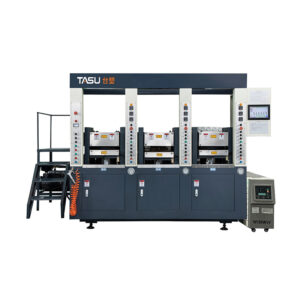
Memilih tan mesin pengacuan suntikan yang betul melangkaui hanya menggunakan formula pengiraan. Ia memerlukan pendekatan holistik yang mengimbangi keperluan bahagian, sifat bahan dan matlamat pengeluaran. Inilah cara untuk mendekatinya:
Ton=Kawasan Permukaan×Tekanan Suntikan
Nilai Saiz Bahagian dan Reka Bentuk
Mulakan dengan menganalisis saiz bahagian, ketebalan dinding dan kerumitan. Bahagian yang lebih besar atau yang mempunyai dinding nipis, rongga dalam atau berbilang ciri akan memerlukan lebih banyak tonase. Cipta model 3D bahagian yang terperinci untuk mengukur luas permukaan dengan tepat, dan pertimbangkan cara elemen reka bentuk (cth, potongan bawah, tulang rusuk) mungkin memberi kesan kepada keperluan tekanan dan tan.
Fahami Sifat Bahan
Teliti spesifikasi bahan—sama ada plastik, getah atau elastomer. Rujuk kepada garis panduan pengilang untuk tekanan suntikan dan tonase yang disyorkan. Untuk a mesin pengacuan suntikan getah, beri perhatian khusus kepada keanjalan dan kelikatan bahan, kerana ini akan memacu keperluan tan yang lebih tinggi.
Pertimbangkan Masa Kitaran dan Kecekapan Pengeluaran
Jika anda memerlukan volum pengeluaran yang tinggi dengan masa kitaran yang singkat, pilih mesin dengan tonase yang lebih tinggi sedikit daripada yang dicadangkan oleh pengiraan asas. Kitaran yang lebih pantas meningkatkan tekanan dan kelajuan suntikan, jadi tonase tambahan memastikan acuan kekal tertutup dan bahagian kekal konsisten. Untuk pengeluaran volum yang lebih rendah atau kitaran yang lebih perlahan, mesin yang lebih dekat dengan tonase yang dikira mungkin mencukupi.
Elakkan Tonage Berlebihan atau Tonase Kurang
Ia mungkin menggoda untuk memilih mesin dengan lebih banyak tonase daripada yang diperlukan untuk "bermain dengan selamat," tetapi ini tidak cekap. Mesin lebih tan menggunakan lebih banyak tenaga, mempunyai kos operasi yang lebih tinggi, dan memberi tekanan yang tidak perlu pada komponen. Sementara itu, mesin yang kurang tonase, bergelut untuk menutup acuan dengan betul, yang membawa kepada kecacatan, masa kitaran yang lebih lama dan kehausan mesin. Sasarkan untuk tonase yang sejajar dengan keperluan anda yang dikira, serta penimbal kecil (biasanya 10-20%) untuk mengambil kira pembolehubah yang tidak dijangka.
Akibat Tersalah Memilih Tan
Memilih tan mesin pengacuan suntikan yang salah boleh mendatangkan akibat yang meluas, menjejaskan kualiti produk, jangka hayat mesin dan kos operasi:
Kecacatan Produk
- Ton Tidak Mencukupi: Daya pengapit yang terlalu sedikit menyebabkan kebocoran acuan, mengakibatkan kilat (bahan berlebihan pada bahagian), pengisian acuan yang tidak lengkap (mengakibatkan bahagian berongga atau rosak), dan kemasan permukaan yang buruk. Kecacatan ini memerlukan kerja semula atau pembuangan, meningkatkan sisa.
- Ton Berlebihan: Daya yang terlalu banyak boleh menyebabkan herotan atau meledingkan bahagian, kerana acuan menggunakan tekanan yang berlebihan pada bahagian tersebut semasa penyejukan. Ia juga boleh merosakkan acuan itu sendiri—cth, membongkok atau memecahkan plat acuan—yang membawa kepada kecacatan kekal pada semua bahagian berikutnya.
Kehausan dan Kerosakan Mesin
- Lebih Tonaj: Mesin dengan tonase lebih daripada yang diperlukan mengalami tekanan yang tidak perlu pada sistem hidraulik, plat pengapit dan palang pengikat. Ini mempercepatkan haus dan lusuh, membawa kepada kerosakan yang lebih kerap, pembaikan yang mahal dan jangka hayat mesin yang lebih pendek.
- Under-Tonnage: Mesin yang bergelut untuk memenuhi keperluan tonase selalunya bekerja terlalu keras pada pam hidraulik dan motor mereka untuk mengimbangi. Ini boleh menyebabkan terlalu panas, kebocoran cecair dan kegagalan pramatang komponen kritikal.
Peningkatan Kos Pengeluaran
- Lebih Tonaj: Mesin dengan tonase lebih tinggi menggunakan lebih banyak tenaga (walaupun tidak diperlukan), meningkatkan bil utiliti. Mereka juga cenderung lebih mahal untuk membeli dan menyelenggara, meningkatkan kos pendahuluan dan jangka panjang.
- Under-Tonnage: Bahagian yang rosak memerlukan kerja semula atau pengikisan, yang membazirkan bahan dan tenaga kerja. Masa kitaran yang lebih panjang (kerana mesin bergelut untuk mengisi acuan dengan betul) mengurangkan pengeluaran pengeluaran, mengurangkan kecekapan dan keuntungan keseluruhan.
Ringkasan
Tan mesin pengacuan suntikan ialah faktor kritikal yang secara langsung memberi kesan kepada kecekapan pengeluaran, kualiti produk dan jangka hayat peralatan. Tanan mesin pengacuan suntikan merujuk kepada daya pengapit yang diperlukan untuk memastikan acuan tertutup semasa suntikan, dan mengetahui cara mengira tan untuk mesin pengacuan suntikan—menggunakan formula luas permukaan didarab dengan tekanan suntikan, diselaraskan untuk faktor dunia sebenar—adalah penting untuk pemilihan yang tepat.
Pertimbangan utama termasuk jenis bahan (dengan mesin pengacuan suntikan getah yang memerlukan tonase yang lebih tinggi kerana keanjalan getah), reka bentuk bahagian, saiz mesin dan masa kitaran. Memilih tonase yang salah—sama ada terlalu tinggi atau terlalu rendah—mengakibatkan kecacatan, kerosakan mesin dan peningkatan kos. Dengan menilai dengan teliti semua faktor dan menggunakan pengiraan yang tepat, pengeluar boleh memilih tonase yang optimum untuk memastikan operasi lancar, alat ganti berkualiti tinggi dan keuntungan jangka panjang.
