


Apakah Pengacuan Dua Pukulan?
Definisi Pengacuan Suntikan Dua Pukulan
Pengacuan dua pukulan, juga dikenali sebagai pengacuan suntikan 2K atau pengacuan suntikan dua warna, ialah proses pembuatan yang melibatkan suntikan dua jenis bahan plastik yang berbeza ke dalam acuan tunggal dalam dua peringkat yang berbeza. Teknik ini membolehkan penciptaan satu bahagian yang boleh mempamerkan sifat, warna, atau tekstur yang pelbagai. Proses ini dilaksanakan menggunakan khusus Mesin pengacuan suntikan 2K direka untuk menampung berbilang tangkapan bahan yang berbeza, membolehkan penghasilan reka bentuk yang kompleks dengan fungsi yang dipertingkatkan.
Pengacuan dua pukulan, juga dikenali sebagai pengacuan suntikan 2K atau pengacuan suntikan dua warna, ialah proses pembuatan yang melibatkan suntikan dua jenis bahan plastik yang berbeza ke dalam acuan tunggal dalam dua peringkat yang berbeza. Teknik ini membolehkan penciptaan satu bahagian yang boleh mempamerkan sifat, warna, atau tekstur yang pelbagai. Proses ini dilaksanakan menggunakan khusus Mesin pengacuan suntikan 2K direka untuk menampung berbilang tangkapan bahan yang berbeza, membolehkan penghasilan reka bentuk yang kompleks dengan fungsi yang dipertingkatkan.
Bagaimana Pengacuan Dua Pukulan Berfungsi
-
Suntikan Suntikan Pertama: Bahan awal, biasanya plastik tegar seperti polipropilena (PP) atau akrilonitril butadiena stirena (ABS), disuntik ke dalam acuan. Acuan dibentuk untuk memegang bahan sehingga suntikan kedua berlaku.
-
Pengawetan Bahan: Selepas bahan pertama disuntik dan disejukkan, acuan berputar untuk diselaraskan dengan sistem untuk tangkapan kedua.
-
Suntikan Suntikan Kedua: Bahan kedua, selalunya plastik yang lebih lembut seperti elastomer termoplastik (TPE) atau getah, disuntik ke atas lapisan pertama, mengikat kedua-dua bahan tersebut bersama-sama untuk membentuk bahagian terakhir. Pendekatan dwi-bahan ini meningkatkan kualiti sentuhan atau cengkaman produk.
-
Penyejukan dan Pelepasan: Setelah kedua-dua bahan telah disuntik dan diikat, bahagian tersebut disejukkan dan seterusnya dikeluarkan dari acuan.
Kelebihan Two Shot Molding
- Kiraan Bahagian Dikurangkan: Dengan menggabungkan dua bahan dalam satu langkah, keperluan untuk proses pemasangan sekunder dihapuskan.
- Kekuatan Produk yang Dipertingkatkan: Struktur dwi-bahan boleh meningkatkan ketahanan bahagian, memberikan ketegaran jika perlu dan fleksibiliti jika dikehendaki.
- Estetika yang Dipertingkat: Proses ini membolehkan penciptaan bahagian berbilang warna atau bertekstur, meningkatkan daya tarikan visual.
- Kos Berkesan untuk Kelantangan Tinggi: Walaupun kos persediaan awal mungkin tinggi, kecekapan proses menjadikannya kos efektif untuk pengeluaran besar.
Apakah Overmolding?
Definisi Overmolding
Overacuan adalah teknik pembuatan di mana satu bahan dibentuk di atas yang lain untuk menghasilkan bahagian yang memanfaatkan faedah kedua-dua bahan. Biasanya, plastik tegar berfungsi sebagai asas, manakala plastik yang lebih lembut dan lebih fleksibel dibentuk di atasnya untuk meningkatkan fungsi atau estetika.
Overacuan adalah teknik pembuatan di mana satu bahan dibentuk di atas yang lain untuk menghasilkan bahagian yang memanfaatkan faedah kedua-dua bahan. Biasanya, plastik tegar berfungsi sebagai asas, manakala plastik yang lebih lembut dan lebih fleksibel dibentuk di atasnya untuk meningkatkan fungsi atau estetika.
Bagaimana Overmolding Berfungsi
-
Suntikan Bahan Asas: Bahan pertama, biasanya plastik keras seperti ABS, disuntik ke dalam acuan untuk membentuk teras bahagian, memberikan integriti struktur.
-
Putaran atau Pemindahan Acuan: Selepas bahan asas sejuk, acuan sama ada diputarkan atau bahagian dipindahkan ke acuan sekunder untuk suntikan kedua.
-
Suntikan Bahan Kedua: Bahan berbeza, seperti TPE, silikon atau getah, disuntik pada tapak untuk menambah ciri seperti sentuhan lembut, ergonomik yang dipertingkatkan atau perlindungan tambahan.
-
Penyejukan dan Pelepasan: Bahagian disejukkan dan dikeluarkan dari acuan, sedia untuk digunakan.
Kelebihan Overmolding
- Ergonomik yang Diperbaiki: Overacuan memudahkan penciptaan bahagian dengan permukaan sentuhan lembut, meningkatkan keselesaan dan kebolehgunaan.
- Ketahanan Dipertingkat: Lapisan luar boleh memberikan perlindungan tambahan, seperti lelasan atau rintangan air, bergantung pada bahan yang digunakan.
- Kos-Efektif untuk Larian Kecil: Kaedah ini sesuai untuk pengeluaran volum rendah hingga sederhana kerana persediaannya yang lebih mudah berbanding dengan pengacuan dua pukulan.
- Fleksibiliti Reka Bentuk: Overmolding membolehkan penciptaan bahagian berbilang bahan, mengimbangi ketegaran dan fleksibiliti jika diperlukan.
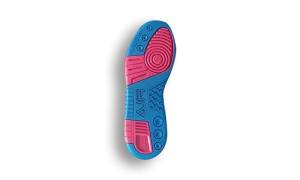
Pengacuan Dua Pukulan lwn Pengacuan Terlebih: Perbezaan Utama
Pertimbangan Bahan
- Pengacuan Dua Pukulan: Menggunakan dua bahan berbeza yang disuntik dalam peringkat berasingan, dipilih untuk sifat ikatan khusus mereka dan diacu dengan ketepatan tinggi.
- Overacuan: Melibatkan suntikan bahan kedua ke atas bahagian acuan sedia ada, biasanya teras tegar dengan lapisan luar yang fleksibel.
Kerumitan Proses dan Kos
- Pengacuan Dua Pukulan: Memerlukan mesin pengacuan suntikan 2K khusus, menjadikannya lebih kompleks dan mahal. Walau bagaimanapun, ia menjadi kos efektif untuk pengeluaran volum tinggi.
- Overmolding: Lebih ringkas dan selalunya memerlukan peralatan yang kurang khusus, mengurangkan kos persediaan, menjadikannya sesuai untuk pengeluaran yang lebih kecil.
Fleksibiliti Reka Bentuk
- Pengacuan Dua Pukulan: Menawarkan kawalan yang lebih besar ke atas interaksi bahan, membolehkan geometri kompleks dan ikatan yang tepat.
- Overacuan: Menyediakan fleksibiliti untuk menambah elemen sentuhan lembut tetapi mungkin dihadkan oleh keserasian bahan.
Kekuatan Ikatan
- Pengacuan Dua Pukulan: Mencapai ikatan kimia yang kuat dan tahan lama antara bahan semasa proses suntikan.
- Overacuan: Kekuatan ikatan bergantung pada keserasian bahan dan tekstur permukaan, kadangkala memerlukan pemprosesan tambahan untuk ikatan selamat.
| Aspek | Pengacuan Dua Pukulan | Overmolding |
|---|---|---|
| Kerumitan Proses | Lebih kompleks, memerlukan peralatan khusus | Lebih mudah, memerlukan peralatan yang kurang khusus |
| Jumlah Pengeluaran | Terbaik untuk larian volum tinggi | Sesuai untuk larian volum rendah hingga sederhana |
| Fleksibiliti Bahan | Boleh menggabungkan pelbagai bahan dengan kawalan yang tepat | Lazimnya melibatkan tapak tegar dengan lapisan luar yang lembut |
| Kekuatan Ikatan | Ikatan kimia yang kuat antara bahan | Bergantung pada keserasian bahan dan tekstur permukaan |
| Fleksibiliti Reka Bentuk | Kebebasan reka bentuk yang tinggi, membolehkan geometri yang kompleks | Fleksibiliti reka bentuk terhad berbanding dengan pengacuan dua pukulan |
| Kecekapan Kos | Kos permulaan yang tinggi, tetapi kos efektif untuk volum besar | Lebih menjimatkan kos untuk pengeluaran yang lebih kecil |
| Aplikasi | Automotif, peranti perubatan, elektronik, aeroangkasa | Barangan pengguna, pembungkusan, alatan tangan, automotif |
| Faedah | Ketepatan tinggi, ketahanan, kebebasan reka bentuk estetik | Kos efektif, reka bentuk ergonomik, lapisan pelindung |
| Cabaran | Kos perkakas yang tinggi, kerumitan dalam persediaan | Isu ikatan, kompaun bahan |
Aplikasi Pengacuan Dua Pukulan dan Pengacuan Terlebih
Industri yang Menggunakan Pengacuan Dua Pukulan
- Automotif: Untuk bahagian seperti pemegang, tombol dan bezel yang mementingkan estetika dan fungsi.
- Peranti Perubatan: Dalam mencipta alat yang memerlukan komponen tegar dan sentuhan lembut, seperti instrumen pembedahan.
- Elektronik: Digunakan dalam elektronik pengguna untuk komponen seperti sarung telefon pintar dan butang kawalan jauh.
Industri yang Menggunakan Overmolding
- Barangan Pengguna: Biasanya terdapat dalam barangan seperti berus gigi dan peralatan memasak, yang menekankan keselesaan dan cengkaman.
- Pembungkusan: Selalunya digunakan dalam pembungkusan kalis kanak-kanak, di mana tapak tegar ditutup dengan lapisan lembut untuk keselamatan.
- Automotif: Untuk menghasilkan pemegang, pengedap dan bahagian dalaman tertentu yang mengutamakan ergonomik.
Contoh Dunia Nyata
- Acuan Dua Pukulan: Sarung telefon yang menampilkan struktur plastik tegar dengan lapisan getah yang lembut dan mencengkam.
- Overacuan: Alat kuasa dengan badan plastik keras yang dilengkapi dengan cengkaman bergetah, overmolded.
Ringkasan:
Kedua-dua acuan dua pukulan dan acuan lampau adalah proses yang berkesan untuk mencipta bahagian berbilang bahan, tetapi ia berbeza dalam kerumitan, kos dan aplikasi. Pengacuan dua pukulan adalah lebih kompleks dan sesuai untuk pengeluaran volum tinggi, menawarkan kawalan tepat ke atas ikatan bahan dan fleksibiliti reka bentuk. Ia biasanya digunakan dalam industri seperti automotif dan peranti perubatan. Overmolding, sebaliknya, adalah lebih mudah dan menjimatkan kos untuk larian yang lebih kecil, memfokuskan pada penambahan ciri ergonomik atau lapisan pelindung kepada teras tegar. Memilih antara kedua-duanya bergantung pada jumlah pengeluaran, keserasian bahan, dan kefungsian bahagian yang dikehendaki.
