


Dalam gambaran besar industri kasut, pengeluaran tapak getah sudah pasti merupakan asas asas teknikalnya. Getah telah lama menjadi bahan utama untuk pembuatan tapak getah berprestasi tinggi kerana rintangan haus yang sangat baik, rintangan gelincir dan fleksibiliti yang tinggi. Daripada kasut klasik hingga kasut bola keranjang mewah, tapak getah membawa orang ramai dengan setiap langkah yang mereka ambil di dunia. Di sebalik semua ini adalah satu siri proses pengacuan yang tepat dan kompleks. Artikel ini mengupas secara mendalam beberapa teknik pengacuan teras untuk tapak getah, memfokuskan pada cara moden mesin pengacuan suntikan getah telah merevolusikan penampilan industri.
1. Proses Batu Penjuru: Pengacuan
Pengacuan adalah proses tradisional dan paling banyak digunakan dalam produk getah, dengan sejarah panjang dalam pengeluaran tapak getah.
Analisis Proses
Prosesnya serupa dengan "membakar kek." Mula-mula, sebatian getah campuran ditekan ke dalam kepingan melalui penggelek dan kemudian dipotong mengikut berat dan bentuk tertentu menggunakan pisau. Operator meletakkan sebatian ke dalam rongga acuan yang telah dipanaskan, yang biasanya dipanaskan pada suhu pemvulkanan (biasanya sekitar 150-160 °C). Mesin hidraulik kemudiannya memberikan tekanan pada acuan atas dan bawah, menghasilkan ratusan tan daya. Di bawah kesan dwi suhu tinggi dan tekanan tinggi, sebatian mula melembut dan mengalir, dengan cepat memenuhi setiap rongga halus acuan sementara tindak balas silang silang sulfur yang kritikal berlaku. Selepas masa pemvulkanan yang ditetapkan (yang boleh berkisar antara beberapa minit hingga lebih sepuluh minit), tapak getah acuan boleh ditanggalkan.
Prosesnya serupa dengan "membakar kek." Mula-mula, sebatian getah campuran ditekan ke dalam kepingan melalui penggelek dan kemudian dipotong mengikut berat dan bentuk tertentu menggunakan pisau. Operator meletakkan sebatian ke dalam rongga acuan yang telah dipanaskan, yang biasanya dipanaskan pada suhu pemvulkanan (biasanya sekitar 150-160 °C). Mesin hidraulik kemudiannya memberikan tekanan pada acuan atas dan bawah, menghasilkan ratusan tan daya. Di bawah kesan dwi suhu tinggi dan tekanan tinggi, sebatian mula melembut dan mengalir, dengan cepat memenuhi setiap rongga halus acuan sementara tindak balas silang silang sulfur yang kritikal berlaku. Selepas masa pemvulkanan yang ditetapkan (yang boleh berkisar antara beberapa minit hingga lebih sepuluh minit), tapak getah acuan boleh ditanggalkan.
Kelebihan dan Had Proses
Kelebihan terbesar proses pengacuan ialah fleksibiliti dan pelaburan awal yang rendah. Kos acuan agak rendah, menjadikannya sesuai untuk kumpulan kecil dan model pengeluaran yang pelbagai, itulah sebabnya banyak model tersuai atau kasut kecil masih menggunakan proses ini. Selain itu, dengan menggunakan proses pemvulkanan sekunder (mula-mula memvulkan tapak getah dan kemudian meletakkannya dengan bahagian atas kasut ke dalam acuan lain untuk pemvulkanan kedua), kekuatan ikatan yang tiada tandingan antara tapak getah dan bahagian atas kasut boleh dicapai, yang biasa digunakan dalam kasut dengan keperluan ketahanan tinggi, seperti but kerja dan kasut keselamatan.
Kelebihan terbesar proses pengacuan ialah fleksibiliti dan pelaburan awal yang rendah. Kos acuan agak rendah, menjadikannya sesuai untuk kumpulan kecil dan model pengeluaran yang pelbagai, itulah sebabnya banyak model tersuai atau kasut kecil masih menggunakan proses ini. Selain itu, dengan menggunakan proses pemvulkanan sekunder (mula-mula memvulkan tapak getah dan kemudian meletakkannya dengan bahagian atas kasut ke dalam acuan lain untuk pemvulkanan kedua), kekuatan ikatan yang tiada tandingan antara tapak getah dan bahagian atas kasut boleh dicapai, yang biasa digunakan dalam kasut dengan keperluan ketahanan tinggi, seperti but kerja dan kasut keselamatan.
Walau bagaimanapun, kelemahannya juga agak jelas: kecekapan pengeluaran yang rendah, pergantungan yang ketara pada penempatan manual kompaun, kitaran pemvulkanan yang panjang; dan tidak dapat dielakkan, pembentukan kilat (bahan berlebihan) selepas pengacuan, yang memerlukan proses pemangkasan tambahan, meningkatkan kos buruh.
2. Revolusi Kecekapan: Mesin Pengacuan Suntikan Getah
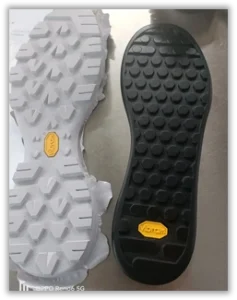
Untuk mengatasi kesesakan kecekapan pengacuan, proses pengacuan suntikan getah yang sangat automatik muncul dan secara beransur-ansur menjadi pilihan arus perdana untuk pengeluaran besar-besaran. Peralatan teras proses ini ialah mesin pengacuan suntikan getah.
Prinsip Kerja Mesin Pengacuan Suntikan Getah
Proses pengacuan suntikan getah pada asasnya berbeza daripada pengacuan tradisional. Proses ini tidak melibatkan meletakkan sebatian sejuk ke dalam acuan panas; sebaliknya, reben pra-campuran atau sebatian berbutir dimasukkan ke dalam tong mesin pengacuan suntikan getah. Melalui pemanasan dan putaran skru, haba ricih yang dihasilkan memanaskan sebatian kepada keadaan plastik, hampir dengan suhu pemvulkanan (proses ini dirujuk sebagai pemplastikan). Skru kemudian menyuntik sebatian cair ke dalam acuan tertutup di bawah tekanan yang sangat tinggi (tekanan suntikan boleh melebihi 1500 bar) melalui muncung dan sistem pelari acuan.
Proses pengacuan suntikan getah pada asasnya berbeza daripada pengacuan tradisional. Proses ini tidak melibatkan meletakkan sebatian sejuk ke dalam acuan panas; sebaliknya, reben pra-campuran atau sebatian berbutir dimasukkan ke dalam tong mesin pengacuan suntikan getah. Melalui pemanasan dan putaran skru, haba ricih yang dihasilkan memanaskan sebatian kepada keadaan plastik, hampir dengan suhu pemvulkanan (proses ini dirujuk sebagai pemplastikan). Skru kemudian menyuntik sebatian cair ke dalam acuan tertutup di bawah tekanan yang sangat tinggi (tekanan suntikan boleh melebihi 1500 bar) melalui muncung dan sistem pelari acuan.
Acuan itu sendiri kekal pada suhu tinggi. Kompaun menyerap haba daripada acuan dalam masa yang sangat singkat sebaik sahaja acuan diisi, dan tindak balas silang silang sulfur berlaku dengan cepat. Keseluruhan proses—daripada suntikan kepada penyelenggaraan tekanan dan pemvulkanan—boleh disiapkan dalam beberapa saat, menghasilkan tapak getah yang terbentuk sepenuhnya dengan kilat minimum apabila acuan dibuka.
Kelebihan Penting Proses Pengacuan Suntikan Getah
-
Kecekapan Pengeluaran Cemerlang: Pengeluaran berterusan automatik dengan masa kitaran yang sangat singkat; mesin suntikan getah boleh menghasilkan beribu-ribu pasang tapak getah setiap hari, jauh melebihi barisan pengeluaran acuan tradisional.
-
Kualiti Produk Cemerlang: Mesin mengawal jumlah suntikan, tekanan dan suhu dengan tepat, memastikan dimensi produk yang stabil, ketumpatan seragam dan sifat fizikal yang konsisten. Denyar jarang berlaku, dan penampilannya menarik dari segi estetika.
-
Pelaksanaan Struktur Kompleks: Suntikan tekanan tinggi memastikan bahawa kompaun mengisi dengan sempurna corak yang sangat rumit dan struktur halus, memenuhi aspirasi pereka untuk cengkaman yang melampau dan reka bentuk yang kompleks.
-
Reka Bentuk Komposit Berbilang Warna / Berbilang Bahan: Ini adalah salah satu ciri yang paling ketara dalam teknologi pengacuan suntikan getah. Mesin pengacuan suntikan getah dua atau tiga warna dan sistem acuan kompleks membolehkan penciptaan tapak getah komposit yang diperbuat daripada warna yang berbeza atau bahan yang berbeza (seperti getah dengan kekerasan yang berbeza-beza) dalam satu suntikan, meningkatkan estetika dan fungsi produk dengan ketara sambil menjimatkan pada langkah pemasangan berikutnya.
Cabaran
Halangan terbesar proses ini ialah pelaburan permulaannya yang tinggi. Kos tapak getah dan acuan yang berkaitan adalah sangat tinggi. Oleh itu, ia hanya digunakan dalam senario pesanan pengeluaran besar-besaran yang stabil untuk memastikan kapasiti pengeluaran digunakan sepenuhnya dan untuk mengurangkan kos produk individu.
Halangan terbesar proses ini ialah pelaburan permulaannya yang tinggi. Kos tapak getah dan acuan yang berkaitan adalah sangat tinggi. Oleh itu, ia hanya digunakan dalam senario pesanan pengeluaran besar-besaran yang stabil untuk memastikan kapasiti pengeluaran digunakan sepenuhnya dan untuk mengurangkan kos produk individu.
3. Asas dan Gabungan: Pemvulkanan Lembaran dan Proses Ikatan Sejuk
Sebagai tambahan kepada dua kaedah pengacuan teras yang disebutkan di atas, terdapat dua proses penting yang berkaitan.
Proses Pemvulkanan
Ini ialah kaedah pemvulkanan yang lebih asas yang biasanya digunakan untuk menghasilkan komponen tapak getah struktur ringkas. Ia melibatkan meletakkan sebatian di antara dua plat pemanasan rata untuk pemvulkanan, menghasilkan kepingan getah seragam yang kemudiannya dipotong mengikut bentuk tapak getah menggunakan dadu. Ia digunakan terutamanya untuk menghasilkan pengedap tapak tengah, pad kasut atau tapak getah kasut kasual tertentu dan tidak boleh menghasilkan struktur tiga dimensi yang kompleks.
Ini ialah kaedah pemvulkanan yang lebih asas yang biasanya digunakan untuk menghasilkan komponen tapak getah struktur ringkas. Ia melibatkan meletakkan sebatian di antara dua plat pemanasan rata untuk pemvulkanan, menghasilkan kepingan getah seragam yang kemudiannya dipotong mengikut bentuk tapak getah menggunakan dadu. Ia digunakan terutamanya untuk menghasilkan pengedap tapak tengah, pad kasut atau tapak getah kasut kasual tertentu dan tidak boleh menghasilkan struktur tiga dimensi yang kompleks.
Proses Ikatan Sejuk: Gabungan Arus Perdana
Ikatan sejuk itu sendiri bukanlah proses pengacuan tapak getah tetapi sebaliknya gabungan arus perdana tapak getah dan bahagian atas kasut. Tidak kira sama ada tapak getah dihasilkan melalui acuan atau acuan suntikan getah, kebanyakannya akhirnya memasang kasut lengkap menggunakan "ikatan sejuk" pada bahagian atas kasut.
Ikatan sejuk itu sendiri bukanlah proses pengacuan tapak getah tetapi sebaliknya gabungan arus perdana tapak getah dan bahagian atas kasut. Tidak kira sama ada tapak getah dihasilkan melalui acuan atau acuan suntikan getah, kebanyakannya akhirnya memasang kasut lengkap menggunakan "ikatan sejuk" pada bahagian atas kasut.
Prosesnya adalah seperti berikut: pertama, tapak getah dan bahagian atas kasut dihasilkan secara bebas, kemudian tepi tapak getah dan permukaan atas kasut yang sepadan dikisar, dirawat, dan disalut dengan pelekat khas kekuatan tinggi. Sebaik sahaja diaktifkan di dalam ketuhar, kedua-dua komponen itu ditekan rapat dan dibiarkan untuk satu tempoh untuk memastikan ikatan yang kuat. Model "sebelum dan selepas" ini meningkatkan fleksibiliti pengeluaran dengan ketara, membolehkan kilang kasut dan tapak getah mengkhusus dalam pembahagian kerja dan menjadi amalan arus perdana dalam pembuatan kasut moden.
4. Pemilihan Proses: Pertimbangan Bersepadu dan Senario Aplikasi
Bagaimanakah pengilang memilih antara proses yang berbeza? Ini bergantung pada matriks membuat keputusan yang komprehensif:
-
Kuantiti Pesanan dan Kos: Untuk kuantiti yang banyak dan pesanan gaya standard, acuan suntikan getah diutamakan untuk kecekapannya. Kelompok yang lebih kecil, pelbagai jenis, atau peringkat persampelan dihasilkan secara lebih ekonomik melalui pengacuan.
-
Kerumitan Reka Bentuk: Tapak getah satu warna yang ringkas boleh menggunakan kedua-dua kaedah. Walau bagaimanapun, untuk komposit berbilang warna atau berbilang bahan, pengacuan suntikan getah adalah satu-satunya penyelesaian bersepadu.
-
Keperluan Prestasi: Untuk keperluan kekuatan yang melampau (seperti but kerja tugas berat), pemvulkanan dwi acuan ialah pilihan yang lebih dipercayai. Untuk kasut sukan yang tahan haus, tahan licin, ringan dan lain-lain, tapak acuan suntikan getah lebih baik memenuhi permintaan berprestasi tinggi.
Dalam aplikasi praktikal, kita dapat melihat pengedaran yang jelas: kasut Converse klasik dan kasut bola keranjang retro, seperti versi awal Air Jordan 1, mempunyai tapak getah yang kebanyakannya dibentuk; jenama sukan arus perdana moden seperti Nike dan Adidas menggunakan tapak acuan suntikan getah berprestasi tinggi untuk kebanyakan kasut larian dan bola keranjang mereka, yang menampilkan reka bentuk yang kompleks.
Kesimpulan
Daripada pengalaman pembuatan tangan proses pengacuan tradisional kepada mesin pengacuan suntikan getah yang dikawal dengan tepat, sejarah pengacuan tapak getah mencerminkan perkembangan kecekapan, ketepatan dan inovasi. Mesin pengacuan suntikan getah, yang menjadi teras kepada transformasi ini, bukan sahaja telah meningkatkan kapasiti pengeluaran dengan ketara tetapi juga membuka kebebasan reka bentuk yang tidak pernah berlaku sebelum ini, membolehkan imaginasi pereka direalisasikan melalui tapak getah pelbagai warna yang kompleks. Walaupun proses pengacuan tradisional kekal fleksibel di kawasan tertentu, tidak syak lagi bahawa pengacuan suntikan getah mewakili hala tuju semasa dan masa hadapan pembuatan tapak getah, meneruskan kemajuan berterusan industri kasut ke arah masa depan yang lebih cekap, berkualiti tinggi dan inovatif.
