


Pengedap dan gasket mesti menghalang pergerakan cecair, gas, habuk atau bahan cemar antara komponen yang bersambung. Oleh itu, variasi kecil dalam dimensi, taburan bahan, keadaan permukaan atau pengawetan boleh menjejaskan prestasi pemasangan lengkap.
Acuan suntikan getah menyediakan penyediaan bahan terkawal, pemeteran tembakan yang tepat dan pengisian rongga yang boleh diulang. Keupayaan ini menjadikan proses ini sesuai untuk menghasilkan cincin-O, pengedap minyak, pengedap terikat, komponen injap, diafragma dan gasket perindustrian tersuai dalam pengeluaran volum sederhana dan tinggi.
Walau bagaimanapun, memilih mesin pembuat pengedap getah melibatkan lebih daripada sekadar memadankan daya pengapit dan kapasiti tembakan. Sifat sebatian, geometri pengedap, reka bentuk acuan, kiraan rongga, pengudaraan, keperluan pengawetan dan sasaran automasi mesti dinilai sebagai satu sistem pengeluaran.
TASU membangun mesin pengacuan suntikan getah untuk pengedap, gasket dan komponen getah jitu yang lain.
Mengapa Acuan Suntikan Getah Digunakan untuk Pengedap dan Gasket
Produk pengedap selalunya menggabungkan tepi nipis, saluran aliran sempit dan permukaan sentuhan kritikal. Getah mesti mengisi ciri-ciri ini sepenuhnya tanpa memerangkap udara, menghasilkan kilatan berlebihan atau merosakkan geometri pengedap.
Pengacuan suntikan menawarkan beberapa kelebihan untuk jenis pengeluaran ini:
- Pemakanan sebatian terkawal dan pemplastikan
- Berat tembakan yang boleh diulang
- Pengisian rongga yang konsisten
- Tekanan dan kelajuan suntikan yang boleh diprogramkan
- Kawalan suhu acuan yang stabil
- Pengurangan penempatan bahan manual
- Sokongan untuk acuan berbilang rongga
- Integrasi dengan sistem vakum dan sistem pelari sejuk
- Pembukaan acuan automatik dan penyingkiran bahagian
- Pemantauan data pengeluaran
Proses ini amat berharga apabila pengeluar perlu menghasilkan bahagian yang sama dalam kuantiti yang banyak sambil mengekalkan dimensi dan sifat bahan yang konsisten.
Acuan suntikan bukanlah pilihan terbaik secara automatik untuk setiap produk pengedap. Gasket yang sangat besar, ringkas atau bervolum rendah mungkin lebih menjimatkan untuk dihasilkan melalui pengacuan mampatan atau pemindahan. Pemilihan peralatan hendaklah berdasarkan geometri, jumlah pengeluaran dan jumlah kos pengeluaran.
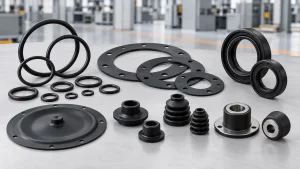
Produk Pengedap Getah yang Dibuat melalui Pengacuan Suntikan
Mesin pengacuan suntikan getah boleh menghasilkan pelbagai jenis komponen pengedap.
O-Ring
O-ring digunakan dalam sistem hidraulik, peralatan pneumatik, pemasangan automotif, pam, injap dan jentera perindustrian.
Walaupun geometri mereka kelihatan mudah, kualiti pengeluaran bergantung kepada:
- Ketekalan keratan rentas
- Kilat garisan pemisah terkawal
- Pengawetan seragam
- Kekerasan yang stabil
- Diameter dalam dan luar yang tepat
- Keadaan permukaan yang bersih
Acuan berbilang rongga biasanya digunakan untuk meningkatkan output. Pelari yang seimbang dan suhu rongga yang konsisten adalah penting untuk mencapai kualiti yang sama merentasi setiap rongga.
Gasket Rata dan Berprofil
Gasket yang dibentuk menghasilkan pengedap antara permukaan pegun. Ia mungkin termasuk rusuk, alur, lubang bolt atau ciri kawalan mampatan.
Acuan suntikan berguna apabila gasket mempunyai bentuk tiga dimensi yang tidak boleh dipotong secara ekonomi daripada bahan lembaran.
Pengedap Minyak
Pengedap minyak boleh menggabungkan bibir pengedap fleksibel dengan sisipan pengukuhan logam. Proses pengacuan mesti membentuk bibir dengan tepat sambil mengekalkan ikatan yang boleh dipercayai antara getah dan logam.
Kedudukan sisipan, kelajuan suntikan dan pengudaraan acuan amat penting untuk aplikasi ini.
Meterai Berikat
Pengedap terikat menggabungkan getah dengan pencuci logam, cincin, plat atau komponen tegar yang lain. Getah menghasilkan permukaan pengedap, manakala sisipan menyediakan sokongan mekanikal.
Mesin suntikan getah menegak sering dipertimbangkan untuk produk ini kerana pengendali atau robot boleh meletakkan sisipan terus ke dalam permukaan acuan mendatar terbuka.
Diafragma
Diafragma getah mengawal tekanan atau pergerakan bendalir dalam pam, injap, pengawal selia dan penggerak.
Produk-produk ini mungkin termasuk:
- Membran fleksibel nipis
- Tepi yang diperkukuh
- Sisipan logam
- Pengukuhan fabrik
- Ketebalan dinding yang berbeza
- Profil pengedap kompleks
Imbangan aliran dan pengagihan bahan mesti dikawal dengan teliti untuk mengelakkan kawasan nipis, perangkap udara dan ubah bentuk.
Meterai Injap dan Elemen Pengedap Ketepatan
Komponen injap kecil selalunya memerlukan pengacuan terperinci, kilat rendah dan dimensi yang konsisten. Pengukuran tembakan yang tepat dan pemplastikan yang stabil menjadi semakin penting apabila berat produk berkurangan.
But Habuk dan Penutup Pelindung
But fleksibel melindungi sambungan, aci dan pemasangan mekanikal daripada kotoran, kelembapan dan lelasan. Bellow, undercut dan ketebalan dindingnya yang berbeza-beza memerlukan reka bentuk acuan dan demoulding yang diselaraskan.
Bahan Getah Biasa untuk Pengedap dan Gasket
Sebatian mesti dipilih mengikut persekitaran operasi dan bukan sahaja proses pengacuan.
| Bahan getah | Ciri-ciri tipikal | Aplikasi pengedap biasa |
|---|---|---|
| EPDM | Rintangan cuaca, ozon, air dan penuaan | Pengedap luar, gasket sistem air dan pengedap perkakas |
| NBR | Rintangan minyak dan bahan api | Pengedap minyak, pengedap hidraulik dan gasket perindustrian |
| FKM | Rintangan haba dan kimia | Pengedap berprestasi tinggi untuk persekitaran yang mencabar |
| Getah silikon | Kestabilan dan fleksibiliti suhu | Bahagian elektrik, sentuhan makanan dan pengedap khusus |
| CR | Rintangan seimbang terhadap cuaca, minyak dan lelasan | Gasket industri dan komponen pelindung |
| Getah asli | Keanjalan dan kekuatan mekanikal | Pengedap perindustrian am dan produk berkaitan getaran |
| HNBR | Haba, minyak dan rintangan mekanikal | Sistem pengedap automotif dan perindustrian |
Formulasi sebatian yang tepat mempengaruhi kelikatan, keselamatan hangus, masa pengawetan dan kelakuan penyahtulangan. Oleh itu, tetapan mesin harus diwujudkan dengan data sebatian pengeluaran, bukan sahaja keluarga getah umum.
Bagaimana Acuan Suntikan Segel Getah Berfungsi
Pengeluaran biasanya mengikut urutan ini:
- Sebatian getah yang telah disediakan memasuki sistem pemakanan.
- Skru pemplastik melembutkan dan menghomogenkan sebatian.
- Mesin itu mengukur isipadu tembakan yang diperlukan.
- Sisipan dimuatkan apabila produk tersebut mengandungi logam atau tetulang.
- Acuan menutup dan mencapai keadaan pengapit yang diprogramkan.
- Vakum mengeluarkan udara apabila acuan menggunakan bantuan vakum.
- Getah disuntik melalui muncung, pelari dan pintu pagar.
- Tekanan dan haba mengagihkan sebatian ke seluruh rongga.
- Getah tersebut tervulkanisasi di dalam acuan yang dipanaskan.
- Acuan akan terbuka selepas peringkat pengawetan.
- Bahagian dikeluarkan secara manual atau automatik.
- Mesin itu bersedia untuk kitaran seterusnya.
Pengeluaran yang stabil bergantung pada kebolehulangan sepanjang urutan yang lengkap. Variasi dalam penyusuan, penyediaan suntikan, suhu acuan atau masa pengawetan boleh mengubah dimensi dan prestasi pengedap akhir.
The proses pengacuan suntikan getah lengkap menerangkan hubungan antara penyediaan bahan, suntikan, pemvulkanan dan penyahtuangan.
Keperluan Mesin untuk Pengeluaran Meterai dan Gasket
Pengukuran Tembakan Tepat
Terlalu sedikit bahan boleh menghasilkan tangkapan pendek atau ciri pengedap yang tidak lengkap. Bahan yang berlebihan meningkatkan kilatan dan boleh merumitkan proses demoulding.
Kawalan isipadu tembakan menjadi sangat penting untuk bahagian ringan dan acuan berbilang rongga.
Pemplastikan Stabil
Sebatian tersebut harus mencapai keadaan yang konsisten sebelum suntikan. Variasi suhu, kelikatan atau taburan bahan boleh mempengaruhi tekanan pengisian dan berat produk.
Sistem suntikan FIFO membantu mengekalkan jujukan bahan yang boleh diramal dan mengurangkan variasi masa kediaman yang tidak perlu. Panduan TASU untuk sistem pemakanan mesin pengacuan suntikan getah memberikan maklumat lanjut tentang proses ini.
Tekanan dan Kelajuan Boleh Diprogram
Produk pengedap selalunya memerlukan profil suntikan berperingkat.
Mesin itu mungkin menggunakan:
- Kelajuan terkawal melalui pelari
- Pengisian lebih pantas merentasi rongga utama
- Kelajuan berkurangan berhampiran bibir pengedap
- Pengisian akhir yang lebih perlahan untuk membolehkan udara keluar
Tekanan mesti cukup tinggi untuk mengisi semua rongga, tetapi tekanan yang berlebihan boleh menyebabkan kilatan pada garisan pemisah atau permukaan pengedap.
Suhu Acuan Seragam
Perbezaan suhu antara rongga boleh mengubah aliran bahan dan kadar pengawetan. Sistem pemanasan yang dikawal dengan baik harus mengekalkan keadaan stabil di seluruh plat acuan.
Keseragaman suhu amat penting untuk acuan O-ring dan gasket berbilang rongga.
Daya Pengapit yang Sesuai
Tekanan dalaman acuan bertindak merentasi kawasan unjuran rongga dan sistem pelari. Daya pengapit yang tidak mencukupi boleh menyebabkan acuan terpisah, menghasilkan kilatan.
Pemilihan mesin perlu mempertimbangkan:
- Kawasan produk yang diunjurkan
- Bilangan rongga
- Kawasan pelari
- Tekanan suntikan
- Dimensi acuan
- Margin keselamatan yang diperlukan
Memilih unit pengapit terbesar yang tersedia tidak selalunya menjimatkan. Mesin tersebut harus sepadan dengan keperluan acuan dan proses sebenar.
Keupayaan Vakum
Udara yang terperangkap dalam bahagian pengedap nipis boleh menghasilkan lompang, luka terbakar atau pengisian yang tidak lengkap. Pengacuan berbantukan vakum menyingkirkan udara sebelum suntikan dan boleh meningkatkan konsistensi pengisian dalam acuan kompleks.
Prestasi vakum bergantung pada pengedap acuan, saluran pemindahan dan pemasaan kitaran—bukan sahaja kapasiti pam.
Untuk maklumat lanjut, sila rujuk panduan untuk mesin pengacuan getah vakum.
Pengeluaran Berbilang Rongga
Perkakas berbilang rongga meningkatkan output tetapi meletakkan permintaan yang lebih besar pada keseimbangan pelari, keseragaman suhu dan kebolehulangan tembakan.
Setiap rongga harus menerima yang serupa:
- Isipadu bahan
- Tekanan pengisian
- Jarak aliran
- Pendedahan suhu
- Keadaan pengudaraan
- Masa penyembuhan
Meningkatkan tekanan suntikan tidak dapat membetulkan sistem pelari yang tidak seimbang dengan andal.
Keserasian Automasi
Pengeluaran automatik mungkin termasuk:
- Masukkan pemuatan
- Aplikasi pelepasan acuan
- Penyingkiran bahagian
- Pemisahan pelari
- Koleksi produk
- Pemeriksaan visual
- Pemeriksaan berat badan
- Rakaman data pengeluaran
Automasi perlu dirancang berdasarkan geometri bahagian sebenar dan tingkah laku penyahtulangan. Bibir pengedap nipis dan produk fleksibel mungkin memerlukan pencengkam atau lekapan penyingkir yang direka khas.
Reka Bentuk Acuan untuk Pengedap dan Gasket Getah
Kedudukan Pintu Pagar
Pintu pagar harus menyokong pengisian rongga yang seimbang tanpa merosakkan permukaan pengedap yang berfungsi.
Pertimbangan penting termasuk:
- Panjang aliran
- Perubahan ketebalan dinding
- Lokasi talian kimpalan
- Pergerakan udara
- Penyingkiran pintu pagar
- Rupa produk
- Keperluan permukaan pengedap
Meletakkan pintu pagar terlalu dekat dengan bibir nipis boleh mengganggu ciri tersebut. Penempatan yang salah juga boleh menghalakan udara ke arah bahagian rongga yang tertutup.
Imbangan Pelari
Pelari seimbang membantu setiap pengisian rongga dalam keadaan yang serupa. Perbezaan dalam panjang atau keratan rentas pelari boleh menghasilkan variasi rongga ke rongga.
Teknologi pelari sejuk boleh mengurangkan sisa pelari yang telah diawet dalam pengeluaran volum tinggi. Ia memerlukan kawalan suhu yang tepat untuk memastikan sebatian di dalam pelari berada di bawah keadaan pemvulkanan.
Pengudaraan Acuan
Udara mesti keluar dari rongga apabila getah masuk. Lubang udara biasanya diletakkan berhampiran:
- Kawasan akhir pengisian
- Tepi pengedap nipis
- Alur dalam
- Persimpangan aliran-hadapan
- Sisipkan sempadan
- Rongga yang jauh
Lubang udara yang tersumbat atau bersaiz kecil boleh menyebabkan tembakan pendek dan kesan terbakar. Lubang udara yang terlalu besar mungkin membolehkan getah keluar dan menghasilkan kilatan yang berlebihan.
The panduan pengudaraan acuan getah menerangkan kedudukan bolong, penyelenggaraan dan diagnosis perangkap udara.
Kedudukan Garisan Pemisahan
Kilatan yang terletak pada permukaan pengedap berfungsi boleh menjejaskan prestasi pemasangan atau kebocoran. Oleh itu, garisan pemisah hendaklah diletakkan jauh dari kawasan sentuhan kritikal apabila geometri mengizinkan.
Padanan acuan, kestabilan pengapit dan tekanan proses kemudiannya mesti dikawal untuk menghadkan pembentukan kilat.
Struktur Pembongkaran
Getah lembut boleh meregang, koyak atau berubah bentuk semasa penyingkiran. Acuan mungkin memerlukan:
- Plat ejektor
- Plat pelucutan
- Pelepasan bantuan udara
- Penggenggam robot
- Teras yang boleh diganti
- Rawatan permukaan
- Aplikasi pelepasan acuan terkawal
Pembongkaran acuan harus dipertimbangkan semasa reka bentuk produk dan acuan, bukan sahaja selepas percubaan pengeluaran bermula.
Parameter Proses Kritikal
Tekanan Suntikan
Tekanan mesti mengatasi rintangan dalam muncung, pelari, pintu dan rongga. Tekanan yang luar biasa tinggi mungkin menunjukkan pintu yang terhad, aliran sebatian yang rendah, pengawetan pramatang atau pengudaraan yang tersekat.
Kelajuan Suntikan
Kelajuan yang berlebihan boleh memampatkan udara yang terperangkap dan menghasilkan kesan terbakar. Pengisian yang sangat perlahan mungkin membolehkan sebatian mula mengeras sebelum rongga selesai.
Kawalan kelajuan berperingkat selalunya lebih berkesan daripada menggunakan satu tetapan malar.
Kelantangan Tembakan
Isipadu tembakan yang stabil membantu mengekalkan berat produk dan keseimbangan rongga. Tetapan harus merangkumi keperluan bahagian dan pelari tanpa menyebabkan pembungkusan berlebihan yang tidak perlu.
Suhu Acuan
Suhu acuan mempengaruhi kedua-dua pengisian dan pemvulkanan. Julat operasi hendaklah berdasarkan data pengawetan sebatian sebenar.
Masa Vulkanisasi
Pengawetan yang tidak mencukupi boleh menghasilkan produk yang lembut, lemah atau tidak stabil dari segi dimensi. Pengawetan yang berlebihan boleh meningkatkan masa kitaran dan boleh menjejaskan sifat bahan.
Sasaran haruslah masa pengawetan yang disahkan paling singkat yang memenuhi keperluan produk secara konsisten.
Pemasaan Vakum
Suntikan harus dimulakan hanya selepas keadaan pemindahan yang diprogramkan dicapai. Kawalan vakum berasaskan masa tanpa memantau tahap vakum sebenar mungkin membenarkan kebocoran yang tidak dapat dikesan.
Masa Tinggal
Getah yang dibiarkan di dalam unit suntikan yang dipanaskan terlalu lama boleh mengubah kelikatan atau memulakan penyambungan silang pramatang. Kapasiti mesin, saiz tembakan dan gangguan pengeluaran semuanya mempengaruhi masa kediaman.
Kecacatan Biasa dalam Segel dan Gasket yang Dibentuk
| Kecacatan | Punca yang mungkin | Pemeriksaan yang disyorkan |
|---|---|---|
| Kilat pada permukaan pengedap | Tekanan berlebihan, padanan acuan yang lemah atau pengapit yang tidak mencukupi | Periksa permukaan pemisah, profil tekanan dan daya pengapit |
| Pukulan pendek | Isipadu tembakan rendah, pintu pagar terhad atau pengudaraan yang lemah | Periksa pemeteran, pelari, pintu pagar dan penyingkiran udara |
| Tanda terbakar | Udara termampat terperangkap atau kelajuan pengisian akhir yang berlebihan | Bersihkan lubang udara dan kurangkan kelajuan akhir pengisian |
| Lompang dalaman | Gas terperangkap, kelembapan atau keadaan proses yang tidak sesuai | Periksa vakum, penyimpanan sebatian dan pengawetan |
| Ketidakseimbangan rongga | Pelari yang tidak seimbang atau suhu acuan yang tidak sekata | Bandingkan geometri pelari dan suhu rongga |
| Variasi dimensi | Suhu tembakan, pengawetan atau acuan yang tidak stabil | Semak trend pengeluaran dan konsistensi bahan |
| Ikatan getah-ke-logam yang lemah | Masukkan pencemaran atau variasi proses ikatan | Periksa penyediaan sisipan, pelekat dan pengawetan |
| Bibir pengedap koyak | Pembongkaran yang lemah atau pengawetan yang tidak mencukupi | Semak pelepasan acuan, ejektor dan keadaan pengawetan |
| Tanda aliran permukaan | Pemplastikan yang tidak stabil atau kelajuan pengisian yang tidak sesuai | Periksa keadaan bahan dan profil kelajuan |
| Pengecutan yang berlebihan | Tingkah laku kompaun atau variasi pengawetan | Semak formulasi, suhu dan sejarah pengawetan |
| Melekat dalam acuan | Keadaan permukaan atau proses pelepasan yang tidak sesuai | Periksa kemasan acuan dan kaedah demoulding |
| Bahagian yang kurang sembuh | Suhu rendah atau masa pengawetan yang tidak mencukupi | Sahkan suhu acuan dan tetapan pengawetan |
Apabila kecacatan muncul, mengubah pelbagai parameter pada masa yang sama menyukarkan punca untuk dikenal pasti. Laraskan satu pembolehubah, catatkan hasilnya dan bandingkan beberapa kitaran berturut-turut.
The panduan penyelesaian masalah pengacuan suntikan getah memberikan panduan tambahan tentang denyar, tembakan jarak dekat, luka terbakar dan kecacatan pengawetan.
Kawalan Kualiti untuk Produk Pengedap Getah
Pemeriksaan kualiti hendaklah mencerminkan fungsi sebenar komponen tersebut.
Pemeriksaan biasa termasuk:
- Dimensi produk
- Berat bahagian
- Kekerasan
- Keadaan permukaan
- Ketebalan kilat
- Geometri bibir pengedap
- Keadaan sembuh
- Sifat tegangan dan pemanjangan
- Set mampatan
- Kekuatan ikatan getah-ke-logam
- Ujian kebocoran
- Ujian tekanan
- Perbandingan rongga visual
Bukan setiap ujian diperlukan untuk setiap produk. Pelan pemeriksaan hendaklah mengikut spesifikasi pelanggan, persekitaran aplikasi dan piawaian industri yang berkenaan.
Data pengeluaran juga harus dipantau. Rekod mesin yang berguna termasuk:
- Isipadu tangkapan
- Masa pengisian
- Tekanan suntikan puncak
- Masa pemplastikan
- Suhu acuan
- Tahap vakum
- Masa pengawetan
- Berat produk
- Nombor rongga
- Sebab penolakan
Menghubungkan rekod proses dengan keputusan pemeriksaan membantu pengeluar mengenal pasti perubahan secara beransur-ansur sebelum kadar penolakan meningkat.
Sistem Pelari Sejuk untuk Pengeluaran Meterai Isipadu Tinggi
Pelantar getah konvensional divulkanisasi bersama produk yang dibentuk. Selepas penyahtulangan, pelari yang telah diawet mesti diasingkan dan biasanya menjadi sisa pengeluaran.
Sistem pelari sejuk mengekalkan sebatian di dalam pelari pada suhu terkawal supaya ia kekal tidak diawet antara kitaran.
Faedah yang berpotensi termasuk:
- Sisa larian yang diawet dikurangkan
- Penggunaan bahan yang lebih rendah
- Jumlah keseluruhan tangkapan yang lebih kecil
- Kurang kerja penyingkiran pelari
- Potensi automasi yang dipertingkatkan
- Pengeluaran berbilang rongga yang lebih cekap
Pelari sejuk menambah kos perkakas dan keperluan kawalan suhu. Nilai ekonominya bergantung pada berat pelari, kos sebatian, kiraan rongga dan jumlah pengeluaran tahunan.
Acuan Suntikan vs. Acuan Mampatan untuk Pengedap
| Pertimbangan | Acuan suntikan | Acuan mampatan |
|---|---|---|
| Pemuatan bahan | Diukur secara automatik | Pra-bentuk biasanya dimuatkan ke dalam acuan |
| Pengisian rongga kompleks | Kuat apabila proses dioptimumkan | Lebih bergantung pada penempatan prabentuk |
| Pengeluaran berbilang rongga | Sesuai untuk output volum tinggi yang boleh diulang | Mungkin, tetapi pengendalian manual mungkin meningkat |
| Pelaburan peralatan awal | Secara amnya lebih tinggi | Secara amnya lebih rendah |
| Potensi automasi | tinggi | Sederhana |
| Kawalan proses | Pemberian, suntikan dan pengawetan yang boleh diprogramkan | Kawalan berkaitan suntikan yang lebih sedikit |
| Kesesuaian ekonomi terbaik | Pengeluaran ketepatan volum sederhana hingga tinggi | Produk mudah atau jumlah pengeluaran yang lebih rendah |
Keputusan muktamad harus berdasarkan kos setiap bahagian yang boleh diterima dan bukannya harga peralatan sahaja.
Cara Memilih Mesin Pengacuan Gasket Getah
Sebelum mengesyorkan mesin, pembekal peralatan harus menyemak:
- Lukisan produk
- Sebatian getah
- Berat bahagian individu
- Berat pelari
- Jumlah keseluruhan tembakan
- Dimensi produk
- Keperluan permukaan pengedap
- Bilangan rongga
- Dimensi acuan
- Kawasan yang diunjurkan
- Daya pengapit yang diperlukan
- Masa pemvulkanan
- Sasaran pengeluaran tahunan
- Keperluan pemuatan sisipan
- Keperluan vakum
- Keperluan pelari sejuk
- Kaedah demolding
- Tahap automasi
- Ruang kilang yang tersedia
- Keperluan utiliti
Sampel produk dan data pengawetan sebatian boleh menambah baik penilaian peralatan dan proses.
milik TASU penyelesaian pengacuan suntikan getah menggabungkan pemakanan, suntikan FIFO, kawalan vakum, teknologi pelari sejuk, pembangunan acuan dan automasi pengeluaran.
Soalan Lazim
Bolehkah satu mesin menghasilkan pelbagai jenis pengedap getah?
Ya. Satu mesin boleh berfungsi dengan berbilang acuan dan produk apabila kapasiti suntikan, daya pengapit, dimensi platen dan fungsi kawalannya memenuhi keperluan setiap aplikasi.
Getah manakah yang terbaik untuk pengedap acuan?
Tiada bahan terbaik sejagat. EPDM, NBR, FKM, silikon dan sebatian lain memberikan rintangan yang berbeza terhadap suhu, minyak, bahan kimia, cuaca dan mampatan.
Bolehkah mesin pengacuan suntikan getah menghasilkan cincin-O?
Ya. Acuan suntikan sesuai untuk pengeluaran cincin-O berbilang rongga apabila pemeteran tembakan, imbangan pelari, suhu acuan dan denyar dikawal dengan betul.
Apakah yang menyebabkan kilatan pada pengedap getah?
Punca-punca biasa termasuk isipadu tembakan yang berlebihan, tekanan suntikan yang tinggi, daya pengapit yang tidak mencukupi, permukaan perpisahan yang rosak dan penjajaran acuan yang lemah.
Mengapakah sesetengah kaviti tidak lengkap?
Punca yang mungkin termasuk ketidakseimbangan pelari, lubang udara tersumbat, suhu acuan yang tidak sekata, isipadu tembakan yang tidak mencukupi atau kelikatan sebatian yang berlebihan.
Adakah vakum diperlukan untuk setiap acuan gasket?
Tidak. Produk ringkas dengan pengudaraan yang berkesan mungkin tidak memerlukan bantuan vakum. Rongga kompleks, bahagian pengedap nipis dan produk yang mengandungi sisipan lebih cenderung mendapat manfaat.
Bolehkah pengacuan suntikan getah menghasilkan pengedap terikat logam?
Ya. Sisipan logam boleh dimasukkan ke dalam acuan sebelum suntikan. Penyediaan sisipan, penggunaan pelekat, kedudukan dan pengawetan mesti dikawal.
Bagaimanakah sisa larian yang telah diawet dapat dikurangkan?
Teknologi pelari sejuk boleh memastikan getah di dalam pelari tidak diawet, sekali gus mengurangkan jumlah yang dikeluarkan selepas setiap kitaran. Kebolehlaksanaan ekonomi bergantung pada jumlah pengeluaran dan kos bahan.
Struktur mesin yang manakah sesuai untuk pengedap sisipan?
Mesin menegak selalunya menyediakan akses mudah untuk pemuatan sisipan. Konfigurasi mendatar mungkin menawarkan kelebihan untuk struktur acuan tertentu atau barisan pengeluaran automatik.
Berapa banyak rongga yang perlu ada dalam acuan?
Kiraan rongga bergantung pada berat produk, kapasiti tembakan, saiz acuan, masa pengawetan, sasaran output dan imbangan pelari. Lebih banyak rongga tidak secara automatik menghasilkan ekonomi pengeluaran yang lebih baik.
Bagaimanakah daya pengapit yang betul ditentukan?
Daya pengapit dipilih mengikut unjuran rongga dan luas pelari, tekanan dalaman yang dijangkakan, struktur acuan dan margin operasi yang sesuai.
Apakah maklumat yang diperlukan untuk sebut harga mesin?
Berikan lukisan produk, jenis getah, berat bahagian, kiraan rongga, dimensi acuan, output yang diperlukan, masa pengawetan dan keperluan automasi.
Kesimpulan
Mesin pengacuan suntikan getah menyediakan penyuapan terkawal, pemeteran tembakan, pengisian dan pemvulkanan yang diperlukan untuk penghasilan pengedap dan gasket yang konsisten. Keputusan yang boleh dipercayai bergantung pada interaksi antara tingkah laku sebatian, kapasiti mesin, keseimbangan pelari, kedudukan pintu, pengudaraan, suhu acuan dan masa pengawetan.
Pemilihan mesin harus bermula dengan produk dan sasaran pengeluaran sebenar. Menilai hanya daya pengapit atau isipadu tembakan mungkin terlepas pandang kawalan proses yang diperlukan untuk melindungi permukaan pengedap, mengimbangi pelbagai rongga dan mengekalkan dimensi yang stabil.
T
