


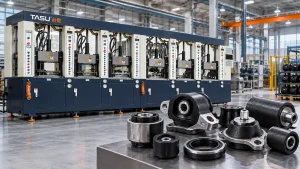
Bahagian yang terikat getah-ke-logam menggabungkan keanjalan, prestasi pengedap atau kawalan getaran getah dengan kekuatan struktur logam. Produk tipikal termasuk sesendal penggantungan, pelekap enjin, pad anti-getaran, pengedap terikat, penggelek getah, roda teras logam dan komponen redaman perindustrian.
Menghasilkan bahagian-bahagian ini memerlukan lebih daripada sekadar mengisi acuan dengan getah. Sisipan logam mesti disediakan, diletakkan dan dipegang dengan selamat sementara sebatian plastik mengalir di sekelilingnya. Agen pengikat, tekanan suntikan, suhu acuan, keadaan pengawetan dan penyingkiran udara semuanya mempengaruhi antara muka akhir antara getah dan logam.
Dikonfigurasikan dengan betul mesin pengacuan suntikan getah menyediakan penyuapan terkawal, penyediaan suntikan yang boleh diulang dan profil suntikan yang boleh diprogramkan untuk produk yang diacukan sisipan. Mesin, acuan, sebatian, sisipan logam dan proses pengikatan masih mesti dinilai sebagai satu sistem pembuatan.
Apakah Bahagian Berikat Getah-ke-Logam?
Bahagian yang terikat getah kepada logam ialah komponen acuan di mana getah tervulkan dilekatkan secara kekal pada keluli, aluminium atau sisipan logam serasi yang lain.
Logam biasanya menyediakan:
- Sokongan struktur
- Titik pemasangan
- Pemindahan beban
- Kestabilan dimensi
- Rintangan haus
- Sambungan mekanikal
Bahagian getah mungkin menyediakan:
- Pengasingan getaran
- Penyerapan hentaman
- Pergerakan fleksibel
- Pengurangan hingar
- Pengedapan
- Pengasingan elektrik
- Perlindungan permukaan
- Mampatan terkawal
Semasa pengacuan, getah mengalir ke dalam ruang di sekeliling atau di antara sisipan yang disediakan. Haba dan tekanan memvulkan sebatian manakala sistem ikatan menghasilkan lekatan pada antara muka getah-logam.
Proses ini berbeza daripada memasang komponen getah yang telah diawet dengan bahagian logam selepas itu. Acuan suntikan membentuk dan mengikat getah semasa kitaran pengeluaran yang sama.
Produk Acuan Suntikan Getah-ke-Logam Biasa
Sesendal Suspensi
Sesendal gantungan biasanya mengandungi sarung logam dalam dan luar yang disambungkan oleh lapisan getah yang dibentuk. Getah membenarkan pergerakan terkawal sambil mengasingkan getaran dan bunyi bising.
Cabaran pengeluaran termasuk:
- Mengekalkan konsentrisiti antara sarung logam
- Mencegah pergerakan sisipan semasa suntikan
- Mengisi ruang anulus yang sempit
- Mengawal ketebalan getah
- Mengelakkan udara terperangkap
- Mencapai ikatan seragam di sekeliling sisipan lengkap
Reka bentuk lekapan dan acuan adalah penting kerana perubahan kecil pada kedudukan sisipan boleh mengubah ketebalan getah dan prestasi produk.
Pemasangan Enjin dan Peralatan
Pemasangan getah menyokong enjin, motor, pam, pemampat dan peralatan perindustrian sambil mengurangkan getaran yang dipancarkan.
Produk-produk ini mungkin mengandungi:
- Kancing berulir
- Plat keluli
- Kacang terbenam
- Sarung tangan dalaman
- Sisipan berikat berbilang
- Bahagian getah tebal
- Lompang atau ciri geometri yang ditala
Bahagian tebal dan berbilang sisipan mewujudkan laluan aliran yang kompleks. Bantuan vakum dan suntikan berperingkat mungkin diperlukan untuk membantu getah sampai ke kawasan yang jauh tanpa memerangkap udara.
Pad Anti-Getaran
Pad anti-getaran terikat biasanya menggabungkan blok getah dengan satu atau dua plat logam. Lubang bolt, stud atau sisipan berulir menghubungkan produk dengan jentera atau struktur sokongan.
Pengeluaran yang boleh dipercayai memerlukan penempatan sisipan yang konsisten dan kilatan terkawal di sekitar tepi logam.
Sesendal Berikat Getah
Sesendal industri digunakan dalam jentera, kenderaan, peralatan pertanian dan pemasangan gantungan. Sesetengah reka bentuk mengandungi satu sarung logam, manakala yang lain meletakkan getah di antara tiub dalam dan luar sepusat.
Pengagihan bahan mesti kekal seragam di sekeliling lengan. Sisipan yang tidak berada di tengah boleh menyebabkan kekakuan yang tidak sekata dan kegagalan produk pramatang.
Meterai Berikat
Meterai terikat menggabungkan getah dengan pencuci logam, cincin, plat atau struktur pengukuhan.
Logam menyokong komponen, manakala getah mewujudkan kawasan pengedap berfungsi. Keperluan pengeluaran kritikal termasuk:
- Geometri pengedap yang tepat
- Denyar rendah
- Perlindungan getah yang konsisten
- Bersihkan permukaan logam
- Lekatan getah-logam yang stabil
- Ketebalan mampatan terkawal
Penggelek Getah
Penggelek getah mengandungi aci logam atau teras silinder yang dilitupi getah acuan. Ia digunakan dalam pengangkutan, percetakan, pengendalian bahan dan peralatan perindustrian.
Produk panjang mungkin memerlukan susun atur pelari khas dan struktur pengapit untuk mengagihkan getah secara sama rata di sepanjang teras.
Roda Teras Logam
Roda dan penggelek industri mungkin menggunakan teras keluli atau aluminium yang terikat pada lapisan getah luar. Antara muka mesti menahan beban, ubah bentuk dan putaran berulang.
Panduan TASU untuk mesin pengacuan suntikan getah untuk tayar pepejal dan roda perindustrian menerangkan keperluan tambahan untuk keratan getah tebal dan teras logam.
Komponen Bersalut Getah
Acuan suntikan juga boleh meliputi kawasan terpilih produk logam dengan getah untuk cengkaman, kusyen, pengedap atau perlindungan.
Contohnya termasuk:
- Pendakap bersalut getah
- Pemegang logam
- Bahagian sokongan kabel
- Perhentian pelindung
- Kaki peralatan
- Pengikat bersalut getah
- Penyambung bertetulang
Reka bentuk penutup dan acuan mesti menghalang getah daripada sampai ke permukaan logam yang perlu kekal terdedah.
Di mana Bahagian Getah-ke-Logam Digunakan
| industri | Produk tipikal | Fungsi utama |
|---|---|---|
| Automotif | Sesendal, pelekap enjin, bahagian suspensi dan pengedap terikat | Kawalan getaran, pergerakan dan pengedap |
| Jentera perindustrian | Pemasangan peralatan, penggelek, penahan dan gandingan | Penyerapan hentaman dan pengurangan hingar |
| Pengangkutan kereta api | Komponen penggantungan, penghenti bonggol dan pelekap pengasingan | Pemindahan beban dan pengasingan getaran |
| Peralatan pembinaan | Sesendal, pelekap dan komponen pelindung tugas berat | Rintangan kejutan dan getaran |
| Pam dan pemampat | Pemasangan, diafragma dan bahagian pengedap terikat | Pengurangan dan pengedap getaran |
| Peralatan HVAC | Pemasangan pemampat dan pad pengasingan | Kawalan hingar dan getaran |
| Jentera pertanian | Sesendal, penggelek dan bahagian redaman | Rintangan hentaman dan pergerakan fleksibel |
| Peralatan elektrik | Pemasangan penebat dan bahagian terikat pelindung | Pengasingan dan perlindungan mekanikal |
Keperluan produk berbeza dengan ketara antara industri. Sistem sebatian, logam, pelekat dan proses pengacuan yang betul mesti dipilih mengikut beban operasi, suhu, pendedahan kimia dan persekitaran perkhidmatan.
Bagaimana Proses Pengacuan Suntikan Getah-ke-Logam Berfungsi
1. Pembuatan Sisipan Logam
Sisipan logam dihasilkan mengikut dimensi dan toleransi yang diperlukan. Proses mungkin termasuk pengecapan, penuangan, pemesinan, pembentukan atau kimpalan.
Sisipan hendaklah diperiksa untuk:
- Dimensi
- Konsentrisiti
- Kecacatan permukaan
- Burrs
- Pencemaran minyak
- Karat
- Sisa kimpalan
- Tepi tajam
- Deformasi
Variasi dimensi dalam sisipan boleh mempengaruhi pemuatan acuan, ketebalan getah dan geometri produk akhir.
2. Penyediaan Permukaan
Permukaan logam mesti disediakan sebelum menggunakan agen pengikat. Minyak, pengoksidaan, habuk atau bahan cemar lain boleh menghalang lekatan yang boleh dipercayai.
Kaedah penyediaan berbeza-beza mengikut logam dan sistem ikatan. Ia mungkin termasuk:
- Penyahgris
- Pembersihan
- Letupan kasar
- Rawatan kimia
- Pengeringan
- Pengaktifan permukaan
Prosedur yang telah disahkan hendaklah dipatuhi secara konsisten. Pembersihan yang berlebihan, pengeringan yang tidak lengkap atau pencemaran selepas penyediaan boleh mengurangkan kualiti ikatan.
3. Aplikasi Ejen Pengikat
Sistem ikatan yang serasi digunakan pada kawasan logam yang akan bersentuhan dengan getah.
Permohonan boleh dilengkapkan selewat-lewatnya:
- Menyembur
- Memberus
- Mencelup
- Berguling
- Pengeluaran automatik
Ketebalan dan liputan salutan hendaklah kekal konsisten. Bahan berlebihan boleh menyebabkan pengumpulan, manakala liputan yang tidak lengkap mungkin meninggalkan kawasan yang tidak terikat.
Sisipan yang disediakan mesti disimpan di bawah keadaan terkawal dan digunakan dalam tempoh pemprosesan yang disahkan.
4. Masukkan Pemuatan
Pengendali atau robot meletakkan sisipan logam di dalam acuan.
Acuan boleh menggunakan:
- Pin lokasi
- Pemegang magnet
- Klip mekanikal
- Lekapan pegas
- Poket berbentuk
- Sokongan berulir
- Sarang sisipan yang boleh diganti
Setiap sisipan mesti kekal di kedudukan yang betul semasa penutupan acuan, penyedutan vakum dan suntikan.
5. Penutupan Acuan dan Pemvakum
Selepas pemuatan sisipan, acuan akan ditutup dan menetapkan keadaan pengapit yang diperlukan.
Vakum kemudiannya boleh mengeluarkan udara dari rongga. Produk getah-ke-logam selalunya mengandungi ruang sempit di sekeliling sisipan di mana udara yang disesarkan boleh terperangkap.
Panduan untuk mesin pengacuan getah vakum menerangkan bagaimana pengedap acuan, masa pemindahan dan tahap vakum mempengaruhi pengisian rongga.
6. Suntikan Getah
Sebatian yang disediakan disuntik melalui muncung, pelari dan pintu gerbang ke dalam rongga acuan.
Profil suntikan mesti mengisi produk tanpa:
- Memindahkan sisipan
- Membersihkan agen pengikat
- Melipat bahagian logam nipis
- Memerangkap udara di belakang sisipan
- Mewujudkan kelemahan garisan kimpalan
- Menghasilkan kilatan berlebihan
Kelajuan suntikan berbilang peringkat selalunya berguna. Mesin ini boleh mengurangkan kelajuan apabila bahan menghampiri sisipan sensitif atau kawasan hujung pengisian.
7. Pemvulkanan dan Pembentukan Ikatan
Haba dan tekanan memvulkan getah di dalam acuan. Sistem ikatan bertindak balas di bawah keadaan pengacuan yang disahkan dan menyambungkan getah yang telah diawet ke permukaan logam yang disediakan.
Masa dan suhu mesti mencukupi untuk pengawetan dan pembentukan ikatan getah. Pengawetan yang kurang baik boleh melemahkan getah atau antara muka, manakala pengawetan yang berlebihan yang tidak perlu mengurangkan kecekapan pengeluaran dan boleh menjejaskan sifat produk.
8. Pembukaan Acuan dan Penyingkiran Bahagian
Selepas pemvulkanan, acuan akan terbuka dan komponen yang terikat akan dikeluarkan.
Pembongkaran tidak boleh menggunakan daya yang berlebihan pada:
- Tepi getah nipis
- Antara muka terikat
- Kancing logam
- Bahagian fleksibel
- Mengedapkan bibir
Penyingkiran robotik boleh meningkatkan konsistensi apabila bentuk produk dan struktur acuan menyokong cengkaman yang andal.
9. Pemeriksaan dan Pengujian
Bahagian yang telah siap diperiksa untuk dimensi, rupa, liputan ikatan dan prestasi khusus produk.
Keperluan ujian bergantung pada aplikasi dan spesifikasi pelanggan.
Mengapa Acuan Suntikan Digunakan untuk Bahagian Getah-ke-Logam
Pengagihan Bahan Terkawal
Tekanan suntikan menggerakkan getah terplastik melalui ruang sempit dan di sekitar sisipan yang kompleks. Reka bentuk pelari dan pintu yang betul boleh memberikan pengisian yang lebih seragam berbanding meletakkan berbilang prabentuk getah secara manual.
Persediaan Suntikan Berulang
Pemakanan automatik, pemplastikan dan pemeteran membantu mengekalkan keadaan sebatian yang konsisten antara kitaran.
Berat tembakan yang stabil adalah penting untuk produk dengan ketebalan getah terkawal atau berbilang rongga.
Sokongan untuk Geometri Sisipan Kompleks
Acuan suntikan boleh membentuk getah di sekeliling lengan, stud, plat, pencuci dan struktur terbenam yang lain.
Geometri kompleks masih memerlukan laluan aliran yang sesuai dan lekapan sisipan yang kukuh.
Pengeluaran Berbilang Rongga
Pengedap terikat kecil, sesendal dan bahagian pelekap boleh dihasilkan dalam acuan berbilang rongga. Pelari yang seimbang dan penempatan sisipan yang boleh diulang adalah penting untuk konsistensi rongga-ke-rongga.
Potensi Automasi
Pemuatan sisipan, aplikasi agen pengikat, pengacuan, penyahcetakan dan pemeriksaan boleh diautomasikan sebahagian atau sepenuhnya.
Tahap automasi yang sesuai bergantung kepada:
- Sisip geometri
- Saiz produk
- Masa kitaran
- Kiraan rongga
- Jumlah pengeluaran
- Orientasi yang diperlukan
- Proses agen pengikat
- Keperluan pemeriksaan
Mengurangkan Kebergantungan pada Pembentukan Manual
Meter pengacuan suntikan dan menghantar sebatian secara automatik. Ini dapat mengurangkan variasi yang disebabkan oleh prabentuk yang ditimbang dan diletakkan secara manual.
Keperluan Mesin untuk Acuan Getah-ke-Logam
Tekanan Suntikan Stabil
Mesin mesti memberikan tekanan yang mencukupi untuk menggerakkan getah di sekitar sisipan dan ke dalam bahagian rongga yang sempit.
Tekanan harus kekal terkawal dan bukannya tinggi. Tekanan yang berlebihan boleh menggerakkan sisipan, meningkatkan kilatan atau memaksa getah ke kawasan yang tidak diingini.
Kelajuan Suntikan Berbilang Peringkat
Peringkat kelajuan yang boleh diprogramkan membolehkan proses bertindak balas terhadap bahagian rongga yang berbeza.
Profil biasa mungkin menggunakan:
- Kelajuan terkawal melalui muncung dan pelari
- Pengisian lebih pantas merentasi bahagian getah utama
- Kelajuan berkurangan di sekitar sisipan sensitif
- Pengisian akhir yang lebih perlahan untuk melepaskan udara
Peringkat sebenar harus mengikuti ujian jangka pendek dan aliran bahan yang diperhatikan.
Maklumat lanjut boleh didapati di panduan tekanan dan kelajuan pengacuan suntikan getah.
Pengukuran Tembakan Tepat
Bahan yang tidak mencukupi boleh menyebabkan logam terdedah atau bahagian getah yang tidak lengkap. Bahan yang berlebihan meningkatkan pencemaran kilat dan kulat.
Isipadu tembakan hendaklah mengambil kira:
- Isipadu produk getah
- Isipadu pelari
- Bilangan rongga
- Kusyen proses
- Ketumpatan sebatian
Pengapit Selamat
Tekanan suntikan bertindak merentasi kawasan unjuran bahagian yang dibentuk dan sistem pelari. Daya pengapit mesti memastikan acuan tertutup sepanjang pengisian dan pemvulkanan.
Penutupan acuan yang lemah boleh menyebabkan kilatan di sepanjang tepi produk atau di sekitar sisipan logam.
Pemplastikan Stabil
Perubahan dalam keadaan sebatian mempengaruhi aliran, tekanan dan sentuhan agen pengikat.
Pemberian makanan terkawal dan pergerakan bahan FIFO membantu mengekalkan masa kediaman yang lebih boleh diramal. sistem pemakanan mesin pengacuan suntikan getah menerangkan bagaimana penyuapan dan pemplastikan mempengaruhi kestabilan tembakan.
Suhu Acuan Seragam
Perbezaan suhu boleh menghasilkan pengisian, pengawetan dan perkembangan ikatan yang tidak sekata.
Sistem pemanasan harus mengekalkan suhu yang stabil di sekitar semua rongga dan sisipan. Bahagian logam yang besar boleh menyerap haba dan mengubah keadaan acuan tempatan buat sementara waktu, terutamanya selepas pengeluaran bermula atau disambung semula.
Kawalan Vakum dan Ekzos
Sisipan logam membahagikan rongga dan mewujudkan lokasi perangkap udara tambahan. Keupayaan vakum dan lubang udara yang diletakkan dengan betul membantu mengeluarkan udara sebelum ia tertutup oleh getah yang bergerak maju.
Akses Acuan yang Sesuai
Pemuatan sisipan memerlukan akses yang cukup untuk pengendali atau robot meletakkan komponen logam dengan selamat dan tepat.
Struktur mesin hendaklah dipilih mengikut:
- Arah pemuatan sisipan
- Arah pembukaan acuan
- Laluan penyingkiran produk
- Masukkan pemberat
- Akses robot
- Susun atur kilang
Pemantauan Proses
Merekodkan tekanan suntikan, masa pengisian, suhu acuan dan masa pengawetan boleh membantu mengenal pasti variasi secara beransur-ansur.
Perubahan lengkung tekanan mungkin menunjukkan:
- Masalah kedudukan sisipan
- Sekatan pintu pagar
- Variasi kelikatan sebatian
- Lubang udara tersumbat
- Perubahan isipadu tembakan
- Pengawetan pramatang
Mesin Menegak vs. Mendatar untuk Acuan Sisipan
| Pertimbangan | Konfigurasi menegak | Konfigurasi mendatar |
|---|---|---|
| Sisipkan penempatan | Akses mudah ke acuan yang menghadap ke atas | Bergantung pada acuan dan arah pemuatan |
| Sisipkan kestabilan | Graviti boleh membantu mengekalkan beberapa sisipan | Lekapan mungkin diperlukan untuk mengelakkan pergerakan |
| Akses automasi | Sesuai untuk meja putar dan robot pemuatan sisipan | Sesuai untuk automasi sebaris dan penghantar |
| Penyingkiran produk | Sering diangkat ke atas | Biasanya dikeluarkan secara mendatar atau ke bawah |
| Struktur acuan | Berguna untuk pelbagai aplikasi pengacuan sisipan | Sesuai untuk produk panjang, besar atau automatik tertentu |
| Susun atur kilang | Keluasan lantai yang lebih kecil dalam beberapa konfigurasi | Integrasi yang lebih mudah dengan barisan pengeluaran linear dalam beberapa kes |
Orientasi mesin tidak boleh dipilih berdasarkan nama produk sahaja. Geometri sisipan, struktur acuan, automasi dan arah penyahcetakan adalah lebih penting.
TASU juga membekalkan mesin pengacuan suntikan getah mendatar untuk produk getah perindustrian dan konfigurasi pengeluaran automatik.
Pertimbangan Reka Bentuk Acuan
Sisip Lokasi dan Pengekalan
Acuan mesti memegang setiap sisipan dalam kedudukan yang boleh diulang.
Lekapan hendaklah menghalang pergerakan tanpa merosakkan permukaan logam atau mengganggu aliran getah.
Soalan-soalan kritikal termasuk:
- Bolehkah sisipan beralih semasa penutupan acuan?
- Bolehkah tekanan suntikan berputar atau mengangkatnya?
- Adakah pemuatan yang salah secara fizikal mungkin berlaku?
- Bolehkah pengendali mengesahkan orientasi?
- Bolehkah sisipan ditanggalkan selepas dibentuk?
- Adakah lekapan boleh diganti apabila haus?
Kedudukan Pintu Pagar
Lokasi pintu menentukan bagaimana getah menghampiri sisipan logam.
Penempatan pintu pagar yang lemah boleh menyebabkan:
- Pergerakan sisipan
- Ketebalan getah yang tidak sekata
- Anjakan agen pengikat
- Perangkap udara
- Garisan aliran yang boleh dilihat
- Kawasan kimpalan yang lemah
- Kehilangan tekanan yang berlebihan
Pintu pagar tidak boleh mengarahkan aliran berkelajuan tinggi yang tidak terkawal ke arah sisipan nipis atau permukaan bersalut.
Imbangan Pelari
Acuan berbilang rongga memerlukan laluan aliran yang seimbang supaya setiap rongga menerima isipadu dan tekanan bahan yang serupa.
Variasi antara kaviti mungkin disebabkan oleh:
- Panjang pelari yang berbeza
- Dimensi pintu pagar yang tidak sama rata
- Perbezaan suhu
- Variasi kedudukan sisipan
- Lubang udara tersumbat
- Pengumpulan agen pengikat yang tidak konsisten
Kedudukan Ventilasi
Udara biasanya terperangkap di belakang sisipan atau di tempat dua bahagian aliran getah bersambung semula.
Ventilasi harus dipertimbangkan berhampiran:
- Kawasan akhir pengisian
- Sisipkan tepi
- Poket dalam
- Bahagian buta
- Persimpangan aliran-hadapan
- Bahagian getah nipis
The panduan pengudaraan acuan getah merangkumi lokasi bolong, simptom perangkap udara dan keperluan penyelenggaraan.
Pengembangan Terma Logam
Logam memasukkan haba ke dalam acuan dan mungkin mengembang semasa pengawetan. Pereka alat harus mempertimbangkan dimensi sisipan, kesesuaian acuan dan keadaan penyingkiran pada suhu operasi.
Pelepasan Ejen Ikatan
Permukaan lokasi acuan harus mengelakkan pengikisan kawasan ikatan yang disediakan secara tidak perlu semasa pemuatan.
Agen pengikat yang terkumpul juga boleh mencemari lekapan dan mengubah kedudukan sisipan. Akses pembersihan harus disertakan dalam reka bentuk acuan.
Demolding
Antara muka yang terikat mungkin terdedah kepada tekanan semasa penyingkiran produk. Titik ejektor dan cengkaman hendaklah mengenakan daya pada kawasan yang sesuai dari segi struktur.
Keperluan Penyediaan Getah dan Logam
Pemilihan Sebatian Getah
Sebatian dipilih mengikut keperluan:
- Kekerasan
- Keanjalan
- Rintangan suhu
- Rintangan minyak
- Rintangan kimia
- Rintangan cuaca
- Tingkah laku mampatan
- Prestasi keletihan
- Keserasian ikatan
Keluarga getah biasa termasuk EPDM, NBR, getah asli, CR, HNBR dan FKM. Formulasi lengkap—bukan sahaja keluarga getah—mempengaruhi sifat suntikan dan lekatan.
Pemilihan Logam
Sisipan yang kerap digunakan termasuk keluli karbon, keluli tahan karat dan aluminium. Keadaan permukaan dan penyediaan ikatan berbeza mengikut jenis logam.
Logam tersebut hendaklah serasi dengan:
- Persekitaran perkhidmatan
- Beban mekanikal
- Proses rawatan permukaan
- Sistem ikatan
- Suhu acuan
- Rintangan kakisan yang diperlukan
Sisip Storan
Sisipan yang disediakan hendaklah dilindungi daripada habuk, minyak, kelembapan dan pengendalian yang tidak perlu.
Kawalan storan mungkin termasuk:
- Bekas bertutup
- Jangka hayat yang ditetapkan
- Pengenalpastian kelompok
- Had suhu dan kelembapan
- Penggunaan masuk dahulu, keluar dahulu
- Sarung tangan untuk pemuatan manual
Kecacatan Pengacuan Getah-ke-Logam yang Biasa
| Kecacatan | Punca yang mungkin | Pemeriksaan yang disyorkan |
|---|---|---|
| Getah terpisah daripada logam | Pencemaran, agen pengikat yang tidak sesuai atau pengawetan yang salah | Semak pembersihan, salutan dan pemvulkanan |
| Ikatan separa | Salutan tidak lengkap atau udara terperangkap | Periksa perlindungan ikatan, lubang udara dan vakum |
| Pergerakan sisipan | Kelajuan pengisian yang berlebihan atau lekapan yang lemah | Kurangkan kelajuan setempat dan tingkatkan pengekalan |
| Kawasan logam terdedah | Tembakan pendek, perangkap udara atau kedudukan sisipan yang salah | Periksa isipadu tembakan, pengudaraan dan pemuatan |
| Sisipan kilat di sekeliling | Tekanan berlebihan, lekapan haus atau padanan acuan yang lemah | Periksa tekanan, komponen lokasi dan permukaan acuan |
| Variasi ketebalan getah | Sisipan di luar pusat atau pemuatan yang tidak stabil | Periksa kehausan lekapan dan dimensi sisipan |
| Tanda terbakar di belakang sisipan | Udara termampat atau lubang udara tersumbat | Bersihkan lubang udara dan optimumkan kelajuan pengisian akhir |
| Pengumpulan agen pengikat | Salutan yang berlebihan atau kawalan aplikasi yang lemah | Semak ketebalan salutan dan pembersihan acuan |
| Lepuh atau gelembung | Kelembapan, gas terperangkap atau pengawetan yang tidak sesuai | Periksa pengeringan sisipan, sebatian dan vakum |
| Sisip ubah bentuk | Tekanan berlebihan atau sokongan sisipan yang tidak mencukupi | Semak profil suntikan dan reka bentuk lekapan |
| Koyakan getah semasa pembongkaran acuan | Pelontaran yang kurang kering atau tidak sesuai | Periksa keadaan pengawetan dan kaedah penyingkiran |
| Variasi rongga ke rongga | Ketidakseimbangan pelari, variasi sisipan atau suhu yang tidak sekata | Bandingkan setiap rongga dan keadaan proses |
Pemisahan yang boleh dilihat bukanlah satu-satunya masalah ikatan yang mungkin berlaku. Lekatan yang lemah mungkin wujud di bawah permukaan, jadi ujian fungsian harus mengikut spesifikasi produk.
Kawalan Kualiti untuk Bahagian Logam Berikat Getah
Pemeriksaan Logam Masuk
Periksa komponen logam sebelum penyediaan dan pengacuan.
Pemeriksaan yang berguna termasuk:
- Dimensi kritikal
- Keadaan permukaan
- Konsentrisiti
- Kerataan
- Kualiti benang
- Keadaan kimpalan
- Keadaan salutan atau penyaduran
- Kebersihan sebahagian
Kawalan Proses Ikatan
Rekod pengeluaran hendaklah mengenal pasti:
- Kelompok pembersihan
- Proses rawatan permukaan
- Kelompok agen pengikat
- Masa permohonan
- Keadaan pengeringan
- Sisipkan tempoh storan
- Pengendali atau talian automatik
- Nombor acuan dan rongga
Pemeriksaan Produk Siap
Pemeriksaan biasa termasuk:
- Dimensi keseluruhan
- Ketebalan getah
- Sisipkan kedudukan
- Konsentrisiti
- kilat
- Kecacatan permukaan
- Logam terdedah
- Lompang
- Perlindungan bon
- Berat produk
- Kekerasan
Ujian Kekuatan Ikatan
Kaedah ujian yang berkenaan bergantung pada reka bentuk produk dan keperluan pelanggan.
Penilaian yang mungkin termasuk:
- Ujian tarik
- Ujian pengelupasan
- Ujian ricih
- Ujian tork
- Pembahagian yang merosakkan
- Ujian keletihan
- Ujian mampatan
- Ujian pesongan beban
Nilai ujian hendaklah berdasarkan spesifikasi produk yang diluluskan dan bukannya sasaran umum yang dikenakan pada setiap komponen terikat.
Semakan Data Proses
Rekod pengacuan yang berguna termasuk:
- Tekanan suntikan
- Masa suntikan
- Kelajuan pengisian sebenar
- Isipadu tangkapan
- Masa pemplastikan
- Suhu acuan
- Tahap vakum
- Masa penyembuhan
- Berat produk
- Sebab penolakan
Menghubungkan hasil kualiti dengan data mesin membantu membezakan isu pengacuan daripada masalah penyediaan sisipan atau agen pengikat.
Sistem Pelari Sejuk untuk Bahagian Berikat
Bahan pelari konvensional akan mengeras bersama-sama dengan produk yang dibentuk dan mesti dikeluarkan selepas setiap kitaran.
Teknologi pelari sejuk memastikan sebatian di dalam pelari berada di bawah keadaan pemvulkanan. Ini dapat mengurangkan sisa pelari yang telah diawet, terutamanya apabila:
- Kos kompaun adalah tinggi
- Berat pelari adalah penting
- Jumlah pengeluaran adalah besar
- Acuan itu mengandungi pelbagai rongga
- Penyingkiran pelari memerlukan tenaga kerja tambahan
Sistem pelari sejuk memerlukan kawalan suhu yang tepat dan penebat yang sesuai antara pelari dan acuan yang dipanaskan.
Penilaian ekonomi harus membandingkan bahan yang dijimatkan dengan kos perkakas, penyelenggaraan dan kerumitan proses.
Pilihan Automasi
Pemuatan Sisipan Automatik
Robot boleh memilih, mengorientasikan dan meletakkan sisipan logam ke dalam acuan. Geometri sisipan yang boleh diulang dan penyuapan yang andal adalah perlu untuk automasi yang stabil.
Pengesanan Kehadiran dan Kedudukan
Sensor atau sistem penglihatan boleh mengesahkan sama ada sisipan hadir dan diletakkan dengan betul sebelum acuan ditutup.
Ini membantu mencegah:
- Rongga kosong
- Sisipan berganda
- Orientasi yang salah
- Kerosakan kulat
- Produk tidak terikat
Aplikasi Ejen Ikatan Automatik
Penyemburan atau pendispensan terkawal boleh meningkatkan konsistensi salutan dan mengurangkan pengendalian manual. Sistem ini masih mesti menguruskan pembersihan, pengeringan dan penyemburan berlebihan.
Pembongkaran Automatik
Robot boleh menanggalkan bahagian yang telah siap dan meletakkannya pada lekapan penyejuk, penghantar atau stesen pemeriksaan.
Cengkaman harus mengelakkan tarikan terus pada antara muka terikat yang sensitif.
Pemeriksaan Dalam Talian
Barisan pengeluaran mungkin mengintegrasikan:
- Pemeriksaan penglihatan
- Penimbangan produk
- Pemeriksaan kehadiran sisipan
- Pengukuran dimensi
- Pengesanan logam
- Penandaan
- Sistem kebolehkesanan
Automasi harus menangani keperluan pengeluaran yang dikenal pasti dan bukannya menambah kerumitan yang tidak perlu.
Maklumat Diperlukan untuk Mengkonfigurasi Mesin
Pengilang harus memberikan maklumat berikut sebelum pemilihan peralatan:
- Lukisan produk siap
- Data produk 3D apabila tersedia
- Jenis sebatian getah
- Kekerasan getah
- Berat bahagian
- Jumlah keseluruhan tembakan
- Lukisan sisipan logam
- Jenis logam
- Masukkan pemberat
- Bilangan sisipan setiap produk
- Bilangan rongga acuan
- Dimensi acuan
- Kawasan pengacuan yang diunjurkan
- Proses agen pengikat
- Masa pemvulkanan
- Output pengeluaran yang diperlukan
- Kecacatan pengacuan semasa
- Kaedah pemuatan sisipan
- Kaedah demolding
- Keperluan automasi
- Piawaian kualiti dan ujian
Sisipan sebenar, sampel getah dan acuan sedia ada mungkin juga diperlukan untuk penilaian proses.
milik TASU penyelesaian pengacuan suntikan getah menggabungkan peralatan, pemakanan, suntikan, vakum, reka bentuk pelari sejuk dan pembangunan proses acuan untuk produk getah perindustrian.
Soalan Lazim
Bolehkah mesin pengacuan suntikan getah membentuk getah terus ke atas logam?
Ya. Sisipan logam yang telah disediakan diletakkan di dalam acuan sebelum getah disuntik dan divulkan di sekelilingnya.
Apakah produk yang boleh dihasilkan melalui pengacuan suntikan getah-ke-logam?
Produk biasa termasuk sesendal, pelekap enjin, pad anti-getaran, pengedap terikat, penggelek, gandingan, kaki peralatan dan roda teras logam.
Mengapakah getah terpisah daripada sisipan logam?
Punca biasa termasuk minyak atau pengoksidaan pada logam, penyediaan permukaan yang tidak sesuai, liputan agen pengikat yang tidak lengkap, pencemaran selepas salutan dan keadaan pemvulkanan yang salah.
Bolehkah tekanan suntikan menggerakkan sisipan logam?
Ya. Kelajuan aliran yang tinggi atau sokongan lekapan yang tidak mencukupi boleh mengalihkan, memutar atau mengubah bentuk sisipan semasa pengisian.
Adakah vakum diperlukan untuk pengacuan getah-ke-logam?
Bukan semua produk memerlukan vakum. Bahagian dengan sisipan yang kompleks, rongga yang dalam atau laluan aliran tertutup lebih cenderung mendapat manfaat daripada penyingkiran udara berbantukan vakum.
Sebatian getah yang manakah boleh terikat pada logam?
EPDM, NBR, getah asli, CR, HNBR, FKM dan sebatian lain boleh digunakan. Keserasian bergantung pada formulasi getah yang lengkap, penyediaan logam dan sistem ikatan.
Perlukah agen pengikat digunakan secara manual atau secara automatik?
Kedua-dua kaedah ini boleh dilakukan. Pilihan yang betul bergantung pada geometri sisipan, keperluan salutan, jumlah pengeluaran dan sasaran ketekalan.
Bagaimanakah variasi ikatan rongga ke rongga dapat dikurangkan?
Periksa keseimbangan pelari, suhu acuan, pengudaraan, dimensi sisipan, konsistensi salutan dan kedudukan sisipan dalam setiap rongga.
Bolehkah acuan mampatan sedia ada digunakan pada mesin suntikan?
Sesetengah acuan mungkin boleh diadaptasi, manakala yang lain memerlukan perubahan pada pelari, pintu pagar, lubang udara atau struktur pengekalan sisipan. Acuan hendaklah dinilai sebelum pemilihan mesin.
Orientasi mesin yang manakah terbaik untuk sisipan logam?
Mesin menegak selalunya memudahkan penempatan sisipan manual, manakala mesin mendatar boleh disepadukan secara berkesan dengan garisan automatik tertentu. Struktur acuan dan arah pemuatan harus menentukan pilihan.
Bolehkah pelari sejuk digunakan untuk produk getah-ke-logam?
Ya, apabila reka bentuk sebatian dan acuan sesuai. Pelari sejuk boleh mengurangkan sisa pelari yang diawet dalam pengeluaran volum tinggi.
Apakah maklumat yang diperlukan untuk sebut harga mesin?
Sediakan lukisan produk dan sisipan, jenis getah, berat bahagian, kiraan rongga, saiz acuan, masa pengawetan, sasaran pengeluaran dan tahap automasi yang diperlukan.
Kesimpulan
Acuan suntikan getah-ke-logam menggabungkan penyediaan sebatian, rawatan logam, kedudukan sisipan, pengisian acuan, pemvulkanan dan pembentukan ikatan dalam satu sistem pengeluaran terkawal. Bahagian yang boleh dipercayai bergantung pada permukaan logam yang bersih, aplikasi agen ikatan yang konsisten, lekapan sisipan yang selamat, aliran getah yang seimbang dan keadaan pengawetan yang stabil.
TASU mengeluarkan mesin pengacuan suntikan getah automatik sepenuhnya untuk sesendal, pelekap anti-getaran, pengedap terikat, penggelek perindustrian dan produk getah-ke-logam yang lain. Untuk menilai sisipan, struktur acuan, keperluan sebatian dan pengeluaran anda, hubungi TASU.
