


Masa kitaran pengacuan suntikan getah secara langsung mempengaruhi output mesin, keperluan buruh, penggunaan tenaga dan kos setiap bahagian. Mengurangkan beberapa saat daripada proses volum tinggi yang stabil boleh menghasilkan keuntungan pengeluaran yang bermakna, tetapi memendekkan satu peringkat tanpa menilai kualiti produk boleh meningkatkan skrap, kilat, pengawetan yang tidak lengkap atau masa henti mesin.
Kitaran lengkap merangkumi lebih daripada sekadar suntikan dan pemvulkanan. Pemasukan bahan, pemplastikan, penyediaan suntikan, penutupan acuan, penyedutan vakum, pengisian, pengawetan, pembukaan acuan, penyingkiran bahagian dan pembersihan acuan semuanya menyumbang kepada masa pengeluaran sebenar.
Sesetengah operasi berlaku secara berurutan, manakala yang lain boleh bertindih. Contohnya, unit suntikan mungkin menyediakan suntikan seterusnya semasa acuan yang disuntik sebelum ini sedang melengkapkan pemvulkanan. Peralatan berbilang stesen boleh mengurangkan lagi masa menunggu dengan membenarkan satu unit suntikan untuk melayani beberapa acuan pada peringkat kitaran pengeluaran yang berbeza.
Oleh itu, pengoptimuman yang berkesan bermula dengan mengukur setiap peringkat dan mengenal pasti kesesakan sebenar.
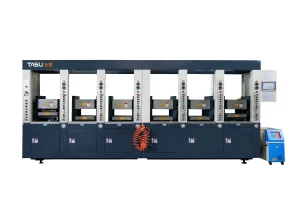
TASU mengeluarkan mesin pengacuan suntikan getah dengan kawalan pemakanan, suntikan, vakum, pemvulkanan dan berbilang stesen yang boleh diprogramkan untuk produk getah dan keperluan pengeluaran yang berbeza.
Apakah Masa Kitaran Pengacuan Suntikan Getah?
Masa kitaran pengacuan suntikan getah ialah tempoh yang diperlukan untuk melengkapkan satu kitaran pengeluaran dan memulakan kitaran berulang seterusnya.
Kitaran biasa mungkin termasuk:
- Pemberian getah
- Pemplastikan sebatian
- Pengukuran tembakan
- Penyediaan acuan
- Masukkan pemuatan
- Penutupan dan pengapitan acuan
- Pemindahan vakum
- Suntikan getah
- Penahan tekanan
- Pemvulkanan
- Pembukaan acuan
- Penyingkiran atau pengusiran produk
- Penyingkiran kilat atau pelari
- Pembersihan acuan
- Persediaan untuk kitaran seterusnya
Kitaran tersebut harus diukur di bawah keadaan pengeluaran biasa dan bukannya daripada satu percubaan yang luar biasa pantas.
Permulaan, perubahan bahan, pembersihan acuan, penyelenggaraan terancang dan masa henti yang tidak terancang hendaklah direkodkan secara berasingan semasa mengira output harian.
Mengapa Masa Kitaran Penting
Masa kitaran mempengaruhi beberapa kos pengeluaran:
- Bahagian yang dihasilkan setiap jam
- Penggunaan mesin
- Buruh diperlukan setiap bahagian
- Tenaga yang digunakan setiap kelompok pengeluaran
- Kapasiti penghantaran
- Inventori kerja dalam proses
- Ketersediaan acuan
- Kos setiap komponen yang dibentuk
Kitaran yang lebih pendek hanya berharga apabila kualiti produk kekal boleh diterima.
Tetapan agresif yang menghasilkan lebih banyak tangkapan pendek, denyar, lompang dalaman atau produk yang kurang diawet boleh mengurangkan kitaran mesin yang dipaparkan sambil meningkatkan kos pengeluaran sebenar.
Oleh itu, kecekapan pengeluaran harus dinilai menggunakan alat ganti sejam yang diterima dan bukannya kitaran mesin sahaja.
Peringkat Kitaran Pengacuan Suntikan Getah Biasa
| Peringkat kitaran | Pembolehubah utama | Punca kelewatan yang biasa |
|---|---|---|
| Pemberian bahan | Saiz jalur, kadar suapan dan cengkaman penggelek | Tergelincir atau terganggu penyusuan |
| Pengplastisan | Kelajuan skru, suhu dan saiz tembakan | Masa pemulihan yang panjang |
| Penyediaan acuan | Pembersihan, agen pelepas dan pemuatan sisipan | Pengendalian manual |
| Penutupan acuan | Strok, kelajuan dan penjajaran acuan | Pergerakan perlahan yang tidak perlu |
| Memvakum | Pengedap acuan, kapasiti pam dan tahap sasaran | Kebocoran atau masa vakum yang berlebihan |
| Suntikan | Kelajuan, tekanan, kelikatan dan reka bentuk pelari | Rintangan aliran tinggi |
| Pemvulkanan | Tingkah laku pengawetan sebatian, suhu acuan dan ketebalan bahagian | Elaun keselamatan yang berlebihan |
| Pembukaan acuan | Strok dan kelajuan | Pergerakan lebih lama daripada yang diperlukan |
| Penyingkiran bahagian | Reka bentuk produk, pengusiran dan automasi | Pembongkaran yang sukar |
| Pembersihan acuan | Agen kilat, sisa dan pelepasan | Pembersihan manual yang kerap |
Pecahan ini membantu mengenal pasti di mana perubahan akan menghasilkan manfaat yang boleh diukur.
Cara Mengira Output Pengeluaran
Anggaran pengeluaran asas boleh dikira daripada masa kitaran yang disahkan:
Kitaran sejam = 3,600 ÷ masa kitaran dalam saat
Untuk acuan berbilang rongga:
Bahagian sejam = kitaran sejam × bilangan rongga × hasil pengeluaran
Contohnya, acuan empat rongga yang menjalankan kitaran 180 saat mempunyai output teoritis sebanyak:
- 3,600 ÷ 180 = 20 kitaran sejam
- 20 × 4 = 80 bahagian acuan sejam
Jika hasil produk yang diterima ialah 95%, output praktikal adalah lebih kurang:
- 80 × 0.95 = 76 bahagian yang diterima sejam
Anggaran ini tidak termasuk pembersihan acuan, pertukaran bahan, penyelenggaraan, pemberhentian pengendali atau pemberhentian yang tidak dirancang. Perancangan kapasiti sebenar harus menggunakan data pengeluaran yang dikumpul sepanjang syif lengkap.
Cari Kesesakan Masa Kitaran Sebenar
Menukar beberapa tetapan secara serentak menyukarkan untuk mengenal pasti pelarasan mana yang telah memperbaiki atau merosakkan proses.
Mulakan dengan merekodkan masa yang diperlukan untuk setiap peringkat:
- Masa makan
- Masa pemplastikan
- Masa penyediaan acuan
- Waktu tutup
- Masa vakum
- Masa suntikan
- Masa pemvulkanan
- Waktu pembukaan
- Masa penyingkiran sebahagian
- Masa pembersihan
Peringkat terpanjang tidak selalunya satu-satunya hambatan.
Operasi yang singkat mungkin masih menyebabkan kelewatan jika ia tidak dapat bertindih dengan tindakan lain. Contohnya, operasi pemuatan sisipan manual yang perlahan mungkin menghalang acuan daripada menutup walaupun mesin telah menyediakan pukulan seterusnya.
Rakaman video, data kitaran PLC dan pemerhatian pengendali boleh membantu mengasingkan masa mesin daripada masa menunggu manual.
Optimumkan Pemakanan Bahan
Pemakanan yang stabil membolehkan unit suntikan menyediakan suntikan seterusnya tanpa gangguan.
Kelewatan pemakanan mungkin disebabkan oleh:
- Lebar jalur getah yang tidak konsisten
- Ketebalan jalur yang berlebihan
- Lipatan bahan
- Gelongsor suapan
- Saluran panduan yang disekat
- Kadar suapan yang salah
- Sebatian sejuk atau kaku
- Penggelek haus
- Sensor pemakanan yang tidak boleh dipercayai
Penyeragaman dimensi jalur dan keadaan bahan boleh mengurangkan gangguan tanpa mengubah parameter suntikan atau pengawetan.
Pemakanan automatik juga mengurangkan kebergantungan pada pemasaan operator semasa pengeluaran berterusan.
Panduan TASU untuk Sistem penyuapan suntikan getah FIFO menerangkan bagaimana pemberian makanan terkawal menyokong penyediaan tembakan berulang dan pengeluaran berbilang stesen.
Kurangkan Masa Pemplastikan dan Penyediaan Tembakan
Pemplastikan harus melembutkan dan menghomogenkan sebatian tanpa menghasilkan haba ricih yang berlebihan atau pengawetan pramatang.
Masa pemplastikan dipengaruhi oleh:
- Reka bentuk skru
- Kelajuan skru
- Suhu tong
- Kelikatan sebatian
- Dimensi jalur suapan
- Isipadu tangkapan
- Tekanan belakang
- Kapasiti unit suntikan
- Keadaan skru dan laras
Meningkatkan kelajuan skru mungkin memendekkan penyediaan tembakan, tetapi kelajuan yang berlebihan boleh menghasilkan haba tambahan dan mengurangkan keselamatan hangus.
Meningkatkan suhu tong mungkin meningkatkan aliran sebatian, tetapi suhu yang berlebihan boleh menyebabkan perubahan kelikatan, zarah hangus atau muncung tersumbat.
Objektifnya ialah tembakan berulang yang disediakan dalam kitaran pengeluaran yang tersedia—bukan sekadar masa pemulihan skru yang sesingkat mungkin.
Bila-bila masa yang mungkin, suntikan seterusnya harus diplastikkan sementara acuan sebelumnya sedang menyelesaikan pemvulkanan. Jika pemplastikan mengambil masa lebih lama daripada pengawetan, unit suntikan akan menjadi penghalang.
Optimumkan Penutupan dan Pembukaan Acuan
Pergerakan acuan selalunya mengandungi masa bukan pengeluaran yang boleh dielakkan.
Ulasan:
- Strok pembukaan acuan
- Strok penutupan acuan
- Posisi pergerakan pantas dan perlahan
- Tetapan perlindungan acuan
- Peningkatan tekanan pengapit
- Lejang ejektor
- Respons peranti keselamatan
- Keperluan akses pengendali
Acuan hanya perlu dibuka cukup jauh untuk penyingkiran produk yang selamat, pemuatan sisipan dan pemeriksaan.
Jarak pembukaan yang berlebihan meningkatkan setiap kitaran tanpa meningkatkan kualiti produk. Walau bagaimanapun, mengurangkan lejang terlalu jauh boleh menyebabkan akses yang tidak selamat atau merosakkan produk semasa penyingkiran.
Penutupan acuan selalunya boleh menggunakan pendekatan yang lebih pantas diikuti dengan peringkat perlindungan tekanan rendah terkawal berhampiran penutupan akhir. Bahagian perlahan hendaklah cukup panjang untuk melindungi acuan tetapi tidak memanjangkan kitaran secara tidak perlu.
Optimumkan Masa Vakum
Acuan berbantukan vakum mengeluarkan udara daripada rongga tertutup sebelum atau semasa suntikan.
Masa pemindahan yang berlebihan meningkatkan kitaran tanpa semestinya meningkatkan kualiti produk. Masa yang tidak mencukupi mungkin meninggalkan udara terperangkap dan menghasilkan buih, kesan terbakar atau semburan pendek.
Masa vakum bergantung kepada:
- Isipadu rongga
- Pengedap acuan
- Reka bentuk saluran vakum
- Kapasiti pam
- Dimensi hos
- Tindak balas injap
- Tahap vakum yang diperlukan
- Geometri produk
Mesin harus memantau tahap vakum sebenar dan bukannya hanya bergantung pada pemasa tetap.
Jika vakum sasaran tidak dapat dicapai dengan cepat, periksa pengedap acuan, hos, sambungan dan injap sebelum meningkatkan masa pemindahan.
Kurangkan Masa Suntikan dengan Berhati-hati
Kelajuan suntikan mempengaruhi seberapa cepat rongga terisi, tetapi kelajuan maksimum jarang sekali merupakan tetapan yang betul untuk setiap peringkat.
Kelajuan yang berlebihan boleh menyebabkan:
- Udara terperangkap
- Tanda terbakar
- kilat
- Pergerakan sisipan
- Tekanan puncak tinggi
- Haba ricih yang berlebihan
- Aliran bahan yang tidak stabil
Suntikan yang terlalu perlahan boleh menyebabkan:
- Pengawetan pramatang
- Tembakan pendek
- Garisan aliran yang boleh dilihat
- Pembentukan garisan kimpalan yang lemah
- Butiran permukaan yang tidak lengkap
Suntikan berbilang peringkat boleh meningkatkan masa dan kualiti pengisian:
- Kelajuan terkawal melalui muncung dan pelari
- Pengisian lebih cepat melalui rongga utama
- Kelajuan berkurangan di sekitar sisipan sensitif
- Pengisian akhir yang lebih perlahan untuk membolehkan udara keluar
Ujian jangka pendek boleh mengenal pasti di mana peralihan kelajuan harus berlaku.
The panduan tekanan dan kelajuan pengacuan suntikan getah menyediakan proses persediaan dan penyelesaian masalah yang terperinci.
Sekatan Pelari Kawalan dan Pintu Pagar
Pelari sempit, pintu pagar yang kecil dan laluan aliran yang panjang meningkatkan kehilangan tekanan dan masa pengisian.
Tanda-tanda rintangan aliran yang berlebihan termasuk:
- Tekanan suntikan tinggi
- Kelajuan suntikan sebenar yang rendah
- Kaviti jauh yang tidak lengkap
- Peningkatan tekanan yang cepat
- Bahan terbakar
- Ketidakseimbangan rongga
- Pintu pagar yang kerap tersumbat
Tekanan yang meningkat mungkin memaksa bahan melalui pintu yang terhad, tetapi ia juga boleh menyebabkan kilatan dan meningkatkan tekanan acuan.
Reka bentuk pelari dan pintu pagar hendaklah sepadan:
- Kelikatan sebatian
- Jumlah keseluruhan tembakan
- Panjang aliran
- Bilangan rongga
- Ketebalan produk
- Kapasiti unit suntikan
- Tingkah laku hangus
Perubahan acuan hendaklah disahkan menggunakan data kualiti dan tekanan produk sebenar.
Optimumkan Masa Vulkanisasi
Pemvulkanan selalunya merupakan peringkat terpanjang dalam pengacuan suntikan getah.
Mengurangkan masa pengawetan menawarkan potensi masa kitaran yang ketara, tetapi pengawetan yang kurang baik boleh menjejaskan:
- Kekerasan
- Sifat tegangan
- Set mampatan
- Kestabilan dimensi
- Kekuatan ikatan
- Rintangan haba
- Prestasi produk jangka panjang
Masa pengawetan perlu ditentukan menggunakan data pengawetan sebatian, ketebalan produk, suhu acuan dan ujian produk siap.
Faktor yang mempengaruhi masa pemvulkanan
- Formulasi getah
- Sistem pengawetan
- Suhu acuan
- Suhu sebatian selepas suntikan
- Ketebalan produk
- Sisipan logam
- Kedudukan rongga
- Kecekapan pemindahan haba
- Sifat fizikal yang diperlukan
Peningkatan suhu acuan mungkin memendekkan pemvulkanan, tetapi ia juga boleh mengurangkan keselamatan hangus, menjejaskan pengisian dan menyebabkan pengawetan yang tidak sekata dalam produk tebal.
Elakkan masa keselamatan yang berlebihan
Tetapan pengeluaran kadangkala merangkumi elaun masa pengawetan yang besar kerana proses asal tidak disahkan sepenuhnya.
Percubaan terkawal boleh menentukan sama ada elaun ini diperlukan.
Kurangkan masa pengawetan dalam langkah kecil dan periksa:
- Kekerasan produk
- Dimensi
- Keadaan permukaan
- Penawar dalaman
- Kekuatan ikatan
- Prestasi mampatan
- Sifat mekanikal yang diperlukan
Jangan setujui rawatan yang lebih singkat hanya berdasarkan penampilan luaran.
The panduan proses pemvulkanan getah menerangkan hubungan antara suhu, masa dan pengikatan silang.
Meningkatkan Keseragaman Suhu Acuan
Suhu acuan yang tidak sekata mungkin memerlukan masa pengawetan yang lebih lama untuk memastikan rongga paling sejuk atau bahagian paling tebal mencapai keadaan pengawetan yang diperlukan.
Perubahan suhu boleh berlaku akibat:
- Susun atur pemanas
- Elemen pemanasan yang rosak
- Kedudukan sensor yang lemah
- Penebat yang tidak mencukupi
- Sentuhan acuan yang tidak sekata
- Penyejukan berhampiran tepi acuan
- Sisipan logam sejuk
- Permukaan pemindahan haba yang tercemar
Ukur suhu acuan sebenar di beberapa lokasi dan bukannya hanya bergantung pada paparan pengawal.
Meningkatkan keseragaman mungkin membolehkan masa pengawetan yang disahkan lebih singkat tanpa meningkatkan titik set keseluruhan.
Gunakan Teknologi Cold Runner
Sistem pelari sejuk getah memastikan sebatian di dalam pelari berada di bawah keadaan pengawetan utama manakala getah dalam rongga acuan tervulkan.
Teknologi pelari sejuk yang direka bentuk dengan betul boleh:
- Kurangkan sisa pelari yang telah diawetkan
- Kurangkan kerja penyingkiran pelari
- Sokong pengeluaran automatik
- Meningkatkan pengagihan bahan berbilang rongga
- Kurangkan langkah pengendalian acuan
- Meningkatkan penggunaan bahan
Sistem pelari sejuk memerlukan kawalan rapi terhadap suhu pelari, penebat, reka bentuk pintu pagar dan gangguan pengeluaran.
Ia tidak secara automatik mengurangkan masa pengawetan bahan kimia di dalam produk, tetapi ia boleh mengurangkan pengendalian sekunder dan masa yang berkaitan dengan penyingkiran bahan pelari yang telah diawet.
Baca lebih lanjut dalam panduan sistem pelari sejuk getah.
Tingkatkan Pengudaraan Acuan
Ventilasi yang tersumbat atau diletakkan dengan salah boleh memperlahankan pengisian acuan dan meningkatkan kadar penolakan.
Pengudaraan yang lemah boleh menyebabkan:
- Perangkap udara
- Tanda terbakar
- Tembakan pendek
- Gelembung
- Tekanan suntikan tinggi
- Butiran permukaan yang tidak lengkap
Pengendali boleh mengimbangi dengan mengurangkan kelajuan suntikan atau melanjutkan kitaran ekzos, yang meningkatkan masa pengeluaran.
Lokasi bolong yang betul dan pembersihan rutin membolehkan acuan diisi dalam tetingkap proses yang dimaksudkan.
The panduan pengudaraan acuan getah menerangkan penempatan bolong, pengenalpastian perangkap udara dan penyelenggaraan.
Kurangkan Masa Penyingkiran Sebahagian
Penyingkiran produk mungkin menjadi halangan selepas suntikan dan pengawetan dioptimumkan.
Faktor-faktor yang mempengaruhi masa pembongkaran termasuk:
- Fleksibiliti produk
- Undercut
- Tekstur acuan
- Reka bentuk ejektor
- Struktur sisipan
- kilat
- Keadaan pelepasan acuan
- Akses pengendali
- Suhu produk
- Peralatan pengendalian bahagian
Penambahbaikan yang mungkin termasuk:
- Kedudukan ejektor yang dioptimumkan
- Pelepasan bantuan udara
- Peranti bawa pulang automatik
- Pengendalian robot
- Akses pengendali yang dipertingkatkan
- Mengurangkan strok pembukaan acuan yang tidak perlu
- Kawalan denyar yang lebih baik
- Lekapan pemuatan sisipan piawai
Perubahan semasa pembongkaran acuan tidak boleh mengubah bentuk produk atau merosakkan permukaan pengedap.
Kurangkan Kekerapan Pembersihan Acuan
Pembersihan yang kerap mengganggu pengeluaran dan mengurangkan output yang berkesan.
Punca-punca biasa termasuk:
- Lampu suluh masuk ke dalam lubang udara
- Agen pelepasan kulat yang berlebihan
- Getah yang diawet di kawasan pelari
- Sebatian yang tercemar
- Dimensi bolong yang lemah
- Permukaan perpisahan yang rosak
- Kelantangan tangkapan yang salah
Selang pembersihan hendaklah berdasarkan keadaan acuan sebenar dan trend kecacatan.
Mencegah pengumpulan adalah lebih berkesan daripada cuba memendekkan operasi pembersihan selepas pencemaran telah berlaku.
Gunakan Acuan Suntikan Getah Berbilang Stesen
Peralatan berbilang stesen boleh mengurangkan masa menunggu unit suntikan dengan memisahkan suntikan daripada pemvulkanan.
Semasa satu urutan pengeluaran:
- Satu acuan menerima getah
- Satu lagi acuan selesai mengeras
- Acuan ketiga terbuka
- Sebuah lagi stesen sedang menjalani penyingkiran sebahagiannya
- Unit suntikan menyediakan atau memberikan suntikan seterusnya
Susunan ini amat berguna apabila pemvulkanan mengambil masa yang lebih lama daripada suntikan.
Faedah mungkin termasuk:
- Penggunaan unit suntikan yang lebih tinggi
- Operasi acuan selari
- Peningkatan output setiap sistem suntikan
- Koordinasi masa pengawetan yang lebih baik
- Mengurangkan masa menunggu antara tembakan
- Potensi automasi yang lebih besar
Bilangan stesen hendaklah sepadan dengan masa pengawetan, masa suntikan, masa pengendalian acuan, kapasiti tembakan dan output yang diperlukan.
Menambah stesen tanpa mengimbangi faktor-faktor ini boleh mewujudkan kesesakan baharu dalam pemberian makanan, suntikan atau penyingkiran produk.
milik TASU penyelesaian pengacuan suntikan getah menggabungkan pemakanan FIFO, suntikan mudah alih, reka bentuk pelari sejuk dan operasi berbilang stesen.
Pengeluaran Stesen Tunggal vs. Stesen Berbilang
| Faktor | Mesin stesen tunggal | Mesin berbilang stesen |
|---|---|---|
| Unit suntikan | Didedikasikan untuk satu acuan | Melayani beberapa stesen acuan |
| Menunggu pemvulkanan | Unit suntikan mungkin menunggu | Acuan lain boleh disuntik |
| Struktur peralatan | Lebih ringkas | Lebih kompleks |
| Penyelarasan pengeluaran | Mudah | Memerlukan penjadualan stesen |
| Potensi automasi | Sederhana hingga tinggi | tinggi |
| Paling sesuai untuk | Pengeluaran fleksibel atau volum rendah | Pengeluaran volum sederhana dan tinggi yang berulang |
| Had utama | Menunggu semasa kitaran pengawetan yang panjang | Keperluan perancangan dan peralatan yang lebih tinggi |
Pilihan yang betul bergantung pada jumlah pengeluaran, masa pengawetan, kuantiti acuan, campuran produk dan susun atur kilang.
Automatikkan Operasi Berulang
Automasi boleh mengurangkan variasi dalam operasi yang bergantung pada pemasaan pengendali.
Bidang automasi yang berpotensi termasuk:
- Pemberian getah
- Masukkan pemuatan
- Pergerakan acuan
- Kawalan vakum
- Lontaran bahagian
- Penyingkiran robot
- Pemindahan penghantar
- Pemeriksaan penglihatan
- Rakaman parameter
Automasi harus menangani kekangan pengeluaran yang diukur.
Memasang robot tidak akan meningkatkan output jika pemvulkanan kekal sebagai hambatan yang dominan dan penyingkiran produk sudah selesai sebelum pengawetan selesai.
Ukur Keberkesanan Peralatan Keseluruhan
Masa kitaran sahaja tidak menunjukkan prestasi pengeluaran keseluruhan.
Petunjuk berguna termasuk:
- Masa kitaran teori
- Purata masa kitaran sebenar
- Bahagian yang diterima setiap jam
- Kadar penolakan
- Ketersediaan mesin
- Waktu henti yang dirancang
- Waktu henti yang tidak dirancang
- Kekerapan pembersihan acuan
- Sisa bahan
- Waktu buruh setiap kelompok
Mesin yang pantas dengan pemberhentian yang kerap mungkin menghasilkan lebih sedikit bahagian yang diterima berbanding proses yang sedikit lebih perlahan tetapi stabil.
Jejaki prestasi sepanjang syif lengkap dan kelompok pengeluaran dan bukannya memilih kitaran individu terpantas.
Masalah Masa Kitaran Biasa
| Masalah | Punca yang mungkin | Cek yang disyorkan |
|---|---|---|
| Pemplastikan melambatkan kitaran seterusnya | Pemulihan skru perlahan atau pemakanan yang tidak stabil | Periksa jalur suapan, kelajuan skru dan suhu laras |
| Masa vakum berlebihan | Kebocoran acuan atau saluran vakum terhad | Periksa pengedap, hos dan injap |
| Masa suntikan meningkat | Kelikatan tinggi atau sekatan pelari | Semak pemplastikan, pelari dan pintu pagar |
| Masa pengerasan lebih lama daripada yang dijangkakan | Suhu acuan yang rendah atau tidak sekata | Ukur suhu acuan sebenar |
| Pembukaan acuan mengambil masa terlalu lama | Strok pembukaan yang berlebihan | Sahkan pelepasan penyingkiran yang diperlukan |
| Penyingkiran bahagian tidak konsisten | Pelepasan yang sukar atau reka bentuk ejektor yang lemah | Semak permukaan acuan dan lontarannya |
| Pembersihan mengganggu pengeluaran | Kilat atau sisa menyekat lubang udara | Periksa saiz tangkapan, kedalaman lubang udara dan kesesuaian acuan |
| Mesin berbilang stesen menunggu | Stesen-stesen kurang seimbang | Bandingkan masa pengawetan, suntikan dan pemunggahan |
| Kadar penolakan meningkat selepas pengoptimuman | Parameter berubah terlalu agresif | Kembali ke tetingkap proses yang disahkan |
| Output harian kekal rendah | Masa henti di luar kitaran mesin | Rekodkan perhentian, pertukaran dan kelewatan pengendali |
Pengoptimuman Kitaran-Masa Langkah Demi Langkah
Langkah 1: Tetapkan garis dasar
Rekodkan sekurang-kurangnya satu larian pengeluaran lengkap di bawah keadaan stabil.
Ukur setiap peringkat kitaran, output bahagian yang diterima, kadar penolakan dan masa henti.
Langkah 2: Kenal pasti kesesakan
Tentukan peringkat yang mengehadkan permulaan kitaran produktif seterusnya.
Asingkan masa mesin, masa bahan, masa acuan dan masa pengendali.
Langkah 3: Semak keperluan kualiti
Sahkan dimensi, sifat fizikal, tahap pengawetan, kualiti permukaan dan kriteria pemeriksaan sebelum menukar tetapan.
Langkah 4: Tukar satu pembolehubah
Laraskan satu parameter pada satu masa supaya kesannya dapat diukur.
Langkah 5: Gunakan pelarasan kecil
Kurangkan masa atau tingkatkan kelajuan secara beransur-ansur. Perubahan besar menjadikan ketidakstabilan proses lebih berkemungkinan.
Langkah 6: Sahkan kitaran berturut-turut
Satu bahagian yang boleh diterima tidak mengesahkan proses yang stabil. Semak tangkapan berturut-turut di bawah keadaan pengeluaran biasa.
Langkah 7: Kira output yang diterima
Bandingkan bahagian yang diterima sejam sebelum dan selepas perubahan.
Langkah 8: Dokumentasikan tetingkap proses
Rekodkan tetapan biasa dan had pelarasan yang dibenarkan untuk pengendali.
Maklumat Diperlukan untuk Penilaian Masa Kitaran
Sebelum mengesyorkan perubahan peralatan atau proses, berikan:
- Jenis sebatian getah
- Data penyembuhan dan pembakaran sebatian
- Lukisan produk
- Berat produk
- Ketebalan dinding
- Masukkan maklumat
- Dimensi acuan
- Bilangan rongga
- Berat pelari
- Pecahan kitaran semasa
- Masa penyembuhan semasa
- Kadar penolakan semasa
- Output sasaran
- Pengendali yang tersedia
- Keperluan automasi
- Susun atur kilang
Maklumat ini membantu menentukan sama ada peluang utama terletak pada mesin, acuan, sebatian, proses pengendalian atau susun atur pengeluaran.
Soalan Lazim
Apakah masa kitaran pengacuan suntikan getah yang biasa?
Tiada masa kitaran sejagat. Ia bergantung pada sebatian, ketebalan produk, suhu acuan, kiraan rongga, kaedah suntikan, keperluan pengawetan dan tahap automasi.
Peringkat manakah yang biasanya mengambil masa yang paling lama?
Pemvulkanan selalunya merupakan peringkat yang paling lama, terutamanya untuk produk getah tebal. Kesesakan sebenar masih perlu disahkan daripada data pengeluaran.
Bolehkah suhu acuan yang lebih tinggi mengurangkan masa kitaran?
Suhu yang lebih tinggi mungkin mempercepatkan pengawetan, tetapi ia juga boleh mengurangkan keselamatan hangus dan menjejaskan sifat pengisian atau produk. Sebarang perubahan memerlukan pengesahan terkawal.
Bolehkah kelajuan suntikan ditingkatkan untuk mengurangkan masa kitaran?
Ya, dalam tempoh pemprosesan stabil sebatian dan acuan. Kelajuan yang berlebihan boleh menyebabkan perangkap udara, kesan terbakar, kilatan dan pergerakan sisipan.
Adakah pelapik sejuk mengurangkan masa pengawetan?
Ia tidak secara langsung mengubah keperluan pengawetan produk yang dibentuk. Ia boleh mengurangkan sisa pelari yang diawet, kerja penyingkiran pelari dan pengendalian sekunder.
Bagaimanakah mesin berbilang stesen meningkatkan output?
Ia membolehkan satu unit suntikan digunakan untuk beberapa acuan. Satu acuan boleh dikeringkan manakala satu lagi acuan disuntik, dibuka atau dipunggah.
Bolehkah pemplastikan berlaku semasa pemvulkanan?
Ya. Banyak mesin pengacuan suntikan getah boleh menyediakan suntikan seterusnya semasa produk sebelumnya sedang dikeringkan, dengan syarat konfigurasi dan sebatian mesin membenarkannya.
Mengapakah kadar penolakan meningkat selepas mengurangkan masa kitaran?
Proses ini mungkin tidak lagi menyediakan masa yang mencukupi untuk pengisian, penyingkiran udara, pengawetan atau penyediaan bahan yang stabil. Semak peringkat mana yang dipendekkan dan periksa kecacatan yang terhasil.
Perlukah masa kitaran diukur dari satu pukulan pantas?
Tidak. Gunakan kitaran stabil berturut-turut dan sertakan masa yang diperlukan untuk operasi pengeluaran rutin.
Apakah yang lebih penting: masa kitaran atau output?
Produk yang diterima sejam adalah lebih berguna daripada masa kitaran sahaja kerana ia merangkumi kiraan rongga dan hasil pengeluaran.
Bagaimanakah masa penyingkiran sebahagian boleh dikurangkan?
Semak lejang pembukaan acuan, reka bentuk ejektor, permukaan acuan, geometri produk, akses pengendali dan pilihan pengambilan automatik.
Data apakah yang perlu direkodkan semasa pengoptimuman?
Rekodkan masa peringkat kitaran, suhu, tekanan suntikan, pemulihan skru, berat produk, keputusan pengawetan, kadar penolakan dan masa henti.
Kesimpulan
Mengurangkan masa kitaran pengacuan suntikan getah memerlukan lebih daripada sekadar meningkatkan kelajuan mesin atau memendekkan pemvulkanan. Pemasukan, pemplastikan, penyedutan vakum, suntikan, pengawetan, pergerakan acuan, penyahcetakan dan pembersihan mesti dinilai sebagai satu sistem pengeluaran.
Penambahbaikan terkuat datang daripada penyingkiran kesesakan sebenar sambil mengekalkan tempoh proses yang disahkan. Bahagian sejam yang diterima, kualiti produk dan masa henti memberikan ukuran kejayaan yang lebih andal berbanding kitaran individu terpantas.
Sistem pelari sejuk, pemakanan FIFO, kawalan suntikan boleh atur cara, pengendalian automatik dan pengeluaran berbilang stesen boleh meningkatkan kecekapan apabila dipadankan dengan sebatian, acuan dan sasaran pengeluaran.
TASU mengeluarkan mesin pengacuan getah automatik dan sistem pengeluaran berbilang stesen untuk kasut, produk getah automotif dan perindustrian. Untuk menilai masa kitaran, konfigurasi acuan, kapasiti tembakan dan keperluan automasi, hubungi TASU.
