


Pengacuan getah tiup ialah proses pembuatan khusus yang menggunakan tekanan udara untuk membentuk bahan getah menjadi bahagian dan komponen berongga. Kaedah ini digunakan secara meluas dalam menghasilkan pelbagai produk getah, seperti pengedap, gasket, barang kembung seperti pundi kencing dan peranti perubatan. Proses ini melibatkan pemanasan getah sehingga ia menjadi lembut dan kemudian mengembungkannya dalam acuan, membolehkan ia mengambil bentuk yang diingini. Tidak seperti teknik pengacuan getah lain, pengacuan getah pukulan cemerlang dalam mencipta bentuk berongga dengan geometri yang rumit, menjadikannya pilihan popular dalam industri yang memerlukan reka bentuk yang fleksibel dan kompleks.
2. Apakah Blow Molding?
Pengacuan tiupan adalah proses pembuatan serba boleh yang digunakan untuk menghasilkan bahagian plastik atau getah berongga dengan mengembang bahan di dalam acuan. Walaupun biasanya dikaitkan dengan pengeluaran plastik, pengacuan tamparan juga digunakan dengan berkesan untuk getah, terutamanya apabila mencipta bahagian berongga yang ringan, kompleks atau besar.
Jenis Proses Pengacuan Tiupan
-
Pengacuan Tiupan Penyemperitan: Dalam proses ini, tiub bahan berterusan (dipanggil parison) disemperit dan kemudian ditiup ke dalam acuan untuk membentuk bentuk yang diingini. Ia sesuai untuk menghasilkan bekas besar seperti botol atau tangki.
-
Pengacuan Tiupan Suntikan: Prabentuk pertama dicipta melalui pengacuan suntikan dan kemudian ditiupkan kepada bentuk yang diingini dalam acuan kedua. Kaedah ini memberikan ketepatan yang lebih tinggi dan sering digunakan untuk bahagian yang kecil dan rumit seperti bekas perubatan.
-
Stretch Blow Molding: Kaedah ini meregangkan bahan secara paksi dan jejari sebelum ia ditiup dalam acuan. Ia biasanya digunakan untuk mencipta produk berdinding nipis seperti botol, terutamanya untuk industri minuman.
Apabila digunakan pada getah, pengacuan tiupan menawarkan faedah yang sama—mencipta bahagian berongga kompleks yang ringan dan tahan lama.
3. Pengacuan Tiupan Getah lwn. Pengacuan Suntikan
Kedua-dua pengacuan tamparan dan pengacuan suntikan adalah kaedah yang popular untuk mencipta bahagian getah, tetapi ia berbeza dalam beberapa aspek utama.
Fleksibiliti Bahan dan Reka Bentuk
-
Blow Rubber Molding: Ideal untuk mencipta bahagian getah berongga, fleksibel dan ringan. Aplikasi biasa termasuk pengedap kembung, pundi kencing getah dan hos fleksibel. Kaedah ini membolehkan fleksibiliti yang lebih besar dari segi ketebalan dinding dan reka bentuk bahagian keseluruhan.
-
Pengacuan Suntikan Getah: Biasanya digunakan untuk bahagian getah pepejal dengan dimensi yang tepat. Ia adalah yang terbaik untuk mencipta komponen seperti gasket, pengedap, dan bahagian yang rumit dengan struktur dalaman yang kompleks. Pengacuan suntikan terkenal kerana menawarkan toleransi yang ketat dan konsistensi bahan yang unggul.
Jumlah Pengeluaran
-
Pengacuan Getah Tiup: Diutamakan untuk pengeluaran sederhana hingga besar kerana kecekapannya dalam menghasilkan bentuk berongga dengan cepat dan pada kos seunit yang lebih rendah.
-
Pengacuan Suntikan Getah: Menawarkan ketepatan tinggi tetapi biasanya lebih sesuai untuk volum pengeluaran besar dengan kerumitan tinggi dan ciri terperinci.
Kecekapan Kos
-
Blow Rubber Molding: Secara umumnya lebih menjimatkan kos untuk kuantiti yang banyak bahagian yang lebih ringkas. Proses ini lebih cepat untuk item berongga, mengurangkan pembaziran bahan dan masa memimpin.
-
Pengacuan Suntikan Getah: Walaupun kos persediaan awal boleh menjadi lebih tinggi, pengacuan suntikan menawarkan kos per unit yang lebih rendah untuk bahagian yang sangat terperinci dalam pengeluaran volum tinggi.
4. Proses Pengacuan Getah Tiupan
Pengacuan getah tiupan adalah proses pelbagai langkah yang melibatkan beberapa peringkat untuk mencipta produk akhir. Berikut ialah pecahan cara ia berfungsi:
Langkah 1: Menyediakan Bahan Getah
Bahan getah, biasanya dalam bentuk butiran, dipanaskan dalam tong sehingga ia menjadi lentur. Bahan tambahan boleh digabungkan dengan getah untuk mencapai sifat yang diingini, seperti fleksibiliti yang lebih baik atau rintangan kimia.
Langkah 2: Penciptaan Prabentuk
"Parison" (tiub getah) dicipta melalui penyemperitan atau pengacuan suntikan, bergantung kepada kaedah. Tiub getah kemudiannya diletakkan di dalam rongga acuan.
Langkah 3: Pembentukan Acuan
Sebaik sahaja preform diletakkan di dalam acuan, ia dimeteraikan, dan udara disuntik ke dalam tiub. Udara mengembang getah di dalam acuan, menyebabkan ia mengambil bentuk rongga. Tekanan memastikan bahawa bahan getah diagihkan sama rata.
Langkah 4: Penyejukan dan Pelepasan
Selepas bahagian itu mengembang sepenuhnya dan mengambil bentuk yang diingini, ia disejukkan. Ini memejal getah, membolehkan ia mengekalkan bentuk acuan. Setelah disejukkan, bahagian acuan dikeluarkan dari rongga acuan.
Langkah 5: Penamat
Bahan atau denyar berlebihan dipangkas, dan bahagian itu diperiksa untuk kualitinya. Operasi kemasan tambahan, seperti rawatan permukaan atau salutan, boleh digunakan jika perlu.
5. Kelebihan Blow Rubber Molding
Pengacuan getah tiup menawarkan beberapa faedah, menjadikannya pilihan yang menarik untuk aplikasi tertentu:
-
Pengeluaran Kos Berkesan: Sesuai untuk pengeluaran volum tinggi, mengurangkan sisa bahan dan meminimumkan operasi pasca pengeluaran.
-
Ketepatan dan Fleksibiliti Tinggi: Mampu mencipta bahagian yang rumit dan terperinci dengan ketebalan dinding yang berbeza-beza.
-
Bahagian Hollow dan Reka Bentuk Ringan: Menghasilkan bahagian berongga ringan, bermanfaat dalam industri seperti automotif dan peranti perubatan.
-
Kelajuan: Lebih pantas berbanding kaedah pengacuan getah tradisional, sesuai untuk aplikasi yang memerlukan masa pemulihan yang cepat.
6. Aplikasi Pengacuan Getah Tiupan
Pengacuan getah tiupan digunakan merentasi pelbagai industri, terutamanya apabila bahagian getah yang kompleks, berongga dan fleksibel diperlukan. Aplikasi biasa termasuk:
-
Automotif: Gasket, pengedap, pundi kencing dan komponen getah untuk penghawa dingin, sistem ampaian dan tayar.
-
Perubatan: Pengedap fleksibel, peranti pernafasan dan bahagian getah lain yang memerlukan ketahanan dan fleksibiliti.
-
Barangan Pengguna: Mainan kembung, bola dan aksesori getah yang mendapat manfaat daripada reka bentuk yang ringan dan fleksibel.
-
Perindustrian: Hos getah, penyambung dan bahagian yang digunakan dalam jentera berat atau peralatan pembuatan.
7. Pengacuan Suntikan Getah lwn. Pengacuan Tiupan
Walaupun pengacuan getah pukulan mempunyai kelebihannya, pengacuan suntikan getah mungkin merupakan pilihan yang lebih baik dalam beberapa kes:
-
Pengacuan Suntikan Getah: Lebih sesuai untuk bahagian getah pepejal yang sangat terperinci yang memerlukan kawalan tepat ke atas dimensi dan ketekalan bahan.
-
Pengacuan Getah Tiupan: Lebih cekap untuk menghasilkan bahagian berongga, biasanya lebih pantas dan lebih kos efektif untuk pengeluaran besar reka bentuk ringkas.
Memilih antara dua kaedah bergantung pada keperluan produk, termasuk kerumitan bahagian, sifat bahan dan jumlah pengeluaran.
8. Peranan Mesin Pengacuan Suntikan Getah
Mesin pengacuan suntikan getah adalah penting untuk mencipta komponen getah berketepatan tinggi. Mesin ini menyuntik getah yang dipanaskan ke dalam acuan di bawah tekanan tinggi, memastikan bahan mengisi setiap rongga dengan tepat.
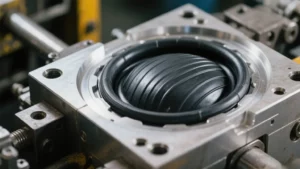
Apabila membandingkan mesin pengacuan suntikan getah dengan peralatan pengacuan tiup, perbezaan utama terletak pada jenis acuan yang digunakan. Mesin pengacuan tiupan memerlukan acuan khusus yang boleh mengendalikan inflasi dan tekanan udara, manakala mesin pengacuan suntikan memfokuskan pada suntikan bahan ketepatan.
9. Isu Biasa dalam Pengacuan Getah Tiupan
Seperti mana-mana proses pembuatan, acuan getah tiupan datang dengan cabaran:
-
Ketebalan Dinding Tidak Konsisten: Kawalan inflasi yang lemah boleh mengakibatkan ketebalan dinding tidak sekata, menjejaskan kekuatan dan ketahanan bahagian.
-
Denyar: Bahan getah yang berlebihan mungkin bocor dari acuan, menghasilkan bahan tambahan yang tidak diingini yang memerlukan pemangkasan.
-
Sisa Bahan: Pengendalian bahan yang tidak betul boleh menyebabkan pembaziran semasa proses inflasi.
Untuk mengatasi isu ini, pengeluar mesti memastikan kawalan tekanan udara dan suhu acuan yang tepat semasa pengeluaran. Penyelenggaraan tetap acuan dan peralatan juga merupakan kunci untuk meminimumkan kecacatan.
Kesimpulan
Pengacuan getah tiup adalah proses pembuatan serba boleh dan cekap yang menawarkan kelebihan unik untuk menghasilkan bahagian getah berongga. Dengan keupayaannya untuk mencipta reka bentuk yang ringan, fleksibel dan kompleks, ia memberi perkhidmatan kepada pelbagai industri, daripada automotif kepada perubatan. Memahami selok-belok acuan getah pukulan, termasuk kelebihan, aplikasi dan potensi cabarannya, adalah penting bagi pengeluar yang ingin memanfaatkan teknik inovatif ini dalam proses pengeluaran mereka.
