


Pengenalan kepada Pengacuan Suntikan TPU
Gambaran keseluruhan TPU (Poliuretana Termoplastik)
Poliuretana termoplastik (TPU) ialah polimer yang sangat serba boleh digunakan dalam pelbagai aplikasi perindustrian. Gabungan unik keanjalan, rintangan lelasan dan keliatan menjadikannya sesuai untuk produk yang perlu berprestasi di bawah tekanan atau dalam keadaan yang mencabar. TPU biasanya digunakan dalam industri seperti automotif, peranti perubatan, peralatan sukan dan kasut. Ia terkenal dengan keupayaannya untuk diproses menggunakan pelbagai kaedah, termasuk penyemperitan, pengacuan tamparan, dan pengacuan suntikan, yang membolehkan pengeluar mencapai reka bentuk yang rumit dengan ketepatan dimensi yang sangat baik.
Kepentingan Pengacuan Suntikan untuk TPU
Pengacuan suntikan adalah salah satu kaedah yang paling berkesan dan biasa digunakan untuk memproses TPU. Proses ini membolehkan pengeluar mencipta bahagian kompleks yang berkualiti tinggi dengan sifat yang konsisten. Salah satu kelebihan utama menggunakan pengacuan suntikan untuk TPU ialah keupayaan untuk menghasilkan jumlah bahagian yang besar dengan cepat dan cekap. Sifat termoplastik TPU juga menjadikannya sesuai untuk pencairan semula dan pemprosesan semula, menambah daya tarikannya dalam persekitaran pengeluaran di mana penjimatan kos bahan adalah penting. Tambahan pula, ketepatan pengacuan suntikan memastikan bahawa komponen TPU mengekalkan sifat mekanikal yang diingini, seperti fleksibiliti, rintangan haus dan ketahanan kimia, yang penting untuk banyak aplikasi.

Memahami Proses Pengacuan Suntikan TPU
Apakah Pengacuan Suntikan?
Pengacuan suntikan ialah proses pembuatan di mana bahan cair disuntik ke dalam acuan untuk mencipta bahagian atau produk. Proses ini biasanya digunakan untuk bahan termoplastik seperti TPU kerana ia membolehkan pengeluaran berketepatan tinggi dan berskala besar. Dalam kes TPU, bahan dipanaskan hingga takat leburnya, disuntik ke dalam acuan di bawah tekanan tinggi, dan kemudian disejukkan untuk membentuk bentuk yang diingini. Proses ini boleh diulang dan sangat berskala, menjadikannya sesuai untuk pengeluaran besar-besaran bahagian yang kompleks.
Langkah-langkah dalam Pengacuan Suntikan TPU
Proses pengacuan suntikan TPU boleh dipecahkan kepada beberapa peringkat utama:
-
Mencairkan Bahan TPU: Pelet atau butiran TPU dimasukkan ke dalam corong mesin pengacuan suntikan, di mana ia dicairkan oleh haba yang dijana oleh tong dan skru. Suhu perlu dikawal dengan teliti untuk memastikan TPU dicairkan dengan betul tanpa merendahkan.
-
Suntikan Bahan ke dalam Acuan: Setelah bahan cair, ia disuntik ke dalam acuan di bawah tekanan tinggi. Acuan direka bentuk untuk mencipta bentuk bahagian yang diingini, dan ia biasanya terdiri daripada dua bahagian yang diikat rapat semasa suntikan.
-
Penyejukan: Selepas bahan disuntik, acuan disejukkan. Proses penyejukan menguatkan TPU, membolehkan ia mengekalkan bentuk acuan. Masa penyejukan adalah kritikal kerana ia menjejaskan kualiti produk akhir, seperti kemasan permukaan dan ketepatan dimensi.
-
Pancutan: Setelah bahagian itu telah sejuk dan pepejal, acuan terbuka, dan bahagian itu dikeluarkan. Kitaran itu kemudiannya diulang dengan set bahan TPU seterusnya.
Aplikasi Biasa Pengacuan Suntikan TPU
Pengacuan suntikan TPU digunakan dalam banyak industri kerana sifat unggul TPU. Beberapa aplikasi yang paling biasa termasuk:
-
Komponen Automotif: TPU digunakan dalam pengeluaran gasket, pengedap, bampar dan bahagian lain yang memerlukan fleksibiliti dan ketahanan. Keupayaan untuk menahan persekitaran yang keras menjadikan TPU sesuai untuk aplikasi automotif.
-
Kasut: TPU kerap digunakan dalam pengeluaran tapak kasut, insole dan komponen lain yang memerlukan keanjalan dan ketahanan terhadap haus dan lusuh.
-
Peranti Perubatan: TPU adalah biokompatibel, menjadikannya sesuai untuk aplikasi perubatan seperti tiub, penyambung dan peranti pembedahan. Ketahanan dan fleksibiliti memastikan prestasi jangka panjang komponen perubatan.
-
Barangan Pengguna: TPU juga digunakan dalam produk seperti sarung telefon, peralatan sukan dan salutan sentuhan lembut pada peranti elektronik, berkat ketahanan dan keupayaannya untuk mengekalkan bentuknya di bawah tekanan.
Faktor Utama dalam Pengacuan Suntikan TPU
Ciri-ciri Bahan TPU
Sebelum menyelam lebih dalam ke dalam proses pengacuan suntikan, adalah penting untuk memahami sifat unik TPU yang mempengaruhi tingkah laku pengacuannya. TPU ialah bahan yang sangat fleksibel dengan rintangan lelasan yang unggul, menjadikannya sesuai untuk produk yang mesti menahan tekanan berulang. Ia juga tahan terhadap minyak, gris, dan pelbagai bahan kimia, yang menyumbang kepada penggunaannya dalam persekitaran yang mencabar.
Beberapa ciri kritikal TPU termasuk:
-
Kekerasan: TPU boleh dibuat dalam pelbagai tahap kekerasan, daripada lembut dan fleksibel kepada lebih tegar, bergantung pada keperluan khusus produk. Skala kekerasan Shore biasanya digunakan untuk mengklasifikasikan bahan TPU, dan pilihan kekerasan akan mempengaruhi proses pengacuan dan prestasi bahagian akhir.
-
Keanjalan: TPU mengekalkan keanjalannya pada julat suhu yang luas, yang merupakan faktor utama bagi bahagian yang mesti kekal fleksibel dalam persekitaran panas dan sejuk.
-
Rintangan Kimia: TPU mempunyai ketahanan yang sangat baik terhadap minyak, bahan api dan bahan kimia lain, yang menjadikannya sangat berkesan untuk produk yang terdedah kepada keadaan yang teruk.
Memilih Bahan TPU yang Tepat untuk Pengacuan Suntikan
Memilih gred TPU yang betul untuk aplikasi anda adalah penting untuk mencapai hasil pengacuan yang optimum. Berikut adalah beberapa faktor yang perlu dipertimbangkan:
-
Keperluan Kekerasan: Jika produk anda memerlukan fleksibiliti, gred TPU yang lebih lembut boleh dipilih. Jika ketegaran dan rintangan haus adalah lebih penting, gred TPU yang lebih keras mungkin lebih sesuai.
-
Rintangan Alam Sekitar: Untuk produk yang akan terdedah kepada minyak, pelarut atau suhu yang melampau, memilih TPU dengan rintangan kimia yang betul adalah penting.
-
Sifat Aliran: Sesetengah bahan TPU mempunyai sifat aliran yang lebih baik, yang boleh mempengaruhi kemudahan suntikan dan kualiti bahagian akhir. Aliran bahan adalah penting untuk memastikan isian seragam dan meminimumkan kecacatan pada bahagian acuan.
Dengan memahami ciri-ciri bahan ini dan memilih gred TPU yang betul, pengeluar boleh mengoptimumkan proses pengacuan mereka untuk kecekapan dan prestasi produk.
Memahami Mesin Pengacuan Suntikan TPU
Komponen Mesin Pengacuan Suntikan TPU
A Mesin pengacuan suntikan TPU terdiri daripada beberapa komponen utama, masing-masing memainkan peranan penting dalam memastikan bahan diproses dan dibentuk dengan betul. Memahami cara komponen ini berfungsi bersama membantu mengoptimumkan proses pengacuan dan mengelakkan masalah yang berpotensi. Komponen utama termasuk:
-
Hopper: Hopper ialah tempat bahan TPU mentah (dalam bentuk pelet atau butiran) dimuatkan. Corong memastikan bekalan bahan berterusan ke tong.
-
Tong dan Skru: Tong memanaskan bahan TPU kepada suhu lebur yang diperlukan, dan skru menggerakkan bahan melalui tong, memastikan pencairan dan pencampuran sekata.
-
Unit Suntikan: Unit ini mengawal suntikan bahan TPU cair ke dalam acuan. Kelajuan dan tekanan suntikan perlu dikawal dengan tepat untuk memastikan pengisian acuan yang seragam.
-
Acuan: Acuan adalah jantung proses pengacuan suntikan. Ia mentakrifkan bentuk produk akhir dan direka bentuk dengan saluran penyejukan untuk membantu menguatkan bahan TPU setelah disuntik.
-
Unit Pengapit: Unit pengapit memegang bahagian acuan bersama-sama semasa suntikan dan penyejukan. Daya pengapit yang betul memastikan acuan kekal tertutup untuk mengelakkan kebocoran bahan.
-
Sistem Penyejukan: Selepas suntikan, bahagian itu perlu disejukkan dalam acuan untuk memejal. Sistem penyejukan mengedarkan air atau medium penyejukan lain melalui saluran dalam acuan untuk mengurangkan suhu bahan yang disuntik.
Memilih Mesin Pengacuan Suntikan yang Tepat untuk TPU
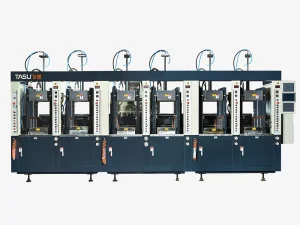
Memilih yang betul mesin pengacuan suntikan bergantung kepada beberapa faktor yang berkaitan dengan bahan TPU dan reka bentuk bahagian akhir. Pertimbangan utama termasuk:
-
Daya Pengapit: Daya pengapit ialah jumlah tekanan yang diperlukan untuk memegang bahagian acuan bersama-sama semasa suntikan. Daya pengapit yang diperlukan bergantung pada saiz bahagian, kelikatan bahan, dan keadaan pengacuan.
-
Kelajuan dan Tekanan Suntikan: Bahan TPU mempunyai sifat aliran yang berbeza-beza bergantung pada grednya. Mesin dengan kelajuan dan tekanan suntikan boleh laras akan memastikan bahawa TPU mengisi rongga acuan tanpa kecacatan seperti tangkapan pendek atau isian tidak lengkap.
-
Saiz Tangkapan: Saiz tangkapan merujuk kepada isipadu bahan yang disuntik ke dalam acuan. Ia harus dipadankan dengan saiz bahagian yang dihasilkan, memastikan penggunaan bahan dan masa kitaran yang cekap.
-
Kawalan Suhu: Memandangkan TPU memerlukan kawalan suhu yang tepat untuk mengelakkan degradasi, mesin pengacuan suntikan dengan keupayaan pemanasan dan penyejukan yang tepat adalah penting.
Penyelenggaraan dan Penyelesaian Masalah Mesin Pengacuan Suntikan TPU
Untuk mengekalkan jangka hayat dan kecekapan mesin pengacuan suntikan TPU, penyelenggaraan yang betul adalah kritikal. Pemeriksaan berkala ke atas perkara berikut disyorkan:
-
Penderia Suhu dan Pengawal: Pastikan ia ditentukur dengan betul untuk mengekalkan suhu cair yang konsisten.
-
Unit Suntikan dan Skru: Bahagian-bahagian ini hendaklah dibersihkan dan dilincirkan dengan kerap untuk mengelakkan pembentukan bahan dan memastikan aliran bahan lancar.
-
Sistem Hidraulik dan Pneumatik: Sistem hidraulik dan pneumatik mesin hendaklah sentiasa diperiksa untuk kebocoran, memastikan tekanan pengapit dan tekanan suntikan dikekalkan dengan betul.
Isu biasa dan penyelesaiannya termasuk:
| Isu | Kemungkinan Punca | Penyelesaian |
|---|---|---|
| Isu Aliran Bahan | Tetapan suhu yang tidak betul, penapis tersumbat, kelajuan suntikan tidak mencukupi | Laraskan suhu, bersihkan penapis, tingkatkan kelajuan suntikan |
| Acuan Melekat | Masa penyejukan yang berlebihan, agen pelepas yang tidak mencukupi | Laraskan masa penyejukan, gunakan agen pelepas |
| Kecacatan Permukaan | Penyejukan tidak sekata, tetapan suhu tidak betul | Kawal suhu acuan, pastikan penyejukan seragam |
Kawalan Suhu dalam Pengacuan Suntikan TPU
Julat Suhu Pengacuan Suntikan TPU Optimum
Kawalan suhu adalah penting dalam pengacuan suntikan TPU. Suhu yang sesuai memastikan bahan mengalir dengan mudah ke dalam acuan, mengisi rongga sepenuhnya, dan memejal dengan sifat yang diingini. Julat suhu untuk TPU biasanya termasuk:
-
Suhu Lebur: TPU biasanya cair pada julat 210°C hingga 230°C, bergantung pada gred bahan yang digunakan. Jika suhu terlalu rendah, bahan mungkin tidak cair dengan betul, menyebabkan isian yang tidak lengkap atau kecacatan pada bahagian yang dibentuk. Sebaliknya, jika suhu terlalu tinggi, TPU boleh merosot, kehilangan keanjalannya dan sifat lain yang diingini.
-
Suhu Acuan: Suhu acuan biasanya berkisar antara 20°C hingga 60°C, bergantung pada kerumitan dan ketebalan bahagian tersebut. Suhu acuan yang lebih rendah boleh meningkatkan kemasan permukaan, manakala suhu yang lebih tinggi boleh mengurangkan masa kitaran tetapi boleh menjejaskan sifat mekanikal bahagian akhir.
Kesan Suhu pada Sifat Bahan TPU
Suhu yang digunakan semasa pengacuan suntikan TPU secara langsung mempengaruhi sifat akhir bahagian:
-
Kekerasan dan Fleksibiliti: Suhu acuan yang lebih tinggi boleh menyebabkan bahagian yang lebih fleksibel dan lembut, manakala suhu acuan yang lebih rendah boleh menghasilkan bahagian yang lebih keras.
-
Kemasan Permukaan: Suhu juga memberi kesan kepada kemasan permukaan. Suhu acuan yang tinggi biasanya menghasilkan permukaan yang lebih licin, manakala suhu yang lebih rendah boleh menyebabkan kecacatan permukaan seperti tanda aliran atau tangkapan pendek.
-
Ketepatan Dimensi: Mengekalkan suhu yang konsisten sepanjang proses memastikan kestabilan dimensi, mengelakkan ledingan atau pengecutan selepas penyejukan.
Pengoptimuman Proses Pengacuan Suntikan TPU
Masa Kitaran dan Kecekapan
Mengoptimumkan masa kitaran adalah faktor utama dalam meningkatkan kecekapan pengacuan suntikan TPU. Masa kitaran terdiri daripada beberapa peringkat: masa suntikan, masa penyejukan dan masa lontar. Dengan meminimumkan masa penyejukan dan mengoptimumkan reka bentuk acuan, pengeluar boleh mengurangkan masa kitaran dengan ketara. Walau bagaimanapun, memendekkan masa kitaran terlalu banyak boleh mengakibatkan kecacatan kualiti, jadi mencari keseimbangan yang betul adalah penting.
Mengurangkan Kecacatan dalam Pengacuan Suntikan TPU
Kecacatan biasa dalam pengacuan suntikan TPU termasuk:
-
Perangkap Udara: Perangkap udara berlaku apabila udara terperangkap di dalam rongga acuan, menyebabkan ketidaksempurnaan pada bahagian tersebut. Ini boleh dielakkan dengan memastikan pengudaraan yang betul dalam reka bentuk acuan dan mengoptimumkan kelajuan suntikan.
-
Tanda Aliran: Tanda alir berlaku apabila bahan mengalir tidak sekata ke dalam acuan. Melaraskan tekanan dan suhu suntikan boleh membantu meminimumkan isu ini.
-
Warpage: Warping boleh berlaku disebabkan oleh penyejukan yang tidak sekata atau tetapan suhu yang tidak betul. Ini boleh diminimumkan dengan mengawal suhu acuan dan memastikan penyejukan seragam.
Kesimpulan
Kesimpulannya, pengacuan suntikan poliuretana termoplastik adalah proses yang sangat berkesan untuk menghasilkan komponen tahan lama dan fleksibel merentasi pelbagai industri. Memahami proses pengacuan suntikan TPU, termasuk kepentingan kawalan suhu, pemilihan bahan dan pengoptimuman mesin, adalah penting untuk mencapai bahagian berkualiti tinggi. Dengan memberi tumpuan kepada faktor utama ini dan terus mengoptimumkan mesin dan proses pengacuan suntikan, pengeluar boleh meningkatkan kecekapan, mengurangkan kecacatan dan menghasilkan produk TPU unggul yang memenuhi permintaan aplikasi mereka.
