


Apakah Getah Termoplastik (TPR)?
Getah Termoplastik (TPR) ialah bahan hibrid yang menggabungkan getah dan plastik, menggabungkan sifat yang paling berfaedah bagi kedua-duanya. Ia mempunyai ciri fleksibiliti getah sambil menawarkan kebolehprosesan plastik, menjadikannya sangat sesuai untuk pengacuan suntikan. Terima kasih kepada keanjalannya yang sangat baik, rasa sentuhan lembut, dan keupayaan untuk dibentuk menjadi bentuk yang kompleks, TPR menemui aplikasi dalam rangkaian produk yang pelbagai merentasi pelbagai sektor.
Mengapa Memilih TPR dalam Pengacuan Suntikan?
TPR menggabungkan ciri-ciri semula jadi getah—seperti fleksibiliti dan daya tahan—dengan kemudahan pemprosesan termoplastik. Gabungan unik ini memberikannya fleksibiliti, ketahanan dan rintangan hentaman yang luar biasa. Selain itu, TPR sangat boleh disesuaikan: pengeluar boleh melaraskan nisbah getah kepada plastik dalam komposisinya untuk menghasilkan produk dengan tahap kekerasan yang berbeza-beza. Atribut ini telah menjadikan TPR sebagai bahan yang digemari untuk mengeluarkan item seperti pengedap, genggaman dan komponen sentuhan lembut.
Memahami Proses Pengacuan Suntikan TPR
Asas Pengacuan Suntikan
Pengacuan suntikan ialah kaedah pembuatan yang diterima pakai secara meluas di mana bahan plastik atau getah disuntik ke dalam acuan di bawah tekanan tinggi untuk membentuk bahagian pepejal. Ia cemerlang dalam menghasilkan jumlah tinggi produk berbentuk kompleks dengan ketepatan dan konsistensi yang luar biasa.
Untuk TPR, pengacuan suntikan memanfaatkan fleksibiliti seperti getah bahan dan kebolehprosesan seperti plastik. TPR cair disuntik ke dalam acuan, di mana ia mengeras untuk mengambil bentuk rongga acuan. Proses ini bukan sahaja cekap tetapi juga mampu menghasilkan bahagian dengan toleransi dimensi yang ketat.
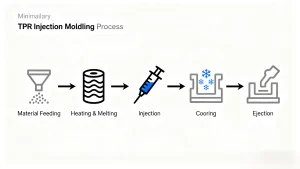
Proses pengacuan suntikan standard terdiri daripada langkah-langkah utama berikut:
- Pemakanan Bahan: Pelet TPR dimuatkan ke dalam corong mesin dan dihantar ke dalam sistem pengacuan suntikan.
- Pemanasan dan Pencairan: Di dalam tong mesin, pelet TPR dipanaskan sehingga ia berubah menjadi keadaan cair.
- Suntikan: TPR cair disuntik ke dalam rongga acuan di bawah tekanan tinggi.
- Penyejukan: Bahan cair menyejuk dan memejal dalam acuan.
- Ejection: Setelah disejukkan sepenuhnya, bahagian yang dibentuk dikeluarkan dari acuan dan disediakan untuk pemprosesan selanjutnya atau pemeriksaan kualiti.
Bagaimana Pengacuan Suntikan TPR Berfungsi
Proses pengacuan suntikan tpr bermula dengan memasukkan pelet TPR ke dalam corong mesin pengacuan suntikan. Pelet ini kemudiannya memasuki tong mesin, di mana ia dipanaskan pada suhu tertentu (biasanya antara 180°C dan 230°C) untuk menjadi cair. TPR cair kemudiannya disuntik ke dalam acuan yang telah direka bentuk pada tekanan tinggi, memastikan ia benar-benar memenuhi rongga dan mereplikasi bentuk acuan dengan tepat.
Selepas suntikan, bahagian yang dibentuk disejukkan menggunakan acuan sama ada yang disejukkan udara atau yang disejukkan dengan air. Masa penyejukan adalah kritikal: ia memastikan bahan memejal secara seragam, yang penting untuk mencapai ketepatan dimensi yang tepat dan kemasan permukaan berkualiti tinggi.
Setelah penyejukan yang mencukupi telah berlaku, acuan terbuka, dan bahagian itu dikeluarkan. Bahagian itu kemudiannya sedia untuk pemprosesan pasca—seperti memotong bahan berlebihan—atau pemeriksaan kawalan kualiti yang ketat.
Suhu Pengacuan Suntikan TPR
Kawalan suhu adalah faktor penting dalam pengurusan suhu pengacuan suntikan tpr, kerana ia secara langsung memberi kesan kepada kedua-dua kebolehlilir bahan dan sifat akhir bahagian acuan.
Suhu Lebur
Suhu cair untuk TPR biasanya berjulat dari 180°C hingga 230°C, dengan variasi bergantung pada gred khusus TPR. Suhu cair yang lebih tinggi meningkatkan kebolehaliran bahan, mengurangkan risiko kecacatan seperti pengisian yang tidak lengkap (dikenali sebagai "gambar pendek") dalam acuan dengan geometri kompleks.
Suhu Acuan
Suhu acuan untuk pengacuan suntikan TPR biasanya dikekalkan antara 30°C dan 80°C. Suhu acuan yang lebih rendah mempercepatkan proses penyejukan, yang bermanfaat untuk pengeluaran volum tinggi. Sebaliknya, suhu acuan yang lebih tinggi menyumbang kepada kualiti permukaan yang lebih baik dan kemasan yang lebih licin pada produk akhir. Suhu acuan yang tepat sering diselaraskan berdasarkan ciri-ciri bahagian akhir yang dikehendaki.
Masa Penyejukan
Masa penyejukan dipengaruhi oleh dua faktor utama: kekonduksian terma bahan TPR dan ketebalan bahagian acuan. Bahagian yang nipis secara semula jadi sejuk lebih cepat daripada yang lebih tebal. Mencapai keseimbangan yang betul dalam masa penyejukan adalah penting untuk mengelakkan isu seperti meledingkan atau pengecutan tidak sekata bahagian.

Jenis Mesin Pengacuan Suntikan TPR
Apakah Mesin Pengacuan Suntikan TPR?
Mesin pengacuan suntikan tpr direka bentuk khusus untuk memproses getah termoplastik seperti TPR. Ia dilengkapi dengan unit suntikan khusus, sistem pemanasan, dan mekanisme pengacuan untuk menampung sifat unik TPR—fleksibiliti seperti getahnya digandingkan dengan kebolehprosesan termoplastik.
Walaupun mesin ini berkongsi komponen teras dengan peralatan pengacuan suntikan standard, ia menampilkan peningkatan khusus, termasuk sistem kawalan suhu yang lebih tepat dan keupayaan tekanan suntikan yang lebih kuat. Penyesuaian ini diperlukan untuk mengendalikan sifat reologi (berkaitan aliran) khusus TPR.
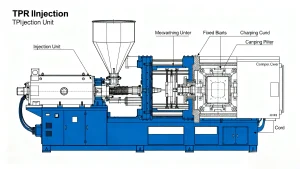
Komponen utama mesin pengacuan suntikan tpr termasuk:
- Unit Suntikan: Bertanggungjawab untuk mencairkan bahan TPR dan menyuntiknya ke dalam acuan.
- Unit Pengapit: Selamatkan kedua-dua bahagian acuan bersama-sama semasa fasa suntikan dan penyejukan.
- Acuan: Rongga tempat TPR cair disuntik dan dibentuk ke dalam produk akhir.
Memilih Mesin Pengacuan Suntikan TPR yang Tepat
Beberapa faktor mesti dipertimbangkan semasa memilih a mesin pengacuan suntikan tpr untuk memastikan prestasi optimum dan kualiti produk:
- Saiz Mesin: Saiz mesin hendaklah sejajar dengan dimensi dan kerumitan produk yang dikeluarkan. Produk yang lebih besar atau lebih rumit memerlukan mesin dengan kapasiti suntikan yang lebih besar dan kawasan penginapan acuan yang lebih besar.
- Daya Pengapit: Ini merujuk kepada tekanan yang dikenakan untuk memastikan acuan tertutup semasa suntikan. Untuk TPR yang fleksibel dan anjal, daya pengapit mesti dipilih dengan teliti untuk mengelakkan bahan padat berlebihan, yang boleh memesongkan bahagian atau menyebabkan kecacatan.
- Tekanan Suntikan: Fleksibiliti TPR bermakna ia mungkin memerlukan tekanan suntikan yang lebih tinggi untuk mengisi acuan dengan butiran rumit atau dinding nipis. Adalah penting untuk memilih mesin yang boleh memberikan tekanan yang diperlukan sambil mengekalkan ketepatan.
- Keupayaan Pemanasan dan Penyejukan: TPR bergantung pada kawalan pemanasan dan penyejukan yang tepat untuk mengekalkan suhu seragam sepanjang proses pengacuan. Mesin yang dipasang dengan sistem kawalan suhu termaju membantu memastikan kualiti bahagian yang konsisten dan mengelakkan kecacatan seperti meledingkan atau penyejukan yang tidak sekata.
Inovasi dalam Mesin Pengacuan TPR
Kemajuan terkini dalam mesin pengacuan suntikan TPR telah tertumpu terutamanya pada meningkatkan kecekapan dan meningkatkan kualiti bahagian. Inovasi terkenal termasuk:
- Mesin Pengacuan Suntikan Elektrik: Ini menawarkan kawalan unggul, ketepatan yang lebih tinggi dan kecekapan tenaga yang lebih tinggi berbanding dengan mesin hidraulik tradisional.
- Kawalan Suhu Lanjutan: Mesin moden menampilkan sistem pemanasan dan penyejukan yang lebih tepat, mengurangkan masa kitaran pengeluaran dan meningkatkan konsistensi merentas kumpulan bahagian.
- Acuan Berbilang Rongga: Mesin kontemporari direka bentuk untuk berfungsi dengan acuan berbilang rongga, yang meningkatkan kadar pengeluaran dan menurunkan kos per unit dengan mengeluarkan berbilang bahagian secara serentak dalam satu kitaran.
Faktor-faktor yang Mempengaruhi Pengacuan Suntikan Bahan TPR
Sifat Bahan
Ciri unik TPR—seperti keanjalan, rasa sentuhan lembut dan ketumpatan rendah—menjadikannya sesuai untuk pengacuan suntikan, tetapi ia juga membentuk proses pengacuan suntikan bahan tpr:
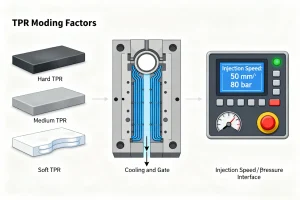
- Kekerasan: Kekerasan TPR boleh dilaraskan melalui perubahan perumusan, yang mempengaruhi cara ia bertindak semasa pengacuan. Gred TPR yang lebih lembut selalunya memerlukan kawalan yang lebih tepat ke atas kelajuan dan tekanan suntikan.
- Keanjalan: Keanjalan bahan memberi kesan kepada masa penyejukan dan keupayaan acuan untuk mengekalkan bentuk bahagian semasa pemejalan.
- Kekonduksian Terma: TPR menyejuk lebih perlahan daripada plastik standard kerana sifat termanya. Ini memerlukan pengurusan suhu yang teliti untuk mengelakkan kecacatan seperti meledingkan atau ketidakkonsistenan dimensi.
Pertimbangan Reka Bentuk Acuan
Reka bentuk acuan adalah penting untuk kejayaan pengacuan suntikan bahan tpr. Pertimbangan reka bentuk utama termasuk:
- Reka Bentuk Pintu: Pintu (tempat TPR cair memasuki acuan) mesti diletakkan dan bersaiz dengan betul untuk memastikan aliran bahan sekata, meminimumkan risiko kecacatan seperti pukulan pendek.
- Pembuangan: Pembuangan yang berkesan membolehkan udara terperangkap keluar dari rongga acuan semasa suntikan, menghalang gelembung udara atau pembentukan tekanan yang boleh memesongkan bahagian tersebut.
- Saluran Penyejukan: Saluran penyejukan acuan hendaklah direka bentuk secara strategik untuk memastikan penyejukan bahagian yang seragam. Penyejukan yang tidak sekata selalunya membawa kepada meledingkan atau ketidaksempurnaan permukaan.
Kelajuan dan Tekanan Suntikan
Kelajuan dan tekanan suntikan mempunyai kesan yang ketara terhadap kualiti produk akhir:
- Kelajuan Suntikan: Kelajuan yang lebih tinggi memastikan TPR cair mengisi acuan dengan cepat dan sekata, yang penting untuk bentuk yang kompleks. Walau bagaimanapun, kelajuan yang terlalu tinggi boleh menyebabkan kecacatan seperti kilat (bahan berlebihan meresap keluar dari jahitan acuan) atau degradasi bahan.
- Tekanan Suntikan: Tekanan yang sesuai memastikan acuan diisi sepenuhnya, menangkap butiran yang rumit. Tekanan yang tidak mencukupi boleh mengakibatkan tangkapan pendek, manakala tekanan yang berlebihan boleh menyebabkan kilat.
Aplikasi Pengacuan TPR
Industri yang Menggunakan Pengacuan Suntikan TPR
Sifat unik TPR—fleksibiliti, ketahanan dan kemudahan pemprosesan—menjadikan acuan tpr tidak ternilai dalam pelbagai industri:
- Industri Automotif: TPR digunakan secara meluas untuk komponen yang memerlukan fleksibiliti dan ketahanan, termasuk pengedap dan gasket tahan haba dan kimia, jalur bampar sentuhan lembut dan genggaman dalaman, dan hos dan tiub yang teguh.
- Industri Kasut: TPR ialah bahan popular untuk tapak kasut, menawarkan keseimbangan fleksibiliti, ketahanan dan keselesaan. Ia boleh dihasilkan secara besar-besaran dengan cekap, menjadikannya sesuai untuk kasut kasual dan sukan.
- Barangan Pengguna: Bahan ini digunakan untuk pemegang sentuhan lembut pada alatan dan perkakas dapur, pad kekunci untuk alat kawalan jauh dan telefon, dan genggaman untuk peralatan sukan.
- Industri Perubatan: Gred TPR Biokompatibel digunakan untuk tiub perubatan yang fleksibel, pengedap kedap udara untuk peranti perubatan dan cengkaman ergonomik pada instrumen pembedahan.
- Industri Elektronik: TPR berfungsi sebagai penebat fleksibel untuk wayar dan kabel, dan sebagai penyerap kejutan, sarung sentuhan lembut untuk telefon pintar dan tablet.
Produk Biasa Diperbuat daripada Pengacuan TPR
acuan tpr digunakan untuk mengeluarkan pelbagai jenis produk harian, termasuk:
- Tapak kasut (kasut kasual dan sukan)
- Pemegang dan genggaman alatan
- Pengedap dan gasket untuk kegunaan automotif dan industri
- Mainan fleksibel dan barangan sukan (cth, bola, padding pelindung)
- Sarung telefon mudah alih yang menyerap kejutan
Ringkasan
Getah Termoplastik (TPR) ialah bahan hibrid serba boleh, dan acuan tpr memanfaatkan sifat getah-plastiknya untuk menghasilkan bahagian yang berkualiti tinggi dan boleh disesuaikan. Proses pengacuan suntikan tpr—merangkumi penyuapan bahan, pemanasan, suntikan, penyejukan dan lentingan—sangat bergantung pada kawalan suhu pengacuan suntikan tpr yang tepat (180°C–230°C untuk cair, 30°C–80°C untuk acuan) untuk memastikan aliran bahan dan mengelakkan kecacatan seperti meledingkan. Mesin pengacuan suntikan tpr khusus, dengan sistem suntikan, pengapit dan kawalan suhu yang disesuaikan, adalah penting untuk pengeluaran yang konsisten, dan inovasi seperti mesin elektrik meningkatkan lagi kecekapan. Faktor seperti sifat bahan TPR (kekerasan, keanjalan), reka bentuk acuan (gating, venting), dan parameter suntikan secara langsung mempengaruhi kejayaan pengacuan suntikan bahan tpr. Akhirnya, pengacuan suntikan TPR memenuhi keperluan industri yang pelbagai—daripada automotif kepada perubatan—yang membuktikan peranannya sebagai penyelesaian pembuatan utama untuk produk yang fleksibel, tahan lama dan mesra pengguna.
