


Introduzione: il ruolo fondamentale della gomma in diversi settori industriali
L'impareggiabile combinazione di elasticità, resilienza e durevolezza della gomma ne ha consolidato lo status di materiale fondamentale in innumerevoli settori. È il silenzioso cavallo di battaglia della nostra vita quotidiana: dagli pneumatici che mantengono le auto in strada alle guarnizioni che prevengono le perdite industriali, dalle suole delle scarpe che ammortizzano ogni passo ai componenti di precisione dei dispositivi medici salvavita. Cosa rende possibile questa vasta gamma di prodotti in gomma? La risposta risiede nei processi specializzati di stampaggio e formatura della gomma. Queste tecniche non si limitano a modellare la gomma in forme utilizzabili, ma determinano direttamente le prestazioni, la longevità e la consistenza di un prodotto. Poiché le industrie richiedono design più complessi, standard prestazionali più elevati e una produzione economicamente vantaggiosa, i metodi di stampaggio della gomma si sono evoluti rapidamente, ognuno con punti di forza e casi d'uso unici. Per i produttori, scegliere il processo giusto non è solo una decisione tecnica; è la chiave per fornire prodotti che soddisfino le esigenze del mercato.
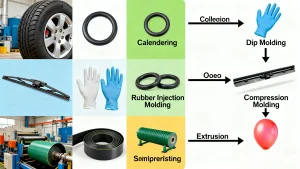
[Immagine suggerita: un'infografica con collage che mostra prodotti in gomma comuni (pneumatici, O-ring, guanti, componenti medicali) con etichette discrete che li collegano ai rispettivi processi di stampaggio. Da posizionare in cima alla sezione introduttiva per collegare visivamente l'ubiquità della gomma alle tecniche di stampaggio.]
1. Stampaggio a compressione: il venerabile pilastro dello stampaggio della gomma
1.1 Principio e flusso del processo
Lo stampaggio a compressione è la spina dorsale della produzione tradizionale della gomma: affidabile, semplice e collaudato. Ecco come funziona: in primo luogo, una quantità precisa di mescola di gomma non vulcanizzata (chiamata "grezzo" o "preforma") viene tagliata o sagomata in base alle dimensioni generali del pezzo finale. Questo grezzo viene quindi inserito in un cavità dello stampo riscaldata (tipicamente in acciaio o alluminio). La metà superiore dello stampo (piastra) si chiude ermeticamente, applicando sia una temperatura elevata (solitamente 150-200 °C) che una pressione (10-50 MPa). Il calore innesca la vulcanizzazione, una reazione chimica che indurisce la gomma, mentre la pressione spinge il materiale a riempire ogni cavità della cavità. Una volta completata la vulcanizzazione (i tempi variano a seconda del tipo di gomma e dello spessore del pezzo), lo stampo si apre e il pezzo finito viene estratto.
[Immagine suggerita: Diagramma passo passo dello stampaggio a compressione: 1) Pezzo grezzo di gomma non polimerizzato inserito nella cavità dello stampo; 2) Chiusura dello stampo e applicazione di calore/pressione; 3) Processo di vulcanizzazione; 4) Apertura dello stampo e rimozione del pezzo. Etichettare i componenti chiave (cavità dello stampo, piastra, pezzo grezzo di gomma). Inserire dopo il sottotitolo "Principio e flusso del processo".]
1.2 Caratteristiche e applicazioni
Cosa rende lo stampaggio a compressione una scelta obbligata per i produttori? La sua versatilità: può gestire qualsiasi cosa, dalle semplici guarnizioni piatte ai pezzi complessi con sottosquadri. Anche i costi di utensili e attrezzature sono inferiori rispetto ai metodi avanzati, rendendolo ideale per produzioni di piccole e medie dimensioni. Detto questo, presenta dei compromessi: i tempi di ciclo sono più lenti (poiché ogni pezzo richiede carico/scarico manuale) e spesso si forma gomma in eccesso (detta "bava") attorno al pezzo, che necessita di rifilatura in post-produzione.
Le applicazioni più comuni includono O-ring per impianti idraulici, supporti antivibranti per macchinari pesanti, guarnizioni per tubi industriali e piedini in gomma per componenti elettronici. Viene utilizzato anche per componenti personalizzati in cui i bassi costi di lavorazione superano la necessità di una produzione ultrarapida.
2. Transfer Molding: un ponte tra tecniche tradizionali e avanzate
2.1 Meccanismo operativo
Lo stampaggio a trasferimento combina il meglio dello stampaggio a compressione e dello stampaggio a iniezione, risolvendo alcuni dei limiti del primo. Il processo inizia con un pezzo grezzo di gomma posizionato in una camera separata e riscaldata, chiamata "vaso" (situata sopra la cavità dello stampo). Uno stantuffo spinge quindi il pezzo grezzo verso il basso, forzando la gomma fusa attraverso piccoli canali (chiamati "colata" e "canale") nella cavità chiusa dello stampo. Una volta che la gomma riempie la cavità e vulcanizza, lo stampo si apre e il pezzo viene rimosso, insieme alla gomma rimanente nel vaso e nei canali (che a volte può essere riciclata).
Questo flusso controllato garantisce che la gomma raggiunga anche i più piccoli dettagli dello stampo, rendendolo perfetto per parti con tolleranze strette o inserti metallici incorporati (come bulloni rivestiti in gomma).
[Immagine suggerita: diagramma trasversale di un impianto di stampaggio a trasferimento, con etichettatura del contenitore, dello stantuffo, della materozza, dei canali di colata, della cavità dello stampo e dell'inserto metallico incorporato. Evidenziare il percorso del flusso di gomma fusa dal contenitore alla cavità. Inserire dopo il sottotitolo "Meccanismo operativo".]
2.2 Vantaggi e svantaggi
I maggiori vantaggi dello stampaggio a trasferimento sono maggiore precisione dimensionale e meno sbavature rispetto allo stampaggio a compressione, poiché la gomma viene forzata in una cavità chiusa anziché compressa in una aperta. Gestisce anche progetti complessi (come parti con più fori o inserti) in modo più affidabile. Tuttavia, comporta costi più elevati: lo stampo è più complesso (a causa del contenitore e dei canali) e lo spreco di materiale è maggiore (dai canali di colata/colata). Anche l'investimento iniziale in attrezzature è più elevato rispetto allo stampaggio a compressione, quindi è più adatto per cicli di produzione in cui la precisione giustifica la spesa aggiuntiva.
3. Stampaggio a iniezione: precisione ed efficienza ridefinite
3.1 Il cuore del processo: la macchina per stampaggio a iniezione
Quando si tratta di produzione di gomma di precisione e ad alto volume, macchina per stampaggio a iniezione di gomma è la star. A differenza dello stampaggio a compressione o a trasferimento, questa macchina automatizza quasi ogni passaggio, rendendola un cavallo di battaglia per la produzione di massa. Un tipico macchina per stampaggio a iniezione di gomma ha tre componenti principali:
- Barile riscaldato: I pellet di gomma non polimerizzati o il composto vengono immessi nel cilindro, dove le viti rotanti (o pistoni) fondono e mescolano il materiale fino a ottenere uno stato uniforme e fluido.
- Unità di iniezione: Una volta plastificata la gomma, l'unità la inietta nella cavità dello stampo a una pressione estremamente elevata (50–200 MPa), assicurando il riempimento anche dei dettagli più fini.
- Unità di serraggio: Questo mantiene le due metà dello stampo ben chiuse durante l'iniezione e la polimerizzazione. La forza di serraggio deve corrispondere alla pressione di iniezione per evitare che lo stampo si apra (causando sbavature o deformazioni dei pezzi).
Moderno Macchine per stampaggio a iniezione includono anche controlli per temperatura, pressione e tempo di ciclo, consentendo una produzione costante e ripetibile.
[Immagine suggerita: una fotografia dettagliata o un rendering 3D di una macchina per stampaggio a iniezione di gomma, con etichettatura del cilindro riscaldato, dell'unità di iniezione, dell'unità di chiusura, dello stampo e del pannello di controllo. Aggiungere un piccolo riquadro che mostri la vite all'interno del cilindro riscaldato. Posizionare all'inizio della sezione "Stampaggio a iniezione" per evidenziare il ruolo della macchina.]
3.2 Processo e caratteristiche distintive
Stampaggio a iniezione della gomma segue un ciclo continuo e automatizzato:
- Alimentazione: Il composto di gomma viene caricato nella tramoggia della macchina e immesso nel cilindro riscaldato.
- Plastificazione: La vite del cilindro fonde e mescola la gomma, controllando la temperatura per evitare una polimerizzazione prematura.
- Iniezione: La gomma fusa viene spinta attraverso un ugello nella cavità dello stampo chiusa ad alta pressione.
- Polimerizzazione (Vulcanizzazione): Lo stampo viene mantenuto caldo per polimerizzare la gomma: i tempi di ciclo sono più brevi rispetto allo stampaggio a compressione (spesso da 30 secondi a 5 minuti).
- Espulsione: Una volta polimerizzato, l'unità di serraggio si apre e i perni di espulsione spingono fuori il pezzo finito.
I maggiori vantaggi? Velocità (ideale per tirature elevate), coerenza (variazione minima tra le parti), e basso flash (poiché lo stampo rimane chiuso durante l'iniezione). Elimina inoltre la necessità di grezzi preformati, riducendo i tempi di preparazione del materiale.
[Immagine suggerita: un diagramma di flusso semplificato dello stampaggio a iniezione della gomma, con icone che rappresentano ogni fase (alimentazione → plastificazione → iniezione → polimerizzazione → espulsione). Aggiungere brevi note sui vantaggi principali (ad esempio, "Nessuna necessità di grezzi preformati" nella sezione "alimentazione"). Inserire dopo il sottotitolo "Processo e caratteristiche distintive".]
3.3 Applicazioni ad ampio raggio
Grazie alla sua precisione ed efficienza, stampaggio a iniezione di gomma viene utilizzato in settori critici:
- Automotive: Guarnizioni delle spazzole tergicristallo, supporti motore, boccole e guarnizioni delle portiere (dove la coerenza è fondamentale per le prestazioni).
- Medico: Componenti sterili come guarnizioni per siringhe, punte di cateteri e parti in gomma impiantabili (il basso rischio di contaminazione del processo soddisfa gli standard medici).
- Industriale: Grandi guarnizioni per pompe, valvole e sistemi idraulici (l'alta pressione garantisce che i componenti resistano a un uso intenso).
- Beni di consumo: Impugnature per spazzolini da denti, componenti per giocattoli e guarnizioni per elettrodomestici (l'elevato volume mantiene bassi i costi).
4. Extusion: l'arte della produzione continua
4.1 Il principio di estrusione svelato
L'estrusione è tutto produzione continua e uniforme—perfetto per componenti con una sezione trasversale uniforme (come tubi, flessibili o profili). Ecco come funziona: la gomma non vulcanizzata viene alimentata in un estrusore riscaldato (un lungo cilindro con una vite rotante). La vite spinge la gomma in avanti, fondendola e mescolandola durante il processo. All'estremità del cilindro, la gomma viene forzata attraverso una matrice di forma personalizzata (ad esempio, una matrice circolare per i tubi, una matrice rettangolare per le strisce). Quando la gomma esce dalla matrice, mantiene la forma della matrice, quindi passa a un'unità di raffreddamento o vulcanizzazione (spesso un bagno d'acqua o un forno) per la vulcanizzazione. Il risultato? Un lungo tratto di gomma continuo che può essere tagliato nelle dimensioni desiderate.
[Immagine suggerita: Diagramma laterale di un estrusore, che mostra la tramoggia, il cilindro riscaldato, la vite rotante, la filiera e il bagno di vulcanizzazione. Evidenziare il percorso della gomma dall'alimentazione all'estrusione e mostrare un primo piano della filiera che modella la gomma in un tubo. Inserire dopo il sottotitolo "Principio di estrusione svelato".]
4.2 Caratteristiche e limitazioni del processo
Il punto di forza più grande dell'estrusione è efficienza: può produrre migliaia di metri di prodotto al giorno, il che lo rende ideale per esigenze di grandi volumi. È anche conveniente per forme semplici, poiché gli stampi sono meno complessi degli stampi per stampaggio. Tuttavia, presenta dei vincoli: funziona solo per parti con una sezione trasversale costante (senza curve complesse o sottosquadri). Inoltre, la post-vulcanizzazione aggiunge tempo e costi, a differenza dello stampaggio a iniezione, dove la polimerizzazione avviene nello stampo. I prodotti estrusi più comuni includono tubi da giardino, tubi del carburante per autoveicoli, guarnizioni per finestre e profili in gomma per l'edilizia (ad esempio, guarnizioni per portiere).
5. Calandratura: modellazione di fogli e creazione di compositi
5.1 Le basi della calandratura
La calandratura è il processo di riferimento per realizzare sottili fogli di gomma o rivestire tessuti con gomma per creare compositi. Utilizza una serie di rulli rotanti riscaldati (solitamente da 2 a 5 rulli disposti in una pila verticale o orizzontale). Ecco il processo: la gomma non vulcanizzata viene inserita tra la prima serie di rulli, che la comprimono e la stirano in uno strato sottile e uniforme. Man mano che la gomma passa attraverso i rulli successivi, la distanza tra i rulli viene regolata per ottenere lo spessore esatto (da 0,1 mm a diversi millimetri). Per i materiali compositi (come le tele degli pneumatici), il tessuto viene inserito nei rulli insieme alla gomma, premendo la gomma contro il tessuto per creare un foglio rinforzato. Il prodotto finito viene quindi raffreddato e vulcanizzato.
[Immagine suggerita: diagramma dall'alto verso il basso di una calandratura a 4 rulli, che mostra la gomma e il tessuto che vengono alimentati nel primo intervallo di rulli, per poi passare attraverso rulli successivi fino a formare un sottile foglio composito. Etichettare i rulli, alimentazione gomma, alimentazione tessuto e foglio finito. Aggiungere un marcatore di misurazione (ad esempio, "spessore 0,5 mm") per evidenziare la precisione. Inserire dopo il sottotitolo "Nozioni di base sulla calandratura".]
5.2 Aree di applicazione chiave
La calandratura è fondamentale nei settori che si affidano a materiali in gomma sottili e resistenti:
- Produzione di pneumatici: L'uso principale, ovvero la calandratura, produce "strati di carcassa" (fogli di tessuto-gomma rinforzati che formano la struttura del pneumatico) e "strati del battistrada" (lo strato di gomma che entra in contatto con la strada).
- Nastri trasportatori: I fogli di tessuto rivestiti in gomma, ottenuti tramite calandratura, formano le cinghie flessibili e resistenti utilizzate nelle fabbriche e nelle miniere.
- Impermeabilizzazione: I fogli di gomma spessi vengono utilizzati per coperture, rivestimenti per stagni e impermeabilizzazione di scantinati: la calandratura garantisce uno spessore uniforme per una protezione affidabile.
- Tessili: I tessuti rivestiti in gomma per impermeabili, mute e grembiuli industriali vengono realizzati mediante calandratura.
6. Immersione / Stampaggio a immersione: padroneggiare la produzione di film sottili
6.1 Il processo di immersione in dettaglio
Lo stampaggio a immersione è il gold standard per la creazione prodotti in gomma sottili e flessibili—pensate a prodotti con pareti sottili fino a 0,1 mm. Il processo inizia con uno stampo (spesso in ceramica, metallo o plastica) della stessa forma del prodotto finale (ad esempio, uno stampo per guanti). Lo stampo viene prima pulito e trattato con un agente distaccante (per favorire la successiva separazione della gomma). Successivamente, viene immerso in una vasca contenente un composto di gomma liquida (solitamente lattice o una soluzione di gomma sintetica). Lo stampo viene lasciato in ammollo per un tempo prestabilito: un'immersione più lunga crea pareti più spesse. Dopo l'immersione, lo stampo viene sollevato e la gomma in eccesso cola via. Viene quindi essiccato (per rimuovere i solventi) e polimerizzato (tramite trattamento termico o chimico) per indurire la gomma. Infine, lo stampo viene sbucciato o arrotolato per estrarre il prodotto finito a film sottile.
[Immagine suggerita: una sequenza di foto che mostrano il processo di stampaggio a immersione: 1) Stampo in ceramica a forma di guanto; 2) Stampo immerso nel lattice liquido; 3) Stampo sollevato con rivestimento in lattice; 4) Forno di essiccazione/stagionatura; 5) Guanto finito rimosso dallo stampo. Etichettare chiaramente ogni fase. Inserire dopo il sottotitolo "Processo di immersione in dettaglio".]
6.2 Tipi di prodotti ideali per lo stampaggio a immersione
Il punto di forza dello stampaggio a immersione risiede nella sua capacità di creare prodotti sottili e senza giunzioni, rendendolo indispensabile per:
- Industria medica: Guanti chirurgici, guanti da visita, copridita e palloncini per cateteri (le pareti sottili garantiscono flessibilità e sensibilità, mentre il design senza cuciture previene la contaminazione).
- Equipaggiamento protettivo: Guanti monouso per la manipolazione degli alimenti, guanti resistenti alle sostanze chimiche per lavori di laboratorio e maschere antipolvere con guarnizioni in gomma.
- Beni di consumo: Palloncini, palline giocattolo da schiacciare e coperture impermeabili per piccoli dispositivi elettronici (la gomma sottile mantiene i prodotti leggeri).
7. Fusione: forgiatura di parti complesse e dettagliate
7.1 Il principio di colata per polimeri liquidi
Il casting è progettato per parti complesse e dettagliate che altri processi (come l'estrusione o lo stampaggio a compressione) non possono gestire. A differenza dei composti di gomma solida utilizzati in altri metodi, la fusione utilizza polimeri liquidi—più comunemente gomma siliconica liquida (LSR) o poliuretano (PU). Il processo è semplice ma preciso: per prima cosa, viene creato uno stampo (spesso in silicone, alluminio o resina) con la forma esatta del pezzo desiderato, inclusi piccoli dettagli come loghi o texture. La gomma liquida viene quindi miscelata con un agente indurente (per innescare l'indurimento) e versata o iniettata nello stampo. Lo stampo viene lasciato riposare (a temperatura ambiente o in un forno riscaldato, a seconda del polimero) fino a quando la gomma non si indurisce e solidifica. Una volta indurita, lo stampo viene aperto e il pezzo viene rimosso, senza bisogno di rifilature, poiché il liquido riempie ogni dettaglio senza eccedere.
[Immagine suggerita: una foto ravvicinata della gomma siliconica liquida colata in uno stampo dettagliato (ad esempio, uno stampo per componenti medicali con piccole scanalature). Aggiungere un riquadro che mostri il pezzo finito accanto allo stampo, evidenziando come la gomma riproduca ogni dettaglio. Inserire dopo il sottotitolo "Principio di colata per polimeri liquidi".]
7.2 Specialità e applicazioni
La capacità della fusione di catturare dettagli fini e geometrie complesse la rende ideale per:
- Componenti medici: Guarnizioni personalizzate per dispositivi diagnostici, connettori flessibili per tubi medicali e parti impiantabili (LSR è biocompatibile e soddisfa gli standard medici).
- Arte e prototipazione: Riproduzioni di sculture, elementi decorativi e prototipi (la fusione consente la rapida creazione di stampi e la produzione in piccoli lotti).
- Parti industriali: Pneumatici pieni per carrelli elevatori o piccoli macchinari (parti spesse e resistenti senza cuciture) e guarnizioni personalizzate per attrezzature di forma irregolare.
- Elettronica di consumo: Tastiere in gomma per telecomandi, guarnizioni impermeabili per smartwatch e piedini antivibrazioni per computer portatili (le forme dettagliate si adattano agli spazi ristretti dei dispositivi).
Conclusione
Il mondo dello stampaggio e della formatura della gomma è tutt'altro che statico: è un campo dinamico guidato dall'innovazione e dalla domanda del settore. Dall'affidabilità dello stampaggio a compressione alla precisione di stampaggio a iniezione di gomma (alimentato da tecnologie avanzate macchine per stampaggio a iniezione di gomma), ogni processo si è ritagliato una nicchia vitale. Con il progresso della tecnologia, stiamo assistendo a cambiamenti entusiasmanti: più automazione Macchine per stampaggio a iniezione che riducono gli sprechi, nuovi polimeri liquidi per la fusione che soddisfano standard ambientali più rigorosi e metodi di estrusione che possono creare sezioni trasversali più complesse.
Per i produttori, la chiave del successo sta nell'abbinare il processo giusto al prodotto: scegliere lo stampaggio a compressione per guarnizioni a basso volume, stampaggio a iniezione di gomma per componenti medicali in grandi volumi e per la fusione di prototipi complessi. Anticipando queste tendenze, l'industria della gomma continuerà a plasmare i prodotti che fanno funzionare il nostro mondo, un pezzo ben stampato alla volta.
