


Lo stampaggio a iniezione di gomma ha trasformato il nostro modo di produrre componenti in gomma, offrendo una soluzione precisa, efficiente e scalabile per componenti di alta qualità. Iniettando la gomma liquida in stampi personalizzati, dove polimerizza e prende forma, questo metodo si adatta a innumerevoli forme, dimensioni ed esigenze prestazionali in tutti i settori.
Dalle guarnizioni per autoveicoli ai dispositivi medici e ai beni di consumo, lo stampaggio a iniezione della gomma offre la durata, la costanza e la convenienza richieste dalle industrie moderne. In questa guida, analizzeremo tutto ciò che devi sapere: come funziona il processo, i materiali migliori, le attrezzature principali, le applicazioni pratiche e perché supera in prestazioni altri metodi di stampaggio.
1. Cos'è lo stampaggio a iniezione della gomma? Definizione e principi fondamentali
Le basi dello stampaggio a iniezione della gomma
Lo stampaggio a iniezione di gomma è una tecnica di produzione che produce componenti in gomma ad alta precisione forzando la gomma liquida in una cavità dello stampo sottoposta a un'intensa pressione. Il processo inizia con la formulazione della gomma grezza, spesso miscelata con additivi come agenti vulcanizzanti o riempitivi per aumentarne la flessibilità, la resistenza al calore o la durata. Questo composto viene quindi iniettato in uno stampo personalizzato, dove si vulcanizza e si raffredda, trasformandosi in un componente solido e finito.
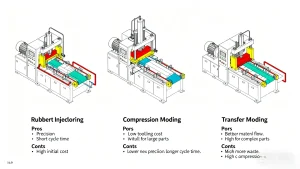
A differenza dello stampaggio a compressione o a trasferimento, lo stampaggio a iniezione di gomma utilizza macchinari specializzati per controllare il flusso del materiale. Questo garantisce che ogni cavità dello stampo si riempia uniformemente, dando luogo a pezzi omogenei con tolleranze ristrette, fondamentali per applicazioni come dispositivi medici o componenti automobilistici.
Come funziona una macchina per stampaggio a iniezione di gomma
Ogni macchina per stampaggio a iniezione di gomma ha quattro componenti fondamentali che lavorano in sincronia per produrre parti affidabili:
-
Unità di iniezione: alimenta, fonde e inietta la gomma. Include una tramoggia per la materia prima, una vite per mescolare e riscaldare la gomma e un ugello che eroga il composto liquido nello stampo.
-
Unità di serraggio: fissa lo stampo durante l'iniezione e la polimerizzazione. Applica una pressione costante per mantenere lo stampo chiuso, prevenendo perdite e garantendo la corretta formazione del pezzo.
-
Stampo: uno strumento personalizzato (solitamente in acciaio o alluminio) modellato secondo le specifiche esatte del pezzo finale. La progettazione dello stampo ha un impatto diretto su dimensioni, finitura superficiale e funzionalità.
-
Sistemi di riscaldamento e raffreddamento: il calore vulcanizza la gomma per fissarne le proprietà, mentre i sistemi di raffreddamento solidificano il componente per facilitarne la rimozione. Entrambi sono fondamentali per risultati costanti.
Perché lo stampaggio a iniezione della gomma è migliore di altri metodi
Rispetto allo stampaggio a compressione o a trasferimento, lo stampaggio a iniezione offre chiari vantaggi per la produzione moderna:
-
Precisione superiore: tolleranze ristrette e riempimento uniforme fanno sì che ogni parte corrisponda alle specifiche di progettazione, ideale per applicazioni ad alte prestazioni.
-
Elevata efficienza: sprechi minimi (grazie al dosaggio preciso del materiale) e tempi di ciclo rapidi lo rendono conveniente per grandi produzioni.
-
Flessibilità di progettazione: crea geometrie complesse, dettagli intricati e forme personalizzate che altri metodi non riescono a riprodurre.
-
Produzione più rapida: i processi automatizzati e i cicli di polimerizzazione più brevi riducono i tempi di consegna, anche per ordini di grandi volumi.
2. I migliori materiali in gomma per lo stampaggio a iniezione
Tipi comuni di gomma e loro usi
Il giusto materiale in gomma determina le prestazioni di un componente. Ecco le opzioni più utilizzate nello stampaggio a iniezione, ciascuna adattata ad applicazioni specifiche:
-
EPDM (monomero di etilene propilene diene): resistente alle intemperie, all'ozono e all'invecchiamento, perfetto per componenti esterni e per autoveicoli, come guarnizioni per finestrini, guarnizioni e tubi flessibili.
-
Gomma nitrilica (NBR): resistente a oli, carburanti e sostanze chimiche. Utilizzata nei componenti dei sistemi di alimentazione per autoveicoli, nelle guarnizioni industriali e nelle guarnizioni resistenti all'olio.
-
Gomma siliconica: resiste a temperature estreme (alte e basse) e mantiene la flessibilità. Ideale per dispositivi medici, utensili da cucina e isolanti elettrici.
-
Gomma neoprene: bilancia la resistenza al calore, agli oli e all'abrasione. Utilizzata in cinghie industriali, guarnizioni e dispositivi di protezione.
Come scegliere la gomma giusta
La scelta della gomma inizia con l'abbinamento delle proprietà del materiale alle esigenze della vostra applicazione. Fattori chiave da considerare:
-
Intervallo di temperatura: il silicone tollera temperature più elevate rispetto al nitrile; l'EPDM sopporta il freddo meglio del neoprene.
-
Esposizione chimica: utilizzare nitrile per il contatto con l'olio; EPDM per l'esposizione all'acqua o all'ozono.
-
Esigenze meccaniche: resistenza alla trazione (per le parti portanti) o resistenza allo strappo (per i componenti flessibili).
-
Requisiti normativi: le applicazioni mediche o alimentari necessitano di materiali approvati dalla FDA, come il silicone di grado medicale.
3. Componenti chiave delle attrezzature per lo stampaggio a iniezione della gomma
Ogni componente del sistema di stampaggio gioca un ruolo fondamentale per la qualità e l'efficienza. Oltre ai componenti principali della macchina, questi dettagli sono importanti:
Unità di iniezione: l'”alimentatore” del processo
Il compito dell'unità di iniezione è garantire un flusso di materiale costante. La vite non si limita a fondere la gomma, ma miscela gli additivi in modo uniforme, eliminando le incongruenze. Il design dell'ugello (ad esempio, riscaldato o freddo) dipende dal tipo di gomma; il silicone, ad esempio, utilizza spesso ugelli riscaldati per mantenere il flusso.
Unità di serraggio: stabilità per pezzi perfetti
La forza di serraggio si misura in tonnellate e la quantità corretta dipende dalle dimensioni dello stampo e dal tipo di gomma. Una forza insufficiente causa perdite (chiamate "flash"); una forza eccessiva può danneggiare lo stampo. Le macchine moderne utilizzano un serraggio idraulico o elettrico per un controllo preciso.
Progettazione e utensili per stampi: il modello per il successo
Gli stampi rappresentano la spesa iniziale più elevata, ma uno strumento ben progettato riduce difetti come sacche d'aria o riempimenti incompleti. La manutenzione degli stampi, come la pulizia e la lucidatura, prolunga la durata dello stampo e preserva la qualità del pezzo.
Riscaldamento e raffreddamento: controllo del tempo di polimerizzazione e del ciclo
Le temperature di vulcanizzazione variano a seconda della gomma: il silicone polimerizza a 175–200 °C, mentre l'EPDM a 160–180 °C. I sistemi di raffreddamento (spesso canali per l'acqua nello stampo) accelerano la solidificazione, riducendo i tempi di ciclo senza compromettere la resistenza del pezzo.
4. Il processo di stampaggio a iniezione della gomma: passo dopo passo
Lo stampaggio a iniezione della gomma è una sequenza ripetibile e controllata. Ogni fase è ottimizzata per garantire coerenza e qualità:
Fase 1: Preparazione del materiale
La gomma grezza viene miscelata con additivi (vulcanizzante, coloranti, riempitivi) per soddisfare le specifiche prestazionali. Questo composto viene spesso preformato in pellet o fogli per facilitarne l'alimentazione nella tramoggia della macchina.
Fase 2: iniezione nello stampo
La macchina riscalda la gomma fino allo stato fuso (detto "melt flow") e la inietta nella cavità dello stampo ad alta pressione (500-3.000 psi). La pressione assicura che la gomma riempia ogni dettaglio dello stampo, dalle piccole scanalature alle forme complesse.
Fase 3: Vulcanizzazione (polimerizzazione)
Lo stampo viene mantenuto a temperatura costante per innescare la vulcanizzazione, una reazione chimica che reticola le molecole di gomma. Questa fase conferisce al pezzo le sue proprietà finali (resistenza, flessibilità, resistenza al calore). Il tempo di polimerizzazione varia da 10 secondi a diversi minuti, a seconda dello spessore del pezzo e del tipo di gomma.
Fase 4: Raffreddamento
Dopo la polimerizzazione, lo stampo viene raffreddato per solidificare il pezzo. Un raffreddamento rapido e uniforme previene deformazioni o crepe. Per i pezzi spessi, il raffreddamento potrebbe richiedere più tempo per garantire la completa solidificazione del nucleo.
Fase 5: Espulsione e rimozione
L'unità di serraggio apre lo stampo e i perni di espulsione spingono fuori il pezzo finito. La maggior parte delle macchine moderne utilizza l'espulsione automatica per velocizzare la produzione e ridurre l'errore umano.
Fase 6: Elaborazione post-stampaggio
I componenti possono essere sottoposti a rifilatura (per rimuovere le sbavature in eccesso), finitura superficiale (ad esempio, lucidatura) o controlli di qualità (prove dimensionali, controlli di tenuta). I componenti medicali spesso richiedono la sterilizzazione in questa fase.
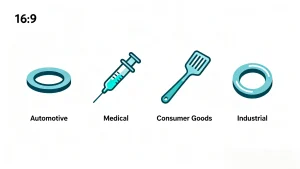
5. Applicazioni delle parti in gomma stampate a iniezione
La versatilità dello stampaggio a iniezione della gomma lo rende indispensabile in molti settori. Ecco gli utilizzi più comuni:
Industria automobilistica
I componenti automobilistici sono sottoposti a temperature estreme, sostanze chimiche e vibrazioni, rendendo la gomma stampata a iniezione la soluzione ideale. I componenti chiave includono:
-
Guarnizioni motore e paraoli (NBR o EPDM)
-
Guarnizioni per finestre e porte (EPDM per resistenza agli agenti atmosferici)
-
Smorzatori di vibrazioni (neoprene o silicone)
Medicina e assistenza sanitaria
Le applicazioni mediche richiedono precisione e biocompatibilità. Lo stampaggio a iniezione produce componenti approvati dalla FDA come:
-
Guarnizioni per siringhe e connettori IV (silicone di grado medico)
-
Tubi per il trasporto di fluidi (silicone o nitrile)
-
Impugnature del dispositivo e componenti ergonomici
Beni di consumo
I prodotti di uso quotidiano si affidano alla gomma stampata a iniezione per garantire comfort e durata:
-
Utensili da cucina (spatole in silicone, guarnizioni per elettrodomestici)
-
Attrezzatura sportiva (impugnature per pesi, suole per scarpe)
-
Elettronica (custodie per telefoni, cuscinetti per cuffie)
Applicazioni industriali
I macchinari industriali necessitano di parti in gomma resistenti all'usura, agli agenti chimici e all'uso intensivo. Tra gli usi più comuni rientrano:
-
O-ring e guarnizioni per valvole (nitrile o EPDM)
-
Rulli e guarnizioni per nastri trasportatori
-
Componenti della pompa e del tubo flessibile (neoprene)
Conclusione
Lo stampaggio a iniezione di gomma si distingue come la scelta migliore per la produzione perché bilancia precisione, efficienza e flessibilità; utilizzando macchinari specializzati, stampi personalizzati e materiali in gomma su misura, fornisce parti che soddisfano gli standard più rigorosi, che si tratti di motori automobilistici, dispositivi medici o prodotti di consumo, offrendo maggiore precisione e coerenza rispetto allo stampaggio a compressione o a trasferimento, richiedendo un'attenta corrispondenza del tipo di gomma con la temperatura, le esigenze chimiche e normative e sfruttando processi automatizzati e tempi di ciclo rapidi per rimanere conveniente sia per piccoli lotti che per la produzione su larga scala, rendendolo una soluzione affidabile e scalabile per immettere sul mercato prodotti in gomma di alta qualità.
