


Lo stampaggio a iniezione è un processo produttivo fondamentale per la realizzazione di innumerevoli componenti in plastica e gomma, e il tonnellaggio della macchina per lo stampaggio a iniezione emerge come un fattore cruciale che influenza direttamente sia l'efficienza operativa che la qualità del prodotto. Il tonnellaggio, in sostanza, rappresenta la forza di serraggio esercitata da una macchina per mantenere lo stampo ben chiuso durante la fase di iniezione. La scelta del tonnellaggio appropriato non è solo un dettaglio tecnico: è una decisione decisiva per garantire una produzione fluida, poiché un tonnellaggio errato può portare a una serie di problemi, da pezzi difettosi a danni alla macchina.
Che siate alle prime armi nel settore dello stampaggio a iniezione o professionisti esperti, padroneggiare i principi fondamentali del tonnellaggio di una macchina per stampaggio a iniezione è fondamentale per ottimizzare le vostre operazioni. Garantisce che la macchina funzioni alla massima efficienza, riduca al minimo gli sprechi e fornisca costantemente prodotti di alta qualità. In questo articolo, esploreremo ogni aspetto critico del tonnellaggio di una macchina per stampaggio a iniezione, incluso come calcolarlo. macchina per lo stampaggio a iniezione, i fattori che lo influenzano, considerazioni specifiche sullo stampaggio della gomma e le conseguenze di una scelta errata del tonnellaggio.
Qual è il tonnellaggio della macchina per stampaggio a iniezione?
Il tonnellaggio di una macchina per stampaggio a iniezione è una specifica fondamentale che determina la capacità di una macchina di gestire specifiche attività di stampaggio. In sostanza, si riferisce alla forza di serraggio applicata dalla macchina per fissare lo stampo mentre il materiale fuso viene iniettato ad alta pressione. Misurata in tonnellate, questa forza è imprescindibile per mantenere l'integrità dello stampo durante il processo.
Senza una forza di serraggio sufficiente (ovvero, un tonnellaggio troppo basso), lo stampo potrebbe aprirsi leggermente durante l'iniezione del materiale fuso. Ciò può causare difetti come bave (materiale in eccesso che fuoriesce dagli spazi dello stampo) o parti incomplete che non soddisfano le specifiche di progettazione. Al contrario, un tonnellaggio eccessivo non è solo inutile, ma comporta anche uno spreco di energia, sottopone i componenti della macchina a sollecitazioni eccessive e ne accelera l'usura nel tempo.
Il tonnellaggio della macchina per stampaggio a iniezione è direttamente proporzionale alle dimensioni e alla complessità dei pezzi da produrre. Le macchine di tonnellaggio più elevato sono attrezzate per gestire stampi più grandi e pezzi più complessi, poiché possono generare la forza necessaria per mantenere chiusi anche stampi di grandi dimensioni sotto elevate pressioni di iniezione. Le macchine di tonnellaggio inferiore, al contrario, sono più adatte a pezzi più piccoli e semplici, offrendo una soluzione più conveniente ed efficiente dal punto di vista energetico per tali applicazioni.
Fattori come il tipo di materiale da stampare, il design dello stampo e le dimensioni del pezzo giocano un ruolo importante nel determinare il tonnellaggio richiesto. Ciò significa che una comprensione precisa delle esigenze del progetto è essenziale per evitare di investire troppo in una macchina con un tonnellaggio superiore al necessario o di avere difficoltà con una macchina che non ha la potenza necessaria per portare a termine il lavoro.
Come calcolare il tonnellaggio per la macchina per stampaggio a iniezione
Calcolare il tonnellaggio corretto di una macchina per stampaggio a iniezione implica un mix di formule teoriche e considerazioni pratiche. La formula di base utilizzata per stimare il tonnellaggio richiesto fornisce un punto di partenza, ma deve essere adattata per tenere conto degli aspetti specifici del progetto.
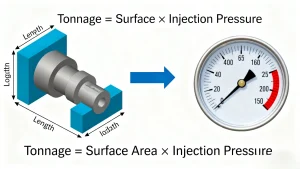
La formula generale per calcolare il tonnellaggio per una macchina per stampaggio a iniezione è:
Tonnellaggio = Area superficiale × Pressione di iniezione
Analizziamo ogni componente per garantire la precisione:
Superficie
L'area superficiale si riferisce all'area del pezzo stampato che entra in contatto con le piastre di serraggio della macchina. Per pezzi semplici e piatti, questa può essere calcolata utilizzando la geometria di base (ad esempio, lunghezza × larghezza). Tuttavia, per pezzi complessi con forme irregolari, cavità o sottosquadri, è necessario un approccio più dettagliato, che spesso prevede la modellazione 3D o l'utilizzo di software specializzati per misurare con precisione l'area di contatto totale. Anche piccoli errori di calcolo in questo caso possono portare a errori significativi nella stima del tonnellaggio.
Pressione di iniezione
La pressione di iniezione è la forza esercitata dalla macchina sul materiale fuso per spingerlo nella cavità dello stampo. Questa pressione varia in base a diversi fattori: il tipo di materiale (ad esempio, plastiche rigide rispetto a elastomeri flessibili), lo spessore della parete del pezzo (pareti più sottili richiedono una pressione maggiore per il riempimento) e le condizioni di stampaggio (ad esempio, la temperatura). La pressione di iniezione standard varia da 20 a 150 MPa (megapascal), ma è fondamentale fare riferimento alle linee guida del produttore del materiale per i valori ottimali.
Esempio di calcolo
Supponiamo di dover stampare un semplice componente in plastica con una superficie di 100 cm² e che la pressione di iniezione consigliata per il materiale sia di 60 MPa. Utilizzando la formula:
Tonnellaggio = 100 cm² × 60 MPa = 6000 kgf (chilogrammo forza)
Per convertire i chilogrammi forza in tonnellate (l'unità di misura standard per il tonnellaggio delle macchine per stampaggio a iniezione), dividere per 1000:
Tonnellaggio = 6000 kgf ÷ 1000 = 6 tonnellate
Ciò significa che per stampare il pezzo in modo efficace sarebbe necessaria una macchina per stampaggio a iniezione con una forza di serraggio di almeno 6 tonnellate.
È importante notare che questa formula fornisce una stima di base. Fattori aggiuntivi, come la complessità del pezzo (ad esempio, pareti sottili che aumentano i requisiti di pressione), il materiale dello stampo (ad esempio, acciaio anziché alluminio) e la velocità di iniezione (l'iniezione ad alta velocità potrebbe richiedere un tonnellaggio maggiore), devono essere presi in considerazione per adattare il requisito di tonnellaggio finale.
Fattori che influenzano il tonnellaggio della macchina per stampaggio a iniezione
Diverse variabili influenzano il tonnellaggio richiesto per la macchina per stampaggio a iniezione e comprenderle è fondamentale per evitare errori costosi. Di seguito sono riportati i fattori più significativi:
Tipo di materiale
Materiali diversi hanno proprietà distinte che incidono sulle esigenze di tonnellaggio. Ad esempio, la gomma e gli elastomeri richiedono un tonnellaggio maggiore rispetto ai termoplastici standard (ad esempio, polietilene o polipropilene). Questo perché la gomma ha una viscosità più elevata (che la rende più difficile da iniettare) e una maggiore elasticità (che la porta a "tornare indietro" dopo l'iniezione, richiedendo una forza maggiore per mantenere lo stampo chiuso). Analogamente, i materiali ad alta densità o quelli con elevati indici di fluidità possono richiedere una forza di serraggio aggiuntiva per evitare perdite dallo stampo.
Progettazione delle parti
La complessità del design del componente influisce direttamente sul tonnellaggio. I componenti con pareti sottili, ad esempio, richiedono una pressione maggiore per riempire completamente lo stampo, il che a sua volta aumenta il tonnellaggio necessario per mantenerlo chiuso. Anche i componenti con cavità profonde o multiple richiedono una forza maggiore, poiché la pressione di iniezione è distribuita su un'area più ampia. Anche piccole caratteristiche come nervature o sporgenze possono aumentare l'area superficiale, richiedendo una regolazione del tonnellaggio.
Dimensioni della macchina e lunghezza della corsa
Le macchine per stampaggio a iniezione più grandi sono progettate per ospitare stampi più grandi, che naturalmente richiedono un tonnellaggio maggiore per una chiusura sicura. Anche la lunghezza della corsa, ovvero la distanza percorsa dallo stampo per aprirsi e chiudersi, gioca un ruolo importante: corse più lunghe implicano che la macchina debba generare più forza per chiudere lo stampo e mantenere la pressione durante l'intero ciclo. Macchine più piccole con corse più brevi, al contrario, richiedono un tonnellaggio inferiore per stampi più piccoli.
Tempo di ciclo
Tempi di ciclo più brevi (ovvero, velocità di produzione più elevate) richiedono spesso un tonnellaggio maggiore. Quando i cicli vengono accelerati, la fase di iniezione è più rapida, esercitando una maggiore pressione sullo stampo in un periodo di tempo più breve. Per impedire l'apertura dello stampo durante l'iniezione rapida, la macchina necessita di una forza di serraggio aggiuntiva per mantenere la stabilità. Le macchine ottimizzate per la produzione ad alta velocità sono in genere progettate con capacità di tonnellaggio più elevate per soddisfare queste esigenze.
Macchina per stampaggio a iniezione di gomma: considerazioni sul tonnellaggio
Una macchina per lo stampaggio a iniezione della gomma richiede considerazioni specifiche in termini di tonnellaggio rispetto alle macchine utilizzate per lo stampaggio della plastica. Le proprietà intrinseche della gomma – elevata viscosità, elasticità e necessità di polimerizzazione – la rendono un materiale più difficile da stampare, e questo si traduce in requisiti di tonnellaggio più elevati.
Recupero elastico della gomma
Uno dei motivi principali per cui una macchina per lo stampaggio a iniezione della gomma necessita di un tonnellaggio maggiore è il recupero elastico della gomma. Dopo essere stata iniettata nello stampo, la gomma fusa tende a espandersi (o "ritorna elasticamente") una volta rilasciata la pressione durante il processo di polimerizzazione. Per contrastare questa espansione e mantenere lo stampo ben chiuso, garantendo che il pezzo mantenga forma e dimensioni, la macchina deve applicare una forza di serraggio aggiuntiva. Senza questo tonnellaggio aggiuntivo, lo stampo potrebbe aprirsi leggermente, causando sbavature o deformità del pezzo.
Dimensioni dello stampo e profondità della cavità
Le macchine per lo stampaggio a iniezione di gomma spesso gestiscono stampi più grandi o con cavità più profonde (comuni in componenti in gomma come guarnizioni, tenute o tubi flessibili). Gli stampi più grandi hanno una superficie maggiore, il che aumenta la forza di serraggio necessaria per mantenere la pressione. Le cavità più profonde richiedono anche un tonnellaggio maggiore, poiché la pressione di iniezione necessaria per riempire completamente la cavità è maggiore e la macchina deve contrastare questa pressione per mantenere lo stampo chiuso.
Requisiti specifici del materiale
Diversi tipi di gomma (ad esempio, gomma naturale, gomma nitrilica, silicone) hanno diverse esigenze di viscosità e polimerizzazione. Ad esempio, la gomma siliconica richiede temperature più elevate per la polimerizzazione, il che può influire sul flusso del materiale e sui requisiti di pressione, influenzando in ultima analisi il tonnellaggio. È essenziale consultare le specifiche del produttore della gomma per determinare il tonnellaggio esatto necessario per il materiale specifico.
Come scegliere il giusto tonnellaggio della macchina per stampaggio a iniezione
La scelta del tonnellaggio corretto per la macchina per stampaggio a iniezione va oltre la semplice applicazione della formula di calcolo. Richiede un approccio olistico che bilanci i requisiti dei componenti, le proprietà dei materiali e gli obiettivi di produzione. Ecco come procedere:
Tonnellaggio=Superficie×Pressione di iniezione
Valutare le dimensioni e la progettazione delle parti
Inizia analizzando le dimensioni, lo spessore delle pareti e la complessità del componente. I componenti più grandi o quelli con pareti sottili, cavità profonde o più caratteristiche richiederanno un tonnellaggio maggiore. Crea un modello 3D dettagliato del componente per misurare con precisione l'area superficiale e considera come gli elementi di progettazione (ad esempio, sottosquadri, nervature) potrebbero influire sulle esigenze di pressione e tonnellaggio.
Comprendere le proprietà dei materiali
Informatevi sulle specifiche del materiale, che si tratti di plastica, gomma o elastomero. Consultate le linee guida del produttore per la pressione di iniezione e il tonnellaggio consigliati. Per un macchina per lo stampaggio a iniezione della gomma, prestare particolare attenzione all'elasticità e alla viscosità del materiale, poiché questi fattori determineranno requisiti di tonnellaggio più elevati.
Considerare il tempo di ciclo e l'efficienza della produzione
Se sono necessari volumi di produzione elevati con tempi di ciclo brevi, è consigliabile optare per una macchina con un tonnellaggio leggermente superiore a quello suggerito dal calcolo di base. Cicli più rapidi aumentano la pressione e la velocità di iniezione, quindi un tonnellaggio maggiore garantisce che lo stampo rimanga chiuso e che i pezzi rimangano uniformi. Per volumi di produzione inferiori o cicli più lenti, potrebbe essere sufficiente una macchina con un tonnellaggio più vicino al calcolo.
Evitare il sovra-tonnellaggio o il sotto-tonnellaggio
Potrebbe essere allettante scegliere una macchina con un tonnellaggio maggiore del necessario per "andare sul sicuro", ma questa soluzione è inefficiente. Le macchine con un tonnellaggio eccessivo consumano più energia, hanno costi operativi più elevati e sottopongono i componenti a sollecitazioni inutili. Le macchine con un tonnellaggio inferiore, invece, faticano a chiudere correttamente gli stampi, causando difetti, tempi di ciclo più lunghi e usura della macchina. Puntate a un tonnellaggio che si adatti alle vostre esigenze calcolate, più un piccolo buffer (in genere 10-20%) per tenere conto di variabili impreviste.
Le conseguenze della scelta del tonnellaggio sbagliato
La scelta di una macchina per stampaggio a iniezione di un tonnellaggio errato può avere conseguenze di vasta portata, che incidono sulla qualità del prodotto, sulla durata della macchina e sui costi operativi:
Difetti del prodotto
- Tonnellaggio insufficiente: una forza di serraggio insufficiente causa perdite dallo stampo, con conseguente formazione di bave (eccesso di materiale sui pezzi), riempimento incompleto dello stampo (con conseguente formazione di pezzi cavi o deformati) e scarsa finitura superficiale. Questi difetti richiedono rilavorazioni o scarti, con conseguente aumento degli scarti.
- Tonnellaggio eccessivo: una forza eccessiva può causare distorsioni o deformazioni del pezzo, poiché lo stampo applica una pressione eccessiva al pezzo durante il raffreddamento. Può anche danneggiare lo stampo stesso, ad esempio piegando o crepando le piastre dello stampo, causando difetti permanenti in tutti i pezzi successivi.
Usura e danni alla macchina
- Sovra-tonnellaggio: le macchine con un tonnellaggio superiore al necessario sono sottoposte a sollecitazioni inutili sui sistemi idraulici, sulle piastre di serraggio e sulle barre di collegamento. Ciò accelera l'usura, causando guasti più frequenti, riparazioni costose e una durata di vita più breve della macchina.
- Sottotonnellaggio: le macchine che faticano a soddisfare i requisiti di tonnellaggio spesso sovraccaricano le pompe idrauliche e i motori per compensare. Ciò può causare surriscaldamento, perdite di fluido e guasti prematuri di componenti critici.
Aumento dei costi di produzione
- Sovra-tonnellaggio: le macchine di tonnellaggio più elevato consumano più energia (anche quando non sono necessarie), aumentando le bollette. Tendono anche ad essere più costose da acquistare e mantenere, con un conseguente aumento dei costi iniziali e a lungo termine.
- Sottotonnellaggio: i pezzi difettosi richiedono rilavorazioni o rottamazioni, con conseguente spreco di materiale e manodopera. Tempi di ciclo più lunghi (poiché la macchina fatica a riempire correttamente gli stampi) riducono la produttività, abbassando l'efficienza e la redditività complessive.
Sintesi
Il tonnellaggio della macchina per stampaggio a iniezione è un fattore critico che influisce direttamente sull'efficienza produttiva, sulla qualità del prodotto e sulla longevità delle attrezzature. Il tonnellaggio della macchina per stampaggio a iniezione si riferisce alla forza di chiusura necessaria per mantenere gli stampi chiusi durante l'iniezione; saper calcolare il tonnellaggio per la macchina per stampaggio a iniezione, utilizzando la formula dell'area superficiale moltiplicata per la pressione di iniezione, adattata ai fattori reali, è essenziale per una selezione accurata.
Le considerazioni chiave includono il tipo di materiale (le macchine per lo stampaggio a iniezione di gomma richiedono un tonnellaggio maggiore a causa dell'elasticità della gomma), la progettazione del pezzo, le dimensioni della macchina e il tempo di ciclo. Scegliere un tonnellaggio errato, troppo alto o troppo basso, porta a difetti, danni alla macchina e aumento dei costi. Valutando attentamente tutti i fattori e utilizzando calcoli precisi, i produttori possono selezionare il tonnellaggio ottimale per garantire un funzionamento regolare, pezzi di alta qualità e redditività a lungo termine.
