


Le guarnizioni e le tenute devono impedire il passaggio di liquidi, gas, polveri o contaminanti tra i componenti collegati. Pertanto, piccole variazioni nelle dimensioni, nella distribuzione del materiale, nelle condizioni superficiali o nella polimerizzazione possono influire sulle prestazioni dell'intero assemblaggio.
Lo stampaggio a iniezione della gomma offre una preparazione controllata del materiale, un dosaggio preciso e un riempimento ripetibile della cavità. Queste caratteristiche rendono il processo adatto alla produzione di O-ring, paraoli, guarnizioni incollate, componenti per valvole, diaframmi e guarnizioni industriali personalizzate in volumi di produzione medio-alti.
Tuttavia, la scelta di una macchina per la produzione di guarnizioni in gomma implica ben più che la semplice corrispondenza tra forza di serraggio e capacità di iniezione. Le proprietà della mescola, la geometria di tenuta, il design dello stampo, il numero di cavità, lo sfiato, i requisiti di vulcanizzazione e gli obiettivi di automazione devono essere valutati come un unico sistema di produzione.
TASU sviluppa macchine per lo stampaggio a iniezione della gomma per guarnizioni, anelli di tenuta e altri componenti di precisione in gomma.
Perché si utilizza lo stampaggio a iniezione della gomma per guarnizioni e sigilli?
I prodotti di tenuta spesso combinano bordi sottili, canali di flusso stretti e superfici di contatto critiche. La gomma deve riempire completamente queste caratteristiche senza intrappolare aria, creare eccessive sbavature o danneggiare la geometria di tenuta.
Lo stampaggio a iniezione offre diversi vantaggi per questo tipo di produzione:
- Alimentazione controllata del composto e plastificazione
- Peso di tiro ripetibile
- Otturazione della cavità uniforme
- Pressione e velocità di iniezione programmabili
- Controllo stabile della temperatura dello stampo
- Riduzione del posizionamento manuale dei materiali
- Supporto per stampi multicavità
- Integrazione con sistemi a vuoto e a canale freddo
- Apertura automatica dello stampo e rimozione del pezzo
- Monitoraggio dei dati di produzione
Questo processo è particolarmente utile quando un produttore ha bisogno di realizzare grandi quantità di pezzi identici, mantenendo dimensioni e proprietà dei materiali costanti.
Lo stampaggio a iniezione non è automaticamente la scelta migliore per ogni prodotto di tenuta. Guarnizioni molto grandi, semplici o prodotte in volumi ridotti possono risultare più economiche da realizzare tramite stampaggio a compressione o a trasferimento. La scelta dell'attrezzatura dovrebbe basarsi sulla geometria, sul volume di produzione e sul costo totale di produzione.
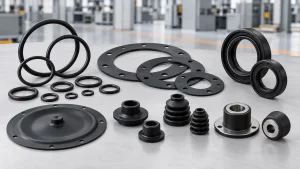
Prodotti di tenuta in gomma realizzati mediante stampaggio a iniezione
Una macchina per lo stampaggio a iniezione della gomma può produrre molti tipi di componenti di tenuta.
O-ring
Gli O-ring vengono utilizzati nei sistemi idraulici, nelle apparecchiature pneumatiche, negli assemblaggi automobilistici, nelle pompe, nelle valvole e nei macchinari industriali.
Sebbene la loro geometria appaia semplice, la qualità della produzione dipende da:
- coerenza della sezione trasversale
- Flash controllato della linea di separazione
- essiccazione uniforme
- Durezza stabile
- Diametri interni ed esterni precisi
- Condizioni di superficie pulita
Gli stampi multicavità sono comunemente utilizzati per aumentare la produzione. Canali di alimentazione bilanciati e temperature uniformi nelle cavità sono essenziali per ottenere una qualità omogenea in tutte le cavità.
Guarnizioni piatte e profilate
Le guarnizioni stampate creano una tenuta tra superfici fisse. Possono includere nervature, scanalature, fori per bulloni o elementi di controllo della compressione.
Lo stampaggio a iniezione è utile quando la guarnizione ha una forma tridimensionale che non può essere ricavata in modo economicamente vantaggioso da un materiale in fogli.
Paraolio
Le guarnizioni paraolio possono combinare un labbro di tenuta flessibile con un inserto di rinforzo metallico. Il processo di stampaggio deve formare il labbro con precisione, mantenendo al contempo un'adesione affidabile tra la gomma e il metallo.
Il posizionamento dell'inserto, la velocità di iniezione e lo sfiato dello stampo sono particolarmente importanti per questa applicazione.
Guarnizioni incollate
Le guarnizioni incollate combinano la gomma con una rondella, un anello, una piastra o un altro componente rigido in metallo. La gomma crea la superficie di tenuta, mentre l'inserto fornisce il supporto meccanico.
Le macchine a iniezione di gomma verticali sono spesso utilizzate per la produzione di questi prodotti, poiché operatori o robot possono inserire gli inserti direttamente nella superficie orizzontale aperta dello stampo.
Diaframmi
Le membrane in gomma controllano la pressione o il movimento dei fluidi in pompe, valvole, regolatori e attuatori.
Questi prodotti possono includere:
- membrane sottili e flessibili
- Bordi rinforzati
- Inserti in metallo
- Rinforzo in tessuto
- Spessori delle pareti differenti
- Profili di tenuta complessi
L'equilibrio del flusso e la distribuzione del materiale devono essere controllati con attenzione per evitare zone di spessore ridotto, intrappolamento d'aria e deformazioni.
Guarnizioni per valvole ed elementi di tenuta di precisione
I piccoli componenti delle valvole spesso richiedono uno stampaggio dettagliato, una bassa formazione di bave e dimensioni costanti. Un dosaggio preciso dello stampo e una plastificazione stabile diventano sempre più importanti man mano che il peso del prodotto diminuisce.
Stivali antipolvere e coperture protettive
Le guaine flessibili proteggono giunti, alberi e gruppi meccanici da sporco, umidità e abrasione. La loro forma a soffietto, i sottosquadri e i diversi spessori delle pareti richiedono una progettazione coordinata dello stampo e un'accurata estrazione.
Materiali in gomma comunemente utilizzati per guarnizioni e sigilli
La mescola deve essere selezionata in base all'ambiente operativo, non solo in base al processo di stampaggio.
| Materiale in gomma | Caratteristiche tipiche | Applicazioni comuni di tenuta |
|---|---|---|
| EPDM | resistenza agli agenti atmosferici, all'ozono, all'acqua e all'invecchiamento | Guarnizioni per esterni, guarnizioni per impianti idrici e guarnizioni per elettrodomestici |
| NBR | Resistenza agli oli e ai carburanti | Paraolio, guarnizioni idrauliche e guarnizioni industriali |
| FKM | Resistenza al calore e agli agenti chimici | Guarnizioni ad alte prestazioni per ambienti esigenti |
| gomma siliconica | Stabilità e flessibilità della temperatura | Componenti elettrici, per il contatto con gli alimenti e guarnizioni specializzate |
| CR | Resistenza bilanciata agli agenti atmosferici, all'olio e all'abrasione. | Guarnizioni industriali e componenti di protezione |
| Gomma naturale | Elasticità e resistenza meccanica | Guarnizioni industriali generiche e prodotti per la gestione delle vibrazioni |
| HNBR | Resistenza al calore, all'olio e alle sollecitazioni meccaniche. | Sistemi di tenuta per il settore automobilistico e industriale |
La formulazione precisa della mescola influisce sulla viscosità, sulla resistenza al pre-vulcanizzazione, sul tempo di vulcanizzazione e sul comportamento durante lo stampaggio. Le impostazioni della macchina devono pertanto essere definite in base ai dati della mescola di produzione, e non solo in base alla famiglia di gomme generica.
Come funziona lo stampaggio a iniezione di guarnizioni in gomma
La produzione segue normalmente questa sequenza:
- La mescola di gomma preparata entra nel sistema di alimentazione.
- La vite plastificante ammorbidisce e omogeneizza il composto.
- La macchina dosa il volume di caffè richiesto.
- Gli inserti vengono caricati quando il prodotto include metallo o rinforzi.
- Lo stampo si chiude e raggiunge la condizione di serraggio programmata.
- Il vuoto rimuove l'aria quando lo stampo viene utilizzato con l'ausilio del vuoto.
- La gomma viene iniettata attraverso l'ugello, il canale di alimentazione e i punti di iniezione.
- La pressione e il calore distribuiscono il composto in tutte le cavità.
- La gomma si vulcanizza all'interno dello stampo riscaldato.
- Lo stampo si apre dopo la fase di stagionatura.
- I componenti vengono rimossi manualmente o automaticamente.
- La macchina si prepara per il ciclo successivo.
La stabilità della produzione dipende dalla ripetibilità dell'intera sequenza. Variazioni nell'alimentazione, nella preparazione dello stampo, nella temperatura dello stampo o nel tempo di polimerizzazione possono modificare le dimensioni e le prestazioni finali della guarnizione.
Il processo completo di stampaggio a iniezione della gomma Spiega la relazione tra preparazione del materiale, iniezione, vulcanizzazione e sformatura.
Requisiti delle macchine per la produzione di guarnizioni e sigilli
Misurazione precisa dello scatto
Una quantità insufficiente di materiale può produrre fori incompleti o sigillature non perfette. Un eccesso di materiale aumenta le bave e può complicare la sformatura.
Il controllo del volume di iniezione diventa particolarmente importante per i pezzi leggeri e gli stampi multicavità.
Plastificazione stabile
Il composto deve raggiungere una condizione stabile prima dell'iniezione. Variazioni di temperatura, viscosità o distribuzione del materiale possono influire sulla pressione di riempimento e sul peso del prodotto.
Un sistema di iniezione FIFO aiuta a mantenere una sequenza di materiali prevedibile e riduce le variazioni non necessarie del tempo di permanenza. La guida della TASU al sistema di alimentazione per macchine per lo stampaggio a iniezione della gomma fornisce maggiori informazioni su questo processo.
Pressione e velocità programmabili
I prodotti sigillanti spesso richiedono un profilo di iniezione a fasi.
La macchina può utilizzare:
- Velocità controllata attraverso il corridore
- Riempimento più rapido della cavità principale
- Velocità ridotta in prossimità delle labbra di tenuta
- Riempimento finale più lento per consentire la fuoriuscita dell'aria
La pressione deve essere sufficientemente elevata da riempire tutte le cavità, ma una pressione eccessiva può creare bave sulla linea di separazione o sulla superficie di tenuta.
Temperatura dello stampo Curva
Le differenze di temperatura tra le cavità possono modificare il flusso del materiale e la velocità di indurimento. Un sistema di riscaldamento ben controllato dovrebbe mantenere condizioni stabili su tutte le piastre dello stampo.
L'uniformità della temperatura è particolarmente importante per gli stampi multicavità per O-ring e guarnizioni.
Forza di serraggio adeguata
La pressione interna dello stampo agisce sull'area proiettata delle cavità e del sistema di canali di colata. Una forza di serraggio insufficiente può causare la separazione dello stampo, con conseguente formazione di bave.
Nella scelta della macchina è necessario considerare:
- Area di prodotto prevista
- Numero di cavità
- Area di corsa
- Pressione di iniezione
- Dimensioni dello stampo
- Margine di sicurezza richiesto
Scegliere l'unità di serraggio più grande disponibile non è sempre la soluzione più economica. La macchina deve essere adatta allo stampo e ai requisiti specifici del processo.
Capacità di aspirazione
L'aria intrappolata in una sottile sezione di sigillatura può causare vuoti, bruciature o un riempimento incompleto. Lo stampaggio sottovuoto rimuove l'aria prima dell'iniezione e può migliorare l'uniformità del riempimento in stampi complessi.
Le prestazioni del vuoto dipendono dalla tenuta dello stampo, dai canali di evacuazione e dalla temporizzazione del ciclo, non solo dalla capacità della pompa.
Per ulteriori informazioni, consultare la guida a macchine per lo stampaggio sottovuoto della gomma.
Produzione multicavità
Gli stampi multicavità aumentano la produttività ma impongono maggiori esigenze in termini di bilanciamento del canale di colata, uniformità della temperatura e ripetibilità dell'iniezione.
Ogni cavità dovrebbe ricevere un trattamento simile:
- Volume del materiale
- Pressione di riempimento
- Distanza di flusso
- Esposizione alla temperatura
- Condizioni di ventilazione
- Tempo di guarigione
L'aumento della pressione di iniezione non è in grado di correggere in modo affidabile un sistema di condotti di aspirazione mal bilanciato.
Compatibilità con l'automazione
La produzione automatizzata può includere:
- Caricamento inserto
- Applicazione di distaccante per stampi
- Rimozione di parti
- separazione dei corridori
- Collezione di prodotti
- Ispezione visiva
- Controllo del peso
- Registrazione dei dati di produzione
L'automazione deve essere pianificata in base alla geometria effettiva del pezzo e al comportamento durante il processo di sformatura. Labbri di tenuta sottili e prodotti flessibili potrebbero richiedere pinze o dispositivi di rimozione progettati appositamente.
Progettazione di stampi per guarnizioni e anelli di tenuta in gomma
Posizione del cancello
La valvola deve garantire un riempimento equilibrato della cavità senza danneggiare una superficie di tenuta funzionale.
Tra gli aspetti importanti da considerare vi sono:
- lunghezza del flusso
- Variazioni dello spessore della parete
- Posizione della linea di saldatura
- Movimento dell'aria
- Rimozione del cancello
- Aspetto del prodotto
- Requisiti della superficie di tenuta
Posizionare una valvola troppo vicino a un bordo sottile può distorcere la forma. Un posizionamento errato può anche convogliare l'aria verso una sezione chiusa della cavità.
Runner Balance
I canali di colata bilanciati contribuiscono a riempire ogni cavità in condizioni simili. Differenze nella lunghezza o nella sezione trasversale dei canali possono produrre variazioni da una cavità all'altra.
La tecnologia a canale freddo può ridurre gli scarti di mescola vulcanizzata nella produzione ad alto volume. Richiede un controllo preciso della temperatura per mantenere la mescola all'interno del canale al di sotto della temperatura di vulcanizzazione.
Sfiato della muffa
L'aria deve uscire dalla cavità quando la gomma vi entra. Gli sfiati sono generalmente posizionati vicino a:
- Zone di fine riempimento
- Bordi di tenuta sottili
- Solchi profondi
- Giunzioni del fronte di flusso
- Inserire i confini
- Cavità distanti
Le prese d'aria ostruite o di dimensioni insufficienti possono causare colpi incompleti e segni di bruciatura. Le prese d'aria sovradimensionate possono consentire la fuoriuscita di gomma e creare un bagliore eccessivo.
Il guida di ventilazione per stampi in gomma Spiega il posizionamento delle prese d'aria, la manutenzione e la diagnosi delle trappole d'aria.
Posizione della linea di separazione
Le bave di fusione presenti su una superficie di tenuta funzionale possono compromettere l'assemblaggio o causare perdite. La linea di separazione dovrebbe pertanto essere posizionata lontano dalle aree di contatto critiche, ove la geometria lo consenta.
È quindi necessario controllare l'aderenza dello stampo, la stabilità del serraggio e la pressione di processo per limitare la formazione di bave.
Struttura di sformatura
La gomma morbida può allungarsi, strapparsi o deformarsi durante la rimozione. Lo stampo potrebbe richiedere:
- Piastre di espulsione
- Piastre di stripping
- Rilascio assistito dall'aria
- pinze robotiche
- Nuclei sostituibili
- Trattamento superficiale
- Applicazione controllata del distaccante per stampi
La sformatura dovrebbe essere considerata già in fase di progettazione del prodotto e dello stampo, e non solo dopo l'inizio delle prove di produzione.
Parametri critici di processo
Pressione di iniezione
La pressione deve vincere la resistenza presente nell'ugello, nel canale di iniezione, nel punto di iniezione e nella cavità. Una pressione insolitamente elevata può indicare un punto di iniezione ostruito, un flusso insufficiente del composto, una polimerizzazione prematura o uno sfiato bloccato.
Velocità di iniezione
Una velocità eccessiva può comprimere l'aria intrappolata e generare segni di bruciatura. Un riempimento troppo lento può consentire al composto di iniziare a indurirsi prima che la cavità sia completa.
Il controllo graduale della velocità è spesso più efficace rispetto all'utilizzo di un'unica impostazione costante.
Volume di scatto
Un volume di iniezione stabile contribuisce a mantenere il peso del prodotto e l'equilibrio della cavità. L'impostazione deve includere i requisiti del pezzo e del canale di alimentazione senza causare un riempimento eccessivo non necessario.
Temperatura dello stampo
La temperatura dello stampo influenza sia il riempimento che la vulcanizzazione. L'intervallo operativo deve essere basato sui dati effettivi di vulcanizzazione della mescola.
Tempo di vulcanizzazione
Una polimerizzazione insufficiente può produrre prodotti morbidi, fragili o dimensionalmente instabili. Una polimerizzazione eccessiva può aumentare i tempi di ciclo e influire sulle proprietà del materiale.
L'obiettivo dovrebbe essere il tempo di polimerizzazione più breve e validato che soddisfi costantemente i requisiti del prodotto.
Temporizzazione del vuoto
L'iniezione deve iniziare solo dopo il raggiungimento della condizione di evacuazione programmata. Il controllo del vuoto basato sul tempo, senza il monitoraggio del livello di vuoto effettivo, può consentire perdite non rilevate.
Tempo di residenza
La gomma lasciata all'interno di un'unità di iniezione riscaldata per troppo tempo può cambiare viscosità o iniziare a reticolare prematuramente. La capacità della macchina, la dimensione dell'iniezione e le interruzioni della produzione influiscono sul tempo di permanenza.
Difetti comuni nelle guarnizioni e nelle tenute stampate
| Difetto | Possibili cause | Controlli consigliati |
|---|---|---|
| Flash sulla superficie di tenuta | Pressione eccessiva, scarsa aderenza dello stampo o serraggio insufficiente | Ispezionare le superfici di separazione, il profilo di pressione e la forza di serraggio. |
| Cortometraggio | Basso volume di iniezione, apertura limitata o scarsa ventilazione | Verificare la misurazione, il condotto, la valvola e la rimozione dell'aria. |
| Segno di bruciatura | Aria compressa intrappolata o velocità di riempimento finale eccessiva | Pulire le prese d'aria e ridurre la velocità di fine riempimento |
| Vuoto interno | Gas intrappolato, umidità o condizioni di processo inadeguate | Verificare il vuoto, lo stoccaggio del composto e la polimerizzazione. |
| squilibrio delle carie | Canali di alimentazione sbilanciati o temperatura dello stampo non uniforme | Confrontare la geometria del canale di alimentazione e le temperature della cavità. |
| Variazione dimensionale | Temperatura instabile di iniezione, polimerizzazione o stampo | Analizzare le tendenze di produzione e la coerenza dei materiali. |
| Debole legame tra gomma e metallo | Inserire contaminazione o variazione del processo di incollaggio | Verificare la preparazione dell'inserto, l'adesivo e la polimerizzazione |
| Labbro di tenuta lacerato | Scarsa sformatura o polimerizzazione insufficiente | Rivedere il distaccante dello stampo, gli espulsori e le condizioni di polimerizzazione. |
| Segni di flusso superficiale | Plastificazione instabile o velocità di riempimento inadeguata | Verificare le condizioni del materiale e il profilo di velocità. |
| restringimento eccessivo | Comportamento composto o variazione di guarigione | Esaminare la formulazione, la temperatura e la storia della polimerizzazione. |
| Rimanere nello stampo | Condizioni della superficie o processo di rilascio inadeguato | Ispezionare la finitura dello stampo e il metodo di sformatura |
| Parte non completamente polimerizzata | Bassa temperatura o tempo di polimerizzazione insufficiente | Verificare la temperatura dello stampo e le impostazioni di polimerizzazione |
Quando si verificano dei difetti, modificare più parametri contemporaneamente rende difficile individuarne la causa. Regolate una variabile alla volta, registrate il risultato e confrontatelo con quello ottenuto in diversi cicli consecutivi.
Il Guida alla risoluzione dei problemi nello stampaggio a iniezione della gomma Fornisce ulteriori indicazioni su flash, scatti brevi, bruciature e correzione dei difetti.
Controllo qualità per prodotti di tenuta in gomma
Il controllo qualità dovrebbe rispecchiare la funzione effettiva del componente.
I controlli tipici includono:
- Dimensioni del prodotto
- Peso parziale
- Durezza
- Condizioni superficiali
- spessore flash
- Geometria del labbro di tenuta
- Condizione di cura
- Proprietà di trazione e allungamento
- Set di compressione
- Resistenza del legame gomma-metallo
- Test di tenuta
- Test di pressione
- Confronto della cavità visiva
Non tutti i test sono obbligatori per ogni prodotto. I piani di ispezione devono essere conformi alle specifiche del cliente, all'ambiente di applicazione e agli standard di settore applicabili.
È opportuno monitorare anche i dati di produzione. Tra i dati utili registrati dalle macchine si annoverano:
- Volume di scatto
- Tempo di riempimento
- pressione di iniezione di picco
- Tempo di plastificazione
- Temperatura dello stampo
- Livello del vuoto
- Tempo di essiccazione
- Peso del prodotto
- Numero della cavità
- Motivo del rifiuto
Collegare i dati di processo ai risultati delle ispezioni aiuta i produttori a identificare i cambiamenti graduali prima che i tassi di scarto aumentino.
Sistemi a canale freddo per la produzione di guarnizioni ad alto volume
I tradizionali canali di colata in gomma vulcanizzano insieme al prodotto stampato. Dopo la sformatura, il canale vulcanizzato deve essere separato e normalmente diventa uno scarto di produzione.
Un sistema a canale freddo mantiene la mescola all'interno del canale a una temperatura controllata in modo che rimanga non polimerizzata tra un ciclo e l'altro.
I potenziali vantaggi includono:
- Riduzione degli scarti di materiale vulcanizzato
- Minore consumo di materiale
- Volume totale di colpi inferiore
- Meno lavoro di rimozione dei binari
- Potenziale di automazione migliorato
- Produzione multicavità più efficiente
I canali freddi comportano costi di attrezzaggio aggiuntivi e requisiti di controllo della temperatura. Il loro valore economico dipende dal peso del canale, dal costo del materiale, dal numero di cavità e dal volume di produzione annuo.
Stampaggio a iniezione contro stampaggio a compressione per le guarnizioni
| Considerazione | Stampaggio a iniezione | Stampaggio a compressione |
|---|---|---|
| Carico del materiale | Misurato automaticamente | Preforme normalmente caricate nello stampo |
| Otturazione complessa della cavità | Forte quando il processo è ottimizzato | Maggiore dipendenza dal posizionamento della preforma |
| Produzione multicavità | Ideale per una produzione ripetibile ad alto volume | Possibile, ma la movimentazione manuale potrebbe aumentare |
| Investimento iniziale in attrezzature | Generalmente più alto | Generalmente più basso |
| Potenziale di automazione | Alto | Moderato |
| Controllo di processo | Alimentazione, iniezione e polimerizzazione programmabili | Minor numero di controlli relativi all'iniezione. |
| Migliore soluzione economica | Produzione di precisione di volume medio-alto | Prodotti semplici o volumi di produzione ridotti |
La decisione finale dovrebbe basarsi sul costo per singolo componente accettabile, piuttosto che sul solo prezzo dell'apparecchiatura.
Come scegliere una macchina per lo stampaggio di guarnizioni in gomma
Prima di consigliare una macchina, il fornitore dell'attrezzatura dovrebbe valutare:
- Disegno del prodotto
- mescola di gomma
- Peso della singola parte
- Peso del corridore
- Volume totale di colpi
- Dimensioni del prodotto
- Requisiti della superficie di tenuta
- Numero di cavità
- Dimensioni dello stampo
- Area di proiezione
- Forza di serraggio richiesta
- Tempo di vulcanizzazione
- Obiettivo di produzione annuale
- Requisiti di caricamento degli inserti
- Requisiti del vuoto
- Requisiti del canale freddo
- Metodo di sformatura
- Livello di automazione
- Spazio disponibile in fabbrica
- Requisiti di utilità
I campioni di prodotto e i dati di polimerizzazione dei composti possono migliorare la valutazione delle attrezzature e dei processi.
di TASU soluzioni di stampaggio a iniezione della gomma Combinazione di alimentazione, iniezione FIFO, controllo del vuoto, tecnologia a canale freddo, sviluppo stampi e automazione della produzione.
Domande frequenti
È possibile che una singola macchina produca diversi tipi di guarnizioni in gomma?
Sì. Una singola macchina può essere utilizzata con diversi stampi e prodotti, a condizione che la sua capacità di iniezione, la forza di serraggio, le dimensioni del piano di lavoro e le funzioni di controllo soddisfino i requisiti di ciascuna applicazione.
Quale tipo di gomma è più adatto per le guarnizioni stampate?
Non esiste un materiale universalmente migliore. EPDM, NBR, FKM, silicone e altri composti offrono diversi livelli di resistenza a temperatura, olio, agenti chimici, agenti atmosferici e compressione.
Una macchina per lo stampaggio a iniezione della gomma può produrre O-ring?
Sì. Lo stampaggio a iniezione è adatto alla produzione di O-ring multicavità quando il dosaggio dello stampo, il bilanciamento dei canali di alimentazione, la temperatura dello stampo e le bave sono controllati correttamente.
Quali sono le cause della formazione di bagliori su una guarnizione in gomma?
Tra le cause più comuni si annoverano un volume di iniezione eccessivo, un'alta pressione di iniezione, una forza di serraggio insufficiente, superfici di separazione danneggiate e un cattivo allineamento dello stampo.
Perché alcune carie sono incomplete?
Tra le possibili cause si annoverano lo squilibrio dei canali di colata, gli sfiati ostruiti, la temperatura non uniforme dello stampo, un volume di iniezione insufficiente o un'eccessiva viscosità del composto.
È necessario il vuoto per ogni stampo di guarnizione?
No. I prodotti semplici con un'efficace ventilazione potrebbero non richiedere l'ausilio del vuoto. Cavità complesse, sezioni di tenuta sottili e prodotti contenenti inserti hanno maggiori probabilità di trarne beneficio.
È possibile produrre guarnizioni con incollaggio metallico mediante stampaggio a iniezione della gomma?
Sì. Gli inserti metallici possono essere caricati nello stampo prima dell'iniezione. La preparazione degli inserti, l'applicazione dell'adesivo, il posizionamento e la polimerizzazione devono essere controllati.
Come si possono ridurre gli scarti derivanti dalla cottura dei materiali?
La tecnologia a canale freddo permette di mantenere la gomma all'interno del canale non vulcanizzata, riducendo la quantità rimossa dopo ogni ciclo. La fattibilità economica dipende dal volume di produzione e dal costo del materiale.
Quale struttura di macchina è adatta per le guarnizioni a inserto?
Le macchine verticali offrono spesso un comodo accesso per il caricamento degli inserti. Le configurazioni orizzontali possono offrire vantaggi per particolari strutture di stampi o linee di produzione automatizzate.
Quante cavità deve contenere lo stampo?
Il numero di cavità dipende dal peso del prodotto, dalla capacità di iniezione, dalle dimensioni dello stampo, dal tempo di polimerizzazione, dall'obiettivo di produzione e dal bilanciamento dei canali di alimentazione. Un maggior numero di cavità non si traduce automaticamente in una migliore redditività della produzione.
Come si determina la corretta forza di serraggio?
La forza di serraggio viene selezionata in base all'area prevista della cavità e del canale di colata, alla pressione interna prevista, alla struttura dello stampo e a un margine operativo adeguato.
Quali informazioni sono necessarie per un preventivo per un macchinario?
Fornire il disegno del prodotto, il tipo di gomma, il peso del pezzo, il numero di cavità, le dimensioni dello stampo, la produzione richiesta, il tempo di polimerizzazione e i requisiti di automazione.
Conclusione
Le macchine per lo stampaggio a iniezione della gomma garantiscono l'alimentazione controllata, il dosaggio, il riempimento e la vulcanizzazione necessari per una produzione costante di guarnizioni e sigilli. Risultati affidabili dipendono dall'interazione tra il comportamento della mescola, la capacità della macchina, l'equilibrio del canale di alimentazione, la posizione del punto di iniezione, lo sfiato, la temperatura dello stampo e il tempo di vulcanizzazione.
La scelta della macchina dovrebbe partire dal prodotto specifico e dagli obiettivi di produzione. Valutare solo la forza di serraggio o il volume di iniezione potrebbe trascurare i controlli di processo necessari per proteggere le superfici di sigillatura, bilanciare le cavità multiple e mantenere dimensioni stabili.
T
