


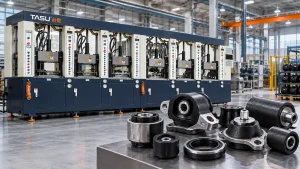
I componenti realizzati con la tecnica di incollaggio gomma-metallo combinano l'elasticità, le prestazioni di tenuta e il controllo delle vibrazioni della gomma con la resistenza strutturale del metallo. Tra i prodotti tipici si annoverano boccole per sospensioni, supporti motore, cuscinetti antivibranti, guarnizioni incollate, rulli in gomma, ruote con anima metallica e componenti di smorzamento industriali.
La produzione di questi componenti richiede ben più che il semplice riempimento di uno stampo con gomma. Gli inserti metallici devono essere preparati, posizionati e tenuti saldamente in posizione mentre il composto plastificato fluisce attorno ad essi. Agenti leganti, pressione di iniezione, temperatura dello stampo, condizioni di polimerizzazione e rimozione dell'aria influenzano tutti l'interfaccia finale tra gomma e metallo.
Una configurazione adeguata macchina per lo stampaggio a iniezione della gomma Offre alimentazione controllata, preparazione ripetibile dello stampo e profili di iniezione programmabili per prodotti stampati con inserti. La macchina, lo stampo, il composto, l'inserto metallico e il processo di incollaggio devono comunque essere valutati come un unico sistema di produzione.
Che cosa sono i componenti incollati gomma-metallo?
I componenti realizzati con la tecnica di incollaggio gomma-metallo sono componenti stampati in cui la gomma vulcanizzata è fissata in modo permanente a un inserto in acciaio, alluminio o altro metallo compatibile.
Il metallo normalmente fornisce:
- Supporto strutturale
- Punti di montaggio
- Trasferimento del carico
- Stabilità dimensionale
- Resistenza all'usura
- Collegamento meccanico
La sezione in gomma può fornire:
- Isolamento dalle vibrazioni
- assorbimento degli urti
- Movimento flessibile
- Riduzione del rumore
- Sigillatura
- Isolamento elettrico
- Protezione delle superfici
- compressione controllata
Durante lo stampaggio, la gomma fluisce nello spazio attorno o tra gli inserti predisposti. Il calore e la pressione vulcanizzano la mescola, mentre il sistema di incollaggio crea adesione all'interfaccia gomma-metallo.
Il processo si differenzia dall'assemblaggio successivo di un componente in gomma vulcanizzata con una parte metallica. Lo stampaggio a iniezione forma e unisce la gomma durante lo stesso ciclo di produzione.
Prodotti comuni stampati a iniezione gomma-metallo
Boccole delle sospensioni
Le boccole delle sospensioni sono generalmente costituite da manicotti metallici interni ed esterni collegati da uno strato di gomma stampata. La gomma consente un movimento controllato, isolando al contempo vibrazioni e rumore.
Le sfide di produzione includono:
- Mantenimento della concentricità tra le boccole metalliche
- Prevenire il movimento dell'inserto durante l'iniezione
- Riempimento di spazi anulari ristretti
- Controllo dello spessore della gomma
- Evitare l'aria intrappolata
- Ottenere un'adesione uniforme attorno all'intero inserto
La progettazione degli stampi e delle attrezzature è fondamentale, poiché anche piccole variazioni nella posizione degli inserti possono alterare lo spessore della gomma e le prestazioni del prodotto.
Supporti per motore e apparecchiature
I supporti in gomma sostengono motori, pompe, compressori e apparecchiature industriali, riducendo al contempo le vibrazioni trasmesse.
Questi prodotti possono contenere:
- Perni filettati
- Lastre di acciaio
- Noci incorporate
- Manici interni
- Inserti multipli incollati
- sezioni in gomma spessa
- Vuoti o elementi geometrici sintonizzati
Le sezioni spesse e gli inserti multipli creano percorsi di flusso complessi. Potrebbe essere necessario ricorrere al vuoto e all'iniezione a fasi per far sì che la gomma raggiunga le zone più distanti senza intrappolare aria.
Cuscinetti antivibranti
I cuscinetti antivibranti incollati combinano in genere un blocco di gomma con una o due piastre metalliche. Fori per bulloni, prigionieri o inserti filettati consentono di collegare il prodotto a macchinari o strutture di supporto.
Una produzione affidabile richiede un posizionamento costante degli inserti e un controllo accurato delle sbavature attorno ai bordi metallici.
Boccole con rivestimento in gomma
Le boccole industriali trovano impiego in macchinari, veicoli, attrezzature agricole e sistemi di sospensione. Alcuni modelli presentano un manicotto metallico, mentre altri impiegano gomma tra tubi concentrici interno ed esterno.
La distribuzione del materiale deve rimanere uniforme lungo tutta la superficie del manicotto. Un inserto decentrato può causare una rigidità non uniforme e un cedimento prematuro del prodotto.
Guarnizioni incollate
Le guarnizioni incollate integrano la gomma con una rondella, un anello, una piastra o una struttura di rinforzo metallica.
Il metallo sostiene il componente, mentre la gomma crea l'area di tenuta funzionale. I requisiti di produzione critici includono:
- Geometria di tenuta precisa
- Lampeggio basso
- Copertura in gomma uniforme
- Pulire le superfici metalliche
- Adesione stabile gomma-metallo
- Spessore di compressione controllato
rulli di gomma
I rulli in gomma sono costituiti da un albero metallico o da un nucleo cilindrico rivestito di gomma stampata. Vengono utilizzati in apparecchiature di trasporto, stampa, movimentazione materiali e industria.
I prodotti lunghi potrebbero richiedere configurazioni di canali di colata e strutture di serraggio speciali per distribuire la gomma in modo uniforme lungo il nucleo.
Ruote con nucleo in metallo
Le ruote e i rulli industriali possono utilizzare un nucleo in acciaio o alluminio incollato a uno strato esterno di gomma. L'interfaccia deve resistere a carichi ripetuti, deformazioni e rotazioni.
La guida della TASU a Macchine per lo stampaggio a iniezione di gomma per pneumatici pieni e ruote industriali spiega i requisiti aggiuntivi per le sezioni in gomma spessa e le anime metalliche.
Componenti rivestiti in gomma
Lo stampaggio a iniezione può anche essere utilizzato per rivestire aree selezionate di un prodotto metallico con gomma per migliorarne la presa, l'ammortizzazione, la tenuta o la protezione.
Alcuni esempi includono:
- Staffe rivestite in gomma
- Maniglie in metallo
- Parti di supporto per cavi
- Arresti di protezione
- Piedi di fissaggio
- Elementi di fissaggio rivestiti in gomma
- Connettori rinforzati
La mascheratura e la progettazione dello stampo devono impedire che la gomma raggiunga le superfici metalliche che devono rimanere esposte.
Dove vengono utilizzati i componenti in gomma-metallo
| Industria | Prodotti tipici | Funzione principale |
|---|---|---|
| Automotive | Boccole, supporti motore, componenti delle sospensioni e guarnizioni incollate | Controllo delle vibrazioni, movimento e tenuta |
| Macchinari industriali | Supporti per attrezzature, rulli, fermi e giunti | Assorbimento degli urti e riduzione del rumore |
| Trasporto ferroviario | Componenti delle sospensioni, tamponi di fine corsa e supporti di isolamento | Trasferimento del carico e isolamento dalle vibrazioni |
| Attrezzature per l'edilizia | Boccole, supporti e componenti di protezione per impieghi gravosi | Resistenza agli urti e alle vibrazioni |
| Pompe e compressori | Supporti, diaframmi e componenti di tenuta incollati | Riduzione delle vibrazioni e sigillatura |
| Apparecchiature HVAC | Supporti per compressori e cuscinetti isolanti | Controllo del rumore e delle vibrazioni |
| Macchinari agricoli | Boccole, rulli e componenti di smorzamento | Resistenza agli urti e flessibilità di movimento |
| Apparecchiature elettriche | Supporti isolanti e parti di protezione incollate | Isolamento e protezione meccanica |
I requisiti di prodotto variano notevolmente a seconda del settore. La mescola, il metallo, il sistema adesivo e il processo di stampaggio corretti devono essere selezionati in base al carico di esercizio, alla temperatura, all'esposizione chimica e all'ambiente di utilizzo.
Come funziona il processo di stampaggio a iniezione gomma-metallo
1. Produzione di inserti metallici
Gli inserti metallici vengono prodotti secondo le dimensioni e le tolleranze richieste. I processi possono includere stampaggio, fusione, lavorazione meccanica, formatura o saldatura.
L'inserto deve essere ispezionato per verificare:
- Dimensioni
- Concentricità
- difetti superficiali
- Burre
- Contaminazione da petrolio
- Ruggine
- Residui di saldatura
- spigoli vivi
- Deformazione
Le variazioni dimensionali dell'inserto possono influenzare il carico dello stampo, lo spessore della gomma e la geometria del prodotto finale.
2. Preparazione della superficie
Le superfici metalliche devono essere preparate prima dell'applicazione di un adesivo. Olio, ossidazione, polvere o altri contaminanti possono impedire un'adesione affidabile.
I metodi di preparazione variano a seconda del metallo e del sistema di incollaggio. Possono includere:
- Sgrassatura
- Pulizia
- Sabbiatura abrasiva
- Trattamento chimico
- Asciugatura
- Attivazione superficiale
La procedura validata deve essere seguita scrupolosamente. Una pulizia eccessiva, un'asciugatura incompleta o la contaminazione dopo la preparazione possono ridurre la qualità dell'adesione.
3. Applicazione dell'agente legante
Sulle parti metalliche che entreranno in contatto con la gomma viene applicato un sistema di incollaggio compatibile.
La domanda può essere completata tramite:
- Spruzzare
- Spazzolatura
- Intingere
- Rotolante
- Erogazione automatizzata
Lo spessore e la copertura del rivestimento devono rimanere costanti. Un eccesso di materiale può causare accumuli, mentre una copertura incompleta può lasciare aree non aderenti.
Gli inserti preparati devono essere conservati in condizioni controllate e utilizzati entro il periodo di validità stabilito.
4. Inserire Caricamento
Operatori o robot posizionano gli inserti metallici all'interno dello stampo.
Lo stampo può essere utilizzato:
- Indicatori di posizione
- Supporti magnetici
- Clip meccaniche
- Fissaggi a molla
- Tasche sagomate
- Supporti filettati
- Inserti sostituibili
Ciascun inserto deve rimanere nella posizione corretta durante la chiusura dello stampo, l'aspirazione e l'iniezione.
5. Chiusura e aspirazione dello stampo
Dopo il caricamento degli inserti, lo stampo si chiude e stabilisce la condizione di serraggio richiesta.
L'aspirazione può quindi rimuovere l'aria dalla cavità. I prodotti in gomma-metallo spesso presentano spazi ristretti attorno agli inserti in cui l'aria spostata può rimanere intrappolata.
La guida a macchine per lo stampaggio sottovuoto della gomma Spiega come la sigillatura dello stampo, il tempo di evacuazione e il livello di vuoto influenzano il riempimento della cavità.
6. Iniezione di gomma
Il composto preparato viene iniettato attraverso l'ugello, il canale di colata e il punto di iniezione nella cavità dello stampo.
Il profilo di iniezione deve riempire il prodotto senza:
- Spostamento dell'inserto
- Lavaggio per rimuovere l'agente legante
- Piegatura di sezioni sottili di metallo
- Intrappolare l'aria dietro l'inserto
- Creazione di indebolimento della linea di saldatura
- Produzione di flash eccessivo
Spesso è utile una velocità di iniezione a più stadi. La macchina può ridurre la velocità man mano che il materiale si avvicina agli inserti sensibili o alle aree di fine riempimento.
7. Vulcanizzazione e formazione del legame
Il calore e la pressione vulcanizzano la gomma all'interno dello stampo. Il sistema di incollaggio reagisce nelle condizioni di stampaggio validate e collega la gomma vulcanizzata alla superficie metallica preparata.
Il tempo e la temperatura devono essere sufficienti sia per la vulcanizzazione della gomma che per la formazione del legame. Una vulcanizzazione insufficiente può indebolire la gomma o l'interfaccia, mentre una vulcanizzazione eccessiva non necessaria riduce l'efficienza produttiva e può compromettere le proprietà del prodotto.
8. Apertura dello stampo e rimozione del pezzo
Dopo la vulcanizzazione, lo stampo si apre e il componente incollato viene rimosso.
Durante la sformatura non si deve applicare una forza eccessiva a:
- Bordi sottili in gomma
- Interfacce incollate
- Perni metallici
- sezioni flessibili
- labbra di tenuta
La rimozione robotizzata può migliorare la uniformità quando la forma del prodotto e la struttura dello stampo consentono una presa affidabile.
9. Ispezione e collaudo
I pezzi finiti vengono controllati per quanto riguarda dimensioni, aspetto, copertura dell'incollaggio e prestazioni specifiche del prodotto.
I requisiti di test dipendono dall'applicazione e dalle specifiche del cliente.
Perché si utilizza lo stampaggio a iniezione per i componenti in gomma-metallo
Distribuzione controllata dei materiali
La pressione di iniezione spinge la gomma plastificata attraverso spazi ristretti e attorno a inserti complessi. Una corretta progettazione del canale di alimentazione e del punto di iniezione può garantire un riempimento più uniforme rispetto al posizionamento manuale di più preforme di gomma.
Preparazione ripetibile del colpo
L'alimentazione automatica, la plastificazione e il dosaggio contribuiscono a mantenere condizioni costanti del composto tra un ciclo e l'altro.
Per i prodotti con spessore della gomma controllato o cavità multiple, è importante mantenere un peso di iniezione stabile.
Supporto per geometrie di inserimento complesse
Lo stampaggio a iniezione permette di modellare la gomma attorno a manicotti, perni, piastre, rondelle e altre strutture incorporate.
Le geometrie complesse richiedono comunque percorsi di flusso adeguati e fissaggi di inserimento sicuri.
Produzione multicavità
Piccole guarnizioni incollate, boccole e componenti di montaggio possono essere prodotti in stampi multicavità. Canali di colata bilanciati e posizionamento ripetibile degli inserti sono essenziali per garantire la coerenza tra le diverse cavità.
Potenziale di automazione
Il caricamento degli inserti, l'applicazione dell'agente legante, lo stampaggio, lo sformamento e l'ispezione possono essere parzialmente o completamente automatizzati.
Il livello di automazione appropriato dipende da:
- Inserisci la geometria
- Dimensioni del prodotto
- Tempo di ciclo
- Conteggio delle carie
- volume di produzione
- Orientamento obbligatorio
- Processo di agente legante
- Requisiti di ispezione
Riduzione della dipendenza dalle operazioni manuali
Lo stampaggio a iniezione dosa ed eroga automaticamente il composto. Ciò può ridurre le variazioni causate dalla pesatura e dal posizionamento manuale delle preforme.
Requisiti delle macchine per lo stampaggio gomma-metallo
Pressione di iniezione stabile
La macchina deve esercitare una pressione sufficiente a spingere la gomma attorno agli inserti e nelle sezioni più strette della cavità.
La pressione deve rimanere controllabile, non semplicemente elevata. Una pressione eccessiva può spostare gli inserti, aumentare le sbavature o spingere la gomma in aree indesiderate.
Velocità di iniezione multistadio
Le velocità programmabili consentono al processo di adattarsi alle diverse sezioni della cavità.
Un profilo tipico può utilizzare:
- Velocità controllata attraverso l'ugello e il canale di alimentazione.
- Riempimento più rapido nella sezione principale in gomma
- Velocità ridotta in prossimità di inserti sensibili
- Riempimento finale più lento per rilasciare l'aria
Le fasi effettive dovrebbero seguire test di breve durata e l'osservazione del flusso dei materiali.
Ulteriori informazioni sono disponibili nel Guida alla pressione e alla velocità dello stampaggio a iniezione della gomma.
Misurazione precisa dello scatto
Una quantità insufficiente di materiale può lasciare parti metalliche esposte o sezioni di gomma incomplete. Un eccesso di materiale aumenta la formazione di bave e la contaminazione dello stampo.
Il volume delle iniezioni deve tenere conto di:
- volume di prodotti in gomma
- Volume del corridore
- Numero di cavità
- Processo cuscino
- Densità del composto
Fissaggio sicuro
La pressione di iniezione agisce sull'area proiettata del pezzo stampato e del sistema di canali di alimentazione. La forza di serraggio deve mantenere lo stampo chiuso durante tutto il processo di riempimento e vulcanizzazione.
Una chiusura dello stampo non corretta può creare bave lungo il bordo del prodotto o attorno all'inserto metallico.
Plastificazione stabile
Le variazioni delle condizioni del composto influiscono sul flusso, sulla pressione e sul contatto tra agente legante e composto stesso.
L'alimentazione controllata e la movimentazione del materiale FIFO contribuiscono a mantenere un tempo di permanenza più prevedibile. sistema di alimentazione per macchine per lo stampaggio a iniezione della gomma Spiega come l'alimentazione e la plastificazione influenzano la stabilità del proiettile.
Temperatura dello stampo Curva
Le differenze di temperatura possono causare riempimenti, indurimento e sviluppo dell'adesione non uniformi.
Il sistema di riscaldamento deve mantenere temperature stabili intorno a tutte le cavità e agli inserti. Le parti metalliche di grandi dimensioni possono assorbire calore e modificare temporaneamente le condizioni locali dello stampo, soprattutto dopo l'avvio o la ripresa della produzione.
Controllo del vuoto e dello scarico
Gli inserti metallici dividono la cavità e creano ulteriori punti di intrappolamento dell'aria. La capacità di aspirazione e le prese d'aria posizionate correttamente contribuiscono a rimuovere l'aria prima che venga intrappolata dalla gomma in avanzamento.
Accesso adeguato allo stampo
Il caricamento a inserimento richiede un accesso sufficiente affinché un operatore o un robot possano posizionare i componenti metallici in modo sicuro e preciso.
La struttura della macchina deve essere selezionata in base a:
- Direzione di inserimento
- Direzione di apertura dello stampo
- Percorso di rimozione del prodotto
- Inserire il peso
- Accesso robotizzato
- layout della fabbrica
Monitoraggio del processo
Registrare la pressione di iniezione, il tempo di riempimento, la temperatura dello stampo e il tempo di polimerizzazione può aiutare a identificare le variazioni graduali.
Le variazioni della curva di pressione possono indicare:
- Problemi di inserimento
- Restrizione del cancello
- Variazione della viscosità del composto
- Sfiati ostruiti
- Variazioni del volume di sparo
- Indurimento prematuro
Macchine verticali vs. orizzontali per lo stampaggio a inserto
| Considerazione | Configurazione verticale | Configurazione orizzontale |
|---|---|---|
| Posizionamento dell'inserto | Comodo accesso a uno stampo rivolto verso l'alto | Dipende dallo stampo e dalla direzione di caricamento |
| Inserire stabilità | La gravità può contribuire a trattenere alcuni inserti | Potrebbero essere necessari dispositivi di fissaggio per impedire il movimento |
| Accesso automatizzato | Adatto a tavole rotanti e robot di caricamento inserti | Adatto per l'automazione in linea e i nastri trasportatori |
| Rimozione del prodotto | Spesso rimosso verso l'alto | Solitamente rimosso orizzontalmente o verso il basso |
| Struttura dello stampo | Utile per numerose applicazioni di stampaggio a inserto | Adatto per prodotti specifici lunghi, di grandi dimensioni o automatizzati |
| layout della fabbrica | In alcune configurazioni la superficie calpestabile è ridotta. | In alcuni casi, è più facile integrarsi con le linee di produzione lineari. |
L'orientamento della macchina non dovrebbe essere scelto solo in base al nome del prodotto. La geometria dell'inserto, la struttura dello stampo, l'automazione e la direzione di sformatura sono fattori più importanti.
TASU fornisce anche macchine orizzontali per lo stampaggio a iniezione della gomma per prodotti industriali in gomma e configurazioni di produzione automatizzate.
Considerazioni sulla progettazione dello stampo
Posizione di inserimento e conservazione
Lo stampo deve mantenere ogni inserto in una posizione ripetibile.
I dispositivi di fissaggio devono impedire il movimento senza danneggiare la superficie metallica o interferire con il flusso della gomma.
Tra le domande cruciali figurano:
- L'inserto può spostarsi durante la chiusura dello stampo?
- La pressione di iniezione può far ruotare o sollevare l'oggetto?
- È fisicamente possibile un carico errato?
- L'operatore può confermare l'orientamento?
- È possibile rimuovere l'inserto dopo lo stampaggio?
- I componenti sono sostituibili quando sono usurati?
Posizione del cancello
La posizione del punto di iniezione determina il modo in cui la gomma si avvicina all'inserto metallico.
Un posizionamento errato del cancello può causare:
- Inserire il movimento
- Spessore irregolare della gomma
- spostamento dell'agente legante
- Intrappolamento dell'aria
- Linee di flusso visibili
- Zone di saldatura deboli
- Perdita di pressione eccessiva
La valvola non deve dirigere un flusso incontrollato ad alta velocità verso un inserto sottile o una superficie rivestita.
Runner Balance
Gli stampi multicavità necessitano di percorsi di flusso bilanciati in modo che ogni cavità riceva un volume di materiale e una pressione simili.
Le variazioni tra le cavità possono derivare da:
- Diverse lunghezze dei rulli
- Dimensioni del cancello non uniformi
- Differenze di temperatura
- Variazione della posizione di inserimento
- Sfiati ostruiti
- Accumulo incoerente dell'agente legante
Posizione di ventilazione
L'aria tende a rimanere intrappolata dietro gli inserti o nel punto in cui due fronti di flusso in gomma si ricongiungono.
Le prese d'aria dovrebbero essere posizionate vicino a:
- Zone di fine riempimento
- bordi interni
- tasche profonde
- sezioni cieche
- Giunzioni del fronte di flusso
- Sottili sezioni di gomma
Il guida di ventilazione per stampi in gomma Tratta l'ubicazione delle prese d'aria, i sintomi delle intrappolamenti d'aria e i requisiti di manutenzione.
Espansione termica dei metalli
Gli inserti metallici si riscaldano all'interno dello stampo e possono espandersi durante la polimerizzazione. I progettisti di stampi devono tenere in considerazione le dimensioni degli inserti, l'adattamento allo stampo e le condizioni di rimozione alla temperatura di esercizio.
Autorizzazione dell'agente di cauzione
Le superfici di appoggio dello stampo devono evitare di raschiare inutilmente le aree di incollaggio preparate durante il caricamento.
L'agente legante accumulato può anche contaminare gli elementi di fissaggio e alterare la posizione degli inserti. La progettazione dello stampo dovrebbe prevedere un accesso per la pulizia.
Stampaggio
L'interfaccia di incollaggio può essere soggetta a sollecitazioni durante la rimozione del prodotto. Gli espulsori e i punti di presa devono applicare forza su aree strutturalmente idonee.
Requisiti di preparazione per gomma e metallo
Selezione delle mescole di gomma
Il composto viene scelto in base alle esigenze:
- Durezza
- Elasticità
- resistenza alla temperatura
- resistenza all'olio
- resistenza chimica
- resistenza agli agenti atmosferici
- comportamento di corrispondenza
- Prestazione in condizioni di affaticamento
- Compatibilità di adesione
Le famiglie di gomma più comuni includono EPDM, NBR, gomma naturale, CR, HNBR e FKM. La formulazione completa, e non solo la famiglia di gomma, influenza il comportamento allo stampaggio a iniezione e l'adesione.
Selezione dei metalli
Gli inserti più comunemente utilizzati includono acciaio al carbonio, acciaio inossidabile e alluminio. Le condizioni della superficie e la preparazione per l'incollaggio variano a seconda del tipo di metallo.
Il metallo deve essere compatibile con:
- Ambiente di servizio
- Pompa meccanica
- Processo di trattamento superficiale
- sistema di incollaggio
- Temperatura dello stampo
- Resistenza alla corrosione richiesta
Inserire il contenitore
Gli inserti preparati devono essere protetti da polvere, olio, umidità e manipolazioni non necessarie.
I controlli di archiviazione possono includere:
- Contenitori coperti
- durata di conservazione definita
- Identificazione del lotto
- limiti di temperatura e umidità
- Utilizzo secondo il principio "primo entrato, primo uscito".
- Guanto per il caricamento manuale
Difetti comuni nello stampaggio gomma-metallo
| Difetto | Possibili cause | Controlli consigliati |
|---|---|---|
| La gomma si separa dal metallo | Contaminazione, agente legante inadatto o polimerizzazione errata | Revisione di pulizia, rivestimento e vulcanizzazione |
| Legame parziale | Rivestimento incompleto o aria intrappolata | Ispezionare la copertura del collegamento, le prese d'aria e il vuoto |
| Inserire il movimento | Velocità di riempimento eccessiva o dispositivo di fissaggio debole | Ridurre la velocità locale e migliorare la memorizzazione |
| Area metallica esposta | Iniezione incompleta, intrappolamento d'aria o posizione errata dell'inserto | Verificare il volume dell'iniezione, lo sfiato e il caricamento. |
| Lampeggia intorno inserisci | Pressione eccessiva, dispositivo usurato o adattamento dello stampo non corretto | Ispezionare la pressione, la posizione dei componenti e le superfici dello stampo. |
| Variazione dello spessore della gomma | Inserimento decentrato o carico instabile | Verificare l'usura del dispositivo e le dimensioni dell'inserto |
| Segno di bruciatura dietro l'inserto | Aria compressa o sfiato ostruito | Pulire le prese d'aria e ottimizzare la velocità di riempimento finale |
| accumulo dell'agente legante | Rivestimento eccessivo o scarso controllo dell'applicazione | Revisione dello spessore del rivestimento e della pulizia dello stampo |
| Vesciche o bolle | Umidità, gas intrappolati o stagionatura inadeguata | Verificare l'asciugatura dell'inserto, la composizione e il vuoto. |
| Inserire la deformazione | Pressione eccessiva o supporto insufficiente dell'inserto | Rivedere il profilo di iniezione e la progettazione del dispositivo. |
| Rottura della gomma durante la sformatura | Polimerizzazione insufficiente o espulsione inadeguata | Verificare le condizioni di essiccazione e il metodo di rimozione. |
| Variazione da cavità a cavità | Squilibrio del rullo, variazione dell'inserto o temperatura non uniforme | Confronta ciascuna cavità e condizione di processo |
La separazione visibile non è l'unico possibile problema di adesione. Al di sotto della superficie potrebbe esserci una debole adesione, pertanto è necessario eseguire test funzionali secondo le specifiche del prodotto.
Controllo qualità per componenti metallici con rivestimento in gomma
Ispezione dei metalli in entrata
Ispezionare i componenti metallici prima della preparazione e dello stampaggio.
Tra i controlli utili si possono citare:
- dimensioni critiche
- Condizioni superficiali
- Concentricità
- Piattezza
- Qualità del filo
- Condizione di saldatura
- Condizione di rivestimento o placcatura
- Pulizia parziale
Controllo del processo di incollaggio
I registri di produzione devono identificare:
- Lotto di pulizia
- Processo di trattamento superficiale
- Lotto di agente legante
- Tempo di applicazione
- Condizioni di essiccazione
- Inserire la durata di conservazione
- Linea di operatore o automatizzata
- Numero di stampo e cavità
Ispezione del prodotto finito
I controlli più comuni includono:
- Dimensioni complessive
- Spessore della gomma
- Inserire cibo
- Concentricità
- Flash
- difetti superficiali
- Metallo esposto
- vuoti
- Copertura obbligazionaria
- Peso del prodotto
- Durezza
Test di resistenza dell'adesione
Il metodo di prova applicabile dipende dalla progettazione del prodotto e dai requisiti del cliente.
Le possibili valutazioni includono:
- Test di trazione
- Test di pelatura
- prove di taglio
- Test di coppia
- Sezionamento distruttivo
- Test di fatica
- Test di compressione
- Test di carico-deformazione
I valori di prova dovrebbero essere basati sulle specifiche di prodotto approvate, piuttosto che su un obiettivo generico applicato a ogni componente incollato.
Revisione dei dati di processo
Tra le informazioni utili relative agli stampi si annoverano:
- Pressione di iniezione
- Tempo di iniezione
- Velocità di riempimento effettiva
- Volume di scatto
- Tempo di plastificazione
- Temperatura dello stampo
- Livello del vuoto
- Tempo di guarigione
- Peso del prodotto
- Motivo del rifiuto
Collegare i risultati di qualità con i dati della macchina aiuta a distinguere un problema di stampaggio da un problema di preparazione dell'inserto o dell'agente legante.
Sistemi a canale freddo per componenti incollati
Il materiale convenzionale per i canali di colata polimerizza insieme al prodotto stampato e deve essere rimosso dopo ogni ciclo.
La tecnologia a canale freddo mantiene la mescola all'interno del canale al di sotto della sua temperatura di vulcanizzazione. Ciò può ridurre gli scarti di materiale vulcanizzato, in particolare quando:
- Il costo composto è elevato
- Il peso del corridore è significativo
- Il volume di produzione è elevato
- Lo stampo contiene molteplici cavità
- La rimozione del corridore richiede manodopera aggiuntiva
I sistemi a canale freddo richiedono un controllo preciso della temperatura e un isolamento adeguato tra il canale e lo stampo riscaldato.
La valutazione economica dovrebbe confrontare il materiale risparmiato con i costi degli utensili, la manutenzione e la complessità del processo.
Opzioni di automazione
Caricamento automatico degli inserti
I robot sono in grado di prelevare, orientare e posizionare inserti metallici nello stampo. Per un'automazione stabile sono necessari una geometria ripetibile degli inserti e un'alimentazione affidabile.
Rilevamento di presenza e posizione
Sensori o sistemi di visione possono confermare la presenza e il corretto posizionamento degli inserti prima della chiusura dello stampo.
Questo aiuta a prevenire:
- Cavità vuote
- Inserti a doppio caricamento
- Orientamento errato
- Danni da muffa
- Prodotti non legati
Applicazione automatizzata dell'agente legante
La spruzzatura o l'erogazione controllata possono migliorare l'uniformità del rivestimento e ridurre la manipolazione manuale. Il sistema deve comunque gestire la pulizia, l'asciugatura e la dispersione di vernice.
Sformatura automatica
I robot possono prelevare i pezzi finiti e posizionarli su dispositivi di raffreddamento, nastri trasportatori o stazioni di ispezione.
Le pinze devono evitare di tirare direttamente contro un'interfaccia incollata sensibile.
Ispezione in linea
Le linee di produzione possono integrare:
- Ispezione della vista
- Peso del prodotto
- Verifica della presenza di inserimento
- Misurazione dimensionale
- Rilevamento di metalli
- Marcatura
- Sistemi di tracciabilità
L'automazione dovrebbe rispondere a un'esigenza produttiva specifica, anziché aggiungere complessità non necessaria.
Informazioni necessarie per configurare la macchina
I produttori devono fornire le seguenti informazioni prima della selezione delle apparecchiature:
- Disegno del prodotto finito
- Dati 3D del prodotto, se disponibili
- Tipo di mescola di gomma
- Durezza della gomma
- Peso parziale
- Volume totale di colpi
- disegno di inserto metallico
- Tipo di metallo
- Inserire il peso
- Numero di inserti per prodotto
- Numero di cavità dovute alla muffa
- Dimensioni dello stampo
- Area di stampaggio prevista
- Processo di agente legante
- Tempo di vulcanizzazione
- Produzione richiesta
- difetti di stampaggio attuali
- Metodo di caricamento a inserto
- Metodo di sformatura
- Requisiti di automazione
- Standard di qualità e di collaudo
Per la valutazione del processo potrebbero essere necessari anche inserti reali, campioni di gomma e stampi esistenti.
di TASU soluzioni di stampaggio a iniezione della gomma Combinare attrezzature, alimentazione, iniezione, vuoto, progettazione di canali freddi e sviluppo di processi di stampaggio per prodotti industriali in gomma.
Domande frequenti
È possibile utilizzare una macchina per lo stampaggio a iniezione della gomma per stampare la gomma direttamente sul metallo?
Sì. Gli inserti metallici preparati vengono posizionati all'interno dello stampo prima che la gomma venga iniettata e vulcanizzata attorno ad essi.
Quali prodotti si possono realizzare tramite stampaggio a iniezione gomma-metallo?
Tra i prodotti più comuni si annoverano boccole, supporti motore, cuscinetti antivibranti, guarnizioni incollate, rulli, giunti, piedini per attrezzature e ruote con anima metallica.
Perché la gomma si separa dall'inserto metallico?
Tra le cause più comuni si annoverano la presenza di olio o ossidazione sul metallo, una preparazione inadeguata della superficie, una copertura incompleta dell'agente legante, la contaminazione dopo la verniciatura e condizioni di vulcanizzazione errate.
La pressione di iniezione può spostare l'inserto metallico?
Sì. Un'elevata velocità di flusso o un supporto insufficiente del dispositivo di fissaggio possono spostare, ruotare o deformare l'inserto durante il riempimento.
È necessario il vuoto per lo stampaggio della gomma su metallo?
Non tutti i prodotti richiedono il vuoto. I componenti con inserti complessi, cavità profonde o percorsi di flusso chiusi hanno maggiori probabilità di trarre vantaggio dalla rimozione dell'aria assistita dal vuoto.
Quali mescole di gomma possono aderire al metallo?
È possibile utilizzare EPDM, NBR, gomma naturale, CR, HNBR, FKM e altre mescole. La compatibilità dipende dalla formulazione completa della gomma, dalla preparazione del metallo e dal sistema di incollaggio.
L'agente legante deve essere applicato manualmente o automaticamente?
Entrambi i metodi sono possibili. La scelta corretta dipende dalla geometria dell'inserto, dai requisiti di rivestimento, dal volume di produzione e dagli obiettivi di uniformità.
Come si può ridurre la variabilità del legame tra cavità diverse?
Verificare l'equilibrio del canale di colata, la temperatura dello stampo, lo sfiato, le dimensioni degli inserti, l'uniformità del rivestimento e il posizionamento degli inserti in ogni cavità.
È possibile utilizzare stampi a compressione già esistenti su una macchina per stampaggio a iniezione?
Alcuni stampi possono essere adattati, mentre altri richiedono modifiche ai canali di colata, ai punti di iniezione, agli sfiati o alle strutture di ritenzione degli inserti. Lo stampo deve essere valutato prima della scelta della macchina.
Qual è l'orientamento migliore della macchina per gli inserti metallici?
Le macchine verticali spesso rendono più agevole il posizionamento manuale degli inserti, mentre le macchine orizzontali possono integrarsi efficacemente con linee automatizzate specifiche. La scelta deve essere determinata dalla struttura dello stampo e dalla direzione di carico.
È possibile utilizzare i canali freddi per la produzione di articoli in gomma-metallo?
Sì, quando la mescola e il design dello stampo sono adatti. I canali freddi possono ridurre gli scarti di canale polimerizzato nella produzione ad alto volume.
Quali informazioni sono necessarie per un preventivo per un macchinario?
Fornire i disegni del prodotto e degli inserti, il tipo di gomma, il peso del pezzo, il numero di cavità, le dimensioni dello stampo, il tempo di polimerizzazione, l'obiettivo di produzione e il livello di automazione richiesto.
Conclusione
Lo stampaggio a iniezione gomma-metallo combina la preparazione della mescola, il trattamento del metallo, il posizionamento degli inserti, il riempimento dello stampo, la vulcanizzazione e la formazione del legame in un unico sistema di produzione controllato. La realizzazione di componenti affidabili dipende da superfici metalliche pulite, un'applicazione uniforme dell'agente legante, un fissaggio sicuro degli inserti, un flusso di gomma bilanciato e condizioni di vulcanizzazione stabili.
TASU produce macchine per lo stampaggio a iniezione della gomma completamente automatiche per boccole, supporti antivibranti, guarnizioni incollate, rulli industriali e altri prodotti gomma-metallo. Per valutare i vostri inserti, la struttura dello stampo, la mescola e i requisiti di produzione, contattare TASU.
