


Gli isolatori compositi combinano un nucleo isolante, raccordi terminali in metallo e un involucro in gomma siliconica stampata. Le loro lunghe sporgenze, le interfacce strette e i percorsi di flusso estesi richiedono una preparazione stabile del materiale, un'iniezione controllata e un'affidabile rimozione dell'aria.
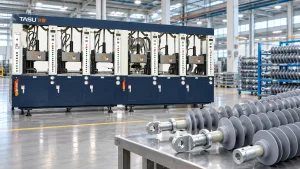
Dedicato Macchina per lo stampaggio a iniezione di gomma per isolatori compositi La macchina inietta la gomma siliconica HTV preparata attorno all'asta in FRP e ai componenti associati. La macchina deve distribuire il composto in modo uniforme lungo il profilo dell'isolatore senza lasciare vuoti, parti incomplete o zone deboli attorno al nucleo.
Una produzione di successo dipende da più fattori rispetto alla sola pressione di iniezione. Le condizioni della mescola, la preparazione della barra in FRP, l'allineamento dello stampo, la posizione del punto di iniezione, il livello di vuoto, la distribuzione della temperatura e il tempo di vulcanizzazione devono essere controllati simultaneamente.
TASU sviluppa macchine per lo stampaggio a iniezione della gomma con controlli programmabili di alimentazione, aspirazione, iniezione e vulcanizzazione per isolatori compositi e altri prodotti tecnici in gomma.
Che cos'è un isolante composito?
Un isolante composito, detto anche isolante polimerico, utilizza materiali diversi per svolgere funzioni elettriche, meccaniche e ambientali.
I suoi componenti principali includono normalmente:
- Barra centrale in FRP
- alloggiamento in gomma siliconica
- Capannoni in gomma siliconica
- Raccordi terminali in metallo
- Strutture di tenuta o di interfaccia
L'asta in FRP sopporta il carico meccanico. I raccordi metallici collegano l'isolatore all'impianto elettrico, mentre l'involucro in gomma siliconica stampata protegge il nucleo e forma il profilo di dispersione superficiale richiesto.
La gomma siliconica viene comunemente scelta per gli involucri esterni perché offre isolamento elettrico, resistenza agli agenti atmosferici e flessibilità. Le proprietà esatte della mescola dipendono dalla formulazione e dallo standard di prodotto richiesto.
Isolatori compositi prodotti mediante stampaggio a iniezione di gomma
Le apparecchiature per lo stampaggio a iniezione di gomma possono essere configurate per diverse tipologie di isolatori compositi.
Isolatori per sospensioni
Gli isolatori a sospensione vengono utilizzati nelle linee di trasmissione e distribuzione aeree. La loro struttura a barre estese e le ripetute alette richiedono una copertura uniforme di gomma lungo il nucleo.
Isolatori di tensione
Gli isolatori di tensione sopportano carichi meccanici nei punti in cui i conduttori cambiano direzione o terminano. L'incollaggio e la sigillatura attorno alle interfacce dei raccordi terminali richiedono particolare attenzione.
Isolatori per pali di linea
I pali di sostegno per le linee elettriche supportano i conduttori in posizione fissa. Le dimensioni del prodotto, la disposizione delle pensiline e le strutture di montaggio variano in base al livello di tensione e alla progettazione del sistema.
Isolatori per pali di stazione
Gli isolatori per pali di stazione vengono utilizzati nelle sottostazioni e nelle apparecchiature elettriche. Dimensioni maggiori del prodotto possono richiedere un volume di stampaggio maggiore, stampi più lunghi e sistemi di movimentazione specializzati.
Isolatori ferroviari
I sistemi di elettrificazione ferroviaria utilizzano isolatori compositi con dimensioni e strutture di montaggio specifiche per l'applicazione. Le attrezzature di produzione devono essere adatte alla lunghezza del prodotto, alla configurazione dello stampo e alla produzione richiesta.
Alloggiamenti per scaricatori di sovratensione
Gli involucri in gomma siliconica possono essere stampati anche attorno ai nuclei o agli assemblaggi dei limitatori di sovratensione. I componenti interni devono rimanere nella posizione corretta durante la chiusura dello stampo e l'iniezione.
Barre isolanti e componenti elettrici
Gli stessi principi di stampaggio possono essere applicati a barre rivestite in silicone, connettori elettrici e altri componenti isolanti compositi.
Perché si utilizza lo stampaggio a iniezione per gli isolatori compositi
Rivestimento uniforme in gomma siliconica
La pressione di iniezione spinge la gomma siliconica preparata attorno all'asta in FRP e nelle cavità ricavate. Il riempimento controllato contribuisce a mantenere una copertura uniforme su tutto il prodotto.
Formazione di profili di tettoia complessi
Gli stampi per isolanti compositi presentano scanalature ripetute, bordi sottili e lunghi percorsi di flusso. Lo stampaggio a iniezione può riprodurre questi dettagli quando i canali di colata, i condotti e gli sfiati sono progettati correttamente.
Preparazione ripetibile del colpo
L'alimentazione e il dosaggio automatici garantiscono un'erogazione del materiale più uniforme rispetto ai dosaggi preparati manualmente.
Un volume di materiale stabile è importante perché una quantità insufficiente può lasciare fori incompleti, mentre un eccesso di materiale aumenta le sbavature e la contaminazione da muffa.
Incapsulamento controllato di barre in FRP
L'involucro in gomma deve coprire la superficie dell'asta destinata all'uso, senza lasciare aree esposte o vuoti interni.
Il centraggio dell'asta e l'allineamento dello stampo determinano se lo spessore del silicone rimane uniforme lungo tutta la circonferenza.
Automazione della produzione
Le moderne apparecchiature sono in grado di coordinare:
- Alimentazione composta
- Misurazione dello scatto
- Chiusura dello stampo
- Aspirare
- Iniezione
- Vulcanizzazione
- Apertura dello stampo
- Rimozione del prodotto
L'automazione riduce la dipendenza dalla gestione manuale dei tempi e garantisce la ripetibilità dei dati di produzione.
Produzione multi-stazione
Tempi di vulcanizzazione prolungati possono limitare la produzione quando un'unità di iniezione serve un solo stampo. Le attrezzature multistazione consentono a stampi diversi di passare contemporaneamente attraverso le fasi di iniezione, vulcanizzazione, apertura e scarico.
La capacità produttiva effettiva dipende dalle dimensioni del prodotto, dal volume di iniezione, dal numero di stampi, dal tempo di polimerizzazione e dalle esigenze di movimentazione.
Gomma siliconica HTV per stampaggio di isolanti compositi
La gomma siliconica vulcanizzabile ad alta temperatura è comunemente utilizzata per gli involucri degli isolatori compositi stampati.
A differenza dei materiali termoplastici, il silicone HTV non si fonde e poi solidifica semplicemente. Il composto viene ammorbidito e plastificato prima di essere iniettato in uno stampo riscaldato, dove subisce una vulcanizzazione irreversibile.
Le caratteristiche principali di un composto includono:
- Viscosità
- Sicurezza in caso di ustioni
- Comportamento di cura
- Proprietà del flusso
- Distribuzione del riempitivo
- Condizioni di conservazione
- Consistenza del lotto
- Proprietà elettriche richieste
- Proprietà meccaniche richieste
Le impostazioni della macchina devono essere definite in base alla mescola di produzione effettivamente utilizzata. Diverse formulazioni di silicone possono richiedere temperature del cilindro, velocità della vite, profili di iniezione e condizioni di polimerizzazione differenti.
La guida a plastificazione della gomma nello stampaggio a iniezione Spiega come l'alimentazione, il taglio, la temperatura e il tempo di permanenza influenzano le condizioni del composto.
Processo di fabbricazione di isolatori compositi
1. Ispezione delle barre in FRP
Prima dello stampaggio, è necessario ispezionare l'anima del cilindro.
I controlli possono includere:
- Diametro
- Rettilineità
- Condizioni superficiali
- Lunghezza
- Pulizia
- Danni visibili
- Preparazione finale
- Compatibilità con l'attrezzatura per stampi
Un'asta piegata o dimensionalmente irregolare può risultare difficile da centrare all'interno dello stampo.
2. Montaggio del raccordo terminale
I raccordi terminali in metallo vengono installati secondo la progettazione del prodotto e il processo di assemblaggio approvati.
L'assemblaggio deve essere controllato per:
- lunghezza totale
- Allineamento
- Concentricità
- condizione di connessione
- Pulizia delle superfici
- Posizione rispetto allo stampo
La struttura di raccordo non deve interferire con la chiusura dello stampo o con il flusso del silicone.
3. Preparazione della superficie
Le aree di incollaggio della barra in FRP e dei relativi componenti vengono pulite e preparate secondo un processo di produzione validato.
Olio, polvere, umidità e contaminazioni dovute alla manipolazione possono influire sull'interfaccia tra l'involucro in silicone e il nucleo.
Le barre preparate devono essere protette dalla contaminazione prima del caricamento.
4. Posizionamento del nucleo
Il gruppo di aste viene caricato nello stampo e supportato da apposite strutture di posizionamento.
Gli apparecchi devono:
- Centrare l'asta
- Evitare la flessione
- Controllo della posizione assiale
- Resistere alle forze di iniezione
- Evitare di danneggiare le superfici preparate.
- Consentire uno stampaggio affidabile
I prodotti lunghi possono richiedere diversi punti di appoggio per evitare flessioni.
5. Chiusura dello stampo
Lo stampo si chiude attorno al nucleo centrale. La velocità e la forza di chiusura devono essere controllate per proteggere l'asta, i raccordi e i componenti dello stampo.
Per confermare il corretto posizionamento del prodotto prima del bloccaggio definitivo, è possibile utilizzare sensori o controlli meccanici.
6. Aspirazione e rimozione dell'aria
All'interno di ogni cavità vuota dello stampo rimane dell'aria. La barra in FRP e la geometria ripetuta delle sporgenze creano ulteriori aree in cui l'aria può rimanere intrappolata.
Il vuoto rimuove l'aria prima dell'iniezione e aiuta la gomma siliconica a raggiungere le sezioni più strette intorno al nucleo.
di TASU guida per macchina per stampaggio sottovuoto della gomma Spiega come la sigillatura dello stampo, il tempo di evacuazione e il livello di vuoto influenzino la qualità del riempimento.
7. Iniezione di gomma siliconica
La gomma siliconica HTV plastificata viene iniettata attraverso il sistema di canali e punti di iniezione.
L'iniezione può utilizzare più fasi di pressione e velocità per:
- Riempire il canale principale
- Distribuire il materiale lungo il prodotto
- Formare le cavità del capannone
- Proteggere la posizione centrale
- Ridurre la compressione dell'aria verso la fine del riempimento
Il profilo corretto dipende dalla lunghezza dello stampo, dalla disposizione dei punti di iniezione, dal volume di iniezione e dalla viscosità del composto.
8. Vulcanizzazione
Il calore dello stampo polimerizza la gomma siliconica attorno al nucleo.
La temperatura deve rimanere sufficientemente uniforme in tutto lo stampo. Zone fredde possono causare una polimerizzazione incompleta, mentre temperature locali eccessive possono provocare una polimerizzazione prematura durante il riempimento.
9. Apertura dello stampo e sformatura
Dopo la vulcanizzazione, lo stampo si apre e l'isolante composito viene rimosso.
I prodotti lunghi necessitano di un supporto controllato durante la rimozione per evitare piegamenti, torsioni o danni ai sottili bordi del capannone.
10. Ispezione e collaudo
I prodotti finiti vengono ispezionati in conformità al piano di qualità del produttore e ai requisiti di prodotto applicabili.
L'ispezione può includere:
- Dimensioni complessive
- Geometria del capannone
- Condizioni superficiali
- Flash
- Aree centrali esposte
- Vuoti o bolle
- spessore dell'alloggiamento
- Condizione dell'interfaccia
- Allineamento del raccordo terminale
Le prove elettriche e meccaniche devono essere eseguite in conformità con le specifiche del cliente o gli standard di settore applicabili.
Requisiti delle macchine per la produzione di isolatori compositi
Capacità di iniezione sufficiente
La capacità di iniezione deve coprire l'alloggiamento in gomma siliconica, il volume del canale di alimentazione e la tolleranza di processo richiesta.
La scelta della macchina dovrebbe basarsi sul volume effettivo di stampaggio piuttosto che sulla sola lunghezza dell'isolatore.
Un'unità di iniezione sovradimensionata può aumentare il tempo di permanenza del materiale. Una capacità insufficiente può richiedere più fasi di iniezione o impedire il riempimento completo.
Pressione di iniezione stabile
Le lunghe distanze di flusso e le ripetute interruzioni generano una notevole resistenza. Il sistema di iniezione deve mantenere un movimento controllato del materiale durante tutta la fase di riempimento.
Una pressione massima elevata da sola non garantisce buoni risultati. Occorre valutare anche le restrizioni relative a ugello, canale di alimentazione, punto di iniezione e cavità.
Velocità di iniezione programmabile
Il controllo della velocità a più livelli aiuta a gestire il flusso del materiale attraverso le diverse parti dello stampo.
Un profilo tipico può utilizzare:
- Riempimento controllato del canale di scorrimento
- Distribuzione più rapida attraverso le principali abitazioni
- Velocità ridotta nelle sezioni di tettoia strette
- Riempimento finale più lento per favorire la fuoriuscita dell'aria.
Le prove di iniezione a corto raggio possono rivelare come il silicone si diffonde attraverso lo stampo e dove l'aria rimane intrappolata.
Il Guida alla pressione e alla velocità dello stampaggio a iniezione della gomma Fornisce un metodo di configurazione strutturato.
Sistema di aspirazione affidabile
Una macchina per lo stampaggio a iniezione di isolanti compositi deve coordinare la chiusura dello stampo, l'aspirazione e l'iniezione.
Tra i componenti principali di un sistema di vuoto si annoverano:
- Pompa per vuoto
- Serbatoio a vuoto
- valvole di controllo
- Sensori di vuoto
- componenti di tenuta dello stampo
- tubi di collegamento
- Temporizzazione programmabile
- Allarmi di perdite
Una pompa più potente non può compensare guarnizioni danneggiate o canali di evacuazione progettati in modo inadeguato.
Riscaldamento uniforme dello stampo
Gli stampi lunghi richiedono una distribuzione uniforme della temperatura lungo tutto il prodotto.
Il riscaldamento non uniforme può causare:
- Diversi tassi di guarigione
- Variazione locale della viscosità
- Riempimento incompleto
- Incoerenza della superficie
- Difficile sformare
- Deformazione del prodotto
Le zone di riscaldamento indipendenti consentono agli operatori di monitorare e regolare diverse sezioni dello stampo.
Plastificazione controllata
Il silicone HTV deve diventare sufficientemente morbido e uniforme per l'iniezione senza iniziare un indurimento sostanziale all'interno del cilindro.
Tra i controlli importanti figurano:
- Dimensioni di alimentazione
- Velocità della vite
- Temperatura della canna
- Contropressione
- Tempo di plastificazione
- dimensione dell'inquadratura
- tempo di residenza del materiale
L'alimentazione FIFO contribuisce a mantenere più prevedibile la sequenza dei materiali durante la produzione continua.
Struttura di serraggio stabile
Il sistema di bloccaggio deve mantenere lo stampo lungo saldamente chiuso durante l'iniezione e la vulcanizzazione.
Un serraggio insufficiente o un supporto dello stampo non uniforme possono causare:
- Flash
- separazione delle muffe
- Spessore del capannone non uniforme
- spostamento del nucleo
- Usura prematura dello stampo
La forza di serraggio deve essere valutata insieme all'area proiettata della cavità, all'area del canale di iniezione e alla pressione di iniezione.
Supporto e allineamento per stampi lunghi
Gli stampi per isolanti compositi possono essere più lunghi degli stampi utilizzati per piccoli componenti in gomma. I piani di lavoro della macchina e le strutture di supporto dello stampo devono mantenere l'allineamento durante i ripetuti cicli di riscaldamento e serraggio.
Coordinamento tra più stazioni
Un'unità di iniezione mobile può servire diverse stazioni di stampaggio. Mentre uno stampo viene iniettato, le altre stazioni possono continuare la vulcanizzazione, l'apertura o lo scarico.
Questa configurazione può migliorare l'utilizzo delle apparecchiature quando il tempo di polimerizzazione è molto più lungo del tempo di iniezione.
di TASU sistemi di stampaggio a iniezione per prodotti in gomma Comprende configurazioni multistazione per diversi prodotti in gomma stampata.
Progettazione di stampi per isolatori compositi
Layout del corridore
Il design del canale di iniezione determina il modo in cui il silicone raggiunge le diverse aree della cavità allungata.
Il sistema dovrebbe ridurre al minimo l'eccessiva perdita di pressione, distribuendo al contempo il materiale in modo prevedibile su tutto il prodotto.
Posizione del cancello
La posizione del cancello influisce su:
- Direzione di riempimento
- Posizione della linea di saldatura
- Movimento dell'aria
- Distribuzione diretta
- Caricamento del nucleo
- lavori di rimozione del cancello
- Aspetto della superficie
Un posizionamento errato del cancello può esercitare una forza eccessiva sul tirante in FRP o intrappolare aria in sezioni distanti del capannone.
Allineamento della cavità
Le sezioni superiore e inferiore dello stampo devono essere allineate con precisione per mantenere una geometria uniforme dell'alloggiamento e del capannone.
Nell'ambito della manutenzione preventiva, i componenti dell'allineamento devono essere ispezionati per verificarne l'usura.
Struttura di centraggio dell'asta
Il sistema di centraggio deve mantenere l'asta in FRP nella posizione desiderata senza lasciare segni inaccettabili o interferire con il rivestimento in gomma.
L'usura del dispositivo di fissaggio può gradualmente causare variazioni nello spessore dell'alloggiamento, anche quando le impostazioni della macchina rimangono invariate.
Sfiato della muffa
Le prese d'aria fungono da vie di fuga per l'aria e i gas che si spostano durante il riempimento.
Potrebbe essere necessaria la ventilazione dell'isolante composito in prossimità di:
- bordi del capannone
- Punti di fine flusso
- Interfacce a barra
- Raccordi terminali
- Giunzioni del fronte di flusso
- Sezioni di cavità distanti
Le prese d'aria ostruite possono causare bruciature, bolle e capannoni incompleti.
Il guida di ventilazione per stampi in gomma Tratta in modo più dettagliato l'ubicazione e la manutenzione delle prese d'aria.
Isolamento termico
L'isolamento tra le sezioni calde dello stampo e le aree del canale di colata a temperatura controllata contribuisce a mantenere la barriera termica desiderata.
Un isolamento inadeguato può causare un indurimento precoce all'interno dei canali di scolo o delle guide.
Struttura di sformatura
Le coperture sottili possono lacerarsi o deformarsi durante la rimozione del prodotto. Le superfici dello stampo, la sequenza di apertura e i dispositivi di supporto del prodotto devono essere progettati in base al profilo effettivo dell'isolatore.
Sistemi a canale freddo per lo stampaggio di isolatori
I tradizionali pattini in gomma si induriscono insieme al prodotto e devono essere rimossi dopo ogni ciclo.
Un sistema a canale freddo in gomma mantiene il materiale all'interno del canale al di sotto della sua temperatura di vulcanizzazione mentre la mescola all'interno della cavità polimerizza.
I potenziali vantaggi includono:
- Riduzione degli scarti di materiale vulcanizzato
- Minore consumo di materiale
- Meno lavoro di rimozione dei binari
- Minore necessità di colpi efficaci
- Automazione della produzione migliorata
I sistemi a canale freddo richiedono un controllo preciso della temperatura. Punti caldi localizzati o un isolamento inadeguato possono causare una polimerizzazione prematura e il blocco dei canali.
Il completo guida del sistema a canale freddo in gomma Spiega il bilanciamento del canale di scorrimento, l'isolamento e il controllo del processo.
Difetti comuni nello stampaggio degli isolatori compositi
| Difetto | Possibili cause | Controlli consigliati |
|---|---|---|
| Capannone incompleto | Colpo insufficiente, porta ristretta o essiccazione precoce | Verificare il volume di iniezione, le condizioni del materiale e il canale di colata. |
| bolla d'aria | Scarsa aspirazione, perdite o condotto di ventilazione ostruito | Ispezionare le guarnizioni, il livello di vuoto e le condizioni dello sfiato. |
| Segno di bruciatura | Aria compressa o velocità di riempimento finale eccessiva | Pulire le prese d'aria e regolare la fase di iniezione finale |
| Flash eccessivo | Pressione elevata, serraggio insufficiente o scarsa aderenza dello stampo | Rivedere la pressione, il serraggio e le superfici di separazione. |
| Barra in FRP a vista | Dislocazione del nucleo o riempimento incompleto | Verificare i dispositivi di centraggio e il flusso del materiale. |
| Spessore irregolare dell'alloggiamento | Asta piegata, dispositivo usurato o disallineamento dello stampo | Verificare la rettilineità dell'asta e l'allineamento dello stampo. |
| Segno di flusso superficiale | Plastificazione instabile o profilo di velocità inadeguato | Verificare le condizioni del materiale e la velocità di iniezione. |
| Interfaccia del nucleo debole | Contaminazione, aria intrappolata o preparazione inadeguata | Verifica pulizia, preparazione e aspirazione |
| Capannone strappato | Scarsa sformatura o polimerizzazione insufficiente | Esaminare le condizioni di guarigione e il metodo di rimozione |
| Sotto-trattamento locale | Temperatura dello stampo non uniforme o tempo insufficiente | Distribuzione della temperatura |
| Blocco del cancello | Composto indurito prematuramente | Verificare la temperatura del runner e il tempo di permanenza |
| Peso variabile del prodotto | Incoerenza nell'alimentazione o nel dosaggio dello sparo | Ispezionare l'alimentazione, la plastificazione e il dosaggio. |
I difetti devono essere tracciati lungo l'intero processo. L'aumento della pressione di iniezione può mascherare temporaneamente un problema di riempimento, aumentando al contempo la bava o lo spostamento del nucleo.
Il Guida alla risoluzione dei problemi nello stampaggio a iniezione della gomma Fornisce controlli aggiuntivi per scatti incompleti, bolle, bave e problemi di polimerizzazione.
Prevenire le intrappolamenti d'aria attorno all'asta in FRP
Le bolle d'aria rappresentano uno dei rischi più importanti nello stampaggio, poiché l'anima dello stampo divide il flusso del materiale e crea zone di interfaccia ristrette.
Una prevenzione efficace può includere:
- Posizione corretta del cancello
- Canali di scorrimento bilanciati
- Pulire le prese d'aria antimuffa
- Sigillatura affidabile degli stampi
- Tempo di evacuazione adeguato
- Livello di vuoto monitorato
- Velocità di iniezione iniziale controllata
- Velocità di riempimento finale ridotta
- Viscosità del composto stabile
- Corretto centraggio dell'asta
Il vuoto e lo sfiato lavorano in sinergia. Il vuoto rimuove l'aria prima dell'iniezione, mentre lo sfiato fornisce vie di fuga per l'aria e i gas che si muovono durante il riempimento.
Monitoraggio e tracciabilità dei processi
La produzione di isolanti compositi trae vantaggio dalla registrazione dei valori effettivi del processo, anziché affidarsi esclusivamente alle impostazioni salvate della macchina.
Tra i documenti utili si annoverano:
- Composto
- lotto di barre in FRP
- Volume di scatto
- Tempo di plastificazione
- Tempo di iniezione
- pressione di iniezione di picco
- Velocità di iniezione effettiva
- Livello del vuoto
- Tempo di evacuazione
- Temperature della zona di formazione della muffa
- Tempo di vulcanizzazione
- Peso del prodotto
- stazione di muffa
- Motivo del rifiuto
Curve di pressione stabili possono indicare una preparazione del materiale e un riempimento della cavità ripetibili. Variazioni graduali possono rivelare ostruzioni dello sfiato, variazioni di viscosità, restrizioni del canale di iniezione o usura del dispositivo.
Il Guida al monitoraggio del processo di stampaggio a iniezione della gomma Spiega come è possibile analizzare congiuntamente i dati relativi a pressione, tempo, temperatura e prodotto.
Controllo qualità per isolatori compositi stampati
Ispezione visiva
Ispezionare le abitazioni e i capannoni per verificare:
- Bolle
- Burns
- Lacrime
- Segni di flusso
- Contaminazione
- Flash
- aree incomplete
- Materiale del nucleo esposto
Ispezione dimensionale
Le dimensioni critiche possono includere:
- lunghezza totale
- diametro dell'alloggiamento
- Diametro del capannone
- Spaziatura dei capanni
- spessore dell'alloggiamento
- Posizione del raccordo terminale
- rettilineità del prodotto
Ispezione dell'interfaccia
L'interfaccia tra l'alloggiamento in silicone e l'asta in FRP deve essere valutata secondo il piano di produzione e collaudo approvato.
L'ispezione visiva da sola potrebbe non rivelare vuoti interni.
Prove meccaniche ed elettriche
I requisiti di prova dipendono dalla progettazione del prodotto, dalle esigenze del cliente e dagli standard applicabili. I produttori dovrebbero utilizzare metodi validati anziché un singolo test generico applicato a tutti gli isolatori compositi.
Tracciabilità del lotto
I registri di produzione devono collegare ogni lotto finito a:
- composto siliconico
- Barre di centraggio
- Raccordi terminali
- Muffa
- Macchina
- Impostazioni di processo
- Risultati dell'ispezione
- Operatore o turno di produzione
La tracciabilità aiuta a isolare la gamma di produzione interessata qualora venga successivamente scoperto un problema relativo a un materiale o a un processo.
Migliorare l'efficienza produttiva degli isolatori compositi
Bilanciamento tra iniezione e tempo di polimerizzazione
L'iniezione occupa normalmente solo una parte del ciclo di stampaggio complessivo. La vulcanizzazione può rimanere la fase che richiede più tempo.
Le configurazioni multistazione consentono al sistema di iniezione di servire un altro stampo mentre i prodotti precedentemente riempiti continuano a polimerizzare.
Standardizzare la preparazione delle canne da pesca.
Una preparazione uniforme del nucleo riduce le variazioni prima dell'inizio del ciclo di stampaggio.
Le procedure documentate devono riguardare la pulizia, la manipolazione, lo stoccaggio e il carico.
Monitorare il livello di vuoto effettivo
L'utilizzo di un tempo di evacuazione fisso potrebbe non rilevare perdite. Il monitoraggio del livello di vuoto raggiunto fornisce informazioni più precise sulla tenuta dello stampo e sulle condizioni del sistema.
Manutenzione di prese d'aria e cancelli
Le aperture di sfiato ostruite e i punti di iniezione parzialmente induriti aumentano la resistenza al riempimento. Una pulizia regolare contribuisce a preservare la finestra di processo validata.
Ridurre i ritardi nello stampaggio
I prodotti lunghi devono avere una procedura di rimozione ben definita e supporti adeguati. Una movimentazione improvvisata aumenta i tempi di ciclo e il rischio di danneggiamento del prodotto.
Controllo delle interruzioni di produzione
Il composto che rimane all'interno di un sistema di iniezione riscaldato durante una lunga sosta può subire variazioni di viscosità o bruciarsi.
Le procedure di riavvio e arresto devono definire come il sistema viene ripristinato e riportato alla produzione stabile.
La guida a ottimizzazione del tempo di ciclo dello stampaggio a iniezione della gomma Tratta le problematiche relative alla stagionatura, alla manipolazione e ai colli di bottiglia legati alla muffa.
Informazioni necessarie prima di selezionare la macchina
I produttori di isolatori compositi devono fornire:
- Disegno del prodotto
- Tipo di isolante
- Lunghezza totale del prodotto
- Dimensioni e spaziatura dei capanni
- diametro della barra in FRP
- Dimensioni del raccordo terminale
- mescola di gomma siliconica
- Peso dell'alloggiamento in gomma
- Volume del corridore
- Volume di erogazione richiesto
- Dimensioni dello stampo
- Disposizione del cancello
- Numero di cavità dovute alla muffa
- Tempo di vulcanizzazione
- Output obiettivo
- Requisiti di qualità applicabili
- cronologia attuale dei difetti
- Informazioni sulla muffa esistente
- Requisiti di automazione
- Spazio disponibile in fabbrica
Fornire il disegno dello stampo e i dati effettivi della mescola consente di valutare congiuntamente la macchina, lo stampo e il processo.
TASU fornisce integrato soluzioni di stampaggio a iniezione della gomma che comprende la configurazione delle apparecchiature, l'alimentazione dei composti, il controllo del vuoto, i canali freddi, la struttura degli stampi e l'automazione della produzione.
Domande frequenti
Quale tipo di gomma viene utilizzato per gli involucri degli isolatori compositi?
La gomma siliconica HTV è comunemente utilizzata. La formulazione esatta deve soddisfare i requisiti elettrici, meccanici, ambientali e di stampaggio del prodotto.
È possibile produrre isolatori compositi con una normale macchina per lo stampaggio a iniezione della gomma?
La macchina deve avere una capacità di iniezione adeguata, spazio per lo stampo, controllo della temperatura, capacità di aspirazione e supporto per lo stampo lungo e l'anima in FRP. Le apparecchiature standard potrebbero richiedere una configurazione specifica per l'applicazione.
Perché il vuoto è importante nello stampaggio di isolanti compositi?
La geometria dell'asta e del collettore può intrappolare aria durante il riempimento. Il vuoto riduce la quantità di aria all'interno dello stampo chiuso prima dell'iniezione.
Quali sono le cause della formazione incompleta di buche in gomma siliconica?
Le cause più comuni includono un volume di iniezione insufficiente, punti di iniezione ostruiti, sfiati bloccati, flusso di materiale insufficiente o indurimento prematuro.
Perché si formano delle bolle intorno alla barra in FRP?
Tra le possibili cause si annoverano perdite di muffa, aspirazione inadeguata, umidità intrappolata, superfici contaminate o posizionamento errato delle prese d'aria.
È possibile risolvere il problema del riempimento incompleto con un'elevata pressione di iniezione?
Non da solo. Prima di aumentare la pressione, è necessario verificare eventuali restrizioni del canale di alimentazione, scarsa plastificazione, ostruzioni degli sfiati e polimerizzazione precoce.
Come viene mantenuta centrata l'asta in FRP?
Lo stampo utilizza dispositivi di posizionamento e supporto specifici. L'usura dei dispositivi, dimensioni errate dell'asta o la flessione dell'asta possono causare uno spessore non uniforme dell'alloggiamento.
È possibile ridurre gli sprechi di silicone con un sistema a canale freddo?
Sì. Un canale freddo progettato correttamente può mantenere il materiale al suo interno non polimerizzato tra un ciclo e l'altro. L'idoneità dipende dalla mescola e dal design dello stampo.
Perché è utile la velocità di iniezione a più stadi?
Le diverse sezioni dello stampo creano una diversa resistenza al flusso. Il controllo della velocità a fasi aiuta a riempire l'alloggiamento lungo e le cavità sottili senza eccessiva compressione dell'aria o movimento del nucleo.
Un'unità di iniezione può servire più stampi isolanti?
Sì. Un sistema di iniezione mobile può funzionare con più stazioni quando la macchina e la sequenza di produzione sono progettate per tale configurazione.
Quali fattori determinano il tempo di ciclo di un isolatore composito?
I fattori principali includono la preparazione dello stampo, l'aspirazione, l'iniezione, la vulcanizzazione, l'apertura dello stampo, la rimozione del prodotto e la pulizia dello stampo.
Quali informazioni sono necessarie per un preventivo per un macchinario?
Fornire disegni del prodotto e dello stampo, tipo di mescola, peso di iniezione, diametro della barra, dimensioni dello stampo, tempo di polimerizzazione, produzione target e automazione richiesta.
Conclusione
Lo stampaggio di isolanti compositi richiede una plastificazione del silicone uniforme, un posizionamento preciso del nucleo, un flusso di materiale bilanciato, un'efficace rimozione dell'aria e una vulcanizzazione omogenea. La macchina deve essere in grado di supportare l'intera geometria del prodotto, e non essere selezionata solo in base alla forza di serraggio o al volume massimo di iniezione.
TASU produce macchine per lo stampaggio a iniezione di gomma isolante composita con iniezione programmabile, vuoto, temperatura e controlli di produzione multistazione. Per valutare il disegno dell'isolatore, la mescola di silicone HTV, lo stampo e i requisiti di produzione, contattare TASU.
