


Il tempo di ciclo dello stampaggio a iniezione della gomma influisce direttamente sulla produttività della macchina, sul fabbisogno di manodopera, sul consumo energetico e sul costo per pezzo. Ridurre di pochi secondi un processo stabile e ad alto volume può generare significativi aumenti di produzione, ma accorciare una fase senza valutare la qualità del prodotto può aumentare gli scarti, le bave, la polimerizzazione incompleta o i tempi di fermo macchina.
Il ciclo completo comprende molto più della semplice iniezione e vulcanizzazione. L'alimentazione del materiale, la plastificazione, la preparazione dello stampo, la chiusura dello stampo, il vuoto, il riempimento, la polimerizzazione, l'apertura dello stampo, la rimozione del pezzo e la pulizia dello stampo contribuiscono tutti al tempo effettivo di produzione.
Alcune operazioni avvengono in sequenza, mentre altre possono sovrapporsi. Ad esempio, l'unità di iniezione può preparare la successiva iniezione mentre uno stampo precedentemente iniettato sta completando la vulcanizzazione. Le attrezzature multistazione possono ridurre ulteriormente i tempi di attesa, consentendo a un'unica unità di iniezione di servire più stampi in diverse fasi del ciclo produttivo.
Un'ottimizzazione efficace inizia quindi con la misurazione di ogni fase e l'individuazione del vero collo di bottiglia.
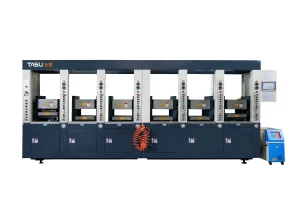
TASU produce macchine per lo stampaggio a iniezione della gomma con alimentazione programmabile, iniezione, vuoto, vulcanizzazione e controlli multistazione per diversi prodotti in gomma ed esigenze di produzione.
Che cos'è il tempo di ciclo nello stampaggio a iniezione della gomma?
Il tempo di ciclo dello stampaggio a iniezione della gomma è il periodo necessario per completare un ciclo di produzione e iniziare il successivo ciclo ripetibile.
Un ciclo tipico può includere:
- Alimentazione in gomma
- Plastificazione composta
- Misurazione dello scatto
- Preparazione dello stampo
- Caricamento inserto
- Chiusura e serraggio dello stampo
- Aspirazione sottovuoto
- Iniezione di gomma
- Mantenimento della pressione
- Vulcanizzazione
- Apertura dello stampo
- Espulsione o rimozione del prodotto
- Rimozione del flash o del runner
- Pulizia della muffa
- Preparazione per il prossimo ciclo
Il ciclo dovrebbe essere misurato in condizioni di produzione normali, piuttosto che a partire da una singola prova insolitamente rapida.
L'avvio, il cambio dei materiali, la pulizia degli stampi, la manutenzione programmata e i tempi di inattività non programmati devono essere registrati separatamente nel calcolo della produzione giornaliera.
Perché il tempo di ciclo è importante
Il tempo di ciclo incide su diversi costi di produzione:
- Parti prodotte all'ora
- Utilizzo delle macchine
- Manodopera richiesta per parte
- Energia utilizzata per lotto di produzione
- Capacità di consegna
- Inventario dei prodotti in lavorazione
- Disponibilità di stampi
- Costo per componente stampato
Un ciclo più breve è vantaggioso solo se la qualità del prodotto rimane accettabile.
Un'impostazione aggressiva che genera un maggior numero di passaggi incompleti, sbavature, vuoti interni o prodotti non completamente polimerizzati può ridurre il ciclo macchina visualizzato, aumentando al contempo il costo reale di produzione.
L'efficienza produttiva dovrebbe pertanto essere valutata utilizzando il numero di pezzi all'ora accettati, piuttosto che basandosi esclusivamente sui cicli macchina.
Fasi tipiche del ciclo di stampaggio a iniezione della gomma
| Fase del ciclo | Variabili principali | Fonte comune di ritardo |
|---|---|---|
| Alimentazione dei materiali | Dimensioni della striscia, velocità di alimentazione e presa del rullo | Alimentazione scorretta o interrotta |
| Plastificazione | velocità della vite, temperatura e dimensione della pallina | Tempi di recupero lunghi |
| Preparazione dello stampo | Pulizia, agente distaccante e caricamento degli inserti | Movimentazione manuale |
| Chiusura dello stampo | Corsa, velocità e allineamento dello stampo | Movimento lento non necessario |
| Aspirare | Tenuta dello stampo, capacità della pompa e livello target | Perdite o tempo di aspirazione eccessivo |
| Iniezione | Velocità, pressione, viscosità e design del canale di scorrimento | Elevata resistenza al flusso |
| Vulcanizzazione | Comportamento di polimerizzazione del composto, temperatura dello stampo e spessore del pezzo | Indennità di sicurezza eccessiva |
| Apertura dello stampo | Remata e velocità | Movimento più lungo del necessario |
| Rimozione di parti | Progettazione del prodotto, espulsione e automazione | Difficile sformare |
| Pulizia della muffa | Flash, residuo e agente distaccante | Pulizia manuale frequente |
Questa analisi dettagliata aiuta a identificare dove le modifiche produrranno un beneficio misurabile.
Come calcolare la produzione
A partire dal tempo di ciclo validato è possibile calcolare una stima di base della produzione:
Cicli all'ora = 3.600 ÷ tempo di ciclo in secondi
Per uno stampo multicavità:
Parti all'ora = cicli all'ora × numero di cavità × resa produttiva
Ad esempio, uno stampo a quattro cavità con un ciclo di 180 secondi ha una produzione teorica di:
- 3.600 ÷ 180 = 20 cicli all'ora
- 20 × 4 = 80 pezzi stampati all'ora
Se la resa del prodotto accettato è 95%, la produzione pratica è approssimativamente:
- 80 × 0,95 = 76 pezzi accettati all'ora
Questa stima non include la pulizia degli stampi, i cambi di materiale, la manutenzione, le pause degli operatori o gli arresti imprevisti. La pianificazione effettiva della capacità produttiva dovrebbe basarsi sui dati di produzione raccolti durante un intero turno.
Individua il vero collo di bottiglia del tempo di ciclo
Modificando più impostazioni contemporaneamente, diventa difficile identificare quale regolazione abbia migliorato o peggiorato il processo.
Iniziate registrando il tempo necessario per ciascuna fase:
- Orario dei pasti
- Tempo di plastificazione
- Tempo di preparazione dello stampo
- Orario di chiusura
- Tempo di aspirazione
- Tempo di iniezione
- Tempo di vulcanizzazione
- Orario di apertura
- tempo di rimozione del pezzo
- Tempo di pulizia
La fase più lunga non è sempre l'unico collo di bottiglia.
Anche un'operazione breve può causare ritardi se non può sovrapporsi ad altre azioni. Ad esempio, una lenta operazione manuale di caricamento degli inserti può impedire la chiusura dello stampo anche quando la macchina ha già preparato l'iniezione successiva.
Le registrazioni video, i dati del ciclo PLC e le osservazioni dell'operatore possono aiutare a distinguere il tempo di funzionamento della macchina dal tempo di attesa manuale.
Ottimizzazione dell'alimentazione dei materiali
Un'alimentazione stabile consente all'unità di iniezione di preparare l'iniezione successiva senza interruzioni.
I ritardi nell'alimentazione possono essere dovuti a:
- Larghezza irregolare della striscia di gomma
- Spessore eccessivo della striscia
- Materiale pieghevole
- slittamento del rullo di alimentazione
- canali guida bloccati
- Velocità di alimentazione errata
- composto freddo o rigido
- Rulli usurati
- Sensori di alimentazione inaffidabili
La standardizzazione delle dimensioni del nastro e delle condizioni del materiale può ridurre le interruzioni senza modificare i parametri di iniezione o di polimerizzazione.
L'alimentazione automatica riduce inoltre la dipendenza dai tempi dell'operatore durante la produzione continua.
La guida della TASU al Sistema di alimentazione FIFO per iniezione di gomma Spiega come l'alimentazione controllata supporti la preparazione ripetibile delle iniezioni e la produzione multi-stazione.
Riduzione dei tempi di plastificazione e di preparazione dell'iniezione.
La plastificazione dovrebbe ammorbidire e omogeneizzare il composto senza generare eccessivo calore da taglio o indurimento prematuro.
Il tempo di plastificazione è influenzato da:
- Design a vite
- Velocità della vite
- Temperatura della canna
- Viscosità del composto
- Dimensioni della striscia di alimentazione
- Volume di scatto
- Contropressione
- Capacità dell'unità di iniezione
- Condizioni della vite e del cilindro
L'aumento della velocità della vite può ridurre i tempi di preparazione dell'iniezione, ma una velocità eccessiva può generare calore in eccesso e compromettere la sicurezza contro le bruciature.
L'aumento della temperatura del cilindro può migliorare il flusso del composto, ma temperature eccessive possono causare variazioni di viscosità, particelle bruciate o ostruzione dell'ugello.
L'obiettivo è ottenere uno scatto ripetibile entro il ciclo di produzione disponibile, non semplicemente il tempo di recupero della vite più breve possibile.
Quando possibile, la successiva iniezione dovrebbe essere plastificata mentre lo stampo precedente sta completando la vulcanizzazione. Se la plastificazione richiede più tempo della polimerizzazione, l'unità di iniezione diventa il collo di bottiglia.
Ottimizzazione della chiusura e dell'apertura dello stampo
La movimentazione degli stampi spesso comporta tempi di inattività evitabili.
Revisione:
- corsa di apertura dello stampo
- corsa di chiusura dello stampo
- posizioni di movimento rapido e lento
- Impostazioni di protezione dalla muffa
- accumulo di pressione di serraggio
- Corsa dell'eiettore
- Risposta del dispositivo di sicurezza
- Requisiti di accesso dell'operatore
Lo stampo deve aprirsi solo quanto basta per consentire la rimozione sicura del prodotto, l'inserimento degli inserti e l'ispezione.
Un'eccessiva distanza di apertura aumenta a ogni ciclo senza migliorare la qualità del prodotto. Tuttavia, ridurre eccessivamente la corsa può creare situazioni di accesso non sicure o danneggiare il prodotto durante la rimozione.
La chiusura dello stampo può spesso essere effettuata con un approccio più rapido, seguito da una fase di protezione a bassa pressione controllata in prossimità della chiusura finale. La fase lenta deve essere sufficientemente lunga da proteggere lo stampo, ma non deve prolungare inutilmente il ciclo.
Ottimizzare il tempo di aspirazione
Lo stampaggio sottovuoto rimuove l'aria dalla cavità chiusa prima o durante l'iniezione.
Un tempo di evacuazione eccessivo aumenta il ciclo senza necessariamente migliorare la qualità del prodotto. Un tempo insufficiente può lasciare aria intrappolata e produrre bolle, segni di bruciatura o iniezioni incomplete.
Il tempo di aspirazione dipende da:
- Volume della cavità
- sigillatura della muffa
- Progettazione del canale del vuoto
- Capacità della pompa
- Dimensioni del tubo flessibile
- Risposta della valvola
- Livello di vuoto richiesto
- Geometria del prodotto
La macchina dovrebbe monitorare il livello di vuoto effettivo anziché affidarsi esclusivamente a un timer fisso.
Se non è possibile raggiungere rapidamente il vuoto desiderato, prima di aumentare il tempo di evacuazione, ispezionare le guarnizioni dello stampo, i tubi flessibili, i raccordi e le valvole.
Ridurre con cautela il tempo di iniezione
La velocità di iniezione influenza la rapidità con cui la cavità si riempie, ma la velocità massima raramente rappresenta l'impostazione corretta per ogni fase.
Una velocità eccessiva può causare:
- aria intrappolata
- Segni di bruciatura
- Flash
- Inserire il movimento
- pressione di picco elevata
- Calore da taglio eccessivo
- Flusso di materiale instabile
Un'iniezione troppo lenta può causare:
- Indurimento prematuro
- Inquadrature brevi
- Linee di flusso visibili
- Formazione scadente della linea di saldatura
- Dettagli superficiali incompleti
L'iniezione a più fasi può migliorare sia i tempi di riempimento che la qualità:
- Velocità controllata attraverso l'ugello e il canale di alimentazione.
- Riempimento più rapido attraverso la cavità principale
- Velocità ridotta in prossimità di inserti sensibili
- Riempimento finale più lento per consentire la fuoriuscita dell'aria
Le prove di tiro a breve distanza possono identificare i punti in cui dovrebbero avvenire le transizioni di velocità.
Il Guida alla pressione e alla velocità dello stampaggio a iniezione della gomma Fornisce una procedura dettagliata di configurazione e risoluzione dei problemi.
Controllo del corridore e delle restrizioni del cancello
Condotti stretti, valvole sottodimensionate e percorsi di flusso lunghi aumentano la perdita di pressione e i tempi di riempimento.
I segni di un'eccessiva resistenza al flusso includono:
- Alta pressione di iniezione
- Bassa velocità di iniezione effettiva
- cavità distali incomplete
- rapido aumento della pressione
- Bruciatura del materiale
- squilibrio delle carie
- Frequenti blocchi dei cancelli
L'aumento della pressione può forzare il materiale attraverso un punto di iniezione ristretto, ma può anche creare bave e aumentare le sollecitazioni sullo stampo.
Il design del binario e del cancello devono essere coordinati:
- Viscosità del composto
- Volume totale di colpi
- lunghezza del flusso
- Numero di cavità
- Spessore del prodotto
- Capacità dell'unità di iniezione
- Comportamento di bruciatura
Le modifiche agli stampi devono essere validate utilizzando i dati effettivi relativi alla qualità e alla pressione del prodotto.
Ottimizzare il tempo di vulcanizzazione
La vulcanizzazione è spesso la fase più lunga nello stampaggio a iniezione della gomma.
Ridurre il tempo di polimerizzazione offre un potenziale significativo in termini di tempo di ciclo, ma una polimerizzazione insufficiente può influire su:
- Durezza
- Proprietà di trazione
- Set di compressione
- Stabilità dimensionale
- forza di adesione
- resistenza al calore
- Prestazioni del prodotto a lungo termine
Il tempo di indurimento deve essere stabilito utilizzando i dati di indurimento del composto, lo spessore del prodotto, la temperatura dello stampo e i test sul prodotto finito.
Fattori che influenzano il tempo di vulcanizzazione
- Formula di gomma
- Sistema di polimerizzazione
- Temperatura dello stampo
- Temperatura del composto dopo l'iniezione
- Spessore del prodotto
- Inserti in metallo
- Posizione della cavità
- efficienza del trasferimento di calore
- Proprietà fisiche richieste
L'aumento della temperatura dello stampo può abbreviare la vulcanizzazione, ma può anche ridurre la sicurezza contro le bruciature, influire sul riempimento e creare una polimerizzazione non uniforme nei prodotti spessi.
Evitare tempi di sicurezza eccessivi
A volte, le impostazioni di produzione prevedono un tempo di polimerizzazione considerevole perché il processo originale non è stato validato a fondo.
Studi controllati possono stabilire se tale concessione sia necessaria.
Ridurre gradualmente il tempo di stagionatura e verificare:
- Durezza del prodotto
- Dimensioni
- Condizioni superficiali
- cura interna
- forza di adesione
- Prestazioni di compressione
- Proprietà meccaniche richieste
Non approvate una cura più breve basandovi solo sull'aspetto esteriore.
Il guida al processo di vulcanizzazione della gomma Spiega la relazione tra temperatura, tempo e reticolazione.
Migliorare l'uniformità della temperatura dello stampo
Una temperatura non uniforme dello stampo potrebbe richiedere un tempo di polimerizzazione più lungo per garantire che la cavità più fredda o la sezione più spessa raggiunga le condizioni di polimerizzazione richieste.
Le variazioni di temperatura possono derivare da:
- Schema del riscaldatore
- resistenze di riscaldamento danneggiate
- Posizione errata del sensore
- Isolamento insufficiente
- Contatto irregolare con lo stampo
- Raffreddamento in prossimità del bordo dello stampo
- Inserti in metallo freddo
- Superfici di trasferimento del calore contaminate
Misurare le temperature effettive dello stampo in diversi punti anziché affidarsi esclusivamente al display del controller.
Il miglioramento dell'uniformità potrebbe consentire un tempo di polimerizzazione validato più breve senza aumentare il setpoint complessivo.
Utilizzare la tecnologia Cold Runner.
Un sistema a canale freddo in gomma mantiene la mescola all'interno del canale al di sotto della temperatura di vulcanizzazione principale, mentre la gomma nelle cavità dello stampo si vulcanizza.
Una tecnologia a canale freddo progettata correttamente può:
- Ridurre gli scarti di runner induriti
- Ridurre il lavoro di rimozione dei corridori
- Supporto alla produzione automatizzata
- Migliorare la distribuzione del materiale nelle cavità multiple
- Ridurre le fasi di manipolazione degli stampi
- Migliorare l'utilizzo dei materiali
I sistemi a canale freddo richiedono un controllo preciso della temperatura del canale, dell'isolamento, della progettazione dei punti di iniezione e delle interruzioni di produzione.
Non riducono automaticamente i tempi di indurimento chimico all'interno del prodotto, ma possono ridurre le operazioni di manipolazione secondaria e i tempi necessari per la rimozione del materiale di colata indurito.
Leggi di più nel guida del sistema a canale freddo in gomma.
Migliorare la ventilazione delle muffe
Le prese d'aria ostruite o posizionate in modo errato possono rallentare il riempimento dello stampo e aumentare i tassi di scarto.
Una ventilazione inadeguata può causare:
- Trappole d'aria
- Segni di bruciatura
- Inquadrature brevi
- Bolle
- Alta pressione di iniezione
- Dettagli superficiali incompleti
Gli operatori possono compensare riducendo la velocità di iniezione o allungando i cicli di scarico, il che aumenta i tempi di produzione.
Il corretto posizionamento dello sfiato e la pulizia periodica consentono allo stampo di riempirsi entro i tempi previsti dal processo.
Il guida di ventilazione per stampi in gomma Spiega il posizionamento delle prese d'aria, l'identificazione delle trappole d'aria e la relativa manutenzione.
Ridurre i tempi di rimozione dei componenti
La rimozione del prodotto potrebbe diventare il collo di bottiglia dopo che l'iniezione e la polimerizzazione sono state ottimizzate.
I fattori che influenzano i tempi di sformatura includono:
- Flessibilità del prodotto
- Sottosquadri
- Struttura dello stampo
- Progettazione dell'eiettore
- Inserire la struttura
- Flash
- Condizione di distacco dello stampo
- Accesso operatore
- Temperatura del prodotto
- attrezzature per la movimentazione dei pezzi
I possibili miglioramenti includono:
- Posizioni ottimizzate dell'eiettore
- Rilascio assistito dall'aria
- Dispositivi di prelievo automatico
- Gestione del robot
- Accesso migliorato per gli operatori
- Riduzione delle operazioni di apertura dello stampo non necessarie.
- Migliore controllo del flash
- Dispositivi di caricamento inserti standardizzati
Le modifiche apportate durante la sformatura non devono deformare il prodotto né danneggiare le superfici di tenuta.
Ridurre la frequenza della pulizia antimuffa.
Le pulizie frequenti interrompono la produzione e riducono la produttività effettiva.
Le cause più comuni includono:
- Flash che entra dalle prese d'aria
- Eccessivo agente distaccante
- Gomma vulcanizzata nelle zone di scorrimento
- Composto contaminato
- Dimensioni di ventilazione inadeguate
- Superfici di separazione danneggiate
- Volume di erogazione errato
Gli intervalli di pulizia devono essere basati sulle effettive condizioni di muffa e sull'andamento dei difetti.
Prevenire l'accumulo di sporco è più efficace che tentare di abbreviare l'operazione di pulizia dopo che la contaminazione si è già verificata.
Utilizzare lo stampaggio a iniezione di gomma multistazione
Le apparecchiature multistazione possono ridurre i tempi di attesa dell'unità di iniezione separando l'iniezione dalla vulcanizzazione.
Durante una sequenza di produzione:
- Uno stampo riceve la gomma
- Un altro stampo completa la stagionatura
- Si apre un terzo stampo
- Un'altra stazione è in fase di smantellamento parziale
- L'unità di iniezione prepara o somministra la dose successiva
Questa soluzione è particolarmente utile quando la vulcanizzazione richiede molto più tempo dell'iniezione.
I vantaggi possono includere:
- Maggiore utilizzo delle unità di iniezione
- Operazione di stampaggio in parallelo
- Aumento della produzione per sistema di iniezione
- Migliore coordinamento dei tempi di polimerizzazione
- Tempi di attesa ridotti tra uno scatto e l'altro.
- Maggiore potenziale di automazione
Il numero di stazioni deve essere commisurato al tempo di polimerizzazione, al tempo di iniezione, al tempo di manipolazione dello stampo, alla capacità di iniezione e alla produzione richiesta.
L'aggiunta di stazioni senza bilanciare questi fattori può creare un nuovo collo di bottiglia nell'alimentazione, nell'iniezione o nella rimozione del prodotto.
di TASU soluzioni di stampaggio a iniezione della gomma Combina alimentazione FIFO, iniezione mobile, design a canale freddo e funzionamento multi-stazione.
Produzione a stazione singola vs. produzione a più stazioni
| Fattore | Macchina a stazione singola | Macchina multistazione |
|---|---|---|
| Unità di iniezione | Dedicato a uno stampo | Serve diverse postazioni di stampaggio |
| Vulcanizzazione in attesa | L'unità di iniezione potrebbe attendere | Altri stampi possono essere iniettati |
| Struttura dell'attrezzatura | Più semplice | Più complesso |
| coordinamento della produzione | Semplice | Richiede la programmazione della stazione |
| Potenziale di automazione | Da moderato ad alto | Alto |
| Ideale per | Produzione flessibile o a basso volume | Produzione ripetitiva di medio e alto volume |
| Principale limitazione | Attesa durante i lunghi cicli di polimerizzazione | Requisiti di pianificazione e attrezzature più elevati |
La scelta corretta dipende dal volume di produzione, dal tempo di indurimento, dal numero di stampi, dal mix di prodotti e dalla disposizione dello stabilimento.
Automatizzare le operazioni ripetitive
L'automazione può ridurre la variabilità nelle operazioni che dipendono dalla tempistica dell'operatore.
Le potenziali aree di automazione includono:
- Alimentazione in gomma
- Caricamento inserto
- Movimento dello stampo
- Controllo del vuoto
- Espulsione di parti
- Rimozione del robot
- Trasferimento su nastro trasportatore
- Ispezione della vista
- Registrazione dei parametri
L'automazione dovrebbe rispondere a un vincolo di produzione misurabile.
L'installazione di un robot non migliorerà la produzione se la vulcanizzazione rimane il collo di bottiglia principale e la rimozione del prodotto termina prima che la polimerizzazione sia completa.
Misurare l'efficacia complessiva delle apparecchiature
Il tempo di ciclo da solo non mostra le prestazioni totali della produzione.
Tra gli indicatori utili si annoverano:
- Tempo di ciclo teorico
- Tempo medio effettivo del ciclo
- Parti accettate all'ora
- Tasso di rifiuto
- Disponibilità della macchina
- Tempo di inattività programmato
- Tempo di inattività non pianificato
- Frequenza di pulizia delle muffe
- Rifiuti materiali
- Ore di lavoro per lotto
Una macchina veloce con frequenti arresti può produrre un numero inferiore di pezzi conformi rispetto a un processo leggermente più lento ma stabile.
Monitorare le prestazioni su interi turni e lotti di produzione, anziché selezionare il ciclo singolo più veloce.
Problemi comuni relativi ai tempi di ciclo
| Problema | Possibile causa | Controllo consigliato |
|---|---|---|
| La plastificazione ritarda il ciclo successivo | Recupero lento della vite o alimentazione instabile | Controllare le strisce di alimentazione, la velocità della vite e la temperatura della canna. |
| Il tempo di aspirazione è eccessivo | Perdita di muffa o ostruzione della linea di aspirazione | Ispezionare guarnizioni, tubi flessibili e valvole. |
| Il tempo di iniezione aumenta | Viscosità elevata o restrizione del canale di scorrimento | Rivedere la plastificazione, il canale di alimentazione e il punto di iniezione. |
| Il tempo di indurimento è più lungo del previsto. | Temperatura dello stampo bassa o non uniforme | Misurare le temperature effettive della muffa |
| L'apertura dello stampo richiede troppo tempo | Colpo di apertura eccessivo | Confermare l'autorizzazione di rimozione necessaria |
| La rimozione dei componenti è incoerente | Difficoltà di rilascio o progettazione inadeguata del meccanismo di espulsione | Esaminare la superficie dello stampo e il processo di espulsione. |
| La pulizia interrompe la produzione | La fiamma o i residui ostruiscono le prese d'aria | Verificare la dimensione dell'iniezione, la profondità dello sfiato e l'adattamento dello stampo. |
| La macchina multi-stazione attende | Le stazioni sono mal bilanciate | Confronta i tempi di polimerizzazione, iniezione e scarico. |
| Il tasso di rifiuto aumenta dopo l'ottimizzazione | I parametri sono stati modificati in modo troppo aggressivo | Torna alla finestra del processo convalidato |
| La produzione giornaliera rimane bassa | Tempo di inattività al di fuori del ciclo macchina | Arresti di registrazione, cambi di formato e ritardi dell'operatore |
Ottimizzazione del tempo di ciclo passo dopo passo
Fase 1: Stabilire la linea di base
Registrare almeno un ciclo di produzione completo in condizioni stabili.
Misurare ogni fase del ciclo, la produzione di pezzi accettati, il tasso di scarto e i tempi di inattività.
Fase 2: Identificare il collo di bottiglia
Determinare quale fase limita l'inizio del successivo ciclo produttivo.
Separare il tempo macchina, il tempo materiale, il tempo stampo e il tempo operatore.
Fase 3: Verifica dei requisiti di qualità
Prima di modificare le impostazioni, verificare dimensioni, proprietà fisiche, livello di polimerizzazione, qualità della superficie e criteri di ispezione.
Passaggio 4: Modificare una variabile
Regola un parametro alla volta in modo da poterne misurare l'effetto.
Passaggio 5: Utilizzare piccole regolazioni
Ridurre gradualmente i tempi o aumentare la velocità. Cambiamenti drastici aumentano la probabilità di instabilità del processo.
Passaggio 6: convalidare i cicli consecutivi
Una singola parte accettabile non garantisce la stabilità del processo. Esaminare le riprese consecutive in condizioni di produzione normali.
Passaggio 7: Calcolare l'output accettato
Confrontare il numero di pezzi accettati all'ora prima e dopo la modifica.
Passaggio 8: Documentare la finestra temporale del processo
Registrare le impostazioni normali e i limiti di regolazione consentiti per gli operatori.
Informazioni necessarie per la valutazione del tempo di ciclo
Prima di raccomandare modifiche alle attrezzature o ai processi, fornire:
- Tipo di mescola di gomma
- Dati relativi alla polimerizzazione e alla bruciatura del composto
- Disegno del prodotto
- Peso del prodotto
- Spessore della parete
- Inserire le informazioni
- Dimensioni dello stampo
- Numero di cavità
- Peso del corridore
- Analisi del ciclo attuale
- Tempo di guarigione attuale
- Tasso di rifiuto attuale
- Output obiettivo
- Operatori disponibili
- Requisiti di automazione
- layout della fabbrica
Queste informazioni aiutano a determinare se l'opportunità principale risiede nella macchina, nello stampo, nel composto, nel processo di movimentazione o nel layout di produzione.
Domande frequenti
Qual è il tempo tipico di un ciclo di stampaggio a iniezione della gomma?
Non esiste un tempo di ciclo universale. Dipende dalla mescola, dallo spessore del prodotto, dalla temperatura dello stampo, dal numero di cavità, dal metodo di iniezione, dai requisiti di polimerizzazione e dal livello di automazione.
Quale fase richiede solitamente più tempo?
La vulcanizzazione è spesso la fase più lunga, soprattutto per i prodotti in gomma spessa. I colli di bottiglia effettivi devono comunque essere confermati dai dati di produzione.
È possibile ridurre i tempi di ciclo con temperature dello stampo più elevate?
Temperature più elevate possono accelerare la polimerizzazione, ma possono anche ridurre la sicurezza contro le bruciature e influire sulle proprietà di riempimento o del prodotto. Qualsiasi modifica richiede una validazione controllata.
È possibile aumentare la velocità di iniezione per ridurre il tempo di ciclo?
Sì, entro i limiti di lavorabilità stabili del composto e dello stampo. Una velocità eccessiva può causare intrappolamento d'aria, bruciature, bave e movimenti dell'inserto.
L'utilizzo di canali freddi riduce i tempi di stagionatura?
Non modifica direttamente i requisiti di polimerizzazione del prodotto stampato. Può ridurre gli scarti di canale di colata polimerizzati, le operazioni di rimozione del canale e le manipolazioni secondarie.
In che modo una macchina a più stazioni migliora la produttività?
Consente a un'unica unità di iniezione di servire più stampi. Uno stampo può polimerizzare mentre un altro viene iniettato, aperto o svuotato.
Può verificarsi la plastificazione durante la vulcanizzazione?
Sì. Molte macchine per lo stampaggio a iniezione della gomma possono preparare la successiva iniezione mentre il prodotto precedente è in fase di polimerizzazione, a condizione che la configurazione della macchina e la mescola lo consentano.
Perché il tasso di scarto è aumentato dopo la riduzione del tempo di ciclo?
Il processo potrebbe non prevedere più tempi sufficienti per il riempimento, la rimozione dell'aria, la polimerizzazione o la preparazione di un materiale stabile. Verificare quale fase è stata abbreviata e ispezionare i difetti risultanti.
Il tempo di ciclo deve essere misurato a partire da un singolo scatto veloce?
No. Utilizzare cicli stabili consecutivi e includere il tempo necessario per le operazioni di produzione di routine.
Cosa è più importante: il tempo di ciclo o la produzione?
Il numero di prodotti accettati all'ora è più utile del solo tempo di ciclo perché include il numero di cavità e la resa produttiva.
Come si possono ridurre i tempi di rimozione dei pezzi?
Esaminare la corsa di apertura dello stampo, il design dell'estrattore, la superficie dello stampo, la geometria del prodotto, l'accesso dell'operatore e le opzioni di estrazione automatica.
Quali dati dovrebbero essere registrati durante l'ottimizzazione?
Registrare i tempi delle fasi del ciclo, le temperature, la pressione di iniezione, il recupero della vite, il peso del prodotto, i risultati della polimerizzazione, il tasso di scarto e i tempi di inattività.
Conclusione
Ridurre i tempi del ciclo di stampaggio a iniezione della gomma richiede più che aumentare la velocità della macchina o accorciare la vulcanizzazione. Alimentazione, plastificazione, aspirazione, iniezione, polimerizzazione, movimentazione dello stampo, sformatura e pulizia devono essere valutati come un unico sistema di produzione.
Il miglioramento più significativo si ottiene eliminando il collo di bottiglia effettivo, mantenendo al contempo una finestra di processo validata. Il numero di pezzi accettati all'ora, la qualità del prodotto e i tempi di inattività forniscono una misura di successo più affidabile rispetto al ciclo singolo più veloce.
I sistemi a canale freddo, l'alimentazione FIFO, il controllo programmabile dell'iniezione, la movimentazione automatizzata e la produzione multistazione possono migliorare l'efficienza se adattati al composto, allo stampo e agli obiettivi di produzione.
TASU produce macchine automatiche per lo stampaggio della gomma e sistemi di produzione multistazione per calzature, prodotti in gomma per il settore automobilistico e industriale. Per valutare i tempi di ciclo, la configurazione dello stampo, la capacità di iniezione e i requisiti di automazione, contattare TASU.
