


Pendahuluan: Peran Penting Karet dalam Berbagai Industri
Kombinasi elastisitas, ketahanan, dan daya tahan karet yang tak tertandingi telah mengukuhkan statusnya sebagai material andalan di berbagai sektor. Karet adalah pekerja keras yang senyap dalam kehidupan kita sehari-hari—mulai dari ban yang menjaga mobil tetap di jalan dan segel yang mencegah kebocoran industri hingga sol sepatu yang meredam setiap langkah dan komponen presisi dalam perangkat medis yang menyelamatkan jiwa. Apa yang memungkinkan beragam produk karet ini? Jawabannya terletak pada proses pencetakan dan pembentukan karet khusus. Teknik-teknik ini tidak hanya membentuk karet menjadi bentuk yang dapat digunakan; teknik-teknik ini secara langsung menentukan kinerja, umur panjang, dan konsistensi suatu produk. Karena industri menuntut desain yang lebih kompleks, standar kinerja yang lebih tinggi, dan produksi yang hemat biaya, metode pencetakan karet telah berkembang pesat—masing-masing dengan kekuatan dan kasus penggunaan yang unik. Bagi produsen, memilih proses yang tepat bukan hanya keputusan teknis; itu adalah kunci untuk menghasilkan produk yang memenuhi kebutuhan pasar.
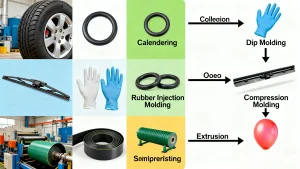
[Gambar yang Disarankan: Infografis kolase yang menunjukkan produk karet umum (ban, cincin-O, sarung tangan, komponen medis) dengan label-label kecil yang menghubungkannya dengan proses pencetakannya masing-masing. Letakkan di bagian atas bagian pendahuluan untuk menghubungkan secara visual keberadaan karet dalam berbagai teknik pencetakan.]
1. Cetakan Kompresi: Pilar Mulia Cetakan Karet
1.1 Prinsip dan Alur Proses
Pencetakan kompresi adalah tulang punggung manufaktur karet tradisional—handal, mudah, dan teruji waktu. Begini cara kerjanya: Pertama, sejumlah kompon karet yang belum diawetkan (disebut "blank" atau "preform") dipotong atau dibentuk agar sesuai dengan ukuran umum komponen akhir. Blank ini kemudian ditempatkan di dalam rongga cetakan yang dipanaskan (biasanya terbuat dari baja atau aluminium). Bagian atas cetakan (platen) menutup rapat, menerapkan suhu tinggi (biasanya 150–200°C) dan tekanan (10–50 MPa). Panas memicu vulkanisasi—reaksi kimia yang mengeraskan karet—sementara tekanan memaksa material untuk mengisi setiap sudut rongga. Setelah pengerasan selesai (waktunya bervariasi tergantung jenis karet dan ketebalan komponen), cetakan terbuka, dan komponen yang sudah jadi dikeluarkan.
[Gambar yang Disarankan: Diagram langkah demi langkah pencetakan kompresi: 1) Karet kosong yang belum diawetkan ditempatkan di rongga cetakan; 2) Penutupan cetakan dan pemberian panas/tekanan; 3) Proses vulkanisasi; 4) Pembukaan cetakan dan pelepasan komponen. Beri label komponen utama (rongga cetakan, platen, karet kosong). Letakkan setelah subjudul "Prinsip dan Alur Proses".]
1.2 Karakteristik dan Aplikasi
Apa yang menjadikan pencetakan kompresi pilihan utama bagi produsen? Fleksibilitasnya—dapat menangani segala hal, mulai dari gasket datar sederhana hingga komponen kompleks dengan undercut. Biaya perkakas dan peralatan juga lebih rendah dibandingkan metode canggih, sehingga ideal untuk produksi skala kecil hingga menengah. Namun, metode ini memiliki kekurangan: waktu siklus lebih lambat (karena setiap komponen memerlukan pemuatan/pembongkaran manual), dan karet berlebih (disebut "flash") sering terbentuk di sekitar komponen, sehingga memerlukan pemangkasan pascaproduksi.
Aplikasi umum meliputi cincin-O untuk pipa ledeng, dudukan getar untuk mesin berat, gasket untuk pipa industri, dan kaki karet untuk elektronik. Bahan ini juga digunakan untuk komponen khusus di mana biaya perkakas rendah lebih besar daripada kebutuhan produksi yang sangat cepat.
2. Transfer Molding: Jembatan antara Teknik Tradisional dan Canggih
2.1 Mekanisme Operasional
Pencetakan transfer memadukan keunggulan kompresi dan pencetakan injeksi, mengatasi beberapa keterbatasan kompresi. Prosesnya dimulai dengan karet kosong yang ditempatkan di ruang terpisah yang dipanaskan yang disebut "pot" (terletak di atas rongga cetakan). Sebuah pendorong kemudian mendorong karet kosong tersebut, mendorong karet cair melalui saluran-saluran kecil (disebut "sprue" dan "runner") ke dalam rongga cetakan yang tertutup. Setelah karet mengisi rongga dan mengalami vulkanisasi, cetakan terbuka, dan komponen tersebut dikeluarkan—bersama dengan sisa karet di dalam pot dan saluran (yang terkadang dapat didaur ulang).
Aliran yang terkendali ini memastikan karet menjangkau detail cetakan yang terkecil sekalipun, sehingga cocok untuk komponen dengan toleransi ketat atau sisipan logam tertanam (seperti baut berlapis karet).
[Gambar yang Disarankan: Diagram penampang melintang dari pengaturan cetakan transfer, yang mencantumkan label pada wadah, pendorong, sprue, runner, rongga cetakan, dan sisipan logam tertanam. Sorot jalur aliran karet cair dari wadah ke rongga. Letakkan setelah subjudul "Mekanisme Operasional".]
2.2 Keuntungan dan Kerugian
Kemenangan terbesar dalam pencetakan transfer adalah akurasi dimensi yang lebih tinggi dan flash yang lebih rendah dibandingkan pencetakan kompresi—karena karet dipaksa masuk ke rongga tertutup, alih-alih dikompresi di rongga terbuka. Pencetakan ini juga menangani desain yang rumit (seperti komponen dengan banyak lubang atau sisipan) dengan lebih andal. Namun, biayanya lebih tinggi: cetakannya lebih rumit (karena pot dan saluran), dan limbah materialnya lebih besar (dari sprue/runner). Investasi awal untuk peralatan juga lebih tinggi daripada pencetakan kompresi, sehingga paling cocok untuk produksi massal di mana presisi sepadan dengan biaya tambahan.
3. Cetakan Injeksi: Presisi dan Efisiensi Didefinisikan Ulang
3.1 Inti Proses – Mesin Cetak Injeksi
Ketika berbicara tentang produksi karet presisi dengan volume tinggi, Mesin Cetak Injeksi Karet adalah bintangnya. Tidak seperti pencetakan kompresi atau transfer, mesin ini mengotomatiskan hampir setiap langkah, menjadikannya andalan untuk manufaktur massal. Mesin Cetak Injeksi Karet memiliki tiga komponen inti:
- Tong Pemanas: Pelet karet atau kompon yang belum diawetkan dimasukkan ke dalam tong, tempat sekrup yang berputar (atau pendorong) meleleh dan mencampur material menjadi keadaan yang seragam dan dapat mengalir.
- Unit Injeksi: Setelah karet diplastisin, unit menyuntikkannya ke dalam rongga cetakan pada tekanan yang sangat tinggi (50–200 MPa)—memastikannya mengisi hingga detail yang paling halus sekalipun.
- Unit Penjepit: Ini menjaga kedua bagian cetakan tetap tertutup rapat selama proses injeksi dan pengeringan. Gaya penjepit harus sesuai dengan tekanan injeksi untuk mencegah cetakan terbuka (yang dapat menyebabkan flash atau bagian yang tidak berbentuk).
Modern Mesin Cetak Injeksi juga mencakup kontrol untuk suhu, tekanan, dan waktu siklus—memungkinkan produksi yang konsisten dan berulang.
[Gambar yang Disarankan: Foto detail atau rendering 3D mesin cetak injeksi karet, yang mencantumkan label pada laras pemanas, unit injeksi, unit penjepit, cetakan, dan panel kontrol. Tambahkan inset kecil yang menunjukkan sekrup di dalam laras pemanas. Letakkan di awal bagian "Cetak Injeksi" untuk menonjolkan fungsi mesin.]
3.2 Proses dan Fitur Pembeda
Cetakan Injeksi Karet mengikuti siklus otomatis yang lancar:
- Makanan: Senyawa karet dimasukkan ke dalam hopper mesin dan diumpankan ke dalam tong yang dipanaskan.
- Plastisisasi:Sekrup laras melelehkan dan mencampur karet, mengendalikan suhu untuk menghindari pengerasan dini.
- Injeksi:Karet cair didorong melalui nosel ke dalam rongga cetakan tertutup dengan tekanan tinggi.
- Pengawetan (Vulkanisasi):Cetakan dijaga tetap panas untuk menyembuhkan karet—waktu siklus di sini lebih pendek daripada pencetakan kompresi (seringkali 30 detik hingga 5 menit).
- Penyemburan: Setelah kering, unit penjepit terbuka, dan pin ejektor mendorong bagian yang sudah selesai keluar.
Keuntungan terbesarnya? Kecepatan (ideal untuk produksi volume tinggi), konsistensi (variasi minimal antar bagian), dan lampu kilat rendah (karena cetakan tetap tertutup selama injeksi). Hal ini juga menghilangkan kebutuhan akan blanko yang sudah dibentuk sebelumnya, sehingga mengurangi waktu persiapan material.
[Gambar yang Disarankan: Diagram alir sederhana untuk pencetakan injeksi karet, dengan ikon yang mewakili setiap langkah (pengumpanan → plastisisasi → injeksi → pengerasan → ejeksi). Tambahkan catatan singkat tentang manfaat utama (misalnya, "Tidak perlu blanko yang sudah dibentuk sebelumnya" di bawah pengumpanan). Letakkan setelah subjudul "Proses dan Fitur Pembeda".]
3.3 Aplikasi yang Luas
Berkat presisi dan efisiensinya, Cetakan Injeksi Karet digunakan di berbagai industri penting:
- Otomotif: Segel bilah penghapus, dudukan mesin, bushing, dan penahan cuaca pintu (di mana konsistensi sangat penting untuk performa).
- Medis: Komponen steril seperti paking jarum suntik, ujung kateter, dan bagian karet yang dapat ditanamkan (risiko kontaminasi rendah dari proses ini memenuhi standar medis).
- Industri: Segel besar untuk pompa, katup, dan sistem hidrolik (tekanan tinggi memastikan komponen dapat menangani penggunaan berat).
- Barang Konsumsi: Pegangan sikat gigi, komponen mainan, dan paking peralatan (volume tinggi membuat biaya tetap rendah).
4. Ekstrusi: Seni Produksi Berkelanjutan
4.1 Prinsip Ekstrusi Terungkap
Ekstrusi adalah tentang produksi berkelanjutan dan seragam—sempurna untuk komponen dengan penampang yang konsisten (seperti tabung, selang, atau profil). Begini cara kerjanya: Karet yang belum diawetkan dimasukkan ke dalam ekstruder yang dipanaskan (tong panjang dengan sekrup berputar). Sekrup mendorong karet ke depan, melelehkan dan mencampurnya saat bergerak. Di ujung tong, karet dipaksa melalui cetakan berbentuk khusus (misalnya, cetakan melingkar untuk tabung, cetakan persegi panjang untuk strip). Saat karet keluar dari cetakan, bentuknya tetap seperti cetakan—lalu bergerak ke unit pendingin atau vulkanisasi (seringkali penangas air atau oven) untuk diawetkan. Hasilnya? Karet yang panjang dan kontinu yang dapat dipotong sesuai ukuran yang diinginkan.
[Gambar yang Disarankan: Diagram tampak samping ekstruder, yang menunjukkan hopper, laras pemanas, sekrup putar, cetakan, dan bak vulkanisasi. Sorot jalur karet dari pemasukan hingga ekstrusi, dan perlihatkan cetakan yang membentuk karet menjadi tabung secara close-up. Letakkan setelah subjudul "Prinsip Ekstrusi Terungkap".]
4.2 Karakteristik dan Keterbatasan Proses
Kekuatan terbesar ekstrusi adalah efisiensi: dapat menghasilkan ribuan meter produk per hari, sehingga ideal untuk kebutuhan volume tinggi. Proses ini juga hemat biaya untuk bentuk-bentuk sederhana, karena perkakas die lebih sederhana daripada perkakas cetak. Namun, proses ini memiliki keterbatasan: hanya dapat digunakan untuk komponen dengan penampang konstan (tanpa lengkungan atau undercut yang rumit). Selain itu, pasca-vulkanisasi menambah waktu dan biaya—tidak seperti cetak injeksi, di mana proses curing terjadi di dalam cetakan. Produk ekstrusi yang umum digunakan antara lain selang taman, saluran bahan bakar otomotif, weatherstripping untuk jendela, dan profil karet untuk konstruksi (misalnya, segel pintu).
5. Kalender: Membentuk Lembaran dan Membuat Komposit
5.1 Dasar-Dasar Kalender
Kalender adalah proses yang digunakan untuk membuat lembaran karet tipis atau melapisi kain dengan karet untuk membuat komposit. Proses ini menggunakan serangkaian rol yang dipanaskan dan berputar (biasanya 2–5 rol yang disusun dalam tumpukan vertikal atau horizontal). Begini prosesnya: Karet yang belum diawetkan dimasukkan di antara rangkaian rol pertama, yang kemudian meremas dan meregangkannya menjadi lapisan tipis dan seragam. Saat karet melewati rol-rol berikutnya, celah antar rol disesuaikan untuk mencapai ketebalan yang tepat (dari 0,1 mm hingga beberapa milimeter). Untuk material komposit (seperti lapisan ban), kain dimasukkan ke dalam rol bersama karet—menekan karet ke dalam kain untuk membuat lembaran yang diperkuat. Produk jadi kemudian didinginkan dan diawetkan.
[Gambar yang Disarankan: Diagram mesin kalender 4 rol dari atas ke bawah, menunjukkan karet dan kain dimasukkan ke celah rol pertama, kemudian melewati rol-rol berikutnya untuk membentuk lembaran komposit tipis. Beri label pada rol, umpan karet, umpan kain, dan lembaran jadi. Tambahkan penanda ukuran (misalnya, "ketebalan 0,5 mm") untuk menekankan presisi. Letakkan setelah subjudul "Dasar-Dasar Kalender".]
5.2 Area Aplikasi Utama
Kalendering sangat penting dalam industri yang mengandalkan bahan karet tipis dan kuat:
- Pembuatan Ban:Penggunaan utama—kalendering menghasilkan “lapisan bangkai” (lembaran karet-kain yang diperkuat yang membentuk struktur ban) dan “lapisan tapak” (lapisan karet yang bersentuhan dengan jalan).
- Sabuk Konveyor:Lembaran kain berlapis karet yang dibuat melalui kalendering membentuk sabuk fleksibel dan tahan lama yang digunakan di pabrik dan pertambangan.
- Pelapis kedap air:Lembaran karet tebal digunakan untuk atap, pelapis kolam, dan pelapis kedap air ruang bawah tanah—kalender memastikan ketebalan yang seragam untuk perlindungan yang andal.
- Tekstil:Kain berlapis karet untuk jas hujan, pakaian selam, dan celemek industri dibuat dengan menggunakan kalender.
6. Pencelupan / Pencetakan Celup: Menguasai Produksi Film Tipis
6.1 Proses Pencelupan Secara Detail
Cetakan celup adalah standar emas untuk membuat produk karet tipis dan fleksibel—pikirkan produk dengan dinding setipis 0,1 mm. Prosesnya dimulai dengan cetakan (sering terbuat dari keramik, logam, atau plastik) yang dibentuk seperti produk akhir (misalnya, cetakan sarung tangan). Cetakan tersebut pertama-tama dibersihkan dan diolah dengan agen pelepas (untuk membantu karet terpisah nanti). Selanjutnya, cetakan dicelupkan ke dalam tangki senyawa karet cair (biasanya lateks atau larutan karet sintetis). Cetakan dibiarkan terendam selama waktu yang ditentukan—perendaman yang lebih lama menghasilkan dinding yang lebih tebal. Setelah dicelupkan, cetakan diangkat keluar, dan kelebihan karet menetes. Kemudian dikeringkan (untuk menghilangkan pelarut) dan diawetkan (melalui panas atau perawatan kimia) untuk mengeraskan karet. Akhirnya, cetakan dikupas atau digulung untuk menghilangkan produk film tipis yang sudah jadi.
[Gambar yang Disarankan: Rangkaian foto yang menunjukkan proses pencetakan celup: 1) Cetakan keramik berbentuk sarung tangan; 2) Cetakan dicelupkan ke dalam lateks cair; 3) Cetakan diangkat dengan lapisan lateks; 4) Oven pengering/pengerasan; 5) Sarung tangan yang sudah jadi dikeluarkan dari cetakan. Beri label setiap langkah dengan jelas. Letakkan setelah subjudul "Proses Pencelupan Secara Detail".]
6.2 Jenis Produk Ideal untuk Dip Molding
Kekuatan pencetakan celup terletak pada kemampuannya untuk menciptakan produk yang tipis dan mulus—sehingga sangat diperlukan untuk:
- Industri Medis: Sarung tangan bedah, sarung tangan pemeriksaan, sarung jari, dan balon kateter (dinding tipis memungkinkan fleksibilitas dan kepekaan, sementara desain tanpa jahitan mencegah kontaminasi).
- Perlengkapan Pelindung: Sarung tangan sekali pakai untuk penanganan makanan, sarung tangan tahan bahan kimia untuk pekerjaan laboratorium, dan masker debu dengan segel karet.
- Barang Konsumsi: Balon, bola mainan remas, dan penutup kedap air untuk barang elektronik kecil (karet tipis menjaga produk tetap ringan).
7. Pengecoran: Menempa Bagian yang Rumit dan Detail
7.1 Prinsip Pengecoran untuk Polimer Cair
Pengecoran dirancang untuk bagian yang rumit dan terperinci yang tidak dapat ditangani oleh proses lain (seperti ekstrusi atau pencetakan kompresi). Tidak seperti kompon karet padat yang digunakan dalam metode lain, pengecoran menggunakan polimer cair—paling umum menggunakan karet silikon cair (LSR) atau poliuretan (PU). Prosesnya sederhana namun presisi: Pertama, cetakan (seringkali terbuat dari silikon, aluminium, atau resin) dibuat dengan bentuk yang persis sama dengan komponen yang diinginkan—termasuk detail kecil seperti logo atau tekstur. Karet cair kemudian dicampur dengan bahan pengawet (untuk memicu pengerasan) dan dituangkan atau disuntikkan ke dalam cetakan. Cetakan didiamkan (pada suhu ruangan atau dalam oven yang dipanaskan, tergantung jenis polimernya) hingga karet mengeras dan mengeras. Setelah mengeras, cetakan dibuka, dan komponen dilepas—tidak perlu dipangkas, karena cairan mengisi setiap detail tanpa kelebihan.
[Gambar yang Disarankan: Foto close-up karet silikon cair yang dituangkan ke dalam cetakan detail (misalnya, cetakan komponen medis dengan alur-alur kecil). Tambahkan sisipan yang menunjukkan bagian yang sudah jadi di sebelah cetakan, yang menunjukkan bagaimana karet mereplikasi setiap detail. Letakkan setelah subjudul "Prinsip Pengecoran untuk Polimer Cair".]
7.2 Spesialisasi dan Aplikasi
Kemampuan pengecoran untuk menangkap detail halus dan geometri kompleks membuatnya ideal untuk:
- Komponen Medis: Segel berbentuk khusus untuk perangkat diagnostik, konektor fleksibel untuk tabung medis, dan bagian implan (LSR bersifat biokompatibel, memenuhi standar medis).
- Seni dan Prototipe: Reproduksi patung, elemen dekoratif, dan prototipe (pengecoran memungkinkan pembuatan cetakan cepat dan produksi dalam jumlah kecil).
- Suku Cadang Industri: Ban padat untuk forklift atau mesin kecil (bagian tebal dan tahan lama tanpa sambungan), dan gasket khusus untuk peralatan yang bentuknya tidak beraturan.
- Elektronik Konsumen: Papan tombol karet untuk kendali jarak jauh, segel kedap air untuk jam tangan pintar, dan kaki peredam getaran untuk laptop (bentuk detail sesuai dengan ruang perangkat yang sempit).
Kesimpulan
Dunia pencetakan dan pembentukan karet jauh dari statis—dunia ini adalah bidang dinamis yang didorong oleh inovasi dan permintaan industri. Dari keandalan pencetakan kompresi hingga presisi Cetakan Injeksi Karet (didukung oleh teknologi canggih Mesin Cetak Injeksi Karet), setiap proses telah mengukir ceruk penting. Seiring kemajuan teknologi, kita melihat pergeseran yang menarik: lebih banyak otomatisasi Mesin Cetak Injeksi yang mengurangi limbah, polimer cair baru untuk pengecoran yang memenuhi standar lingkungan yang lebih ketat, dan metode ekstrusi yang dapat menciptakan penampang yang lebih kompleks.
Bagi produsen, kunci sukses terletak pada pencocokan proses yang tepat dengan produk: memilih cetakan kompresi untuk gasket volume rendah, Cetakan Injeksi Karet untuk komponen medis bervolume tinggi, dan pengecoran untuk prototipe yang rumit. Dengan tetap menjadi yang terdepan dalam tren ini, industri karet akan terus membentuk produk-produk yang menjaga dunia kita tetap berjalan—satu komponen yang dicetak dengan baik pada satu waktu.
