


Pencetakan injeksi merupakan proses manufaktur yang sangat penting untuk menghasilkan berbagai macam komponen plastik dan karet, dan tonase mesin cetak injeksi muncul sebagai faktor krusial yang secara langsung membentuk efisiensi operasional dan kualitas produk. Pada dasarnya, tonase merupakan gaya penjepit yang diberikan mesin untuk menjaga cetakan tetap tertutup rapat selama fase injeksi. Memilih tonase yang tepat bukan sekadar detail teknis—melainkan keputusan yang menentukan untuk memastikan kelancaran produksi, karena tonase yang salah dapat menyebabkan serangkaian masalah, mulai dari komponen yang cacat hingga kerusakan mesin.
Baik Anda baru mengenal industri cetak injeksi maupun profesional berpengalaman, menguasai dasar-dasar tonase mesin cetak injeksi adalah kunci untuk mengoptimalkan operasional Anda. Hal ini memastikan mesin Anda beroperasi dengan efisiensi puncak, meminimalkan limbah, dan secara konsisten menghasilkan produk berkualitas tinggi. Dalam artikel ini, kami akan membahas setiap aspek penting dari tonase mesin cetak injeksi, termasuk cara menghitung tonase untuk mesin cetak injeksi, faktor-faktor yang memengaruhinya, pertimbangan khusus pada pencetakan karet, dan konsekuensi pemilihan tonase yang buruk.
Berapa Tonase Mesin Cetak Injeksi?
Tonase mesin cetak injeksi adalah spesifikasi inti yang menentukan kemampuan mesin untuk menangani tugas-tugas pencetakan tertentu. Intinya, tonase mengacu pada gaya penjepitan yang diterapkan mesin untuk mengunci cetakan agar tetap tertutup saat material cair disuntikkan di bawah tekanan tinggi. Diukur dalam satuan ton, gaya ini mutlak diperlukan untuk menjaga integritas cetakan selama proses.
Tanpa daya penjepit yang memadai (misalnya, tonase yang terlalu rendah), cetakan mungkin sedikit terbuka saat material cair disuntikkan. Hal ini dapat mengakibatkan cacat seperti flash—kelebihan material yang merembes keluar dari celah cetakan—atau komponen yang tidak lengkap sehingga tidak memenuhi spesifikasi desain. Sebaliknya, tonase yang berlebihan bukan hanya tidak perlu; hal ini juga menyebabkan pemborosan energi, memberikan tekanan yang tidak semestinya pada komponen mesin, dan mempercepat keausan seiring waktu.
Tonase mesin cetak injeksi berkaitan langsung dengan ukuran dan kompleksitas komponen yang diproduksi. Mesin dengan tonase yang lebih tinggi mampu menangani cetakan yang lebih besar dan komponen yang lebih rumit, karena mampu menghasilkan gaya yang dibutuhkan untuk menjaga cetakan besar sekalipun tetap tertutup di bawah tekanan injeksi yang tinggi. Sebaliknya, mesin dengan tonase yang lebih rendah lebih cocok untuk komponen yang lebih kecil dan lebih sederhana, sehingga menawarkan solusi yang lebih hemat biaya dan hemat energi untuk aplikasi semacam itu.
Faktor-faktor seperti jenis material yang akan dicetak, desain cetakan, dan ukuran komponen berperan dalam menentukan tonase yang dibutuhkan. Ini berarti pemahaman yang tepat tentang kebutuhan proyek Anda sangat penting untuk menghindari investasi berlebihan pada mesin dengan tonase yang lebih besar dari yang dibutuhkan atau kesulitan dengan mesin yang kurang bertenaga untuk menyelesaikan pekerjaan.
Cara Menghitung Tonase untuk Mesin Cetak Injeksi
Menghitung tonase mesin cetak injeksi yang tepat melibatkan perpaduan rumus teoretis dan pertimbangan praktis. Rumus dasar yang digunakan untuk memperkirakan tonase yang dibutuhkan memberikan titik awal, tetapi harus disesuaikan dengan aspek unik proyek Anda.
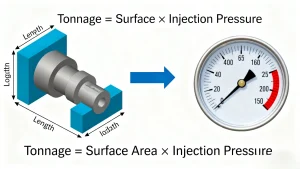
Rumus umum untuk menghitung tonase untuk mesin cetak injeksi adalah:
Tonase = Luas Permukaan × Tekanan Injeksi
Mari kita uraikan setiap komponen untuk memastikan keakuratan:
Luas Permukaan
Luas permukaan mengacu pada luas bagian cetakan yang bersentuhan dengan pelat penjepit mesin. Untuk bagian datar sederhana, luas permukaan ini dapat dihitung menggunakan geometri dasar (misalnya, panjang × lebar). Namun, untuk bagian kompleks dengan bentuk tidak beraturan, rongga, atau undercut, diperlukan pendekatan yang lebih detail—sering kali melibatkan pemodelan 3D atau perangkat lunak khusus untuk mengukur total luas kontak secara akurat. Kesalahan perhitungan sekecil apa pun dapat menyebabkan kesalahan signifikan dalam estimasi tonase.
Tekanan Injeksi
Tekanan injeksi adalah gaya yang diberikan oleh mesin pada material cair untuk mendorongnya ke dalam rongga cetakan. Tekanan ini bervariasi berdasarkan beberapa faktor: jenis material (misalnya, plastik kaku vs. elastomer fleksibel), ketebalan dinding komponen (dinding yang lebih tipis membutuhkan tekanan yang lebih tinggi untuk mengisi), dan kondisi pencetakan (misalnya, suhu). Tekanan injeksi standar berkisar antara 20 hingga 150 MPa (megapascal), tetapi penting untuk merujuk pada panduan produsen material untuk nilai optimal.
Contoh Perhitungan
Misalkan Anda sedang mencetak komponen plastik sederhana dengan luas permukaan 100 cm², dan tekanan injeksi yang direkomendasikan untuk material tersebut adalah 60 MPa. Gunakan rumus berikut:
Tonase = 100 cm² × 60 MPa = 6000 kgf (kilogram gaya)
Untuk mengonversi gaya kilogram ke ton (satuan standar untuk tonase mesin cetak injeksi), bagi dengan 1000:
Tonase = 6000 kgf ÷ 1000 = 6 ton
Ini berarti Anda memerlukan mesin cetak injeksi dengan gaya penjepit minimal 6 ton untuk mencetak komponen secara efektif.
Perlu dicatat bahwa rumus ini hanya memberikan perkiraan dasar. Faktor-faktor tambahan—seperti kompleksitas komponen (misalnya, dinding tipis yang meningkatkan kebutuhan tekanan), material cetakan (misalnya, baja vs. aluminium), dan kecepatan injeksi (injeksi berkecepatan tinggi mungkin memerlukan tonase tambahan)—harus diperhitungkan untuk menyesuaikan kebutuhan tonase akhir.
Faktor-Faktor yang Mempengaruhi Tonase Mesin Cetak Injeksi
Beberapa variabel memengaruhi tonase mesin cetak injeksi yang dibutuhkan, dan memahami hal ini sangat penting untuk menghindari kesalahan yang merugikan. Berikut adalah faktor-faktor terpenting:
Jenis Bahan
Material yang berbeda memiliki sifat yang berbeda pula yang memengaruhi kebutuhan tonase. Misalnya, karet dan elastomer membutuhkan tonase yang lebih tinggi daripada termoplastik standar (misalnya, polietilena atau polipropilena). Hal ini disebabkan oleh viskositas karet yang lebih tinggi (sehingga lebih sulit untuk disuntikkan) dan elastisitas yang lebih tinggi (yang menyebabkannya "memantul kembali" setelah injeksi, sehingga membutuhkan tenaga yang lebih besar untuk menjaga cetakan tetap tertutup). Demikian pula, material dengan kepadatan tinggi atau yang memiliki laju alir leleh tinggi mungkin memerlukan tenaga penjepit tambahan untuk mencegah kebocoran cetakan.
Desain Bagian
Kompleksitas desain komponen secara langsung memengaruhi tonase. Komponen berdinding tipis, misalnya, membutuhkan tekanan lebih tinggi untuk mengisi cetakan sepenuhnya, yang pada gilirannya meningkatkan tonase yang dibutuhkan untuk menjaga cetakan tetap tertutup. Komponen dengan rongga yang dalam atau beberapa rongga juga membutuhkan gaya yang lebih besar, karena tekanan injeksi didistribusikan ke area yang lebih luas. Bahkan fitur kecil seperti rusuk atau tonjolan dapat menambah luas permukaan, sehingga memerlukan penyesuaian tonase.
Ukuran Mesin dan Panjang Langkah
Mesin cetak injeksi yang lebih besar dirancang untuk mengakomodasi cetakan yang lebih besar, yang tentu saja membutuhkan beban lebih besar agar dapat menutup dengan aman. Panjang langkah—jarak yang ditempuh cetakan untuk membuka dan menutup—juga berperan: langkah yang lebih panjang berarti mesin harus menghasilkan tenaga yang lebih besar untuk menarik cetakan hingga tertutup dan mempertahankan tekanan selama siklus. Sebaliknya, mesin yang lebih kecil dengan langkah yang lebih pendek membutuhkan beban lebih kecil untuk cetakan yang lebih kecil.
Waktu Siklus
Waktu siklus yang lebih pendek (yaitu, laju produksi yang lebih cepat) seringkali membutuhkan tonase yang lebih tinggi. Ketika siklus dipercepat, fase injeksi berlangsung lebih cepat, sehingga memberikan tekanan lebih besar pada cetakan dalam waktu yang lebih singkat. Untuk mencegah cetakan terbuka selama injeksi cepat, mesin membutuhkan gaya penjepit tambahan guna menjaga stabilitas. Mesin yang dioptimalkan untuk produksi berkecepatan tinggi biasanya dirancang dengan kemampuan tonase yang lebih tinggi untuk menangani tuntutan ini.
Mesin Cetak Injeksi Karet: Pertimbangan Tonase
Mesin cetak injeksi karet membutuhkan pertimbangan tonase yang unik dibandingkan dengan mesin cetak plastik. Sifat bawaan karet—viskositas tinggi, elastisitas, dan kebutuhan untuk proses curing—membuatnya menjadi material yang lebih sulit untuk dicetak, dan ini berarti kebutuhan tonase yang lebih tinggi.
Pemulihan Elastis Karet
Salah satu alasan utama mesin cetak injeksi karet membutuhkan tonase lebih besar adalah pemulihan elastisitas karet. Setelah karet cair disuntikkan ke dalam cetakan, karet cenderung mengembang (atau "memantul kembali") setelah tekanan dilepaskan selama proses pengeringan. Untuk mengatasi pemuaian ini dan menjaga cetakan tetap tertutup rapat—memastikan komponen mempertahankan bentuk dan dimensinya—mesin harus memberikan gaya penjepit tambahan. Tanpa tonase tambahan ini, cetakan mungkin sedikit terbuka, yang menyebabkan komponen berkedip atau berubah bentuk.
Ukuran Cetakan dan Kedalaman Rongga
Mesin cetak injeksi karet sering kali menangani cetakan yang lebih besar atau cetakan dengan rongga yang lebih dalam (umumnya terdapat pada komponen karet seperti gasket, seal, atau selang). Cetakan yang lebih besar memiliki luas permukaan yang lebih besar, sehingga meningkatkan gaya penjepitan yang dibutuhkan untuk mempertahankan tekanan. Rongga yang lebih dalam juga membutuhkan tonase yang lebih besar, karena tekanan injeksi yang dibutuhkan untuk mengisi rongga sepenuhnya lebih tinggi, dan mesin harus mengimbangi tekanan ini agar cetakan tetap tertutup.
Persyaratan Spesifik Material
Berbagai jenis karet (misalnya, karet alam, karet nitril, silikon) memiliki viskositas dan kebutuhan pengeringan yang berbeda-beda. Misalnya, karet silikon membutuhkan suhu yang lebih tinggi untuk pengeringan, yang dapat memengaruhi aliran material dan kebutuhan tekanan—yang pada akhirnya memengaruhi tonase. Sangat penting untuk berkonsultasi dengan spesifikasi produsen karet untuk menentukan tonase yang tepat yang dibutuhkan untuk material spesifik Anda.
Cara Memilih Tonase Mesin Cetak Injeksi yang Tepat
Memilih tonase mesin cetak injeksi yang tepat bukan hanya sekadar menerapkan rumus perhitungan. Hal ini membutuhkan pendekatan holistik yang menyeimbangkan kebutuhan komponen, sifat material, dan tujuan produksi. Berikut cara melakukannya:
Tonase=Luas Permukaan×Tekanan Injeksi
Evaluasi Ukuran dan Desain Bagian
Mulailah dengan menganalisis ukuran, ketebalan dinding, dan kompleksitas komponen. Komponen yang lebih besar atau berdinding tipis, memiliki rongga yang dalam, atau memiliki banyak fitur akan membutuhkan bobot yang lebih besar. Buat model 3D detail komponen tersebut untuk mengukur luas permukaan secara akurat, dan pertimbangkan bagaimana elemen desain (misalnya, undercut, rusuk) dapat memengaruhi kebutuhan tekanan dan bobot.
Memahami Sifat Material
Teliti spesifikasi material—apakah itu plastik, karet, atau elastomer. Lihat panduan produsen untuk tekanan injeksi dan tonase yang direkomendasikan. Untuk mesin cetak injeksi karet, berikan perhatian khusus pada elastisitas dan viskositas material, karena hal ini akan mendorong persyaratan tonase yang lebih tinggi.
Pertimbangkan Waktu Siklus dan Efisiensi Produksi
Jika Anda membutuhkan volume produksi tinggi dengan waktu siklus yang pendek, pilihlah mesin dengan tonase yang sedikit lebih tinggi daripada yang disarankan perhitungan dasar. Siklus yang lebih cepat akan meningkatkan tekanan dan kecepatan injeksi, sehingga tonase ekstra memastikan cetakan tetap tertutup dan komponen tetap konsisten. Untuk produksi volume rendah atau siklus yang lebih lambat, mesin dengan tonase yang mendekati perhitungan mungkin sudah memadai.
Hindari Kelebihan atau Kekurangan Beban
Memilih mesin dengan tonase lebih besar dari yang dibutuhkan untuk "bermain aman" mungkin tergoda, tetapi hal ini tidak efisien. Mesin dengan tonase berlebih mengonsumsi lebih banyak energi, memiliki biaya operasional yang lebih tinggi, dan memberikan tekanan yang tidak perlu pada komponen. Sementara itu, mesin dengan tonase kurang akan kesulitan menutup cetakan dengan benar, yang menyebabkan cacat, waktu siklus yang lebih lama, dan keausan mesin. Targetkan tonase yang sesuai dengan kebutuhan Anda, ditambah buffer kecil (biasanya 10-20%) untuk memperhitungkan variabel tak terduga.
Konsekuensi Memilih Tonase yang Salah
Memilih tonase mesin cetak injeksi yang salah dapat berdampak luas, memengaruhi kualitas produk, umur mesin, dan biaya operasional:
Cacat Produk
- Tonase Tidak Memadai: Gaya penjepitan yang terlalu rendah menyebabkan kebocoran cetakan, mengakibatkan flash (kelebihan material pada komponen), pengisian cetakan yang tidak sempurna (menyebabkan komponen berongga atau tidak berbentuk), dan hasil akhir permukaan yang buruk. Cacat ini memerlukan pengerjaan ulang atau pemborosan, sehingga meningkatkan limbah.
- Beban Berlebihan: Tekanan yang terlalu besar dapat menyebabkan distorsi atau lengkungan pada komponen, karena cetakan memberikan tekanan berlebihan pada komponen selama pendinginan. Tekanan berlebih juga dapat merusak cetakan itu sendiri—misalnya, pelat cetakan bengkok atau retak—yang mengakibatkan cacat permanen pada semua komponen selanjutnya.
Keausan dan Kerusakan Mesin
- Kelebihan Beban: Mesin dengan beban lebih dari yang dibutuhkan mengalami tekanan yang tidak perlu pada sistem hidrolik, pelat penjepit, dan batang pengikat. Hal ini mempercepat keausan, yang mengakibatkan kerusakan yang lebih sering, biaya perbaikan yang mahal, dan masa pakai mesin yang lebih pendek.
- Beban berlebih: Mesin yang kesulitan memenuhi kebutuhan beban berlebih sering kali membebani pompa hidrolik dan motornya secara berlebihan. Hal ini dapat menyebabkan panas berlebih, kebocoran cairan, dan kegagalan dini komponen-komponen penting.
Peningkatan Biaya Produksi
- Kelebihan Beban: Mesin dengan beban lebih besar mengonsumsi lebih banyak energi (bahkan saat tidak dibutuhkan), sehingga meningkatkan tagihan listrik. Biaya pembelian dan perawatannya juga cenderung lebih mahal, sehingga meningkatkan biaya awal dan jangka panjang.
- Kapasitas Produksi Rendah: Komponen yang cacat memerlukan pengerjaan ulang atau pemusnahan, yang mengakibatkan pemborosan material dan tenaga kerja. Waktu siklus yang lebih lama (karena mesin kesulitan mengisi cetakan dengan benar) mengurangi output produksi, sehingga menurunkan efisiensi dan profitabilitas secara keseluruhan.
Ringkasan
Tonase mesin cetak injeksi merupakan faktor krusial yang berdampak langsung pada efisiensi produksi, kualitas produk, dan umur pakai peralatan. Tonase mesin cetak injeksi mengacu pada gaya penjepit yang dibutuhkan untuk menjaga cetakan tetap tertutup selama proses injeksi, dan mengetahui cara menghitung tonase mesin cetak injeksi—menggunakan rumus luas permukaan dikalikan tekanan injeksi, yang telah disesuaikan dengan faktor-faktor di dunia nyata—sangat penting untuk pemilihan yang akurat.
Pertimbangan utama meliputi jenis material (dengan mesin cetak injeksi karet yang membutuhkan tonase lebih tinggi karena elastisitas karet), desain komponen, ukuran mesin, dan waktu siklus. Memilih tonase yang salah—baik terlalu tinggi maupun terlalu rendah—dapat menyebabkan cacat, kerusakan mesin, dan peningkatan biaya. Dengan mengevaluasi semua faktor secara cermat dan menggunakan perhitungan yang presisi, produsen dapat memilih tonase optimal untuk memastikan kelancaran operasional, komponen berkualitas tinggi, dan profitabilitas jangka panjang.
