


Segel dan gasket harus mencegah pergerakan cairan, gas, debu, atau kontaminan di antara komponen yang terhubung. Variasi kecil dalam dimensi, distribusi material, kondisi permukaan, atau pengeringan dapat memengaruhi kinerja keseluruhan rakitan.
Pencetakan injeksi karet memberikan persiapan material yang terkontrol, pengukuran tembakan yang akurat, dan pengisian rongga yang berulang. Kemampuan ini menjadikan proses ini cocok untuk memproduksi cincin-O, segel oli, segel terikat, komponen katup, diafragma, dan gasket industri khusus dalam produksi volume menengah dan tinggi.
Namun, pemilihan mesin pembuat segel karet melibatkan lebih dari sekadar mencocokkan gaya penjepitan dan kapasitas tembakan. Sifat senyawa, geometri penyegelan, desain cetakan, jumlah rongga, ventilasi, persyaratan pengeringan, dan target otomatisasi harus dievaluasi sebagai satu sistem produksi.
TASU mengembangkan mesin cetak injeksi karet untuk segel, gasket, dan komponen karet presisi lainnya.
Mengapa Pencetakan Injeksi Karet Digunakan untuk Segel dan Gasket?
Produk penyegelan sering kali menggabungkan tepi tipis, saluran aliran sempit, dan permukaan kontak yang kritis. Karet harus mengisi fitur-fitur ini sepenuhnya tanpa memerangkap udara, menciptakan kelebihan material, atau merusak geometri penyegelan.
Pencetakan injeksi menawarkan beberapa keunggulan untuk jenis produksi ini:
- Pemberian pakan majemuk terkontrol dan plastisasi
- Berat tembakan yang dapat diulang
- Penambalan rongga yang konsisten
- Tekanan dan kecepatan injeksi yang dapat diprogram
- Kontrol suhu cetakan yang stabil
- Pengurangan penempatan material secara manual
- Dukungan untuk cetakan multi-rongga
- Integrasi dengan sistem vakum dan saluran pendingin
- Pembukaan cetakan otomatis dan pelepasan komponen
- Pemantauan data produksi
Proses ini sangat berharga terutama ketika produsen perlu memproduksi sejumlah besar suku cadang identik sambil mempertahankan dimensi dan sifat material yang konsisten.
Pencetakan injeksi bukanlah pilihan terbaik secara otomatis untuk setiap produk penyegelan. Gasket yang sangat besar, sederhana, atau bervolume rendah mungkin tetap lebih ekonomis untuk diproduksi melalui pencetakan kompresi atau transfer. Pemilihan peralatan harus didasarkan pada geometri, volume produksi, dan total biaya manufaktur.
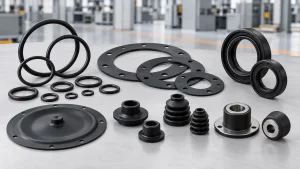
Produk Segel Karet yang Dibuat dengan Cetakan Injeksi
Mesin cetak injeksi karet dapat memproduksi berbagai jenis komponen penyegelan.
Cincin O
O-ring digunakan dalam sistem hidrolik, peralatan pneumatik, rakitan otomotif, pompa, katup, dan mesin industri.
Meskipun geometrinya tampak sederhana, kualitas produksinya bergantung pada:
- Konsistensi penampang
- Kilatan garis pemisah terkontrol
- Pengeringan seragam
- Kekerasan yang stabil
- Diameter dalam dan luar yang akurat
- Kondisi permukaan bersih
Cetakan multi-rongga umumnya digunakan untuk meningkatkan produksi. Penyeimbangan saluran dan suhu rongga yang konsisten sangat penting untuk mencapai kualitas yang serupa di setiap rongga.
Gasket Datar dan Berprofil
Gasket cetak menciptakan segel antara permukaan yang diam. Gasket ini dapat mencakup rusuk, alur, lubang baut, atau fitur pengontrol kompresi.
Pencetakan injeksi berguna ketika gasket memiliki bentuk tiga dimensi yang tidak dapat dipotong secara ekonomis dari bahan lembaran.
Segel Oli
Segel oli dapat menggabungkan bibir penyegel yang fleksibel dengan sisipan penguat logam. Proses pencetakan harus membentuk bibir secara akurat sambil mempertahankan ikatan yang andal antara karet dan logam.
Penempatan sisipan, kecepatan injeksi, dan ventilasi cetakan sangat penting untuk aplikasi ini.
Segel Terikat
Segel terikat menggabungkan karet dengan ring, pelat, atau komponen kaku lainnya yang terbuat dari logam. Karet tersebut menciptakan permukaan penyegelan, sementara sisipan memberikan dukungan mekanis.
Mesin injeksi karet vertikal sering dipertimbangkan untuk produk-produk ini karena operator atau robot dapat menempatkan sisipan langsung ke permukaan cetakan horizontal yang terbuka.
Diafragma
Diafragma karet mengontrol tekanan atau pergerakan fluida dalam pompa, katup, regulator, dan aktuator.
Produk-produk ini mungkin meliputi:
- Membran tipis dan fleksibel
- Tepi yang diperkuat
- Sisipan logam
- Penguatan kain
- Ketebalan dinding yang berbeda
- Profil penyegelan yang kompleks
Keseimbangan aliran dan distribusi material harus dikendalikan dengan cermat untuk mencegah area tipis, jebakan udara, dan deformasi.
Segel Katup dan Elemen Penyegelan Presisi
Komponen katup berukuran kecil seringkali memerlukan pencetakan yang detail, sedikit kelebihan material (flash), dan dimensi yang konsisten. Pengukuran tembakan yang akurat dan plastisasi yang stabil menjadi semakin penting seiring dengan penurunan berat produk.
Sepatu Bot Debu dan Penutup Pelindung
Pelindung fleksibel melindungi sambungan, poros, dan rakitan mekanis dari kotoran, kelembapan, dan abrasi. Bentuknya yang berlipat, lekukan, dan ketebalan dinding yang bervariasi memerlukan desain cetakan dan pelepasan cetakan yang terkoordinasi.
Bahan Karet Umum untuk Segel dan Gasket
Senyawa tersebut harus dipilih sesuai dengan lingkungan pengoperasian, bukan hanya berdasarkan proses pencetakannya saja.
| Bahan karet | Karakteristik umum | Aplikasi penyegelan umum |
|---|---|---|
| EPDM | Ketahanan terhadap cuaca, ozon, air, dan penuaan. | Segel luar ruangan, gasket sistem air, dan segel peralatan rumah tangga. |
| NBR | Ketahanan terhadap minyak dan bahan bakar | Segel oli, segel hidrolik, dan gasket industri. |
| FKM | Ketahanan terhadap panas dan bahan kimia | Segel berkinerja tinggi untuk lingkungan yang menuntut. |
| Karet silikon | Stabilitas dan fleksibilitas suhu | Komponen listrik, komponen yang bersentuhan dengan makanan, dan komponen penyegelan khusus. |
| CR | Ketahanan yang seimbang terhadap cuaca, minyak, dan abrasi | Gasket industri dan komponen pelindung |
| Karet alami | Elastisitas dan kekuatan mekanik | Segel industri umum dan produk terkait getaran |
| HNBR | Panas, minyak, dan ketahanan mekanis | Sistem penyegelan otomotif dan industri |
Formulasi senyawa yang tepat memengaruhi viskositas, keamanan terhadap gosong, waktu pengerasan, dan perilaku pelepasan cetakan. Oleh karena itu, pengaturan mesin harus ditetapkan dengan data senyawa produksi, bukan hanya keluarga karet secara umum.
Cara Kerja Pencetakan Injeksi Segel Karet
Proses produksi biasanya mengikuti urutan ini:
- Senyawa karet yang telah disiapkan masuk ke dalam sistem pengumpanan.
- Sekrup plastisizer melunakkan dan menghomogenkan senyawa tersebut.
- Mesin tersebut mengukur volume tembakan yang dibutuhkan.
- Sisipan dipasang ketika produk tersebut mengandung logam atau penguat.
- Cetakan menutup dan mencapai kondisi penjepitan yang telah diprogram.
- Vakum menghilangkan udara saat cetakan menggunakan bantuan vakum.
- Karet disuntikkan melalui nosel, saluran pengalir, dan pintu.
- Tekanan dan panas mendistribusikan senyawa tersebut ke seluruh rongga.
- Karet tersebut mengalami vulkanisasi di dalam cetakan yang dipanaskan.
- Cetakan terbuka setelah tahap pengeringan.
- Komponen dilepas secara manual atau otomatis.
- Mesin bersiap untuk siklus berikutnya.
Produksi yang stabil bergantung pada pengulangan di seluruh rangkaian proses. Variasi dalam pemberian bahan, persiapan tembakan, suhu cetakan, atau waktu pengeringan dapat mengubah dimensi dan kinerja segel akhir.
The proses pencetakan injeksi karet lengkap Menjelaskan hubungan antara persiapan material, injeksi, vulkanisasi, dan pelepasan cetakan.
Persyaratan Mesin untuk Produksi Segel dan Gasket
Pengukuran Tembakan Akurat
Terlalu sedikit material dapat menghasilkan hasil cetakan yang kurang sempurna atau fitur penyegelan yang tidak lengkap. Material yang berlebihan meningkatkan kelebihan material dan dapat mempersulit proses pelepasan cetakan.
Pengendalian volume tembakan menjadi sangat penting untuk komponen ringan dan cetakan multi-rongga.
Plastisasi Stabil
Senyawa tersebut harus mencapai kondisi yang konsisten sebelum disuntikkan. Variasi suhu, viskositas, atau distribusi material dapat memengaruhi tekanan pengisian dan berat produk.
Sistem injeksi FIFO membantu menjaga urutan material yang dapat diprediksi dan mengurangi variasi waktu tinggal yang tidak perlu. Panduan TASU untuk hal ini sistem pengumpanan mesin cetak injeksi karet memberikan informasi lebih lanjut tentang proses ini.
Tekanan dan Kecepatan yang Dapat Diprogram
Produk penyegelan seringkali memerlukan profil injeksi bertahap.
Mesin tersebut mungkin menggunakan:
- Kecepatan terkontrol melalui pelari
- Pengisian lebih cepat di seluruh rongga utama.
- Kecepatan berkurang di dekat bibir penyegel
- Pengisian akhir yang lebih lambat untuk memungkinkan udara keluar.
Tekanan harus cukup tinggi untuk mengisi semua rongga, tetapi tekanan yang berlebihan dapat menyebabkan terbentuknya kelebihan material pada garis pemisah atau permukaan penyegelan.
Suhu Cetakan Seragam
Perbedaan suhu antar rongga dapat mengubah aliran material dan laju pengerasan. Sistem pemanas yang terkontrol dengan baik harus menjaga kondisi stabil di seluruh pelat cetakan.
Kesamaan suhu sangat penting untuk cetakan O-ring dan gasket multi-rongga.
Gaya Jepit yang Sesuai
Tekanan internal cetakan bekerja di seluruh area proyeksi rongga dan sistem saluran. Gaya penjepitan yang tidak mencukupi dapat menyebabkan cetakan terpisah, menghasilkan kelebihan material (flash).
Pemilihan mesin harus mempertimbangkan:
- Area produk yang diproyeksikan
- Jumlah lubang
- Area pelari
- Tekanan injeksi
- Dimensi cetakan
- Margin keamanan yang dibutuhkan
Memilih unit penjepit terbesar yang tersedia tidak selalu ekonomis. Mesin harus sesuai dengan cetakan dan persyaratan proses yang sebenarnya.
Kemampuan Vakum
Udara yang terperangkap di bagian penyegelan yang tipis dapat menghasilkan rongga, gosong, atau pengisian yang tidak sempurna. Pencetakan dengan bantuan vakum menghilangkan udara sebelum injeksi dan dapat meningkatkan konsistensi pengisian pada cetakan yang kompleks.
Kinerja vakum bergantung pada penyegelan cetakan, saluran evakuasi, dan pengaturan waktu siklus—bukan hanya kapasitas pompa.
Untuk informasi lebih lanjut, lihat panduan untuk mesin cetak karet vakum.
Produksi Multi-Rongga
Penggunaan perkakas multi-rongga meningkatkan hasil produksi tetapi menuntut keseimbangan saluran yang lebih baik, keseragaman suhu, dan pengulangan hasil cetakan.
Setiap lubang gigi harus menerima hal yang sama:
- Volume material
- Tekanan pengisian
- Jarak aliran
- Paparan suhu
- Kondisi ventilasi
- Waktu pengeringan
Meningkatkan tekanan injeksi tidak dapat secara andal memperbaiki sistem runner yang tidak seimbang.
Kompatibilitas Otomatisasi
Produksi otomatis dapat mencakup:
- Sisipkan pemuatan
- Aplikasi pelepas cetakan
- Pelepasan bagian
- Pemisahan pelari
- Koleksi produk
- Inspeksi visual
- Pengecekan berat
- Perekaman data produksi
Otomatisasi harus direncanakan berdasarkan geometri bagian yang sebenarnya dan perilaku pelepasan cetakan. Bibir penyegel yang tipis dan produk yang fleksibel mungkin memerlukan penjepit atau perlengkapan pelepasan yang dirancang khusus.
Desain Cetakan untuk Segel dan Gasket Karet
Posisi Gerbang
Gerbang tersebut harus mendukung pengisian rongga yang seimbang tanpa merusak permukaan penyegelan yang fungsional.
Pertimbangan penting meliputi:
- Panjang aliran
- Perubahan ketebalan dinding
- Lokasi garis las
- Pergerakan udara
- Penghapusan gerbang
- Tampilan produk
- Persyaratan permukaan penyegelan
Menempatkan pintu udara terlalu dekat dengan bibir yang tipis dapat mendistorsi fitur tersebut. Penempatan yang buruk juga dapat mengarahkan udara ke bagian rongga yang tertutup.
Keseimbangan Pelari
Saluran drainase yang seimbang membantu setiap rongga terisi dalam kondisi yang serupa. Perbedaan panjang atau penampang saluran drainase dapat menghasilkan variasi antar rongga.
Teknologi cold runner dapat mengurangi limbah runner yang telah mengeras dalam produksi volume tinggi. Teknologi ini membutuhkan kontrol suhu yang akurat untuk menjaga agar senyawa di dalam runner tetap di bawah kondisi vulkanisasinya.
Ventilasi Jamur
Udara harus keluar dari rongga saat karet masuk. Ventilasi biasanya ditempatkan di dekat:
- Area akhir pengisian
- Tepi penyegelan yang tipis
- Alur yang dalam
- Persimpangan aliran depan
- Sisipkan batasan
- Rongga yang jauh
Ventilasi yang tersumbat atau terlalu kecil dapat menyebabkan hasil peleburan yang tidak sempurna dan bekas terbakar. Ventilasi yang terlalu besar dapat memungkinkan karet keluar dan menciptakan kilatan api yang berlebihan.
The panduan ventilasi cetakan karet Menjelaskan posisi ventilasi, perawatan, dan diagnosis jebakan udara.
Posisi Garis Pemisah
Sisa material yang menempel pada permukaan penyegelan fungsional dapat memengaruhi kinerja perakitan atau kebocoran. Oleh karena itu, garis pemisah harus diposisikan jauh dari area kontak kritis jika geometrinya memungkinkan.
Kesesuaian cetakan, stabilitas penjepitan, dan tekanan proses kemudian harus dikontrol untuk membatasi pembentukan flash.
Struktur Pelepasan Cetakan
Karet lunak dapat meregang, robek, atau berubah bentuk selama proses pelepasan. Cetakan mungkin memerlukan:
- Pelat ejektor
- Pelat pengupas
- Pelepasan dengan bantuan udara
- Penjepit robot
- Inti yang dapat diganti
- Perawatan permukaan
- Aplikasi pelepasan cetakan terkontrol
Proses pelepasan cetakan harus dipertimbangkan selama perancangan produk dan cetakan, bukan hanya setelah uji coba produksi dimulai.
Parameter Proses Kritis
Tekanan Injeksi
Tekanan harus mengatasi hambatan di nosel, saluran, gerbang, dan rongga. Tekanan yang terlalu tinggi dapat mengindikasikan gerbang yang tersumbat, aliran senyawa yang rendah, pengerasan dini, atau ventilasi yang terblokir.
Kecepatan Injeksi
Kecepatan yang berlebihan dapat memampatkan udara yang terperangkap dan menghasilkan bekas terbakar. Pengisian yang terlalu lambat dapat memungkinkan bahan pengisi mulai mengering sebelum rongga selesai diisi.
Pengaturan kecepatan bertahap seringkali lebih efektif daripada menggunakan satu pengaturan konstan.
Volume Tembakan
Volume tembakan yang stabil membantu menjaga berat produk dan keseimbangan rongga. Pengaturan harus mencakup persyaratan bagian dan saluran tanpa menyebabkan pengisian berlebihan yang tidak perlu.
Suhu Cetakan
Suhu cetakan memengaruhi pengisian dan vulkanisasi. Rentang pengoperasian harus didasarkan pada data pengerasan senyawa yang sebenarnya.
Waktu Vulkanisasi
Pengeringan yang tidak memadai dapat menghasilkan produk yang lunak, lemah, atau tidak stabil secara dimensi. Pengeringan yang berlebihan dapat meningkatkan waktu siklus dan dapat memengaruhi sifat material.
Targetnya adalah waktu pengeringan terpendek yang telah divalidasi dan secara konsisten memenuhi persyaratan produk.
Pengaturan Waktu Vakum
Injeksi hanya boleh dimulai setelah kondisi evakuasi yang diprogram tercapai. Kontrol vakum berbasis waktu tanpa memantau tingkat vakum aktual dapat memungkinkan terjadinya kebocoran yang tidak terdeteksi.
Waktu Tinggal
Karet yang dibiarkan terlalu lama di dalam unit injeksi yang dipanaskan dapat mengubah viskositas atau memulai pengikatan silang prematur. Kapasitas mesin, ukuran tembakan, dan gangguan produksi semuanya memengaruhi waktu tinggal.
Cacat Umum pada Segel dan Gasket Cetakan
| Cacat | Kemungkinan penyebab | Pemeriksaan yang disarankan |
|---|---|---|
| Kilatan cahaya pada permukaan penyegelan | Tekanan berlebihan, cetakan tidak pas, atau penjepitan tidak memadai. | Periksa permukaan pemisah, profil tekanan, dan gaya penjepitan. |
| Tembakan jarak pendek | Volume tembakan rendah, gerbang terbatas, atau ventilasi buruk. | Periksa pengaturan meteran, runner, gate, dan pembuangan udara. |
| Bekas luka bakar | Udara terkompresi yang terperangkap atau kecepatan pengisian akhir yang berlebihan | Bersihkan ventilasi dan kurangi kecepatan pengisian akhir. |
| Ruang hampa internal | Gas terperangkap, uap air, atau kondisi proses yang tidak sesuai. | Periksa vakum, penyimpanan senyawa, dan pengeringan. |
| Ketidakseimbangan rongga | Runner yang tidak seimbang atau suhu cetakan yang tidak merata | Bandingkan geometri runner dan suhu rongga. |
| Variasi dimensi | Suhu tembakan, pengeringan, atau cetakan yang tidak stabil | Tinjau tren produksi dan konsistensi material. |
| Ikatan karet-logam yang lemah | Sisipkan kontaminasi atau variasi proses pengikatan | Periksa persiapan sisipan, perekat, dan pengeringan. |
| Bibir segel yang robek | Pelepasan cetakan yang buruk atau pengeringan yang tidak memadai | Periksa kembali pelepasan cetakan, ejektor, dan kondisi pengerasan. |
| Tanda aliran permukaan | Plastisasi yang tidak stabil atau kecepatan pengisian yang tidak sesuai | Periksa kondisi material dan profil kecepatan. |
| Penyusutan berlebihan | Perilaku senyawa atau variasi pengerasan | Tinjau formulasi, suhu, dan riwayat pengeringan. |
| Terjebak dalam cetakan | Kondisi permukaan atau proses pelepasan yang tidak sesuai | Periksa hasil akhir cetakan dan metode pelepasan cetakan. |
| Bagian yang belum sepenuhnya matang | Suhu rendah atau waktu pengeringan yang tidak cukup | Verifikasi suhu cetakan dan pengaturan pengeringan. |
Ketika muncul kerusakan, mengubah banyak parameter secara bersamaan membuat penyebabnya sulit diidentifikasi. Sesuaikan satu variabel, catat hasilnya, dan bandingkan beberapa siklus berturut-turut.
The panduan pemecahan masalah pencetakan injeksi karet memberikan panduan tambahan tentang flash, short shots, burn, dan perbaikan cacat.
Pengendalian Mutu untuk Produk Segel Karet
Inspeksi kualitas harus mencerminkan fungsi sebenarnya dari komponen tersebut.
Pemeriksaan umum meliputi:
- Dimensi produk
- Berat bagian
- Kekerasan
- Kondisi permukaan
- Ketebalan kilat
- Geometri bibir penyegel
- Kondisi penyembuhan
- Sifat tarik dan perpanjangan
- Set kompresi
- Kekuatan ikatan karet-ke-logam
- Pengujian kebocoran
- Pengujian tekanan
- Perbandingan rongga visual
Tidak setiap pengujian diperlukan untuk setiap produk. Rencana inspeksi harus mengikuti spesifikasi pelanggan, lingkungan aplikasi, dan standar industri yang berlaku.
Data produksi juga perlu dipantau. Catatan mesin yang bermanfaat meliputi:
- Volume tembakan
- Mengisi waktu
- Tekanan injeksi puncak
- Waktu plastisasi
- Suhu cetakan
- Tingkat vakum
- Waktu pengeringan
- Berat produk
- Nomor rongga
- Alasan penolakan
Menghubungkan catatan proses dengan hasil inspeksi membantu produsen mengidentifikasi perubahan bertahap sebelum tingkat penolakan meningkat.
Sistem Cold Runner untuk Produksi Segel Bervolume Tinggi
Karet runner konvensional mengalami vulkanisasi bersamaan dengan produk cetakan. Setelah dilepas dari cetakan, karet runner yang sudah mengeras harus dipisahkan dan biasanya menjadi limbah produksi.
Sistem saluran dingin menjaga senyawa di dalam saluran pada suhu terkontrol sehingga tetap tidak mengeras di antara siklus.
Manfaat potensial meliputi:
- Mengurangi limbah runner yang diawetkan
- Konsumsi material yang lebih rendah
- Volume tembakan total lebih kecil
- Pekerjaan pembuangan runner yang lebih sedikit
- Potensi otomatisasi yang lebih baik
- Produksi multi-rongga yang lebih efisien
Sistem cold runner menambah biaya perkakas dan persyaratan pengendalian suhu. Nilai ekonomisnya bergantung pada berat runner, biaya senyawa, jumlah rongga, dan volume produksi tahunan.
Pencetakan Injeksi vs. Pencetakan Kompresi untuk Segel
| Pertimbangan | Pencetakan injeksi | Pencetakan kompresi |
|---|---|---|
| Pemuatan material | Diukur secara otomatis | Preform biasanya dimuat ke dalam cetakan. |
| Penambalan rongga kompleks | Kuat ketika proses dioptimalkan | Lebih bergantung pada penempatan preform. |
| Produksi multi-rongga | Sangat cocok untuk produksi volume tinggi yang berulang. | Mungkin saja, tetapi penanganan manual dapat meningkat. |
| Investasi awal peralatan | Secara umum lebih tinggi | Secara umum lebih rendah |
| Potensi otomatisasi | Tinggi | Sedang |
| Pengendalian proses | Pemberian makan, injeksi, dan pengawetan yang dapat diprogram. | Kontrol terkait injeksi yang lebih sedikit |
| Kesesuaian ekonomi terbaik | Produksi presisi volume menengah hingga tinggi | Produk sederhana atau volume produksi yang lebih rendah |
Keputusan akhir harus didasarkan pada biaya per bagian yang layak, bukan hanya harga peralatan saja.
Cara Memilih Mesin Cetak Gasket Karet
Sebelum merekomendasikan sebuah mesin, pemasok peralatan harus meninjau hal-hal berikut:
- Gambar produk
- Senyawa karet
- Berat masing-masing bagian
- Berat badan pelari
- Volume tembakan total
- Dimensi produk
- Persyaratan permukaan penyegelan
- Jumlah lubang
- Dimensi cetakan
- Area yang diproyeksikan
- Kekuatan penjepitan yang diperlukan
- Waktu vulkanisasi
- Target produksi tahunan
- Persyaratan pemuatan sisipan
- Persyaratan vakum
- Persyaratan cold runner
- Metode pelepasan cetakan
- Tingkat otomatisasi
- Ruang pabrik yang tersedia
- Persyaratan utilitas
Sampel produk dan data pengerasan senyawa dapat meningkatkan evaluasi peralatan dan proses.
milik TASU solusi pencetakan injeksi karet Menggabungkan sistem pemberian makan, injeksi FIFO, kontrol vakum, teknologi saluran dingin, pengembangan cetakan, dan otomatisasi produksi.
Pertanyaan yang Sering Diajukan
Bisakah satu mesin memproduksi berbagai jenis segel karet?
Ya. Satu mesin dapat bekerja dengan berbagai cetakan dan produk jika kapasitas injeksi, gaya penjepitan, dimensi pelat, dan fungsi kontrolnya memenuhi persyaratan setiap aplikasi.
Karet jenis apa yang terbaik untuk segel cetakan?
Tidak ada bahan terbaik yang berlaku universal. EPDM, NBR, FKM, silikon, dan senyawa lainnya memberikan ketahanan yang berbeda terhadap suhu, minyak, bahan kimia, cuaca, dan kompresi.
Bisakah mesin cetak injeksi karet menghasilkan cincin-O?
Ya. Pencetakan injeksi cocok untuk produksi O-ring multi-rongga jika pengukuran tembakan, keseimbangan saluran, suhu cetakan, dan kelebihan material cetakan dikontrol dengan benar.
Apa yang menyebabkan terbentuknya lapisan tipis pada segel karet?
Penyebab umum meliputi volume tembakan yang berlebihan, tekanan injeksi yang tinggi, gaya penjepitan yang tidak mencukupi, permukaan pemisah yang rusak, dan keselarasan cetakan yang buruk.
Mengapa beberapa lubang gigi tidak lengkap?
Kemungkinan penyebabnya meliputi ketidakseimbangan runner, ventilasi tersumbat, suhu cetakan tidak merata, volume tembakan yang tidak mencukupi, atau viskositas senyawa yang berlebihan.
Apakah vakum diperlukan untuk setiap cetakan gasket?
Tidak. Produk sederhana dengan ventilasi yang efektif mungkin tidak memerlukan bantuan vakum. Rongga yang kompleks, bagian penyegelan yang tipis, dan produk yang mengandung sisipan lebih mungkin mendapatkan manfaat darinya.
Bisakah pencetakan injeksi karet menghasilkan segel yang terikat logam?
Ya. Sisipan logam dapat dimasukkan ke dalam cetakan sebelum injeksi. Persiapan sisipan, pengaplikasian perekat, penempatan, dan pengeringan harus dikontrol.
Bagaimana cara mengurangi limbah dari runner yang sudah diawetkan?
Teknologi cold runner dapat menjaga karet di dalam runner tetap tidak mengeras, sehingga mengurangi jumlah karet yang dikeluarkan setelah setiap siklus. Kelayakan ekonomis bergantung pada volume produksi dan biaya material.
Struktur mesin mana yang cocok untuk segel sisipan?
Mesin vertikal seringkali memberikan akses yang mudah untuk memasukkan sisipan. Konfigurasi horizontal mungkin menawarkan keuntungan untuk struktur cetakan tertentu atau jalur produksi otomatis.
Berapa banyak rongga yang harus terdapat dalam cetakan tersebut?
Jumlah rongga cetakan bergantung pada berat produk, kapasitas tembakan, ukuran cetakan, waktu pengeringan, target output, dan keseimbangan saluran. Lebih banyak rongga cetakan tidak secara otomatis menghasilkan ekonomi produksi yang lebih baik.
Bagaimana cara menentukan gaya penjepitan yang tepat?
Gaya penjepitan dipilih sesuai dengan luas rongga dan saluran yang diproyeksikan, tekanan internal yang diharapkan, struktur cetakan, dan margin operasi yang sesuai.
Informasi apa saja yang dibutuhkan untuk penawaran harga mesin?
Sertakan gambar produk, jenis karet, berat bagian, jumlah rongga, dimensi cetakan, output yang dibutuhkan, waktu pengeringan, dan persyaratan otomatisasi.
Kesimpulan
Mesin cetak injeksi karet menyediakan pengumpanan terkontrol, pengukuran tembakan, pengisian, dan vulkanisasi yang diperlukan untuk produksi segel dan gasket yang konsisten. Hasil yang andal bergantung pada interaksi antara perilaku senyawa, kapasitas mesin, keseimbangan saluran, posisi gerbang, ventilasi, suhu cetakan, dan waktu pengeringan.
Pemilihan mesin harus dimulai dengan produk aktual dan target produksi. Mengevaluasi hanya gaya penjepitan atau volume tembakan dapat mengabaikan kontrol proses yang dibutuhkan untuk melindungi permukaan penyegelan, menyeimbangkan beberapa rongga, dan menjaga dimensi yang stabil.
T
