


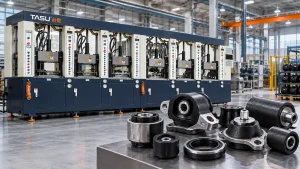
Komponen yang direkatkan dengan karet dan logam menggabungkan elastisitas, kinerja penyegelan, atau pengendalian getaran karet dengan kekuatan struktural logam. Produk-produk tipikal meliputi bushing suspensi, dudukan mesin, bantalan anti-getaran, segel yang direkatkan, rol karet, roda inti logam, dan komponen peredam industri.
Memproduksi komponen-komponen ini membutuhkan lebih dari sekadar mengisi cetakan dengan karet. Sisipan logam harus disiapkan, diposisikan, dan dipegang dengan aman sementara senyawa plastis mengalir di sekitarnya. Bahan perekat, tekanan injeksi, suhu cetakan, kondisi pengeringan, dan penghilangan udara semuanya memengaruhi antarmuka akhir antara karet dan logam.
Konfigurasi yang tepat mesin cetak injeksi karet Memberikan pengumpanan terkontrol, persiapan tembakan yang berulang, dan profil injeksi yang dapat diprogram untuk produk cetakan sisipan. Mesin, cetakan, senyawa, sisipan logam, dan proses pengikatan tetap harus dievaluasi sebagai satu sistem manufaktur.
Apa Itu Komponen yang Direkatkan dengan Karet ke Logam?
Komponen yang direkatkan karet ke logam adalah komponen cetakan di mana karet yang divulkanisasi dilekatkan secara permanen pada sisipan baja, aluminium, atau logam lain yang kompatibel.
Logam tersebut biasanya memberikan:
- Dukungan struktural
- Titik pemasangan
- Pemindahan beban
- Stabilitas dimensi
- Ketahanan aus
- Sambungan mekanis
Bagian karet tersebut dapat memberikan:
- Isolasi getaran
- Penyerapan benturan
- Gerakan fleksibel
- Pengurangan kebisingan
- Penyegelan
- Isolasi listrik
- Perlindungan permukaan
- Kompresi terkontrol
Selama proses pencetakan, karet mengalir ke ruang di sekitar atau di antara sisipan yang telah disiapkan. Panas dan tekanan memvulkanisasi senyawa tersebut sementara sistem pengikat menciptakan daya rekat pada antarmuka karet-logam.
Proses ini berbeda dari perakitan komponen karet yang telah mengeras dengan bagian logam setelahnya. Pencetakan injeksi membentuk dan merekatkan karet selama siklus produksi yang sama.
Produk Cetakan Injeksi Karet ke Logam Umum
Bushing Suspensi
Bushing suspensi biasanya terdiri dari selongsong logam bagian dalam dan luar yang dihubungkan oleh lapisan karet cetakan. Karet tersebut memungkinkan pergerakan yang terkontrol sekaligus mengisolasi getaran dan kebisingan.
Tantangan produksi meliputi:
- Mempertahankan konsentrisitas antara selongsong logam
- Mencegah pergerakan alat sisipan selama penyuntikan
- Mengisi ruang melingkar yang sempit
- Mengontrol ketebalan karet
- Menghindari udara yang terjebak
- Mencapai ikatan yang seragam di seluruh sisipan.
Desain perlengkapan dan cetakan sangat penting karena perubahan kecil pada posisi sisipan dapat mengubah ketebalan karet dan kinerja produk.
Dudukan Mesin dan Peralatan
Dudukan karet menopang mesin, motor, pompa, kompresor, dan peralatan industri sekaligus mengurangi getaran yang ditransmisikan.
Produk-produk ini mungkin mengandung:
- Baut berulir
- Pelat baja
- Kacang yang tertanam
- Selongsong bagian dalam
- Sisipan terikat ganda
- Bagian karet tebal
- Rongga atau fitur geometris yang disesuaikan
Bagian yang tebal dan banyak sisipan menciptakan jalur aliran yang kompleks. Bantuan vakum dan injeksi bertahap mungkin diperlukan untuk membantu karet mencapai area yang jauh tanpa memerangkap udara.
Bantalan Anti-Getaran
Bantalan anti-getaran terikat umumnya menggabungkan blok karet dengan satu atau dua pelat logam. Lubang baut, stud, atau sisipan berulir menghubungkan produk ke mesin atau struktur pendukung.
Produksi yang andal memerlukan penempatan sisipan yang konsisten dan pengendalian kelebihan material di sekitar tepi logam.
Bushing Berikat Karet
Bushing industri digunakan pada mesin, kendaraan, peralatan pertanian, dan rakitan suspensi. Beberapa desain berisi satu selongsong logam, sementara yang lain menempatkan karet di antara tabung dalam dan luar yang konsentris.
Distribusi material harus tetap seragam di sekeliling selongsong. Sisipan yang tidak berada di tengah dapat menyebabkan kekakuan yang tidak merata dan kegagalan produk sebelum waktunya.
Segel Terikat
Segel terikat menggabungkan karet dengan ring, pelat, atau struktur penguat logam.
Logam menopang komponen, sementara karet menciptakan area penyegelan fungsional. Persyaratan produksi yang penting meliputi:
- Geometri penyegelan yang akurat
- Kilatan cahaya rendah
- Lapisan karet yang konsisten
- Bersihkan permukaan logam.
- Perekat karet-logam yang stabil
- Ketebalan kompresi terkontrol
Roller Karet
Roller karet terdiri dari poros logam atau inti silindris yang dilapisi karet cetakan. Roller ini digunakan dalam peralatan pengangkutan, percetakan, penanganan material, dan peralatan industri.
Produk yang panjang mungkin memerlukan tata letak saluran dan struktur penjepit khusus untuk mendistribusikan karet secara merata di sepanjang inti.
Roda Inti Logam
Roda dan rol industri dapat menggunakan inti baja atau aluminium yang direkatkan ke lapisan luar karet. Antarmuka tersebut harus mampu menahan beban, deformasi, dan putaran berulang.
Panduan TASU untuk mesin cetak injeksi karet untuk ban padat dan roda industri menjelaskan persyaratan tambahan untuk bagian karet yang tebal dan inti logam.
Komponen Berlapis Karet
Pencetakan injeksi juga dapat melapisi area tertentu pada produk logam dengan karet untuk memberikan cengkeraman, bantalan, penyegelan, atau perlindungan.
Contohnya meliputi:
- Braket berlapis karet
- Pegangan logam
- Komponen penyangga kabel
- Penghenti pelindung
- Kaki peralatan
- Pengencang berlapis karet
- Konektor yang diperkuat
Desain penutup dan cetakan harus mencegah karet mencapai permukaan logam yang perlu tetap terbuka.
Di mana Komponen Karet-ke-Logam Digunakan
| Industri | Produk-produk umum | Fungsi utama |
|---|---|---|
| Otomotif | Bushing, dudukan mesin, komponen suspensi, dan seal terikat. | Kontrol getaran, pergerakan, dan penyegelan |
| Mesin industri | Dudukan peralatan, rol, penghenti, dan kopling | Penyerapan benturan dan pengurangan kebisingan |
| Transportasi kereta api | Komponen suspensi, penahan benturan, dan dudukan isolasi | Pemindahan beban dan isolasi getaran |
| Peralatan konstruksi | Bushing, dudukan, dan komponen pelindung tugas berat. | Ketahanan terhadap guncangan dan getaran |
| Pompa dan kompresor | Dudukan, diafragma, dan bagian penyegelan terikat. | Pengurangan getaran dan penyegelan |
| Peralatan HVAC | Dudukan kompresor dan bantalan isolasi | Pengendalian kebisingan dan getaran |
| Mesin pertanian | Bantalan, rol, dan komponen peredam. | Ketahanan terhadap benturan dan gerakan yang fleksibel |
| Peralatan listrik | Dudukan isolasi dan bagian-bagian yang terikat secara protektif | Isolasi dan perlindungan mekanis |
Persyaratan produk sangat berbeda antar industri. Senyawa, logam, sistem perekat, dan proses pencetakan yang tepat harus dipilih sesuai dengan beban operasi, suhu, paparan bahan kimia, dan lingkungan layanan.
Bagaimana Proses Pencetakan Injeksi Karet ke Logam Bekerja
1. Pembuatan Sisipan Logam
Sisipan logam diproduksi sesuai dengan dimensi dan toleransi yang dibutuhkan. Prosesnya dapat meliputi pencetakan, pengecoran, pemesinan, pembentukan, atau pengelasan.
Sisipan tersebut harus diperiksa untuk hal-hal berikut:
- Dimensi
- Konsentrisitet
- Cacat permukaan
- Duri
- Kontaminasi minyak
- Karat
- Sisa pengelasan
- Tepi tajam
- Deformasi
Variasi dimensi pada sisipan dapat memengaruhi pemuatan cetakan, ketebalan karet, dan geometri produk akhir.
2. Persiapan Permukaan
Permukaan logam harus dipersiapkan sebelum mengaplikasikan bahan perekat. Minyak, oksidasi, debu, atau kontaminan lainnya dapat mencegah daya rekat yang andal.
Metode persiapan bervariasi tergantung pada logam dan sistem pengikatannya. Metode tersebut dapat meliputi:
- Penghilangan lemak
- Pembersihan
- Penyemprotan abrasif
- Perawatan kimia
- Pengeringan
- Aktivasi permukaan
Prosedur yang telah divalidasi harus diikuti secara konsisten. Pembersihan berlebihan, pengeringan yang tidak sempurna, atau kontaminasi setelah persiapan dapat mengurangi kualitas ikatan.
3. Pengaplikasian Bahan Perekat
Sistem perekat yang kompatibel diaplikasikan pada area logam yang akan bersentuhan dengan karet.
Permohonan dapat diselesaikan dengan cara:
- Penyemprotan
- Penyikatan
- Mencelupkan
- Bergulir
- Pengeluaran otomatis
Ketebalan dan cakupan lapisan harus tetap konsisten. Material berlebih dapat menyebabkan penumpukan, sementara cakupan yang tidak sempurna dapat meninggalkan area yang tidak terikat.
Sisipan yang telah disiapkan harus disimpan dalam kondisi terkontrol dan digunakan dalam periode pemrosesan yang telah divalidasi.
4. Masukkan Pemuatan
Operator atau robot memposisikan sisipan logam di dalam cetakan.
Cetakan tersebut dapat menggunakan:
- Pin lokasi
- Dudukan magnet
- Klip mekanis
- Perlengkapan pegas
- Kantong berbentuk
- Dukungan berulir
- Sarang sisipan yang dapat diganti
Setiap sisipan harus tetap berada pada posisi yang benar selama penutupan cetakan, penyedotan vakum, dan injeksi.
5. Penutupan dan Penyedotan Jamur
Setelah pemasangan insert, cetakan menutup dan menciptakan kondisi penjepitan yang dibutuhkan.
Vakum kemudian dapat menghilangkan udara dari rongga tersebut. Produk berbahan karet-ke-logam seringkali memiliki ruang sempit di sekitar sisipan tempat udara yang tergeser dapat terperangkap.
Panduan untuk mesin cetak karet vakum Menjelaskan bagaimana penyegelan cetakan, waktu evakuasi, dan tingkat vakum memengaruhi pengisian rongga.
6. Injeksi Karet
Senyawa yang telah disiapkan disuntikkan melalui nosel, saluran, dan gerbang ke dalam rongga cetakan.
Profil injeksi harus mengisi produk tanpa:
- Memindahkan sisipan
- Membilas bahan perekat
- Melipat bagian logam tipis
- Udara terperangkap di belakang sisipan
- Menciptakan kelemahan garis las
- Menghasilkan kilatan berlebihan
Kecepatan injeksi multi-tahap seringkali bermanfaat. Mesin dapat mengurangi kecepatan saat material mendekati sisipan yang sensitif atau area akhir pengisian.
7. Vulkanisasi dan Pembentukan Ikatan
Panas dan tekanan memvulkanisasi karet di dalam cetakan. Sistem perekat bereaksi di bawah kondisi pencetakan yang telah divalidasi dan menghubungkan karet yang telah mengeras ke permukaan logam yang telah disiapkan.
Waktu dan suhu harus cukup untuk proses pengerasan karet dan pembentukan ikatan. Pengerasan yang kurang dapat melemahkan karet atau antarmuka, sementara pengerasan yang berlebihan secara tidak perlu mengurangi efisiensi produksi dan dapat memengaruhi sifat produk.
8. Pembukaan Cetakan dan Pelepasan Bagian
Setelah proses vulkanisasi, cetakan dibuka dan komponen yang telah direkatkan dikeluarkan.
Proses pelepasan cetakan tidak boleh menggunakan tenaga berlebihan pada:
- Tepi karet tipis
- Antarmuka terikat
- Kancing logam
- Bagian yang fleksibel
- Menutup bibir
Penghilangan menggunakan robot dapat meningkatkan konsistensi ketika bentuk produk dan struktur cetakan mendukung cengkeraman yang andal.
9. Inspeksi dan Pengujian
Komponen jadi diperiksa dimensinya, penampilannya, daya rekatnya, dan kinerja spesifik produknya.
Persyaratan pengujian bergantung pada aplikasi dan spesifikasi pelanggan.
Mengapa Pencetakan Injeksi Digunakan untuk Komponen Karet-ke-Logam?
Distribusi Material Terkendali
Tekanan injeksi menggerakkan karet yang telah dilunakkan melalui ruang sempit dan di sekitar sisipan yang kompleks. Desain saluran dan gerbang yang tepat dapat memberikan pengisian yang lebih seragam daripada menempatkan beberapa cetakan karet secara manual.
Persiapan Suntikan yang Dapat Diulang
Sistem pemberian makan, plastisasi, dan pengukuran otomatis membantu menjaga kondisi senyawa tetap konsisten antar siklus.
Berat tembakan yang stabil penting untuk produk dengan ketebalan karet yang terkontrol atau banyak rongga.
Dukungan untuk Geometri Sisipan Kompleks
Pencetakan injeksi dapat membentuk karet di sekitar selongsong, baut, pelat, ring, dan struktur tertanam lainnya.
Geometri yang kompleks tetap memerlukan jalur aliran yang sesuai dan perlengkapan pemasangan yang aman.
Produksi Multi-Rongga
Segel, bushing, dan bagian pemasangan berukuran kecil yang direkatkan dapat diproduksi dalam cetakan multi-rongga. Saluran pengisi yang seimbang dan penempatan sisipan yang berulang sangat penting untuk konsistensi antar rongga.
Potensi Otomatisasi
Proses pemuatan sisipan, pengaplikasian bahan perekat, pencetakan, pelepasan cetakan, dan inspeksi dapat diotomatisasi sebagian atau seluruhnya.
Tingkat otomatisasi yang tepat bergantung pada:
- Sisipkan geometri
- Ukuran produk
- Waktu siklus
- Jumlah gigi berlubang
- Volume produksi
- Orientasi yang diperlukan
- Proses agen pengikat
- Persyaratan inspeksi
Mengurangi Ketergantungan pada Pengerjaan Manual
Pencetakan injeksi mengukur dan mengirimkan senyawa secara otomatis. Hal ini dapat mengurangi variasi yang disebabkan oleh penimbangan dan penempatan preform secara manual.
Persyaratan Mesin untuk Pencetakan Karet ke Logam
Tekanan Injeksi Stabil
Mesin tersebut harus memberikan tekanan yang cukup untuk menggerakkan karet di sekitar sisipan dan ke dalam bagian rongga yang sempit.
Tekanan harus tetap terkontrol dan tidak boleh terlalu tinggi. Tekanan yang berlebihan dapat menggeser sisipan, meningkatkan kelebihan material, atau memaksa karet masuk ke area yang tidak diinginkan.
Kecepatan Injeksi Multi-Tahap
Tahapan kecepatan yang dapat diprogram memungkinkan proses tersebut merespons berbagai bagian rongga.
Profil tipikal mungkin menggunakan:
- Kecepatan terkontrol melalui nosel dan saluran
- Pengisian lebih cepat di seluruh bagian karet utama.
- Kecepatan dikurangi di sekitar sisipan yang sensitif
- Pengisian akhir yang lebih lambat untuk mengeluarkan udara.
Tahapan sebenarnya harus mengikuti pengujian singkat dan pengamatan aliran material.
Informasi selengkapnya tersedia di panduan tekanan dan kecepatan pencetakan injeksi karet.
Pengukuran Tembakan Akurat
Kekurangan material dapat menyebabkan logam terbuka atau bagian karet yang tidak lengkap. Material yang berlebihan meningkatkan kelebihan material dan kontaminasi jamur.
Volume tembakan harus memperhitungkan:
- Volume produk karet
- Volume pelari
- Jumlah lubang
- Bantalan proses
- Kepadatan senyawa
Penjepitan Aman
Tekanan injeksi bekerja di seluruh area proyeksi bagian yang dicetak dan sistem saluran. Gaya penjepit harus menjaga cetakan tetap tertutup selama pengisian dan vulkanisasi.
Penutupan cetakan yang buruk dapat menciptakan kelebihan material di sepanjang tepi produk atau di sekitar sisipan logam.
Plastisasi Stabil
Perubahan kondisi senyawa memengaruhi aliran, tekanan, dan kontak antara bahan perekat dan bahan pengikat.
Pemberian pakan terkontrol dan pergerakan material FIFO membantu menjaga waktu tinggal yang lebih mudah diprediksi. sistem pengumpanan mesin cetak injeksi karet menjelaskan bagaimana pemberian makan dan plastisasi memengaruhi stabilitas tembakan.
Suhu Cetakan Seragam
Perbedaan suhu dapat menyebabkan pengisian, pengerasan, dan pembentukan ikatan yang tidak merata.
Sistem pemanas harus menjaga suhu tetap stabil di sekitar semua rongga dan sisipan. Bagian logam yang besar dapat menyerap panas dan mengubah kondisi cetakan lokal untuk sementara waktu, terutama setelah produksi dimulai atau dilanjutkan.
Kontrol Vakum dan Pembuangan
Sisipan logam membagi rongga dan menciptakan lokasi perangkap udara tambahan. Kemampuan vakum dan ventilasi yang diposisikan dengan tepat membantu menghilangkan udara sebelum terperangkap oleh karet yang bergerak maju.
Akses Cetakan yang Sesuai
Pemasangan dengan cara memasukkan komponen memerlukan akses yang cukup bagi operator atau robot untuk memposisikan komponen logam dengan aman dan akurat.
Struktur mesin harus dipilih berdasarkan:
- Arah pemuatan sisipan
- Arah pembukaan cetakan
- Jalur penghapusan produk
- Masukkan berat
- Akses robot
- Tata letak pabrik
Pemantauan Proses
Merekam tekanan injeksi, waktu pengisian, suhu cetakan, dan waktu pengeringan dapat membantu mengidentifikasi variasi bertahap.
Perubahan kurva tekanan dapat mengindikasikan:
- Masalah posisi sisipan
- Pembatasan gerbang
- Variasi viskositas senyawa
- Ventilasi tersumbat
- Perubahan volume tembakan
- Pengeringan prematur
Mesin Vertikal vs. Horizontal untuk Pencetakan Sisipan
| Pertimbangan | Konfigurasi vertikal | Konfigurasi horizontal |
|---|---|---|
| Sisipkan penempatan | Akses mudah ke cetakan yang menghadap ke atas. | Tergantung pada cetakan dan arah pemuatan. |
| Sisipkan stabilitas | Gravitasi dapat membantu menahan beberapa sisipan. | Perlengkapan mungkin diperlukan untuk mencegah pergerakan. |
| Akses otomatisasi | Cocok untuk meja putar dan robot pemuat sisipan | Cocok untuk otomatisasi inline dan konveyor. |
| Penghapusan produk | Seringkali diangkat ke atas | Biasanya dihilangkan secara horizontal atau ke bawah |
| Struktur cetakan | Berguna untuk berbagai aplikasi pencetakan sisipan. | Cocok untuk produk-produk tertentu yang panjang, besar, atau otomatis. |
| Tata letak pabrik | Luas lantai lebih kecil pada beberapa konfigurasi. | Integrasi yang lebih mudah dengan jalur produksi linier dalam beberapa kasus. |
Orientasi mesin tidak boleh dipilih hanya berdasarkan nama produk saja. Geometri sisipan, struktur cetakan, otomatisasi, dan arah pelepasan cetakan lebih penting.
TASU juga memasok mesin cetak injeksi karet horizontal untuk produk karet industri dan konfigurasi produksi otomatis.
Pertimbangan Desain Cetakan
Sisipkan Lokasi dan Retensi
Cetakan tersebut harus menahan setiap sisipan pada posisi yang dapat diulang.
Perlengkapan tersebut harus mencegah pergerakan tanpa merusak permukaan logam atau mengganggu aliran karet.
Pertanyaan-pertanyaan penting meliputi:
- Apakah sisipan dapat bergeser selama penutupan cetakan?
- Apakah tekanan injeksi dapat memutar atau mengangkatnya?
- Apakah pemuatan yang salah secara fisik mungkin terjadi?
- Dapatkah operator memastikan orientasinya?
- Apakah sisipan tersebut dapat dilepas setelah proses pencetakan?
- Apakah perlengkapan bisa diganti jika sudah aus?
Posisi Gerbang
Lokasi gerbang menentukan bagaimana karet mendekati sisipan logam.
Penempatan gerbang yang buruk dapat menyebabkan:
- Masukkan gerakan
- Ketebalan karet yang tidak merata
- Perpindahan agen pengikat
- Perangkap udara
- Garis aliran yang terlihat
- Area pengelasan yang lemah
- Kehilangan tekanan yang berlebihan
Gerbang tersebut tidak boleh mengarahkan aliran berkecepatan tinggi yang tidak terkontrol ke arah sisipan tipis atau permukaan yang dilapisi.
Keseimbangan Pelari
Cetakan multi-rongga membutuhkan jalur aliran yang seimbang agar setiap rongga menerima volume dan tekanan material yang serupa.
Variasi antar rongga dapat disebabkan oleh:
- Panjang pelari yang berbeda
- Dimensi gerbang yang tidak sama
- Perbedaan suhu
- Variasi posisi sisipan
- Ventilasi tersumbat
- Penumpukan bahan perekat yang tidak konsisten
Posisi Ventilasi
Udara biasanya terperangkap di belakang sisipan atau di tempat dua bagian depan aliran karet bertemu kembali.
Ventilasi sebaiknya ditempatkan di dekat:
- Area akhir pengisian
- Sisipkan tepi
- kantong tebal
- Bagian buta
- Persimpangan aliran depan
- Bagian karet tipis
The panduan ventilasi cetakan karet Mencakup lokasi ventilasi, gejala jebakan udara, dan persyaratan perawatan.
Ekspansi Termal Logam
Sisipan logam memanas di dalam cetakan dan dapat memuai selama proses pengeringan. Perancang perkakas harus mempertimbangkan dimensi sisipan, kesesuaian cetakan, dan kondisi pelepasan pada suhu operasi.
Pembersihan Agen Pengikat
Permukaan lokasi cetakan harus menghindari pengikisan yang tidak perlu pada area perekatan yang telah disiapkan selama proses pemuatan.
Penumpukan bahan perekat juga dapat mencemari perlengkapan dan mengubah posisi sisipan. Akses pembersihan harus disertakan dalam desain cetakan.
Demolding
Antarmuka yang terikat dapat terpapar tekanan selama pelepasan produk. Ejektor dan titik penjepit harus memberikan gaya pada area yang sesuai secara struktural.
Persyaratan Persiapan Karet dan Logam
Pemilihan Kompon Karet
Senyawa tersebut dipilih sesuai dengan yang dibutuhkan:
- Kekerasan
- Elastisitas
- Ketahanan suhu
- Ketahanan terhadap minyak
- Ketahanan terhadap bahan kimia
- Ketahanan terhadap cuaca
- Perilaku kompresi
- Kinerja kelelahan
- Kompatibilitas ikatan
Jenis karet yang umum meliputi EPDM, NBR, karet alam, CR, HNBR, dan FKM. Formulasi lengkap—bukan hanya jenis karetnya—memengaruhi perilaku injeksi dan daya rekat.
Pemilihan Logam
Sisipan yang sering digunakan meliputi baja karbon, baja tahan karat, dan aluminium. Kondisi permukaan dan persiapan pengikatan berbeda-beda tergantung jenis logamnya.
Logam tersebut harus kompatibel dengan:
- Lingkungan layanan
- Beban mekanis
- Proses perawatan permukaan
- Sistem pengikatan
- Suhu cetakan
- Ketahanan korosi yang dibutuhkan
Sisipkan Penyimpanan
Sisipan yang sudah disiapkan harus dilindungi dari debu, minyak, kelembapan, dan penanganan yang tidak perlu.
Kontrol penyimpanan dapat mencakup:
- Wadah tertutup
- Masa simpan yang ditentukan
- Identifikasi batch
- Batasan suhu dan kelembapan
- Penggunaan masuk pertama, keluar pertama
- Sarung tangan untuk pemuatan manual
Cacat Umum pada Proses Pencetakan Karet ke Logam
| Cacat | Kemungkinan penyebab | Pemeriksaan yang disarankan |
|---|---|---|
| Karet terpisah dari logam | Kontaminasi, bahan perekat yang tidak sesuai, atau proses pengeringan yang salah. | Tinjau kembali proses pembersihan, pelapisan, dan vulkanisasi. |
| Ikatan parsial | Pelapisan tidak sempurna atau udara terjebak | Periksa cakupan pengikatan, ventilasi, dan vakum. |
| Masukkan gerakan | Kecepatan pengisian yang berlebihan atau perlengkapan yang lemah | Kurangi kecepatan lokal dan tingkatkan retensi. |
| Area logam yang terbuka | Tembakan pendek, jebakan udara, atau posisi sisipan yang salah. | Periksa volume tembakan, ventilasi, dan pemuatan. |
| Kilatan cahaya di sekitar sisipan | Tekanan berlebihan, perlengkapan yang aus, atau cetakan yang tidak pas. | Periksa tekanan, komponen lokasi, dan permukaan cetakan. |
| Variasi ketebalan karet | Sisipan tidak di tengah atau pemuatan tidak stabil | Periksa keausan perlengkapan dan dimensi sisipan. |
| Bekas terbakar di belakang sisipan | Udara terkompresi atau ventilasi tersumbat | Bersihkan ventilasi dan optimalkan kecepatan pengisian akhir. |
| Penumpukan zat perekat | Lapisan yang berlebihan atau kontrol aplikasi yang buruk | Tinjau ketebalan lapisan dan pembersihan cetakan. |
| Lepuhan atau gelembung | Kelembapan, gas yang terperangkap, atau pengawetan yang tidak sesuai. | Periksa pengeringan sisipan, senyawa, dan vakum. |
| Sisipkan deformasi | Tekanan berlebihan atau dukungan sisipan yang tidak memadai | Tinjau profil injeksi dan desain perlengkapan. |
| Karet robek saat proses pelepasan dari cetakan. | Pengeringan yang tidak sempurna atau pengeluaran yang tidak sesuai | Periksa kondisi pengeringan dan metode penghapusan. |
| Variasi antar rongga gigi | Ketidakseimbangan pelari, variasi sisipan, atau suhu yang tidak merata | Bandingkan setiap rongga dan kondisi proses. |
Pemisahan yang terlihat bukanlah satu-satunya masalah perekatan yang mungkin terjadi. Perekat yang lemah mungkin ada di bawah permukaan, sehingga pengujian fungsional harus mengikuti spesifikasi produk.
Kontrol Mutu untuk Komponen Logam yang Direkatkan Karet
Inspeksi Logam Masuk
Periksa komponen logam sebelum persiapan dan pencetakan.
Pemeriksaan yang bermanfaat meliputi:
- Dimensi kritis
- Kondisi permukaan
- Konsentrisitet
- Kebosanan
- Kualitas benang
- Kondisi pengelasan
- Kondisi pelapisan atau penyepuhan
- Kebersihan sebagian
Kontrol Proses Pengikatan
Catatan produksi harus mencantumkan:
- Pembersihan batch
- Proses perawatan permukaan
- Batch bahan perekat
- Waktu aplikasi
- Kondisi pengeringan
- Masukkan durasi penyimpanan
- Operator atau jalur otomatis
- Nomor cetakan dan rongga
Inspeksi Produk Jadi
Pemeriksaan umum meliputi:
- Dimensi keseluruhan
- Ketebalan karet
- Sisipkan posisi
- Konsentrisitet
- Flash
- Cacat permukaan
- Logam yang terbuka
- Kekosongan
- Perlindungan obligasi
- Berat produk
- Kekerasan
Pengujian Kekuatan Ikatan
Metode pengujian yang berlaku bergantung pada desain produk dan persyaratan pelanggan.
Evaluasi yang mungkin dilakukan meliputi:
- Pengujian tarik
- Pengujian pengelupasan
- Pengujian geser
- Pengujian torsi
- Pemotongan destruktif
- Pengujian kelelahan
- Pengujian kompresi
- Pengujian defleksi beban
Nilai uji harus didasarkan pada spesifikasi produk yang disetujui, bukan target umum yang diterapkan pada setiap komponen yang direkatkan.
Tinjauan Data Proses
Catatan pencetakan yang bermanfaat meliputi:
- Tekanan injeksi
- Waktu injeksi
- Kecepatan pengisian sebenarnya
- Volume tembakan
- Waktu plastisasi
- Suhu cetakan
- Tingkat vakum
- Waktu pengeringan
- Berat produk
- Alasan penolakan
Menghubungkan hasil kualitas dengan data mesin membantu membedakan masalah pencetakan dari masalah persiapan sisipan atau bahan perekat.
Sistem Saluran Dingin untuk Komponen yang Diikat
Material runner konvensional mengeras bersamaan dengan produk yang dicetak dan harus dihilangkan setelah setiap siklus.
Teknologi cold runner menjaga agar senyawa di dalam runner tetap berada di bawah kondisi vulkanisasinya. Hal ini dapat mengurangi limbah runner yang telah mengeras, terutama ketika:
- Biaya majemuknya tinggi.
- Berat badan pelari sangat penting.
- Volume produksinya besar
- Cetakan tersebut memiliki banyak rongga.
- Pelepasan runner membutuhkan tenaga kerja tambahan.
Sistem saluran dingin (cold runner) memerlukan kontrol suhu yang akurat dan isolasi yang sesuai antara saluran dan cetakan yang dipanaskan.
Evaluasi ekonomi harus membandingkan penghematan material dengan biaya peralatan, pemeliharaan, dan kompleksitas proses.
Opsi Otomatisasi
Pemuatan Sisipan Otomatis
Robot dapat mengambil, mengarahkan, dan menempatkan sisipan logam ke dalam cetakan. Geometri sisipan yang berulang dan pengumpanan yang andal diperlukan untuk otomatisasi yang stabil.
Deteksi Kehadiran dan Posisi
Sensor atau sistem penglihatan dapat memastikan apakah sisipan ada dan terpasang dengan benar sebelum cetakan ditutup.
Ini membantu mencegah:
- Rongga kosong
- Sisipan ganda
- Orientasi yang salah
- Kerusakan akibat jamur
- Produk yang tidak terikat
Aplikasi Agen Perekat Otomatis
Penyemprotan atau pengeluaran terkontrol dapat meningkatkan konsistensi lapisan dan mengurangi penanganan manual. Sistem tersebut tetap harus menangani pembersihan, pengeringan, dan semprotan berlebih.
Pelepasan Cetakan Otomatis
Robot dapat mengambil komponen jadi dan menempatkannya pada alat pendingin, konveyor, atau stasiun pemeriksaan.
Gripper harus menghindari menarik langsung pada antarmuka yang terikat dan sensitif.
Inspeksi In-Line
Lini produksi dapat mengintegrasikan:
- Inspeksi visual
- Penimbangan produk
- Pemeriksaan keberadaan sisipan
- Pengukuran dimensi
- Deteksi logam
- Penandaan
- Sistem ketertelusuran
Otomatisasi seharusnya mengatasi kebutuhan produksi yang telah diidentifikasi, bukan menambah kerumitan yang tidak perlu.
Informasi yang Dibutuhkan untuk Mengkonfigurasi Mesin
Produsen harus memberikan informasi berikut sebelum pemilihan peralatan:
- Gambar produk jadi
- Data produk 3D jika tersedia.
- Jenis senyawa karet
- Kekerasan karet
- Berat bagian
- Volume tembakan total
- Gambar sisipan logam
- Jenis logam
- Masukkan berat
- Jumlah sisipan per produk
- Jumlah rongga cetakan
- Dimensi cetakan
- Area cetakan yang diproyeksikan
- Proses agen pengikat
- Waktu vulkanisasi
- Output produksi yang dibutuhkan
- Cacat cetakan saat ini
- Metode pemuatan sisipan
- Metode pelepasan cetakan
- Persyaratan otomatisasi
- Standar kualitas dan pengujian
Sisipan aktual, sampel karet, dan cetakan yang ada mungkin juga diperlukan untuk evaluasi proses.
milik TASU solusi pencetakan injeksi karet Menggabungkan peralatan, pengumpanan, injeksi, vakum, desain saluran dingin, dan pengembangan proses cetakan untuk produk karet industri.
Pertanyaan yang Sering Diajukan
Bisakah mesin cetak injeksi karet mencetak karet langsung ke logam?
Ya. Sisipan logam yang telah disiapkan ditempatkan di dalam cetakan sebelum karet disuntikkan dan divulkanisasi di sekelilingnya.
Produk apa saja yang dapat dibuat melalui pencetakan injeksi karet ke logam?
Produk umum meliputi bushing, dudukan mesin, bantalan anti-getaran, segel terikat, rol, kopling, kaki peralatan, dan roda inti logam.
Mengapa karet terpisah dari sisipan logam?
Penyebab umum meliputi minyak atau oksidasi pada logam, persiapan permukaan yang tidak sesuai, cakupan bahan perekat yang tidak lengkap, kontaminasi setelah pelapisan, dan kondisi vulkanisasi yang salah.
Apakah tekanan injeksi dapat menggerakkan sisipan logam?
Ya. Kecepatan aliran yang tinggi atau dukungan perlengkapan yang tidak memadai dapat menggeser, memutar, atau mengubah bentuk sisipan selama pengisian.
Apakah vakum diperlukan untuk pencetakan karet ke logam?
Tidak semua produk membutuhkan vakum. Komponen dengan sisipan kompleks, rongga dalam, atau jalur aliran tertutup lebih mungkin mendapatkan manfaat dari penghilangan udara dengan bantuan vakum.
Senyawa karet mana yang dapat berikatan dengan logam?
EPDM, NBR, karet alam, CR, HNBR, FKM, dan senyawa lainnya dapat digunakan. Kompatibilitas bergantung pada formulasi karet lengkap, persiapan logam, dan sistem pengikatan.
Apakah bahan perekat harus diaplikasikan secara manual atau otomatis?
Kedua metode tersebut dimungkinkan. Pilihan yang tepat bergantung pada geometri sisipan, persyaratan pelapisan, volume produksi, dan target konsistensi.
Bagaimana variasi ikatan antar rongga dapat dikurangi?
Periksa keseimbangan saluran pengisi, suhu cetakan, ventilasi, dimensi sisipan, konsistensi lapisan, dan posisi sisipan di setiap rongga.
Apakah cetakan kompresi yang sudah ada dapat digunakan pada mesin injeksi?
Beberapa cetakan dapat diadaptasi, sementara yang lain memerlukan perubahan pada saluran, gerbang, ventilasi, atau struktur penahan sisipan. Cetakan harus dievaluasi sebelum pemilihan mesin.
Orientasi mesin mana yang terbaik untuk sisipan logam?
Mesin vertikal seringkali memudahkan penempatan sisipan secara manual, sedangkan mesin horizontal dapat terintegrasi secara efektif dengan jalur otomatisasi tertentu. Struktur cetakan dan arah pemuatan harus menentukan pilihan.
Bisakah saluran dingin (cold runner) digunakan untuk produk karet-ke-logam?
Ya, jika komposisi dan desain cetakannya sesuai. Sistem cold runner dapat mengurangi limbah runner yang mengeras dalam produksi volume tinggi.
Informasi apa saja yang dibutuhkan untuk penawaran harga mesin?
Berikan gambar produk dan sisipan, jenis karet, berat bagian, jumlah rongga, ukuran cetakan, waktu pengeringan, target produksi, dan tingkat otomatisasi yang dibutuhkan.
Kesimpulan
Pencetakan injeksi karet ke logam menggabungkan persiapan senyawa, perlakuan logam, penempatan sisipan, pengisian cetakan, vulkanisasi, dan pembentukan ikatan dalam satu sistem produksi yang terkontrol. Komponen yang andal bergantung pada permukaan logam yang bersih, aplikasi bahan perekat yang konsisten, perlengkapan sisipan yang aman, aliran karet yang seimbang, dan kondisi pengeringan yang stabil.
TASU memproduksi mesin cetak injeksi karet sepenuhnya otomatis untuk bushing, dudukan anti-getaran, segel terikat, rol industri, dan produk karet-ke-logam lainnya. Untuk mengevaluasi sisipan, struktur cetakan, komposisi, dan persyaratan produksi Anda, hubungi TASU.
