


Isolator komposit menggabungkan inti isolasi, fitting ujung logam, dan selubung karet silikon cetakan. Bentuknya yang panjang, antarmuka yang sempit, dan jalur aliran yang luas memerlukan persiapan material yang stabil, injeksi yang terkontrol, dan penghilangan udara yang andal.
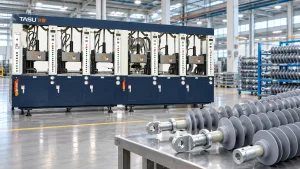
Seorang yang berdedikasi mesin cetak injeksi karet untuk isolator komposit Mesin ini menyuntikkan karet silikon HTV yang telah disiapkan di sekitar batang FRP dan komponen terkait. Mesin harus mendistribusikan senyawa tersebut secara merata di seluruh profil isolator tanpa meninggalkan rongga, lapisan yang tidak lengkap, atau area lemah di sekitar inti.
Keberhasilan produksi bergantung pada lebih dari sekadar tekanan injeksi. Kondisi senyawa, persiapan batang FRP, penyelarasan cetakan, posisi gerbang, tingkat vakum, distribusi suhu, dan waktu vulkanisasi harus dikendalikan secara bersamaan.
TASU mengembangkan mesin cetak injeksi karet dengan kontrol pengumpanan, vakum, injeksi, dan pengeringan yang dapat diprogram untuk isolator komposit dan produk karet teknis lainnya.
Apa Itu Isolator Komposit?
Isolator komposit—juga disebut isolator polimer—menggunakan berbagai material untuk menjalankan fungsi listrik, mekanik, dan lingkungan.
Komponen utamanya biasanya meliputi:
- Batang inti FRP
- Rumah karet silikon
- Gudang karet silikon
- Fitting ujung logam
- Struktur penyegelan atau antarmuka
Batang FRP menahan beban mekanis. Fitting logam menghubungkan isolator ke sistem kelistrikan, sementara selubung karet silikon cetakan melindungi inti dan membentuk profil rambatan yang dibutuhkan.
Karet silikon umumnya dipilih untuk casing eksternal karena dapat memberikan isolasi listrik, ketahanan terhadap cuaca, dan fleksibilitas. Sifat senyawa yang tepat bergantung pada formulasi dan standar produk yang dibutuhkan.
Isolator Komposit yang Diproduksi dengan Metode Pencetakan Injeksi Karet
Peralatan injeksi karet dapat dikonfigurasi untuk beberapa desain isolator komposit.
Isolator Gantung
Isolator gantung digunakan pada saluran transmisi dan distribusi udara. Struktur batangnya yang memanjang dan lapisan pelindung yang berulang memerlukan lapisan karet yang seragam di sepanjang inti.
Isolator Tegangan
Isolator tegangan menahan beban mekanis di tempat konduktor berubah arah atau berakhir. Pengikatan dan penyegelan di sekitar antarmuka sambungan ujung memerlukan perhatian khusus.
Isolator Tiang Saluran
Desain tiang saluran menopang konduktor pada posisi tetap. Dimensi produk, susunan pelindung, dan struktur pemasangan bervariasi sesuai dengan tingkat tegangan dan desain sistem.
Isolator Tiang Stasiun
Isolator tiang gardu digunakan di gardu induk dan peralatan listrik. Dimensi produk yang lebih besar mungkin memerlukan peningkatan volume cetakan, cetakan yang lebih panjang, dan sistem penanganan khusus.
Isolator Kereta Api
Sistem elektrifikasi kereta api menggunakan isolator komposit dengan dimensi dan struktur pemasangan yang spesifik untuk aplikasi tertentu. Peralatan produksi harus sesuai dengan panjang produk, konfigurasi cetakan, dan output yang dibutuhkan.
Rumah Penangkal Lonjakan Arus
Selubung karet silikon juga dapat dicetak di sekitar inti atau rakitan penahan lonjakan arus. Komponen internal harus tetap berada pada posisi yang benar selama penutupan cetakan dan injeksi.
Batang Isolasi dan Komponen Listrik
Prinsip pencetakan yang sama dapat diterapkan pada batang berlapis silikon, konektor listrik, dan komponen isolasi komposit lainnya.
Mengapa Pencetakan Injeksi Digunakan untuk Isolator Komposit?
Lapisan Karet Silikon yang Seragam
Tekanan injeksi menggerakkan karet silikon yang telah disiapkan di sekitar batang FRP dan ke dalam rongga cetakan. Pengisian yang terkontrol membantu menjaga cakupan yang konsisten di seluruh produk.
Pembentukan Profil Gudang yang Kompleks
Cetakan isolator komposit memiliki lipatan berulang, tepi tipis, dan jalur aliran yang panjang. Pencetakan injeksi dapat mereproduksi detail ini jika gerbang, saluran, dan ventilasi dirancang dengan benar.
Persiapan Suntikan yang Dapat Diulang
Sistem pengumpanan dan pengukuran otomatis memberikan pengiriman material yang lebih konsisten dibandingkan dengan pengisian yang disiapkan secara manual.
Volume tembakan yang stabil sangat penting karena kekurangan material dapat menyebabkan lapisan yang tidak sempurna, sementara kelebihan material meningkatkan risiko terbentuknya lapisan tipis yang tidak merata dan kontaminasi jamur.
Enkapsulasi Batang FRP Terkendali
Selubung karet harus menutupi permukaan batang yang dimaksud tanpa meninggalkan area yang terbuka atau rongga di dalamnya.
Pemusatan batang dan penyelarasan cetakan menentukan apakah ketebalan silikon tetap konsisten di sekeliling lingkarannya.
Otomatisasi Produksi
Peralatan modern dapat mengkoordinasikan:
- Pemberian pakan campuran
- Pengukuran tembakan
- Penutupan cetakan
- Menyedot debu
- Injeksi
- Pulkanisasi
- Pembukaan cetakan
- Penghapusan produk
Otomatisasi mengurangi ketergantungan pada pengaturan waktu manual dan mendukung catatan produksi yang berulang.
Produksi Multi-Stasiun
Periode vulkanisasi yang panjang dapat membatasi produksi jika satu unit injeksi hanya melayani satu cetakan. Peralatan multi-stasiun memungkinkan cetakan yang berbeda untuk melalui tahap injeksi, pengeringan, pembukaan, dan pembongkaran secara bersamaan.
Kapasitas produksi aktual bergantung pada ukuran produk, volume tembakan, jumlah cetakan, waktu pengeringan, dan persyaratan penanganan.
Karet Silikon HTV untuk Pencetakan Isolator Komposit
Karet silikon vulkanisasi suhu tinggi umumnya digunakan untuk selubung isolator komposit cetakan.
Berbeda dengan material termoplastik, silikon HTV tidak hanya meleleh lalu mengeras. Senyawa tersebut dilunakkan dan diplastisasi sebelum disuntikkan ke dalam cetakan yang dipanaskan, di mana ia mengalami vulkanisasi yang tidak dapat dibalik.
Karakteristik senyawa penting meliputi:
- Viskositas
- Keamanan hangus
- Perilaku penyembuhan
- Sifat aliran
- Distribusi pengisi
- Kondisi penyimpanan
- Konsistensi batch
- Persyaratan sifat kelistrikan
- Sifat mekanik yang dibutuhkan
Pengaturan mesin harus disesuaikan dengan komposisi produksi yang sebenarnya. Formulasi silikon yang berbeda mungkin memerlukan suhu barel, kecepatan sekrup, profil injeksi, dan kondisi pengeringan yang berbeda.
Panduan untuk plastisasi karet dalam pencetakan injeksi Menjelaskan bagaimana pemberian pakan, gesekan, suhu, dan waktu tinggal memengaruhi kondisi senyawa.
Proses Pembuatan Isolator Komposit
1. Inspeksi Batang FRP
Batang inti harus diperiksa sebelum dicetak.
Pemeriksaan dapat mencakup:
- Diameter
- Kelurusan
- Kondisi permukaan
- Panjang
- Kebersihan
- Kerusakan yang terlihat
- Persiapan akhir
- Kompatibilitas dengan perlengkapan cetakan
Batang yang bengkok atau memiliki dimensi yang tidak konsisten dapat menyulitkan untuk dipusatkan di dalam cetakan.
2. Perakitan Fitting Ujung
Fitting ujung logam dipasang sesuai dengan desain produk dan proses perakitan yang telah disetujui.
Perakitan harus diperiksa untuk hal-hal berikut:
- Panjang keseluruhan
- Penyelarasan
- Konsentrisitet
- Kondisi koneksi
- Kebersihan permukaan
- Posisi relatif terhadap cetakan
Struktur pemasangan tidak boleh mengganggu penutupan cetakan atau aliran silikon.
3. Persiapan Permukaan
Area pengikatan batang FRP dan komponen terkait dibersihkan dan dipersiapkan sesuai dengan proses manufaktur yang telah divalidasi.
Minyak, debu, kelembapan, dan kontaminasi akibat penanganan dapat memengaruhi antarmuka antara wadah silikon dan inti.
Batang yang telah disiapkan harus dilindungi dari kontaminasi sebelum dimuat.
4. Penentuan Posisi Inti
Rakitan batang dimasukkan ke dalam cetakan dan ditopang oleh struktur penempatan khusus.
Perlengkapan harus:
- Pusatkan batang
- Mencegah pembengkokan
- Kontrol posisi aksial
- Mampu menahan gaya injeksi
- Hindari merusak permukaan yang telah disiapkan.
- Izinkan pelepasan cetakan yang andal
Produk yang panjang mungkin memerlukan beberapa titik tumpuan untuk mencegah pembelokan.
5. Penutupan Cetakan
Cetakan menutup di sekeliling rakitan inti. Kecepatan dan kekuatan penutupan harus dikontrol untuk melindungi batang, fitting, dan komponen cetakan.
Sensor atau pemeriksaan mekanis dapat digunakan untuk memastikan posisi produk yang benar sebelum penjepitan penuh.
6. Penyedotan Debu dan Penghilangan Udara
Udara tetap berada di dalam setiap rongga cetakan yang kosong. Batang FRP dan geometri penutup yang berulang menciptakan area tambahan di mana udara dapat terperangkap.
Vakum menghilangkan udara sebelum injeksi dan membantu karet silikon mencapai bagian-bagian sempit di sekitar inti.
milik TASU panduan mesin cetak karet vakum Menjelaskan bagaimana penyegelan cetakan, waktu evakuasi, dan tingkat vakum memengaruhi kualitas pengisian.
7. Injeksi Karet Silikon
Karet silikon HTV yang telah dipolimerisasi disuntikkan melalui sistem saluran dan gerbang.
Injeksi dapat menggunakan beberapa tahapan tekanan dan kecepatan untuk:
- Isi saluran utama
- Distribusikan material di sepanjang produk.
- Bentuk rongga gudang
- Lindungi posisi inti
- Kurangi tekanan udara menjelang akhir pengisian.
Profil yang tepat bergantung pada panjang cetakan, susunan saluran masuk, volume tembakan, dan viskositas senyawa.
8. Vulkanisasi
Panas dari cetakan mengeraskan karet silikon di sekitar inti.
Suhu harus tetap cukup seragam di seluruh cetakan. Area yang dingin dapat menyebabkan pengerasan yang tidak sempurna, sementara suhu lokal yang berlebihan dapat menyebabkan pengerasan prematur selama pengisian.
9. Membuka dan Melepas Cetakan
Setelah proses vulkanisasi, cetakan dibuka dan isolator komposit dikeluarkan.
Produk yang panjang memerlukan penyangga yang terkontrol selama proses pelepasan untuk mencegah pembengkokan, puntiran, atau kerusakan pada tepi yang tipis.
10. Inspeksi dan Pengujian
Produk jadi diperiksa sesuai dengan rencana mutu pabrikan dan persyaratan produk yang berlaku.
Inspeksi dapat meliputi:
- Dimensi keseluruhan
- Geometri gudang
- Kondisi permukaan
- Flash
- Area inti yang terbuka
- Rongga atau gelembung
- Ketebalan rumah
- Kondisi antarmuka
- Penyelarasan sambungan ujung
Pengujian listrik dan mekanik harus mengikuti spesifikasi pelanggan atau standar industri yang berlaku.
Persyaratan Mesin untuk Produksi Isolator Komposit
Kapasitas Injeksi yang Memadai
Kapasitas tembakan harus mencakup wadah karet silikon, volume saluran, dan toleransi proses yang dibutuhkan.
Pemilihan mesin harus didasarkan pada volume cetakan sebenarnya, bukan hanya panjang isolator saja.
Unit injeksi yang terlalu besar dapat meningkatkan waktu tinggal material. Kapasitas yang tidak mencukupi dapat memerlukan beberapa tahap injeksi atau mencegah pengisian sempurna.
Tekanan Injeksi Stabil
Jarak aliran yang panjang dan area pengisian yang berulang menghasilkan hambatan yang cukup besar. Sistem injeksi harus menjaga pergerakan material yang terkontrol selama tahap pengisian.
Tekanan maksimum yang tinggi saja tidak menjamin hasil yang baik. Hambatan pada nozzle, runner, gate, dan cavity juga harus dievaluasi.
Kecepatan Injeksi yang Dapat Diprogram
Kontrol kecepatan multi-tahap membantu mengatur aliran material melalui berbagai bagian cetakan.
Profil tipikal mungkin menggunakan:
- Pengisian runner terkontrol
- Distribusi lebih cepat melalui perumahan utama
- Kecepatan dikurangi di bagian gudang yang tipis.
- Pengisian akhir yang lebih lambat untuk membantu udara keluar.
Pengujian tembakan pendek dapat mengungkapkan bagaimana silikon mengalir melalui cetakan dan di mana udara terperangkap.
The panduan tekanan dan kecepatan pencetakan injeksi karet menyediakan metode pengaturan yang terstruktur.
Sistem Vakum yang Andal
Mesin cetak injeksi isolator komposit harus mengkoordinasikan penutupan cetakan, penyedotan vakum, dan injeksi.
Komponen penting sistem vakum meliputi:
- Pompa vakum
- Tangki vakum
- Katup kontrol
- Sensor vakum
- Komponen penyegelan cetakan
- Selang penghubung
- Pengaturan waktu yang dapat diprogram
- Alarm kebocoran
Pompa yang lebih besar tidak dapat mengimbangi kerusakan pada seal atau saluran evakuasi yang dirancang dengan buruk.
Pemanasan Cetakan Seragam
Cetakan panjang memerlukan distribusi suhu yang konsisten di sepanjang produk secara keseluruhan.
Pemanasan yang tidak merata dapat menghasilkan:
- Tingkat kesembuhan yang berbeda
- Variasi viskositas lokal
- Pengisian tidak lengkap
- Ketidaksesuaian permukaan
- Proses pelepasan cetakan yang sulit
- Deformasi produk
Zona pemanasan independen memungkinkan operator untuk memantau dan menyesuaikan berbagai bagian cetakan.
Plastisasi Terkendali
Silikon HTV harus menjadi cukup lunak dan seragam untuk disuntikkan tanpa mulai mengalami pengerasan yang signifikan di dalam tabung.
Kontrol penting meliputi:
- Dimensi umpan
- Kecepatan sekrup
- Suhu barel
- Tekanan balik
- Waktu plastisasi
- Ukuran bidikan
- Waktu tinggal material
Sistem pemberian makan FIFO membantu menjaga urutan material agar lebih mudah diprediksi selama produksi berkelanjutan.
Struktur Penjepit yang Stabil
Sistem penjepit harus menjaga agar cetakan panjang tetap tertutup rapat selama proses injeksi dan vulkanisasi.
Penjepitan yang tidak memadai atau penyangga cetakan yang tidak merata dapat menghasilkan:
- Flash
- Pemisahan cetakan
- Ketebalan gudang yang tidak konsisten
- Pergeseran inti
- Keausan cetakan dini
Gaya penjepitan harus dievaluasi bersama dengan luas rongga yang diproyeksikan, luas saluran, dan tekanan injeksi.
Dukungan dan Penyelarasan Cetakan Panjang
Cetakan isolator komposit mungkin lebih panjang daripada cetakan yang digunakan untuk komponen karet kecil. Pelat mesin dan struktur penyangga cetakan harus tetap sejajar selama siklus pemanasan dan penjepitan berulang.
Koordinasi Multi-Stasiun
Unit injeksi bergerak dapat melayani beberapa stasiun cetakan. Sementara satu cetakan sedang diinjeksi, stasiun lain dapat melanjutkan vulkanisasi, pembukaan, atau pembongkaran.
Konfigurasi ini dapat meningkatkan pemanfaatan peralatan ketika waktu pengeringan jauh lebih lama daripada waktu injeksi.
milik TASU sistem pencetakan injeksi produk karet mencakup konfigurasi multi-stasiun untuk berbagai produk karet cetakan.
Desain Cetakan untuk Isolator Komposit
Tata Letak Pelari
Desain saluran pengait menentukan bagaimana silikon mencapai berbagai area di dalam rongga yang panjang.
Sistem tersebut harus meminimalkan kehilangan tekanan yang berlebihan sekaligus mendistribusikan material secara merata ke seluruh produk.
Posisi Gerbang
Posisi gerbang memengaruhi:
- Arah pengisian
- Lokasi garis las
- Pergerakan udara
- Distribusi tekanan
- Pemuatan inti
- Pekerjaan pemindahan gerbang
- Tampilan permukaan
Penempatan pintu gerbang yang buruk dapat mengarahkan gaya material yang berlebihan terhadap batang FRP atau memerangkap udara di bagian gudang yang jauh.
Penyelarasan Rongga
Bagian cetakan atas dan bawah harus sejajar secara akurat untuk mempertahankan geometri wadah dan gudang yang konsisten.
Komponen penyelarasan harus diperiksa keausannya sebagai bagian dari perawatan pencegahan.
Struktur Pemusatan Batang
Sistem pemusatan harus menahan batang FRP pada posisi yang diinginkan tanpa meninggalkan bekas yang tidak dapat diterima atau mengganggu lapisan karet.
Keausan pada perlengkapan dapat secara bertahap menghasilkan variasi ketebalan wadah bahkan ketika pengaturan mesin tetap tidak berubah.
Ventilasi Jamur
Ventilasi menyediakan jalur keluar bagi udara dan gas yang tergeser selama pengisian.
Ventilasi isolator komposit mungkin diperlukan di dekat:
- Tepi gudang
- Lokasi akhir aliran
- Antarmuka batang
- Fitting ujung
- Persimpangan aliran depan
- Bagian rongga yang jauh
Ventilasi yang tersumbat dapat menyebabkan luka bakar, gelembung, dan proses pergantian kulit yang tidak sempurna.
The panduan ventilasi cetakan karet Membahas lokasi dan perawatan ventilasi secara lebih rinci.
Isolasi Termal
Isolasi antara bagian cetakan panas dan area saluran pengatur suhu membantu mempertahankan batas termal yang diinginkan.
Isolasi yang buruk dapat menyebabkan pengeringan dini di dalam pintu atau saluran rel.
Struktur Pelepasan Cetakan
Selubung tipis dapat robek atau berubah bentuk selama proses pengeluaran produk. Permukaan cetakan, urutan pembukaan, dan perlengkapan pendukung produk harus dirancang sesuai dengan profil isolator yang sebenarnya.
Sistem Saluran Dingin untuk Pencetakan Isolator
Bantalan karet konvensional mengeras bersamaan dengan produk dan harus dilepas setelah setiap siklus.
Sistem saluran dingin karet menjaga material di dalam saluran tetap di bawah kondisi vulkanisasinya sementara senyawa di dalam rongga mengeras.
Manfaat potensial meliputi:
- Mengurangi limbah runner yang diawetkan
- Konsumsi material yang lebih rendah
- Pekerjaan pembuangan runner yang lebih sedikit
- Persyaratan tembakan efektif yang lebih kecil
- Peningkatan otomatisasi produksi
Saluran pendingin membutuhkan kontrol suhu yang tepat. Titik panas lokal atau isolasi yang buruk dapat menyebabkan pengeringan dini dan penyumbatan saluran pendingin.
Lengkapnya panduan sistem saluran dingin karet menjelaskan keseimbangan runner, isolasi, dan kontrol proses.
Cacat Umum pada Proses Pencetakan Isolator Komposit
| Cacat | Kemungkinan penyebab | Pemeriksaan yang disarankan |
|---|---|---|
| Gudang yang belum selesai | Suntikan tidak cukup, gerbang terbatas, atau pengeringan dini. | Periksa volume tembakan, kondisi material, dan saluran. |
| Gelembung udara | Vakum lemah, kebocoran, atau ventilasi tersumbat | Periksa segel, tingkat vakum, dan kondisi ventilasi. |
| Bekas luka bakar | Udara bertekanan atau kecepatan pengisian akhir yang berlebihan | Bersihkan ventilasi dan sesuaikan tahap injeksi akhir. |
| Kilatan cahaya berlebihan | Tekanan tinggi, penjepitan yang tidak memadai, atau pemasangan cetakan yang buruk. | Tinjau tekanan, penjepitan, dan permukaan pemisah |
| Batang FRP yang terbuka | Pergeseran inti atau pengisian yang tidak lengkap | Periksa perlengkapan pemusatan dan aliran material. |
| Ketebalan perumahan yang tidak merata | Batang bengkok, perlengkapan aus, atau cetakan tidak sejajar | Periksa kelurusan batang dan keselarasan cetakan. |
| Tanda aliran permukaan | Plastisasi yang tidak stabil atau profil kecepatan yang tidak sesuai | Periksa kondisi material dan kecepatan injeksi. |
| Antarmuka inti yang lemah | Kontaminasi, udara terperangkap, atau persiapan yang tidak sesuai | Periksa kebersihan, persiapan, dan penyedotan debu. |
| Gudang robek | Pelepasan cetakan yang buruk atau pengeringan yang tidak memadai | Tinjau kondisi penyembuhan dan metode penghapusannya. |
| Pengeringan lokal yang kurang sempurna | Suhu cetakan yang tidak merata atau waktu yang tidak cukup | Mengukur distribusi suhu |
| Penghalang gerbang | Senyawa yang mengering sebelum waktunya | Periksa suhu pelari dan waktu tinggal |
| Berat produk bervariasi | Ketidakkonsistenan pemberian umpan atau pengukuran tembakan | Periksa pemberian makan, plastisasi, dan pengukuran. |
Cacat harus dilacak melalui seluruh proses. Meningkatkan tekanan injeksi dapat menyembunyikan masalah pengisian untuk sementara waktu sambil meningkatkan kelebihan material atau perpindahan inti.
The panduan pemecahan masalah pencetakan injeksi karet menyediakan pemeriksaan tambahan untuk masalah tembakan yang tidak sempurna, gelembung, kilatan, dan pengeringan.
Mencegah Jebakan Udara di Sekitar Batang FRP
Jebakan udara merupakan salah satu risiko pencetakan yang paling penting karena batang inti membagi aliran material dan menciptakan area antarmuka yang sempit.
Pencegahan yang efektif dapat meliputi:
- Lokasi gerbang yang benar
- Saluran pelari seimbang
- Bersihkan ventilasi yang berjamur
- Penyegelan cetakan yang andal
- Waktu evakuasi yang memadai
- Tingkat vakum yang dipantau
- Kecepatan injeksi awal terkontrol
- Kecepatan pengisian akhir berkurang
- Viskositas senyawa yang stabil
- Pemusatan batang yang tepat
Vakum dan ventilasi bekerja bersama-sama. Vakum menghilangkan udara sebelum injeksi, sementara ventilasi menyediakan jalur keluar bagi udara dan gas yang bergerak selama pengisian.
Pemantauan dan Ketertelusuran Proses
Produksi isolator komposit mendapat manfaat dari pencatatan nilai proses aktual, alih-alih hanya mengandalkan pengaturan mesin yang tersimpan.
Catatan yang bermanfaat meliputi:
- Kelompok senyawa
- Batang FRP batch
- Volume tembakan
- Waktu plastisasi
- Waktu injeksi
- Tekanan injeksi puncak
- Kecepatan injeksi sebenarnya
- Tingkat vakum
- Waktu evakuasi
- Suhu zona jamur
- Waktu vulkanisasi
- Berat produk
- Stasiun cetakan
- Alasan penolakan
Kurva tekanan yang stabil dapat mengindikasikan persiapan material dan pengisian kavitas yang berulang. Perubahan bertahap dapat menunjukkan penyumbatan ventilasi, variasi viskositas, pembatasan gerbang, atau keausan perlengkapan.
The panduan pemantauan proses pencetakan injeksi karet menjelaskan bagaimana data tekanan, waktu, suhu, dan produk dapat ditinjau secara bersamaan.
Kontrol Mutu untuk Isolator Komposit Cetakan
Inspeksi Visual
Periksa kandang dan gudang untuk hal-hal berikut:
- Gelembung
- Luka bakar
- Air mata
- Tanda aliran
- Kontaminasi
- Flash
- Area yang belum selesai
- Bahan inti yang terekspos
Inspeksi Dimensi
Dimensi-dimensi penting dapat meliputi:
- Panjang keseluruhan
- Diameter rumah
- Diameter gudang
- Jarak gudang
- Ketebalan rumah
- Posisi pemasangan ujung
- Kelurusan produk
Inspeksi Antarmuka
Antarmuka antara wadah silikon dan batang FRP harus dievaluasi sesuai dengan rencana pembuatan dan inspeksi yang telah disetujui.
Inspeksi visual saja mungkin tidak dapat mengungkap rongga internal.
Pengujian Mekanik dan Elektrik
Persyaratan pengujian bergantung pada desain produk, persyaratan pelanggan, dan standar yang berlaku. Produsen harus menggunakan metode yang telah divalidasi, bukan satu pengujian umum yang diterapkan pada setiap isolator komposit.
Ketertelusuran Batch
Catatan produksi harus menghubungkan setiap batch yang telah selesai dengan:
- Senyawa silikon
- Batang inti
- Fitting ujung
- Cetakan
- Mesin
- Pengaturan proses
- Hasil inspeksi
- Operator atau shift produksi
Ketertelusuran membantu mengisolasi rentang produksi yang terpengaruh jika masalah material atau proses ditemukan di kemudian hari.
Meningkatkan Efisiensi Produksi Isolator Komposit
Keseimbangan Injeksi dan Waktu Pengeringan
Injeksi biasanya hanya memakan sebagian dari total siklus pencetakan. Vulkanisasi mungkin tetap menjadi proses yang membutuhkan waktu paling lama.
Konfigurasi multi-stasiun memungkinkan sistem injeksi untuk melayani cetakan lain sementara produk yang telah diisi sebelumnya terus mengering.
Standardisasi Persiapan Batang
Persiapan inti yang konsisten mengurangi variasi sebelum siklus pencetakan dimulai.
Prosedur yang didokumentasikan harus mencakup pembersihan, penanganan, penyimpanan, dan pemuatan.
Pantau Tingkat Vakum Aktual
Penggunaan waktu evakuasi tetap saja mungkin tidak dapat mendeteksi kebocoran. Pemantauan tingkat vakum yang tercapai memberikan informasi yang lebih baik tentang penyegelan cetakan dan kondisi sistem.
Merawat Ventilasi dan Pintu Gerbang
Ventilasi yang tersumbat dan gerbang yang sebagian mengeras meningkatkan resistensi pengisian. Pembersihan rutin membantu menjaga rentang proses yang telah divalidasi.
Mengurangi Penundaan Pelepasan Cetakan
Produk yang panjang harus memiliki metode pelepasan yang jelas dan penyangga yang sesuai. Penanganan yang asal-asalan akan meningkatkan waktu siklus dan risiko kerusakan produk.
Mengendalikan Gangguan Produksi
Senyawa yang tersisa di dalam sistem injeksi yang dipanaskan selama pengereman lama dapat mengubah viskositas atau menyebabkan gosong.
Prosedur memulai ulang dan mematikan sistem harus mendefinisikan bagaimana sistem dibersihkan dan dikembalikan ke kondisi produksi yang stabil.
Panduan untuk optimasi waktu siklus pencetakan injeksi karet Mencakup proses pengeringan, penanganan, dan hambatan terkait jamur.
Informasi yang Diperlukan Sebelum Memilih Mesin
Produsen isolator komposit harus menyediakan:
- Gambar produk
- Jenis isolator
- Panjang produk secara keseluruhan
- Dimensi dan jarak gudang
- Diameter batang FRP
- Dimensi sambungan ujung
- Senyawa karet silikon
- Berat rumah karet
- Volume pelari
- Volume tembakan yang dibutuhkan
- Dimensi cetakan
- Susunan gerbang
- Jumlah rongga cetakan
- Waktu vulkanisasi
- Keluaran target
- Persyaratan kualitas yang berlaku
- Riwayat kerusakan saat ini
- Informasi jamur yang ada
- Persyaratan otomatisasi
- Ruang pabrik yang tersedia
Dengan menyediakan gambar cetakan dan data komposisi aktual, mesin, cetakan, dan proses dapat dievaluasi secara bersamaan.
TASU memasok secara terintegrasi solusi pencetakan injeksi karet Meliputi konfigurasi peralatan, pemberian pakan campuran, kontrol vakum, saluran pendingin, struktur cetakan, dan otomatisasi produksi.
Pertanyaan yang Sering Diajukan
Jenis karet apa yang digunakan untuk selubung isolator komposit?
Karet silikon HTV umumnya digunakan. Formulasi yang tepat harus memenuhi persyaratan kelistrikan, mekanik, lingkungan, dan pencetakan produk.
Bisakah mesin injeksi karet standar menghasilkan isolator komposit?
Mesin harus memiliki kapasitas injeksi yang sesuai, ruang cetakan, kontrol suhu, kemampuan vakum, dan dukungan untuk cetakan panjang dan inti FRP. Peralatan standar mungkin memerlukan konfigurasi khusus aplikasi.
Mengapa vakum penting dalam pencetakan isolator komposit?
Geometri batang dan penutup cetakan dapat memerangkap udara selama pengisian. Vakum mengurangi jumlah udara di dalam cetakan tertutup sebelum injeksi.
Apa penyebab pengelupasan karet silikon yang tidak sempurna?
Penyebab umum meliputi volume tembakan yang tidak mencukupi, gerbang yang terbatas, ventilasi yang tersumbat, aliran material yang rendah, atau pengerasan yang terlalu dini.
Mengapa gelembung muncul di sekitar batang FRP?
Kemungkinan penyebabnya meliputi kebocoran jamur, vakum yang tidak memadai, uap air yang terperangkap, permukaan yang terkontaminasi, atau posisi ventilasi yang buruk.
Bisakah tekanan injeksi tinggi mengatasi pengisian yang tidak sempurna?
Tidak dengan sendirinya. Pembatasan aliran, plastisasi yang buruk, ventilasi yang tersumbat, dan pengerasan dini harus diperiksa sebelum tekanan ditingkatkan.
Bagaimana batang FRP tetap berada di tengah?
Cetakan ini menggunakan perlengkapan penempatan dan penyangga khusus. Keausan perlengkapan, dimensi batang yang tidak tepat, atau pembengkokan batang dapat menyebabkan ketebalan rumah yang tidak merata.
Bisakah sistem pendingin (cold runner) mengurangi limbah silikon?
Ya. Sistem cold runner yang dirancang dengan benar dapat menjaga material di dalam runner tetap tidak mengeras di antara siklus. Kesesuaiannya bergantung pada komposisi dan desain cetakan.
Mengapa kecepatan injeksi multi-tahap bermanfaat?
Bagian cetakan yang berbeda menghasilkan hambatan aliran yang berbeda. Kontrol kecepatan bertahap membantu mengisi wadah yang panjang dan ruang yang tipis tanpa kompresi udara atau pergerakan inti yang berlebihan.
Bisakah satu unit injeksi melayani beberapa cetakan isolator?
Ya. Sistem injeksi bergerak dapat bekerja dengan banyak stasiun jika mesin dan urutan produksi dirancang untuk konfigurasi tersebut.
Apa yang menentukan waktu siklus isolator komposit?
Faktor-faktor utama meliputi persiapan tembakan, penyedotan debu, injeksi, vulkanisasi, pembukaan cetakan, pengeluaran produk, dan pembersihan cetakan.
Informasi apa saja yang dibutuhkan untuk penawaran harga mesin?
Berikan gambar produk dan cetakan, jenis senyawa, berat tembakan, diameter batang, dimensi cetakan, waktu pengeringan, target output, dan otomatisasi yang dibutuhkan.
Kesimpulan
Pencetakan isolator komposit membutuhkan plastisasi silikon yang konsisten, penempatan inti yang akurat, aliran material yang seimbang, penghilangan udara yang andal, dan vulkanisasi yang seragam. Mesin harus mendukung geometri produk secara keseluruhan, bukan hanya dipilih berdasarkan gaya penjepitan atau volume tembakan maksimum.
TASU memproduksi mesin cetak injeksi karet isolator komposit dengan kontrol injeksi, vakum, suhu, dan produksi multi-stasiun yang dapat diprogram. Untuk mengevaluasi gambar isolator Anda, senyawa silikon HTV, cetakan, dan kebutuhan output, hubungi TASU.
