


Waktu siklus pencetakan injeksi karet secara langsung memengaruhi output mesin, kebutuhan tenaga kerja, konsumsi energi, dan biaya per bagian. Mengurangi beberapa detik dari proses volume tinggi yang stabil dapat menciptakan peningkatan produksi yang berarti, tetapi mempersingkat satu tahap tanpa mengevaluasi kualitas produk dapat meningkatkan limbah, kelebihan material, pengeringan yang tidak sempurna, atau waktu henti mesin.
Siklus lengkapnya mencakup lebih dari sekadar injeksi dan vulkanisasi. Pemberian material, plastisasi, persiapan tembakan, penutupan cetakan, penyedotan vakum, pengisian, pengeringan, pembukaan cetakan, pelepasan bagian, dan pembersihan cetakan semuanya berkontribusi pada waktu produksi aktual.
Beberapa operasi terjadi secara berurutan, sementara yang lain dapat tumpang tindih. Misalnya, unit injeksi dapat mempersiapkan tembakan berikutnya sementara cetakan yang sebelumnya diinjeksi sedang menyelesaikan vulkanisasi. Peralatan multi-stasiun dapat lebih mengurangi waktu tunggu dengan memungkinkan satu unit injeksi untuk melayani beberapa cetakan pada berbagai tahap siklus produksi.
Oleh karena itu, optimasi yang efektif dimulai dengan mengukur setiap tahap dan mengidentifikasi hambatan sebenarnya.
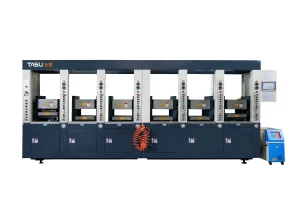
TASU memproduksi mesin cetak injeksi karet dengan kontrol pengumpanan, injeksi, vakum, vulkanisasi, dan multi-stasiun yang dapat diprogram untuk berbagai produk karet dan kebutuhan produksi.
Apa itu Waktu Siklus Pencetakan Injeksi Karet?
Waktu siklus pencetakan injeksi karet adalah periode yang dibutuhkan untuk menyelesaikan satu siklus produksi dan memulai siklus berulang berikutnya.
Siklus tipikal mungkin mencakup:
- Pemberian makan karet
- Plastisasi senyawa
- Pengukuran tembakan
- Persiapan cetakan
- Sisipkan pemuatan
- Penutupan dan penjepitan cetakan
- Evakuasi vakum
- Injeksi karet
- Penahan tekanan
- Pulkanisasi
- Pembukaan cetakan
- Pengeluaran atau pemindahan produk
- Penghapusan flash atau runner
- Pembersihan jamur
- Persiapan untuk siklus berikutnya
Siklus tersebut harus diukur dalam kondisi produksi normal, bukan dari satu percobaan yang luar biasa cepat.
Saat menghitung output harian, proses memulai produksi, penggantian material, pembersihan cetakan, perawatan terencana, dan waktu henti yang tidak terencana harus dicatat secara terpisah.
Mengapa Waktu Siklus Penting
Waktu siklus memengaruhi beberapa biaya produksi:
- Jumlah suku cadang yang diproduksi per jam
- Pemanfaatan mesin
- Tenaga kerja yang dibutuhkan per bagian
- Energi yang digunakan per batch produksi
- Kapasitas pengiriman
- Persediaan barang dalam proses
- Ketersediaan jamur
- Biaya per komponen cetakan
Siklus yang lebih pendek hanya bermanfaat jika kualitas produk tetap dapat diterima.
Pengaturan agresif yang menghasilkan lebih banyak hasil cetakan yang kurang sempurna, kilatan cahaya, rongga internal, atau produk yang kurang matang dapat mengurangi siklus mesin yang ditampilkan sekaligus meningkatkan biaya produksi sebenarnya.
Oleh karena itu, efisiensi produksi harus dievaluasi menggunakan jumlah bagian per jam yang diterima, bukan hanya siklus mesin saja.
Tahapan Siklus Pencetakan Injeksi Karet yang Khas
| Tahap siklus | Variabel utama | Sumber keterlambatan umum |
|---|---|---|
| Pemberian bahan | Ukuran strip, kecepatan umpan, dan cengkeraman rol. | Pemberian makan yang terputus atau tersendat |
| Plastisisasi | Kecepatan sekrup, suhu, dan ukuran tembakan | Waktu pemulihan yang lama |
| Persiapan cetakan | Pembersihan, agen pelepas, dan pemasangan sisipan. | Penanganan manual |
| Penutupan cetakan | Langkah, kecepatan, dan penyelarasan cetakan | Pergerakan lambat yang tidak perlu |
| Menyedot debu | Penyegelan cetakan, kapasitas pompa, dan tingkat target. | Kebocoran atau waktu vakum yang berlebihan |
| Injeksi | Kecepatan, tekanan, viskositas, dan desain saluran. | Hambatan aliran tinggi |
| Pulkanisasi | Perilaku pengerasan senyawa, suhu cetakan, dan ketebalan bagian. | Tunjangan keselamatan yang berlebihan |
| Pembukaan cetakan | Pukulan dan kecepatan | Pergerakan lebih lama dari yang dibutuhkan |
| Pelepasan bagian | Desain produk, pengeluaran, dan otomatisasi | Proses pelepasan cetakan yang sulit |
| Pembersihan jamur | Flash, residu, dan agen pelepas | Pembersihan manual secara berkala |
Analisis ini membantu mengidentifikasi di mana perubahan akan menghasilkan manfaat yang terukur.
Cara Menghitung Output Produksi
Estimasi produksi dasar dapat dihitung dari waktu siklus yang telah divalidasi:
Siklus per jam = 3.600 ÷ waktu siklus dalam detik
Untuk cetakan multi-rongga:
Bagian per jam = siklus per jam × jumlah rongga × hasil produksi
Sebagai contoh, cetakan empat rongga yang beroperasi selama siklus 180 detik memiliki keluaran teoritis sebesar:
- 3.600 ÷ 180 = 20 siklus per jam
- 20 × 4 = 80 bagian cetakan per jam
Jika hasil produk yang diterima adalah 95%, maka output praktisnya kira-kira:
- 80 × 0,95 = 76 bagian yang diterima per jam
Estimasi ini tidak termasuk pembersihan cetakan, penggantian material, perawatan, istirahat operator, atau penghentian yang tidak direncanakan. Perencanaan kapasitas aktual harus menggunakan data produksi yang dikumpulkan selama satu shift penuh.
Temukan Hambatan Waktu Siklus yang Sesungguhnya
Mengubah beberapa pengaturan secara bersamaan menyulitkan untuk mengidentifikasi penyesuaian mana yang memperbaiki atau merusak proses tersebut.
Mulailah dengan mencatat waktu yang dibutuhkan untuk setiap tahap:
- Waktu makan
- Waktu plastisasi
- Waktu persiapan cetakan
- Waktu penutupan
- Waktu vakum
- Waktu injeksi
- Waktu vulkanisasi
- Jam buka
- Waktu pelepasan sebagian
- Waktu bersih-bersih
Tahap terpanjang tidak selalu menjadi satu-satunya hambatan.
Operasi singkat pun masih dapat menyebabkan penundaan jika tidak dapat tumpang tindih dengan tindakan lain. Misalnya, operasi pemuatan sisipan manual yang lambat dapat mencegah cetakan menutup meskipun mesin telah menyiapkan tembakan berikutnya.
Rekaman video, data siklus PLC, dan pengamatan operator dapat membantu memisahkan waktu mesin dari waktu tunggu manual.
Optimalkan Pemberian Material
Pemberian cairan yang stabil memungkinkan unit injeksi untuk mempersiapkan suntikan berikutnya tanpa gangguan.
Keterlambatan pemberian makan dapat disebabkan oleh:
- Lebar strip karet yang tidak konsisten
- Ketebalan strip yang berlebihan
- Pelipatan material
- Roller pengumpan tergelincir
- Saluran panduan diblokir
- Kecepatan umpan yang salah
- Senyawa dingin atau kaku
- Roller yang aus
- Sensor pemberian makan yang tidak andal
Standardisasi dimensi strip dan kondisi material dapat mengurangi gangguan tanpa mengubah parameter injeksi atau pengeringan.
Sistem pengumpanan otomatis juga mengurangi ketergantungan pada pengaturan waktu operator selama produksi berkelanjutan.
Panduan TASU untuk Sistem pemberian makan injeksi karet FIFO menjelaskan bagaimana pemberian pakan terkontrol mendukung persiapan tembakan yang berulang dan produksi multi-stasiun.
Mengurangi Waktu Pemlastisasian dan Persiapan Shot
Proses plastisasi harus melunakkan dan menghomogenkan senyawa tanpa menghasilkan panas geser yang berlebihan atau pengerasan dini.
Waktu plastisasi dipengaruhi oleh:
- Desain sekrup
- Kecepatan sekrup
- Suhu barel
- Viskositas senyawa
- Dimensi strip umpan
- Volume tembakan
- Tekanan balik
- Kapasitas unit injeksi
- Kondisi sekrup dan laras
Meningkatkan kecepatan sekrup dapat mempersingkat persiapan tembakan, tetapi kecepatan yang berlebihan dapat menghasilkan panas tambahan dan mengurangi keamanan terhadap gosong.
Menaikkan suhu laras dapat meningkatkan aliran senyawa, tetapi suhu yang berlebihan dapat menyebabkan perubahan viskositas, partikel gosong, atau penyumbatan nosel.
Tujuannya adalah menghasilkan tembakan yang dapat diulang dan disiapkan dalam siklus produksi yang tersedia—bukan hanya waktu pemulihan sekrup sesingkat mungkin.
Jika memungkinkan, cetakan berikutnya harus diplastisasi sementara cetakan sebelumnya menyelesaikan vulkanisasi. Jika plastisasi memakan waktu lebih lama daripada pengerasan, unit injeksi akan menjadi hambatan.
Optimalkan Penutupan dan Pembukaan Cetakan
Pergerakan cetakan sering kali mengandung waktu non-produksi yang sebenarnya dapat dihindari.
Tinjauan:
- Langkah pembukaan cetakan
- Langkah penutupan cetakan
- Posisi gerakan cepat dan lambat
- Pengaturan perlindungan terhadap jamur
- Penumpukan tekanan penjepitan
- Langkah ejektor
- Respons perangkat keselamatan
- Persyaratan akses operator
Cetakan hanya perlu dibuka secukupnya untuk pengambilan produk yang aman, pemasangan sisipan, dan pemeriksaan.
Jarak bukaan yang berlebihan meningkat setiap siklus tanpa meningkatkan kualitas produk. Namun, mengurangi langkah terlalu jauh dapat menciptakan akses yang tidak aman atau merusak produk selama pengambilan.
Penutupan cetakan seringkali dapat menggunakan pendekatan yang lebih cepat diikuti oleh tahap perlindungan tekanan rendah yang terkontrol di dekat penutupan akhir. Bagian yang lambat harus cukup lama untuk melindungi cetakan tetapi tidak memperpanjang siklus secara tidak perlu.
Optimalkan Waktu Penyedotan Debu
Pencetakan dengan bantuan vakum menghilangkan udara dari rongga tertutup sebelum atau selama injeksi.
Waktu evakuasi yang berlebihan memperpanjang siklus tanpa selalu meningkatkan kualitas produk. Waktu yang tidak cukup dapat menyebabkan udara terperangkap dan menghasilkan gelembung, bekas gosong, atau hasil seduhan yang tidak sempurna.
Waktu vakum bergantung pada:
- Volume rongga
- Penyegelan cetakan
- Desain saluran vakum
- Kapasitas pompa
- Dimensi selang
- Respons katup
- Tingkat vakum yang dibutuhkan
- Geometri produk
Mesin tersebut harus memantau tingkat vakum aktual dan tidak hanya mengandalkan pengatur waktu tetap.
Jika vakum target tidak dapat dicapai dengan cepat, periksa segel cetakan, selang, sambungan, dan katup sebelum meningkatkan waktu evakuasi.
Kurangi Waktu Penyuntikan dengan Hati-hati
Kecepatan injeksi memengaruhi seberapa cepat rongga terisi, tetapi kecepatan maksimum jarang merupakan pengaturan yang tepat untuk setiap tahap.
Kecepatan berlebihan dapat menyebabkan:
- Udara terperangkap
- Bekas luka bakar
- Flash
- Masukkan gerakan
- Tekanan puncak tinggi
- Panas geser yang berlebihan
- Aliran material yang tidak stabil
Penyuntikan yang terlalu lambat dapat menyebabkan:
- Pengeringan prematur
- Foto-foto pendek
- Garis aliran yang terlihat
- Pembentukan garis las yang buruk
- Detail permukaan tidak lengkap
Injeksi bertahap dapat meningkatkan waktu pengisian dan kualitas:
- Kecepatan terkontrol melalui nosel dan saluran
- Pengisian lebih cepat melalui rongga utama.
- Kecepatan dikurangi di sekitar sisipan yang sensitif
- Pengisian akhir yang lebih lambat untuk memungkinkan udara keluar.
Pengujian jarak pendek dapat mengidentifikasi di mana transisi kecepatan harus terjadi.
The panduan tekanan dan kecepatan pencetakan injeksi karet menyediakan proses pengaturan dan pemecahan masalah yang terperinci.
Kontrol Pelari dan Pembatasan Gerbang
Saluran yang sempit, pintu air yang terlalu kecil, dan jalur aliran yang panjang meningkatkan kehilangan tekanan dan waktu pengisian.
Tanda-tanda resistensi aliran yang berlebihan meliputi:
- Tekanan injeksi tinggi
- Kecepatan injeksi aktual rendah
- Rongga jauh yang tidak lengkap
- Peningkatan tekanan yang cepat
- Bahan yang sangat panas
- Ketidakseimbangan rongga
- Gerbang sering tersumbat
Meningkatkan tekanan dapat memaksa material melewati saluran yang sempit, tetapi juga dapat menciptakan kelebihan material (flash) dan meningkatkan tegangan cetakan.
Desain runner dan gerbang harus serasi:
- Viskositas senyawa
- Volume tembakan total
- Panjang aliran
- Jumlah lubang
- Ketebalan produk
- Kapasitas unit injeksi
- Perilaku hangus
Perubahan cetakan harus divalidasi menggunakan data kualitas produk dan tekanan yang sebenarnya.
Optimalkan Waktu Vulkanisasi
Vulkanisasi seringkali merupakan tahap terlama dalam pencetakan injeksi karet.
Mengurangi waktu pengeringan menawarkan potensi waktu siklus yang signifikan, tetapi pengeringan yang kurang dapat memengaruhi:
- Kekerasan
- Sifat tarik
- Set kompresi
- Stabilitas dimensi
- Kekuatan ikatan
- Ketahanan panas
- Kinerja produk jangka panjang
Waktu pengeringan harus ditentukan menggunakan data pengeringan senyawa, ketebalan produk, suhu cetakan, dan pengujian produk jadi.
Faktor-faktor yang memengaruhi waktu vulkanisasi
- Formulasi karet
- Sistem pengeringan
- Suhu cetakan
- Suhu senyawa setelah injeksi
- Ketebalan produk
- Sisipan logam
- Posisi rongga
- Efisiensi perpindahan panas
- Sifat fisik yang dibutuhkan
Meningkatkan suhu cetakan dapat memperpendek proses vulkanisasi, tetapi juga dapat mengurangi keamanan terhadap gosong, memengaruhi pengisian, dan menyebabkan pengerasan yang tidak merata pada produk yang tebal.
Hindari waktu pengamanan yang berlebihan
Pengaturan produksi terkadang mencakup toleransi waktu pengeringan yang besar karena proses aslinya belum divalidasi secara menyeluruh.
Uji coba terkontrol dapat menentukan apakah tunjangan ini diperlukan.
Kurangi waktu pengeringan secara bertahap dan periksa:
- Kekerasan produk
- Dimensi
- Kondisi permukaan
- Pengobatan internal
- Kekuatan ikatan
- Kinerja kompresi
- Sifat mekanik yang dibutuhkan
Jangan menyetujui pengobatan yang lebih singkat hanya berdasarkan penampilan luar.
The panduan proses vulkanisasi karet menjelaskan hubungan antara suhu, waktu, dan ikatan silang.
Meningkatkan Keseragaman Suhu Cetakan
Suhu cetakan yang tidak merata mungkin memerlukan waktu pengeringan yang lebih lama untuk memastikan bahwa rongga terdingin atau bagian tertebal mencapai kondisi pengeringan yang dibutuhkan.
Variasi suhu dapat disebabkan oleh:
- Tata letak pemanas
- Elemen pemanas yang rusak
- Posisi sensor yang buruk
- Isolasi yang tidak memadai
- Kontak jamur yang tidak merata
- Pendinginan di dekat tepi cetakan
- Sisipan logam dingin
- Permukaan perpindahan panas yang terkontaminasi
Ukur suhu cetakan sebenarnya di beberapa lokasi, jangan hanya mengandalkan tampilan pada pengontrol.
Meningkatkan keseragaman dapat memungkinkan waktu pengerasan tervalidasi yang lebih singkat tanpa menaikkan titik acuan keseluruhan.
Gunakan Teknologi Cold Runner
Sistem saluran dingin karet menjaga agar senyawa di dalam saluran tetap berada di bawah kondisi pengerasan utama sementara karet di dalam rongga cetakan mengalami vulkanisasi.
Teknologi cold runner yang dirancang dengan benar dapat:
- Mengurangi limbah runner yang sudah diawetkan
- Mengurangi pekerjaan pemindahan runner.
- Mendukung produksi otomatis
- Meningkatkan distribusi material multi-rongga
- Kurangi langkah-langkah penanganan cetakan.
- Meningkatkan pemanfaatan material
Sistem cold runner memerlukan kontrol ketat terhadap suhu runner, isolasi, desain gerbang, dan gangguan produksi.
Hal ini tidak secara otomatis mengurangi waktu pengeringan kimia di dalam produk, tetapi dapat mengurangi penanganan sekunder dan waktu yang terkait dengan pembuangan material pengisi yang telah mengering.
Baca selengkapnya di panduan sistem saluran dingin karet.
Meningkatkan Ventilasi Jamur
Ventilasi yang tersumbat atau salah posisi dapat memperlambat pengisian cetakan dan meningkatkan tingkat penolakan.
Ventilasi yang buruk dapat menyebabkan:
- Perangkap udara
- Bekas luka bakar
- Foto-foto pendek
- Gelembung
- Tekanan injeksi tinggi
- Detail permukaan tidak lengkap
Operator dapat melakukan kompensasi dengan mengurangi kecepatan injeksi atau memperpanjang siklus pembuangan, yang akan meningkatkan waktu produksi.
Penempatan ventilasi yang tepat dan pembersihan rutin memungkinkan cetakan untuk terisi dalam jangka waktu proses yang diinginkan.
The panduan ventilasi cetakan karet Menjelaskan penempatan ventilasi, identifikasi jebakan udara, dan perawatannya.
Mengurangi Waktu Pelepasan Komponen
Penghilangan produk dapat menjadi kendala setelah injeksi dan pengeringan dioptimalkan.
Faktor-faktor yang memengaruhi waktu pelepasan cetakan meliputi:
- Fleksibilitas produk
- Potongan bawah
- Tekstur cetakan
- Desain ejektor
- Sisipkan struktur
- Flash
- Kondisi pelepasan cetakan
- Akses operator
- Suhu produk
- Peralatan penanganan suku cadang
Perbaikan yang mungkin dilakukan meliputi:
- Posisi ejektor yang dioptimalkan
- Pelepasan dengan bantuan udara
- Perangkat pengambilan otomatis
- Penanganan robot
- Akses operator yang lebih baik
- Mengurangi langkah pembukaan cetakan yang tidak perlu.
- Kontrol flash yang lebih baik
- Perlengkapan pemuatan sisipan terstandarisasi
Perubahan saat melepas cetakan tidak boleh mengubah bentuk produk atau merusak permukaan penyegelan.
Kurangi Frekuensi Pembersihan Jamur
Pembersihan yang sering mengganggu produksi dan menurunkan hasil efektif.
Penyebab umum meliputi:
- Kilatan cahaya memasuki ventilasi
- Bahan pelepas cetakan yang berlebihan
- Karet yang diawetkan di area pelari
- Senyawa terkontaminasi
- Dimensi ventilasi yang buruk
- Permukaan pemisah yang rusak
- Volume tembakan tidak tepat
Interval pembersihan harus didasarkan pada kondisi jamur dan tren kerusakan yang sebenarnya.
Mencegah penumpukan lebih efektif daripada mencoba mempersingkat operasi pembersihan setelah kontaminasi sudah terjadi.
Gunakan Pencetakan Injeksi Karet Multi-Stasiun
Peralatan multi-stasiun dapat mengurangi waktu tunggu unit injeksi dengan memisahkan proses injeksi dari vulkanisasi.
Selama salah satu rangkaian produksi:
- Satu cetakan menerima karet.
- Cetakan lainnya menyelesaikan proses pengeringan.
- Cetakan ketiga terbuka
- Stasiun lain menjalani pembongkaran sebagian.
- Unit injeksi menyiapkan atau mengirimkan suntikan berikutnya.
Pengaturan ini sangat berguna terutama ketika proses vulkanisasi memakan waktu jauh lebih lama daripada proses injeksi.
Manfaat yang mungkin diperoleh meliputi:
- Pemanfaatan unit injeksi yang lebih tinggi
- Pengoperasian cetakan paralel
- Peningkatan output per sistem injeksi
- Koordinasi waktu pengeringan yang lebih baik.
- Mengurangi waktu tunggu antar pengambilan gambar
- Potensi otomatisasi yang lebih besar
Jumlah stasiun harus sesuai dengan waktu pengeringan, waktu injeksi, waktu penanganan cetakan, kapasitas tembakan, dan hasil yang dibutuhkan.
Menambahkan stasiun tanpa menyeimbangkan faktor-faktor ini dapat menciptakan hambatan baru dalam pemberian makan, injeksi, atau pengeluaran produk.
milik TASU solusi pencetakan injeksi karet Menggabungkan sistem pengumpanan FIFO, injeksi bergerak, desain saluran dingin, dan pengoperasian multi-stasiun.
Produksi Stasiun Tunggal vs. Produksi Multi-Stasiun
| Faktor | Mesin stasiun tunggal | Mesin multi-stasiun |
|---|---|---|
| Unit injeksi | Didedikasikan untuk satu cetakan | Melayani beberapa stasiun cetakan |
| Menunggu vulkanisasi | Unit injeksi mungkin menunggu | Cetakan lain dapat disuntikkan. |
| Struktur peralatan | Lebih sederhana | Lebih kompleks |
| Koordinasi produksi | Mudah | Membutuhkan penjadwalan stasiun |
| Potensi otomatisasi | Sedang hingga tinggi | Tinggi |
| Paling cocok untuk | Produksi fleksibel atau volume lebih rendah | Produksi berulang dengan volume sedang dan tinggi. |
| Keterbatasan utama | Menunggu selama siklus pengeringan yang panjang | Persyaratan perencanaan dan peralatan yang lebih tinggi |
Pilihan yang tepat bergantung pada volume produksi, waktu pengeringan, jumlah cetakan, campuran produk, dan tata letak pabrik.
Otomatiskan Operasi Berulang
Otomatisasi dapat mengurangi variasi dalam operasi yang bergantung pada ketepatan waktu operator.
Area-area potensial untuk otomatisasi meliputi:
- Pemberian makan karet
- Sisipkan pemuatan
- Pergerakan cetakan
- Kontrol vakum
- Pengeluaran sebagian
- Penghapusan robot
- Transfer konveyor
- Inspeksi visual
- Perekaman parameter
Otomatisasi harus mengatasi kendala produksi yang terukur.
Pemasangan robot tidak akan meningkatkan produksi jika vulkanisasi tetap menjadi hambatan utama dan pembuangan produk sudah selesai sebelum proses pengeringan rampung.
Mengukur Efektivitas Peralatan Secara Keseluruhan
Waktu siklus saja tidak menunjukkan kinerja produksi secara keseluruhan.
Indikator yang bermanfaat meliputi:
- Waktu siklus teoretis
- Waktu siklus rata-rata aktual
- Bagian yang diterima per jam
- Tingkat penolakan
- Ketersediaan mesin
- Waktu henti yang direncanakan
- Waktu henti yang tidak direncanakan
- Frekuensi pembersihan jamur
- Limbah material
- Jam kerja per batch
Mesin yang beroperasi cepat dengan sering berhenti mungkin menghasilkan lebih sedikit komponen yang diterima dibandingkan dengan proses yang sedikit lebih lambat tetapi stabil.
Pantau kinerja selama keseluruhan shift dan batch produksi, alih-alih memilih siklus individual tercepat.
Masalah Siklus Waktu Umum
| Masalah | Kemungkinan penyebab | Pemeriksaan yang disarankan |
|---|---|---|
| Plastisasi menunda siklus berikutnya | Pemulihan sekrup yang lambat atau pengumpanan yang tidak stabil | Periksa strip pengumpan, kecepatan sekrup, dan suhu laras. |
| Waktu vakum terlalu lama | Kebocoran jamur atau saluran vakum tersumbat | Periksa segel, selang, dan katup. |
| Waktu penyuntikan meningkat | Viskositas tinggi atau penyempitan saluran | Tinjau kembali proses plastisasi, saluran dan gerbang. |
| Waktu pengeringan lebih lama dari yang diharapkan. | Suhu cetakan rendah atau tidak merata | Ukur suhu cetakan sebenarnya |
| Proses pembukaan cetakan memakan waktu terlalu lama. | Langkah pembukaan yang berlebihan | Konfirmasikan izin pemindahan yang diperlukan. |
| Pelepasan komponen tidak konsisten | Pelepasan yang sulit atau desain ejektor yang buruk | Periksa permukaan cetakan dan pengeluaran |
| Pembersihan mengganggu produksi. | Kilatan api atau residu menyumbat ventilasi | Periksa ukuran tembakan, kedalaman ventilasi, dan kesesuaian cetakan. |
| Mesin multi-stasiun menunggu | Stasiun-stasiun tersebut memiliki keseimbangan yang buruk. | Bandingkan waktu pengeringan, injeksi, dan pembongkaran. |
| Tingkat penolakan meningkat setelah optimasi. | Parameter diubah terlalu agresif. | Kembali ke jendela proses yang telah divalidasi |
| Produksi harian tetap rendah | Waktu henti di luar siklus mesin | Catat pemberhentian, pergantian, dan keterlambatan operator. |
Optimasi Waktu Siklus Langkah demi Langkah
Langkah 1: Tetapkan garis dasar
Rekam setidaknya satu siklus produksi lengkap dalam kondisi stabil.
Ukur setiap tahapan siklus, output suku cadang yang diterima, tingkat penolakan, dan waktu henti.
Langkah 2: Identifikasi hambatan
Tentukan tahap mana yang membatasi dimulainya siklus produksi berikutnya.
Pisahkan waktu mesin, waktu material, waktu cetakan, dan waktu operator.
Langkah 3: Periksa persyaratan kualitas
Konfirmasikan dimensi, sifat fisik, tingkat pengerasan, kualitas permukaan, dan kriteria inspeksi sebelum mengubah pengaturan.
Langkah 4: Ubah satu variabel
Sesuaikan satu parameter pada satu waktu agar pengaruhnya dapat diukur.
Langkah 5: Gunakan penyesuaian kecil
Kurangi waktu atau tingkatkan kecepatan secara bertahap. Perubahan besar membuat proses lebih mungkin tidak stabil.
Langkah 6: Validasi siklus berurutan
Satu bagian yang dapat diterima tidak menjamin proses yang stabil. Tinjau hasil pengambilan gambar secara berurutan dalam kondisi produksi normal.
Langkah 7: Hitung output yang diterima
Bandingkan jumlah suku cadang yang diterima per jam sebelum dan sesudah perubahan.
Langkah 8: Dokumentasikan jendela proses
Catat pengaturan normal dan batas penyesuaian yang diizinkan untuk operator.
Informasi yang Diperlukan untuk Evaluasi Waktu Siklus
Sebelum merekomendasikan perubahan peralatan atau proses, berikan informasi berikut:
- Jenis senyawa karet
- Data pengerasan dan pembakaran senyawa
- Gambar produk
- Berat produk
- Ketebalan dinding
- Masukkan informasi
- Dimensi cetakan
- Jumlah lubang
- Berat badan pelari
- Kerusakan siklus saat ini
- Waktu pengeringan saat ini
- Tingkat penolakan saat ini
- Keluaran target
- Operator yang tersedia
- Persyaratan otomatisasi
- Tata letak pabrik
Informasi ini membantu menentukan apakah peluang utama terletak pada mesin, cetakan, bahan baku, proses penanganan, atau tata letak produksi.
Pertanyaan yang Sering Diajukan
Berapakah waktu siklus tipikal untuk pencetakan injeksi karet?
Tidak ada waktu siklus universal. Hal ini bergantung pada komposisi bahan, ketebalan produk, suhu cetakan, jumlah rongga cetakan, metode injeksi, persyaratan pengeringan, dan tingkat otomatisasi.
Tahap mana yang biasanya memakan waktu paling lama?
Vulkanisasi seringkali merupakan tahap terlama, terutama untuk produk karet yang tebal. Hambatan sebenarnya masih perlu dikonfirmasi dari data produksi.
Bisakah suhu cetakan yang lebih tinggi mengurangi waktu siklus?
Suhu yang lebih tinggi dapat mempercepat pengerasan, tetapi juga dapat mengurangi keamanan terhadap gosong dan memengaruhi sifat pengisi atau produk. Setiap perubahan memerlukan validasi terkontrol.
Bisakah kecepatan injeksi ditingkatkan untuk mengurangi waktu siklus?
Ya, dalam rentang pemrosesan stabil dari senyawa dan cetakan. Kecepatan yang berlebihan dapat menyebabkan jebakan udara, bekas terbakar, kelebihan material, dan pergeseran sisipan.
Apakah penggunaan saluran pendingin dingin mengurangi waktu pengeringan?
Hal ini tidak secara langsung mengubah persyaratan pengeringan produk cetakan. Namun, hal ini dapat mengurangi limbah sisa cairan yang mengering, pekerjaan pembuangan sisa cairan, dan penanganan sekunder.
Bagaimana mesin multi-stasiun meningkatkan output?
Sistem ini memungkinkan satu unit injeksi untuk melayani beberapa cetakan. Satu cetakan dapat mengering sementara cetakan lain sedang diinjeksi, dibuka, atau dibongkar.
Apakah plastisasi dapat terjadi selama vulkanisasi?
Ya. Banyak mesin cetak injeksi karet dapat menyiapkan cetakan berikutnya sementara produk sebelumnya sedang mengering, asalkan konfigurasi mesin dan bahan yang digunakan memungkinkan.
Mengapa tingkat penolakan meningkat setelah mengurangi waktu siklus?
Proses tersebut mungkin tidak lagi memberikan waktu yang cukup untuk pengisian, penghilangan udara, pengeringan, atau persiapan material yang stabil. Tinjau tahap mana yang dipersingkat dan periksa cacat yang dihasilkan.
Apakah waktu siklus harus diukur dari satu kali pengambilan gambar cepat?
Tidak. Gunakan siklus stabil yang berurutan dan sertakan waktu yang dibutuhkan untuk operasi produksi rutin.
Mana yang lebih penting: waktu siklus atau hasil produksi?
Jumlah produk yang diterima per jam lebih bermanfaat daripada hanya waktu siklus saja karena mencakup jumlah rongga dan hasil produksi.
Bagaimana cara mengurangi waktu pelepasan komponen?
Tinjau langkah pembukaan cetakan, desain ejektor, permukaan cetakan, geometri produk, akses operator, dan opsi pengeluaran otomatis.
Data apa saja yang perlu dicatat selama proses optimasi?
Catat waktu setiap tahapan siklus, suhu, tekanan injeksi, pemulihan sekrup, berat produk, hasil pengerasan, tingkat penolakan, dan waktu henti.
Kesimpulan
Mengurangi waktu siklus pencetakan injeksi karet membutuhkan lebih dari sekadar meningkatkan kecepatan mesin atau mempersingkat vulkanisasi. Pemberian bahan, plastisasi, penyedotan vakum, injeksi, pengeringan, pergerakan cetakan, pelepasan cetakan, dan pembersihan harus dievaluasi sebagai satu sistem produksi.
Peningkatan terbesar berasal dari penghapusan hambatan aktual sambil mempertahankan jendela proses yang tervalidasi. Jumlah komponen yang diterima per jam, kualitas produk, dan waktu henti memberikan ukuran keberhasilan yang lebih andal daripada siklus individual tercepat.
Sistem cold runner, pemberian makan FIFO, kontrol injeksi terprogram, penanganan otomatis, dan produksi multi-stasiun dapat meningkatkan efisiensi jika disesuaikan dengan komposisi bahan, cetakan, dan target produksi.
TASU memproduksi mesin cetak karet otomatis dan sistem produksi multi-stasiun untuk alas kaki, otomotif, dan produk karet industri. Untuk mengevaluasi waktu siklus, konfigurasi cetakan, kapasitas tembakan, dan persyaratan otomatisasi, hubungi TASU.
