


Pengantar Cetakan Injeksi TPU
Tinjauan Umum TPU (Poliuretan Termoplastik)
Poliuretana termoplastik (TPU) adalah polimer serbaguna yang digunakan dalam berbagai aplikasi industri. Kombinasi unik antara elastisitas, ketahanan abrasi, dan ketangguhannya menjadikannya ideal untuk produk yang harus beroperasi di bawah tekanan atau dalam kondisi yang menantang. TPU umumnya digunakan dalam industri seperti otomotif, peralatan medis, peralatan olahraga, dan alas kaki. TPU dikenal karena kemampuannya untuk diproses menggunakan berbagai metode, termasuk ekstrusi, cetak tiup, dan cetak injeksi, yang memungkinkan produsen untuk mencapai desain yang rumit dengan akurasi dimensi yang sangat baik.
Pentingnya Cetakan Injeksi untuk TPU
Pencetakan injeksi adalah salah satu metode pemrosesan TPU yang paling efektif dan umum digunakan. Proses ini memungkinkan produsen untuk menciptakan komponen berkualitas tinggi dan kompleks dengan sifat yang konsisten. Salah satu keuntungan utama penggunaan pencetakan injeksi untuk TPU adalah kemampuannya untuk memproduksi komponen dalam jumlah besar dengan cepat dan efisien. Sifat termoplastik TPU juga membuatnya cocok untuk dilebur ulang dan diproses ulang, menambah daya tariknya dalam lingkungan produksi di mana penghematan biaya material sangat penting. Lebih lanjut, presisi pencetakan injeksi memastikan bahwa komponen TPU mempertahankan sifat mekanis yang diinginkan, seperti fleksibilitas, ketahanan aus, dan ketahanan kimia, yang sangat penting untuk banyak aplikasi.

Memahami Proses Pencetakan Injeksi TPU
Apa yang dimaksud dengan Cetakan Injeksi?
Pencetakan injeksi adalah proses manufaktur di mana material cair diinjeksikan ke dalam cetakan untuk menghasilkan komponen atau produk. Proses ini umumnya digunakan untuk material termoplastik seperti TPU karena memungkinkan presisi tinggi dan produksi skala besar. Dalam kasus TPU, material dipanaskan hingga titik lelehnya, diinjeksikan ke dalam cetakan di bawah tekanan tinggi, lalu didinginkan untuk membentuk bentuk yang diinginkan. Proses ini dapat diulang dan sangat skalabel, sehingga ideal untuk produksi massal komponen kompleks.
Langkah-Langkah dalam Cetakan Injeksi TPU
Proses pencetakan injeksi TPU dapat dibagi menjadi beberapa tahap utama:
-
Melelehkan Material TPU: Pelet atau granul TPU dimasukkan ke dalam hopper mesin cetak injeksi, di mana mereka dilelehkan oleh panas yang dihasilkan oleh barrel dan screw. Suhu perlu dikontrol dengan cermat untuk memastikan TPU meleleh dengan sempurna tanpa mengalami degradasi.
-
Penyuntikan Material ke dalam Cetakan: Setelah material dilelehkan, material tersebut disuntikkan ke dalam cetakan di bawah tekanan tinggi. Cetakan dirancang untuk menciptakan bentuk komponen yang diinginkan, dan biasanya terdiri dari dua bagian yang dijepit erat selama penyuntikan.
-
Pendinginan: Setelah material disuntikkan, cetakan didinginkan. Proses pendinginan ini memadatkan TPU, sehingga dapat mempertahankan bentuk cetakan. Waktu pendinginan sangat penting karena memengaruhi kualitas produk akhir, seperti permukaan akhir dan akurasi dimensi.
-
Ejeksi: Setelah komponen mendingin dan mengeras, cetakan terbuka dan komponen dikeluarkan. Siklus ini kemudian diulangi dengan set material TPU berikutnya.
Aplikasi Umum Cetakan Injeksi TPU
Cetakan injeksi TPU digunakan di banyak industri karena sifat-sifatnya yang unggul. Beberapa aplikasi yang paling umum meliputi:
-
Komponen Otomotif: TPU digunakan dalam produksi gasket, seal, bumper, dan komponen lain yang membutuhkan fleksibilitas dan daya tahan. Kemampuannya untuk bertahan di lingkungan yang keras menjadikan TPU ideal untuk aplikasi otomotif.
-
Alas kaki: TPU sering digunakan dalam produksi sol sepatu, sol dalam, dan komponen lain yang memerlukan elastisitas dan ketahanan terhadap keausan.
-
Peralatan Medis: TPU bersifat biokompatibel, sehingga cocok untuk aplikasi medis seperti tabung, konektor, dan peralatan bedah. Daya tahan dan fleksibilitasnya memastikan kinerja komponen medis dalam jangka panjang.
-
Barang Konsumen: TPU juga digunakan dalam produk seperti casing ponsel, peralatan olahraga, dan lapisan sentuhan lembut pada perangkat elektronik, berkat daya tahannya dan kemampuannya mempertahankan bentuknya di bawah tekanan.
Faktor Kunci dalam Cetakan Injeksi TPU
Karakteristik Bahan TPU
Sebelum mendalami proses cetak injeksi lebih lanjut, penting untuk memahami sifat unik TPU yang memengaruhi perilaku pencetakannya. TPU adalah material yang sangat fleksibel dengan ketahanan abrasi yang unggul, sehingga ideal untuk produk yang harus tahan terhadap tekanan berulang. TPU juga tahan terhadap minyak, gemuk, dan berbagai bahan kimia, sehingga memudahkan penggunaannya di lingkungan yang menantang.
Beberapa karakteristik penting TPU meliputi:
-
Kekerasan: TPU dapat dibuat dalam berbagai tingkat kekerasan, mulai dari lunak dan fleksibel hingga yang lebih kaku, tergantung pada kebutuhan spesifik produk. Skala kekerasan Shore biasanya digunakan untuk mengklasifikasikan material TPU, dan pilihan kekerasan akan memengaruhi proses pencetakan dan kinerja komponen akhir.
-
Elastisitas: TPU mempertahankan elastisitasnya dalam rentang suhu yang luas, yang merupakan faktor utama untuk komponen yang harus tetap fleksibel baik dalam lingkungan panas maupun dingin.
-
Ketahanan Kimia: TPU memiliki ketahanan yang sangat baik terhadap minyak, bahan bakar, dan bahan kimia lainnya, yang membuatnya sangat efektif untuk produk yang terpapar kondisi keras.
Memilih Material TPU yang Tepat untuk Injection Molding
Memilih jenis TPU yang tepat untuk aplikasi Anda sangat penting untuk mencapai hasil cetakan yang optimal. Berikut beberapa faktor yang perlu dipertimbangkan:
-
Persyaratan Kekerasan: Jika produk Anda membutuhkan fleksibilitas, grade TPU yang lebih lunak dapat dipilih. Jika kekakuan dan ketahanan aus lebih penting, grade TPU yang lebih keras mungkin lebih cocok.
-
Ketahanan Lingkungan: Untuk produk yang akan terkena minyak, pelarut, atau suhu ekstrem, memilih TPU dengan ketahanan kimia yang tepat sangatlah penting.
-
Sifat Aliran: Beberapa material TPU memiliki sifat aliran yang lebih baik, yang dapat memengaruhi kemudahan injeksi dan kualitas komponen akhir. Aliran material sangat penting untuk memastikan pengisian yang seragam dan meminimalkan cacat pada komponen cetakan.
Dengan memahami karakteristik material ini dan memilih jenis TPU yang tepat, produsen dapat mengoptimalkan proses pencetakan mereka untuk efisiensi dan kinerja produk.
Memahami Mesin Cetak Injeksi TPU
Komponen Mesin Cetak Injeksi TPU
A Mesin cetak injeksi TPU terdiri dari beberapa komponen utama, yang masing-masing berperan penting dalam memastikan material diproses dan dibentuk dengan tepat. Memahami bagaimana komponen-komponen ini bekerja sama akan membantu mengoptimalkan proses pencetakan dan menghindari potensi masalah. Komponen-komponen utama meliputi:
-
Hopper: Hopper adalah tempat material TPU mentah (dalam bentuk pelet atau granul) dimuat. Hopper memastikan pasokan material yang berkelanjutan ke dalam laras.
-
Laras dan Sekrup: Laras memanaskan bahan TPU hingga suhu leleh yang dibutuhkan, dan sekrup menggerakkan bahan melalui laras, memastikan pelelehan dan pencampuran yang merata.
-
Unit Injeksi: Unit ini mengontrol injeksi material TPU cair ke dalam cetakan. Kecepatan dan tekanan injeksi perlu dikontrol secara presisi untuk memastikan pengisian cetakan yang merata.
-
Cetakan: Cetakan adalah inti dari proses cetak injeksi. Cetakan menentukan bentuk produk akhir dan dirancang dengan saluran pendingin untuk membantu memadatkan material TPU setelah diinjeksikan.
-
Unit Penjepit: Unit penjepit menahan kedua bagian cetakan selama proses injeksi dan pendinginan. Kekuatan penjepit yang tepat memastikan cetakan tetap tertutup rapat untuk mencegah kebocoran material.
-
Sistem Pendingin: Setelah injeksi, komponen perlu didinginkan di dalam cetakan agar mengeras. Sistem pendingin mengalirkan air atau media pendingin lain melalui saluran di dalam cetakan untuk menurunkan suhu material yang diinjeksikan.
Memilih Mesin Cetak Injeksi yang Tepat untuk TPU
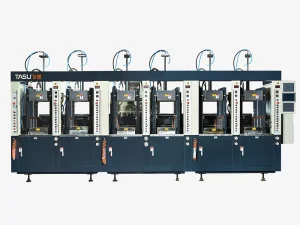
Memilih yang tepat mesin cetak injeksi bergantung pada beberapa faktor terkait material TPU dan desain komponen akhir. Pertimbangan utama meliputi:
-
Gaya Penjepit: Gaya penjepit adalah jumlah tekanan yang dibutuhkan untuk menyatukan kedua bagian cetakan selama proses injeksi. Gaya penjepit yang dibutuhkan bergantung pada ukuran komponen, viskositas material, dan kondisi pencetakan.
-
Kecepatan dan Tekanan Injeksi: Material TPU memiliki sifat alir yang bervariasi, tergantung pada kualitasnya. Mesin dengan kecepatan dan tekanan injeksi yang dapat disesuaikan akan memastikan TPU mengisi rongga cetakan tanpa cacat seperti short shot atau pengisian yang tidak lengkap.
-
Ukuran Tembakan: Ukuran tembakan mengacu pada volume material yang disuntikkan ke dalam cetakan. Ukuran ini harus disesuaikan dengan ukuran komponen yang diproduksi, memastikan efisiensi penggunaan material dan waktu siklus.
-
Kontrol Suhu: Karena TPU memerlukan kontrol suhu yang tepat untuk menghindari degradasi, mesin cetak injeksi dengan kemampuan pemanasan dan pendinginan yang akurat sangat penting.
Perawatan dan Pemecahan Masalah Mesin Cetak Injeksi TPU
Untuk menjaga umur panjang dan efisiensi mesin cetak injeksi TPU, perawatan yang tepat sangatlah penting. Disarankan untuk melakukan pemeriksaan rutin terhadap hal-hal berikut:
-
Sensor dan Pengontrol Suhu: Pastikan semuanya dikalibrasi dengan benar untuk menjaga suhu leleh tetap konsisten.
-
Unit Injeksi dan Sekrup: Bagian ini harus dibersihkan dan dilumasi secara teratur untuk menghindari penumpukan material dan memastikan aliran material yang lancar.
-
Sistem Hidrolik dan Pneumatik: Sistem hidrolik dan pneumatik mesin harus diperiksa secara berkala untuk mengetahui adanya kebocoran, memastikan bahwa tekanan penjepit dan tekanan injeksi dipertahankan dengan benar.
Masalah umum dan solusinya meliputi:
| Masalah | Kemungkinan Penyebab | Solusi |
|---|---|---|
| Masalah Aliran Material | Pengaturan suhu yang tidak tepat, filter tersumbat, kecepatan injeksi tidak memadai | Sesuaikan suhu, bersihkan filter, tingkatkan kecepatan injeksi |
| Cetakan Menempel | Waktu pendinginan yang berlebihan, agen pelepas yang tidak memadai | Sesuaikan waktu pendinginan, terapkan agen pelepas |
| Cacat Permukaan | Pendinginan tidak merata, pengaturan suhu tidak tepat | Kontrol suhu cetakan, pastikan pendinginan yang seragam |
Kontrol Suhu dalam Cetakan Injeksi TPU
Kisaran Suhu Cetak Injeksi TPU yang Optimal
Kontrol suhu sangat penting dalam pencetakan injeksi TPU. Suhu yang tepat memastikan material mengalir dengan mudah ke dalam cetakan, mengisi rongga sepenuhnya, dan memadat dengan sifat yang diinginkan. Kisaran suhu untuk TPU biasanya meliputi:
-
Suhu Leleh: TPU biasanya meleleh pada kisaran 210°C hingga 230°C, tergantung pada kualitas material yang digunakan. Jika suhu terlalu rendah, material mungkin tidak meleleh dengan sempurna, yang mengakibatkan pengisian yang tidak sempurna atau cacat pada bagian cetakan. Di sisi lain, jika suhu terlalu tinggi, TPU dapat terdegradasi, kehilangan elastisitas dan sifat-sifat lain yang diinginkan.
-
Suhu Cetakan: Suhu cetakan biasanya berkisar antara 20°C hingga 60°C, tergantung pada kompleksitas dan ketebalan komponen. Suhu cetakan yang lebih rendah dapat meningkatkan hasil akhir permukaan, sementara suhu yang lebih tinggi dapat mengurangi waktu siklus tetapi dapat memengaruhi sifat mekanis komponen akhir.
Dampak Suhu pada Sifat Material TPU
Suhu yang digunakan selama pencetakan injeksi TPU secara langsung memengaruhi sifat akhir komponen:
-
Kekerasan dan Fleksibilitas: Suhu cetakan yang lebih tinggi dapat menghasilkan komponen yang lebih fleksibel dan lembut, sedangkan suhu cetakan yang lebih rendah dapat menghasilkan komponen yang lebih kaku.
-
Permukaan Akhir: Suhu juga memengaruhi permukaan akhir. Suhu cetakan yang tinggi biasanya menghasilkan permukaan yang lebih halus, sementara suhu yang lebih rendah dapat menyebabkan cacat permukaan seperti bekas aliran atau goresan pendek.
-
Akurasi Dimensi: Mempertahankan suhu yang konsisten di seluruh proses memastikan stabilitas dimensi, mencegah lengkungan atau penyusutan setelah pendinginan.
Optimasi Proses Pencetakan Injeksi TPU
Waktu Siklus dan Efisiensi
Mengoptimalkan waktu siklus merupakan faktor kunci dalam meningkatkan efisiensi pencetakan injeksi TPU. Waktu siklus terdiri dari beberapa tahap: waktu injeksi, waktu pendinginan, dan waktu ejeksi. Dengan meminimalkan waktu pendinginan dan mengoptimalkan desain cetakan, produsen dapat mengurangi waktu siklus secara signifikan. Namun, memperpendek waktu siklus terlalu lama dapat mengakibatkan cacat kualitas, sehingga menemukan keseimbangan yang tepat sangatlah penting.
Mengurangi Cacat pada Cetakan Injeksi TPU
Cacat umum pada pencetakan injeksi TPU meliputi:
-
Perangkap Udara: Perangkap udara terjadi ketika udara terperangkap di dalam rongga cetakan, yang menyebabkan ketidaksempurnaan pada komponen. Hal ini dapat dihindari dengan memastikan ventilasi yang tepat dalam desain cetakan dan mengoptimalkan kecepatan injeksi.
-
Tanda Aliran: Tanda aliran terjadi ketika material mengalir tidak merata ke dalam cetakan. Menyesuaikan tekanan dan suhu injeksi dapat membantu meminimalkan masalah ini.
-
Kelengkungan: Kelengkungan dapat terjadi karena pendinginan yang tidak merata atau pengaturan suhu yang tidak tepat. Hal ini dapat diminimalkan dengan mengontrol suhu cetakan dan memastikan pendinginan yang merata.
Kesimpulan
Kesimpulannya, pencetakan injeksi poliuretan termoplastik merupakan proses yang sangat efektif untuk menghasilkan komponen yang tahan lama dan fleksibel di berbagai industri. Memahami proses pencetakan injeksi TPU, termasuk pentingnya kontrol suhu, pemilihan material, dan optimalisasi mesin, sangat penting untuk mencapai komponen berkualitas tinggi. Dengan berfokus pada faktor-faktor kunci ini dan terus mengoptimalkan mesin dan proses pencetakan injeksi, produsen dapat meningkatkan efisiensi, mengurangi cacat, dan menghasilkan produk TPU unggul yang memenuhi kebutuhan aplikasi mereka.
