


परिचय: विविध उद्योगों में रबर की महत्वपूर्ण भूमिका
रबर की लोच, लचीलापन और टिकाऊपन के अद्वितीय संयोजन ने अनगिनत क्षेत्रों में एक आधारशिला सामग्री के रूप में इसकी स्थिति को मजबूत किया है। यह हमारे दैनिक जीवन में चुपचाप काम करने वाला घोड़ा है - टायरों से जो कारों को सड़क पर रखते हैं और सील जो औद्योगिक रिसाव को रोकते हैं, जूते के तलवों तक जो हर कदम को सहारा देते हैं और जीवन रक्षक चिकित्सा उपकरणों में सटीक घटक होते हैं। रबर उत्पादों की इस विशाल श्रृंखला को क्या संभव बनाता है? इसका उत्तर विशेष रबर मोल्डिंग और निर्माण प्रक्रियाओं में निहित है। ये तकनीकें रबर को केवल प्रयोग करने योग्य आकार नहीं देती हैं; ये सीधे उत्पाद के प्रदर्शन, दीर्घायु और स्थिरता को निर्धारित करती हैं। जैसे-जैसे उद्योग अधिक जटिल डिजाइनों, उच्च प्रदर्शन मानकों और लागत प्रभावी उत्पादन की मांग करते हैं, रबर मोल्डिंग के तरीके तेजी से विकसित हुए हैं
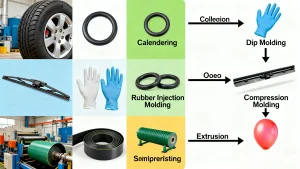
[सुझाया गया चित्र: एक कोलाज्ड इन्फोग्राफ़िक जिसमें आम रबर उत्पादों (टायर, ओ-रिंग, दस्ताने, चिकित्सा उपकरण) को सूक्ष्म लेबल के साथ दिखाया गया है जो उन्हें उनकी संबंधित मोल्डिंग प्रक्रियाओं से जोड़ते हैं। रबर की सर्वव्यापकता को मोल्डिंग तकनीकों से दृश्य रूप से जोड़ने के लिए इसे परिचय अनुभाग के शीर्ष पर रखें।]
1. कम्प्रेशन मोल्डिंग: रबर मोल्डिंग का आदरणीय स्तंभ
1.1 सिद्धांत और प्रक्रिया प्रवाह
कम्प्रेशन मोल्डिंग पारंपरिक रबर निर्माण की रीढ़ है—विश्वसनीय, सरल और समय-परीक्षित। यह इस प्रकार काम करता है: सबसे पहले, बिना पके रबर कंपाउंड (जिसे "ब्लैंक" या "प्रीफॉर्म" कहा जाता है) की एक निश्चित मात्रा को अंतिम भाग के सामान्य आकार के अनुसार काटा या आकार दिया जाता है। फिर इस ब्लैंक को एक गर्म मोल्ड गुहा (आमतौर पर स्टील या एल्युमीनियम से बना)। साँचे का ऊपरी आधा भाग (प्लेटन) कसकर बंद हो जाता है, जिससे उच्च तापमान (आमतौर पर 150-200°C) और दबाव (10-50 MPa) दोनों लगते हैं। गर्मी वल्कनीकरण को सक्रिय करती है—एक रासायनिक प्रतिक्रिया जो रबर को कठोर बनाती है—जबकि दबाव सामग्री को गुहा के हर कोने को भरने के लिए मजबूर करता है। कठोरीकरण पूरा होने के बाद (समय रबर के प्रकार और भाग की मोटाई के अनुसार अलग-अलग होता है), साँचा खुल जाता है, और तैयार भाग को बाहर निकाल लिया जाता है।
[सुझाया गया चित्र: कम्प्रेशन मोल्डिंग का चरण-दर-चरण आरेख: 1) बिना पका हुआ रबर ब्लैंक मोल्ड कैविटी में रखा गया; 2) मोल्ड को बंद करना और ऊष्मा/दबाव लगाना; 3) वल्कनीकरण प्रक्रिया; 4) मोल्ड को खोलना और उसके भागों को निकालना। मुख्य घटकों (मोल्ड कैविटी, प्लेटन, रबर ब्लैंक) को लेबल करें। "सिद्धांत और प्रक्रिया प्रवाह" उपशीर्षक के बाद रखें।]
1.2 विशेषताएँ और अनुप्रयोग
कम्प्रेशन मोल्डिंग निर्माताओं के लिए एक पसंदीदा विकल्प क्यों है? इसकी बहुमुखी प्रतिभा—यह साधारण फ्लैट गैस्केट से लेकर अंडरकट वाले जटिल पुर्जों तक, सब कुछ संभाल सकती है। उन्नत विधियों की तुलना में टूलिंग और उपकरणों की लागत भी कम होती है, जो इसे छोटे से मध्यम उत्पादन के लिए आदर्श बनाती है। हालाँकि, इसके कुछ नुकसान भी हैं: चक्र समय धीमा होता है (क्योंकि प्रत्येक पुर्ज़े को मैन्युअल रूप से लोड/अनलोड करना पड़ता है), और पुर्ज़े के चारों ओर अक्सर अतिरिक्त रबर (जिसे "फ़्लैश" कहा जाता है) जम जाता है, जिसे उत्पादन के बाद ट्रिमिंग की आवश्यकता होती है।
इसके सामान्य अनुप्रयोगों में प्लंबिंग के लिए ओ-रिंग, भारी मशीनरी के लिए वाइब्रेशन माउंट, औद्योगिक पाइपों के लिए गैस्केट और इलेक्ट्रॉनिक्स के लिए रबर फीट शामिल हैं। इसका उपयोग कस्टम पुर्जों के लिए भी किया जाता है जहाँ कम टूलिंग लागत अल्ट्रा-फास्ट उत्पादन की आवश्यकता से अधिक होती है।
2. ट्रांसफर मोल्डिंग: पारंपरिक और उन्नत तकनीकों के बीच एक सेतु
2.1 परिचालन तंत्र
ट्रांसफर मोल्डिंग, संपीड़न और इंजेक्शन मोल्डिंग के सर्वोत्तम गुणों का मिश्रण है, जिससे संपीड़न और इंजेक्शन मोल्डिंग की कुछ सीमाएँ हल हो जाती हैं। यह प्रक्रिया एक रबर ब्लैंक को एक अलग, गर्म कक्ष में रखकर शुरू होती है जिसे "पॉट" कहा जाता है (जो मोल्ड कैविटी के ऊपर स्थित होता है)। फिर एक प्लंजर ब्लैंक को नीचे की ओर धकेलता है, जिससे पिघला हुआ रबर छोटे चैनलों ("स्प्रू" और "रनर" कहलाते हैं) से होकर बंद मोल्ड कैविटी में चला जाता है। जब रबर कैविटी को भर देता है और वल्कनाइज़ हो जाता है, तो मोल्ड खुल जाता है, और भाग को हटा दिया जाता है—साथ ही पॉट और चैनलों में बचा हुआ रबर (जिसे कभी-कभी पुनर्चक्रित किया जा सकता है)।
यह नियंत्रित प्रवाह सुनिश्चित करता है कि रबर साँचे के सबसे छोटे भागों तक भी पहुँच जाए, जिससे यह सख्त सहनशीलता वाले भागों या अंतःस्थापित धातु आवेषण (जैसे रबर-लेपित बोल्ट) के लिए एकदम उपयुक्त हो जाता है।
[सुझाया गया चित्र: एक ट्रांसफ़र मोल्डिंग सेटअप का अनुप्रस्थ काट आरेख, जिसमें पॉट, प्लंजर, स्प्रू, रनर, मोल्ड कैविटी और एम्बेडेड मेटल इंसर्ट को लेबल किया गया है। पॉट से कैविटी तक पिघले हुए रबर के प्रवाह पथ को हाइलाइट करें। इसे "ऑपरेशनल मैकेनिज़्म" उपशीर्षक के बाद रखें।]
2.2 लाभ और कमियाँ
ट्रांसफर मोल्डिंग की सबसे बड़ी जीतें हैं उच्च आयामी सटीकता और कम्प्रेशन मोल्डिंग की तुलना में कम फ़्लैश—क्योंकि रबर को खुली गुहा में संपीड़ित करने के बजाय एक बंद गुहा में धकेला जाता है। यह जटिल डिज़ाइनों (जैसे कई छेदों या इन्सर्ट वाले पुर्जों) को भी अधिक विश्वसनीय तरीके से संभालता है। हालाँकि, इसकी लागत ज़्यादा होती है: साँचा ज़्यादा जटिल होता है (पॉट और चैनलों के कारण), और सामग्री की बर्बादी ज़्यादा होती है (स्प्रू/रनर से)। उपकरणों में शुरुआती निवेश भी कम्प्रेशन मोल्डिंग की तुलना में ज़्यादा होता है, इसलिए यह उन उत्पादन कार्यों के लिए सबसे उपयुक्त है जहाँ सटीकता अतिरिक्त खर्च को उचित ठहराती है।
3. इंजेक्शन मोल्डिंग: परिशुद्धता और दक्षता पुनर्परिभाषित
3.1 प्रक्रिया का हृदय - इंजेक्शन मोल्डिंग मशीन
जब उच्च मात्रा, परिशुद्धता रबर उत्पादन की बात आती है, तो रबर इंजेक्शन मोल्डिंग मशीन स्टार है। कम्प्रेशन या ट्रांसफर मोल्डिंग के विपरीत, यह मशीन लगभग हर चरण को स्वचालित करती है, जिससे यह बड़े पैमाने पर निर्माण के लिए एक कारगर मशीन बन जाती है। एक विशिष्ट रबर इंजेक्शन मोल्डिंग मशीन इसके तीन मुख्य घटक हैं:
- गर्म बैरल: बिना उपचारित रबर के छर्रे या यौगिक को बैरल में डाला जाता है, जहां घूमते हुए स्क्रू (या प्लंजर) पिघल जाते हैं और सामग्री को एक समान, प्रवाहमय अवस्था में मिला देते हैं।
- इंजेक्शन यूनिटएक बार जब रबर प्लास्टिकीकृत हो जाता है, तो इकाई इसे अत्यधिक उच्च दबाव (50-200 एमपीए) पर मोल्ड गुहा में इंजेक्ट करती है - यह सुनिश्चित करते हुए कि यह सबसे बारीक विवरणों को भी भर देता है।
- कीलक इकाई: यह इंजेक्शन और क्योरिंग के दौरान साँचे के दोनों हिस्सों को कसकर बंद रखता है। साँचे को खुलने से रोकने के लिए क्लैम्पिंग बल इंजेक्शन के दबाव के बराबर होना चाहिए (जिससे भागों में चमक या विकृतियाँ आ सकती हैं)।
आधुनिक इंजेक्शन मोल्डिंग मशीनें इसमें तापमान, दबाव और चक्र समय के लिए नियंत्रण भी शामिल हैं - जिससे लगातार, दोहराए जाने वाले उत्पादन की अनुमति मिलती है।
[सुझाया गया चित्र: रबर इंजेक्शन मोल्डिंग मशीन का एक विस्तृत चित्र या 3D रेंडरिंग, जिसमें गर्म बैरल, इंजेक्शन यूनिट, क्लैम्पिंग यूनिट, मोल्ड और कंट्रोल पैनल को दर्शाया गया हो। गर्म बैरल के अंदर स्क्रू को दिखाते हुए एक छोटा सा इनसेट जोड़ें। मशीन की भूमिका को उजागर करने के लिए इसे "इंजेक्शन मोल्डिंग" अनुभाग की शुरुआत में रखें।]
3.2 प्रक्रिया और विशिष्ट विशेषताएं
रबर इंजेक्शन मोल्डिंग एक निर्बाध, स्वचालित चक्र का अनुसरण करता है:
- खिलारबर कम्पाउंड को मशीन के हॉपर में लोड किया जाता है और गर्म बैरल में डाला जाता है।
- plasticizationबैरल का स्क्रू रबर को पिघलाकर मिला देता है, जिससे समय से पहले रबर खराब होने से बचने के लिए तापमान नियंत्रित रहता है।
- इंजेक्शनपिघले हुए रबर को उच्च दबाव पर नोजल के माध्यम से बंद मोल्ड गुहा में धकेला जाता है।
- इलाज (वल्कनीकरण)रबर को सुखाने के लिए साँचे को गर्म रखा जाता है - यहाँ चक्र का समय संपीड़न मोल्डिंग की तुलना में कम होता है (अक्सर 30 सेकंड से 5 मिनट तक)।
- बेदख़लएक बार ठीक हो जाने पर, क्लैम्पिंग यूनिट खुल जाती है, और इजेक्टर पिन तैयार भाग को बाहर धकेल देते हैं।
सबसे बड़ा लाभ? रफ़्तार (उच्च मात्रा वाले रन के लिए आदर्श), स्थिरता (भागों के बीच न्यूनतम भिन्नता), और कम फ़्लैश (चूँकि इंजेक्शन के दौरान साँचा बंद रहता है)। इससे पहले से आकार दिए गए ब्लैंक की ज़रूरत भी खत्म हो जाती है, जिससे सामग्री तैयार करने में लगने वाला समय कम हो जाता है।
[सुझाया गया चित्र: रबर इंजेक्शन मोल्डिंग का एक सरलीकृत प्रवाह चार्ट, जिसमें प्रत्येक चरण (फीडिंग → प्लास्टिकीकरण → इंजेक्शन → क्योरिंग → इजेक्शन) को दर्शाने वाले चिह्न हैं। मुख्य लाभों पर संक्षिप्त टिप्पणियाँ जोड़ें (उदाहरण के लिए, फीडिंग के अंतर्गत "पूर्व-आकार के रिक्त स्थान की आवश्यकता नहीं")। इसे "प्रक्रिया और विशिष्ट विशेषताएँ" उपशीर्षक के बाद रखें।]
3.3 व्यापक अनुप्रयोग
इसकी सटीकता और दक्षता के कारण, रबर इंजेक्शन मोल्डिंग महत्वपूर्ण उद्योगों में उपयोग किया जाता है:
- ऑटोमोटिव: वाइपर ब्लेड सील, इंजन माउंट, बुशिंग और डोर वेदरस्ट्रिपिंग (जहां प्रदर्शन के लिए स्थिरता महत्वपूर्ण है)।
- चिकित्सा: सिरिंज गास्केट, कैथेटर टिप और प्रत्यारोपण योग्य रबर भागों जैसे बाँझ घटक (प्रक्रिया का कम संदूषण जोखिम चिकित्सा मानकों को पूरा करता है)।
- औद्योगिकपंप, वाल्व और हाइड्रोलिक प्रणालियों के लिए बड़ी सील (उच्च दबाव सुनिश्चित करता है कि भाग भारी उपयोग को संभाल सकें)।
- उपभोक्ता वस्तुओं: टूथब्रश ग्रिप्स, खिलौने के पुर्जे, और उपकरण गैस्केट (अधिक मात्रा में उत्पादन से लागत कम रहती है)।
4. एक्सट्यूज़न: निरंतर उत्पादन की कला
4.1 एक्सट्रूज़न सिद्धांत का अनावरण
एक्सट्रूज़न का मतलब है निरंतर, एकसमान उत्पादन—एकसमान अनुप्रस्थ काट वाले पुर्जों (जैसे ट्यूब, होज़ या प्रोफ़ाइल) के लिए एकदम सही। यह इस प्रकार काम करता है: बिना पकाए रबर को एक गर्म एक्सट्रूडर (घूमते हुए स्क्रू वाला एक लंबा बैरल) में डाला जाता है। स्क्रू रबर को आगे की ओर धकेलता है, और उसे पिघलाकर मिलाता है। बैरल के अंत में, रबर को एक विशेष आकार के डाई (जैसे, ट्यूब के लिए एक गोलाकार डाई, स्ट्रिप्स के लिए एक आयताकार डाई) से गुजारा जाता है। जैसे ही रबर डाई से बाहर निकलता है, वह डाई के आकार को बनाए रखता है—फिर उसे सुखाने के लिए एक शीतलन या वल्कनीकरण इकाई (अक्सर जल स्नान या ओवन) में ले जाया जाता है। परिणाम? रबर की एक लंबी, निरंतर लंबाई जिसे मनचाहे आकार में काटा जा सकता है।
[सुझाया गया चित्र: एक एक्सट्रूडर का पार्श्व-दृश्य आरेख, जिसमें हॉपर, गर्म बैरल, घूमता हुआ स्क्रू, डाई और वल्कनीकरण बाथ दिखाया गया है। रबर के फीडिंग से एक्सट्रूज़न तक के मार्ग को हाइलाइट करें, और डाई द्वारा रबर को एक ट्यूब का आकार देते हुए क्लोज़-अप दिखाएँ। इसे "एक्सट्रूज़न सिद्धांत का अनावरण" उपशीर्षक के बाद रखें।]
4.2 प्रक्रिया विशेषताएँ और सीमाएँ
एक्सट्रूज़न की सबसे बड़ी ताकत है क्षमतायह प्रतिदिन हजारों मीटर उत्पाद का उत्पादन कर सकता है, जो इसे उच्च-मात्रा की आवश्यकताओं के लिए आदर्श बनाता है। यह सरल आकृतियों के लिए भी लागत-प्रभावी है, क्योंकि डाई टूलिंग मोल्डिंग टूल्स की तुलना में कम जटिल है। हालाँकि, इसकी कुछ सीमाएँ हैं: यह केवल स्थिर अनुप्रस्थ काट (बिना किसी जटिल वक्र या अंडरकट) वाले भागों के लिए ही काम करता है। इसके अतिरिक्त, वल्कनीकरण के बाद समय और लागत बढ़ जाती है—इंजेक्शन मोल्डिंग के विपरीत, जहाँ साँचे में ही क्यूरिंग होती है। आम एक्सट्रूडेड उत्पादों में गार्डन होज़, ऑटोमोटिव ईंधन लाइनें, खिड़कियों के लिए वेदरस्ट्रिपिंग, और निर्माण के लिए रबर प्रोफाइल (जैसे, दरवाज़े की सील) शामिल हैं।
5. कैलेंडरिंग: शीट को आकार देना और कम्पोजिट बनाना
5.1 कैलेंडरिंग की मूल बातें
कैलेंडरिंग, बनाने की सबसे महत्वपूर्ण प्रक्रिया है पतली रबर शीट या मिश्रित सामग्री बनाने के लिए कपड़ों पर रबर की परत चढ़ाना। इसमें गर्म, घूमते हुए रोल्स (आमतौर पर 2-5 रोल एक ऊर्ध्वाधर या क्षैतिज ढेर में व्यवस्थित) की एक श्रृंखला का उपयोग किया जाता है। प्रक्रिया इस प्रकार है: बिना पका हुआ रबर पहले सेट के रोल्स के बीच डाला जाता है, जो इसे निचोड़कर एक पतली, एकसमान परत में फैला देते हैं। जैसे-जैसे रबर अगले रोल्स से गुजरता है, रोल्स के बीच के अंतर को सटीक मोटाई (0.1 मिमी से लेकर कई मिलीमीटर तक) प्राप्त करने के लिए समायोजित किया जाता है। मिश्रित सामग्रियों (जैसे टायर प्लाई) के लिए, कपड़े को रबर के साथ रोल्स में डाला जाता है—रबर को कपड़े में दबाकर एक मजबूत शीट बनाई जाती है। फिर तैयार उत्पाद को ठंडा करके सुखाया जाता है।
[सुझाया गया चित्र: 4-रोल कैलेंडरिंग मशीन का ऊपर से नीचे का आरेख, जिसमें रबर और कपड़े को पहले रोल गैप में डाला जा रहा है, फिर उन्हें एक पतली मिश्रित शीट बनाने के लिए क्रमिक रोल से गुजारा जा रहा है। रोल, रबर फीड, फैब्रिक फीड और तैयार शीट को लेबल करें। सटीकता को दर्शाने के लिए एक माप चिह्न (जैसे, "0.5 मिमी मोटाई") लगाएँ। इसे "कैलेंडरिंग के मूल सिद्धांत" उपशीर्षक के बाद लगाएँ।]
5.2 प्रमुख अनुप्रयोग क्षेत्र
कैलेंडरिंग उन उद्योगों में महत्वपूर्ण है जो पतली, मजबूत रबर सामग्री पर निर्भर करते हैं:
- टायर निर्माणप्राथमिक उपयोग - कैलेंडरिंग से "कारकस प्लाईज़" (प्रबलित फैब्रिक-रबर शीट जो टायर की संरचना बनाती है) और "ट्रेड प्लाईज़" (रबर परत जो सड़क के संपर्क में रहती है) का उत्पादन होता है।
- कन्वेयर बेल्टकैलेंडरिंग के माध्यम से निर्मित रबर-लेपित कपड़े की चादरें कारखानों और खदानों में उपयोग की जाने वाली लचीली, टिकाऊ बेल्ट बनाती हैं।
- waterproofingमोटी रबर शीट का उपयोग छत, तालाब लाइनर और तहखाने के जलरोधक के लिए किया जाता है - कैलेंडरिंग विश्वसनीय सुरक्षा के लिए एक समान मोटाई सुनिश्चित करता है।
- वस्त्ररेनकोट, वेटसूट और औद्योगिक एप्रन के लिए रबर-लेपित कपड़े कैलेंडरिंग का उपयोग करके बनाए जाते हैं।
6. डिपिंग / डिप मोल्डिंग: मास्टरिंग थिन - फिल्म निर्माण
6.1 डुबकी लगाने की प्रक्रिया विस्तार से
डिप मोल्डिंग बनाने के लिए स्वर्ण मानक है पतले, लचीले रबर उत्पाद—ऐसे उत्पादों के बारे में सोचें जिनकी दीवारें 0.1 मिमी जितनी पतली हों। यह प्रक्रिया एक साँचे (अक्सर सिरेमिक, धातु या प्लास्टिक से बना) से शुरू होती है जिसका आकार अंतिम उत्पाद (जैसे, ग्लव साँचा) जैसा होता है। साँचे को पहले साफ़ किया जाता है और एक रिलीज़ एजेंट से उपचारित किया जाता है (ताकि बाद में रबर अलग हो सके)। इसके बाद, इसे लिक्विड रबर कंपाउंड (आमतौर पर लेटेक्स या सिंथेटिक रबर के घोल) से भरे एक टैंक में डुबोया जाता है। साँचे को एक निश्चित समय के लिए भिगोने के लिए छोड़ दिया जाता है—ज़्यादा देर तक भिगोने से दीवारें मोटी हो जाती हैं। डुबोने के बाद, साँचे को बाहर निकाल लिया जाता है और अतिरिक्त रबर को टपका दिया जाता है। फिर इसे सुखाया जाता है (विलायक पदार्थों को हटाने के लिए) और रबर को सख्त करने के लिए (गर्मी या रासायनिक उपचार द्वारा) ठीक किया जाता है। अंत में, साँचे को छीलकर या रोल करके तैयार पतली परत वाला उत्पाद निकाला जाता है।
[सुझाया गया चित्र: डिप मोल्डिंग प्रक्रिया को दर्शाने वाली तस्वीरों का एक क्रम: 1) दस्ताने के आकार का सिरेमिक साँचा; 2) तरल लेटेक्स में डूबा हुआ साँचा; 3) लेटेक्स कोटिंग के साथ उठा हुआ साँचा; 4) सुखाने/ठीक करने का ओवन; 5) तैयार दस्ताने को साँचे से निकाला गया। प्रत्येक चरण को स्पष्ट रूप से लेबल करें। "डिपिंग प्रक्रिया विस्तार से" उपशीर्षक के बाद रखें।]
6.2 डिप मोल्डिंग के लिए आदर्श उत्पाद प्रकार
डिप मोल्डिंग की ताकत पतले, सीमलेस उत्पाद बनाने की इसकी क्षमता में निहित है - जो इसे निम्नलिखित के लिए अपरिहार्य बनाती है:
- चिकित्सा उद्योगसर्जिकल दस्ताने, जांच दस्ताने, फिंगर कॉट और कैथेटर गुब्बारे (पतली दीवारें लचीलापन और संवेदनशीलता प्रदान करती हैं, जबकि सीमलेस डिजाइन संदूषण को रोकता है)।
- सुरक्षात्मक गियर: भोजन से निपटने के लिए डिस्पोजेबल दस्ताने, प्रयोगशाला कार्य के लिए रसायन प्रतिरोधी दस्ताने, और रबर सील वाले धूल मास्क।
- उपभोक्ता वस्तुओंगुब्बारे, खिलौना निचोड़ने वाली गेंदें, तथा छोटे इलेक्ट्रॉनिक्स के लिए जलरोधी कवर (पतला रबर उत्पादों को हल्का रखता है)।
7. कास्टिंग: जटिल और विस्तृत भागों की फोर्जिंग
7.1 द्रव पॉलिमर के लिए कास्टिंग सिद्धांत
कास्टिंग के लिए डिज़ाइन किया गया है जटिल, विस्तृत भाग जिसे अन्य प्रक्रियाएँ (जैसे एक्सट्रूज़न या कम्प्रेशन मोल्डिंग) संभाल नहीं सकतीं। अन्य विधियों में प्रयुक्त ठोस रबर यौगिकों के विपरीत, ढलाई में तरल पॉलिमर—आमतौर पर लिक्विड सिलिकॉन रबर (LSR) या पॉलीयूरेथेन (PU)। यह प्रक्रिया सरल लेकिन सटीक है: सबसे पहले, एक साँचा (जो अक्सर सिलिकॉन, एल्युमिनियम या रेज़िन से बना होता है) वांछित भाग के सटीक आकार का बनाया जाता है—जिसमें लोगो या बनावट जैसे छोटे-छोटे विवरण भी शामिल होते हैं। फिर लिक्विड रबर को एक क्योरिंग एजेंट (सख्ती लाने के लिए) के साथ मिलाया जाता है और साँचे में डाला या इंजेक्ट किया जाता है। साँचे को तब तक रखा जाता है (कमरे के तापमान पर या गर्म ओवन में, पॉलिमर के आधार पर) जब तक रबर सख्त होकर ठोस न हो जाए। सख्त हो जाने के बाद, साँचे को खोला जाता है और भाग को हटा दिया जाता है—किसी भी प्रकार की छंटाई की आवश्यकता नहीं होती, क्योंकि तरल बिना किसी अतिरिक्त चीज़ के हर विवरण को भर देता है।
[सुझाया गया चित्र: लिक्विड सिलिकॉन रबर को एक विस्तृत साँचे (जैसे, छोटे खांचे वाला एक मेडिकल कंपोनेंट साँचा) में डालते हुए एक क्लोज़-अप फ़ोटो। साँचे के बगल में तैयार भाग को दिखाते हुए एक इनसेट लगाएँ, जिसमें रबर हर विवरण की प्रतिकृति कैसे बनाता है, इस पर प्रकाश डालें। इसे "लिक्विड पॉलिमर के लिए कास्टिंग सिद्धांत" उपशीर्षक के बाद लगाएँ।]
7.2 विशेषताएँ और अनुप्रयोग
कास्टिंग की बारीक विवरण और जटिल ज्यामिति को पकड़ने की क्षमता इसे निम्नलिखित के लिए आदर्श बनाती है:
- चिकित्सा घटक: नैदानिक उपकरणों के लिए कस्टम आकार की सील, मेडिकल ट्यूबिंग के लिए लचीले कनेक्टर, और प्रत्यारोपण योग्य भाग (एलएसआर जैव-संगत है, जो चिकित्सा मानकों को पूरा करता है)।
- कला और प्रोटोटाइपिंग: मूर्तियों, सजावटी तत्वों और प्रोटोटाइप की प्रतिकृतियां (ढलाई से त्वरित मोल्ड निर्माण और छोटे बैच उत्पादन की अनुमति मिलती है)।
- औद्योगिक भागफोर्कलिफ्ट या छोटी मशीनरी के लिए ठोस टायर (मोटे, टिकाऊ भाग जिनमें कोई सीम नहीं होती) और अनियमित आकार के उपकरणों के लिए कस्टम गास्केट।
- उपभोक्ता इलेक्ट्रॉनिक्सरिमोट कंट्रोल के लिए रबर कीपैड, स्मार्टवॉच के लिए वाटरप्रूफ सील, और लैपटॉप के लिए कंपन-रोधी पैर (विस्तृत आकार तंग डिवाइस स्थानों में फिट होते हैं)।
निष्कर्ष
रबर मोल्डिंग और फॉर्मिंग की दुनिया स्थिर नहीं है—यह नवाचार और उद्योग की मांग से प्रेरित एक गतिशील क्षेत्र है। कम्प्रेशन मोल्डिंग की विश्वसनीयता से लेकर सटीकता तक, रबर इंजेक्शन मोल्डिंग (उन्नत द्वारा संचालित) रबर इंजेक्शन मोल्डिंग मशीनें), प्रत्येक प्रक्रिया ने एक महत्वपूर्ण स्थान बना लिया है। जैसे-जैसे तकनीक आगे बढ़ रही है, हम रोमांचक बदलाव देख रहे हैं: अधिक स्वचालित इंजेक्शन मोल्डिंग मशीनें जो अपशिष्ट को कम करते हैं, ढलाई के लिए नए तरल पॉलिमर जो सख्त पर्यावरणीय मानकों को पूरा करते हैं, और एक्सट्रूज़न विधियां जो अधिक जटिल क्रॉस-सेक्शन बना सकती हैं।
निर्माताओं के लिए, सफलता की कुंजी उत्पाद के लिए सही प्रक्रिया का मिलान करने में निहित है: कम मात्रा वाले गैस्केट के लिए संपीड़न मोल्डिंग का चयन करना, रबर इंजेक्शन मोल्डिंग उच्च-मात्रा वाले चिकित्सा पुर्जों के लिए, और जटिल प्रोटोटाइप के लिए ढलाई के लिए। इन रुझानों से आगे रहकर, रबर उद्योग उन उत्पादों को आकार देना जारी रखेगा जो हमारी दुनिया को चलाते हैं—एक समय में एक अच्छी तरह से ढाला हुआ पुर्जा।
