


इंजेक्शन मोल्डिंग अनगिनत प्लास्टिक और रबर के पुर्जों के निर्माण के लिए एक आधारभूत निर्माण प्रक्रिया है, और इंजेक्शन मोल्डिंग मशीन का टन भार एक महत्वपूर्ण कारक के रूप में उभरता है जो सीधे तौर पर परिचालन दक्षता और उत्पाद की गुणवत्ता को आकार देता है। टन भार, संक्षेप में, वह क्लैम्पिंग बल है जो इंजेक्शन चरण के दौरान साँचे को कसकर बंद रखने के लिए मशीन द्वारा लगाया जाता है। उचित टन भार का चयन केवल एक तकनीकी विवरण नहीं है—यह सुचारू उत्पादन सुनिश्चित करने के लिए एक निर्णायक निर्णय है, क्योंकि गलत टन भार से कई तरह की समस्याएँ हो सकती हैं, खराब पुर्जों से लेकर मशीन के क्षतिग्रस्त होने तक।
चाहे आप इंजेक्शन मोल्डिंग उद्योग में नए हों या अनुभवी पेशेवर, इंजेक्शन मोल्डिंग मशीन के टन भार के मूल सिद्धांतों में महारत हासिल करना आपके संचालन को बेहतर बनाने की कुंजी है। यह सुनिश्चित करता है कि आपकी मशीन अधिकतम दक्षता से चले, अपशिष्ट कम से कम हो, और लगातार उच्च-गुणवत्ता वाले उत्पाद प्रदान करे। इस लेख में, हम इंजेक्शन मोल्डिंग मशीन के टन भार के हर महत्वपूर्ण पहलू पर चर्चा करेंगे, जिसमें इंजेक्शन मोल्डिंग मशीन के टन भार की गणना करने का तरीका भी शामिल है। इंजेक्शन मोल्डिंग मशीन, इसे प्रभावित करने वाले कारक, रबर मोल्डिंग के लिए विशिष्ट विचार, और खराब टन भार चयन के परिणाम।
इंजेक्शन मोल्डिंग मशीन का टन भार क्या है?
इंजेक्शन मोल्डिंग मशीन का टन भार एक मुख्य विनिर्देश है जो विशिष्ट मोल्डिंग कार्यों को संभालने के लिए मशीन की क्षमता को निर्धारित करता है। मूलतः, यह उस क्लैम्पिंग बल को संदर्भित करता है जो मशीन उच्च दबाव में पिघले हुए पदार्थ को इंजेक्ट करते समय मोल्ड को बंद रखने के लिए लगाती है। टन में मापा गया यह बल प्रक्रिया के दौरान मोल्ड की अखंडता बनाए रखने के लिए अपरिहार्य है।
पर्याप्त क्लैम्पिंग बल (अर्थात, बहुत कम टन भार) के बिना, पिघली हुई सामग्री डालने पर साँचा थोड़ा खुल सकता है। इससे फ़्लैश जैसे दोष उत्पन्न हो सकते हैं—साँचे के अंतराल से अतिरिक्त सामग्री का रिसना—या अधूरे पुर्जे जो डिज़ाइन विनिर्देशों को पूरा नहीं करते। इसके विपरीत, अत्यधिक टन भार न केवल अनावश्यक है; इससे ऊर्जा की बर्बादी होती है, मशीन के पुर्जों पर अनावश्यक दबाव पड़ता है, और समय के साथ घिसावट बढ़ जाती है।
इंजेक्शन मोल्डिंग मशीन का टन भार उत्पादित होने वाले पुर्जों के आकार और जटिलता के साथ सीधे मेल खाता है। उच्च टन भार वाली मशीनें बड़े सांचों और अधिक जटिल पुर्जों को संभालने के लिए सुसज्जित होती हैं, क्योंकि वे उच्च इंजेक्शन दबाव में बड़े सांचों को भी बंद रखने के लिए आवश्यक बल उत्पन्न कर सकती हैं। इसके विपरीत, कम टन भार वाली मशीनें छोटे, सरल पुर्जों के लिए अधिक उपयुक्त होती हैं, और ऐसे अनुप्रयोगों के लिए अधिक लागत-प्रभावी और ऊर्जा-कुशल समाधान प्रदान करती हैं।
ढाले जाने वाली सामग्री का प्रकार, साँचे का डिज़ाइन और पुर्जे का आकार, ये सभी कारक आवश्यक टन भार निर्धारित करने में महत्वपूर्ण भूमिका निभाते हैं। इसका मतलब है कि अपनी परियोजना की ज़रूरतों को ठीक से समझना ज़रूरी है ताकि ज़रूरत से ज़्यादा टन भार वाली मशीन में ज़्यादा निवेश न करना पड़े या ऐसी मशीन से जूझना न पड़े जिसमें काम पूरा करने के लिए पर्याप्त बल न हो।
इंजेक्शन मोल्डिंग मशीन के लिए टन भार की गणना कैसे करें
इंजेक्शन मोल्डिंग मशीन के सही टन भार की गणना में सैद्धांतिक सूत्रों और वास्तविक दुनिया के विचारों का मिश्रण शामिल होता है। आवश्यक टन भार का अनुमान लगाने के लिए इस्तेमाल किया जाने वाला मूल सूत्र एक शुरुआती बिंदु प्रदान करता है, लेकिन इसे आपकी परियोजना के विशिष्ट पहलुओं को ध्यान में रखते हुए समायोजित किया जाना चाहिए।
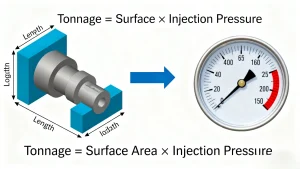
इंजेक्शन मोल्डिंग मशीन के लिए टन भार की गणना करने का सामान्य सूत्र है:
टन भार = सतह क्षेत्र × इंजेक्शन दबाव
सटीकता सुनिश्चित करने के लिए आइए प्रत्येक घटक को विभाजित करें:
सतह क्षेत्रफल
पृष्ठीय क्षेत्रफल, ढले हुए भाग के उस क्षेत्रफल को दर्शाता है जो मशीन की क्लैम्पिंग प्लेटों के संपर्क में आता है। सरल, सपाट भागों के लिए, इसकी गणना बुनियादी ज्यामिति (जैसे, लंबाई × चौड़ाई) का उपयोग करके की जा सकती है। हालाँकि, अनियमित आकृतियों, गड्ढों या अंडरकट वाले जटिल भागों के लिए, अधिक विस्तृत दृष्टिकोण की आवश्यकता होती है—जिसमें अक्सर कुल संपर्क क्षेत्र को सटीक रूप से मापने के लिए 3D मॉडलिंग या विशेष सॉफ़्टवेयर का उपयोग किया जाता है। यहाँ छोटी-सी भी गलत गणना टन भार अनुमान में महत्वपूर्ण त्रुटियों का कारण बन सकती है।
इंजेक्शन दबाव
इंजेक्शन दाब, पिघली हुई सामग्री को साँचे की गुहा में धकेलने के लिए मशीन द्वारा लगाया गया बल है। यह दाब कई कारकों पर निर्भर करता है: सामग्री का प्रकार (जैसे, कठोर प्लास्टिक बनाम लचीले इलास्टोमर्स), भाग की दीवार की मोटाई (पतली दीवारों को भरने के लिए अधिक दाब की आवश्यकता होती है), और साँचे की परिस्थितियाँ (जैसे, तापमान)। मानक इंजेक्शन दाब 20 से 150 MPa (मेगापास्कल) तक होता है, लेकिन इष्टतम मानों के लिए सामग्री निर्माता के दिशानिर्देशों का संदर्भ लेना महत्वपूर्ण है।
उदाहरण गणना
मान लीजिए आप 100 वर्ग सेमी क्षेत्रफल वाले एक साधारण प्लास्टिक के हिस्से को ढाल रहे हैं, और उस सामग्री के लिए अनुशंसित इंजेक्शन दबाव 60 MPa है। सूत्र का उपयोग करते हुए:
टन भार = 100 cm² × 60 MPa = 6000 kgf (किलोग्राम बल)
किलोग्राम बल को टन (इंजेक्शन मोल्डिंग मशीन टन भार के लिए मानक इकाई) में परिवर्तित करने के लिए, 1000 से विभाजित करें:
टन भार = 6000 किग्रा ÷ 1000 = 6 टन
इसका मतलब यह है कि आपको भाग को प्रभावी ढंग से ढालने के लिए कम से कम 6 टन के क्लैम्पिंग बल वाली इंजेक्शन मोल्डिंग मशीन की आवश्यकता होगी।
यह ध्यान रखना ज़रूरी है कि यह सूत्र एक बुनियादी अनुमान प्रदान करता है। अंतिम टन भार आवश्यकता को समायोजित करने के लिए अतिरिक्त कारकों—जैसे कि पुर्जे की जटिलता (जैसे, पतली दीवारें जो दबाव की आवश्यकताओं को बढ़ाती हैं), साँचे की सामग्री (जैसे, स्टील बनाम एल्युमीनियम), और इंजेक्शन की गति (उच्च गति इंजेक्शन के लिए अतिरिक्त टन भार की आवश्यकता हो सकती है)—को भी ध्यान में रखा जाना चाहिए।
इंजेक्शन मोल्डिंग मशीन के टन भार को प्रभावित करने वाले कारक
इंजेक्शन मोल्डिंग मशीन के आवश्यक टन भार को कई कारक प्रभावित करते हैं, और महंगी गलतियों से बचने के लिए इन्हें समझना बेहद ज़रूरी है। नीचे सबसे महत्वपूर्ण कारक दिए गए हैं:
सामग्री का प्रकार
विभिन्न सामग्रियों के अलग-अलग गुण होते हैं जो टन भार की ज़रूरतों को प्रभावित करते हैं। उदाहरण के लिए, रबर और इलास्टोमर्स को मानक थर्मोप्लास्टिक्स (जैसे, पॉलीइथाइलीन या पॉलीप्रोपाइलीन) की तुलना में ज़्यादा टन भार की आवश्यकता होती है। ऐसा इसलिए है क्योंकि रबर की श्यानता ज़्यादा होती है (जिससे इसे इंजेक्ट करना मुश्किल हो जाता है) और प्रत्यास्थता ज़्यादा होती है (जिसके कारण यह इंजेक्शन के बाद "वापस उछल" जाता है, जिससे साँचे को बंद रखने के लिए ज़्यादा बल की आवश्यकता होती है)। इसी तरह, उच्च-घनत्व वाली सामग्री या उच्च गलन प्रवाह दर वाली सामग्रियों को साँचे के रिसाव को रोकने के लिए अतिरिक्त क्लैम्पिंग बल की आवश्यकता हो सकती है।
भाग डिजाइन
पुर्जे के डिज़ाइन की जटिलता सीधे तौर पर टन भार को प्रभावित करती है। उदाहरण के लिए, पतली दीवार वाले पुर्जों को साँचे को पूरी तरह भरने के लिए ज़्यादा दबाव की ज़रूरत होती है, जिससे साँचे को बंद रखने के लिए ज़रूरी टन भार बढ़ जाता है। गहरे या कई गुहिकाओं वाले पुर्जों को भी ज़्यादा बल की ज़रूरत होती है, क्योंकि इंजेक्शन का दबाव एक बड़े क्षेत्र में वितरित होता है। यहाँ तक कि रिब्स या बॉस जैसी छोटी-छोटी विशेषताएँ भी सतह के क्षेत्रफल को बढ़ा सकती हैं, जिसके लिए टन भार समायोजन की आवश्यकता होती है।
मशीन का आकार और स्ट्रोक की लंबाई
बड़ी इंजेक्शन मोल्डिंग मशीनें बड़े साँचों को समायोजित करने के लिए डिज़ाइन की जाती हैं, जिन्हें सुरक्षित रूप से बंद करने के लिए स्वाभाविक रूप से अधिक टन भार की आवश्यकता होती है। स्ट्रोक की लंबाई—साँचे को खोलने और बंद करने के लिए तय की गई दूरी—भी एक भूमिका निभाती है: लंबी स्ट्रोक लंबाई का मतलब है कि मशीन को साँचे को बंद करने और पूरे चक्र में दबाव बनाए रखने के लिए अधिक बल लगाना होगा। इसके विपरीत, छोटी स्ट्रोक लंबाई वाली छोटी मशीनों को छोटे साँचों के लिए कम टन भार की आवश्यकता होती है।
समय चक्र
कम चक्र समय (अर्थात, तेज़ उत्पादन दर) के लिए अक्सर ज़्यादा टन भार की आवश्यकता होती है। जब चक्रों को त्वरित किया जाता है, तो इंजेक्शन चरण तेज़ होता है, जिससे कम समय में साँचे पर ज़्यादा दबाव पड़ता है। तेज़ इंजेक्शन के दौरान साँचे को खुलने से रोकने के लिए, मशीन को स्थिरता बनाए रखने के लिए अतिरिक्त क्लैम्पिंग बल की आवश्यकता होती है। उच्च गति उत्पादन के लिए अनुकूलित मशीनों को आमतौर पर इन माँगों को पूरा करने के लिए ज़्यादा टन भार क्षमता के साथ डिज़ाइन किया जाता है।
रबर इंजेक्शन मोल्डिंग मशीन: टन भार संबंधी विचार
प्लास्टिक मोल्डिंग के लिए इस्तेमाल की जाने वाली मशीनों की तुलना में रबर इंजेक्शन मोल्डिंग मशीन के लिए विशिष्ट टन भार की आवश्यकता होती है। रबर के अंतर्निहित गुण—उच्च श्यानता, लोच, और उपचार की आवश्यकता—इसे ढालना अधिक चुनौतीपूर्ण बनाते हैं, और इसके परिणामस्वरूप उच्च टन भार की आवश्यकता होती है।
रबर की लोचदार पुनर्प्राप्ति
रबर इंजेक्शन मोल्डिंग मशीन को अधिक टन भार की आवश्यकता होने का एक प्रमुख कारण रबर की इलास्टिक रिकवरी है। पिघले हुए रबर को साँचे में डालने के बाद, क्योरिंग प्रक्रिया के दौरान दबाव कम होने पर यह फैलने (या "वापस उछलने") की प्रवृत्ति रखता है। इस विस्तार को रोकने और साँचे को कसकर बंद रखने के लिए—यह सुनिश्चित करने के लिए कि पुर्जा अपना आकार और आयाम बनाए रखे—मशीन को अतिरिक्त क्लैम्पिंग बल लगाना पड़ता है। इस अतिरिक्त टन भार के बिना, साँचा थोड़ा खुल सकता है, जिससे पुर्जा चमक सकता है या विकृत हो सकता है।
मोल्ड का आकार और गुहा की गहराई
रबर इंजेक्शन मोल्डिंग मशीन अक्सर बड़े साँचों या गहरे कैविटी वाले साँचों (गैस्केट, सील या होज़ जैसे रबर के पुर्जों में आम) को संभालती है। बड़े साँचों का सतही क्षेत्रफल बड़ा होता है, जिससे दबाव बनाए रखने के लिए आवश्यक क्लैम्पिंग बल बढ़ जाता है। गहरे कैविटी के लिए अधिक टन भार की भी आवश्यकता होती है, क्योंकि कैविटी को पूरी तरह से भरने के लिए आवश्यक इंजेक्शन दबाव अधिक होता है, और साँचे को बंद रखने के लिए मशीन को इस दबाव का प्रतिकार करना पड़ता है।
सामग्री-विशिष्ट आवश्यकताएँ
विभिन्न प्रकार के रबर (जैसे, प्राकृतिक रबर, नाइट्राइल रबर, सिलिकॉन) की चिपचिपाहट और कड़ापन की ज़रूरतें अलग-अलग होती हैं। उदाहरण के लिए, सिलिकॉन रबर को कड़ापन के लिए उच्च तापमान की आवश्यकता होती है, जो सामग्री के प्रवाह और दबाव की ज़रूरतों को प्रभावित कर सकता है—अंततः टन भार को प्रभावित करता है। अपनी विशिष्ट सामग्री के लिए आवश्यक सटीक टन भार निर्धारित करने के लिए रबर निर्माता के विनिर्देशों से परामर्श करना आवश्यक है।
इंजेक्शन मोल्डिंग मशीन का सही टन भार कैसे चुनें
इंजेक्शन मोल्डिंग मशीन के सही टन भार का चयन केवल गणना सूत्र लागू करने से कहीं अधिक है। इसके लिए एक समग्र दृष्टिकोण की आवश्यकता होती है जो पुर्जों की आवश्यकताओं, सामग्री के गुणों और उत्पादन लक्ष्यों के बीच संतुलन बनाए रखे। इसे कैसे करें, यहाँ बताया गया है:
टन भार=सतह क्षेत्रफल×इंजेक्शन दबाव
भाग के आकार और डिज़ाइन का मूल्यांकन करें
भाग के आकार, दीवार की मोटाई और जटिलता का विश्लेषण करके शुरुआत करें। बड़े भागों या पतली दीवारों, गहरे गड्ढों या कई विशेषताओं वाले भागों के लिए अधिक टन भार की आवश्यकता होगी। सतह क्षेत्र को सटीक रूप से मापने के लिए भाग का एक विस्तृत 3D मॉडल बनाएँ, और विचार करें कि डिज़ाइन तत्व (जैसे, अंडरकट, रिब्स) दबाव और टन भार आवश्यकताओं को कैसे प्रभावित कर सकते हैं।
भौतिक गुणों को समझें
सामग्री के विनिर्देशों पर शोध करें—चाहे वह प्लास्टिक हो, रबर हो या इलास्टोमर। अनुशंसित इंजेक्शन दबाव और टन भार के लिए निर्माता के दिशानिर्देश देखें। रबर इंजेक्शन मोल्डिंग मशीनसामग्री की लोच और श्यानता पर विशेष ध्यान दें, क्योंकि इनके कारण उच्च टन भार की आवश्यकता होगी।
चक्र समय और उत्पादन दक्षता पर विचार करें
यदि आपको कम चक्र समय के साथ उच्च उत्पादन मात्रा की आवश्यकता है, तो मूल गणना से थोड़ा अधिक टन भार वाली मशीन चुनें। तेज़ चक्र इंजेक्शन के दबाव और गति को बढ़ाते हैं, इसलिए अतिरिक्त टन भार यह सुनिश्चित करता है कि साँचा बंद रहे और पुर्जे एक समान रहें। कम मात्रा में उत्पादन या धीमे चक्रों के लिए, गणना किए गए टन भार के करीब वाली मशीन पर्याप्त हो सकती है।
अधिक या कम टन भार से बचें
"सुरक्षित" रहने के लिए ज़रूरत से ज़्यादा टन भार वाली मशीन चुनना आकर्षक लग सकता है, लेकिन यह अकुशल है। ज़्यादा टन भार वाली मशीनें ज़्यादा ऊर्जा खपत करती हैं, उनकी परिचालन लागत ज़्यादा होती है, और पुर्जों पर अनावश्यक दबाव पड़ता है। वहीं, कम टन भार वाली मशीनें सांचों को ठीक से बंद करने में कठिनाई का सामना करती हैं, जिससे खराबी, लंबा चक्र समय और मशीन घिसाव होता है। अपनी गणना की गई ज़रूरतों के अनुरूप टन भार का लक्ष्य रखें, साथ ही अप्रत्याशित चरों के लिए एक छोटा बफर (आमतौर पर 10-20%) भी रखें।
गलत टन भार चुनने के परिणाम
इंजेक्शन मोल्डिंग मशीन के गलत टन भार का चयन करने से दूरगामी परिणाम हो सकते हैं, जिससे उत्पाद की गुणवत्ता, मशीन का जीवनकाल और परिचालन लागत प्रभावित हो सकती है:
उत्पाद दोष
- अपर्याप्त टन भार: बहुत कम क्लैम्पिंग बल के कारण मोल्ड लीकेज होता है, जिसके परिणामस्वरूप फ्लैश (भागों पर अतिरिक्त सामग्री), मोल्ड का अधूरा भरना (खोखले या विकृत भागों का निर्माण), और खराब सतही फिनिश होती है। इन दोषों के लिए दोबारा काम करने या स्क्रैपिंग की आवश्यकता होती है, जिससे अपशिष्ट बढ़ता है।
- अत्यधिक भार: बहुत अधिक बल लगाने से पुर्जे में विकृति या टेढ़ापन आ सकता है, क्योंकि ठंडा होने के दौरान साँचा उस पुर्जे पर अत्यधिक दबाव डालता है। इससे साँचे को भी नुकसान पहुँच सकता है—जैसे, साँचे की प्लेटों का मुड़ना या टूटना—जिससे बाद के सभी पुर्जों में स्थायी दोष उत्पन्न हो सकते हैं।
मशीन का घिसाव और क्षति
- अधिक भार: आवश्यकता से अधिक भार वाली मशीनें हाइड्रोलिक सिस्टम, क्लैम्पिंग प्लेट्स और टाई बार पर अनावश्यक दबाव डालती हैं। इससे घिसावट बढ़ जाती है, जिससे बार-बार ब्रेकडाउन, महंगी मरम्मत और मशीन का जीवनकाल कम हो जाता है।
- कम-टन भार: टन भार की ज़रूरतों को पूरा करने में संघर्ष कर रही मशीनें अक्सर अपनी भरपाई के लिए अपने हाइड्रोलिक पंपों और मोटरों पर ज़रूरत से ज़्यादा काम चलाती हैं। इससे ओवरहीटिंग, द्रव रिसाव और महत्वपूर्ण पुर्जों की समय से पहले खराबी हो सकती है।
उत्पादन लागत में वृद्धि
- अधिक टन भार: अधिक टन भार वाली मशीनें ज़्यादा ऊर्जा की खपत करती हैं (ज़रूरत न होने पर भी), जिससे बिजली बिल बढ़ जाते हैं। इन्हें खरीदना और रखरखाव करना भी ज़्यादा महंगा होता है, जिससे शुरुआती और लंबी अवधि की लागत बढ़ जाती है।
- कम टन भार: खराब पुर्जों को दोबारा काम करने या स्क्रैप करने की ज़रूरत पड़ती है, जिससे सामग्री और श्रम की बर्बादी होती है। लंबा चक्र समय (क्योंकि मशीन सांचों को ठीक से भरने में कठिनाई महसूस करती है) उत्पादन क्षमता को कम करता है, जिससे समग्र दक्षता और लाभप्रदता कम हो जाती है।
सारांश
इंजेक्शन मोल्डिंग मशीन का टन भार एक महत्वपूर्ण कारक है जो उत्पादन क्षमता, उत्पाद की गुणवत्ता और उपकरण की दीर्घायु को सीधे प्रभावित करता है। इंजेक्शन मोल्डिंग मशीन का टन भार, इंजेक्शन के दौरान सांचों को बंद रखने के लिए आवश्यक क्लैम्पिंग बल को संदर्भित करता है, और इंजेक्शन मोल्डिंग मशीन के लिए टन भार की गणना कैसे करें, यह जानना—सतह क्षेत्र को इंजेक्शन दबाव से गुणा करके, वास्तविक कारकों के अनुसार समायोजित करके—सटीक चयन के लिए आवश्यक है।
मुख्य बातों में सामग्री का प्रकार (रबर इंजेक्शन मोल्डिंग मशीन में रबर की लोच के कारण अधिक टन भार की आवश्यकता होती है), पुर्जे का डिज़ाइन, मशीन का आकार और चक्र समय शामिल हैं। गलत टन भार चुनने से—चाहे वह बहुत अधिक हो या बहुत कम—दोष, मशीन को नुकसान और बढ़ी हुई लागत का कारण बनता है। सभी कारकों का सावधानीपूर्वक मूल्यांकन करके और सटीक गणनाओं का उपयोग करके, निर्माता सुचारू संचालन, उच्च-गुणवत्ता वाले पुर्जे और दीर्घकालिक लाभप्रदता सुनिश्चित करने के लिए इष्टतम टन भार का चयन कर सकते हैं।
