


फुटवियर उद्योग की विशाल तस्वीर में, रबर सोल का उत्पादन निस्संदेह इसकी तकनीकी नींव का आधार है। रबर लंबे समय से उच्च-प्रदर्शन वाले रबर सोल बनाने के लिए प्राथमिक सामग्री रहा है, क्योंकि इसमें उत्कृष्ट घिसाव प्रतिरोध, फिसलन प्रतिरोध और उच्च लचीलापन है। क्लासिक जूतों से लेकर उच्च-स्तरीय बास्केटबॉल स्नीकर्स तक, रबर सोल दुनिया में हर कदम पर लोगों का साथ देते हैं। इन सबके पीछे सटीक और जटिल मोल्डिंग प्रक्रियाओं की एक श्रृंखला है। यह लेख रबर सोल के लिए कई मुख्य मोल्डिंग तकनीकों पर गहराई से चर्चा करता है, और इस बात पर ध्यान केंद्रित करता है कि आधुनिक रबर सोल कैसे काम करते हैं। रबर इंजेक्शन मोल्डिंग मशीनें उद्योग के स्वरूप में क्रांतिकारी बदलाव आया है।
1. आधारशिला प्रक्रिया: मोल्डिंग
मोल्डिंग रबर उत्पादों में पारंपरिक और सबसे व्यापक रूप से इस्तेमाल की जाने वाली प्रक्रिया है, जिसका रबर सोल के उत्पादन में एक लंबा इतिहास है।
प्रक्रिया विश्लेषण
यह प्रक्रिया "केक पकाने" जैसी है। सबसे पहले, मिश्रित रबर यौगिक को एक रोलर के माध्यम से शीट में दबाया जाता है और फिर चाकू का उपयोग करके एक विशिष्ट वजन और आकार में काटा जाता है। ऑपरेटर यौगिकों को पहले से गर्म किए गए साँचे की गुहा में रखते हैं, जिसे आमतौर पर वल्कनीकरण तापमान (आमतौर पर लगभग 150-160 डिग्री सेल्सियस) तक गर्म किया जाता है। फिर एक हाइड्रोलिक मशीन ऊपरी और निचले साँचों पर दबाव डालती है, जिससे सैकड़ों टन बल उत्पन्न होता है। उच्च तापमान और उच्च दबाव के दोहरे प्रभाव में, यौगिक नरम होकर बहने लगता है, साँचे की हर बारीक गुहा को तेज़ी से भरता है और इस दौरान एक महत्वपूर्ण सल्फर क्रॉस-लिंकिंग प्रतिक्रिया होती है। निर्दिष्ट वल्कनीकरण समय (जो कुछ मिनटों से लेकर दस मिनट से अधिक तक हो सकता है) के बाद, साँचे में ढाले गए रबर के सोल को हटाया जा सकता है।
यह प्रक्रिया "केक पकाने" जैसी है। सबसे पहले, मिश्रित रबर यौगिक को एक रोलर के माध्यम से शीट में दबाया जाता है और फिर चाकू का उपयोग करके एक विशिष्ट वजन और आकार में काटा जाता है। ऑपरेटर यौगिकों को पहले से गर्म किए गए साँचे की गुहा में रखते हैं, जिसे आमतौर पर वल्कनीकरण तापमान (आमतौर पर लगभग 150-160 डिग्री सेल्सियस) तक गर्म किया जाता है। फिर एक हाइड्रोलिक मशीन ऊपरी और निचले साँचों पर दबाव डालती है, जिससे सैकड़ों टन बल उत्पन्न होता है। उच्च तापमान और उच्च दबाव के दोहरे प्रभाव में, यौगिक नरम होकर बहने लगता है, साँचे की हर बारीक गुहा को तेज़ी से भरता है और इस दौरान एक महत्वपूर्ण सल्फर क्रॉस-लिंकिंग प्रतिक्रिया होती है। निर्दिष्ट वल्कनीकरण समय (जो कुछ मिनटों से लेकर दस मिनट से अधिक तक हो सकता है) के बाद, साँचे में ढाले गए रबर के सोल को हटाया जा सकता है।
प्रक्रिया के लाभ और सीमाएँ
मोल्डिंग प्रक्रिया का सबसे बड़ा लाभ इसका लचीलापन और कम प्रारंभिक निवेश है। सांचों की लागत अपेक्षाकृत कम होती है, जिससे यह छोटे बैचों और विविध उत्पादन मॉडलों के लिए उपयुक्त हो जाता है, यही कारण है कि कई कस्टम मॉडल या छोटे जूते अभी भी इसी प्रक्रिया का उपयोग करते हैं। इसके अतिरिक्त, एक द्वितीयक वल्कनीकरण प्रक्रिया (पहले रबर के सोल को वल्कनीकृत करना और फिर उसे जूते के ऊपरी हिस्से के साथ दूसरे साँचे में रखकर दूसरी वल्कनीकरण प्रक्रिया) का उपयोग करके, रबर के सोल और जूते के ऊपरी हिस्से के बीच एक अद्वितीय बंधन शक्ति प्राप्त की जा सकती है, जो उच्च स्थायित्व आवश्यकताओं वाले जूतों, जैसे कि वर्क बूट्स और सेफ्टी शूज़, में आम है।
मोल्डिंग प्रक्रिया का सबसे बड़ा लाभ इसका लचीलापन और कम प्रारंभिक निवेश है। सांचों की लागत अपेक्षाकृत कम होती है, जिससे यह छोटे बैचों और विविध उत्पादन मॉडलों के लिए उपयुक्त हो जाता है, यही कारण है कि कई कस्टम मॉडल या छोटे जूते अभी भी इसी प्रक्रिया का उपयोग करते हैं। इसके अतिरिक्त, एक द्वितीयक वल्कनीकरण प्रक्रिया (पहले रबर के सोल को वल्कनीकृत करना और फिर उसे जूते के ऊपरी हिस्से के साथ दूसरे साँचे में रखकर दूसरी वल्कनीकरण प्रक्रिया) का उपयोग करके, रबर के सोल और जूते के ऊपरी हिस्से के बीच एक अद्वितीय बंधन शक्ति प्राप्त की जा सकती है, जो उच्च स्थायित्व आवश्यकताओं वाले जूतों, जैसे कि वर्क बूट्स और सेफ्टी शूज़, में आम है।
हालांकि, इसके नुकसान भी काफी स्पष्ट हैं: कम उत्पादन दक्षता, यौगिक के मैनुअल प्लेसमेंट पर महत्वपूर्ण निर्भरता, लंबे वल्कनीकरण चक्र; और अनिवार्य रूप से, मोल्डिंग के बाद फ्लैश (अतिरिक्त सामग्री) का निर्माण, जिसके लिए अतिरिक्त ट्रिमिंग प्रक्रियाओं की आवश्यकता होती है, जिससे श्रम लागत बढ़ जाती है।
2. दक्षता क्रांति: रबर इंजेक्शन मोल्डिंग मशीनें
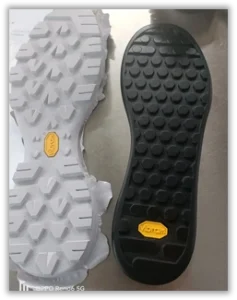
मोल्डिंग की दक्षता संबंधी बाधाओं को दूर करने के लिए, एक अत्यधिक स्वचालित रबर इंजेक्शन मोल्डिंग प्रक्रिया उभरी और धीरे-धीरे बड़े पैमाने पर उत्पादन के लिए मुख्यधारा का विकल्प बन गई। इस प्रक्रिया का मुख्य उपकरण रबर इंजेक्शन मोल्डिंग मशीनें हैं।
रबर इंजेक्शन मोल्डिंग मशीन का कार्य सिद्धांत
रबर इंजेक्शन मोल्डिंग प्रक्रिया पारंपरिक मोल्डिंग से मौलिक रूप से भिन्न है। इस प्रक्रिया में ठंडे यौगिकों को गर्म साँचे में नहीं डाला जाता; बल्कि, एक पूर्व-मिश्रित रिबन या दानेदार यौगिक को रबर इंजेक्शन मोल्डिंग मशीन के बैरल में डाला जाता है। स्क्रू के गर्म होने और घूमने से, उत्पन्न अपरूपण ऊष्मा यौगिक को प्लास्टिक अवस्था में, वल्कनीकरण तापमान के करीब, पहले से गर्म कर देती है (इस प्रक्रिया को प्लास्टिकीकरण कहा जाता है)। फिर स्क्रू पिघले हुए यौगिक को अत्यधिक उच्च दाब (इंजेक्शन दाब 1500 बार से अधिक हो सकता है) में एक नोजल और मोल्ड रनर सिस्टम के माध्यम से बंद साँचे में इंजेक्ट करता है।
रबर इंजेक्शन मोल्डिंग प्रक्रिया पारंपरिक मोल्डिंग से मौलिक रूप से भिन्न है। इस प्रक्रिया में ठंडे यौगिकों को गर्म साँचे में नहीं डाला जाता; बल्कि, एक पूर्व-मिश्रित रिबन या दानेदार यौगिक को रबर इंजेक्शन मोल्डिंग मशीन के बैरल में डाला जाता है। स्क्रू के गर्म होने और घूमने से, उत्पन्न अपरूपण ऊष्मा यौगिक को प्लास्टिक अवस्था में, वल्कनीकरण तापमान के करीब, पहले से गर्म कर देती है (इस प्रक्रिया को प्लास्टिकीकरण कहा जाता है)। फिर स्क्रू पिघले हुए यौगिक को अत्यधिक उच्च दाब (इंजेक्शन दाब 1500 बार से अधिक हो सकता है) में एक नोजल और मोल्ड रनर सिस्टम के माध्यम से बंद साँचे में इंजेक्ट करता है।
साँचा स्वयं उच्च तापमान पर रहता है। साँचा भर जाने के बाद, यह यौगिक बहुत ही कम समय में साँचे से ऊष्मा अवशोषित कर लेता है, और सल्फर क्रॉस-लिंकिंग अभिक्रिया तेज़ी से होती है। इंजेक्शन से लेकर दबाव बनाए रखने और वल्कनीकरण तक की पूरी प्रक्रिया कुछ ही सेकंड में पूरी हो जाती है, जिससे साँचा खुलने पर न्यूनतम चमक के साथ एक पूरी तरह से तैयार रबर सोल तैयार हो जाता है।
रबर इंजेक्शन मोल्डिंग प्रक्रिया के महत्वपूर्ण लाभ
-
उत्कृष्ट उत्पादन दक्षता: बहुत कम चक्र समय के साथ स्वचालित निरंतर उत्पादन; रबर इंजेक्शन मशीनें प्रतिदिन हजारों जोड़ी रबर सोल का उत्पादन किया जा सकता है, जो पारंपरिक मोल्डेड उत्पादन लाइनों से कहीं अधिक है।
-
उत्कृष्ट उत्पाद गुणवत्ता: मशीनें इंजेक्शन की मात्रा, दबाव और तापमान को सटीक रूप से नियंत्रित करती हैं, जिससे उत्पाद के आयाम स्थिर, घनत्व एकसमान और भौतिक गुणधर्म एकसमान सुनिश्चित होते हैं। चमक दुर्लभ है, और उपस्थिति सौंदर्यपरक रूप से मनभावन है।
-
जटिल संरचनाओं का कार्यान्वयन: उच्च दबाव इंजेक्शन यह सुनिश्चित करते हैं कि यौगिक बहुत जटिल पैटर्न और ठीक संरचनाओं को पूरी तरह से भर देता है, जिससे डिजाइनरों की चरम पकड़ और जटिल डिजाइनों की आकांक्षाएं पूरी होती हैं।
-
बहु-रंग / बहु-सामग्री मिश्रित डिज़ाइन: यह रबर इंजेक्शन मोल्डिंग तकनीक की सबसे उल्लेखनीय विशेषताओं में से एक है। दो- या तीन-रंग वाली रबर इंजेक्शन मोल्डिंग मशीनें और जटिल मोल्ड प्रणालियाँ एक ही इंजेक्शन में विभिन्न रंगों या यहाँ तक कि विभिन्न सामग्रियों (जैसे अलग-अलग कठोरता वाली रबर) से बने मिश्रित रबर सोल बनाने की अनुमति देती हैं, जिससे उत्पाद की सुंदरता और कार्यक्षमता में उल्लेखनीय वृद्धि होती है और साथ ही बाद के असेंबली चरणों में बचत होती है।
चुनौतियां
इस प्रक्रिया की सबसे बड़ी बाधा इसका उच्च प्रारंभिक निवेश है। रबर सोल और उससे जुड़े सांचों की लागत बहुत अधिक होती है। इसलिए, इसका उपयोग केवल स्थिर, बड़े पैमाने पर उत्पादन के आदेशों के परिदृश्यों में ही किया जाता है ताकि यह सुनिश्चित किया जा सके कि उत्पादन क्षमता का पूरा उपयोग हो और व्यक्तिगत उत्पादों की लागत कम हो।
इस प्रक्रिया की सबसे बड़ी बाधा इसका उच्च प्रारंभिक निवेश है। रबर सोल और उससे जुड़े सांचों की लागत बहुत अधिक होती है। इसलिए, इसका उपयोग केवल स्थिर, बड़े पैमाने पर उत्पादन के आदेशों के परिदृश्यों में ही किया जाता है ताकि यह सुनिश्चित किया जा सके कि उत्पादन क्षमता का पूरा उपयोग हो और व्यक्तिगत उत्पादों की लागत कम हो।
3. नींव और संयोजन: शीट वल्कनीकरण और शीत बंधन प्रक्रिया
उपर्युक्त दो कोर मोल्डिंग विधियों के अलावा, दो महत्वपूर्ण संबंधित प्रक्रियाएं भी हैं।
वल्कनीकरण प्रक्रिया
यह एक अधिक मौलिक वल्कनीकरण विधि है जिसका उपयोग आमतौर पर सरल संरचना वाले रबर सोल के घटकों के उत्पादन के लिए किया जाता है। इसमें वल्कनीकरण के लिए यौगिक को दो सपाट हीटिंग प्लेटों के बीच रखा जाता है, जिससे एक समान रबर शीट बनती है जिसे बाद में एक डाई का उपयोग करके रबर सोल के आकार में काटा जाता है। इसका उपयोग मुख्य रूप से मिडसोल सील, जूते के पैड, या कुछ सामान्य जूतों के रबर सोल बनाने के लिए किया जाता है और यह जटिल त्रि-आयामी संरचनाएँ नहीं बना सकता है।
यह एक अधिक मौलिक वल्कनीकरण विधि है जिसका उपयोग आमतौर पर सरल संरचना वाले रबर सोल के घटकों के उत्पादन के लिए किया जाता है। इसमें वल्कनीकरण के लिए यौगिक को दो सपाट हीटिंग प्लेटों के बीच रखा जाता है, जिससे एक समान रबर शीट बनती है जिसे बाद में एक डाई का उपयोग करके रबर सोल के आकार में काटा जाता है। इसका उपयोग मुख्य रूप से मिडसोल सील, जूते के पैड, या कुछ सामान्य जूतों के रबर सोल बनाने के लिए किया जाता है और यह जटिल त्रि-आयामी संरचनाएँ नहीं बना सकता है।
कोल्ड बॉन्डिंग प्रक्रिया: मुख्यधारा संयोजन
कोल्ड बॉन्डिंग अपने आप में रबर सोल मोल्डिंग प्रक्रिया नहीं है, बल्कि रबर सोल और जूते के ऊपरी हिस्से का एक मुख्य संयोजन है। चाहे रबर सोल मोल्डिंग से बनाया गया हो या रबर इंजेक्शन मोल्डिंग से, ज़्यादातर लोग जूते के ऊपरी हिस्से पर "कोल्ड बॉन्डिंग" का इस्तेमाल करके पूरे जूते बनाते हैं।
कोल्ड बॉन्डिंग अपने आप में रबर सोल मोल्डिंग प्रक्रिया नहीं है, बल्कि रबर सोल और जूते के ऊपरी हिस्से का एक मुख्य संयोजन है। चाहे रबर सोल मोल्डिंग से बनाया गया हो या रबर इंजेक्शन मोल्डिंग से, ज़्यादातर लोग जूते के ऊपरी हिस्से पर "कोल्ड बॉन्डिंग" का इस्तेमाल करके पूरे जूते बनाते हैं।
प्रक्रिया इस प्रकार है: सबसे पहले, रबर सोल और जूते के ऊपरी हिस्से को स्वतंत्र रूप से तैयार किया जाता है, फिर रबर सोल के किनारों और जूते के ऊपरी हिस्से की संबंधित सतहों को पीसकर, उपचारित करके, एक विशेष उच्च-शक्ति वाले चिपकने वाले पदार्थ से लेपित किया जाता है। ओवन में सक्रिय होने के बाद, दोनों घटकों को एक साथ कसकर दबाया जाता है और एक मजबूत बंधन सुनिश्चित करने के लिए कुछ समय के लिए छोड़ दिया जाता है। यह "पहले और बाद" मॉडल उत्पादन के लचीलेपन को महत्वपूर्ण रूप से बढ़ाता है, जिससे जूता कारखानों और रबर सोल को श्रम विभाजन में विशेषज्ञता प्राप्त करने और आधुनिक फुटवियर निर्माण में एक मुख्यधारा की प्रथा बनने का अवसर मिलता है।
4. प्रक्रिया चयन: एकीकृत विचार और अनुप्रयोग परिदृश्य
एक निर्माता विभिन्न प्रक्रियाओं में से कैसे चुनाव करता है? यह एक व्यापक निर्णय-निर्माण मैट्रिक्स पर निर्भर करता है:
-
ऑर्डर की मात्रा और लागत: बड़ी मात्रा और मानक शैली के ऑर्डर के लिए, रबर इंजेक्शन मोल्डिंग को इसकी दक्षता के कारण प्राथमिकता दी जाती है। छोटे बैच, कई किस्में, या नमूनाकरण चरण मोल्डिंग के माध्यम से अधिक किफायती रूप से उत्पादित होते हैं।
-
डिज़ाइन की जटिलता: साधारण एक-रंग के रबर सोल दोनों विधियों का उपयोग कर सकते हैं। हालाँकि, बहु-रंग या बहु-सामग्री वाले कंपोजिट के लिए, रबर इंजेक्शन मोल्डिंग ही एकमात्र एकीकृत समाधान है।
-
प्रदर्शन आवश्यकताएँ: अत्यधिक मज़बूती की ज़रूरतों (जैसे भारी-भरकम काम के जूते) के लिए, मोल्डेड डुअल वल्कनाइज़ेशन एक ज़्यादा विश्वसनीय विकल्प है। घिसाव-रोधी, फिसलन-रोधी, हल्के वज़न वाले और अन्य एथलेटिक जूतों के लिए, रबर इंजेक्शन मोल्डेड सोल उच्च-प्रदर्शन की ज़रूरतों को बेहतर ढंग से पूरा करते हैं।
व्यावहारिक अनुप्रयोगों में, हम एक स्पष्ट वितरण देख सकते हैं: क्लासिक कन्वर्स जूते और रेट्रो बास्केटबॉल स्नीकर्स, जैसे एयर जॉर्डन 1 के प्रारंभिक संस्करण, में रबर के तलवे होते हैं जो मुख्य रूप से ढाले गए होते हैं; नाइकी और एडिडास जैसे आधुनिक मुख्यधारा के खेल ब्रांड अपने अधिकांश दौड़ने और बास्केटबॉल जूतों के लिए उच्च प्रदर्शन वाले रबर इंजेक्शन मोल्डेड तलवों का उपयोग करते हैं, जिनमें जटिल डिजाइन होते हैं।
निष्कर्ष
पारंपरिक मोल्डिंग प्रक्रियाओं के हस्तशिल्प अनुभव से लेकर सटीक रूप से नियंत्रित रबर इंजेक्शन मोल्डिंग मशीनों तक, रबर सोल मोल्डिंग का इतिहास दक्षता, सटीकता और नवाचार के विकास को दर्शाता है। इस परिवर्तन के मूल में, रबर इंजेक्शन मोल्डिंग मशीन ने न केवल उत्पादन क्षमता में उल्लेखनीय सुधार किया है, बल्कि अभूतपूर्व डिज़ाइन स्वतंत्रता भी प्रदान की है, जिससे जटिल बहुरंगी रबर सोल के माध्यम से डिजाइनरों की कल्पनाओं को साकार किया जा सकता है। हालाँकि पारंपरिक मोल्डिंग प्रक्रिया कुछ क्षेत्रों में लचीली बनी हुई है, इसमें कोई संदेह नहीं है कि रबर इंजेक्शन मोल्डिंग रबर सोल निर्माण की वर्तमान और भविष्य की दिशा का प्रतिनिधित्व करती है, जो फुटवियर उद्योग की निरंतर प्रगति को एक अधिक कुशल, उच्च गुणवत्ता और नवीन भविष्य की ओर ले जाती है।
