


एक्सट्रूज़न मोल्डिंग क्या है?
एक्सट्रूज़न मोल्डिंग कैसे काम करती है
- सामग्री लोडिंग: कच्चे रबर यौगिक को, आमतौर पर गोली या पट्टी के रूप में, एक हॉपर में लोड किया जाता है।
- गर्म करना और नरम करना: सामग्री को गर्म बैरल में प्रवेश कराया जाता है, जहां इसे नरम किया जाता है और एक घूमते हुए स्क्रू द्वारा आगे की ओर धकेला जाता है।
- आकार देना: दबाव के तहत, सामग्री को एक कस्टम-डिज़ाइन किए गए डाई के माध्यम से मजबूर किया जाता है जो इसे वांछित प्रोफ़ाइल में आकार देता है।
- शीतलन और उपचार: एक बार बाहर निकाले जाने के बाद, रबर उत्पाद को ठंडा किया जाता है (अक्सर हवा या पानी का उपयोग करके) और फिर इसके भौतिक गुणों को बढ़ाने के लिए वल्कनीकृत किया जाता है।
रबर एक्सट्रूज़न मोल्डिंग के अनुप्रयोग
- वेदरस्ट्रिपिंग और विंडो सील
- दरवाज़े के गैस्केट
- रबर ट्यूबिंग और होज़
- किनारे ट्रिम्स
- इन्सुलेशन या प्रभाव संरक्षण के लिए स्पंज प्रोफाइल
- ऑटोमोटिव: दरवाज़े की सील और ग्रोमेट्स
- निर्माण: खिड़की ग्लेज़िंग और सीलिंग सिस्टम
- एयरोस्पेस: हल्के सील और नलिकाएं
- एचवीएसी प्रणालियाँ: कंपन मंदन और इन्सुलेशन
रबर एक्सट्रूज़न मोल्डिंग के लाभ
- लंबे समय तक लागत प्रभावी: एक बार डाई बन जाने के बाद, बड़ी मात्रा में निरंतर उत्पादन कुशल हो जाता है।
- अनुकूलन: यह प्रक्रिया विशिष्ट इंजीनियरिंग आवश्यकताओं के अनुरूप अद्वितीय प्रोफाइल और आयामों की अनुमति देती है।
- न्यूनतम सामग्री अपव्यय: प्रक्रिया की निरंतर और सुव्यवस्थित प्रकृति, स्क्रैप सामग्री को न्यूनतम रखती है।
- उच्च गति: रबर एक्सट्रूज़न कई अन्य मोल्डिंग तकनीकों की तुलना में अधिक तेज है, विशेष रूप से रैखिक भागों के लिए।
इंजेक्शन मोल्डिंग क्या है?
रबर इंजेक्शन मोल्डिंग कैसे काम करती है
- सामग्री की तैयारी: पहले से गरम किये गये रबर (अक्सर पूर्व-निर्मित) को एक बैरल में लोड किया जाता है।
- इंजेक्शन चरण: A रबर इंजेक्शन मोल्डिंग मशीन उच्च दबाव में गर्म रबर को स्टील मोल्ड गुहा में डालने के लिए एक स्क्रू या प्लंजर का उपयोग किया जाता है।
- उपचार: रबर को उपचारित (वल्कनीकृत) करने के लिए सांचे को ऊंचे तापमान पर रखा जाता है, जिससे उसका आकार ठोस हो जाता है।
- निष्कासन: एक बार ठीक हो जाने पर, साँचा खुल जाता है, और तैयार भाग बाहर निकल जाता है।
रबर इंजेक्शन मोल्डिंग के अनुप्रयोग
- गैस्केट और ओ-रिंग्स
- ऑटोमोटिव और एयरोस्पेस अनुप्रयोगों के लिए सील
- रबर डायाफ्राम
- विद्युत इन्सुलेटर
- चिकित्सा-ग्रेड रबर घटक
- सख्त आयामी सहनशीलता
- जटिल 3D ज्यामिति
- उच्च प्रदर्शन वाले रबर पुर्जे
- मध्यम से उच्च उत्पादन मात्रा
रबर इंजेक्शन मोल्डिंग के लाभ
- उच्च परिशुद्धता: न्यूनतम फ्लैश और करीबी सहनशीलता के साथ विस्तृत भागों को बनाने के लिए आदर्श।
- तीव्र चक्र समय: एक साथ कई गुहाओं को भरा जा सकता है, जिससे तीव्र, दोहराव योग्य उत्पादन संभव हो जाता है।
- स्वचालित संचालन: आधुनिक मशीनें पूर्णतः स्वचालित प्रसंस्करण को सक्षम बनाती हैं, जिससे श्रम लागत कम हो जाती है।
- कम सामग्री अपशिष्ट: मोल्डिंग गुहा को सटीक रूप से भरने से अतिरिक्त सामग्री का अपशिष्ट कम हो जाता है।
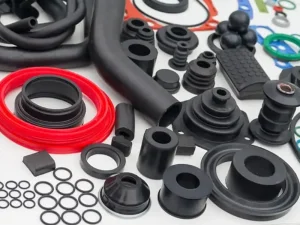
एक्सट्रूज़न और इंजेक्शन मोल्डिंग के बीच मुख्य अंतर
हालाँकि रबर निर्माण के लिए एक्सट्रूज़न मोल्डिंग और इंजेक्शन मोल्डिंग दोनों ही आवश्यक हैं, लेकिन वे सामग्री को आकार देने और उत्पादों के प्रकार में मौलिक रूप से भिन्न हैं। सही विधि का चुनाव डिज़ाइन, मात्रा और प्रदर्शन आवश्यकताओं पर निर्भर करता है।
साथ-साथ तुलना: एक्सट्रूज़न बनाम इंजेक्शन मोल्डिंग
| विशेषता | एक्सट्रूज़न मोल्डिंग | अंतः क्षेपण ढलाई |
|---|---|---|
| प्रक्रिया प्रकार | निरंतर | चक्रीय (बैच-आधारित) |
| उत्पाद का आकार | लंबे, समान क्रॉस-सेक्शन | जटिल 3D आकार |
| सामग्री प्रवाह | एक पासे के माध्यम से धकेला गया | मोल्ड गुहा में इंजेक्ट किया गया |
| टूलींग | डाई-आधारित (कम खर्चीला) | मोल्ड-आधारित (अधिक महंगा) |
| सर्वश्रेष्ठ के लिए | होज़, सील, ट्यूबिंग, कस्टम एक्सट्रूडेड रबर | गैस्केट, ओ-रिंग, विस्तृत घटक |
| शुद्धता | मध्यम | उच्च |
| उत्पादन मात्रा | निरंतर लंबाई के लिए उच्च | जटिल भागों के लिए उच्च आयतन |
| समय चक्र | निरंतर; रैखिक भागों के लिए तेज़ | प्रति बैच तेज़ लेकिन इलाज के लिए समय की आवश्यकता होती है |
| बरबाद करना | कम सामग्री अपशिष्ट | धावकों/स्प्रूज़ के कारण थोड़ा अधिक |
प्रत्येक विधि का उपयोग कब करें
-
एक्सट्रूज़न मोल्डिंग उन निर्माताओं के लिए आदर्श है जिन्हें लंबी लंबाई में कस्टम एक्सट्रूडेड रबर प्रोफाइल की आवश्यकता होती है। यह सील, एज ट्रिम और ट्यूबिंग जैसे अनुप्रयोगों में उत्कृष्ट है जहाँ क्रॉस-सेक्शनल एकरूपता महत्वपूर्ण होती है।
-
दूसरी ओर, रबर इंजेक्शन मोल्डिंग उन सटीक घटकों के लिए बेहतर अनुकूल है जिनमें सख्त सहनशीलता और जटिल ज्यामिति की आवश्यकता होती है। रबर इंजेक्शन मोल्डिंग मशीन की मदद से, यह न्यूनतम पोस्ट-प्रोसेसिंग के साथ उच्च गति, उच्च मात्रा में उत्पादन का समर्थन करती है।
डिज़ाइन और लागत संबंधी विचार
-
सरल डाई डिजाइन के कारण एक्सट्रूज़न के लिए टूलींग लागत आम तौर पर कम होती है।
-
इंजेक्शन मोल्डिंग के लिए सांचों में अग्रिम रूप से महत्वपूर्ण निवेश की आवश्यकता होती है, लेकिन यह जटिल आकृतियों के लिए उच्च पुनरावृत्ति और उत्पादकता के साथ लाभदायक होता है।
-
3D मोल्ड क्षमताओं के कारण इंजेक्शन मोल्डिंग में उत्पाद डिजाइन का लचीलापन अधिक होता है।
विनिर्माण दक्षता, उत्पाद की गुणवत्ता और लागत-प्रभावशीलता को अनुकूलित करने का लक्ष्य रखने वाले इंजीनियरों और खरीदारों के लिए इन अंतरों को समझना महत्वपूर्ण है।
रबर एक्सट्रूज़न मोल्डिंग और रबर इंजेक्शन मोल्डिंग की तुलना
रबर एक्सट्रूज़न मोल्डिंग के प्रमुख लाभ
- लागत दक्षता: इंजेक्शन मोल्डिंग में प्रयुक्त मोल्डों की तुलना में टूलिंग (डाई) अपेक्षाकृत सस्ती होती है, जिससे यह उच्च-मात्रा वाले रन के लिए आदर्श बन जाती है।
- निरंतर उत्पादन: एक्सट्रूज़न निरंतर रबर प्रोफाइल के निर्माण की अनुमति देता है, जो सील और ट्यूबिंग जैसे भागों के लिए फायदेमंद है।
- अनुकूलन क्षमता: कस्टम एक्सट्रूडेड रबर प्रोफाइल को वस्तुतः किसी भी आकार या साइज में बनाया जा सकता है, जिसमें अतिरिक्त कार्यक्षमता के लिए सह-एक्सट्रूज़न भी शामिल है।
- बहुमुखी सामग्री विकल्प: पर्यावरणीय और यांत्रिक मांगों के आधार पर विभिन्न प्रकार के रबर यौगिकों का उपयोग किया जा सकता है।
- प्रसंस्करण के बाद लचीलापन: निकाले गए भागों को विशिष्ट आवश्यकताओं के अनुरूप काटा, जोड़ा, ड्रिल किया जा सकता है या चिपकाने वाले पदार्थों से जोड़ा जा सकता है।
रबर इंजेक्शन मोल्डिंग के प्रमुख लाभ
- उच्च आयामी सटीकता: सख्त सहनशीलता के साथ जटिल भागों का उत्पादन करने में सक्षम, परिशुद्धता अनुप्रयोगों के लिए आदर्श।
- कुशल उच्च-मात्रा उत्पादन: एकाधिक मोल्ड गुहाओं को एक साथ भरा जा सकता है, जिससे उत्पादन में काफी तेजी आती है।
- डिजाइन बहुमुखी प्रतिभा: जटिल 3D आकार बनाने में सक्षम, जिसे एक्सट्रूज़न द्वारा प्राप्त नहीं किया जा सकता।
- सामग्री नियंत्रण और संगति: नियंत्रित इंजेक्शन एक समान सामग्री वितरण सुनिश्चित करता है, जिससे दोषों का जोखिम कम हो जाता है।
- स्वच्छ प्रक्रिया: इंजेक्शन मोल्डिंग से अपशिष्ट कम उत्पन्न होता है और अन्य विधियों की तुलना में अक्सर मोल्ड के बाद की फिनिशिंग की भी कम आवश्यकता होती है।
आपके लिए कौन सी प्रक्रिया सही है? विचारणीय कारक
-
उत्पाद ज्यामिति:
- एक्सट्रूज़न मोल्डिंग: समान क्रॉस-सेक्शन (जैसे, ट्यूबिंग, सील) के लिए सर्वोत्तम।
- इंजेक्शन मोल्डिंग: जटिल या 3D ज्यामिति के लिए आदर्श।
-
उत्पादन मात्रा:
- उच्च मात्रा में उत्पादन के लिए इंजेक्शन मोल्डिंग का उपयोग किया जाता है; तथा निरंतर या लम्बे भागों के लिए एक्सट्रूज़न मोल्डिंग का उपयोग किया जाता है।
-
सामग्री संबंधी विचार:
- दोनों प्रक्रियाएं विभिन्न रबर यौगिकों का समर्थन करती हैं, लेकिन इंजेक्शन मोल्डिंग बेहतर नियंत्रण प्रदान करती है।
-
सहनशीलता और सतह खत्म:
- सख्त सहनशीलता के लिए इंजेक्शन मोल्डिंग बेहतर है; एक्सट्रूज़न में थोड़ा बदलाव हो सकता है।
-
टूलींग और स्टार्टअप लागत:
- एक्सट्रूज़न डाई सस्ती होती हैं और इनका उत्पादन तेजी से होता है; इंजेक्शन मोल्ड अधिक महंगे होते हैं, लेकिन इनसे दीर्घकालिक बचत होती है।
-
अनुकूलन और लचीलापन:
- एक्सट्रूज़न से डिजाइन में तीव्र पुनरावृत्ति संभव होती है; इंजेक्शन मोल्डिंग से अधिक परिशुद्धता प्राप्त होती है।
-
अनुप्रयोग वातावरण:
- दोनों प्रक्रियाओं से टिकाऊ भागों का उत्पादन किया जा सकता है; अंतिम प्रदर्शन चुने गए रबर यौगिक पर निर्भर करता है।
सारांश: रबर निर्माण में एक्सट्रूज़न बनाम इंजेक्शन मोल्डिंग
-
एक्सट्रूज़न मोल्डिंग: होज़ और सील जैसी निरंतर, एकसमान प्रोफाइल के लिए सर्वोत्तम। इसकी टूलिंग लागत कम होती है और इसे स्थापित करना आसान होता है, जिससे यह कस्टम डिज़ाइन के लिए आदर्श है।
-
इंजेक्शन मोल्डिंग: जटिल, 3D रबर भागों के लिए उपयुक्त, जिनमें सख्त सहनशीलता की आवश्यकता होती है। यह सटीक नियंत्रण के लिए उन्नत मशीनरी का उपयोग करता है और उच्च-मात्रा उत्पादन के लिए बेहतर है।
