


सील और गैस्केट को आपस में जुड़े घटकों के बीच तरल पदार्थ, गैस, धूल या संदूषकों के संचलन को रोकना चाहिए। इसलिए, आयामों, सामग्री वितरण, सतह की स्थिति या उपचार में मामूली बदलाव भी संपूर्ण असेंबली के प्रदर्शन को प्रभावित कर सकते हैं।.
रबर इंजेक्शन मोल्डिंग नियंत्रित सामग्री तैयारी, सटीक शॉट मीटरिंग और बार-बार कैविटी भरने की सुविधा प्रदान करती है। ये क्षमताएं इस प्रक्रिया को मध्यम और उच्च मात्रा में ओ-रिंग, ऑयल सील, बॉन्डेड सील, वाल्व घटक, डायाफ्राम और कस्टम औद्योगिक गैसकेट के उत्पादन के लिए उपयुक्त बनाती हैं।.
हालांकि, रबर सील बनाने वाली मशीन का चयन करते समय क्लैम्पिंग बल और शॉट क्षमता का मिलान करने से कहीं अधिक बातों पर विचार करना आवश्यक है। यौगिक के गुण, सीलिंग ज्यामिति, मोल्ड डिजाइन, गुहाओं की संख्या, वेंटिंग, क्योरिंग की आवश्यकताएं और स्वचालन लक्ष्य, इन सभी का मूल्यांकन एक समग्र उत्पादन प्रणाली के रूप में किया जाना चाहिए।.
TASU विकसित करता है रबर इंजेक्शन मोल्डिंग मशीनें सील, गैस्केट और अन्य सटीक रबर घटकों के लिए।.
सील और गैस्केट के लिए रबर इंजेक्शन मोल्डिंग का उपयोग क्यों किया जाता है?
सीलिंग उत्पादों में अक्सर पतले किनारे, संकरे प्रवाह चैनल और महत्वपूर्ण संपर्क सतहें होती हैं। रबर को हवा को फंसाए बिना, अत्यधिक फ्लैश पैदा किए बिना या सीलिंग ज्यामिति को नुकसान पहुंचाए बिना इन सभी विशेषताओं को पूरी तरह से भरना चाहिए।.
इस प्रकार के उत्पादन के लिए इंजेक्शन मोल्डिंग कई फायदे प्रदान करती है:
- नियंत्रित यौगिक खिलाना और प्लास्टिकीकरण
- पुनरावर्ती शॉट वजन
- लगातार गुहा भरना
- प्रोग्राम करने योग्य इंजेक्शन दबाव और गति
- स्थिर मोल्ड-तापमान नियंत्रण
- सामग्री को मैन्युअल रूप से रखने की प्रक्रिया में कमी
- मल्टी-कैविटी मोल्ड के लिए समर्थन
- वैक्यूम और कोल्ड रनर सिस्टम के साथ एकीकरण
- मोल्ड को स्वचालित रूप से खोलना और पुर्जों को निकालना
- उत्पादन-डेटा निगरानी
यह प्रक्रिया तब विशेष रूप से उपयोगी होती है जब किसी निर्माता को एकसमान आकार और सामग्री गुणों को बनाए रखते हुए बड़ी मात्रा में समान पुर्जे बनाने की आवश्यकता होती है।.
हर सीलिंग उत्पाद के लिए इंजेक्शन मोल्डिंग सर्वथा सर्वोत्तम विकल्प नहीं है। बहुत बड़े, सरल या कम मात्रा वाले गैस्केट के उत्पादन के लिए संपीड़न या स्थानांतरण मोल्डिंग अधिक किफायती हो सकती है। उपकरण का चयन ज्यामिति, उत्पादन मात्रा और कुल विनिर्माण लागत के आधार पर किया जाना चाहिए।.
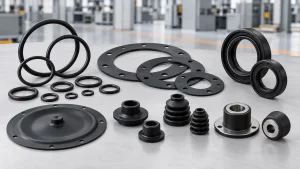
इंजेक्शन मोल्डिंग द्वारा निर्मित रबर सीलिंग उत्पाद
रबर इंजेक्शन मोल्डिंग मशीन कई प्रकार के सीलिंग कंपोनेंट का उत्पादन कर सकती है।.
O-छल्ले
ओ-रिंग का उपयोग हाइड्रोलिक सिस्टम, न्यूमेटिक उपकरण, ऑटोमोटिव असेंबली, पंप, वाल्व और औद्योगिक मशीनरी में किया जाता है।.
हालांकि उनकी ज्यामिति सरल प्रतीत होती है, उत्पादन की गुणवत्ता निम्नलिखित बातों पर निर्भर करती है:
- अनुप्रस्थ-खंड संगति
- नियंत्रित विभाजन-रेखा फ्लैश
- एकसमान उपचार
- स्थिर कठोरता
- सटीक आंतरिक और बाहरी व्यास
- सतह की सफाई की स्थिति
उत्पादन बढ़ाने के लिए मल्टी-कैविटी मोल्ड का आमतौर पर उपयोग किया जाता है। प्रत्येक कैविटी में समान गुणवत्ता प्राप्त करने के लिए संतुलित रनर और एकसमान कैविटी तापमान आवश्यक हैं।.
फ्लैट और प्रोफाइल वाले गैस्केट
मोल्डेड गैस्केट स्थिर सतहों के बीच सील बनाते हैं। इनमें पसलियां, खांचे, बोल्ट छेद या संपीड़न-नियंत्रण विशेषताएं शामिल हो सकती हैं।.
इंजेक्शन मोल्डिंग तब उपयोगी होती है जब गैस्केट का त्रि-आयामी आकार ऐसा हो जिसे शीट सामग्री से आर्थिक रूप से काटना संभव न हो।.
तेल सील
ऑयल सील में लचीली सीलिंग लिप के साथ धातु का सुदृढ़ीकरण इंसर्ट लगा हो सकता है। मोल्डिंग प्रक्रिया में लिप को सटीक रूप से आकार देना आवश्यक है, साथ ही रबर और धातु के बीच विश्वसनीय बंधन बनाए रखना भी जरूरी है।.
इस अनुप्रयोग के लिए इंसर्ट की स्थिति, इंजेक्शन की गति और मोल्ड वेंटिंग विशेष रूप से महत्वपूर्ण हैं।.
बंधित सील
बॉन्डेड सील में रबर को धातु के वॉशर, रिंग, प्लेट या अन्य कठोर घटक के साथ जोड़ा जाता है। रबर सीलिंग सतह बनाता है, जबकि इंसर्ट यांत्रिक सहारा प्रदान करता है।.
इन उत्पादों के लिए अक्सर वर्टिकल रबर इंजेक्शन मशीनों पर विचार किया जाता है क्योंकि ऑपरेटर या रोबोट सीधे एक खुली क्षैतिज मोल्ड सतह में इंसर्ट लगा सकते हैं।.
डायफ्राम
पंप, वाल्व, रेगुलेटर और एक्चुएटर में रबर डायाफ्राम दबाव या द्रव की गति को नियंत्रित करते हैं।.
इन उत्पादों में निम्नलिखित शामिल हो सकते हैं:
- पतली लचीली झिल्लियाँ
- प्रबलित किनारे
- धातु के इंसर्ट
- कपड़े की सुदृढ़ीकरण
- अलग-अलग दीवार की मोटाई
- जटिल सीलिंग प्रोफाइल
पतले क्षेत्रों, वायु अवरोधों और विरूपण को रोकने के लिए प्रवाह संतुलन और सामग्री वितरण को सावधानीपूर्वक नियंत्रित किया जाना चाहिए।.
वाल्व सील और सटीक सीलिंग तत्व
छोटे वाल्व घटकों के लिए अक्सर विस्तृत मोल्डिंग, कम फ्लैश और एकसमान आयामों की आवश्यकता होती है। उत्पाद का वजन कम होने पर सटीक शॉट मीटरिंग और स्थिर प्लास्टिकीकरण का महत्व और भी बढ़ जाता है।.
धूल से बचाव के लिए बूट और सुरक्षात्मक कवर
लचीले बूट जोड़ों, शाफ्टों और यांत्रिक असेंबली को धूल, नमी और घिसाव से बचाते हैं। इनके बेल्लो, अंडरकट और अलग-अलग मोटाई वाली दीवारों के लिए समन्वित मोल्ड डिजाइन और डीमोल्डिंग की आवश्यकता होती है।.
सील और गैस्केट के लिए सामान्य रबर सामग्री
यौगिक का चयन केवल मोल्डिंग प्रक्रिया के आधार पर नहीं, बल्कि परिचालन वातावरण के अनुसार किया जाना चाहिए।.
| रबर सामग्री | विशिष्ट विशेषताएँ | सामान्य सीलिंग अनुप्रयोग |
|---|---|---|
| ईपीडीएम | मौसम, ओजोन, पानी और उम्र बढ़ने के प्रति प्रतिरोधक क्षमता | बाहरी सील, जल प्रणाली के गैस्केट और उपकरण सील |
| एनबीआर | तेल और ईंधन प्रतिरोध | ऑयल सील, हाइड्रोलिक सील और औद्योगिक गैसकेट |
| एफकेएम | ऊष्मा और रासायनिक प्रतिरोध | कठिन परिस्थितियों के लिए उच्च-प्रदर्शन वाली सीलें |
| सिलिकॉन रबर | तापमान स्थिरता और लचीलापन | विद्युतीय, खाद्य-संपर्क और विशेष सीलिंग पार्ट्स |
| करोड़ | मौसम, तेल और घिसाव के प्रति संतुलित प्रतिरोध | औद्योगिक गैसकेट और सुरक्षात्मक घटक |
| प्राकृतिक रबर | प्रत्यास्थता और यांत्रिक शक्ति | सामान्य औद्योगिक सील और कंपन-संबंधी उत्पाद |
| एचएनबीआर | ऊष्मा, तेल और यांत्रिक प्रतिरोध | ऑटोमोटिव और औद्योगिक सीलिंग सिस्टम |
मिश्रण का सटीक सूत्रण चिपचिपाहट, झुलसने से सुरक्षा, सूखने का समय और सांचे से निकालने की प्रक्रिया को प्रभावित करता है। इसलिए, मशीन की सेटिंग्स केवल सामान्य रबर परिवार के आधार पर नहीं, बल्कि उत्पादन मिश्रण के आंकड़ों के आधार पर निर्धारित की जानी चाहिए।.
रबर सील इंजेक्शन मोल्डिंग कैसे काम करती है
उत्पादन प्रक्रिया सामान्यतः इस क्रम का अनुसरण करती है:
- तैयार रबर यौगिक फीडिंग सिस्टम में प्रवेश करता है।.
- प्लास्टिकाइजिंग स्क्रू मिश्रण को नरम और समरूप बनाता है।.
- यह मशीन आवश्यक शॉट की मात्रा को मापती है।.
- जब उत्पाद में धातु या सुदृढ़ीकरण शामिल होता है तो इंसर्ट लगाए जाते हैं।.
- मोल्ड बंद हो जाता है और प्रोग्राम किए गए क्लैम्पिंग स्थिति तक पहुँच जाता है।.
- जब मोल्ड वैक्यूम की सहायता से काम करता है, तो वैक्यूम हवा को बाहर निकाल देता है।.
- रबर को नोजल, रनर और गेट्स के माध्यम से इंजेक्ट किया जाता है।.
- दबाव और गर्मी के कारण यौगिक पूरे गुहाओं में वितरित हो जाता है।.
- गर्म सांचे के अंदर रबर का वल्कनीकरण हो जाता है।.
- क्योरिंग स्टेज के बाद मोल्ड खुल जाता है।.
- पुर्जों को मैन्युअल रूप से या स्वचालित रूप से हटाया जा सकता है।.
- मशीन अगले चक्र के लिए तैयार हो जाती है।.
स्थिर उत्पादन संपूर्ण प्रक्रिया में दोहराव पर निर्भर करता है। फीडिंग, शॉट तैयार करने, मोल्ड तापमान या क्योरिंग समय में बदलाव से अंतिम सील के आयाम और प्रदर्शन में परिवर्तन आ सकता है।.
The पूर्ण रबर इंजेक्शन मोल्डिंग प्रक्रिया यह सामग्री तैयार करने, इंजेक्शन लगाने, वल्कनीकरण और सांचे से निकालने के बीच के संबंध को स्पष्ट करता है।.
सील और गैस्केट उत्पादन के लिए मशीन संबंधी आवश्यकताएँ
सटीक शॉट मीटरिंग
सामग्री की कमी से शॉट छोटे हो सकते हैं या सीलिंग ठीक से नहीं हो सकती। सामग्री की अधिकता से फ्लैश बढ़ सकता है और मोल्ड से निकालने में परेशानी हो सकती है।.
हल्के पुर्जों और बहु-गुहा वाले सांचों के लिए शॉट-वॉल्यूम नियंत्रण विशेष रूप से महत्वपूर्ण हो जाता है।.
स्थिर प्लास्टिकीकरण
इंजेक्शन से पहले मिश्रण को एक समान स्थिति में होना चाहिए। तापमान, चिपचिपाहट या सामग्री वितरण में भिन्नता भरने के दबाव और उत्पाद के वजन को प्रभावित कर सकती है।.
एफआईएफओ इंजेक्शन प्रणाली एक पूर्वानुमानित सामग्री अनुक्रम बनाए रखने में मदद करती है और अनावश्यक निवास-समय भिन्नता को कम करती है। टीएएसयू की मार्गदर्शिका रबर इंजेक्शन मोल्डिंग मशीन फीडिंग सिस्टम यह प्रक्रिया के बारे में अधिक जानकारी प्रदान करता है।.
प्रोग्राम करने योग्य दबाव और गति
सीलिंग उत्पादों को अक्सर चरणबद्ध इंजेक्शन प्रक्रिया की आवश्यकता होती है।.
यह मशीन निम्नलिखित का उपयोग कर सकती है:
- धावक के माध्यम से नियंत्रित गति
- मुख्य गुहा में तेजी से भरना
- सीलिंग लिप्स के पास गति कम हो जाती है
- हवा निकलने देने के लिए अंतिम फिलिंग धीमी गति से करें।
सभी रिक्त स्थानों को भरने के लिए दबाव पर्याप्त होना चाहिए, लेकिन अत्यधिक दबाव विभाजन रेखा या सीलिंग सतह पर अतिरिक्त तरल पदार्थ निकलने का कारण बन सकता है।.
एकसमान मोल्ड तापमान
कैविटीज़ के बीच तापमान में अंतर से सामग्री का प्रवाह और क्योरिंग दर बदल सकती है। एक सुव्यवस्थित हीटिंग सिस्टम मोल्ड प्लेटों पर स्थिर स्थिति बनाए रखने में सहायक होता है।.
तापमान की एकरूपता बहु-गुहा वाले ओ-रिंग और गैस्केट मोल्ड के लिए विशेष रूप से महत्वपूर्ण है।.
उपयुक्त क्लैम्पिंग बल
मोल्ड के भीतर का दबाव कैविटी और रनर सिस्टम के प्रोजेक्टेड क्षेत्र पर कार्य करता है। अपर्याप्त क्लैम्पिंग बल के कारण मोल्ड अलग हो सकता है, जिससे फ्लैश उत्पन्न हो सकता है।.
मशीन का चयन करते समय निम्नलिखित बातों का ध्यान रखना चाहिए:
- अनुमानित उत्पाद क्षेत्र
- गुहाओं की संख्या
- धावक क्षेत्र
- इंजेक्शन दबाव
- मोल्ड के आयाम
- आवश्यक सुरक्षा मार्जिन
सबसे बड़ी उपलब्ध क्लैम्पिंग यूनिट का चयन करना हमेशा किफायती नहीं होता। मशीन को वास्तविक मोल्ड और प्रक्रिया की आवश्यकताओं के अनुरूप होना चाहिए।.
वैक्यूम क्षमता
पतले सीलिंग सेक्शन में फंसी हवा के कारण रिक्त स्थान, जलन या अपूर्ण भराई हो सकती है। वैक्यूम-सहायता प्राप्त मोल्डिंग इंजेक्शन से पहले हवा को हटा देती है और जटिल मोल्डों में भराई की स्थिरता में सुधार कर सकती है।.
वैक्यूम की कार्यक्षमता पंप की क्षमता पर ही नहीं, बल्कि मोल्ड सीलिंग, निकासी चैनलों और चक्र समय पर भी निर्भर करती है।.
अधिक जानकारी के लिए, मार्गदर्शिका देखें। वैक्यूम रबर मोल्डिंग मशीनें.
बहु-गुहा उत्पादन
मल्टी-कैविटी टूलिंग से उत्पादन बढ़ता है, लेकिन इससे रनर बैलेंस, तापमान की एकरूपता और शॉट की दोहराव क्षमता पर अधिक दबाव पड़ता है।.
प्रत्येक गुहा को समान उपचार मिलना चाहिए:
- सामग्री की मात्रा
- भरने का दबाव
- प्रवाह दूरी
- तापमान के संपर्क में आना
- वेंटिंग स्थितियाँ
- उपचार समय
इंजेक्शन के दबाव को बढ़ाने से खराब ढंग से संतुलित रनर सिस्टम की समस्या को विश्वसनीय रूप से ठीक नहीं किया जा सकता है।.
स्वचालन अनुकूलता
स्वचालित उत्पादन में निम्नलिखित शामिल हो सकते हैं:
- लोडिंग डालें
- मोल्ड-रिलीज़ एप्लिकेशन
- भाग हटाना
- धावक पृथक्करण
- उत्पाद संग्रह
- दृश्य निरीक्षण
- वजन की जाँच
- उत्पादन-डेटा रिकॉर्डिंग
स्वचालन की योजना वास्तविक भाग की ज्यामिति और मोल्ड से निकालने की प्रक्रिया को ध्यान में रखकर बनाई जानी चाहिए। पतले सीलिंग लिप्स और लचीले उत्पादों के लिए विशेष रूप से डिज़ाइन किए गए ग्रिपर या रिमूवल फिक्स्चर की आवश्यकता हो सकती है।.
रबर सील और गैस्केट के लिए मोल्ड डिजाइन
गेट की स्थिति
गेट को कार्यात्मक सीलिंग सतह को नुकसान पहुंचाए बिना संतुलित गुहा भरने में सहायक होना चाहिए।.
महत्वपूर्ण बातों में निम्नलिखित शामिल हैं:
- प्रवाह की लंबाई
- दीवार की मोटाई में परिवर्तन
- वेल्ड-लाइन स्थान
- वायु संचलन
- गेट हटाना
- उत्पाद की दिखावट
- सीलिंग-सतह आवश्यकताएँ
किसी पतले किनारे के बहुत पास गेट लगाने से उसका स्वरूप बिगड़ सकता है। गलत स्थान निर्धारण से हवा गुहा के बंद हिस्से की ओर भी जा सकती है।.
धावक संतुलन
संतुलित रनर प्रत्येक कैविटी को समान परिस्थितियों में भरने में मदद करते हैं। रनर की लंबाई या अनुप्रस्थ काट में अंतर के कारण एक कैविटी से दूसरी कैविटी में भिन्नता आ सकती है।.
उच्च मात्रा में उत्पादन में कोल्ड रनर तकनीक से रनर में बचे हुए अपशिष्ट को कम किया जा सकता है। इसके लिए रनर के अंदर मौजूद यौगिक को उसके वल्कनीकरण स्तर से नीचे रखने के लिए सटीक तापमान नियंत्रण की आवश्यकता होती है।.
मोल्ड वेंटिंग
रबर के प्रवेश करते ही हवा को गुहा से बाहर निकलना चाहिए। वेंट आमतौर पर निम्नलिखित स्थानों के पास स्थित होते हैं:
- भराव के अंत वाले क्षेत्र
- पतले सीलिंग किनारे
- गहरी खांचों
- प्रवाह-फ्रंट जंक्शन
- सीमाएँ डालें
- दूरस्थ गुहाएँ
बंद या छोटे आकार के वेंट के कारण शॉट छोटे रह सकते हैं और जलने के निशान पड़ सकते हैं। बड़े आकार के वेंट से रबर बाहर निकल सकती है और अत्यधिक फ्लैश उत्पन्न हो सकता है।.
The रबर मोल्ड वेंटिंग गाइड इसमें वेंट की स्थिति, रखरखाव और एयर-ट्रैप की पहचान के बारे में बताया गया है।.
विभाजन-रेखा स्थिति
किसी कार्यात्मक सीलिंग सतह पर मौजूद फ्लैश असेंबली या रिसाव प्रदर्शन को प्रभावित कर सकता है। इसलिए, जब भी ज्यामिति अनुमति दे, विभाजन रेखा को महत्वपूर्ण संपर्क क्षेत्रों से दूर रखा जाना चाहिए।.
फ्लैश बनने को सीमित करने के लिए मोल्ड फिट, क्लैम्पिंग स्थिरता और प्रक्रिया दबाव को नियंत्रित किया जाना चाहिए।.
डिमोल्डिंग संरचना
नरम रबर निकालते समय खिंच सकती है, फट सकती है या विकृत हो सकती है। मोल्ड के लिए निम्नलिखित की आवश्यकता हो सकती है:
- इजेक्टर प्लेटें
- स्ट्रिपिंग प्लेट्स
- वायु-सहायता प्राप्त रिलीज
- रोबोटिक ग्रिपर
- प्रतिस्थापनीय कोर
- सतह का उपचार
- नियंत्रित मोल्ड-रिलीज़ अनुप्रयोग
उत्पाद और मोल्ड डिजाइन के दौरान ही मोल्ड से बाहर निकालने की प्रक्रिया पर विचार किया जाना चाहिए, न कि केवल उत्पादन परीक्षण शुरू होने के बाद।.
महत्वपूर्ण प्रक्रिया पैरामीटर
इंजेक्शन दबाव
दबाव को नोजल, रनर, गेट और कैविटी में मौजूद प्रतिरोध पर काबू पाना होता है। असामान्य रूप से उच्च दबाव किसी प्रतिबंधित गेट, कम यौगिक प्रवाह, समय से पहले क्योरिंग या अवरुद्ध वेंटिंग का संकेत हो सकता है।.
इंजेक्शन गति
अत्यधिक गति से भरने पर फंसी हुई हवा दब सकती है और जलने के निशान पड़ सकते हैं। बहुत धीमी गति से भरने पर कैविटी पूरी होने से पहले ही मिश्रण जमना शुरू हो सकता है।.
गति को चरणबद्ध तरीके से नियंत्रित करना अक्सर एक ही स्थिर सेटिंग का उपयोग करने की तुलना में अधिक प्रभावी होता है।.
शॉट वॉल्यूम
स्थिर शॉट वॉल्यूम उत्पाद के वजन और कैविटी संतुलन को बनाए रखने में मदद करता है। सेटिंग में पार्ट और रनर की आवश्यकताओं को शामिल किया जाना चाहिए, जिससे अनावश्यक ओवरपैकिंग न हो।.
मोल्ड तापमान
मोल्ड का तापमान फिलिंग और वल्कनीकरण दोनों को प्रभावित करता है। ऑपरेटिंग रेंज वास्तविक कंपाउंड क्योर डेटा पर आधारित होनी चाहिए।.
वल्कनीकरण समय
अपर्याप्त क्योरिंग से नरम, कमजोर या आकार में अस्थिर उत्पाद बन सकते हैं। अत्यधिक क्योरिंग से चक्र समय बढ़ सकता है और सामग्री के गुणों पर असर पड़ सकता है।.
लक्ष्य यह होना चाहिए कि उपचार का समय सबसे कम हो और वह उपचार समय लगातार उत्पाद की आवश्यकताओं को पूरा करता हो।.
वैक्यूम टाइमिंग
निर्धारित वैक्यूम स्तर प्राप्त होने के बाद ही इंजेक्शन शुरू किया जाना चाहिए। वास्तविक वैक्यूम स्तर की निगरानी किए बिना समय-आधारित वैक्यूम नियंत्रण से रिसाव का पता नहीं चल पाएगा।.
निवास समय
गर्म इंजेक्शन यूनिट के अंदर लंबे समय तक रखा गया रबर चिपचिपाहट में परिवर्तन कर सकता है या समय से पहले क्रॉसलिंकिंग शुरू कर सकता है। मशीन की क्षमता, शॉट का आकार और उत्पादन में रुकावटें, ये सभी रहने के समय को प्रभावित करते हैं।.
मोल्डेड सील और गैस्केट में पाए जाने वाले सामान्य दोष
| दोष | संभावित कारण | अनुशंसित जाँच |
|---|---|---|
| सीलिंग सतह पर फ्लैश | अत्यधिक दबाव, सांचे की खराब फिटिंग या अपर्याप्त क्लैम्पिंग | विभाजन सतहों, दबाव प्रोफ़ाइल और क्लैम्पिंग बल का निरीक्षण करें |
| छोटा शॉट | कम शॉट वॉल्यूम, प्रतिबंधित गेट या खराब वेंटिंग | मीटरिंग, रनर, गेट और एयर रिमूवल की जांच करें |
| जलने का निशान | फंसी हुई संपीड़ित हवा या अंतिम भरने की अत्यधिक गति | वेंट को साफ करें और भरने की अंतिम गति को कम करें |
| आंतरिक शून्य | फंसी हुई गैस, नमी या अनुपयुक्त प्रक्रिया स्थितियां | वैक्यूम, कंपाउंड स्टोरेज और क्योरिंग की जांच करें |
| गुहा असंतुलन | असंतुलित रनर या सांचे का असमान तापमान | रनर की ज्यामिति और कैविटी के तापमान की तुलना करें |
| आयामी भिन्नता | अस्थिर शॉट, क्योरिंग या मोल्ड तापमान | उत्पादन प्रवृत्तियों और सामग्री की स्थिरता की समीक्षा करें। |
| कमजोर रबर-से-धातु बंधन | संदूषण या बंधन-प्रक्रिया में भिन्नता डालें | इंसर्ट की तैयारी, चिपकने वाले पदार्थ और उसके सूखने की प्रक्रिया की जाँच करें |
| फटी हुई सीलिंग लिप | खराब तरीके से मोल्ड से बाहर निकालना या अपर्याप्त उपचार | मोल्ड रिलीज, इजेक्टर और क्योरिंग की स्थिति की समीक्षा करें |
| सतही प्रवाह के निशान | अस्थिर प्लास्टिकीकरण या अनुपयुक्त भरने की गति | सामग्री की स्थिति और गति प्रोफ़ाइल की जाँच करें |
| अत्यधिक सिकुड़न | यौगिक व्यवहार या उपचार में भिन्नता | फॉर्मूलेशन, तापमान और उपचार इतिहास की समीक्षा करें |
| सांचे में चिपकना | सतही स्थिति या अनुपयुक्त रिलीज प्रक्रिया | मोल्ड की फिनिश और मोल्ड से निकालने की विधि का निरीक्षण करें। |
| अधपका भाग | कम तापमान या अपर्याप्त उपचार समय | मोल्ड के तापमान और क्योरिंग सेटिंग्स की जांच करें |
जब कोई खराबी दिखाई देती है, तो एक ही समय में कई मापदंडों को बदलने से कारण का पता लगाना मुश्किल हो जाता है। एक चर को समायोजित करें, परिणाम रिकॉर्ड करें और कई लगातार चक्रों की तुलना करें।.
The रबर इंजेक्शन मोल्डिंग समस्या निवारण मार्गदर्शिका यह फ्लैश, शॉर्ट शॉट्स, बर्न और क्योरिंग डिफेक्ट्स पर अतिरिक्त मार्गदर्शन प्रदान करता है।.
रबर सीलिंग उत्पादों के लिए गुणवत्ता नियंत्रण
गुणवत्ता निरीक्षण से घटक के वास्तविक कार्य का पता चलना चाहिए।.
सामान्य जांचों में निम्नलिखित शामिल हैं:
- उत्पाद के आयाम
- भाग का वजन
- कठोरता
- सतही स्थिति
- फ्लैश मोटाई
- सीलिंग-लिप ज्यामिति
- इलाज की स्थिति
- तन्यता और विस्तार गुणधर्म
- संपीड़न सेट
- रबर और धातु के बीच बंधन की मजबूती
- रिसाव परीक्षण
- दबाव परीक्षण
- दृश्य गुहा तुलना
हर उत्पाद के लिए हर परीक्षण आवश्यक नहीं है। निरीक्षण योजनाएँ ग्राहक की विशिष्टताओं, अनुप्रयोग परिवेश और लागू उद्योग मानकों के अनुरूप होनी चाहिए।.
उत्पादन डेटा की भी निगरानी की जानी चाहिए। उपयोगी मशीन रिकॉर्ड में निम्नलिखित शामिल हैं:
- शॉट वॉल्यूम
- भरने का समय
- अधिकतम इंजेक्शन दबाव
- प्लास्टिकीकरण समय
- मोल्ड तापमान
- निर्वात स्तर
- उपचार समय
- उत्पाद का वजन
- गुहा संख्या
- अस्वीकृति का कारण
प्रक्रिया संबंधी रिकॉर्ड को निरीक्षण परिणामों से जोड़ने से निर्माताओं को अस्वीकृति दर बढ़ने से पहले क्रमिक परिवर्तनों की पहचान करने में मदद मिलती है।.
उच्च मात्रा में सील उत्पादन के लिए कोल्ड रनर सिस्टम
परंपरागत रबर रनर ढाले गए उत्पाद के साथ ही वल्कनीकृत हो जाते हैं। सांचे से निकालने के बाद, सूखे हुए रनर को अलग करना पड़ता है और आमतौर पर यह उत्पादन अपशिष्ट बन जाता है।.
कोल्ड रनर सिस्टम रनर के अंदर मौजूद यौगिक को नियंत्रित तापमान पर बनाए रखता है ताकि चक्रों के बीच यह अप्रभावित रहे।.
संभावित लाभों में शामिल हैं:
- उपचारित रनर अपशिष्ट में कमी
- कम सामग्री की खपत
- कुल शॉट की मात्रा कम
- रनर हटाने का काम कम हो जाता है
- स्वचालन की बेहतर क्षमता
- अधिक कुशल मल्टी-कैविटी उत्पादन
कोल्ड रनर से टूलिंग की लागत और तापमान नियंत्रण की आवश्यकता बढ़ जाती है। इनका आर्थिक मूल्य रनर के वजन, कुल लागत, कैविटी की संख्या और वार्षिक उत्पादन मात्रा पर निर्भर करता है।.
सीलों के लिए इंजेक्शन मोल्डिंग बनाम कम्प्रेशन मोल्डिंग
| सोच-विचार | अंतः क्षेपण ढलाई | दबाव से सांचे में डालना |
|---|---|---|
| सामग्री लोडिंग | स्वचालित रूप से मीटर किया गया | प्रीफॉर्म को सामान्यतः सांचे में लोड किया जाता है। |
| जटिल गुहा भराई | प्रक्रिया को अनुकूलित करने पर यह मजबूत होता है। | प्रीफॉर्म प्लेसमेंट पर अधिक निर्भर |
| बहु-गुहा उत्पादन | उच्च मात्रा में बार-बार उत्पादन के लिए उपयुक्त। | संभव है, लेकिन मैन्युअल हैंडलिंग से लागत बढ़ सकती है। |
| प्रारंभिक उपकरण निवेश | आम तौर पर उच्च | आम तौर पर कम |
| स्वचालन क्षमता | उच्च | मध्यम |
| प्रक्रिया नियंत्रण | प्रोग्राम करने योग्य फीडिंग, इंजेक्शन और इलाज | इंजेक्शन से संबंधित नियंत्रणों में कमी |
| सर्वोत्तम आर्थिक अनुकूलता | मध्यम से उच्च मात्रा में सटीक उत्पादन | सरल उत्पाद या कम उत्पादन मात्रा |
अंतिम निर्णय केवल उपकरण की कीमत के आधार पर नहीं, बल्कि स्वीकार्य पुर्जे की प्रति लागत के आधार पर लिया जाना चाहिए।.
रबर गैस्केट मोल्डिंग मशीन का चयन कैसे करें
किसी मशीन की सिफारिश करने से पहले, उपकरण आपूर्तिकर्ता को निम्नलिखित बातों की समीक्षा करनी चाहिए:
- उत्पाद आरेखण
- रबर यौगिक
- व्यक्तिगत भाग का वजन
- धावक का वजन
- कुल शॉट वॉल्यूम
- उत्पाद के आयाम
- सीलिंग-सतह आवश्यकताएँ
- गुहाओं की संख्या
- मोल्ड के आयाम
- अनुमानित क्षेत्र
- आवश्यक क्लैम्पिंग बल
- वल्कनीकरण समय
- वार्षिक उत्पादन लक्ष्य
- इंसर्ट-लोडिंग आवश्यकताएँ
- निर्वात आवश्यकताएँ
- कोल्ड रनर की आवश्यकताएं
- मोल्ड से बाहर निकालने की विधि
- स्वचालन स्तर
- उपलब्ध कारखाने की जगह
- उपयोगिता संबंधी आवश्यकताएँ
उत्पाद के नमूने और यौगिक उपचार डेटा उपकरण और प्रक्रिया मूल्यांकन में सुधार कर सकते हैं।.
TASU's रबर इंजेक्शन मोल्डिंग समाधान कंबाइन फीडिंग, एफआईएफओ इंजेक्शन, वैक्यूम कंट्रोल, कोल्ड रनर टेक्नोलॉजी, मोल्ड डेवलपमेंट और प्रोडक्शन ऑटोमेशन।.
अक्सर पूछे जाने वाले प्रश्नों
क्या एक ही मशीन अलग-अलग प्रकार की रबर सील बना सकती है?
जी हां। एक मशीन कई मोल्ड और उत्पादों के साथ काम कर सकती है, बशर्ते उसकी इंजेक्शन क्षमता, क्लैम्पिंग बल, प्लेटन के आयाम और नियंत्रण कार्य प्रत्येक अनुप्रयोग की आवश्यकताओं को पूरा करते हों।.
मोल्डेड सील के लिए कौन सा रबर सबसे अच्छा है?
कोई भी पदार्थ सर्वमान्य रूप से सर्वश्रेष्ठ नहीं होता। ईपीडीएम, एनबीआर, एफकेएम, सिलिकॉन और अन्य यौगिक तापमान, तेल, रसायन, मौसम और दबाव के प्रति अलग-अलग प्रतिरोध प्रदान करते हैं।.
क्या रबर इंजेक्शन मोल्डिंग मशीन से ओ-रिंग का उत्पादन किया जा सकता है?
जी हां। इंजेक्शन मोल्डिंग मल्टी-कैविटी ओ-रिंग उत्पादन के लिए उपयुक्त है, बशर्ते शॉट मीटरिंग, रनर बैलेंस, मोल्ड तापमान और फ्लैश को ठीक से नियंत्रित किया जाए।.
रबर सील पर फ्लैश का कारण क्या है?
इसके सामान्य कारणों में अत्यधिक शॉट वॉल्यूम, उच्च इंजेक्शन दबाव, अपर्याप्त क्लैम्पिंग बल, क्षतिग्रस्त पार्टिंग सतहें और खराब मोल्ड संरेखण शामिल हैं।.
कुछ गुहाएँ अपूर्ण क्यों होती हैं?
इसके संभावित कारणों में रनर असंतुलन, अवरुद्ध वेंट, मोल्ड का असमान तापमान, अपर्याप्त शॉट वॉल्यूम या अत्यधिक कंपाउंड चिपचिपाहट शामिल हो सकते हैं।.
क्या हर गैस्केट मोल्ड के लिए वैक्यूम आवश्यक है?
नहीं। प्रभावी वेंटिलेशन वाले सरल उत्पादों को वैक्यूम सहायता की आवश्यकता नहीं हो सकती है। जटिल गुहाओं, पतले सीलिंग अनुभागों और इंसर्ट वाले उत्पादों को इससे लाभ होने की अधिक संभावना है।.
क्या रबर इंजेक्शन मोल्डिंग से धातु-बंधित सील बनाई जा सकती हैं?
जी हाँ। इंजेक्शन से पहले धातु के इंसर्ट को मोल्ड में डाला जा सकता है। इंसर्ट की तैयारी, चिपकने वाले पदार्थ का अनुप्रयोग, स्थिति निर्धारण और क्योरिंग को नियंत्रित किया जाना चाहिए।.
ठीक हुए धावकों के अपशिष्ट को कैसे कम किया जा सकता है?
कोल्ड रनर तकनीक से रबर को रनर के अंदर बिना पकाए रखा जा सकता है, जिससे प्रत्येक चक्र के बाद निकाले जाने वाले रबर की मात्रा कम हो जाती है। आर्थिक व्यवहार्यता उत्पादन मात्रा और सामग्री लागत पर निर्भर करती है।.
इंसर्ट सील के लिए कौन सी मशीन संरचना उपयुक्त है?
ऊर्ध्वाधर मशीनें अक्सर इंसर्ट लोडिंग के लिए सुविधाजनक पहुँच प्रदान करती हैं। क्षैतिज विन्यास विशिष्ट मोल्ड संरचनाओं या स्वचालित उत्पादन लाइनों के लिए लाभ प्रदान कर सकते हैं।.
सांचे में कितनी गुहाएँ होनी चाहिए?
कैविटी की संख्या उत्पाद के वजन, शॉट क्षमता, मोल्ड के आकार, क्योरिंग समय, लक्षित आउटपुट और रनर बैलेंस पर निर्भर करती है। अधिक कैविटी होने से उत्पादन लागत में स्वतः सुधार होना आवश्यक नहीं है।.
सही क्लैम्पिंग बल कैसे निर्धारित किया जाता है?
क्लैम्पिंग बल का चयन अनुमानित कैविटी और रनर क्षेत्र, अपेक्षित आंतरिक दबाव, मोल्ड संरचना और उपयुक्त परिचालन मार्जिन के अनुसार किया जाता है।.
मशीन के कोटेशन के लिए कौन सी जानकारी आवश्यक है?
उत्पाद का चित्र, रबर का प्रकार, भाग का वजन, गुहाओं की संख्या, साँचे के आयाम, अपेक्षित उत्पादन, क्योरिंग समय और स्वचालन संबंधी आवश्यकताएँ प्रदान करें।.
निष्कर्ष
रबर इंजेक्शन मोल्डिंग मशीनें सील और गैस्केट के एकसमान उत्पादन के लिए आवश्यक नियंत्रित फीडिंग, शॉट मीटरिंग, फिलिंग और वल्कनीकरण प्रदान करती हैं। विश्वसनीय परिणाम यौगिक के व्यवहार, मशीन की क्षमता, रनर संतुलन, गेट की स्थिति, वेंटिंग, मोल्ड तापमान और क्योरिंग समय के बीच परस्पर क्रिया पर निर्भर करते हैं।.
मशीन का चयन वास्तविक उत्पाद और उत्पादन लक्ष्य के आधार पर किया जाना चाहिए। केवल क्लैम्पिंग बल या शॉट वॉल्यूम का मूल्यांकन करने से सीलिंग सतहों की सुरक्षा, कई कैविटी को संतुलित करने और स्थिर आयाम बनाए रखने के लिए आवश्यक प्रक्रिया नियंत्रणों की अनदेखी हो सकती है।.
T
