


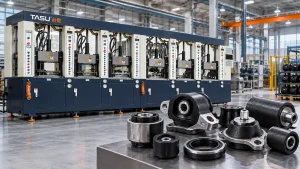
रबर और धातु के बंधित पुर्जे रबर की लोच, सीलिंग क्षमता और कंपन नियंत्रण के गुणों को धातु की संरचनात्मक मजबूती के साथ जोड़ते हैं। इनके विशिष्ट उत्पादों में सस्पेंशन बुशिंग, इंजन माउंट, कंपन रोधी पैड, बंधित सील, रबर रोलर, धातु-कोर वाले पहिये और औद्योगिक डैम्पिंग घटक शामिल हैं।.
इन पुर्जों के उत्पादन के लिए सांचे को रबर से भरना ही काफी नहीं है। धातु के इंसर्ट तैयार किए जाने चाहिए, सही जगह पर रखे जाने चाहिए और मजबूती से पकड़े रहने चाहिए, जबकि प्लास्टिसाइज्ड यौगिक उनके चारों ओर प्रवाहित होता रहता है। बॉन्डिंग एजेंट, इंजेक्शन प्रेशर, सांचे का तापमान, क्योरिंग की स्थितियाँ और हवा का निष्कासन, ये सभी कारक रबर और धातु के बीच अंतिम इंटरफ़ेस को प्रभावित करते हैं।.
ठीक से कॉन्फ़िगर किया गया रबर इंजेक्शन मोल्डिंग मशीन यह इंसर्ट-मोल्डेड उत्पादों के लिए नियंत्रित फीडिंग, दोहराने योग्य शॉट तैयारी और प्रोग्रामेबल इंजेक्शन प्रोफाइल प्रदान करता है। मशीन, मोल्ड, कंपाउंड, मेटल इंसर्ट और बॉन्डिंग प्रक्रिया का मूल्यांकन अभी भी एक विनिर्माण प्रणाली के रूप में किया जाना चाहिए।.
रबर-टू-मेटल बॉन्डेड पार्ट्स क्या होते हैं?
रबर-टू-मेटल बॉन्डेड पार्ट्स ऐसे मोल्डेड कंपोनेंट्स होते हैं जिनमें वल्केनाइज्ड रबर को स्टील, एल्युमीनियम या अन्य संगत धातु के इंसर्ट से स्थायी रूप से जोड़ा जाता है।.
यह धातु सामान्यतः निम्नलिखित प्रदान करती है:
- संरचनात्मक समर्थन
- माउंटिंग पॉइंट्स
- भार स्थानांतरण
- आयामी स्थिरता
- प्रतिरोध पहन
- यांत्रिक कनेक्शन
रबर वाला भाग निम्नलिखित प्रदान कर सकता है:
- कंपन अलगाव
- प्रभाव अवशोषण
- लचीली गति
- शोर कम करना
- सील
- विद्युत पृथक्करण
- सतह संरक्षण
- नियंत्रित संपीड़न
मोल्डिंग के दौरान, रबर तैयार किए गए इंसर्ट के आसपास या उनके बीच की जगह में प्रवाहित होता है। गर्मी और दबाव से यौगिक का वल्कनीकरण होता है, जबकि बॉन्डिंग सिस्टम रबर-धातु इंटरफ़ेस पर आसंजन बनाता है।.
यह प्रक्रिया, बाद में धातु के पुर्जे के साथ तैयार रबर के पुर्जे को जोड़ने की प्रक्रिया से भिन्न है। इंजेक्शन मोल्डिंग में, उत्पादन चक्र के दौरान ही रबर को आकार दिया जाता है और आपस में जोड़ा जाता है।.
सामान्य रबर-से-धातु इंजेक्शन-मोल्डेड उत्पाद
सस्पेंशन बुशिंग्स
सस्पेंशन बुशिंग में आमतौर पर एक मोल्डेड रबर लेयर से जुड़े आंतरिक और बाहरी धातु के स्लीव होते हैं। रबर कंपन और शोर को अलग करते हुए नियंत्रित गति की अनुमति देता है।.
उत्पादन संबंधी चुनौतियों में निम्नलिखित शामिल हैं:
- धातु की आस्तीनों के बीच संकेंद्रण बनाए रखना
- इंजेक्शन के दौरान इंसर्ट की गति को रोकना
- संकीर्ण वलयाकार स्थानों को भरना
- रबर की मोटाई को नियंत्रित करना
- फंसी हुई हवा से बचना
- संपूर्ण इंसर्ट के चारों ओर एकसमान बॉन्डिंग प्राप्त करना
फिक्स्चर और मोल्ड डिजाइन महत्वपूर्ण हैं क्योंकि इंसर्ट की स्थिति में छोटे-छोटे बदलाव भी रबर की मोटाई और उत्पाद के प्रदर्शन को बदल सकते हैं।.
इंजन और उपकरण माउंट
रबर माउंट इंजन, मोटर, पंप, कंप्रेसर और औद्योगिक उपकरणों को सहारा प्रदान करते हैं, साथ ही संचरणित कंपन को कम करते हैं।.
इन उत्पादों में निम्नलिखित तत्व हो सकते हैं:
- थ्रेडेड स्टड
- स्टील प्लेट्स
- एम्बेडेड नट
- आंतरिक आस्तीन
- एकाधिक बंधुआ सम्मिलित
- मोटे रबर के खंड
- रिक्त स्थान या समायोजित ज्यामितीय विशेषताएं
मोटे खंड और कई इंसर्ट जटिल प्रवाह पथ बनाते हैं। हवा को फँसाए बिना रबर को दूरस्थ क्षेत्रों तक पहुँचाने में मदद के लिए वैक्यूम सहायता और चरणबद्ध इंजेक्शन की आवश्यकता हो सकती है।.
कंपन रोधी पैड
बॉन्डेड एंटी-वाइब्रेशन पैड में आमतौर पर एक रबर ब्लॉक के साथ एक या दो धातु की प्लेटें लगी होती हैं। बोल्ट होल, स्टड या थ्रेडेड इंसर्ट उत्पाद को मशीनरी या सहायक संरचनाओं से जोड़ते हैं।.
विश्वसनीय उत्पादन के लिए इंसर्ट की एकसमान स्थिति और धातु के किनारों के आसपास नियंत्रित फ्लैश की आवश्यकता होती है।.
रबर बंधित बुशिंग
औद्योगिक बुशिंग का उपयोग मशीनरी, वाहनों, कृषि उपकरणों और सस्पेंशन असेंबली में किया जाता है। कुछ डिज़ाइनों में एक धातु की स्लीव होती है, जबकि अन्य में संकेंद्रित आंतरिक और बाहरी ट्यूबों के बीच रबर का उपयोग किया जाता है।.
स्लीव के चारों ओर सामग्री का वितरण एकसमान होना चाहिए। केंद्र से हटकर लगाया गया इंसर्ट असमान कठोरता और उत्पाद की समय से पहले विफलता का कारण बन सकता है।.
बंधित सील
बॉन्डेड सील में रबर को धातु के वॉशर, रिंग, प्लेट या सुदृढ़ीकरण संरचना के साथ एकीकृत किया जाता है।.
धातु घटक को सहारा देती है, जबकि रबर कार्यात्मक सीलिंग क्षेत्र बनाती है। उत्पादन संबंधी महत्वपूर्ण आवश्यकताओं में शामिल हैं:
- सटीक सीलिंग ज्यामिति
- कम फ्लैश
- एकसमान रबर कवरेज
- धातु की सतहों को साफ करें
- स्थिर रबर-धातु आसंजन
- नियंत्रित संपीड़न मोटाई
रबर रोलर्स
रबर रोलर्स में धातु का शाफ्ट या बेलनाकार कोर होता है जो ढाले हुए रबर से ढका होता है। इनका उपयोग परिवहन, मुद्रण, सामग्री प्रबंधन और औद्योगिक उपकरणों में किया जाता है।.
लंबे उत्पादों के लिए कोर के साथ रबर को समान रूप से वितरित करने के लिए विशेष रनर लेआउट और क्लैम्पिंग संरचनाओं की आवश्यकता हो सकती है।.
धातु-कोर पहिए
औद्योगिक पहियों और रोलर्स में स्टील या एल्युमीनियम का कोर हो सकता है जो बाहरी रबर की परत से जुड़ा होता है। इस परत को बार-बार भार, विरूपण और घूर्णन को सहन करना पड़ता है।.
TASU की मार्गदर्शिका ठोस टायरों और औद्योगिक पहियों के लिए रबर इंजेक्शन मोल्डिंग मशीनें इसमें मोटे रबर सेक्शन और मेटल कोर के लिए अतिरिक्त आवश्यकताओं की व्याख्या की गई है।.
रबर-लेपित घटक
इंजेक्शन मोल्डिंग के माध्यम से धातु उत्पाद के चयनित क्षेत्रों को पकड़ने, कुशनिंग, सीलिंग या सुरक्षा के लिए रबर से भी ढका जा सकता है।.
उदाहरणों में शामिल हैं:
- रबर-लेपित ब्रैकेट
- धातु के हैंडल
- केबल-सपोर्ट पार्ट्स
- सुरक्षात्मक स्टॉप
- उपकरण फीट
- रबर-लेपित फास्टनर
- प्रबलित कनेक्टर
मास्किंग और मोल्ड डिजाइन इस प्रकार होना चाहिए कि रबर उन धातु सतहों तक न पहुंचे जिन्हें खुला रखना आवश्यक है।.
जहां रबर-से-धातु के पुर्जों का उपयोग किया जाता है
| उद्योग | विशिष्ट उत्पाद | मुख्य समारोह |
|---|---|---|
| ऑटोमोटिव | बुशिंग, इंजन माउंट, सस्पेंशन पार्ट्स और बॉन्डेड सील | कंपन नियंत्रण, गति और सीलिंग |
| औद्योगिक मशीनरी | उपकरण माउंट, रोलर, स्टॉप और कपलिंग | प्रभाव अवशोषण और शोर में कमी |
| रेल परिवहन | सस्पेंशन कंपोनेंट्स, बम्प स्टॉप्स और आइसोलेशन माउंट्स | भार स्थानांतरण और कंपन पृथक्करण |
| निर्माण उपकरण | हेवी-ड्यूटी बुशिंग, माउंट और सुरक्षात्मक घटक | झटके और कंपन प्रतिरोध |
| पंप और कंप्रेसर | माउंट, डायाफ्राम और बॉन्डेड सीलिंग पार्ट्स | कंपन कम करना और सीलिंग |
| एचवीएसी उपकरण | कंप्रेसर माउंट और आइसोलेशन पैड | शोर और कंपन नियंत्रण |
| कृषि मशीनरी | बुशिंग, रोलर और डैम्पिंग पार्ट्स | झटके सहने की क्षमता और लचीली गति |
| विद्युत उपकरण | इन्सुलेटिंग माउंट और सुरक्षात्मक बंधित भाग | अलगाव और यांत्रिक सुरक्षा |
विभिन्न उद्योगों में उत्पाद की आवश्यकताएं काफी भिन्न होती हैं। परिचालन भार, तापमान, रासायनिक जोखिम और सेवा वातावरण के अनुसार सही यौगिक, धातु, चिपकने वाली प्रणाली और मोल्डिंग प्रक्रिया का चयन किया जाना चाहिए।.
रबर से धातु में इंजेक्शन मोल्डिंग प्रक्रिया कैसे काम करती है
1. धातु इंसर्ट निर्माण
धातु के इंसर्ट आवश्यक आयामों और सहनशीलता के अनुसार उत्पादित किए जाते हैं। प्रक्रियाओं में स्टैम्पिंग, कास्टिंग, मशीनिंग, फॉर्मिंग या वेल्डिंग शामिल हो सकती हैं।.
इंसर्ट की निम्नलिखित बातों के लिए जांच की जानी चाहिए:
- DIMENSIONS
- एकत्रीकरण
- सतही दोष
- बर्र
- तेल संदूषण
- जंग
- वेल्डिंग अवशेष
- तीक्ष्ण किनारे
- विरूपण
इंसर्ट के आयामों में भिन्नता मोल्ड लोडिंग, रबर की मोटाई और अंतिम उत्पाद की ज्यामिति को प्रभावित कर सकती है।.
2. सतह की तैयारी
बॉन्डिंग एजेंट लगाने से पहले धातु की सतहों को तैयार करना आवश्यक है। तेल, ऑक्सीकरण, धूल या अन्य संदूषक विश्वसनीय आसंजन में बाधा डाल सकते हैं।.
तैयारी के तरीके धातु और बंधन प्रणाली के अनुसार भिन्न होते हैं। इनमें निम्नलिखित शामिल हो सकते हैं:
- ग्रीस हटाना
- सफाई
- घर्षण नष्ट करना
- रासायनिक उपचार
- सुखाने
- सतह सक्रियण
प्रमाणित प्रक्रिया का लगातार पालन किया जाना चाहिए। तैयारी के बाद अत्यधिक सफाई, अपूर्ण सुखाने या संदूषण से बंधन की गुणवत्ता कम हो सकती है।.
3. बॉन्डिंग-एजेंट का अनुप्रयोग
धातु के उन हिस्सों पर एक संगत बॉन्डिंग सिस्टम लगाया जाता है जो रबर के संपर्क में आएंगे।.
आवेदन पत्र निम्न माध्यम से भरा जा सकता है:
- छिड़काव
- ब्रश करना
- डुबकी
- रोलिंग
- स्वचालित वितरण
कोटिंग की मोटाई और फैलाव एकसमान रहना चाहिए। अतिरिक्त सामग्री जमाव पैदा कर सकती है, जबकि अपूर्ण कवरेज से कुछ हिस्से बिना जुड़े रह सकते हैं।.
तैयार किए गए इन्सर्ट को नियंत्रित परिस्थितियों में संग्रहित किया जाना चाहिए और मान्य प्रसंस्करण अवधि के भीतर उपयोग किया जाना चाहिए।.
4. लोडिंग डालें
ऑपरेटर या रोबोट धातु के पुर्जों को सांचे के अंदर सही जगह पर रखते हैं।.
इस सांचे में निम्नलिखित का उपयोग हो सकता है:
- स्थान पिन
- चुंबकीय धारक
- मैकेनिकल क्लिप
- स्प्रिंग-लोडेड फिक्स्चर
- आकार की जेबें
- थ्रेडेड सपोर्ट
- बदली जा सकने वाली इंसर्ट नेस्ट
मोल्ड को बंद करने, वैक्यूम करने और इंजेक्शन लगाने के दौरान प्रत्येक इंसर्ट सही स्थिति में रहना चाहिए।.
5. मोल्ड को बंद करना और वैक्यूम करना
सामग्री डालने के बाद, मोल्ड बंद हो जाता है और आवश्यक क्लैम्पिंग स्थिति स्थापित हो जाती है।.
इसके बाद वैक्यूम कैविटी से हवा को बाहर निकाल सकता है। रबर-टू-मेटल उत्पादों में अक्सर इंसर्ट के आसपास संकीर्ण स्थान होते हैं जहां विस्थापित हवा फंस सकती है।.
गाइड वैक्यूम रबर मोल्डिंग मशीनें यह बताता है कि मोल्ड सीलिंग, निकासी का समय और वैक्यूम स्तर कैविटी भरने को कैसे प्रभावित करते हैं।.
6. रबर इंजेक्शन
तैयार मिश्रण को नोजल, रनर और गेट के माध्यम से मोल्ड कैविटी में इंजेक्ट किया जाता है।.
इंजेक्शन प्रोफाइल को उत्पाद को बिना निम्नलिखित के भरना चाहिए:
- इंसर्ट को हिलाना
- बंधन कारक को धोकर हटाना
- पतले धातु खंडों को मोड़ना
- इंसर्ट के पीछे हवा फंसी हुई है
- वेल्ड-लाइन में कमजोरी पैदा करना
- अत्यधिक चमक उत्पन्न करना
बहु-चरण इंजेक्शन गति अक्सर उपयोगी होती है। सामग्री के संवेदनशील इंसर्ट या फिलिंग के अंतिम क्षेत्रों के पास पहुंचने पर मशीन गति को कम कर सकती है।.
7. वल्कनीकरण और बंधन निर्माण
सांचे के अंदर ऊष्मा और दबाव से रबर का वल्कनीकरण किया जाता है। प्रमाणित मोल्डिंग स्थितियों के तहत बॉन्डिंग सिस्टम प्रतिक्रिया करता है और तैयार रबर को धातु की सतह से जोड़ता है।.
रबर की क्योरिंग और बॉन्ड निर्माण दोनों के लिए समय और तापमान पर्याप्त होना आवश्यक है। अपर्याप्त क्योरिंग से रबर या इंटरफ़ेस कमजोर हो सकता है, जबकि अनावश्यक ओवर-क्योरिंग से उत्पादन क्षमता कम हो जाती है और उत्पाद के गुणों पर भी असर पड़ सकता है।.
8. सांचा खोलना और पुर्जे निकालना
वल्कनीकरण के बाद, सांचा खुलता है और बंधित घटक को निकाल लिया जाता है।.
सांचे से निकालते समय निम्नलिखित अंगों पर अत्यधिक बल नहीं लगाना चाहिए:
- पतले रबर के किनारे
- बंधित इंटरफेस
- धातु के स्टड
- लचीले अनुभाग
- होंठों को सील करना
उत्पाद के आकार और मोल्ड संरचना के अनुकूल होने पर रोबोटिक निष्कासन से स्थिरता में सुधार हो सकता है।.
9. निरीक्षण और परीक्षण
तैयार भागों की माप, दिखावट, बॉन्ड कवरेज और उत्पाद-विशिष्ट प्रदर्शन की जाँच की जाती है।.
परीक्षण की आवश्यकताएं एप्लिकेशन और ग्राहक की विशिष्टताओं पर निर्भर करती हैं।.
रबर से धातु के पुर्जे बनाने के लिए इंजेक्शन मोल्डिंग का उपयोग क्यों किया जाता है?
नियंत्रित सामग्री वितरण
इंजेक्शन का दबाव प्लास्टिकयुक्त रबर को संकीर्ण स्थानों और जटिल इंसर्ट्स के चारों ओर से गुजारता है। सही रनर और गेट डिज़ाइन कई रबर प्रीफॉर्म को मैन्युअल रूप से रखने की तुलना में अधिक एकसमान फिलिंग प्रदान कर सकता है।.
दोहराने योग्य शॉट तैयारी
स्वचालित फीडिंग, प्लास्टिकीकरण और मीटरिंग चक्रों के बीच यौगिक की स्थिति में स्थिरता बनाए रखने में मदद करते हैं।.
नियंत्रित रबर की मोटाई या कई गुहाओं वाले उत्पादों के लिए स्थिर शॉट वजन महत्वपूर्ण है।.
जटिल इन्सर्ट ज्यामिति के लिए समर्थन
इंजेक्शन मोल्डिंग के माध्यम से स्लीव, स्टड, प्लेट, वॉशर और अन्य अंतर्निहित संरचनाओं के चारों ओर रबर को आकार दिया जा सकता है।.
जटिल ज्यामिति के लिए भी उपयुक्त प्रवाह पथ और सुरक्षित इंसर्ट फिक्सचर की आवश्यकता होती है।.
बहु-गुहा उत्पादन
छोटे बॉन्डेड सील, बुशिंग और माउंटिंग पार्ट्स को मल्टी-कैविटी मोल्ड में बनाया जा सकता है। संतुलित रनर और बार-बार एक ही स्थान पर इंसर्ट लगाने की सुविधा कैविटी-दर-कैविटी स्थिरता के लिए आवश्यक है।.
स्वचालन क्षमता
इंसर्ट लोडिंग, बॉन्डिंग-एजेंट एप्लिकेशन, मोल्डिंग, डीमोल्डिंग और निरीक्षण को आंशिक या पूर्ण रूप से स्वचालित किया जा सकता है।.
उपयुक्त स्वचालन स्तर निम्नलिखित पर निर्भर करता है:
- ज्यामिति डालें
- उत्पाद का आकार
- समय चक्र
- गुहाओं की संख्या
- उत्पादन मात्रा
- आवश्यक अभिविन्यास
- बॉन्डिंग-एजेंट प्रक्रिया
- निरीक्षण आवश्यकताएँ
मैन्युअल रूप से किए जाने वाले कार्यों पर निर्भरता में कमी
इंजेक्शन मोल्डिंग स्वचालित रूप से मिश्रण को मापता और वितरित करता है। इससे मैन्युअल रूप से तौले और रखे गए प्रीफॉर्म के कारण होने वाली भिन्नता को कम किया जा सकता है।.
रबर से धातु की ढलाई के लिए मशीन संबंधी आवश्यकताएँ
स्थिर इंजेक्शन दबाव
मशीन को इतना दबाव प्रदान करना होगा कि वह रबर को इंसर्ट के चारों ओर और संकीर्ण गुहा खंडों में ले जा सके।.
दबाव को अत्यधिक रखने के बजाय नियंत्रणीय स्तर पर रखना चाहिए। अत्यधिक दबाव से इंसर्ट हिल सकते हैं, फ्लैश बढ़ सकता है या रबर अनचाहे क्षेत्रों में घुस सकता है।.
बहु-चरण इंजेक्शन गति
प्रोग्रामेबल स्पीड स्टेज प्रक्रिया को कैविटी के विभिन्न भागों के अनुसार प्रतिक्रिया करने की अनुमति देते हैं।.
एक सामान्य प्रोफ़ाइल में निम्नलिखित का उपयोग हो सकता है:
- नोजल और रनर के माध्यम से नियंत्रित गति
- मुख्य रबर भाग में तेजी से भरना
- संवेदनशील इंसर्ट्स के आसपास गति कम हो जाती है
- हवा निकालने के लिए अंतिम फिलिंग धीमी गति से करें।
वास्तविक चरण शॉर्ट-शॉट परीक्षण और देखे गए सामग्री प्रवाह के अनुसार होने चाहिए।.
अधिक जानकारी उपलब्ध है रबर इंजेक्शन मोल्डिंग दबाव और गति गाइड.
सटीक शॉट मीटरिंग
अपर्याप्त सामग्री से धातु के खुले हिस्से या रबर के अधूरे हिस्से रह सकते हैं। अत्यधिक सामग्री से फ्लैश और मोल्ड संदूषण का खतरा बढ़ जाता है।.
शॉट की मात्रा में निम्नलिखित बातों का ध्यान रखा जाना चाहिए:
- रबर उत्पाद की मात्रा
- धावक मात्रा
- गुहाओं की संख्या
- प्रक्रिया कुशन
- यौगिक घनत्व
सुरक्षित क्लैम्पिंग
इंजेक्शन का दबाव ढाले गए भाग और रनर सिस्टम के प्रक्षेपित क्षेत्र पर कार्य करता है। क्लैम्पिंग बल को भरने और वल्कनीकरण की पूरी प्रक्रिया के दौरान मोल्ड को बंद रखना आवश्यक है।.
मोल्ड को ठीक से बंद न करने से उत्पाद के किनारे या धातु के इंसर्ट के आसपास अतिरिक्त धातु का टुकड़ा रह सकता है।.
स्थिर प्लास्टिकीकरण
यौगिक की स्थिति में परिवर्तन से प्रवाह, दबाव और बंधन कारक के संपर्क पर प्रभाव पड़ता है।.
नियंत्रित भोजन वितरण और FIFO (फर्स्ट टाइम फॉर फियर फ्री ऑर्डर) सामग्री की आवाजाही से रहने का समय अधिक अनुमानित रखने में मदद मिलती है। रबर इंजेक्शन मोल्डिंग मशीन फीडिंग सिस्टम यह बताता है कि फीडिंग और प्लास्टिकाइजेशन किस प्रकार शॉट की स्थिरता को प्रभावित करते हैं।.
एकसमान मोल्ड तापमान
तापमान में अंतर के कारण असमान भराई, उपचार और बंधन विकास हो सकता है।.
हीटिंग सिस्टम को सभी कैविटी और इंसर्ट के आसपास स्थिर तापमान बनाए रखना चाहिए। बड़े धातु के पुर्जे गर्मी को अवशोषित कर सकते हैं और सांचे की स्थानीय स्थितियों को अस्थायी रूप से बदल सकते हैं, खासकर उत्पादन शुरू होने या फिर से शुरू होने के बाद।.
वैक्यूम और निकास नियंत्रण
धातु के इंसर्ट गुहा को विभाजित करते हैं और अतिरिक्त वायु-अवरोधक स्थान बनाते हैं। वैक्यूम क्षमता और उचित रूप से स्थित वेंट हवा को आगे बढ़ते रबर द्वारा घेरने से पहले ही बाहर निकालने में मदद करते हैं।.
उपयुक्त मोल्ड एक्सेस
धातु के घटकों को सुरक्षित और सटीक रूप से स्थापित करने के लिए ऑपरेटर या रोबोट के लिए पर्याप्त पहुंच की आवश्यकता होती है।.
मशीन की संरचना का चयन निम्नलिखित के अनुसार किया जाना चाहिए:
- डालने-लोड करने की दिशा
- मोल्ड खोलने की दिशा
- उत्पाद हटाने का मार्ग
- वजन डालें
- रोबोट पहुंच
- फ़ैक्टरी लेआउट
प्रक्रिया निगरानी
इंजेक्शन प्रेशर, फिलिंग टाइम, मोल्ड टेम्परेचर और क्योरिंग टाइम को रिकॉर्ड करने से क्रमिक बदलाव की पहचान करने में मदद मिल सकती है।.
दबाव वक्र में परिवर्तन निम्नलिखित का संकेत दे सकते हैं:
- सम्मिलन-स्थिति संबंधी समस्याएं
- गेट प्रतिबंध
- यौगिक श्यानता में भिन्नता
- अवरुद्ध वेंट
- शॉट-वॉल्यूम में परिवर्तन
- अपरिपक्व उपचार
इंसर्ट मोल्डिंग के लिए वर्टिकल बनाम हॉरिजॉन्टल मशीनें
| सोच-विचार | ऊर्ध्वाधर विन्यास | क्षैतिज विन्यास |
|---|---|---|
| प्लेसमेंट डालें | ऊपर की ओर मुख वाले सांचे तक सुविधाजनक पहुंच | यह मोल्ड और लोडिंग की दिशा पर निर्भर करता है। |
| स्थिरता डालें | गुरुत्वाकर्षण कुछ इंसर्ट को बनाए रखने में मदद कर सकता है। | गति को रोकने के लिए फिक्स्चर की आवश्यकता हो सकती है। |
| स्वचालन पहुंच | रोटरी टेबल और इंसर्ट-लोडिंग रोबोट के लिए उपयुक्त | इनलाइन स्वचालन और कन्वेयर के लिए उपयुक्त |
| उत्पाद हटाना | अक्सर ऊपर की ओर हटाया जाता है | आमतौर पर क्षैतिज या नीचे की ओर हटाया जाता है |
| मोल्ड संरचना | कई इंसर्ट-मोल्डिंग अनुप्रयोगों के लिए उपयोगी | विशिष्ट लंबे, बड़े या स्वचालित उत्पादों के लिए उपयुक्त |
| फ़ैक्टरी लेआउट | कुछ कॉन्फ़िगरेशन में फर्श का क्षेत्रफल कम होता है | कुछ मामलों में रैखिक उत्पादन लाइनों के साथ आसान एकीकरण |
उत्पाद के नाम के आधार पर ही मशीन की दिशा का चयन नहीं किया जाना चाहिए। इंसर्ट की ज्यामिति, मोल्ड की संरचना, स्वचालन और डीमोल्डिंग की दिशा अधिक महत्वपूर्ण कारक हैं।.
TASU आपूर्ति भी करता है क्षैतिज रबर इंजेक्शन मोल्डिंग मशीनें औद्योगिक रबर उत्पादों और स्वचालित उत्पादन विन्यासों के लिए।.
मोल्ड डिज़ाइन संबंधी विचार
स्थान और प्रतिधारण डालें
मोल्ड को प्रत्येक इंसर्ट को एक ही स्थिति में बनाए रखना चाहिए।.
फिक्स्चर को धातु की सतह को नुकसान पहुंचाए बिना या रबर के प्रवाह में बाधा डाले बिना गति को रोकना चाहिए।.
महत्वपूर्ण प्रश्नों में निम्नलिखित शामिल हैं:
- क्या मोल्ड बंद करते समय इंसर्ट अपनी जगह से हिल सकता है?
- क्या इंजेक्शन का दबाव इसे घुमा या उठा सकता है?
- क्या गलत तरीके से लोडिंग करना भौतिक रूप से संभव है?
- क्या ऑपरेटर दिशा की पुष्टि कर सकता है?
- क्या मोल्डिंग के बाद इंसर्ट को हटाया जा सकता है?
- क्या घिस जाने पर फिटिंग को बदला जा सकता है?
गेट की स्थिति
गेट की स्थिति यह निर्धारित करती है कि रबर धातु के इंसर्ट के पास कैसे पहुंचता है।.
गेट का गलत स्थान निम्नलिखित समस्याओं का कारण बन सकता है:
- गति डालें
- रबर की मोटाई असमान है
- बॉन्डिंग-एजेंट विस्थापन
- वायु अवरोध
- दृश्यमान प्रवाह रेखाएँ
- कमजोर वेल्ड क्षेत्र
- अत्यधिक दबाव हानि
गेट को किसी पतले इंसर्ट या लेपित सतह की ओर अनियंत्रित उच्च गति प्रवाह को निर्देशित नहीं करना चाहिए।.
धावक संतुलन
बहु-गुहा वाले सांचों को संतुलित प्रवाह पथों की आवश्यकता होती है ताकि प्रत्येक गुहा को समान मात्रा में सामग्री और दबाव प्राप्त हो सके।.
गुहाओं के बीच भिन्नताएँ निम्न कारणों से हो सकती हैं:
- अलग-अलग धावक की लंबाई
- गेट के असमान आयाम
- तापमान अंतर
- सम्मिलित-स्थिति भिन्नता
- अवरुद्ध वेंट
- बॉन्डिंग-एजेंट का असंगत संचय
वेंट की स्थिति
हवा आमतौर पर इंसर्ट के पीछे या जहां दो रबर फ्लो फ्रंट फिर से जुड़ते हैं, वहां फंस जाती है।.
वेंटिलेशन के लिए निम्नलिखित स्थानों के पास विचार किया जाना चाहिए:
- भराव के अंत वाले क्षेत्र
- किनारों को डालें
- गहरी जेबें
- अंध अनुभाग
- प्रवाह-फ्रंट जंक्शन
- पतले रबर के खंड
The रबर मोल्ड वेंटिंग गाइड इसमें वेंट के स्थान, एयर-ट्रैप के लक्षण और रखरखाव संबंधी आवश्यकताओं को शामिल किया गया है।.
धातु तापीय विस्तार
धातु के इंसर्ट सांचे के अंदर गर्म हो जाते हैं और सूखने के दौरान फैल सकते हैं। टूल डिज़ाइनरों को इंसर्ट के आयाम, सांचे की उपयुक्तता और परिचालन तापमान पर उन्हें निकालने की स्थितियों पर विचार करना चाहिए।.
बॉन्डिंग-एजेंट क्लीयरेंस
लोडिंग के दौरान मोल्ड की सतहों को तैयार किए गए बॉन्डिंग क्षेत्रों को अनावश्यक रूप से खरोंचने से बचना चाहिए।.
जमा हुआ बॉन्डिंग एजेंट फिक्स्चर को दूषित कर सकता है और इंसर्ट की स्थिति को बदल सकता है। मोल्ड डिज़ाइन में सफाई की सुविधा शामिल होनी चाहिए।.
डिमोल्डिंग
उत्पाद निकालते समय बंधित सतह पर तनाव उत्पन्न हो सकता है। इजेक्टर और ग्रिपिंग पॉइंट को संरचनात्मक रूप से उपयुक्त क्षेत्रों पर बल लगाना चाहिए।.
रबर और धातु की तैयारी संबंधी आवश्यकताएँ
रबर यौगिक चयन
यौगिक का चयन आवश्यकतानुसार किया जाता है:
- कठोरता
- लोच
- तापमान प्रतिरोध
- तेल प्रतिरोध
- रासायनिक प्रतिरोध
- मौसम प्रतिरोधक
- संपीड़न व्यवहार
- थकान प्रदर्शन
- बॉन्डिंग अनुकूलता
रबर के सामान्य परिवारों में EPDM, NBR, प्राकृतिक रबर, CR, HNBR और FKM शामिल हैं। केवल रबर परिवार ही नहीं, बल्कि संपूर्ण संरचना इंजेक्शन व्यवहार और आसंजन को प्रभावित करती है।.
धातु चयन
आमतौर पर उपयोग किए जाने वाले इंसर्ट में कार्बन स्टील, स्टेनलेस स्टील और एल्युमीनियम शामिल हैं। सतह की स्थिति और बॉन्डिंग की तैयारी धातु के प्रकार के अनुसार भिन्न होती है।.
यह धातु निम्नलिखित के साथ संगत होनी चाहिए:
- सेवा वातावरण
- यांत्रिक भार
- सतह-उपचार प्रक्रिया
- बंधन प्रणाली
- मोल्ड तापमान
- आवश्यक संक्षारण प्रतिरोध
भंडारण डालें
तैयार किए गए इंसर्ट को धूल, तेल, नमी और अनावश्यक छेड़छाड़ से बचाना चाहिए।.
भंडारण नियंत्रणों में निम्नलिखित शामिल हो सकते हैं:
- ढके हुए कंटेनर
- निर्धारित शेल्फ लाइफ
- बैच पहचान
- तापमान और आर्द्रता की सीमाएँ
- पहले आओ, पहले जाओ के सिद्धांत का प्रयोग करें।
- हाथ से सामान लादने के लिए दस्ताने
रबर से धातु की ढलाई में होने वाले सामान्य दोष
| दोष | संभावित कारण | अनुशंसित जाँच |
|---|---|---|
| रबर धातु से अलग हो जाता है | संदूषण, अनुपयुक्त बंधन कारक या गलत उपचार | सफाई, कोटिंग और वल्कनीकरण की समीक्षा करें |
| आंशिक बंधन | अपूर्ण कोटिंग या फंसी हुई हवा | बॉन्डिंग कवरेज, वेंट और वैक्यूम की जांच करें |
| गति डालें | अत्यधिक भरने की गति या कमजोर फिक्स्चर | स्थानीय गति को कम करें और प्रतिधारण क्षमता में सुधार करें |
| खुला धातु क्षेत्र | शॉर्ट शॉट, एयर ट्रैप या गलत इंसर्ट पोजीशन | शॉट की मात्रा, वेंटिंग और लोडिंग की जांच करें |
| फ्लैश अराउंड इंसर्ट | अत्यधिक दबाव, घिसा हुआ फिक्स्चर या मोल्ड की खराब फिटिंग | दबाव, स्थान, घटकों और मोल्ड सतहों का निरीक्षण करें |
| रबर की मोटाई में भिन्नता | केंद्र से हटकर डाला गया पदार्थ या अस्थिर लोडिंग | फिक्स्चर की घिसावट और इंसर्ट के आयामों की जाँच करें |
| इंसर्ट के पीछे जलने का निशान | संपीड़ित हवा या अवरुद्ध वेंट | वेंट को साफ करें और अंतिम भरने की गति को अनुकूलित करें |
| बॉन्डिंग-एजेंट का संचय | अत्यधिक कोटिंग या अनुप्रयोग नियंत्रण में कमी | कोटिंग की मोटाई और मोल्ड की सफाई की समीक्षा करें |
| छाले या बुलबुले | नमी, फंसी हुई गैस या अनुपयुक्त उपचार | इंसर्ट ड्राइंग, कंपाउंड और वैक्यूम की जांच करें |
| विरूपण सम्मिलित करें | अत्यधिक दबाव या अपर्याप्त इंसर्ट सपोर्ट | इंजेक्शन प्रोफाइल और फिक्स्चर डिजाइन की समीक्षा करें |
| मोल्ड से निकालते समय रबर का फटना | कम उपचार या अनुपयुक्त निष्कासन | उपचार की स्थितियों और हटाने की विधि की जाँच करें |
| गुहा-से-गुहा भिन्नता | रनर असंतुलन, इंसर्ट भिन्नता या असमान तापमान | प्रत्येक गुहा और प्रक्रिया की स्थिति की तुलना करें |
स्पष्ट रूप से दिखाई देने वाला अलगाव ही एकमात्र संभावित बंधन समस्या नहीं है। सतह के नीचे कमजोर आसंजन मौजूद हो सकता है, इसलिए कार्यात्मक परीक्षण उत्पाद विनिर्देशों के अनुसार किया जाना चाहिए।.
रबर बंधित धातु भागों के लिए गुणवत्ता नियंत्रण
आने वाली धातु का निरीक्षण
धातु के घटकों को तैयार करने और ढालने से पहले उनका निरीक्षण करें।.
उपयोगी जाँचों में निम्नलिखित शामिल हैं:
- महत्वपूर्ण आयाम
- सतही स्थिति
- एकत्रीकरण
- समतलता
- धागे की गुणवत्ता
- वेल्ड की स्थिति
- कोटिंग या प्लेटिंग की स्थिति
- आंशिक स्वच्छता
बॉन्डिंग-प्रक्रिया नियंत्रण
उत्पादन अभिलेखों में निम्नलिखित बातों का उल्लेख होना चाहिए:
- सफाई बैच
- सतह-उपचार प्रक्रिया
- बॉन्डिंग-एजेंट बैच
- आवेदन समय
- सुखाने की स्थितियाँ
- भंडारण अवधि डालें
- ऑपरेटर या स्वचालित लाइन
- मोल्ड और कैविटी संख्या
तैयार उत्पाद निरीक्षण
सामान्य जाँचों में शामिल हैं:
- समग्र आयाम
- रबर की मोटाई
- स्थिति डालें
- एकत्रीकरण
- चमक
- सतही दोष
- खुला धातु
- रिक्तियों
- बॉन्ड कवरेज
- उत्पाद का वजन
- कठोरता
बॉन्ड स्ट्रेंथ टेस्टिंग
उपयुक्त परीक्षण विधि उत्पाद डिजाइन और ग्राहक की आवश्यकताओं पर निर्भर करती है।.
संभावित मूल्यांकनों में निम्नलिखित शामिल हैं:
- पुल परीक्षण
- छिलका परीक्षण
- कतरन परीक्षण
- टॉर्क परीक्षण
- विनाशकारी अनुभागन
- थकान परीक्षण
- संपीड़न परीक्षण
- भार-विक्षेपण परीक्षण
परीक्षण मान प्रत्येक बंधित घटक पर लागू होने वाले सामान्य लक्ष्य के बजाय अनुमोदित उत्पाद विनिर्देश पर आधारित होने चाहिए।.
प्रक्रिया डेटा समीक्षा
उपयोगी मोल्डिंग रिकॉर्ड में निम्नलिखित शामिल हैं:
- इंजेक्शन दबाव
- इंजेक्शन का समय
- वास्तविक भरने की गति
- शॉट वॉल्यूम
- प्लास्टिकीकरण समय
- मोल्ड तापमान
- निर्वात स्तर
- उपचार समय
- उत्पाद का वजन
- अस्वीकृति का कारण
गुणवत्ता संबंधी परिणामों को मशीन डेटा से जोड़ने से मोल्डिंग संबंधी समस्या को इंसर्ट-तैयारी या बॉन्डिंग-एजेंट संबंधी समस्या से अलग करने में मदद मिलती है।.
बॉन्डेड पार्ट्स के लिए कोल्ड रनर सिस्टम
परंपरागत रनर सामग्री मोल्ड किए गए उत्पाद के साथ ही सूख जाती है और प्रत्येक चक्र के बाद इसे हटाना आवश्यक होता है।.
कोल्ड रनर तकनीक रनर के अंदर यौगिक को उसके वल्कनीकरण स्तर से नीचे रखती है। इससे रनर की बर्बादी कम हो सकती है, खासकर तब जब:
- चक्रवृद्धि लागत अधिक है
- धावक का वजन महत्वपूर्ण है
- उत्पादन की मात्रा अधिक है
- सांचे में कई गुहाएँ हैं
- रनर को हटाने के लिए अतिरिक्त श्रम की आवश्यकता होती है।
कोल्ड रनर सिस्टम के लिए सटीक तापमान नियंत्रण और रनर तथा गर्म मोल्ड के बीच उपयुक्त इन्सुलेशन की आवश्यकता होती है।.
आर्थिक मूल्यांकन में बचाई गई सामग्री की तुलना उपकरण लागत, रखरखाव और प्रक्रिया की जटिलता से की जानी चाहिए।.
स्वचालन विकल्प
स्वचालित इंसर्ट लोडिंग
रोबोट धातु के इंसर्ट को उठा सकते हैं, सही दिशा में रख सकते हैं और सांचे में डाल सकते हैं। स्थिर स्वचालन के लिए इंसर्ट की ज्यामिति की पुनरावृत्ति और विश्वसनीय फीडिंग आवश्यक है।.
उपस्थिति और स्थिति का पता लगाना
मोल्ड को बंद करने से पहले सेंसर या विजन सिस्टम यह पुष्टि कर सकते हैं कि इंसर्ट मौजूद हैं और सही स्थिति में हैं या नहीं।.
इससे निम्नलिखित को रोकने में मदद मिलती है:
- खाली गुहाएँ
- डबल-लोडेड इंसर्ट
- गलत दिशा
- फफूंद से होने वाला नुकसान
- अबंधित उत्पाद
स्वचालित बॉन्डिंग-एजेंट अनुप्रयोग
नियंत्रित छिड़काव या वितरण से कोटिंग की एकरूपता में सुधार हो सकता है और मैन्युअल रूप से काम करने की आवश्यकता कम हो सकती है। सिस्टम को सफाई, सुखाने और अतिरिक्त छिड़काव को भी नियंत्रित करना होगा।.
स्वचालित डिमोल्डिंग
रोबोट तैयार पुर्जों को हटाकर उन्हें शीतलन उपकरणों, कन्वेयर या निरीक्षण स्टेशनों पर रख सकते हैं।.
ग्रिपर को किसी संवेदनशील बॉन्डेड इंटरफ़ेस के सीधे विरुद्ध खींचने से बचना चाहिए।.
इन-लाइन निरीक्षण
उत्पादन लाइनों में निम्नलिखित शामिल हो सकते हैं:
- दृष्टि निरीक्षण
- उत्पाद का वजन
- उपस्थिति जांच सम्मिलित करें
- आयामी माप
- धातु का पता लगाना
- अंकन
- पता लगाने की क्षमता प्रणाली
स्वचालन का उद्देश्य अनावश्यक जटिलता बढ़ाने के बजाय किसी विशिष्ट उत्पादन आवश्यकता को पूरा करना होना चाहिए।.
मशीन को कॉन्फ़िगर करने के लिए आवश्यक जानकारी
उपकरण का चयन करने से पहले निर्माताओं को निम्नलिखित जानकारी प्रदान करनी चाहिए:
- तैयार उत्पाद का चित्र
- उपलब्ध होने पर 3डी उत्पाद डेटा
- रबर यौगिक प्रकार
- रबर की कठोरता
- भाग का वजन
- कुल शॉट वॉल्यूम
- धातु सम्मिलित करने का चित्र
- धातु प्रकार
- वजन डालें
- प्रति उत्पाद में इंसर्ट की संख्या
- मोल्ड कैविटी की संख्या
- मोल्ड के आयाम
- प्रक्षेपित मोल्डिंग क्षेत्र
- बॉन्डिंग-एजेंट प्रक्रिया
- वल्कनीकरण समय
- आवश्यक उत्पादन आउटपुट
- वर्तमान मोल्डिंग दोष
- सम्मिलित करने की विधि
- मोल्ड से बाहर निकालने की विधि
- स्वचालन आवश्यकताएँ
- गुणवत्ता और परीक्षण मानक
प्रक्रिया के मूल्यांकन के लिए वास्तविक इंसर्ट, रबर के नमूने और मौजूदा मोल्ड की भी आवश्यकता हो सकती है।.
TASU's रबर इंजेक्शन मोल्डिंग समाधान औद्योगिक रबर उत्पादों के लिए उपकरण, फीडिंग, इंजेक्शन, वैक्यूम, कोल्ड रनर डिजाइन और मोल्ड-प्रोसेस विकास को संयोजित करना।.
अक्सर पूछे जाने वाले प्रश्नों
क्या रबर इंजेक्शन मोल्डिंग मशीन से रबर को सीधे धातु पर ढाला जा सकता है?
जी हाँ। रबर को सांचे में डालने और उसके चारों ओर वल्कनीकरण करने से पहले तैयार धातु के टुकड़े सांचे के अंदर रखे जाते हैं।.
रबर से धातु में इंजेक्शन मोल्डिंग के माध्यम से कौन से उत्पाद बनाए जा सकते हैं?
सामान्य उत्पादों में बुशिंग, इंजन माउंट, एंटी-वाइब्रेशन पैड, बॉन्डेड सील, रोलर, कपलिंग, उपकरण फीट और मेटल-कोर व्हील शामिल हैं।.
रबर धातु के इंसर्ट से अलग क्यों हो जाता है?
सामान्य कारणों में धातु पर तेल या ऑक्सीकरण, अनुपयुक्त सतह की तैयारी, अपूर्ण बॉन्डिंग-एजेंट कवरेज, कोटिंग के बाद संदूषण और गलत वल्कनीकरण स्थितियां शामिल हैं।.
क्या इंजेक्शन का दबाव धातु के इंसर्ट को हिला सकता है?
हां। उच्च प्रवाह गति या अपर्याप्त फिक्स्चर सपोर्ट भरने के दौरान इंसर्ट को खिसका सकता है, घुमा सकता है या विकृत कर सकता है।.
क्या रबर से धातु की ढलाई के लिए वैक्यूम आवश्यक है?
हर उत्पाद को वैक्यूम की आवश्यकता नहीं होती है। जटिल इंसर्ट, गहरी गुहाओं या बंद प्रवाह पथ वाले भागों को वैक्यूम-सहायता प्राप्त वायु निष्कासन से अधिक लाभ होने की संभावना होती है।.
कौन से रबर यौगिक धातु से जुड़ सकते हैं?
ईपीडीएम, एनबीआर, प्राकृतिक रबर, सीआर, एचएनबीआर, एफकेएम और अन्य यौगिकों का उपयोग किया जा सकता है। अनुकूलता संपूर्ण रबर फॉर्मूलेशन, धातु की तैयारी और बॉन्डिंग सिस्टम पर निर्भर करती है।.
क्या बॉन्डिंग एजेंट को मैन्युअल रूप से या स्वचालित रूप से लगाया जाना चाहिए?
दोनों विधियाँ संभव हैं। सही विकल्प इंसर्ट की ज्यामिति, कोटिंग की आवश्यकताओं, उत्पादन मात्रा और स्थिरता के लक्ष्यों पर निर्भर करता है।.
एक गुहा से दूसरी गुहा में होने वाली बंधन भिन्नता को कैसे कम किया जा सकता है?
प्रत्येक कैविटी में रनर बैलेंस, मोल्ड तापमान, वेंटिंग, इंसर्ट के आयाम, कोटिंग की स्थिरता और इंसर्ट की स्थिति की जांच करें।.
क्या मौजूदा कंप्रेशन मोल्ड का उपयोग इंजेक्शन मशीन पर किया जा सकता है?
कुछ मोल्ड को अनुकूलित किया जा सकता है, जबकि अन्य के लिए रनर, गेट, वेंट या इंसर्ट-रिटेंशन संरचनाओं में बदलाव की आवश्यकता होती है। मशीन का चयन करने से पहले मोल्ड का मूल्यांकन किया जाना चाहिए।.
मेटल इंसर्ट के लिए कौन सा मशीन ओरिएंटेशन सबसे अच्छा है?
ऊर्ध्वाधर मशीनें अक्सर मैनुअल इंसर्ट प्लेसमेंट को सुविधाजनक बनाती हैं, जबकि क्षैतिज मशीनें विशिष्ट स्वचालित लाइनों के साथ प्रभावी ढंग से एकीकृत हो सकती हैं। मोल्ड की संरचना और लोडिंग की दिशा चुनाव को निर्धारित करती हैं।.
क्या रबर से धातु के उत्पादों के लिए कोल्ड रनर का उपयोग किया जा सकता है?
जी हां, जब मिश्रण और मोल्ड का डिज़ाइन उपयुक्त हो। उच्च मात्रा में उत्पादन में कोल्ड रनर से क्योर किए गए रनर की बर्बादी को कम किया जा सकता है।.
मशीन के कोटेशन के लिए कौन सी जानकारी आवश्यक है?
उत्पाद और इंसर्ट ड्राइंग, रबर का प्रकार, पार्ट का वजन, कैविटी की संख्या, मोल्ड का आकार, क्योरिंग का समय, उत्पादन लक्ष्य और आवश्यक ऑटोमेशन स्तर प्रदान करें।.
निष्कर्ष
रबर-टू-मेटल इंजेक्शन मोल्डिंग में कंपाउंड तैयार करना, धातु का उपचार, इंसर्ट की स्थिति निर्धारण, मोल्ड भरना, वल्कनीकरण और बॉन्ड निर्माण जैसी सभी प्रक्रियाएँ एक नियंत्रित उत्पादन प्रणाली में समाहित होती हैं। विश्वसनीय पुर्जे स्वच्छ धातु सतहों, एकसमान बॉन्डिंग एजेंट के प्रयोग, सुरक्षित इंसर्ट फिक्सचर, संतुलित रबर प्रवाह और स्थिर क्योरिंग स्थितियों पर निर्भर करते हैं।.
TASU निर्माण करता है पूरी तरह से स्वचालित रबर इंजेक्शन मोल्डिंग मशीनें बुशिंग, एंटी-वाइब्रेशन माउंट, बॉन्डेड सील, औद्योगिक रोलर और अन्य रबर-टू-मेटल उत्पादों के लिए। आपके इंसर्ट, मोल्ड संरचना, कंपाउंड और उत्पादन आवश्यकताओं का मूल्यांकन करने के लिए।, TASU से संपर्क करें.
