


कंपोजिट इंसुलेटर में एक इंसुलेटिंग कोर, मेटल एंड फिटिंग और मोल्डेड सिलिकॉन रबर हाउसिंग का संयोजन होता है। इनके लंबे शेड, संकीर्ण इंटरफेस और विस्तारित प्रवाह पथ के लिए स्थिर सामग्री निर्माण, नियंत्रित इंजेक्शन और विश्वसनीय वायु निष्कासन आवश्यक हैं।.
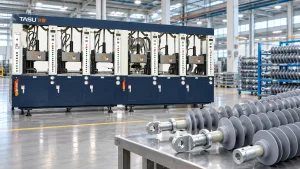
एक निष्ठावान कंपोजिट इंसुलेटर के लिए रबर इंजेक्शन मोल्डिंग मशीन यह मशीन एफआरपी रॉड और उससे जुड़े घटकों के चारों ओर तैयार एचटीवी सिलिकॉन रबर इंजेक्ट करती है। मशीन को यौगिक को इंसुलेटर प्रोफाइल पर समान रूप से वितरित करना चाहिए, जिससे कोर के आसपास कोई खाली जगह, अपूर्ण परतें या कमजोर क्षेत्र न रह जाएं।.
सफल उत्पादन केवल इंजेक्शन दबाव पर ही निर्भर नहीं करता। यौगिक की स्थिति, एफआरपी रॉड की तैयारी, मोल्ड संरेखण, गेट की स्थिति, वैक्यूम स्तर, तापमान वितरण और वल्कनीकरण समय को एक साथ नियंत्रित करना आवश्यक है।.
TASU विकसित करता है रबर इंजेक्शन मोल्डिंग मशीनें कंपोजिट इंसुलेटर और अन्य तकनीकी रबर उत्पादों के लिए प्रोग्रामेबल फीडिंग, वैक्यूम, इंजेक्शन और क्यूरिंग नियंत्रण के साथ।.
कंपोजिट इंसुलेटर क्या है?
एक मिश्रित इन्सुलेटर—जिसे पॉलिमर इन्सुलेटर भी कहा जाता है—विद्युत, यांत्रिक और पर्यावरणीय कार्यों को करने के लिए विभिन्न सामग्रियों का उपयोग करता है।.
इसके मुख्य घटकों में सामान्यतः निम्नलिखित शामिल होते हैं:
- एफआरपी कोर रॉड
- सिलिकॉन रबर हाउसिंग
- सिलिकॉन रबर के टुकड़े
- धातु के सिरे की फिटिंग
- सीलिंग या इंटरफ़ेस संरचनाएं
एफआरपी रॉड यांत्रिक भार वहन करती है। धातु की फिटिंग इंसुलेटर को विद्युत प्रणाली से जोड़ती है, जबकि ढाला हुआ सिलिकॉन रबर आवरण कोर की रक्षा करता है और आवश्यक क्रीपेज प्रोफाइल बनाता है।.
बाहरी आवरण के लिए आमतौर पर सिलिकॉन रबर का चयन किया जाता है क्योंकि यह विद्युत इन्सुलेशन, मौसम प्रतिरोध और लचीलापन प्रदान कर सकता है। यौगिक के सटीक गुण निर्माण और आवश्यक उत्पाद मानक पर निर्भर करते हैं।.
रबर इंजेक्शन मोल्डिंग द्वारा उत्पादित मिश्रित इन्सुलेटर
रबर इंजेक्शन उपकरण को कई मिश्रित इन्सुलेटर डिजाइनों के लिए कॉन्फ़िगर किया जा सकता है।.
निलंबन इन्सुलेटर
ओवरहेड ट्रांसमिशन और डिस्ट्रीब्यूशन लाइनों पर सस्पेंशन इंसुलेटर का उपयोग किया जाता है। इनकी विस्तारित रॉड संरचना और बार-बार बनने वाले शेड्स के लिए कोर के साथ एकसमान रबर कवरेज की आवश्यकता होती है।.
तनाव इन्सुलेटर
तनाव इन्सुलेटर उन स्थानों पर यांत्रिक भार वहन करते हैं जहां चालक दिशा बदलते हैं या समाप्त होते हैं। एंड-फिटिंग इंटरफेस के आसपास बॉन्डिंग और सीलिंग पर विशेष ध्यान देने की आवश्यकता होती है।.
लाइन पोस्ट इंसुलेटर
लाइन पोस्ट डिज़ाइन कंडक्टरों को एक निश्चित स्थिति में सहारा प्रदान करते हैं। उत्पाद के आयाम, शेड की व्यवस्था और माउंटिंग संरचनाएं वोल्टेज स्तर और सिस्टम डिज़ाइन के अनुसार भिन्न-भिन्न होती हैं।.
स्टेशन पोस्ट इंसुलेटर
स्टेशन पोस्ट इंसुलेटर का उपयोग सबस्टेशनों और विद्युत उपकरणों में किया जाता है। उत्पाद के बड़े आकार के लिए अधिक शॉट वॉल्यूम, लंबे मोल्ड और विशेष हैंडलिंग सिस्टम की आवश्यकता हो सकती है।.
रेलवे इंसुलेटर
रेलवे विद्युतीकरण प्रणालियों में विशिष्ट आयामों और माउंटिंग संरचनाओं वाले मिश्रित इन्सुलेटरों का उपयोग किया जाता है। उत्पादन उपकरण उत्पाद की लंबाई, मोल्ड विन्यास और अपेक्षित उत्पादन के अनुरूप होने चाहिए।.
सर्ज अरेस्टर हाउसिंग
सिलिकॉन रबर के आवरण को सर्ज-अरेस्टर कोर या असेंबली के चारों ओर भी ढाला जा सकता है। मोल्ड बंद करने और इंजेक्शन के दौरान आंतरिक घटकों का सही स्थान पर रहना आवश्यक है।.
इन्सुलेटिंग रॉड और विद्युत घटक
सिलिकॉन से ढकी छड़ों, विद्युत कनेक्टर्स और अन्य मिश्रित इन्सुलेशन घटकों पर भी मोल्डिंग के समान सिद्धांत लागू किए जा सकते हैं।.
कंपोजिट इंसुलेटर के लिए इंजेक्शन मोल्डिंग का उपयोग क्यों किया जाता है?
एकसमान सिलिकॉन रबर कवरेज
इंजेक्शन के दबाव से तैयार सिलिकॉन रबर एफआरपी रॉड के चारों ओर घूमकर शेड कैविटीज़ में भर जाता है। नियंत्रित फिलिंग से उत्पाद पर एकसमान कवरेज बनाए रखने में मदद मिलती है।.
जटिल शेड प्रोफाइल का निर्माण
कंपोजिट-इंसुलेटर मोल्ड में बार-बार उभरे हुए खांचे, पतले किनारे और लंबे प्रवाह पथ होते हैं। इंजेक्शन मोल्डिंग से इन सभी बारीकियों को सही ढंग से बनाया जा सकता है, बशर्ते गेट, रनर और वेंट सही तरीके से डिजाइन किए गए हों।.
दोहराने योग्य शॉट तैयारी
मैन्युअल रूप से तैयार किए गए चार्ज की तुलना में स्वचालित फीडिंग और मीटरिंग से सामग्री की डिलीवरी अधिक सुसंगत होती है।.
स्थिर शॉट वॉल्यूम महत्वपूर्ण है क्योंकि अपर्याप्त सामग्री से अपूर्ण शेड बन सकते हैं, जबकि अत्यधिक सामग्री से फ्लैश और मोल्ड संक्रमण का खतरा बढ़ जाता है।.
नियंत्रित एफआरपी रॉड एनकैप्सुलेशन
रबर का आवरण इच्छित रॉड की सतह को इस प्रकार ढकना चाहिए कि कोई खुला क्षेत्र या आंतरिक रिक्त स्थान न रह जाए।.
रॉड की सेंटरिंग और मोल्ड का अलाइनमेंट यह निर्धारित करते हैं कि सिलिकॉन की मोटाई परिधि के चारों ओर एक समान बनी रहती है या नहीं।.
उत्पादन स्वचालन
आधुनिक उपकरण निम्नलिखित कार्यों को समन्वित कर सकते हैं:
- मिश्रित आहार
- शॉट मीटरिंग
- मोल्ड बंद करना
- सफाई
- इंजेक्शन
- वल्केनाइजेशन
- मोल्ड खोलना
- उत्पाद हटाना
स्वचालन से मैन्युअल समय निर्धारण पर निर्भरता कम हो जाती है और उत्पादन संबंधी रिकॉर्ड को दोहराने योग्य बनाने में मदद मिलती है।.
बहु-स्टेशन उत्पादन
जब एक इंजेक्शन यूनिट केवल एक मोल्ड के लिए काम करती है, तो लंबे वल्कनीकरण काल के कारण उत्पादन सीमित हो सकता है। मल्टी-स्टेशन उपकरण विभिन्न मोल्डों को एक ही समय में इंजेक्शन, क्योरिंग, ओपनिंग और अनलोडिंग चरणों से गुजरने की अनुमति देता है।.
वास्तविक उत्पादन क्षमता उत्पाद के आकार, शॉट की मात्रा, मोल्ड की संख्या, क्योरिंग समय और हैंडलिंग आवश्यकताओं पर निर्भर करती है।.
कंपोजिट इंसुलेटर मोल्डिंग के लिए एचटीवी सिलिकॉन रबर
उच्च तापमान पर वल्कनीकरण किए गए सिलिकॉन रबर का उपयोग आमतौर पर मोल्डेड कंपोजिट-इंसुलेटर हाउसिंग के लिए किया जाता है।.
थर्मोप्लास्टिक सामग्री के विपरीत, एचटीवी सिलिकॉन केवल पिघलकर जमता नहीं है। इस यौगिक को गर्म सांचे में डालने से पहले नरम और प्लास्टिसाइज्ड किया जाता है, जहां यह अपरिवर्तनीय वल्कनीकरण से गुजरता है।.
यौगिक की महत्वपूर्ण विशेषताओं में निम्नलिखित शामिल हैं:
- चिपचिपापन
- झुलसने से सुरक्षा
- उपचार व्यवहार
- प्रवाह गुण
- भराव वितरण
- भंडारण की स्थिति
- बैच की एकरूपता
- आवश्यक विद्युत गुण
- आवश्यक यांत्रिक गुण
मशीन की सेटिंग्स वास्तविक उत्पादन यौगिक के अनुसार निर्धारित की जानी चाहिए। विभिन्न सिलिकॉन फॉर्मूलेशन के लिए अलग-अलग बैरल तापमान, स्क्रू गति, इंजेक्शन प्रोफाइल और क्योरिंग स्थितियां आवश्यक हो सकती हैं।.
गाइड इंजेक्शन मोल्डिंग में रबर का प्लास्टिकीकरण यह बताता है कि भोजन, कतरन, तापमान और निवास समय किस प्रकार यौगिक की स्थिति को प्रभावित करते हैं।.
मिश्रित इन्सुलेटर निर्माण प्रक्रिया
1. एफआरपी रॉड निरीक्षण
मोल्डिंग से पहले कोर रॉड का निरीक्षण किया जाना चाहिए।.
जाँच में निम्नलिखित शामिल हो सकते हैं:
- व्यास
- सीधा
- सतही स्थिति
- लंबाई
- स्वच्छता
- दिखाई देने वाली क्षति
- अंतिम तैयारी
- मोल्ड फिक्स्चर के साथ अनुकूलता
एक मुड़ी हुई या आयामी रूप से असंगत छड़ को सांचे के अंदर केंद्रित करना मुश्किल हो सकता है।.
2. एंड-फिटिंग असेंबली
धातु के अंतिम फिटिंग को अनुमोदित उत्पाद डिजाइन और संयोजन प्रक्रिया के अनुसार स्थापित किया जाता है।.
असेंबली की निम्नलिखित बातों के लिए जाँच की जानी चाहिए:
- कुल लंबाई
- संरेखण
- एकत्रीकरण
- कनेक्शन की स्थिति
- सतह की सफाई
- साँचे के सापेक्ष स्थिति
फिटिंग संरचना को मोल्ड बंद होने या सिलिकॉन प्रवाह में बाधा नहीं डालनी चाहिए।.
3. सतह की तैयारी
एफआरपी रॉड और संबंधित घटकों के बॉन्डिंग क्षेत्रों को प्रमाणित विनिर्माण प्रक्रिया के अनुसार साफ और तैयार किया जाता है।.
तेल, धूल, नमी और हैंडलिंग के दौरान होने वाली गंदगी सिलिकॉन हाउसिंग और कोर के बीच के इंटरफ़ेस को प्रभावित कर सकती है।.
लोडिंग से पहले तैयार की गई छड़ों को संदूषण से बचाना चाहिए।.
4. कोर पोजिशनिंग
रॉड असेंबली को मोल्ड में लोड किया जाता है और विशेष पोजिशनिंग संरचनाओं द्वारा सहारा दिया जाता है।.
फिक्स्चर में निम्नलिखित विशेषताएं होनी चाहिए:
- छड़ को केंद्र में रखें
- झुकने से रोकें
- अक्षीय स्थिति को नियंत्रित करें
- इंजेक्शन बलों का सामना करें
- तैयार सतहों को नुकसान पहुंचाने से बचें
- विश्वसनीय डीमोल्डिंग की अनुमति दें
लंबे उत्पादों को विक्षेपण से बचाने के लिए कई सपोर्ट पॉइंट्स की आवश्यकता हो सकती है।.
5. मोल्ड बंद करना
मोल्ड कोर असेंबली के चारों ओर बंद हो जाता है। रॉड, फिटिंग और मोल्ड घटकों की सुरक्षा के लिए बंद होने की गति और बल को नियंत्रित किया जाना चाहिए।.
पूरी तरह से क्लैंप करने से पहले उत्पाद की सही स्थिति की पुष्टि करने के लिए सेंसर या यांत्रिक जांच का उपयोग किया जा सकता है।.
6. वैक्यूमिंग और वायु निष्कासन
प्रत्येक खाली मोल्ड कैविटी के अंदर हवा मौजूद रहती है। एफआरपी रॉड और बार-बार बनने वाली शेड ज्यामिति अतिरिक्त क्षेत्र बनाती हैं जहां हवा फंस सकती है।.
इंजेक्शन से पहले वैक्यूम हवा को बाहर निकाल देता है और सिलिकॉन रबर को कोर के आसपास के संकरे हिस्सों तक पहुंचने में मदद करता है।.
TASU's वैक्यूम रबर मोल्डिंग मशीन गाइड यह बताता है कि मोल्ड सीलिंग, निकासी का समय और वैक्यूम स्तर भरने की गुणवत्ता को कैसे प्रभावित करते हैं।.
7. सिलिकॉन रबर इंजेक्शन
प्लास्टिकयुक्त एचटीवी सिलिकॉन रबर को रनर और गेट सिस्टम के माध्यम से इंजेक्ट किया जाता है।.
इंजेक्शन प्रक्रिया में कई दबाव और गति स्तर का उपयोग निम्न उद्देश्यों के लिए किया जा सकता है:
- मुख्य रनर को भरें
- उत्पाद के साथ सामग्री वितरित करें
- शेड कैविटी बनाएं
- मुख्य स्थिति की रक्षा करें
- भरने के अंत में वायु संपीड़न को कम करें
सही प्रोफाइल मोल्ड की लंबाई, गेट की व्यवस्था, शॉट की मात्रा और यौगिक की चिपचिपाहट पर निर्भर करता है।.
8. वल्कनीकरण
सांचे से निकलने वाली गर्मी कोर के चारों ओर सिलिकॉन रबर को ठीक कर देती है।.
सांचे में तापमान पर्याप्त रूप से एकसमान रहना चाहिए। ठंडे क्षेत्रों में अपूर्ण उपचार हो सकता है, जबकि अत्यधिक स्थानीय तापमान भरने के दौरान समय से पहले उपचार का कारण बन सकता है।.
9. सांचा खोलना और सांचे से निकालना
वल्कनीकरण के बाद, सांचा खुलता है और मिश्रित इन्सुलेटर को निकाल लिया जाता है।.
लंबे उत्पादों को हटाते समय नियंत्रित सहारे की आवश्यकता होती है ताकि पतले किनारों को मुड़ने, टेढ़ा होने या क्षति से बचाया जा सके।.
10. निरीक्षण और परीक्षण
तैयार उत्पादों का निरीक्षण निर्माता की गुणवत्ता योजना और लागू उत्पाद आवश्यकताओं के अनुसार किया जाता है।.
निरीक्षण में निम्नलिखित शामिल हो सकते हैं:
- समग्र आयाम
- शेड ज्यामिति
- सतही स्थिति
- चमक
- उजागर कोर क्षेत्र
- रिक्त स्थान या बुलबुले
- आवास की मोटाई
- इंटरफ़ेस स्थिति
- एंड-फिटिंग संरेखण
विद्युत और यांत्रिक परीक्षण लागू ग्राहक विनिर्देश या उद्योग मानक के अनुसार होने चाहिए।.
कंपोजिट इंसुलेटर उत्पादन के लिए मशीन संबंधी आवश्यकताएँ
पर्याप्त इंजेक्शन क्षमता
शॉट की क्षमता में सिलिकॉन रबर हाउसिंग, रनर वॉल्यूम और आवश्यक प्रक्रिया भत्ता शामिल होना चाहिए।.
मशीन का चयन केवल इंसुलेटर की लंबाई के आधार पर नहीं, बल्कि वास्तविक मोल्डेड वॉल्यूम के आधार पर किया जाना चाहिए।.
अधिक आकार की इंजेक्शन इकाई सामग्री के रहने का समय बढ़ा सकती है। अपर्याप्त क्षमता के कारण कई इंजेक्शन चरणों की आवश्यकता हो सकती है या पूर्ण भराई में बाधा आ सकती है।.
स्थिर इंजेक्शन दबाव
लंबी प्रवाह दूरी और बार-बार होने वाले बहाव से काफी प्रतिरोध उत्पन्न होता है। इंजेक्शन प्रणाली को भरने की पूरी प्रक्रिया के दौरान नियंत्रित सामग्री प्रवाह बनाए रखना आवश्यक है।.
केवल उच्च अधिकतम दबाव ही अच्छे परिणामों की गारंटी नहीं देता। नोजल, रनर, गेट और कैविटी की बाधाओं का भी मूल्यांकन किया जाना चाहिए।.
प्रोग्रामेबल इंजेक्शन स्पीड
बहु-स्तरीय गति नियंत्रण मोल्ड के विभिन्न भागों के माध्यम से सामग्री प्रवाह को प्रबंधित करने में मदद करता है।.
एक सामान्य प्रोफ़ाइल में निम्नलिखित का उपयोग हो सकता है:
- नियंत्रित रनर फिलिंग
- मुख्य आवास के माध्यम से तेज़ वितरण
- पतले शेड वाले हिस्सों में गति कम हो जाती है
- हवा निकलने में मदद के लिए अंतिम फिलिंग धीमी गति से करें।
शॉर्ट-शॉट परीक्षण से यह पता चल सकता है कि सिलिकॉन मोल्ड के माध्यम से कैसे यात्रा करता है और हवा कहाँ फंस जाती है।.
The रबर इंजेक्शन मोल्डिंग दबाव और गति गाइड यह एक संरचित सेटअप विधि प्रदान करता है।.
विश्वसनीय वैक्यूम सिस्टम
एक कंपोजिट इंसुलेटर इंजेक्शन मोल्डिंग मशीन को मोल्ड को बंद करने, वैक्यूम करने और इंजेक्शन लगाने की प्रक्रिया को समन्वित करना चाहिए।.
वैक्यूम सिस्टम के महत्वपूर्ण घटकों में निम्नलिखित शामिल हैं:
- वैक्यूम पंप
- वैक्यूम टैंक
- नियंत्रक वाल्व
- वैक्यूम सेंसर
- मोल्ड सीलिंग घटक
- कनेक्शन होज़
- प्रोग्राम करने योग्य समय
- रिसाव अलार्म
एक बड़ा पंप क्षतिग्रस्त सील या खराब ढंग से डिजाइन किए गए निकासी चैनलों की भरपाई नहीं कर सकता है।.
एकसमान मोल्ड हीटिंग
लंबे सांचों के लिए पूरे उत्पाद में तापमान का एकसमान वितरण आवश्यक होता है।.
असमान तापन से निम्नलिखित समस्याएं हो सकती हैं:
- इलाज की अलग-अलग दरें
- स्थानीय श्यानता भिन्नता
- अधूरा भराव
- सतह की असंगति
- मोल्ड से बाहर निकालना मुश्किल है
- उत्पाद विरूपण
स्वतंत्र हीटिंग ज़ोन ऑपरेटरों को मोल्ड के विभिन्न हिस्सों की निगरानी और समायोजन करने की अनुमति देते हैं।.
नियंत्रित प्लास्टिकीकरण
एचटीवी सिलिकॉन को इंजेक्शन के लिए पर्याप्त रूप से नरम और एकसमान होना चाहिए, लेकिन बैरल के अंदर पर्याप्त मात्रा में जमना शुरू नहीं होना चाहिए।.
महत्वपूर्ण नियंत्रणों में निम्नलिखित शामिल हैं:
- फ़ीड आयाम
- पेंच की गति
- बैरल तापमान
- वापस दबाव
- प्लास्टिकीकरण समय
- शॉट का आकार
- सामग्री निवास समय
FIFO फीडिंग से निरंतर उत्पादन के दौरान सामग्री के क्रम को अधिक पूर्वानुमानित रखने में मदद मिलती है।.
स्थिर क्लैम्पिंग संरचना
इंजेक्शन और वल्कनीकरण के दौरान क्लैम्पिंग सिस्टम को लंबे मोल्ड को सुरक्षित रूप से बंद रखना चाहिए।.
अपर्याप्त क्लैम्पिंग या मोल्ड को असमान रूप से सहारा देने से निम्नलिखित समस्याएं हो सकती हैं:
- चमक
- मोल्ड पृथक्करण
- अनियमित शेड की मोटाई
- कोर विस्थापन
- मोल्ड का समय से पहले घिस जाना
क्लैम्पिंग बल का मूल्यांकन प्रोजेक्टेड कैविटी क्षेत्र, रनर क्षेत्र और इंजेक्शन दबाव के साथ किया जाना चाहिए।.
लंबे मोल्ड समर्थन और संरेखण
कंपोजिट-इंसुलेटर मोल्ड छोटे रबर घटकों के लिए उपयोग किए जाने वाले मोल्डों की तुलना में लंबे हो सकते हैं। मशीन प्लेटन और मोल्ड-सपोर्ट संरचनाओं को बार-बार गर्म करने और क्लैंप करने के चक्रों के दौरान संरेखण बनाए रखना आवश्यक है।.
बहु-स्टेशन समन्वय
एक मोबाइल इंजेक्शन यूनिट कई मोल्ड स्टेशनों को सेवा प्रदान कर सकती है। जब एक मोल्ड में इंजेक्शन लगाया जा रहा होता है, तब अन्य स्टेशन वल्कनीकरण, खोलने या अनलोडिंग का काम जारी रख सकते हैं।.
यह विन्यास उपकरण के उपयोग को बेहतर बना सकता है जब उपचार का समय इंजेक्शन के समय से काफी अधिक हो।.
TASU's रबर उत्पाद इंजेक्शन मोल्डिंग सिस्टम इसमें विभिन्न प्रकार के ढाले हुए रबर उत्पादों के लिए मल्टी-स्टेशन कॉन्फ़िगरेशन शामिल हैं।.
कंपोजिट इंसुलेटर के लिए मोल्ड डिजाइन
रनर लेआउट
रनर का डिज़ाइन यह निर्धारित करता है कि सिलिकॉन लंबी गुहा के विभिन्न क्षेत्रों तक कैसे पहुँचता है।.
इस प्रणाली को उत्पाद में सामग्री का अनुमानित वितरण करते हुए अत्यधिक दबाव हानि को कम करना चाहिए।.
गेट की स्थिति
गेट की स्थिति निम्नलिखित को प्रभावित करती है:
- भरने की दिशा
- वेल्ड-लाइन स्थान
- वायु संचलन
- दबाव वितरण
- कोर लोडिंग
- गेट हटाने का काम
- सतही दिखावट
गेट की गलत स्थिति के कारण एफआरपी रॉड पर अत्यधिक बल लग सकता है या दूरस्थ शेड सेक्शन में हवा फंस सकती है।.
गुहा संरेखण
हाउसिंग और शेड की ज्यामिति में एकरूपता बनाए रखने के लिए मोल्ड के ऊपरी और निचले हिस्सों का सटीक संरेखण होना आवश्यक है।.
निवारक रखरखाव के हिस्से के रूप में संरेखण घटकों की घिसावट के लिए जांच की जानी चाहिए।.
रॉड-सेंटरिंग संरचना
सेंटरिंग सिस्टम को एफआरपी रॉड को इच्छित स्थिति में इस तरह से रखना चाहिए कि वह कोई अस्वीकार्य निशान न छोड़े या रबर की परत में बाधा न डाले।.
फिक्स्चर के घिसने से मशीन की सेटिंग अपरिवर्तित रहने पर भी हाउसिंग की मोटाई में धीरे-धीरे भिन्नता आ सकती है।.
मोल्ड वेंटिंग
भरने के दौरान विस्थापित होने वाली हवा और गैसों के लिए वेंट निकास मार्ग प्रदान करते हैं।.
निम्नलिखित स्थानों के निकट कंपोजिट-इंसुलेटर वेंटिंग की आवश्यकता हो सकती है:
- शेड के किनारे
- प्रवाह के अंत के स्थान
- रॉड इंटरफेस
- अंतिम फिटिंग
- प्रवाह-फ्रंट जंक्शन
- दूरस्थ गुहा अनुभाग
बंद वेंटिलेशन के कारण जलन, बुलबुले और अपूर्ण शेडिंग हो सकती है।.
The रबर मोल्ड वेंटिंग गाइड इसमें वेंट की स्थिति और रखरखाव के बारे में अधिक विस्तार से बताया गया है।.
थर्मल इन्सुलेशन
गर्म मोल्ड सेक्शन और तापमान-नियंत्रित रनर क्षेत्रों के बीच इन्सुलेशन इच्छित थर्मल सीमा को बनाए रखने में मदद करता है।.
खराब इन्सुलेशन के कारण गेट या रनर चैनलों के अंदर समय से पहले ही सिकाई हो सकती है।.
डिमोल्डिंग संरचना
उत्पाद निकालते समय पतली परतें फट सकती हैं या विकृत हो सकती हैं। मोल्ड की सतहें, खोलने का क्रम और उत्पाद-सहायक उपकरण वास्तविक इंसुलेटर प्रोफाइल के अनुसार डिज़ाइन किए जाने चाहिए।.
इंसुलेटर मोल्डिंग के लिए कोल्ड रनर सिस्टम
परंपरागत रबर रनर उत्पाद के साथ ही सूख जाते हैं और प्रत्येक चक्र के बाद उन्हें हटाना पड़ता है।.
रबर कोल्ड रनर सिस्टम रनर के अंदर मौजूद सामग्री को उसके वल्कनीकरण की स्थिति से नीचे रखता है, जबकि गुहा के अंदर का यौगिक ठीक हो जाता है।.
संभावित लाभों में शामिल हैं:
- उपचारित रनर अपशिष्ट में कमी
- कम सामग्री की खपत
- रनर हटाने का काम कम हो जाता है
- कम प्रभावी शॉट आवश्यकता
- उत्पादन स्वचालन में सुधार हुआ
ठंडे रास्तों में तापमान का सटीक नियंत्रण आवश्यक है। स्थानीय गर्म स्थान या खराब इन्सुलेशन समय से पहले सूखने और रास्तों में रुकावट पैदा कर सकते हैं।.
पूरा रबर कोल्ड रनर सिस्टम गाइड इसमें रनर बैलेंस, इन्सुलेशन और प्रोसेस कंट्रोल की व्याख्या की गई है।.
सामान्य कंपोजिट इंसुलेटर मोल्डिंग दोष
| दोष | संभावित कारण | अनुशंसित जाँच |
|---|---|---|
| अधूरा शेड | अपर्याप्त शॉट, प्रतिबंधित गेट या जल्दी सूखना | शॉट की मात्रा, सामग्री की स्थिति और रनर की जांच करें |
| हवा का बुलबुला | खराब वैक्यूम, रिसाव या अवरुद्ध वेंट | सील, वैक्यूम स्तर और वेंट की स्थिति की जांच करें |
| जलने का निशान | संपीड़ित हवा या अत्यधिक अंतिम भरने की गति | वेंट्स को साफ करें और अंतिम इंजेक्शन चरण को समायोजित करें। |
| अत्यधिक चमक | उच्च दबाव, अपर्याप्त क्लैम्पिंग या मोल्ड की खराब फिटिंग | दबाव, क्लैम्पिंग और विभाजन सतहों की समीक्षा करें |
| खुला एफआरपी रॉड | कोर का विस्थापन या अपूर्ण भराई | सेंटरिंग फिक्स्चर और सामग्री प्रवाह की जांच करें |
| आवास की मोटाई असमान है | मुड़ी हुई छड़, घिसा हुआ फिक्स्चर या मोल्ड का गलत संरेखण | रॉड की सीधी स्थिति और मोल्ड के संरेखण की जांच करें। |
| सतही प्रवाह चिह्न | अस्थिर प्लास्टिकीकरण या अनुपयुक्त गति प्रोफ़ाइल | सामग्री की स्थिति और इंजेक्शन की गति की समीक्षा करें |
| कमजोर कोर इंटरफ़ेस | संदूषण, फंसी हुई हवा या अनुपयुक्त तैयारी | सफाई, तैयारी और वैक्यूम की जाँच करें |
| शेड फाड़ना | मोल्ड से ठीक से न निकलना या अपर्याप्त क्योरिंग | उपचार की स्थिति और हटाने की विधि की समीक्षा करें |
| स्थानीय अपर्याप्त उपचार | सांचे का तापमान असमान होना या अपर्याप्त समय | तापमान वितरण को मापें |
| द्वार अवरोध | समय से पहले ठीक हुआ यौगिक | धावक का तापमान और ठहराव समय जांचें |
| उत्पाद का वजन परिवर्तनीय है | फीडिंग या शॉट-मीटरिंग में असंगति | फीडिंग, प्लास्टिकीकरण और मीटरिंग का निरीक्षण करें |
पूरी प्रक्रिया के दौरान दोषों का पता लगाया जाना चाहिए। इंजेक्शन का दबाव बढ़ाने से अस्थायी रूप से भरने की समस्या छिप सकती है, जबकि इससे फ्लैश या कोर विस्थापन बढ़ सकता है।.
The रबर इंजेक्शन मोल्डिंग समस्या निवारण मार्गदर्शिका यह शॉर्ट शॉट्स, बबल्स, फ्लैश और क्योरिंग संबंधी समस्याओं के लिए अतिरिक्त जांच प्रदान करता है।.
एफआरपी रॉड के आसपास वायु अवरोधों को रोकना
एयर ट्रैप मोल्डिंग के सबसे महत्वपूर्ण जोखिमों में से एक हैं क्योंकि कोर रॉड सामग्री के प्रवाह को विभाजित करता है और संकीर्ण इंटरफ़ेस क्षेत्र बनाता है।.
प्रभावी रोकथाम में निम्नलिखित शामिल हो सकते हैं:
- सही गेट स्थान
- संतुलित धावक चैनल
- मोल्ड वेंट को साफ करें
- विश्वसनीय मोल्ड सीलिंग
- पर्याप्त निकासी समय
- मॉनिटर किया गया वैक्यूम स्तर
- नियंत्रित प्रारंभिक इंजेक्शन गति
- अंतिम भरने की गति कम हो गई
- स्थिर यौगिक श्यानता
- रॉड का उचित केंद्रीकरण
वैक्यूम और वेंटिंग एक साथ काम करते हैं। वैक्यूम इंजेक्शन से पहले हवा को बाहर निकालता है, जबकि वेंट भरने के दौरान चलने वाली हवा और गैसों के लिए निकास मार्ग प्रदान करते हैं।.
प्रक्रिया निगरानी और पता लगाने की क्षमता
मशीन की सहेजी गई सेटिंग्स पर निर्भर रहने के बजाय वास्तविक प्रक्रिया मूल्यों को रिकॉर्ड करने से कंपोजिट-इंसुलेटर उत्पादन को लाभ होता है।.
उपयोगी अभिलेखों में निम्नलिखित शामिल हैं:
- यौगिक बैच
- एफआरपी रॉड बैच
- शॉट वॉल्यूम
- प्लास्टिकीकरण समय
- इंजेक्शन का समय
- अधिकतम इंजेक्शन दबाव
- वास्तविक इंजेक्शन गति
- निर्वात स्तर
- निकासी का समय
- मोल्ड-ज़ोन तापमान
- वल्कनीकरण समय
- उत्पाद का वजन
- मोल्ड स्टेशन
- अस्वीकृति का कारण
स्थिर दबाव वक्र सामग्री की तैयारी और गुहा भरने की पुनरावृत्ति का संकेत दे सकते हैं। क्रमिक परिवर्तन वेंट अवरोध, श्यानता में भिन्नता, गेट प्रतिबंध या फिक्स्चर घिसाव को प्रकट कर सकते हैं।.
The रबर इंजेक्शन मोल्डिंग प्रक्रिया निगरानी मार्गदर्शिका यह बताता है कि दबाव, समय, तापमान और उत्पाद डेटा की एक साथ समीक्षा कैसे की जा सकती है।.
मोल्डेड कम्पोजिट इंसुलेटर के लिए गुणवत्ता नियंत्रण
दृश्य निरीक्षण
आवास और शेड की निम्नलिखित चीजों की जांच करें:
- बबल
- बर्न्स
- आँसू
- प्रवाह चिह्न
- दूषण
- चमक
- अधूरे क्षेत्र
- उजागर कोर सामग्री
आयामी निरीक्षण
महत्वपूर्ण आयामों में निम्नलिखित शामिल हो सकते हैं:
- कुल लंबाई
- आवास व्यास
- शेड का व्यास
- शेड रिक्ति
- आवास की मोटाई
- अंतिम फिटिंग स्थिति
- उत्पाद की सीधापन
इंटरफ़ेस निरीक्षण
सिलिकॉन हाउसिंग और एफआरपी रॉड के बीच के इंटरफेस का मूल्यांकन अनुमोदित विनिर्माण और निरीक्षण योजना के अनुसार किया जाना चाहिए।.
केवल दृश्य निरीक्षण से आंतरिक रिक्तियों का पता नहीं चल सकता है।.
यांत्रिक और विद्युत परीक्षण
परीक्षण की आवश्यकताएं उत्पाद डिजाइन, ग्राहक की आवश्यकताओं और लागू मानकों पर निर्भर करती हैं। निर्माताओं को हर कंपोजिट इंसुलेटर पर लागू होने वाले एक ही सामान्य परीक्षण के बजाय मान्य विधियों का उपयोग करना चाहिए।.
बैच ट्रेसिबिलिटी
उत्पादन अभिलेखों में प्रत्येक तैयार बैच को निम्नलिखित से जोड़ा जाना चाहिए:
- सिलिकॉन यौगिक
- कोर रॉड
- अंतिम फिटिंग
- ढालना
- मशीन
- प्रक्रिया सेटिंग्स
- निरीक्षण परिणाम
- ऑपरेटर या उत्पादन शिफ्ट
ट्रेसबिलिटी से प्रभावित उत्पादन क्षेत्र को अलग करने में मदद मिलती है, यदि बाद में किसी सामग्री या प्रक्रिया संबंधी समस्या का पता चलता है।.
कंपोजिट इंसुलेटर उत्पादन दक्षता में सुधार
इंजेक्शन और क्योरिंग टाइम को संतुलित करें
इंजेक्शन प्रक्रिया सामान्यतः कुल मोल्डिंग चक्र का केवल एक हिस्सा होती है। वल्कनीकरण प्रक्रिया में सबसे अधिक समय लग सकता है।.
मल्टी-स्टेशन कॉन्फ़िगरेशन इंजेक्शन सिस्टम को दूसरे मोल्ड की सेवा करने की अनुमति देता है, जबकि पहले से भरे हुए उत्पाद ठीक होते रहते हैं।.
रॉड की तैयारी को मानकीकृत करें
मोल्डिंग चक्र शुरू होने से पहले कोर की निरंतर तैयारी से भिन्नता कम हो जाती है।.
दस्तावेजी प्रक्रियाओं में सफाई, रखरखाव, भंडारण और लोडिंग को शामिल किया जाना चाहिए।.
वास्तविक वैक्यूम स्तर की निगरानी करें
केवल एक निश्चित निकासी समय का उपयोग करने से रिसाव का पता नहीं चल सकता है। प्राप्त वैक्यूम स्तर की निगरानी करने से मोल्ड सीलिंग और सिस्टम की स्थिति के बारे में बेहतर जानकारी मिलती है।.
वेंट और गेट का रखरखाव करें
बंद वेंट और आंशिक रूप से सूखे गेट भरने में प्रतिरोध बढ़ाते हैं। नियमित सफाई से मान्य प्रक्रिया अवधि को बनाए रखने में मदद मिलती है।.
मोल्ड से बाहर निकालने में होने वाली देरी को कम करें
लंबे उत्पादों को निकालने के लिए एक निश्चित विधि और उपयुक्त सहारे की आवश्यकता होती है। बिना किसी पूर्व सूचना के निकालने से प्रक्रिया का समय बढ़ जाता है और उत्पाद को नुकसान होने का खतरा भी बढ़ जाता है।.
उत्पादन व्यवधानों को नियंत्रित करें
लंबे समय तक रुकने के दौरान गर्म इंजेक्शन सिस्टम के अंदर बचा हुआ यौगिक चिपचिपाहट बदल सकता है या जल सकता है।.
सिस्टम को रीस्टार्ट और शटडाउन करने की प्रक्रियाओं में यह परिभाषित होना चाहिए कि सिस्टम को कैसे साफ किया जाता है और उसे स्थिर उत्पादन स्थिति में वापस लाया जाता है।.
गाइड रबर इंजेक्शन मोल्डिंग चक्र-समय अनुकूलन इसमें उपचार, प्रबंधन और मोल्ड से संबंधित बाधाओं को शामिल किया गया है।.
मशीन का चयन करने से पहले आवश्यक जानकारी
कंपोजिट इंसुलेटर निर्माताओं को निम्नलिखित प्रदान करना चाहिए:
- उत्पाद आरेखण
- इन्सुलेटर प्रकार
- उत्पाद की कुल लंबाई
- शेड के आयाम और स्थान
- एफआरपी रॉड का व्यास
- अंतिम फिटिंग आयाम
- सिलिकॉन रबर यौगिक
- रबर हाउसिंग का वजन
- धावक मात्रा
- आवश्यक शॉट मात्रा
- मोल्ड के आयाम
- गेट व्यवस्था
- मोल्ड कैविटी की संख्या
- वल्कनीकरण समय
- लक्ष्य आउटपुट
- लागू गुणवत्ता आवश्यकताएँ
- वर्तमान दोष इतिहास
- मौजूदा मोल्ड की जानकारी
- स्वचालन आवश्यकताएँ
- उपलब्ध कारखाने की जगह
मोल्ड ड्राइंग और वास्तविक कंपाउंड डेटा उपलब्ध कराने से मशीन, मोल्ड और प्रक्रिया का एक साथ मूल्यांकन किया जा सकता है।.
TASU एकीकृत आपूर्ति करता है रबर इंजेक्शन मोल्डिंग समाधान इसमें उपकरण विन्यास, यौगिक फीडिंग, वैक्यूम नियंत्रण, कोल्ड रनर, मोल्ड संरचना और उत्पादन स्वचालन शामिल हैं।.
अक्सर पूछे जाने वाले प्रश्नों
कंपोजिट इंसुलेटर हाउसिंग के लिए किस प्रकार के रबर का उपयोग किया जाता है?
एचटीवी सिलिकॉन रबर का आमतौर पर उपयोग किया जाता है। इसका सटीक फॉर्मूलेशन उत्पाद की विद्युत, यांत्रिक, पर्यावरणीय और मोल्डिंग आवश्यकताओं को पूरा करना चाहिए।.
क्या एक मानक रबर इंजेक्शन मशीन से कंपोजिट इंसुलेटर का उत्पादन किया जा सकता है?
मशीन में उपयुक्त इंजेक्शन क्षमता, मोल्ड स्पेस, तापमान नियंत्रण, वैक्यूम क्षमता और लंबे मोल्ड तथा एफआरपी कोर के लिए सपोर्ट होना आवश्यक है। मानक उपकरण के लिए विशिष्ट अनुप्रयोग के अनुसार कॉन्फ़िगरेशन की आवश्यकता हो सकती है।.
कंपोजिट इंसुलेटर मोल्डिंग में वैक्यूम क्यों महत्वपूर्ण है?
रॉड और शेड की ज्यामिति भरने के दौरान हवा को फंसा सकती है। वैक्यूम इंजेक्शन से पहले बंद मोल्ड के अंदर हवा की मात्रा को कम करता है।.
सिलिकॉन रबर के पूरी तरह से न झड़ने का कारण क्या है?
सामान्य कारणों में अपर्याप्त शॉट वॉल्यूम, प्रतिबंधित गेट, अवरुद्ध वेंट, कम सामग्री प्रवाह या समय से पहले क्योरिंग शामिल हैं।.
एफआरपी रॉड के चारों ओर बुलबुले क्यों दिखाई देते हैं?
इसके संभावित कारणों में फफूंद का रिसाव, अपर्याप्त वैक्यूम, फंसी हुई नमी, दूषित सतहें या वेंटिलेशन की खराब स्थिति शामिल हो सकती हैं।.
क्या उच्च इंजेक्शन दबाव अपूर्ण भराई की समस्या को हल कर सकता है?
अकेले ऐसा नहीं हो सकता। दबाव बढ़ाने से पहले रनर प्रतिबंध, खराब प्लास्टिकीकरण, अवरुद्ध वेंट और शीघ्र उपचार की जाँच की जानी चाहिए।.
एफआरपी रॉड को केंद्र में कैसे रखा जाता है?
इस मोल्ड में विशेष पोजिशनिंग और सपोर्ट फिक्स्चर का उपयोग किया जाता है। फिक्स्चर में टूट-फूट, रॉड के गलत आकार या रॉड के मुड़ने से हाउसिंग की मोटाई असमान हो सकती है।.
क्या कोल्ड रनर सिलिकॉन कचरे को कम कर सकता है?
जी हां। सही ढंग से डिज़ाइन किया गया कोल्ड रनर चक्रों के बीच रनर के अंदर सामग्री को बिना पकाए रख सकता है। उपयुक्तता मिश्रण और मोल्ड डिज़ाइन पर निर्भर करती है।.
बहु-चरण इंजेक्शन गति क्यों उपयोगी है?
मोल्ड के अलग-अलग हिस्से अलग-अलग प्रवाह प्रतिरोध उत्पन्न करते हैं। चरणबद्ध गति नियंत्रण से अत्यधिक वायु संपीड़न या कोर की हलचल के बिना लंबे आवरण और पतले शेड को भरने में मदद मिलती है।.
क्या एक इंजेक्शन यूनिट कई इंसुलेटर मोल्ड्स की सेवा कर सकती है?
जी हां। एक मोबाइल इंजेक्शन सिस्टम कई स्टेशनों के साथ काम कर सकता है, बशर्ते मशीन और उत्पादन अनुक्रम को उस कॉन्फ़िगरेशन के लिए डिज़ाइन किया गया हो।.
मिश्रित इन्सुलेटर का चक्र समय किस कारक द्वारा निर्धारित होता है?
मुख्य कारकों में शॉट तैयार करना, वैक्यूम करना, इंजेक्शन लगाना, वल्कनीकरण, मोल्ड खोलना, उत्पाद निकालना और मोल्ड की सफाई करना शामिल हैं।.
मशीन के कोटेशन के लिए कौन सी जानकारी आवश्यक है?
उत्पाद और मोल्ड ड्राइंग, कंपाउंड का प्रकार, शॉट का वजन, रॉड का व्यास, मोल्ड के आयाम, क्योरिंग का समय, लक्षित आउटपुट और आवश्यक स्वचालन प्रदान करें।.
निष्कर्ष
कंपोजिट इंसुलेटर मोल्डिंग के लिए एकसमान सिलिकॉन प्लास्टिसाइजेशन, सटीक कोर पोजिशनिंग, संतुलित सामग्री प्रवाह, विश्वसनीय वायु निष्कासन और एकसमान वल्कनाइजेशन आवश्यक हैं। मशीन को उत्पाद की संपूर्ण ज्यामिति के अनुरूप होना चाहिए, न कि केवल क्लैम्पिंग बल या अधिकतम शॉट वॉल्यूम के आधार पर चुना जाना चाहिए।.
TASU निर्माण करता है कंपोजिट इंसुलेटर रबर इंजेक्शन मोल्डिंग मशीनें प्रोग्रामेबल इंजेक्शन, वैक्यूम, तापमान और मल्टी-स्टेशन उत्पादन नियंत्रण के साथ। आपके इंसुलेटर ड्राइंग, एचटीवी सिलिकॉन कंपाउंड, मोल्ड और आउटपुट आवश्यकता का मूल्यांकन करने के लिए।, TASU से संपर्क करें.
