


रबर इंजेक्शन मोल्डिंग चक्र का समय मशीन की उत्पादन क्षमता, श्रम की आवश्यकता, ऊर्जा खपत और प्रति भाग लागत को सीधे प्रभावित करता है। एक स्थिर उच्च-मात्रा प्रक्रिया से कुछ सेकंड कम करने से उत्पादन में महत्वपूर्ण वृद्धि हो सकती है, लेकिन उत्पाद की गुणवत्ता का मूल्यांकन किए बिना एक चरण को छोटा करने से स्क्रैप, फ्लैश, अपूर्ण क्योरिंग या मशीन का डाउनटाइम बढ़ सकता है।.
संपूर्ण चक्र में इंजेक्शन और वल्कनीकरण से कहीं अधिक प्रक्रियाएं शामिल हैं। सामग्री की फीडिंग, प्लास्टिकीकरण, शॉट तैयार करना, मोल्ड बंद करना, वैक्यूमिंग, फिलिंग, क्योरिंग, मोल्ड खोलना, पार्ट निकालना और मोल्ड की सफाई, ये सभी प्रक्रियाएं वास्तविक उत्पादन समय में योगदान करती हैं।.
कुछ क्रियाएँ क्रमबद्ध रूप से होती हैं, जबकि अन्य एक-दूसरे के साथ ओवरलैप हो सकती हैं। उदाहरण के लिए, इंजेक्शन यूनिट अगले शॉट को तैयार कर सकती है जबकि पहले से इंजेक्ट किया गया मोल्ड वल्कनीकरण प्रक्रिया पूरी कर रहा हो। मल्टी-स्टेशन उपकरण एक ही इंजेक्शन यूनिट को उत्पादन चक्र के विभिन्न चरणों में कई मोल्डों को सेवा प्रदान करने की अनुमति देकर प्रतीक्षा समय को और कम कर सकते हैं।.
इसलिए प्रभावी अनुकूलन की शुरुआत प्रत्येक चरण को मापने और वास्तविक बाधा की पहचान करने से होती है।.
TASU निर्माण करता है रबर इंजेक्शन मोल्डिंग मशीनें विभिन्न रबर उत्पादों और उत्पादन आवश्यकताओं के लिए प्रोग्रामेबल फीडिंग, इंजेक्शन, वैक्यूम, वल्कनीकरण और मल्टी-स्टेशन नियंत्रणों के साथ।.
रबर इंजेक्शन मोल्डिंग का चक्र समय क्या है?
रबर इंजेक्शन मोल्डिंग चक्र समय वह अवधि है जो एक उत्पादन चक्र को पूरा करने और अगले दोहराए जाने योग्य चक्र को शुरू करने के लिए आवश्यक होती है।.
एक सामान्य चक्र में निम्नलिखित शामिल हो सकते हैं:
- रबर फीडिंग
- यौगिक प्लास्टिकीकरण
- शॉट मीटरिंग
- मोल्ड की तैयारी
- लोडिंग डालें
- मोल्ड को बंद करना और क्लैंप करना
- वैक्यूम निकासी
- रबर इंजेक्शन
- दबाव धारण
- वल्केनाइजेशन
- मोल्ड खोलना
- उत्पाद को बाहर निकालना या हटाना
- फ्लैश या रनर को हटाना
- फफूंदी की सफाई
- अगले चक्र की तैयारी
इस चक्र का मापन सामान्य उत्पादन परिस्थितियों में किया जाना चाहिए, न कि किसी एक असामान्य रूप से तेज़ गति वाले परीक्षण से।.
दैनिक उत्पादन की गणना करते समय स्टार्टअप, सामग्री परिवर्तन, मोल्ड की सफाई, नियोजित रखरखाव और अनियोजित डाउनटाइम को अलग-अलग दर्ज किया जाना चाहिए।.
साइकिल टाइम क्यों मायने रखता है
चक्र समय कई उत्पादन लागतों को प्रभावित करता है:
- प्रति घंटे उत्पादित पुर्जे
- मशीन उपयोग
- प्रति भाग आवश्यक श्रम
- प्रति उत्पादन बैच में प्रयुक्त ऊर्जा
- वितरण क्षमता
- प्रक्रिया सूची में काम
- मोल्ड की उपलब्धता
- मोल्डेड कंपोनेंट की प्रति लागत
उत्पाद की गुणवत्ता स्वीकार्य स्तर पर बनी रहने पर ही कम चक्र अवधि लाभदायक होती है।.
एक आक्रामक सेटिंग जो अधिक शॉर्ट शॉट्स, फ्लैश, आंतरिक रिक्त स्थान या अधपके उत्पाद उत्पन्न करती है, प्रदर्शित मशीन चक्र को कम कर सकती है जबकि उत्पादन की वास्तविक लागत को बढ़ा सकती है।.
इसलिए उत्पादन दक्षता का मूल्यांकन केवल मशीन चक्रों के बजाय स्वीकृत भागों प्रति घंटे के आधार पर किया जाना चाहिए।.
रबर इंजेक्शन मोल्डिंग चक्र के विशिष्ट चरण
| चक्र चरण | मुख्य चर | विलंब का सामान्य कारण |
|---|---|---|
| सामग्री की आपूर्ति | स्ट्रिप का आकार, फीड दर और रोलर ग्रिप | भोजन में चूक या रुकावट |
| plasticization | स्क्रू की गति, तापमान और शॉट का आकार | ठीक होने में लंबा समय लगता है |
| मोल्ड की तैयारी | सफाई, रिलीज एजेंट और इंसर्ट लोडिंग | मैनुअल हैंडलिंग |
| मोल्ड बंद करना | स्ट्रोक, गति और मोल्ड संरेखण | अनावश्यक धीमी गति |
| सफाई | मोल्ड सीलिंग, पंप क्षमता और लक्ष्य स्तर | रिसाव या अत्यधिक वैक्यूम समय |
| इंजेक्शन | गति, दबाव, श्यानता और रनर डिज़ाइन | उच्च प्रवाह प्रतिरोध |
| वल्केनाइजेशन | यौगिक का उपचार व्यवहार, मोल्ड का तापमान और भाग की मोटाई | अत्यधिक सुरक्षा भत्ता |
| मोल्ड खोलना | स्ट्रोक और गति | आवश्यकता से अधिक लंबी यात्रा |
| भाग हटाना | उत्पाद डिजाइन, निष्कासन और स्वचालन | मोल्ड से बाहर निकालना मुश्किल है |
| फफूंदी की सफाई | फ्लैश, अवशेष और रिलीज एजेंट | बार-बार हाथ से सफाई करना |
यह विश्लेषण यह पहचानने में मदद करता है कि किन क्षेत्रों में बदलाव से मापने योग्य लाभ प्राप्त होगा।.
उत्पादन की गणना कैसे करें
मान्य चक्र समय से एक बुनियादी उत्पादन अनुमान की गणना की जा सकती है:
प्रति घंटा चक्रों की संख्या = 3,600 ÷ चक्र समय (सेकंड में)
बहु-गुहा सांचे के लिए:
प्रति घंटा पार्ट्स = प्रति घंटा चक्र × कैविटी की संख्या × उत्पादन उपज
उदाहरण के लिए, 180 सेकंड के चक्र पर चलने वाले चार-कैविटी वाले मोल्ड का सैद्धांतिक आउटपुट होगा:
- 3,600 ÷ 180 = 20 चक्र प्रति घंटा
- 20 × 4 = 80 ढाले हुए पुर्जे प्रति घंटा
यदि स्वीकृत उत्पाद की उपज 95% है, तो व्यावहारिक उत्पादन लगभग कितना होगा:
- 80 × 0.95 = 76 स्वीकृत भाग प्रति घंटा
इस अनुमान में फफूंद की सफाई, सामग्री परिवर्तन, रखरखाव, ऑपरेटर के अवकाश या अनियोजित रुकावटें शामिल नहीं हैं। वास्तविक क्षमता नियोजन के लिए पूरी शिफ्ट के दौरान एकत्रित उत्पादन डेटा का उपयोग किया जाना चाहिए।.
वास्तविक चक्र-समय अवरोध का पता लगाएं
एक साथ कई सेटिंग्स बदलने से यह पहचानना मुश्किल हो जाता है कि किस समायोजन से प्रक्रिया में सुधार हुआ या किससे नुकसान हुआ।.
सबसे पहले, प्रत्येक चरण के लिए आवश्यक समय को रिकॉर्ड करें:
- खिलाने का समय
- प्लास्टिकीकरण समय
- सांचा तैयार करने का समय
- बंद करने का समय
- वैक्यूम समय
- इंजेक्शन का समय
- वल्कनीकरण समय
- खुलने का समय
- भाग हटाने का समय
- सफाई का समय
सबसे लंबा चरण हमेशा एकमात्र बाधा नहीं होता है।.
यदि कोई छोटी प्रक्रिया अन्य कार्यों के साथ ओवरलैप नहीं हो पाती है, तो भी इससे देरी हो सकती है। उदाहरण के लिए, धीमी गति से मैन्युअल रूप से इंसर्ट लोड करने की प्रक्रिया मोल्ड को बंद होने से रोक सकती है, भले ही मशीन ने अगले शॉट की तैयारी कर ली हो।.
वीडियो रिकॉर्डिंग, पीएलसी चक्र डेटा और ऑपरेटर के अवलोकन से मशीन समय को मैन्युअल प्रतीक्षा समय से अलग करने में मदद मिल सकती है।.
सामग्री की आपूर्ति को अनुकूलित करें
स्थिर फीडिंग से इंजेक्शन यूनिट बिना किसी रुकावट के अगला शॉट तैयार कर पाती है।.
भोजन में देरी के कारण निम्नलिखित हो सकते हैं:
- रबर पट्टी की चौड़ाई में असमानता
- अत्यधिक पट्टी की मोटाई
- सामग्री तह
- फ़ीड-रोलर फिसल रहा है
- अवरुद्ध गाइड चैनल
- गलत फ़ीड दर
- ठंडा या कठोर यौगिक
- घिसे हुए रोलर्स
- अविश्वसनीय फीडिंग सेंसर
स्ट्रिप के आयामों और सामग्री की स्थिति को मानकीकृत करने से इंजेक्शन या क्यूरिंग मापदंडों को बदले बिना व्यवधानों को कम किया जा सकता है।.
स्वचालित फीडिंग से निरंतर उत्पादन के दौरान ऑपरेटर के समय पर निर्भरता भी कम हो जाती है।.
TASU की मार्गदर्शिका FIFO रबर इंजेक्शन फीडिंग सिस्टम यह बताता है कि नियंत्रित फीडिंग किस प्रकार दोहराव योग्य शॉट तैयार करने और मल्टी-स्टेशन उत्पादन में सहायक होती है।.
प्लास्टिकीकरण और शॉट तैयार करने में लगने वाले समय को कम करें
प्लास्टिकीकरण से यौगिक नरम और समरूप हो जाना चाहिए, लेकिन अत्यधिक अपरूपण ऊष्मा या समय से पहले उपचार उत्पन्न नहीं होना चाहिए।.
प्लास्टिकीकरण का समय निम्नलिखित कारकों से प्रभावित होता है:
- स्क्रू डिज़ाइन
- पेंच की गति
- बैरल तापमान
- यौगिक श्यानता
- फ़ीड-स्ट्रिप आयाम
- शॉट वॉल्यूम
- वापस दबाव
- इंजेक्शन-इकाई क्षमता
- पेंच और बैरल की स्थिति
स्क्रू की गति बढ़ाने से शॉट तैयार करने का समय कम हो सकता है, लेकिन अत्यधिक गति से अतिरिक्त गर्मी उत्पन्न हो सकती है और झुलसने से सुरक्षा कम हो सकती है।.
बैरल का तापमान बढ़ाने से मिश्रण का प्रवाह बेहतर हो सकता है, लेकिन अत्यधिक तापमान से चिपचिपाहट में परिवर्तन, कणों का झुलसना या नोजल का अवरोध हो सकता है।.
उद्देश्य उपलब्ध उत्पादन चक्र के भीतर एक दोहराने योग्य शॉट तैयार करना है - न कि केवल सबसे कम संभव स्क्रू-रिकवरी समय।.
जब भी संभव हो, पिछले सांचे के वल्कनीकरण की प्रक्रिया पूरी होने के दौरान ही अगले शॉट का प्लास्टिकीकरण कर देना चाहिए। यदि प्लास्टिकीकरण में क्योरिंग से अधिक समय लगता है, तो इंजेक्शन यूनिट में रुकावट उत्पन्न हो जाती है।.
मोल्ड को बंद करने और खोलने को अनुकूलित करें
मोल्ड की गति में अक्सर अनावश्यक गैर-उत्पादन समय शामिल होता है।.
समीक्षा:
- मोल्ड-ओपनिंग स्ट्रोक
- मोल्ड-क्लोजिंग स्ट्रोक
- तेज और धीमी गति की स्थितियाँ
- फफूंद-सुरक्षा सेटिंग्स
- क्लैम्पिंग-दबाव का निर्माण
- इजेक्टर स्ट्रोक
- सुरक्षा-उपकरण प्रतिक्रिया
- ऑपरेटर पहुंच आवश्यकताएँ
उत्पाद को सुरक्षित रूप से निकालने, इंसर्ट लोड करने और निरीक्षण करने के लिए सांचे को केवल पर्याप्त रूप से ही खोलने की आवश्यकता होती है।.
उत्पाद की गुणवत्ता में सुधार किए बिना, हर चक्र में खुलने की दूरी अत्यधिक बढ़ जाती है। हालांकि, स्ट्रोक को बहुत कम करने से असुरक्षित पहुंच हो सकती है या उत्पाद को निकालते समय उसे नुकसान पहुंच सकता है।.
मोल्ड को बंद करने के लिए अक्सर एक तेज़ प्रक्रिया अपनाई जाती है, जिसके बाद अंतिम क्लोजर के निकट एक नियंत्रित कम दबाव वाला सुरक्षा चरण होता है। धीमा चरण मोल्ड की सुरक्षा के लिए पर्याप्त लंबा होना चाहिए, लेकिन इससे प्रक्रिया अनावश्यक रूप से लंबी नहीं होनी चाहिए।.
वैक्यूम के समय को अनुकूलित करें
वैक्यूम-असिस्टेड मोल्डिंग इंजेक्शन से पहले या उसके दौरान बंद कैविटी से हवा को निकाल देती है।.
अत्यधिक निकासी समय से चक्र बढ़ जाता है, लेकिन जरूरी नहीं कि उत्पाद की गुणवत्ता में सुधार हो। अपर्याप्त समय से हवा फंसी रह सकती है और बुलबुले, जलने के निशान या शॉर्ट शॉट्स जैसी समस्याएं उत्पन्न हो सकती हैं।.
वैक्यूम का समय इन बातों पर निर्भर करता है:
- गुहा आयतन
- मोल्ड सीलिंग
- वैक्यूम-चैनल डिजाइन
- पंप क्षमता
- नली के आयाम
- वाल्व प्रतिक्रिया
- आवश्यक वैक्यूम स्तर
- उत्पाद ज्यामिति
मशीन को केवल एक निश्चित टाइमर पर निर्भर रहने के बजाय वास्तविक वैक्यूम स्तर की निगरानी करनी चाहिए।.
यदि वांछित वैक्यूम जल्दी से प्राप्त नहीं किया जा सकता है, तो निकासी का समय बढ़ाने से पहले मोल्ड सील, होज़, कनेक्शन और वाल्व का निरीक्षण करें।.
इंजेक्शन का समय सावधानीपूर्वक कम करें
इंजेक्शन की गति इस बात को प्रभावित करती है कि गुहा कितनी जल्दी भरती है, लेकिन अधिकतम गति शायद ही कभी हर चरण के लिए सही सेटिंग होती है।.
अत्यधिक गति के कारण निम्नलिखित समस्याएं हो सकती हैं:
- फंसी हुई हवा
- जले का निशान
- चमक
- गति डालें
- उच्च शिखर दबाव
- अत्यधिक अपरूपण ऊष्मा
- अस्थिर पदार्थ प्रवाह
बहुत धीमी गति से इंजेक्शन लगाने से निम्नलिखित समस्याएं हो सकती हैं:
- अपरिपक्व उपचार
- छोटे शॉट्स
- दृश्यमान प्रवाह रेखाएँ
- खराब वेल्ड-लाइन निर्माण
- अपूर्ण सतह विवरण
बहु-चरण इंजेक्शन से भरने का समय और गुणवत्ता दोनों में सुधार हो सकता है:
- नोजल और रनर के माध्यम से नियंत्रित गति
- मुख्य गुहा के माध्यम से तेजी से भरना
- संवेदनशील इंसर्ट्स के आसपास गति कम हो जाती है
- हवा निकलने देने के लिए अंतिम फिलिंग धीमी गति से करें।
शॉर्ट-शॉट परीक्षण से यह पता लगाया जा सकता है कि गति में परिवर्तन कहाँ होना चाहिए।.
The रबर इंजेक्शन मोल्डिंग दबाव और गति गाइड यह विस्तृत सेटअप और समस्या निवारण प्रक्रिया प्रदान करता है।.
रनर और गेट प्रतिबंधों को नियंत्रित करें
संकरे पाइप, छोटे गेट और लंबे प्रवाह पथ से दबाव में कमी और भरने का समय बढ़ जाता है।.
अत्यधिक प्रवाह प्रतिरोध के लक्षणों में निम्नलिखित शामिल हैं:
- उच्च इंजेक्शन दबाव
- वास्तविक इंजेक्शन गति कम है
- अपूर्ण दूरस्थ गुहाएँ
- दबाव में तीव्र वृद्धि
- सामग्री झुलसना
- गुहा असंतुलन
- बार-बार द्वार अवरुद्ध होना
दबाव बढ़ने से सामग्री एक संकीर्ण द्वार से होकर गुजर सकती है, लेकिन इससे चिंगारी भी उत्पन्न हो सकती है और मोल्ड पर तनाव बढ़ सकता है।.
रनर और गेट का डिज़ाइन मेल खाना चाहिए:
- यौगिक श्यानता
- कुल शॉट वॉल्यूम
- प्रवाह की लंबाई
- गुहाओं की संख्या
- उत्पाद की मोटाई
- इंजेक्शन-इकाई क्षमता
- झुलसने का व्यवहार
मोल्ड में किए गए बदलावों को वास्तविक उत्पाद की गुणवत्ता और दबाव संबंधी आंकड़ों का उपयोग करके सत्यापित किया जाना चाहिए।.
वल्कनीकरण समय को अनुकूलित करें
रबर इंजेक्शन मोल्डिंग में वल्कनीकरण अक्सर सबसे लंबा चरण होता है।.
क्योरिंग का समय कम करने से साइकिल-टाइम में काफी सुधार की संभावना है, लेकिन अपर्याप्त क्योरिंग से निम्नलिखित समस्याएं हो सकती हैं:
- कठोरता
- तन्यता गुणधर्म
- संपीड़न सेट
- आयामी स्थिरता
- जुड़ाव की ताकत
- गर्मी प्रतिरोध
- दीर्घकालिक उत्पाद प्रदर्शन
कंपाउंड क्योर डेटा, उत्पाद की मोटाई, मोल्ड तापमान और तैयार उत्पाद परीक्षण का उपयोग करके क्योर टाइम निर्धारित किया जाना चाहिए।.
वल्कनीकरण समय को प्रभावित करने वाले कारक
- रबर निर्माण
- उपचार प्रणाली
- मोल्ड तापमान
- इंजेक्शन के बाद यौगिक का तापमान
- उत्पाद की मोटाई
- धातु के इंसर्ट
- गुहा की स्थिति
- ऊष्मा स्थानांतर दक्षता
- आवश्यक भौतिक गुण
मोल्ड का तापमान बढ़ाने से वल्कनीकरण की अवधि कम हो सकती है, लेकिन इससे झुलसने से सुरक्षा कम हो सकती है, फिलिंग प्रभावित हो सकती है और गाढ़े उत्पादों में असमान क्योरिंग हो सकती है।.
अत्यधिक सुरक्षा समय से बचें
उत्पादन प्रक्रियाओं में कभी-कभी उपचार के लिए अधिक समय दिया जाता है क्योंकि मूल प्रक्रिया का पूरी तरह से सत्यापन नहीं किया गया था।.
नियंत्रित परीक्षणों से यह निर्धारित किया जा सकता है कि यह भत्ता आवश्यक है या नहीं।.
क्योरिंग टाइम को छोटे-छोटे चरणों में कम करें और जांच करें:
- उत्पाद की कठोरता
- DIMENSIONS
- सतही स्थिति
- आंतरिक उपचार
- बंधन की मजबूती
- संपीड़न प्रदर्शन
- आवश्यक यांत्रिक गुण
केवल बाहरी दिखावट के आधार पर कम समय में इलाज की मंजूरी न दें।.
The रबर वल्कनीकरण प्रक्रिया मार्गदर्शिका यह तापमान, समय और क्रॉसलिंकिंग के बीच संबंध की व्याख्या करता है।.
मोल्ड के तापमान की एकरूपता में सुधार करें
सांचे के तापमान में असमानता के कारण सबसे ठंडे भाग या सबसे मोटे हिस्से को आवश्यक तापमान तक पहुंचने के लिए अधिक समय लग सकता है।.
तापमान में बदलाव निम्न कारणों से हो सकता है:
- हीटर लेआउट
- क्षतिग्रस्त हीटिंग तत्व
- सेंसर की खराब स्थिति
- अपर्याप्त इन्सुलेशन
- मोल्ड का असमान संपर्क
- मोल्ड के किनारे के पास शीतलन
- ठंडे धातु के इंसर्ट
- दूषित ऊष्मा-स्थानांतरण सतहें
कंट्रोलर डिस्प्ले पर निर्भर रहने के बजाय कई स्थानों पर मोल्ड के वास्तविक तापमान को मापें।.
एकसमानता में सुधार से समग्र सेटपॉइंट को बढ़ाए बिना मान्य उपचार समय को कम किया जा सकता है।.
कोल्ड रनर तकनीक का उपयोग करें
रबर कोल्ड रनर सिस्टम रनर के अंदर के यौगिक को मुख्य क्यूरिंग स्थिति से नीचे रखता है जबकि मोल्ड कैविटी में रबर का वल्कनीकरण होता है।.
सही ढंग से डिज़ाइन की गई कोल्ड रनर तकनीक से निम्नलिखित लाभ हो सकते हैं:
- ठीक हुए रनर अपशिष्ट को कम करें
- रनर हटाने के काम को कम करें
- स्वचालित उत्पादन का समर्थन करें
- बहु-गुहा सामग्री वितरण में सुधार करें
- मोल्ड को संभालने के चरणों को कम करें
- सामग्री के उपयोग में सुधार करें
कोल्ड रनर सिस्टम में रनर के तापमान, इन्सुलेशन, गेट डिजाइन और उत्पादन में होने वाली रुकावटों पर कड़ा नियंत्रण आवश्यक होता है।.
वे उत्पाद के अंदर रासायनिक उपचार के समय को स्वतः कम नहीं करते हैं, लेकिन वे द्वितीयक प्रबंधन और उपचारित रनर सामग्री को हटाने से जुड़े समय को कम कर सकते हैं।.
अधिक जानकारी के लिए पढ़ें रबर कोल्ड रनर सिस्टम गाइड.
मोल्ड वेंटिंग में सुधार करें
बंद या गलत स्थिति में लगे वेंट मोल्ड भरने की प्रक्रिया को धीमा कर सकते हैं और अस्वीकृति दर को बढ़ा सकते हैं।.
खराब वेंटिलेशन के कारण निम्नलिखित समस्याएं हो सकती हैं:
- वायु जाल
- जले का निशान
- छोटे शॉट्स
- बबल
- उच्च इंजेक्शन दबाव
- अपूर्ण सतह विवरण
ऑपरेटर इंजेक्शन की गति को कम करके या निकास चक्रों को बढ़ाकर इसकी भरपाई कर सकते हैं, जिससे उत्पादन समय बढ़ जाता है।.
सही वेंटिलेशन स्थान और नियमित सफाई से मोल्ड को निर्धारित प्रक्रिया अवधि के भीतर भरने में मदद मिलती है।.
The रबर मोल्ड वेंटिंग गाइड इसमें वेंट लगाने की जगह, एयर-ट्रैप की पहचान और रखरखाव के बारे में बताया गया है।.
पुर्जे हटाने में लगने वाले समय को कम करें
इंजेक्शन और उपचार प्रक्रिया को अनुकूलित करने के बाद उत्पाद को हटाना एक अड़चन बन सकता है।.
मोल्ड से निकालने के समय को प्रभावित करने वाले कारकों में निम्नलिखित शामिल हैं:
- उत्पाद लचीलापन
- बाधित
- मोल्ड बनावट
- इजेक्टर डिजाइन
- संरचना सम्मिलित करें
- चमक
- मोल्ड-रिलीज़ स्थिति
- ऑपरेटर पहुंच
- उत्पाद तापमान
- पुर्जे संभालने के उपकरण
संभावित सुधारों में निम्नलिखित शामिल हैं:
- अनुकूलित इजेक्टर स्थितियाँ
- वायु-सहायता प्राप्त रिलीज
- स्वचालित टेक-आउट उपकरण
- रोबोट हैंडलिंग
- ऑपरेटर की पहुंच में सुधार हुआ है
- मोल्ड खोलने के लिए अनावश्यक स्ट्रोक कम किया गया
- फ्लैश पर बेहतर नियंत्रण
- मानकीकृत इंसर्ट-लोडिंग फिक्स्चर
सांचे से उत्पाद को निकालते समय उसमें कोई बदलाव नहीं होना चाहिए और न ही सीलिंग सतहों को नुकसान पहुंचना चाहिए।.
मोल्ड की सफाई की आवृत्ति कम करें
बार-बार सफाई करने से उत्पादन बाधित होता है और प्रभावी उत्पादन कम हो जाता है।.
सामान्य कारणों में शामिल हैं:
- फ्लैश वेंट में प्रवेश कर रहा है
- अत्यधिक फफूंद-मुक्ति एजेंट
- रनर क्षेत्रों में ठीक किया हुआ रबर
- दूषित यौगिक
- वेंट के आयाम खराब हैं
- क्षतिग्रस्त विभाजन सतहें
- गलत शॉट वॉल्यूम
सफाई के अंतराल को फफूंद की वास्तविक स्थिति और उसमें पाए जाने वाले दोषों के रुझान के आधार पर निर्धारित किया जाना चाहिए।.
संदूषण होने के बाद सफाई प्रक्रिया को छोटा करने का प्रयास करने की तुलना में, संदूषण को जमा होने से रोकना अधिक प्रभावी है।.
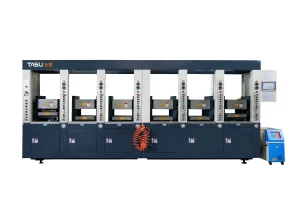
मल्टी-स्टेशन रबर इंजेक्शन मोल्डिंग का उपयोग करें
मल्टी-स्टेशन उपकरण इंजेक्शन और वल्कनीकरण को अलग करके इंजेक्शन यूनिट के प्रतीक्षा समय को कम कर सकते हैं।.
एक प्रोडक्शन सीक्वेंस के दौरान:
- एक सांचे में रबर डाला जाता है
- एक और सांचा सूखना पूरा करता है
- तीसरा सांचा खुलता है
- एक और स्टेशन के कुछ हिस्से को हटाया जा रहा है।
- इंजेक्शन यूनिट अगले शॉट को तैयार करती है या देती है।
यह व्यवस्था तब विशेष रूप से उपयोगी होती है जब वल्कनीकरण में इंजेक्शन की तुलना में बहुत अधिक समय लगता है।.
इसके लाभों में निम्नलिखित शामिल हो सकते हैं:
- उच्च इंजेक्शन इकाई उपयोग
- समानांतर मोल्ड संचालन
- प्रति इंजेक्शन प्रणाली उत्पादन में वृद्धि
- उपचार के समय का बेहतर समन्वय
- शॉट्स के बीच प्रतीक्षा का समय कम हुआ
- स्वचालन की अधिक संभावना
स्टेशनों की संख्या क्योरिंग टाइम, इंजेक्शन टाइम, मोल्ड-हैंडलिंग टाइम, शॉट कैपेसिटी और आवश्यक आउटपुट के अनुरूप होनी चाहिए।.
इन कारकों को संतुलित किए बिना स्टेशन जोड़ने से फीडिंग, इंजेक्शन या उत्पाद हटाने में एक नई बाधा उत्पन्न हो सकती है।.
TASU's रबर इंजेक्शन मोल्डिंग समाधान एफआईएफओ फीडिंग, मोबाइल इंजेक्शन, कोल्ड रनर डिजाइन और मल्टी-स्टेशन ऑपरेशन को संयोजित करें।.
सिंगल-स्टेशन बनाम मल्टी-स्टेशन प्रोडक्शन
| कारक | सिंगल-स्टेशन मशीन | मल्टी-स्टेशन मशीन |
|---|---|---|
| इंजेक्शन इकाई | एक सांचे के लिए समर्पित | कई मोल्ड स्टेशनों को सेवा प्रदान करता है |
| वल्कनीकरण प्रतीक्षा कर रहा है | इंजेक्शन यूनिट प्रतीक्षा कर सकती है | अन्य सांचों में इंजेक्शन लगाया जा सकता है |
| उपकरण संरचना | सरल | और अधिक जटिल |
| उत्पादन समन्वय | सीधा | स्टेशन शेड्यूलिंग की आवश्यकता है |
| स्वचालन क्षमता | मध्यम से उच्च | उच्च |
| के लिए सबसे उपयुक्त | लचीला या कम मात्रा वाला उत्पादन | बार-बार होने वाला मध्यम और उच्च मात्रा का उत्पादन |
| मुख्य सीमा | लंबे समय तक चलने वाले उपचार चक्रों के दौरान प्रतीक्षा करना | उच्चतर योजना और उपकरण संबंधी आवश्यकताएँ |
सही चुनाव उत्पादन मात्रा, सुखाने का समय, सांचों की संख्या, उत्पाद मिश्रण और कारखाने की संरचना पर निर्भर करता है।.
बार-बार दोहराए जाने वाले कार्यों को स्वचालित करें
स्वचालन से उन कार्यों में होने वाली भिन्नता को कम किया जा सकता है जो ऑपरेटर के समय पर निर्भर करते हैं।.
स्वचालन के संभावित क्षेत्रों में निम्नलिखित शामिल हैं:
- रबर फीडिंग
- लोडिंग डालें
- मोल्ड आंदोलन
- वैक्यूम नियंत्रण
- भाग निष्कासन
- रोबोट द्वारा हटाना
- कन्वेयर स्थानांतरण
- दृष्टि निरीक्षण
- पैरामीटर रिकॉर्डिंग
स्वचालन का उद्देश्य उत्पादन संबंधी किसी मापी गई बाधा का समाधान करना होना चाहिए।.
यदि वल्कनीकरण ही प्रमुख बाधा बनी रहती है और उपचार पूरा होने से पहले ही उत्पाद को हटा दिया जाता है, तो रोबोट लगाने से उत्पादन में सुधार नहीं होगा।.
समग्र उपकरण प्रभावशीलता का मापन करें
केवल चक्र समय से संपूर्ण उत्पादन प्रदर्शन का पता नहीं चलता।.
उपयोगी संकेतकों में निम्नलिखित शामिल हैं:
- सैद्धांतिक चक्र समय
- वास्तविक औसत चक्र समय
- प्रति घंटे स्वीकृत भाग
- अस्वीकृति दर
- मशीन की उपलब्धता
- नियोजित डाउनटाइम
- अनियोजित डाउनटाइम
- मोल्ड-सफाई की आवृत्ति
- सामग्री अपशिष्ट
- प्रति बैच श्रम घंटे
बार-बार रुकने वाली एक तेज़ मशीन, थोड़ी धीमी लेकिन स्थिर प्रक्रिया की तुलना में कम स्वीकृत पुर्जे उत्पादित कर सकती है।.
सबसे तेज़ व्यक्तिगत चक्र का चयन करने के बजाय, संपूर्ण शिफ्ट और उत्पादन बैचों में प्रदर्शन पर नज़र रखें।.
सामान्य चक्र-समय संबंधी समस्याएं
| संकट | संभावित कारण | अनुशंसित जाँच |
|---|---|---|
| प्लास्टिकीकरण अगले चक्र में देरी करता है | स्क्रू की धीमी रिकवरी या अस्थिर फीडिंग | फीड स्ट्रिप्स, स्क्रू की गति और बैरल का तापमान जांचें |
| वैक्यूम का समय अत्यधिक है | फफूंद का रिसाव या वैक्यूम लाइन में रुकावट | सील, होज़ और वाल्व की जांच करें |
| इंजेक्शन का समय बढ़ जाता है | उच्च चिपचिपाहट या धावक प्रतिबंध | प्लास्टिकीकरण, रनर और गेट की समीक्षा करें |
| ठीक होने में अपेक्षा से अधिक समय लग रहा है। | मोल्ड का तापमान कम या असमान होना | मोल्ड के वास्तविक तापमान को मापें |
| मोल्ड खोलने में बहुत अधिक समय लगता है | अत्यधिक प्रारंभिक स्ट्रोक | आवश्यक निष्कासन अनुमति की पुष्टि करें |
| भाग हटाने की प्रक्रिया अनियमित है। | कठिन रिलीज या खराब इजेक्टर डिजाइन | मोल्ड की सतह और निष्कासन की समीक्षा करें |
| सफाई के कारण उत्पादन बाधित होता है | फ्लैश या अवशेष वेंट को अवरुद्ध कर देते हैं | शॉट का आकार, वेंट की गहराई और मोल्ड की उपयुक्तता की जांच करें। |
| मल्टी-स्टेशन मशीन प्रतीक्षा कर रही है | स्टेशनों का संतुलन बिगड़ा हुआ है। | क्योरिंग, इंजेक्शन और अनलोडिंग के समय की तुलना करें |
| अनुकूलन के बाद अस्वीकृति दर बढ़ जाती है | पैरामीटरों में बहुत आक्रामक तरीके से बदलाव किए गए। | मान्य प्रक्रिया विंडो पर वापस लौटें |
| दैनिक उत्पादन कम बना हुआ है। | मशीन चक्र के बाहर का डाउनटाइम | रिकॉर्ड रुकना, बदलाव और ऑपरेटर की देरी |
चरण-दर-चरण चक्र-समय अनुकूलन
चरण 1: आधार रेखा स्थापित करें
स्थिर परिस्थितियों में कम से कम एक पूर्ण उत्पादन प्रक्रिया को रिकॉर्ड करें।.
प्रत्येक चक्र चरण, स्वीकृत भाग उत्पादन, अस्वीकृति दर और डाउनटाइम को मापें।.
चरण 2: बाधा की पहचान करें
यह निर्धारित करें कि कौन सा चरण अगले उत्पादक चक्र की शुरुआत को सीमित करता है।.
मशीन का समय, सामग्री का समय, मोल्ड का समय और ऑपरेटर का समय अलग-अलग दिखाएं।.
चरण 3: गुणवत्ता आवश्यकताओं की जाँच करें
सेटिंग्स बदलने से पहले आयाम, भौतिक गुण, उपचार स्तर, सतह की गुणवत्ता और निरीक्षण मानदंडों की पुष्टि कर लें।.
चरण 4: एक चर बदलें
एक समय में केवल एक ही पैरामीटर को समायोजित करें ताकि उसके प्रभाव को मापा जा सके।.
चरण 5: छोटे-छोटे समायोजन करें
समय को धीरे-धीरे कम करें या गति को धीरे-धीरे बढ़ाएं। बड़े बदलावों से प्रक्रिया में अस्थिरता की संभावना बढ़ जाती है।.
चरण 6: लगातार चक्रों का सत्यापन करें
एक स्वीकार्य भाग से स्थिर प्रक्रिया की पुष्टि नहीं होती। सामान्य उत्पादन स्थितियों में लगातार लिए गए शॉट्स की समीक्षा करें।.
चरण 7: स्वीकृत आउटपुट की गणना करें
परिवर्तन से पहले और बाद में प्रति घंटे स्वीकृत भागों की तुलना करें।.
चरण 8: प्रक्रिया विंडो को दस्तावेज़ित करें
ऑपरेटरों के लिए सामान्य सेटिंग्स और अनुमत समायोजन सीमाओं को रिकॉर्ड करें।.
चक्र-समय मूल्यांकन के लिए आवश्यक जानकारी
उपकरण या प्रक्रिया में बदलाव की सिफारिश करने से पहले, निम्नलिखित जानकारी प्रदान करें:
- रबर यौगिक प्रकार
- यौगिक उपचार और झुलसने संबंधी डेटा
- उत्पाद आरेखण
- उत्पाद का वजन
- दीवार की मोटाई
- जानकारी डालें
- मोल्ड के आयाम
- गुहाओं की संख्या
- धावक का वजन
- वर्तमान चक्र का टूटना
- वर्तमान उपचार समय
- वर्तमान अस्वीकृति दर
- लक्ष्य आउटपुट
- उपलब्ध ऑपरेटर
- स्वचालन आवश्यकताएँ
- फ़ैक्टरी लेआउट
यह जानकारी यह निर्धारित करने में मदद करती है कि मुख्य अवसर मशीन, मोल्ड, मिश्रण, हैंडलिंग प्रक्रिया या उत्पादन लेआउट में निहित है या नहीं।.
अक्सर पूछे जाने वाले प्रश्नों
रबर इंजेक्शन मोल्डिंग का सामान्य चक्र समय कितना होता है?
इसका कोई सार्वभौमिक चक्र समय नहीं है। यह यौगिक, उत्पाद की मोटाई, मोल्ड का तापमान, गुहाओं की संख्या, इंजेक्शन विधि, उपचार आवश्यकताओं और स्वचालन के स्तर पर निर्भर करता है।.
आमतौर पर किस चरण में सबसे अधिक समय लगता है?
वल्कनीकरण प्रक्रिया अक्सर सबसे लंबी प्रक्रिया होती है, खासकर मोटे रबर उत्पादों के लिए। उत्पादन आंकड़ों से वास्तविक बाधाओं की पुष्टि अवश्य की जानी चाहिए।.
क्या मोल्ड का तापमान बढ़ाने से चक्र समय कम हो सकता है?
उच्च तापमान से उपचार प्रक्रिया तेज हो सकती है, लेकिन इससे झुलसने से सुरक्षा कम हो सकती है और फिलिंग या उत्पाद के गुणों पर असर पड़ सकता है। किसी भी बदलाव के लिए नियंत्रित सत्यापन आवश्यक है।.
क्या चक्र समय को कम करने के लिए इंजेक्शन की गति को बढ़ाया जा सकता है?
जी हां, सांचे और उसके स्थिर प्रसंस्करण क्षेत्र के भीतर। अत्यधिक गति से हवा फंस सकती है, जलने के निशान पड़ सकते हैं, चिंगारी निकल सकती है और पुर्जे हिल सकते हैं।.
क्या कोल्ड रनर से क्योरिंग का समय कम हो जाता है?
यह मोल्ड किए गए उत्पाद की क्योरिंग आवश्यकता को सीधे तौर पर नहीं बदलता है। यह क्योर किए गए रनर की बर्बादी, रनर हटाने के काम और द्वितीयक हैंडलिंग को कम कर सकता है।.
मल्टी-स्टेशन मशीन उत्पादन को कैसे बेहतर बनाती है?
यह एक इंजेक्शन यूनिट को कई मोल्डों के लिए उपयोग करने की अनुमति देता है। एक मोल्ड के सूखने के दौरान दूसरे में इंजेक्शन लगाया जा सकता है, उसे खोला जा सकता है या खाली किया जा सकता है।.
क्या वल्कनीकरण के दौरान प्लास्टिकीकरण हो सकता है?
जी हां। कई रबर इंजेक्शन मोल्डिंग मशीनें पिछले उत्पाद के सूखने के दौरान ही अगले शॉट को तैयार कर सकती हैं, बशर्ते कि मशीन की संरचना और मिश्रण इसकी अनुमति दें।.
चक्र समय कम करने के बाद अस्वीकृति दर क्यों बढ़ गई?
इस प्रक्रिया में भरने, हवा निकालने, सुखाने या स्थिर सामग्री तैयार करने के लिए पर्याप्त समय नहीं मिल पाता है। यह जांचें कि कौन सा चरण छोटा किया गया है और परिणामस्वरूप उत्पन्न दोषों का निरीक्षण करें।.
क्या साइकिल टाइम को एक ही तेज शॉट से मापा जाना चाहिए?
नहीं। लगातार स्थिर चक्रों का उपयोग करें और नियमित उत्पादन कार्यों के लिए आवश्यक समय को शामिल करें।.
क्या अधिक महत्वपूर्ण है: चक्र समय या उत्पादन?
प्रति घंटे स्वीकृत उत्पादों की संख्या केवल चक्र समय से अधिक उपयोगी है क्योंकि इसमें गुहाओं की संख्या और उत्पादन उपज शामिल होती है।.
पुर्जे निकालने में लगने वाले समय को कैसे कम किया जा सकता है?
मोल्ड खोलने की प्रक्रिया, इजेक्टर डिजाइन, मोल्ड की सतह, उत्पाद की ज्यामिति, ऑपरेटर की पहुंच और स्वचालित रूप से उत्पाद निकालने के विकल्पों की समीक्षा करें।.
ऑप्टिमाइजेशन के दौरान कौन-कौन सा डेटा रिकॉर्ड किया जाना चाहिए?
चक्र-चरण समय, तापमान, इंजेक्शन दबाव, स्क्रू रिकवरी, उत्पाद वजन, उपचार परिणाम, अस्वीकृति दर और डाउनटाइम को रिकॉर्ड करें।.
निष्कर्ष
रबर इंजेक्शन मोल्डिंग चक्र के समय को कम करने के लिए मशीन की गति बढ़ाने या वल्कनीकरण की अवधि कम करने से कहीं अधिक आवश्यक है। फीडिंग, प्लास्टिकीकरण, वैक्यूमिंग, इंजेक्शन, क्योरिंग, मोल्ड मूवमेंट, डीमोल्डिंग और सफाई को एक ही उत्पादन प्रणाली के रूप में मूल्यांकन किया जाना चाहिए।.
सबसे बड़ा सुधार वास्तविक बाधा को दूर करने और मान्य प्रक्रिया समयसीमा को बनाए रखने से प्राप्त होता है। प्रति घंटे स्वीकृत पुर्जों की संख्या, उत्पाद की गुणवत्ता और डाउनटाइम, सबसे तेज़ व्यक्तिगत चक्र की तुलना में सफलता का अधिक विश्वसनीय माप प्रदान करते हैं।.
कंपाउंड, मोल्ड और उत्पादन लक्ष्य के अनुरूप कोल्ड रनर सिस्टम, एफआईएफओ फीडिंग, प्रोग्रामेबल इंजेक्शन कंट्रोल, स्वचालित हैंडलिंग और मल्टी-स्टेशन उत्पादन जैसी तकनीकें दक्षता में सुधार कर सकती हैं।.
TASU निर्माण करता है स्वचालित रबर मोल्डिंग मशीनें जूते, ऑटोमोटिव और औद्योगिक रबर उत्पादों के लिए मल्टी-स्टेशन उत्पादन प्रणालियाँ। चक्र समय, मोल्ड कॉन्फ़िगरेशन, शॉट क्षमता और स्वचालन आवश्यकताओं का मूल्यांकन करने के लिए।, TASU से संपर्क करें.
