


रबर और प्लास्टिक उत्पाद निर्माण के क्षेत्र में, ट्रांसफर मोल्डिंग एक महत्वपूर्ण प्रक्रिया है जो पारंपरिक कम्प्रेशन मोल्डिंग और आधुनिक इंजेक्शन मोल्डिंग के बीच सेतु का काम करती है। यह विशेष रूप से थर्मोसेटिंग सामग्री निर्माण और सटीक घटक एनकैप्सुलेशन में एक अपूरणीय स्थान रखती है। ऑटोमोटिव सील से लेकर चिप पैकेजिंग तक, यह तकनीक रबर ट्रांसफर मोल्डिंग और प्लास्टिक प्रसंस्करण, दोनों में अद्वितीय लाभ प्रदर्शित करने के लिए "सटीक आकार देने और कोमल मोल्ड भरने" की अपनी विशेषताओं का लाभ उठाती है। यह लेख व्यवस्थित रूप से ट्रांसफर मोल्डिंग के सिद्धांतों, प्रक्रियाओं और मुख्य विशेषताओं का विश्लेषण करता है, और रबर इंजेक्शन मोल्डिंग जैसी संबंधित तकनीकों के साथ इसकी तुलना करता है, जिससे उद्योग के पेशेवरों के लिए व्यापक तकनीकी संदर्भ उपलब्ध होते हैं।
ट्रांसफर मोल्डिंग एक विनिर्माण प्रक्रिया है जिसका उपयोग मुख्यतः थर्मोसेटिंग प्लास्टिक और रबर पर किया जाता है। क्लोज्ड-मोल्ड मोल्डिंग तकनीक के प्रतिनिधि के रूप में, यह कम्प्रेशन मोल्डिंग और इंजेक्शन मोल्डिंग के मुख्य लाभों को एकीकृत करता है, जिससे जटिल घटकों के उत्पादन में "आकार देने की सटीकता" और "प्रसंस्करण दक्षता" के बीच संतुलन प्राप्त होता है। इनमें से, रबर सामग्री के लिए अनुकूलित रबर ट्रांसफर मोल्डिंग, इलास्टोमेरिक सामग्रियों के प्रवाह को सटीक रूप से नियंत्रित करके, इन्सर्ट वाले रबर उत्पादों के लिए एक पसंदीदा प्रक्रिया के रूप में अपनी श्रेष्ठता को और भी प्रदर्शित करती है।
आम भाषा में, इस प्रक्रिया का मूल तर्क "क्षेत्रीय तापमान नियंत्रण और दबाव-संचालित द्रव्यमान स्थानांतरण" में निहित है: कच्चे माल को पहले एक स्वतंत्र तापन कक्ष (जिसे "पॉट" कहा जाता है) में तब तक गर्म किया जाता है जब तक कि वे नरम और लचीले न हो जाएँ। इसके बाद, एक हाइड्रोलिक प्लंजर दबाव डालकर सामग्री को छोटे चैनलों (जिन्हें "स्प्रू" या "रनर" कहा जाता है) से होते हुए एक बंद, गर्म साँचे की गुहा में धकेलता है, जहाँ यह अंततः कठोर होकर डिज़ाइन के अनुसार तैयार उत्पाद का निर्माण करता है। यह "द्रव्यमान स्थानांतरण के बाद पूर्व-तापन" विधि उस विधि से बिल्कुल अलग है जिससे रबर इंजेक्शन मोल्डिंग मशीन यह पिघली हुई सामग्री को सीधे सांचे में इंजेक्ट करता है, जिससे यह संवेदनशील घटकों के संपुटन में अधिक लाभप्रद हो जाता है।
ट्रांसफर मोल्डिंग की मुख्य विशेषताएं
ट्रांसफर मोल्डिंग की तकनीकी विशेषताएं इसके "बंद-मोल्ड द्रव्यमान स्थानांतरण और प्रीहीटिंग प्लास्टिकीकरण" के तंत्र द्वारा निर्धारित होती हैं, जो मुख्य रूप से निम्नलिखित पांच पहलुओं में परिलक्षित होती हैं:
-
बंद-मोल्ड मोल्डिंग: सामग्री इंजेक्शन से पहले मोल्ड को पूरी तरह से बंद कर दिया जाता है, जो "पहले फीडिंग और बाद में मोल्ड को बंद करने" वाले कम्प्रेशन मोल्डिंग मोड से बिल्कुल अलग है। यह प्रभावी रूप से फ़्लैश को कम करता है और आयामी सटीकता में सुधार करता है।
-
सामग्री का पूर्व-तापन: कच्चा माल आमतौर पर पूर्वनिर्मित "चार्ज" या "पेलेट्स" के रूप में होता है, और एक समर्पित ट्रांसफ़र पॉट में पूर्व-तापन और प्लास्टिकीकरण से गुजरता है। यह बाद में सुचारू रूप से मोल्ड भरने की नींव रखता है, जो पॉट ट्रांसफ़र मोल्डिंग की मुख्य पहचान भी है।
-
प्लंजर दबाव: हाइड्रोलिक प्लंजर द्वारा स्थिर दबाव प्रदान किया जाता है ताकि यह सुनिश्चित किया जा सके कि प्लास्टिकयुक्त सामग्री धावक प्रतिरोध पर काबू पा ले और मोल्ड की जटिल गुहा को पूरी तरह से भर दे, जिससे यह विशेष रूप से ठीक संरचनाओं वाले घटकों के लिए उपयुक्त हो जाता है।
-
थर्मोसेटिंग सामग्रियों के साथ अनुकूलता: यह प्रक्रिया लगभग विशेष रूप से थर्मोसेटिंग सामग्रियों के लिए डिज़ाइन की गई है—एपॉक्सी, फेनोलिक और सिलिकॉन जैसी सामग्रियों में गर्म करने पर अपरिवर्तनीय रासायनिक परिवर्तन होते हैं, और उन्हें सुखाने के बाद दोबारा पिघलाया नहीं जा सकता। ट्रांसफर मोल्डिंग की तापमान नियंत्रण प्रणाली इस विशेषता से पूरी तरह मेल खाती है।
-
रबर सामग्री के लिए अनुकूलनशीलता: पॉट तापमान और प्लंजर दबाव को अनुकूलित करके, रबर ट्रांसफर मोल्डिंग इलास्टोमेरिक सामग्रियों की खराब तरलता की समस्या को हल करती है, जिससे रबर सील, डायाफ्राम और धातु के आवेषण के साथ अन्य उत्पादों का कुशल उत्पादन संभव हो पाता है।
ट्रांसफर मोल्डिंग की चरण-दर-चरण प्रक्रिया प्रवाह
ट्रांसफर मोल्डिंग की उत्पादन प्रक्रिया को “तैयारी – फीडिंग – ट्रांसफर – इलाज – डिमोल्डिंग” के अनुक्रम का सख्ती से पालन करना चाहिए, और प्रत्येक लिंक का पैरामीटर नियंत्रण सीधे उत्पाद की गुणवत्ता को प्रभावित करता है:
-
साँचा तैयार करना: साँचे के गतिशील और स्थिर हिस्सों को क्लैंप करके एक निर्धारित तापमान (आमतौर पर सामग्री के गुणों के अनुसार 120-180°C के बीच नियंत्रित) तक गर्म किया जाता है। यदि उत्पाद में धातु की पिन और इलेक्ट्रॉनिक उपकरणों जैसे इन्सर्ट शामिल करने की आवश्यकता है, तो साँचा भरने के दौरान विस्थापन से बचने के लिए उन्हें इस चरण में साँचे की गुहा में सटीक रूप से रखा और स्थिर किया जाना चाहिए।
-
सामग्री लोडिंग: उत्पाद के भार और रनर लॉस के अनुसार कच्चे माल (चार्ज या पेलेट) की एक मात्रात्मक मात्रा को तौला जाता है और साँचे के ऊपर स्थित ट्रांसफर पॉट में रखा जाता है। यह सुनिश्चित किया जाता है कि सामग्री की मात्रा न केवल साँचे की आवश्यकताओं को पूरा करे, बल्कि अत्यधिक अपव्यय से भी बचाए।
-
दबाव स्थानांतरण: हाइड्रोलिक प्लंजर नीचे उतरता है और एक पूर्व निर्धारित गति (आमतौर पर 5-15 मिमी/सेकंड) पर बर्तन में दबाव डालता है। दबाव (आमतौर पर 10-30 एमपीए) में, सामग्री को और गर्म और नरम किया जाता है ताकि प्रवाह उत्पन्न हो, और रनर सिस्टम के माध्यम से बंद साँचे की गुहा को तेज़ी से तब तक भरता है जब तक कि पूरी गुहा पूरी तरह से भर न जाए।
-
समतापी उपचार: सामग्री एक निश्चित अवधि के लिए बंद साँचे में दबाव और तापमान बनाए रखती है (उपचार का समय उत्पाद की मोटाई और सामग्री के आधार पर दसियों सेकंड से लेकर कई मिनट तक होता है)। इस प्रक्रिया के दौरान, थर्मोसेटिंग सामग्री एक क्रॉस-लिंकिंग प्रतिक्रिया से गुजरती है और धीरे-धीरे कठोर होकर आकार लेती है।
-
मोल्ड खोलना और मोल्ड से निकालना: क्योरिंग पूरी होने के बाद, मोल्ड खुल जाता है और इजेक्टर पिन तैयार घटकों को बाहर धकेल देते हैं। इसी समय, पॉट और रनर में क्योरिंग की गई अतिरिक्त सामग्री (जिसे "कल" या "फ़्लैश" कहा जाता है) को उत्पाद के साथ बाहर निकाल दिया जाता है और आमतौर पर इसे उत्पाद से आसानी से अलग किया जा सकता है।
ट्रांसफर मोल्डिंग और संबंधित प्रक्रियाओं के बीच मुख्य अंतर
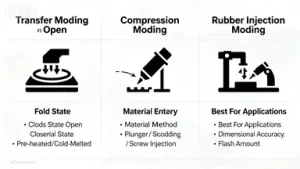
ट्रांसफर मोल्डिंग की स्थिति को अधिक स्पष्ट रूप से समझने के लिए, निम्नलिखित प्रमुख आयामों से इसकी तुलना कम्प्रेशन मोल्डिंग और रबर इंजेक्शन मोल्डिंग जैसी प्रक्रियाओं से की गई है, जिसमें रबर इंजेक्शन मोल्डिंग मशीन द्वारा प्राप्त प्रक्रियागत अंतरों पर विशेष जोर दिया गया है:
|
तुलना आयाम
|
ट्रांसफर मोल्डिंग (रबर ट्रांसफर मोल्डिंग सहित)
|
दबाव से सांचे में डालना
|
रबर इंजेक्शन मोल्डिंग
|
|---|---|---|---|
|
मोल्ड अवस्था
|
सामग्री स्थानांतरण से पहले पूरी तरह से बंद
|
सामग्री लोड करते समय मोल्ड खुला; खिलाने के बाद क्लैंप किया गया
|
इंजेक्शन से पहले बंद किया गया साँचा, स्थानांतरण मोल्डिंग के अनुरूप
|
|
सामग्री प्रसंस्करण विधि
|
बर्तन में पहले से गरम और प्लास्टिककृत, बर्तन स्थानांतरण मोल्डिंग की एक मुख्य विशेषता
|
मोल्ड गुहा में सीधे डाली गई ठंडी या गर्म सामग्री
|
रबर इंजेक्शन मोल्डिंग मशीन के बैरल में पिघलाया और प्लास्टिकीकृत किया गया, एक स्क्रू द्वारा पहुँचाया गया
|
|
सामग्री खिलाने की विधि
|
प्लंजर दबाव सामग्री को रनर के माध्यम से धकेलता है
|
क्लैम्पिंग दबाव गुहा को भरने के लिए सामग्री को निचोड़ता है
|
रबर इंजेक्शन मोल्डिंग मशीन के स्क्रू द्वारा उच्च दबाव इंजेक्शन, तेज प्रवाह दर के साथ
|
|
उपयुक्त उत्पाद
|
जटिल संरचनाओं और आवेषणों वाले रबर और प्लास्टिक उत्पाद, इलेक्ट्रॉनिक पैकेजिंग घटक
|
सरल संरचना वाले बड़े आकार के उत्पाद, जैसे रबर गैस्केट
|
मध्यम जटिलता वाले उच्च-मात्रा वाले रबर उत्पाद, जैसे ओ-रिंग
|
|
आयामी सटीकता
|
उच्च, ±0.05 मिमी तक की सहनशीलता के साथ
|
अपेक्षाकृत कम, फ्लैश से आसानी से प्रभावित
|
रबर इंजेक्शन मोल्डिंग मशीन की बेहतर तापमान नियंत्रण सटीकता के साथ बहुत उच्च
|
|
फ़्लैश स्थिति
|
न्यूनतम, विभाजन सतह पर केवल मामूली निशान
|
प्रचुर मात्रा में, बाद में छंटाई की आवश्यकता होती है
|
न्यूनतम, ट्रांसफर मोल्डिंग के बराबर
|
ट्रांसफर मोल्डिंग के लाभ और सीमाएँ
1. मुख्य लाभ
-
जटिल घटक मोल्डिंग के लिए मजबूत क्षमता: उच्च दबाव के तहत, सामग्री में उत्कृष्ट तरलता होती है, जो मोल्ड की ठीक संरचनाओं को पूरी तरह से दोहरा सकती है और जटिल डिजाइनों जैसे कि गहरे गुहाओं, साइड छेद और अंडरकट को आसानी से संभाल सकती है, जिससे यह विशेष रूप से सटीक इलेक्ट्रॉनिक घटकों के लिए उपयुक्त है।
-
उत्कृष्ट परिशुद्धता एनकैप्सुलेशन प्रभाव: मोल्ड भरने की प्रक्रिया स्थिर होती है और इसमें बहुत कम उथल-पुथल होती है, जिससे सेमीकंडक्टर चिप्स और सेंसर जैसे नाज़ुक घटकों के वायर बॉन्ड की प्रभावी रूप से सुरक्षा हो सकती है। यह इलेक्ट्रॉनिक एनकैप्सुलेशन के लिए पसंदीदा प्रक्रियाओं में से एक है। यह लाभ रबर ट्रांसफर मोल्डिंग में भी दिखाई देता है क्योंकि इसमें इन्सर्ट को आसानी से लपेटा जा सकता है।
-
अच्छा आयामी स्थिरता: बंद-ढालना मोल्डिंग सामग्री संकोचन की अनिश्चितता को कम करता है, जिसके परिणामस्वरूप व्यापक अनुवर्ती प्रसंस्करण की आवश्यकता के बिना, सुसंगत आयाम और सख्त सहनशीलता नियंत्रण वाले उत्पाद प्राप्त होते हैं।
-
इन्सर्ट का सुविधाजनक उपयोग: बंद मोल्ड गुहा धातु इन्सर्ट के लिए एक स्थिर स्थिति वातावरण प्रदान करता है, जिससे "रबर/प्लास्टिक-धातु" की प्रत्यक्ष एकीकृत मोल्डिंग संभव होती है और उत्पाद की विश्वसनीयता में सुधार होता है।
-
कम फ्लैश हानि: संपीड़न मोल्डिंग की तुलना में, स्थानांतरण मोल्डिंग की फ्लैश मात्रा काफी कम हो जाती है, जिससे कच्चे माल की बर्बादी कम हो जाती है और बाद में ट्रिमिंग की श्रम लागत कम हो जाती है।
2. मुख्य सीमाएँ
-
उच्च मोल्ड लागत: मोल्ड को पॉट्स और रनर्स जैसी विशेष संरचनाओं को एकीकृत करने की आवश्यकता होती है, जिसके परिणामस्वरूप उच्च डिजाइन और प्रसंस्करण कठिनाई होती है और संपीड़न मोल्डिंग मोल्ड्स की तुलना में बहुत अधिक प्रारंभिक निवेश होता है।
-
अपरिहार्य सामग्री अपशिष्ट: पॉट और रनर में ठीक किया गया कचरा थर्मोसेटिंग अपशिष्ट है, जिसे रबर इंजेक्शन मोल्डिंग की रनर सामग्री की तरह पुनर्चक्रित और पुन: उपयोग नहीं किया जा सकता है, जिससे सामग्री की लागत बढ़ जाती है।
-
बुलबुला दोष की संभावना: यदि बर्तन में वेंटिलेशन ठीक से नहीं है या मोल्ड भरने की गति बहुत तेज है, तो हवा आसानी से गुहा में फंस जाती है, जिससे आंतरिक छिद्र बन जाते हैं और उत्पाद की मजबूती प्रभावित होती है।
-
अपेक्षाकृत लंबा उत्पादन चक्र: थर्मोसेटिंग सामग्रियों की इलाज प्रक्रिया में लंबा समय लगता है, और समग्र चक्र आमतौर पर रबर इंजेक्शन मोल्डिंग की तुलना में 30%-50% लंबा होता है, जिससे यह अल्ट्रा-बड़े पैमाने पर बड़े पैमाने पर उत्पादन के लिए अनुपयुक्त हो जाता है।
ट्रांसफर मोल्डिंग के विशिष्ट अनुप्रयोग परिदृश्य
"सटीक आकार देने और कोमल मोल्ड भरने" के दोहरे फायदे के साथ, ट्रांसफर मोल्डिंग कई उच्च तकनीक क्षेत्रों में एक अपूरणीय भूमिका निभाता है, जिनमें से रबर ट्रांसफर मोल्डिंग और इलेक्ट्रॉनिक एनकैप्सुलेशन दो मुख्य अनुप्रयोग दिशाएं हैं:
1. इलेक्ट्रॉनिक सूचना क्षेत्र
यह ट्रांसफर मोल्डिंग का सबसे महत्वपूर्ण अनुप्रयोग परिदृश्य है, खासकर चिप पैकेजिंग में। इसमें सिलिकॉन चिप्स के लिए ब्लैक एपॉक्सी पैकेजिंग शेल्स, सेमीकंडक्टर पैकेजिंग घटकों जैसे डीआईपी (डुअल इन-लाइन पैकेज), क्यूएफपी (क्वाड फ्लैट पैकेज), और बीजीए (बॉल ग्रिड एरे) का निर्माण शामिल है; इसका उपयोग सेंसर और कॉइल्स की पॉटिंग के साथ-साथ स्विच, कनेक्टर, सर्किट ब्रेकर और अन्य विद्युत घटकों के लिए इंसुलेटिंग शेल्स की मोल्डिंग के लिए भी किया जाता है।
2. रबर उत्पाद क्षेत्र
रबर ट्रांसफर मोल्डिंग विशेष रूप से इलास्टोमेरिक सामग्रियों के लिए डिज़ाइन की गई है। इसका उपयोग रबर डायाफ्राम, सील, गास्केट और धातु के इन्सर्ट वाले अन्य उत्पादों के उत्पादन में किया जाता है, जिससे सामान्य प्रक्रियाओं में रबर की कम तरलता और इन्सर्ट के आसानी से विस्थापन की समस्या का समाधान होता है। इसका व्यापक रूप से ऑटोमोटिव, हाइड्रोलिक सिस्टम और अन्य क्षेत्रों में उपयोग किया जाता है।
3. दैनिक आवश्यकताएं और घरेलू उपकरण क्षेत्र
यह उन घटकों के लिए उपयुक्त है जिन्हें उच्च तापमान सहने की आवश्यकता होती है, जैसे बर्तन के हैंडल, ओवन के नॉब और घरेलू उपकरणों के अंदर विद्युत आवरण। इन घटकों के लिए अच्छी ऊष्मा प्रतिरोधकता और इन्सुलेशन सामग्री की आवश्यकता होती है, और ट्रांसफर मोल्डिंग में प्रयुक्त थर्मोसेटिंग सामग्री इन आवश्यकताओं को पूरा करती है।
सारांश
ट्रांसफर मोल्डिंग, विशेष रूप से पॉट ट्रांसफर पर केंद्रित पॉट ट्रांसफर मोल्डिंग और इलास्टोमर्स के लिए रबर ट्रांसफर मोल्डिंग, एक ऐसी मोल्डिंग तकनीक है जो सटीकता और व्यावहारिकता का संतुलन बनाए रखती है। "पॉट प्रीहीटिंग - प्लंजर मास ट्रांसफर - क्लोज्ड-मोल्ड क्योरिंग" की अपनी अनूठी प्रक्रिया के माध्यम से, यह थर्मोसेटिंग सामग्रियों की विशेषताओं से पूरी तरह मेल खाती है और जटिल घटक मोल्डिंग और सटीक एनकैप्सुलेशन में कम्प्रेशन मोल्डिंग से कहीं अधिक लाभ प्रदर्शित करती है। हालाँकि लागत और दक्षता के मामले में यह रबर इंजेक्शन मोल्डिंग जैसी प्रक्रियाओं से थोड़ी कमतर है, फिर भी इलेक्ट्रॉनिक एनकैप्सुलेशन और इन्सर्ट वाले रबर/प्लास्टिक उत्पादों जैसे विशिष्ट क्षेत्रों में ट्रांसफर मोल्डिंग एक अपूरणीय कोर तकनीक बनी हुई है, जो आधुनिक विनिर्माण के उच्च-गुणवत्ता वाले विकास के लिए ठोस समर्थन प्रदान करती है।
