


Introduction : Le rôle central du caoutchouc dans diverses industries
L'alliance inégalée d'élasticité, de résilience et de durabilité du caoutchouc en a fait un matériau incontournable dans d'innombrables secteurs. Véritable pilier discret de notre quotidien, il est omniprésent : des pneus qui assurent la circulation des voitures aux joints d'étanchéité qui préviennent les fuites industrielles, en passant par les semelles de chaussures qui amortissent chaque pas et les composants de précision des dispositifs médicaux vitaux. Comment expliquer cette vaste gamme de produits en caoutchouc ? Grâce à des procédés de moulage et de formage spécialisés. Ces techniques ne se contentent pas de donner au caoutchouc des formes utilisables ; elles déterminent directement la performance, la longévité et la constance d'un produit. Face à la demande croissante des industries pour des conceptions plus complexes, des performances accrues et une production rentable, les méthodes de moulage du caoutchouc ont évolué rapidement, chacune présentant des atouts et des applications spécifiques. Pour les fabricants, choisir le bon procédé n'est pas qu'une simple décision technique ; c'est la clé pour proposer des produits répondant aux besoins du marché.
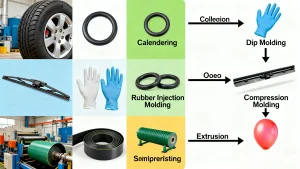
[Image suggérée : Une infographie composée d’un collage présentant des produits en caoutchouc courants (pneus, joints toriques, gants, composants médicaux) avec des légendes discrètes les reliant à leurs procédés de moulage respectifs. À placer en haut de l’introduction pour illustrer visuellement l’omniprésence du caoutchouc et ses liens avec les techniques de moulage.]
1. Moulage par compression : le pilier vénérable du moulage du caoutchouc
1.1 Principe et flux de processus
Le moulage par compression est la pierre angulaire de la fabrication traditionnelle du caoutchouc : fiable, simple et éprouvé. Voici comment cela fonctionne : tout d’abord, une quantité précise de composé de caoutchouc non vulcanisé (appelée « ébauche » ou « préforme ») est découpée ou façonnée pour correspondre à la taille générale de la pièce finale. Cette ébauche est ensuite placée dans un moule. cavité du moule chauffée (Généralement en acier ou en aluminium). La partie supérieure du moule (plateau) se ferme hermétiquement, appliquant une température élevée (généralement entre 150 et 200 °C) et une pression importante (10 à 50 MPa). La chaleur déclenche la vulcanisation, une réaction chimique qui durcit le caoutchouc, tandis que la pression force le matériau à remplir chaque recoin de la cavité. Une fois la vulcanisation terminée (la durée varie selon le type de caoutchouc et l'épaisseur de la pièce), le moule s'ouvre et la pièce finie est extraite.
[Image suggérée : Schéma étape par étape du moulage par compression : 1) Ébauche de caoutchouc non vulcanisé placée dans la cavité du moule ; 2) Fermeture du moule et application de chaleur/pression ; 3) Processus de vulcanisation ; 4) Ouverture du moule et démoulage. Indiquez les composants clés (cavité du moule, plateau, ébauche de caoutchouc). À placer après le sous-titre « Principe et flux de processus ».]
1.2 Caractéristiques et applications
Pourquoi le moulage par compression est-il si populaire auprès des fabricants ? Sa polyvalence : il permet de réaliser aussi bien de simples joints plats que des pièces complexes avec contre-dépouilles. Les coûts d’outillage et d’équipement sont également inférieurs à ceux des méthodes plus avancées, ce qui le rend idéal pour les petites et moyennes séries. Cependant, il présente des inconvénients : les temps de cycle sont plus longs (chaque pièce nécessitant un chargement/déchargement manuel) et des bavures de caoutchouc se forment souvent autour de la pièce, nécessitant un ébarbage après production.
Les applications courantes incluent les joints toriques en plomberie, les supports anti-vibrations pour machines lourdes, les joints d'étanchéité pour tuyauteries industrielles et les pieds en caoutchouc pour l'électronique. Ce matériau est également utilisé pour la fabrication de pièces sur mesure lorsque les faibles coûts d'outillage priment sur la nécessité d'une production ultra-rapide.
2. Le moulage par transfert : un pont entre les techniques traditionnelles et avancées
2.1 Mécanisme opérationnel
Le moulage par transfert combine les avantages du moulage par compression et du moulage par injection, en palliant certaines limitations du premier. Le procédé débute avec une ébauche en caoutchouc placée dans une chambre chauffée séparée appelée « pot » (située au-dessus de la cavité du moule). Un piston appuie ensuite sur l'ébauche, forçant le caoutchouc fondu à travers de petits canaux (appelés « canaux d'alimentation » et « canaux de vulcanisation ») dans la cavité fermée du moule. Une fois la cavité remplie et le caoutchouc vulcanisé, le moule s'ouvre et la pièce est extraite, ainsi que le caoutchouc restant dans le pot et les canaux (qui peut parfois être recyclé).
Ce flux contrôlé garantit que le caoutchouc atteint même les plus petits détails du moule, ce qui le rend parfait pour les pièces avec des tolérances serrées ou des inserts métalliques intégrés (comme les boulons recouverts de caoutchouc).
[Image suggérée : Schéma en coupe d’un système de moulage par transfert, indiquant le pot, le piston, le canal d’alimentation, les canaux de coulée, la cavité du moule et l’insert métallique intégré. Mettre en évidence le trajet du caoutchouc fondu du pot à la cavité. À placer après le sous-titre « Mécanisme de fonctionnement ».]
2.2 Avantages et inconvénients
Les plus grandes réussites du moulage par transfert sont précision dimensionnelle plus élevée Ce procédé génère moins de bavures que le moulage par compression, car le caoutchouc est forcé dans une cavité fermée plutôt que comprimé dans une cavité ouverte. Il permet également de réaliser des pièces aux formes complexes (comme des pièces comportant plusieurs trous ou inserts) avec une plus grande fiabilité. Cependant, son coût est plus élevé : le moule est plus complexe (en raison de la présence du pot et des canaux) et les pertes de matière sont plus importantes (au niveau des canaux d'alimentation). L'investissement initial en équipement est également plus conséquent qu'avec le moulage par compression ; ce procédé est donc plus adapté aux productions en série où la précision justifie le surcoût.
3. Moulage par injection : précision et efficacité redéfinies
3.1 Le cœur du processus – La machine de moulage par injection
En matière de production de caoutchouc de précision à grande échelle, machine de moulage par injection de caoutchouc C'est la vedette. Contrairement au moulage par compression ou par transfert, cette machine automatise presque toutes les étapes, ce qui en fait un outil indispensable pour la production de masse. Une machine typique machine de moulage par injection de caoutchouc comporte trois composantes principales :
- Tonneau chauffé: Des granulés ou un composé de caoutchouc non vulcanisé sont introduits dans le cylindre, où des vis (ou des pistons) rotatifs fondent et mélangent le matériau jusqu'à obtenir un état uniforme et fluide.
- Unité d'injectionUne fois le caoutchouc plastifié, l'unité l'injecte dans la cavité du moule à une pression extrêmement élevée (50 à 200 MPa), assurant ainsi qu'il remplit même les détails les plus fins.
- Unité de serrageCe dispositif maintient les deux moitiés du moule fermement fermées pendant l'injection et la polymérisation. La force de serrage doit correspondre à la pression d'injection afin d'éviter l'ouverture du moule (ce qui entraînerait des bavures ou des pièces déformées).
Moderne Machines de moulage par injection Ils comprennent également des commandes pour la température, la pression et le temps de cycle, permettant une production constante et répétable.
[Image suggérée : Une photographie détaillée ou un rendu 3D d’une machine de moulage par injection de caoutchouc, indiquant clairement le cylindre chauffant, l’unité d’injection, l’unité de serrage, le moule et le panneau de commande. Ajouter un petit encart montrant la vis à l’intérieur du cylindre chauffant. Placer cette image au début de la section « Moulage par injection » pour souligner le rôle de la machine.]
3.2 Procédé et caractéristiques distinctives
Moulage par injection de caoutchouc suit un cycle automatisé et sans interruption :
- AlimentationLe composé de caoutchouc est chargé dans la trémie de la machine et acheminé vers le cylindre chauffé.
- plastificationLa vis du cylindre fait fondre et mélange le caoutchouc, en contrôlant la température pour éviter un durcissement prématuré.
- InjectionLe caoutchouc fondu est poussé à haute pression à travers une buse dans la cavité fermée du moule.
- Durcissement (Vulcanisation)Le moule est maintenu au chaud pour durcir le caoutchouc ; les temps de cycle sont ici plus courts que pour le moulage par compression (souvent de 30 secondes à 5 minutes).
- ÉjectionUne fois durcie, l'unité de serrage s'ouvre et des broches d'éjection poussent la pièce finie hors du boîtier.
Les plus grands avantages ? Vitesse (idéal pour les productions à grand volume), cohérence (variation minimale entre les pièces), et faible clignotement (Puisque le moule reste fermé pendant l'injection). Cela élimine également le besoin d'ébauches préformées, réduisant ainsi le temps de préparation des matériaux.
[Image suggérée : Un diagramme de flux simplifié du moulage par injection du caoutchouc, avec des icônes représentant chaque étape (alimentation → plastification → injection → vulcanisation → éjection). Ajouter de brèves notes sur les principaux avantages (par exemple, « Aucune ébauche préformée nécessaire » sous « alimentation »). Placer après le sous-titre « Procédé et caractéristiques distinctives ».]
3.3 Applications très variées
Grâce à sa précision et à son efficacité, Moulage par injection de caoutchouc est utilisé dans des secteurs d'activité essentiels :
- AutomobileJoints d'essuie-glace, supports moteur, bagues et joints d'étanchéité de portières (où la constance est essentielle pour la performance).
- Médical: Composants stériles tels que les joints de seringue, les embouts de cathéter et les pièces en caoutchouc implantables (le faible risque de contamination du procédé répond aux normes médicales).
- IndustrielJoints d'étanchéité de grande taille pour pompes, vannes et systèmes hydrauliques (la haute pression garantit la résistance des pièces à une utilisation intensive).
- Biens de consommation: Poignées de brosses à dents, composants de jouets et joints d'appareils électroménagers (les volumes importants permettent de réduire les coûts).
4. Extrusion : L'art de la production continue
4.1 Le principe d'extrusion dévoilé
L'extrusion, c'est avant tout production continue et uniformeIdéal pour les pièces à section constante (tubes, tuyaux, profilés, etc.). Fonctionnement : du caoutchouc non vulcanisé est introduit dans une extrudeuse chauffée (un long cylindre muni d'une vis sans fin). La vis pousse le caoutchouc, le faisant fondre et le mélangeant. À l'extrémité du cylindre, le caoutchouc est forcé à travers une filière de forme spécifique (circulaire pour les tubes, rectangulaire pour les bandes, par exemple). En sortant de la filière, le caoutchouc conserve sa forme, puis est acheminé vers une unité de refroidissement ou de vulcanisation (souvent un bain-marie ou un four) pour vulcaniser. Résultat ? Une longue bande de caoutchouc continue, découpable aux dimensions souhaitées.
[Image suggérée : Schéma d’une extrudeuse en vue latérale, montrant la trémie, le cylindre chauffant, la vis sans fin, la filière et le bain de vulcanisation. Mettre en évidence le parcours du caoutchouc, de l’alimentation à l’extrusion, et montrer un gros plan de la filière qui façonne le caoutchouc en tube. À placer après le sous-titre « Principe d’extrusion expliqué ».]
4.2 Caractéristiques et limitations du procédé
Le plus grand atout de l'extrusion est efficacitéCe procédé permet de produire des milliers de mètres de produit par jour, ce qui le rend idéal pour les besoins de production en grande série. Il est également économique pour les formes simples, car l'outillage de découpe est moins complexe que celui du moulage. Cependant, il présente des limitations : il ne convient qu'aux pièces à section constante (pas de courbes complexes ni de contre-dépouilles). De plus, la post-vulcanisation engendre des coûts et des délais supplémentaires, contrairement au moulage par injection où la vulcanisation a lieu directement dans le moule. Parmi les produits extrudés courants, on trouve les tuyaux d'arrosage, les conduites de carburant pour automobiles, les joints d'étanchéité pour fenêtres et les profilés en caoutchouc pour la construction (par exemple, les joints de porte).
5. Calandrage : Mise en forme des feuilles et création de composites
5.1 Les bases de la planification calendaire
Le calandrage est le procédé de prédilection pour la fabrication feuilles de caoutchouc minces On peut également enduire des tissus de caoutchouc pour créer des composites. Le procédé utilise une série de rouleaux chauffés et rotatifs (généralement 2 à 5 rouleaux disposés verticalement ou horizontalement). Voici comment cela fonctionne : du caoutchouc non vulcanisé est introduit entre les premiers rouleaux, qui le compriment et l’étirent pour former une couche mince et uniforme. Au fur et à mesure que le caoutchouc passe entre les rouleaux suivants, l’écartement est ajusté pour obtenir l’épaisseur précise (de 0,1 mm à plusieurs millimètres). Pour les matériaux composites (comme les nappes de pneus), le tissu est introduit dans les rouleaux avec le caoutchouc, ce dernier étant pressé contre le tissu pour créer une feuille renforcée. Le produit fini est ensuite refroidi et vulcanisé.
[Image suggérée : Schéma d’une calandre à 4 rouleaux, vue de dessus, montrant l’introduction de caoutchouc et de tissu dans l’espace entre les rouleaux du premier rouleau, puis leur passage à travers les rouleaux successifs pour former une feuille composite mince. Indiquez les rouleaux, l’alimentation en caoutchouc, l’alimentation en tissu et la feuille finie. Ajoutez une graduation (par exemple, « 0,5 mm d’épaisseur ») pour souligner la précision. À placer après le sous-titre « Principes de base du calandrage ».]
5.2 Principaux domaines d'application
Le calandrage est essentiel dans les industries qui utilisent des matériaux en caoutchouc fins et résistants :
- Fabrication de pneusL'utilisation principale du calandrage consiste à produire des « plis de carcasse » (feuilles de tissu-caoutchouc renforcées qui forment la structure du pneu) et des « plis de bande de roulement » (la couche de caoutchouc qui entre en contact avec la route).
- Bandes transporteusesLes feuilles de tissu enduites de caoutchouc, obtenues par calandrage, forment les courroies flexibles et résistantes utilisées dans les usines et les mines.
- ImperméabilisationLes feuilles de caoutchouc épaisses sont utilisées pour la toiture, les bâches d'étang et l'étanchéité des sous-sols ; le calandrage garantit une épaisseur uniforme pour une protection fiable.
- TextilesLes tissus enduits de caoutchouc destinés aux imperméables, aux combinaisons de plongée et aux tabliers industriels sont fabriqués par calandrage.
6. Immersion / Moulage par immersion : Maîtriser la production de couches minces
6.1 Le processus d'immersion en détail
Le moulage par trempage est la référence absolue en matière de création produits en caoutchouc fins et flexiblesPensez à des produits dont les parois sont aussi fines que 0,1 mm. Le procédé commence par un moule (souvent en céramique, en métal ou en plastique) ayant la forme du produit final (par exemple, un moule pour gant). Le moule est d'abord nettoyé et traité avec un agent de démoulage (pour faciliter le détachement du caoutchouc). Il est ensuite plongé dans un bain de caoutchouc liquide (généralement du latex ou une solution de caoutchouc synthétique). Le moule est laissé à tremper pendant une durée déterminée ; plus le trempage est long, plus les parois sont épaisses. Après trempage, le moule est retiré et l'excédent de caoutchouc s'égoutte. Il est ensuite séché (pour éliminer les solvants) et vulcanisé (par traitement thermique ou chimique) pour durcir le caoutchouc. Enfin, le moule est démoulé ou roulé pour extraire le produit fini en film mince.
[Image suggérée : Une séquence de photos illustrant le processus de moulage par trempage : 1) Moule en céramique en forme de gant ; 2) Moule trempé dans du latex liquide ; 3) Moule retiré avec son revêtement en latex ; 4) Four de séchage/cuisson ; 5) Gant fini retiré du moule. Nommez clairement chaque étape. À placer après le sous-titre « Processus de trempage en détail ».]
6.2 Types de produits idéaux pour le moulage par trempage
Le moulage par trempage doit sa force à sa capacité à créer des produits fins et sans joint, ce qui le rend indispensable pour :
- Industrie médicaleGants chirurgicaux, gants d'examen, doigtiers et ballonnets de cathéter (les parois fines permettent flexibilité et sensibilité, tandis que la conception sans couture empêche la contamination).
- Équipement de protectionGants jetables pour la manipulation des aliments, gants résistants aux produits chimiques pour les travaux de laboratoire et masques anti-poussière avec joints en caoutchouc.
- Biens de consommationBallons, balles anti-stress et housses étanches pour petits appareils électroniques (le caoutchouc fin permet de conserver la légèreté des produits).
7. Fonderie : Forgeage de pièces complexes et détaillées
7.1 Le principe de coulée des polymères liquides
Le moulage est conçu pour parties complexes et détaillées que d'autres procédés (comme l'extrusion ou le moulage par compression) ne peuvent pas traiter. Contrairement aux composés de caoutchouc solide utilisés dans d'autres méthodes, le moulage utilise polymères liquidesLe plus souvent, on utilise du caoutchouc de silicone liquide (LSR) ou du polyuréthane (PU). Le procédé est simple mais précis : on commence par créer un moule (souvent en silicone, en aluminium ou en résine) reproduisant fidèlement la forme de la pièce souhaitée, y compris les moindres détails comme les logos ou la texture. Le caoutchouc liquide est ensuite mélangé à un agent de durcissement (pour déclencher la polymérisation) puis coulé ou injecté dans le moule. On laisse le moule reposer (à température ambiante ou dans un four chauffé, selon le polymère) jusqu’à ce que le caoutchouc durcisse et se solidifie. Une fois durci, le moule est ouvert et la pièce est extraite sans aucun ébarbage, car le liquide remplit parfaitement chaque détail.
[Image suggérée : Gros plan d’un moule détaillé contenant du caoutchouc de silicone liquide (par exemple, un moule pour composant médical avec de minuscules rainures). Ajouter un encart montrant la pièce finie à côté du moule, illustrant comment le caoutchouc reproduit chaque détail. Placer après le sous-titre « Principe de moulage des polymères liquides ».]
7.2 Spécialités et applications
La capacité du moulage à reproduire des détails fins et des géométries complexes le rend idéal pour :
- Composants médicauxJoints de forme personnalisée pour dispositifs de diagnostic, connecteurs flexibles pour tubulures médicales et pièces implantables (LSR est biocompatible et répond aux normes médicales).
- Art et prototypageReproductions de sculptures, d'éléments décoratifs et de prototypes (le moulage permet une création rapide de moules et une production en petites séries).
- Pièces industriellesPneus pleins pour chariots élévateurs ou petites machines (pièces épaisses et durables sans soudures), et joints sur mesure pour équipements de forme irrégulière.
- Électronique grand publicClaviers en caoutchouc pour télécommandes, joints étanches pour montres connectées et pieds anti-vibrations pour ordinateurs portables (formes spécifiques adaptées aux espaces restreints des appareils).
Conclusion
Le monde du moulage et du formage du caoutchouc est loin d'être statique : c'est un secteur dynamique, porté par l'innovation et la demande industrielle. De la fiabilité du moulage par compression à la précision du Moulage par injection de caoutchouc (alimenté par des technologies avancées) Machines de moulage par injection de caoutchoucChaque processus s'est taillé une place essentielle. Avec les progrès technologiques, nous assistons à des transformations passionnantes : une automatisation accrue Machines de moulage par injection qui réduisent les déchets, de nouveaux polymères liquides pour le moulage qui répondent à des normes environnementales plus strictes et des méthodes d'extrusion qui permettent de créer des sections transversales plus complexes.
Pour les fabricants, la clé du succès réside dans l'adéquation du procédé au produit : choisir le moulage par compression pour les joints en petites séries, Moulage par injection de caoutchouc Pour la production en grande série de pièces médicales et le moulage de prototypes complexes, l'industrie du caoutchouc, en anticipant ces tendances, continuera de façonner les produits essentiels au fonctionnement de notre monde, une pièce moulée de qualité à la fois.
