


Le moulage par injection du caoutchouc a révolutionné la fabrication des composants en caoutchouc, offrant une solution précise, efficace et adaptable à grande échelle pour des pièces de haute qualité. Ce procédé consiste à injecter du caoutchouc liquide dans des moules sur mesure, où il durcit et prend forme. Il permet ainsi de répondre à d'innombrables exigences en matière de formes, de dimensions et de performances, et ce, dans tous les secteurs d'activité.
Des joints automobiles aux dispositifs médicaux en passant par les biens de consommation, le moulage par injection de caoutchouc offre la durabilité, la régularité et la rentabilité exigées par les industries modernes. Ce guide vous explique tout ce que vous devez savoir : le fonctionnement du procédé, les meilleurs matériaux, les équipements clés, les applications concrètes et pourquoi il surpasse les autres méthodes de moulage.
1. Qu’est-ce que le moulage par injection de caoutchouc ? Définition et principes fondamentaux
Les bases du moulage par injection du caoutchouc
Le moulage par injection de caoutchouc est une technique de fabrication permettant de produire des pièces en caoutchouc de haute précision en injectant du caoutchouc liquide dans la cavité d'un moule sous haute pression. Le procédé commence par la formulation du caoutchouc brut, souvent mélangé à des additifs tels que des agents de vulcanisation ou des charges pour améliorer sa flexibilité, sa résistance à la chaleur ou sa durabilité. Ce composé est ensuite injecté dans un moule sur mesure, où la chaleur le durcit (vulcanisation) puis le refroidissement lui donne une pièce finie et solide.
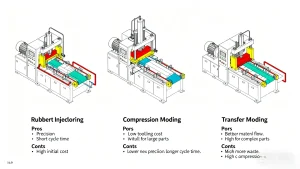
Contrairement au moulage par compression ou par transfert, le moulage par injection de caoutchouc utilise des machines spécialisées pour contrôler le flux de matière. Ceci garantit un remplissage uniforme de chaque cavité du moule, ce qui permet d'obtenir des pièces homogènes avec des tolérances serrées, un critère essentiel pour des applications telles que les dispositifs médicaux ou les composants automobiles.
Comment fonctionne une machine de moulage par injection de caoutchouc
Chaque la machine de moulage par injection de caoutchouc a quatre composants essentiels fonctionnant de concert pour produire des pièces fiables :
-
Unité d'injection : Alimente, fait fondre et injecte le caoutchouc. Elle comprend une trémie pour la matière première, une vis sans fin pour mélanger et chauffer le caoutchouc, et une buse qui achemine le composé liquide dans le moule.
-
Unité de serrage : Maintient le moule fermé pendant l’injection et la polymérisation. Elle applique une pression constante pour maintenir le moule fermé, évitant ainsi les fuites et assurant une formation correcte des pièces.
-
Moule : Outil sur mesure (généralement en acier ou en aluminium) façonné selon les spécifications exactes de la pièce finale. La conception du moule influe directement sur les dimensions, la finition de surface et la fonctionnalité.
-
Systèmes de chauffage et de refroidissement : La chaleur permet la vulcanisation du caoutchouc, fixant ainsi ses propriétés, tandis que les systèmes de refroidissement solidifient la pièce pour faciliter son démoulage. Ces deux étapes sont essentielles pour obtenir des résultats constants.
Pourquoi le moulage par injection de caoutchouc surpasse les autres méthodes
Comparé au moulage par compression ou par transfert, le moulage par injection offre des avantages indéniables pour la fabrication moderne :
-
Précision supérieure : des tolérances serrées et un remplissage uniforme garantissent que chaque pièce correspond aux spécifications de conception, ce qui est idéal pour les applications hautes performances.
-
Haute efficacité : le minimum de déchets (grâce au dosage précis des matériaux) et les temps de cycle rapides en font une solution rentable pour les grandes séries de production.
-
Flexibilité de conception : Permet de créer des géométries complexes, des détails minutieux et des formes personnalisées que d’autres méthodes ne peuvent égaler.
-
Production plus rapide : les processus automatisés et les cycles de durcissement plus courts réduisent les délais de livraison, même pour les commandes en grand volume.
2. Matériaux en caoutchouc de haute qualité pour le moulage par injection
Types de caoutchouc courants et leurs utilisations
Le choix du caoutchouc est déterminant pour la performance d'une pièce. Voici les options les plus couramment utilisées en moulage par injection, chacune adaptée à des applications spécifiques :
-
EPDM (éthylène-propylène-diène monomère) : résiste aux intempéries, à l’ozone et au vieillissement – idéal pour les pièces extérieures et automobiles comme les joints de fenêtres, les joints d’étanchéité et les tuyaux.
-
Caoutchouc nitrile (NBR) : résiste aux huiles, aux carburants et aux produits chimiques. Utilisé dans les composants des systèmes d’alimentation en carburant des automobiles, les joints industriels et les joints d’étanchéité résistants à l’huile.
-
Caoutchouc silicone : Résiste aux températures extrêmes (hautes et basses) et conserve sa flexibilité. Idéal pour les dispositifs médicaux, les ustensiles de cuisine et les isolateurs électriques.
-
Caoutchouc néoprène : offre un bon équilibre entre résistance à la chaleur, aux huiles et à l’abrasion. Utilisé dans les courroies industrielles, les joints et les équipements de protection.
Comment choisir le bon caoutchouc
Le choix du caoutchouc commence par l'adéquation des propriétés du matériau aux besoins de votre application. Facteurs clés à prendre en compte :
-
Plage de températures : le silicone supporte des températures plus élevées que le nitrile ; l’EPDM résiste mieux au froid que le néoprène.
-
Exposition chimique : utiliser du nitrile pour le contact avec l’huile ; de l’EPDM pour l’exposition à l’eau ou à l’ozone.
-
Besoins mécaniques : résistance à la traction (pour les pièces porteuses) ou résistance à la déchirure (pour les composants flexibles).
-
Exigences réglementaires : Les applications médicales ou alimentaires nécessitent des matériaux approuvés par la FDA, comme le silicone de qualité médicale.
3. Composants clés d'un équipement de moulage par injection de caoutchouc
Chaque élément du système de moulage joue un rôle crucial dans la qualité et l'efficacité. Au-delà des composants principaux de la machine, ces détails sont importants :
Unité d'injection : le « composant » du processus
Le rôle de l'unité d'injection est de garantir un flux de matière constant. La vis ne se contente pas de faire fondre le caoutchouc ; elle mélange les additifs de façon homogène, éliminant ainsi les irrégularités. La conception de la buse (chauffée ou froide, par exemple) dépend du type de caoutchouc ; le silicone, par exemple, utilise souvent des buses chauffées pour maintenir un flux constant.
Unité de serrage : Stabilité pour des pièces parfaites
La force de serrage se mesure en tonnes et sa valeur optimale dépend de la taille du moule et du type de caoutchouc. Une force insuffisante provoque des fuites (appelées « bavures ») ; une force excessive peut endommager le moule. Les machines modernes utilisent un système de serrage hydraulique ou électrique pour un contrôle précis.
Conception et outillage des moules : la clé du succès
Les moules représentent le coût initial le plus élevé, mais un outillage bien conçu réduit les défauts tels que les bulles d'air ou les remplissages incomplets. L'entretien de l'outillage, notamment le nettoyage et le polissage, prolonge la durée de vie des moules et préserve la qualité des pièces.
Chauffage et refroidissement : contrôle du temps de polymérisation et du cycle
Les températures de vulcanisation varient selon le caoutchouc : le silicone polymérise entre 175 et 200 °C (350–400 °F), tandis que l’EPDM utilise entre 160 et 180 °C (320–360 °F). Les systèmes de refroidissement (souvent des canaux d’eau dans le moule) accélèrent la solidification, réduisant ainsi les temps de cycle sans compromettre la résistance des pièces.
4. Le processus de moulage par injection du caoutchouc : étape par étape
Le moulage par injection du caoutchouc est une séquence répétable et contrôlée. Chaque étape est optimisée pour garantir la constance et la qualité :
Étape 1 : Préparation du matériel
Le caoutchouc brut est mélangé à des additifs (agents de vulcanisation, colorants, charges) pour répondre aux spécifications de performance. Ce composé est souvent préformé en granulés ou en feuilles pour faciliter son alimentation dans la trémie de la machine.
Étape 2 : Injection dans le moule
La machine chauffe le caoutchouc jusqu'à ce qu'il fonde (on parle alors de « flux à l'état fondu ») et l'injecte dans la cavité du moule à haute pression (500 à 3 000 psi). La pression garantit que le caoutchouc remplit parfaitement le moule, des plus petites rainures aux formes complexes.
Étape 3 : Vulcanisation (durcissement)
Le moule est maintenu à température constante pour déclencher la vulcanisation, une réaction chimique qui réticule les molécules de caoutchouc. Cette étape confère à la pièce ses propriétés finales (résistance, flexibilité, résistance à la chaleur). Le temps de vulcanisation varie de 10 secondes à plusieurs minutes, selon l'épaisseur de la pièce et le type de caoutchouc.
Étape 4 : Refroidissement
Après durcissement, le moule est refroidi pour solidifier la pièce. Un refroidissement rapide et uniforme évite les déformations et les fissures. Pour les pièces épaisses, le refroidissement peut être plus long afin de garantir la solidification complète du noyau.
Étape 5 : Éjection et retrait
L'unité de fermeture ouvre le moule et les éjecteurs expulsent la pièce finie. La plupart des machines modernes utilisent l'éjection automatisée pour accélérer la production et réduire les erreurs humaines.
Étape 6 : Traitement post-moulage
Les pièces peuvent subir un ébarbage (pour éliminer les bavures), une finition de surface (par exemple, un polissage) ou des contrôles de qualité (tests dimensionnels, contrôles d'étanchéité). Les pièces médicales nécessitent souvent une stérilisation à ce stade.
5. Applications des pièces en caoutchouc moulées par injection
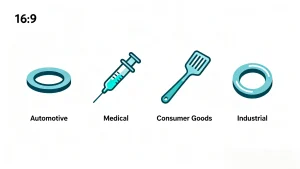
La polyvalence du moulage par injection du caoutchouc en fait une technique indispensable dans de nombreux secteurs industriels. Voici les utilisations les plus courantes :
Industrie automobile
Les pièces automobiles sont soumises à des températures extrêmes, à des produits chimiques et à des vibrations, ce qui rend le caoutchouc moulé par injection idéal. Les principaux composants sont :
-
Joints de moteur et joints d'étanchéité (NBR ou EPDM)
-
Joints d'étanchéité pour fenêtres et portes (EPDM pour une meilleure résistance aux intempéries)
-
Amortisseurs de vibrations (néoprène ou silicone)
Médical et santé
Les applications médicales exigent précision et biocompatibilité. Le moulage par injection permet de produire des pièces approuvées par la FDA, telles que :
-
Joints de seringue et joints de connecteur IV (silicone de qualité médicale)
-
Tubes de transport de fluides (silicone ou nitrile)
-
Poignées et composants ergonomiques de l'appareil
Biens de consommation
Les produits du quotidien font appel au caoutchouc moulé par injection pour leur confort et leur durabilité :
-
Ustensiles de cuisine (spatules en silicone, joints d'étanchéité pour appareils électroménagers)
-
Équipement sportif (poignées pour haltères, semelles de chaussures)
-
Électronique (étuis de téléphone, coussinets pour casque audio)
Applications industrielles
Les machines industrielles nécessitent des pièces en caoutchouc résistantes à l'usure, aux produits chimiques et à une utilisation intensive. Exemples d'utilisation :
-
Joints toriques et joints de soupape (nitrile ou EPDM)
-
Rouleaux et joints de convoyeur
-
Composants de la pompe et du tuyau (néoprène)
Conclusion
Le moulage par injection de caoutchouc se distingue comme un choix de premier ordre en matière de fabrication, car il allie précision, efficacité et flexibilité. Grâce à l'utilisation de machines spécialisées, de moules sur mesure et de matériaux en caoutchouc adaptés, il permet de produire des pièces répondant aux normes les plus strictes, que ce soit pour les moteurs automobiles, les dispositifs médicaux ou les produits de consommation. Il offre une précision et une constance supérieures au moulage par compression ou par transfert, exige une correspondance précise entre le type de caoutchouc et les exigences en matière de température, de produits chimiques et de réglementation, et tire parti des processus automatisés et des temps de cycle rapides pour rester rentable aussi bien pour les petits lots que pour la production à grande échelle. Il constitue ainsi une solution fiable et évolutive pour commercialiser des produits en caoutchouc de haute qualité.
