


Le moulage par injection est un procédé de fabrication fondamental pour la production d'innombrables pièces en plastique et en caoutchouc. La force d'injection de la presse à injecter est un facteur déterminant qui influe directement sur l'efficacité opérationnelle et la qualité des produits. Cette force représente la pression exercée par la machine pour maintenir le moule hermétiquement fermé pendant l'injection. Choisir la force d'injection appropriée n'est pas un simple détail technique : c'est une décision cruciale pour le bon déroulement de la production, car une force inadaptée peut engendrer une série de problèmes, allant des pièces défectueuses à l'endommagement de la machine.
Que vous soyez novice ou expert en moulage par injection, la maîtrise des principes fondamentaux du tonnage des presses à injecter est essentielle pour optimiser vos opérations. Elle garantit un fonctionnement optimal de votre machine, minimise les déchets et assure une production constante de produits de haute qualité. Dans cet article, nous explorerons tous les aspects critiques du tonnage des presses à injecter, y compris le calcul du tonnage nécessaire. machine de moulage par injection, les facteurs qui l'influencent, les considérations spécifiques au moulage du caoutchouc et les conséquences d'un mauvais choix de tonnage.
Quel est le tonnage d'une machine de moulage par injection ?
La force de pression d'une presse à injecter est une spécification essentielle qui détermine sa capacité à réaliser des opérations de moulage spécifiques. Concrètement, elle correspond à la force de fermeture appliquée par la machine pour maintenir le moule fermé pendant l'injection du matériau fondu sous haute pression. Mesurée en tonnes, cette force est indispensable au maintien de l'intégrité du moule durant le processus.
Sans une force de fermeture suffisante (c'est-à-dire un tonnage trop faible), le moule risque de s'ouvrir légèrement lors de l'injection du matériau fondu. Ceci peut engendrer des défauts tels que des bavures (excès de matériau s'échappant par les interstices du moule) ou des pièces incomplètes non conformes aux spécifications. À l'inverse, un tonnage excessif est non seulement inutile, mais il entraîne également un gaspillage d'énergie, une contrainte excessive sur les composants de la machine et une usure prématurée.
La puissance d'une presse à injecter est directement liée à la taille et à la complexité des pièces produites. Les machines de forte puissance sont conçues pour les moules de grande taille et les pièces complexes, car elles génèrent la force nécessaire pour maintenir fermés même les grands moules sous haute pression d'injection. À l'inverse, les machines de faible puissance sont mieux adaptées aux pièces plus petites et plus simples, offrant une solution plus économique et écoénergétique pour ces applications.
Des facteurs tels que le type de matériau moulé, la conception du moule et la taille de la pièce influent sur la force de pressage requise. Il est donc essentiel de bien comprendre les besoins de votre projet afin d'éviter un surinvestissement dans une machine surdimensionnée ou des difficultés avec une machine insuffisamment puissante.
Comment calculer le tonnage d'une machine de moulage par injection
Le calcul de la puissance adéquate d'une presse à injecter repose sur une combinaison de formules théoriques et de considérations pratiques. La formule de base utilisée pour estimer la puissance requise constitue un point de départ, mais elle doit être adaptée aux spécificités de votre projet.
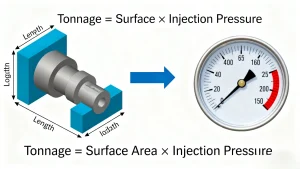
La formule générale pour calculer le tonnage d'une machine à mouler par injection est :
Tonnage = Surface × Pression d'injection
Analysons chaque composant pour garantir l'exactitude des informations :
Surface
La surface de contact correspond à la partie de la pièce moulée en contact avec les plateaux de serrage de la machine. Pour les pièces simples et planes, ce calcul s'effectue à l'aide de formules géométriques de base (par exemple, longueur × largeur). En revanche, pour les pièces complexes présentant des formes irrégulières, des cavités ou des contre-dépouilles, une approche plus détaillée est nécessaire, impliquant souvent la modélisation 3D ou un logiciel spécialisé pour mesurer précisément la surface de contact totale. Même de petites erreurs de calcul peuvent entraîner des erreurs importantes dans l'estimation du tonnage.
Pression d'injection
La pression d'injection est la force exercée par la machine sur le matériau en fusion pour le propulser dans la cavité du moule. Cette pression varie en fonction de plusieurs facteurs : le type de matériau (par exemple, plastiques rigides ou élastomères flexibles), l'épaisseur de la paroi de la pièce (les parois plus fines nécessitent une pression plus élevée pour le remplissage) et les conditions de moulage (par exemple, la température). La pression d'injection standard se situe entre 20 et 150 MPa (mégapascals), mais il est essentiel de se référer aux recommandations du fabricant du matériau pour connaître les valeurs optimales.
Exemple de calcul
Supposons que vous moulez une pièce en plastique simple d'une surface de 100 cm² et que la pression d'injection recommandée pour le matériau soit de 60 MPa. En utilisant la formule :
Tonnage = 100 cm² × 60 MPa = 6000 kgf (kilogramme-force)
Pour convertir des kilogrammes-force en tonnes (l'unité standard pour le tonnage des machines de moulage par injection), divisez par 1000 :
Tonnage = 6000 kgf ÷ 1000 = 6 tonnes
Cela signifie qu'il vous faudrait une machine à mouler par injection avec une force de serrage d'au moins 6 tonnes pour mouler efficacement la pièce.
Il est important de noter que cette formule fournit une estimation de base. D'autres facteurs, tels que la complexité de la pièce (par exemple, des parois minces qui augmentent les exigences de pression), le matériau du moule (par exemple, acier ou aluminium) et la vitesse d'injection (une injection à grande vitesse peut nécessiter une force d'injection plus importante), doivent être pris en compte pour ajuster la force d'injection finale.
Facteurs influençant le tonnage d'une machine de moulage par injection
Plusieurs variables influencent la puissance requise pour une machine de moulage par injection, et leur compréhension est essentielle pour éviter des erreurs coûteuses. Voici les facteurs les plus importants :
Type de matériau
Les différents matériaux possèdent des propriétés distinctes qui influent sur les besoins en tonnage. Par exemple, le caoutchouc et les élastomères requièrent un tonnage supérieur à celui des thermoplastiques standards (comme le polyéthylène ou le polypropylène). Ceci s'explique par la viscosité plus élevée du caoutchouc (qui rend l'injection plus difficile) et son élasticité supérieure (lui permettant de reprendre sa forme initiale après injection, ce qui exige une force plus importante pour maintenir le moule fermé). De même, les matériaux à haute densité ou ceux présentant un indice de fluidité élevé peuvent nécessiter une force de serrage supplémentaire afin d'éviter les fuites du moule.
Conception de pièces
La complexité de la conception de la pièce influe directement sur le tonnage d'injection. Les pièces à parois fines, par exemple, nécessitent une pression plus élevée pour remplir complètement le moule, ce qui augmente le tonnage nécessaire pour maintenir ce dernier fermé. Les pièces comportant des cavités profondes ou multiples requièrent également une force plus importante, car la pression d'injection est répartie sur une plus grande surface. Même de petits détails comme des nervures ou des bossages peuvent accroître la surface, nécessitant un ajustement du tonnage.
Taille de la machine et longueur de course
Les presses à injecter de grande taille sont conçues pour accueillir des moules plus volumineux, qui nécessitent naturellement une force de serrage plus importante pour une fermeture correcte. La course du piston (la distance parcourue par le moule pour s'ouvrir et se fermer) joue également un rôle : une course plus longue implique que la machine doit générer une force plus importante pour fermer le moule et maintenir la pression tout au long du cycle. À l'inverse, les machines plus petites, avec des courses plus courtes, nécessitent une force de serrage moindre pour les moules plus petits.
Durée du cycle
Des cycles de production plus courts (c.-à-d. des cadences plus élevées) nécessitent souvent une force de serrage supérieure. Lorsque les cycles sont accélérés, la phase d'injection est plus rapide, ce qui exerce une pression plus importante sur le moule en un laps de temps réduit. Pour éviter l'ouverture du moule lors d'une injection rapide, la machine a besoin d'une force de serrage supplémentaire afin de maintenir sa stabilité. Les machines optimisées pour la production à grande vitesse sont généralement conçues avec une force de serrage plus élevée pour répondre à ces exigences.
Machine de moulage par injection de caoutchouc : considérations relatives au tonnage
Une machine de moulage par injection de caoutchouc exige des considérations de tonnage spécifiques par rapport aux machines utilisées pour le moulage de plastique. Les propriétés intrinsèques du caoutchouc — viscosité élevée, élasticité et nécessité de vulcanisation — en font un matériau plus complexe à mouler, ce qui se traduit par des exigences de tonnage plus importantes.
Récupération élastique du caoutchouc
L'une des principales raisons pour lesquelles une machine de moulage par injection de caoutchouc nécessite une force de serrage plus importante est l'élasticité du caoutchouc. Après l'injection du caoutchouc fondu dans le moule, celui-ci a tendance à se dilater (ou à « reprendre sa forme initiale ») une fois la pression relâchée lors du processus de vulcanisation. Pour compenser cette dilatation et maintenir le moule bien fermé – garantissant ainsi la conservation de la forme et des dimensions de la pièce – la machine doit appliquer une force de serrage supplémentaire. Sans cette force supplémentaire, le moule risque de s'ouvrir légèrement, ce qui peut entraîner des bavures ou des pièces déformées.
Taille du moule et profondeur de la cavité
Les presses à injecter le caoutchouc traitent souvent des moules de grande taille ou à cavités plus profondes (fréquentes pour les pièces en caoutchouc comme les joints, les bagues d'étanchéité ou les tuyaux). La plus grande surface des moules augmente la force de fermeture nécessaire au maintien de la pression. Les cavités plus profondes requièrent également une force de serrage plus importante, car la pression d'injection requise pour les remplir complètement est plus élevée, et la machine doit compenser cette pression pour maintenir le moule fermé.
Exigences spécifiques aux matériaux
Les différents types de caoutchouc (caoutchouc naturel, caoutchouc nitrile, silicone, etc.) présentent des viscosités et des exigences de vulcanisation variables. Par exemple, le caoutchouc silicone nécessite des températures de vulcanisation plus élevées, ce qui peut affecter la fluidité du matériau et les exigences de pression, et par conséquent le tonnage requis. Il est essentiel de consulter les spécifications du fabricant de caoutchouc afin de déterminer le tonnage exact nécessaire pour votre matériau.
Comment choisir le tonnage approprié pour une machine de moulage par injection
Choisir la puissance adéquate d'une presse à injecter ne se résume pas à appliquer une simple formule de calcul. Cela exige une approche globale qui prenne en compte les exigences des pièces, les propriétés des matériaux et les objectifs de production. Voici comment procéder :
Tonnage=Surface×Pression d'injection
Évaluer la taille et la conception des pièces
Commencez par analyser la taille, l'épaisseur des parois et la complexité de la pièce. Les pièces de grande taille ou celles présentant des parois fines, des cavités profondes ou de multiples caractéristiques nécessiteront une force de pressage plus importante. Créez un modèle 3D détaillé de la pièce afin de mesurer précisément sa surface et tenez compte de l'impact des éléments de conception (par exemple, les contre-dépouilles, les nervures) sur la pression et la force de pressage nécessaires.
Comprendre les propriétés des matériaux
Recherchez les spécifications du matériau : plastique, caoutchouc ou élastomère. Consultez les recommandations du fabricant concernant la pression et le tonnage d’injection. machine de moulage par injection de caoutchouc, accordez une attention particulière à l'élasticité et à la viscosité du matériau, car celles-ci entraîneront des exigences de tonnage plus élevées.
Tenir compte du temps de cycle et de l'efficacité de la production
Pour des volumes de production élevés et des cycles courts, optez pour une machine d'une force d'injection légèrement supérieure à celle calculée. Des cycles plus rapides augmentent la pression et la vitesse d'injection ; une force d'injection plus importante garantit donc la fermeture du moule et la régularité des pièces. Pour des productions en plus faible volume ou des cycles plus lents, une machine d'une force d'injection plus proche de celle calculée peut suffire.
Évitez le surtonnage ou le sous-tonnage
Il peut être tentant de choisir une machine d'une capacité supérieure à celle nécessaire par mesure de sécurité, mais cette solution est inefficace. Les machines surdimensionnées consomment plus d'énergie, engendrent des coûts d'exploitation plus élevés et sollicitent inutilement les composants. À l'inverse, les machines sous-dimensionnées peinent à fermer correctement les moules, ce qui entraîne des défauts, des temps de cycle plus longs et une usure prématurée. Visez une capacité adaptée à vos besoins estimés, en prévoyant une petite marge (généralement 10-20%) pour pallier les imprévus.
Les conséquences d'un mauvais choix de tonnage
Choisir un tonnage incorrect pour une machine de moulage par injection peut avoir des conséquences importantes, affectant la qualité du produit, la durée de vie de la machine et les coûts d'exploitation :
Défauts du produit
- Force de serrage insuffisante : une force de serrage trop faible entraîne des fuites de moule, provoquant des bavures (excès de matière sur les pièces), un remplissage incomplet du moule (donnant des pièces creuses ou déformées) et un mauvais état de surface. Ces défauts nécessitent des retouches ou la mise au rebut de la pièce, ce qui augmente les déchets.
- Tonnage excessif : Une force trop importante peut entraîner une déformation ou un gauchissement des pièces, car le moule exerce une pression excessive sur celles-ci lors du refroidissement. Cela peut également endommager le moule lui-même (par exemple, en pliant ou en fissurant les plaques), ce qui engendre des défauts permanents sur toutes les pièces produites.
Usure et dommages des machines
- Surcharge : Les machines dont la capacité de charge est supérieure aux besoins subissent des contraintes excessives sur les systèmes hydrauliques, les plaques de serrage et les tirants. Cela accélère l'usure, entraînant des pannes plus fréquentes, des réparations coûteuses et une durée de vie réduite.
- Sous-tonnage : les machines qui peinent à atteindre les exigences de tonnage sollicitent souvent excessivement leurs pompes et moteurs hydrauliques pour compenser. Cela peut entraîner une surchauffe, des fuites de fluide et une défaillance prématurée des composants critiques.
Augmentation des coûts de production
- Surpuissance : Les machines de forte puissance consomment davantage d’énergie (même lorsqu’elles ne sont pas nécessaires), ce qui augmente les factures d’électricité. Elles sont également généralement plus coûteuses à l’achat et à l’entretien, ce qui accroît les coûts initiaux et à long terme.
- Sous-dimensionnement : les pièces défectueuses nécessitent des retouches ou sont mises au rebut, ce qui engendre un gaspillage de matières premières et de main-d’œuvre. Des temps de cycle plus longs (la machine peinant à remplir correctement les moules) réduisent la production, diminuant ainsi l’efficacité et la rentabilité globales.
Résumé
La force de pression d'une presse à injecter est un facteur déterminant qui influe directement sur l'efficacité de la production, la qualité des produits et la durée de vie de l'équipement. Cette force correspond à la force de fermeture nécessaire pour maintenir les moules fermés pendant l'injection. Savoir calculer cette force de pression – à l'aide de la formule surface d'injection x pression d'injection, ajustée aux conditions réelles – est essentiel pour un choix judicieux.
Les principaux facteurs à prendre en compte sont le type de matériau (une machine de moulage par injection de caoutchouc nécessitant un tonnage plus élevé en raison de l'élasticité du caoutchouc), la conception de la pièce, la taille de la machine et le temps de cycle. Un tonnage inadapté, trop élevé ou trop faible, entraîne des défauts, des dommages à la machine et une augmentation des coûts. En évaluant soigneusement tous les facteurs et en effectuant des calculs précis, les fabricants peuvent sélectionner le tonnage optimal pour garantir un fonctionnement fluide, des pièces de haute qualité et une rentabilité à long terme.
