


Dans le panorama global de l'industrie de la chaussure, la production de semelles en caoutchouc constitue sans conteste un pilier de sa base technique. Le caoutchouc est depuis longtemps le matériau principal pour la fabrication de semelles en caoutchouc haute performance grâce à son excellente résistance à l'usure, à son adhérence et à sa grande flexibilité. Des chaussures classiques aux baskets de basket haut de gamme, les semelles en caoutchouc accompagnent les utilisateurs à chaque pas. Derrière tout cela se cache une série de procédés de moulage précis et complexes. Cet article explore en profondeur plusieurs techniques de moulage essentielles pour les semelles en caoutchouc, en mettant l'accent sur la façon dont les technologies modernes les utilisent. machines de moulage par injection de caoutchouc ont révolutionné l’apparence de l’industrie.
1. Processus fondamental : le moulage
Le moulage est le procédé traditionnel et le plus utilisé dans les produits en caoutchouc, avec une longue histoire dans la production de semelles en caoutchouc.
Analyse des processus
Le processus s'apparente à la « cuisson d'un gâteau ». Tout d'abord, le mélange de caoutchouc est pressé en feuilles à l'aide d'un rouleau, puis découpé à un poids et une forme spécifiques à l'aide d'un couteau. Les opérateurs placent les mélanges dans une cavité de moule préchauffée, généralement portée à une température de vulcanisation (généralement autour de 150-160 °C). Une machine hydraulique exerce ensuite une pression sur les moules supérieur et inférieur, générant une force de plusieurs centaines de tonnes. Sous l'effet conjugué de la température et de la pression élevées, le mélange commence à ramollir et à couler, remplissant rapidement chaque fine cavité du moule, tandis qu'une réaction critique de réticulation au soufre se produit. Après le temps de vulcanisation prévu (qui peut aller de quelques minutes à plus de dix minutes), la semelle en caoutchouc moulée peut être retirée.
Le processus s'apparente à la « cuisson d'un gâteau ». Tout d'abord, le mélange de caoutchouc est pressé en feuilles à l'aide d'un rouleau, puis découpé à un poids et une forme spécifiques à l'aide d'un couteau. Les opérateurs placent les mélanges dans une cavité de moule préchauffée, généralement portée à une température de vulcanisation (généralement autour de 150-160 °C). Une machine hydraulique exerce ensuite une pression sur les moules supérieur et inférieur, générant une force de plusieurs centaines de tonnes. Sous l'effet conjugué de la température et de la pression élevées, le mélange commence à ramollir et à couler, remplissant rapidement chaque fine cavité du moule, tandis qu'une réaction critique de réticulation au soufre se produit. Après le temps de vulcanisation prévu (qui peut aller de quelques minutes à plus de dix minutes), la semelle en caoutchouc moulée peut être retirée.
Avantages et limites du procédé
Le principal avantage du procédé de moulage réside dans sa flexibilité et son faible investissement initial. Le coût des moules est relativement faible, ce qui le rend adapté aux petites séries et aux modèles de production variés. C'est pourquoi de nombreux modèles personnalisés ou chaussures miniatures utilisent encore ce procédé. De plus, grâce à une vulcanisation secondaire (vulcanisation de la semelle en caoutchouc, puis placement de celle-ci avec la tige dans un autre moule pour une seconde vulcanisation), il est possible d'obtenir une adhérence inégalée entre la semelle en caoutchouc et la tige, une caractéristique courante des chaussures exigeant une durabilité élevée, comme les bottes de travail et les chaussures de sécurité.
Le principal avantage du procédé de moulage réside dans sa flexibilité et son faible investissement initial. Le coût des moules est relativement faible, ce qui le rend adapté aux petites séries et aux modèles de production variés. C'est pourquoi de nombreux modèles personnalisés ou chaussures miniatures utilisent encore ce procédé. De plus, grâce à une vulcanisation secondaire (vulcanisation de la semelle en caoutchouc, puis placement de celle-ci avec la tige dans un autre moule pour une seconde vulcanisation), il est possible d'obtenir une adhérence inégalée entre la semelle en caoutchouc et la tige, une caractéristique courante des chaussures exigeant une durabilité élevée, comme les bottes de travail et les chaussures de sécurité.
Cependant, ses inconvénients sont également assez évidents : faible efficacité de production, dépendance importante au placement manuel du composé, cycles de vulcanisation longs ; et inévitablement, la formation de bavures (excès de matière) après le moulage, ce qui nécessite des processus de coupe supplémentaires, augmentant les coûts de main-d'œuvre.
2. Révolution de l'efficacité : machines de moulage par injection de caoutchouc
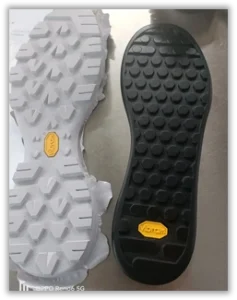
Pour surmonter les difficultés d'efficacité du moulage, un procédé de moulage par injection de caoutchouc hautement automatisé a vu le jour et s'est progressivement imposé comme la solution de choix pour la production de masse. Les machines de moulage par injection de caoutchouc constituent l'équipement principal de ce procédé.
Principe de fonctionnement de la machine de moulage par injection de caoutchouc
Le procédé de moulage par injection du caoutchouc diffère fondamentalement du moulage traditionnel. Il ne consiste pas à placer des composés froids dans un moule chaud ; un ruban pré-mélangé ou un composé granulaire est introduit dans le fourreau de la presse à injecter. Grâce au chauffage et à la rotation de la vis, la chaleur de cisaillement générée préchauffe le composé jusqu'à un état plastique, proche de la température de vulcanisation (ce processus est appelé plastification). La vis injecte ensuite le composé fondu dans le moule fermé sous une pression extrêmement élevée (les pressions d'injection peuvent dépasser 1 500 bars) via un système de buse et de canaux d'injection.
Le procédé de moulage par injection du caoutchouc diffère fondamentalement du moulage traditionnel. Il ne consiste pas à placer des composés froids dans un moule chaud ; un ruban pré-mélangé ou un composé granulaire est introduit dans le fourreau de la presse à injecter. Grâce au chauffage et à la rotation de la vis, la chaleur de cisaillement générée préchauffe le composé jusqu'à un état plastique, proche de la température de vulcanisation (ce processus est appelé plastification). La vis injecte ensuite le composé fondu dans le moule fermé sous une pression extrêmement élevée (les pressions d'injection peuvent dépasser 1 500 bars) via un système de buse et de canaux d'injection.
Le moule lui-même reste à haute température. Une fois rempli, le composé absorbe très rapidement la chaleur du moule, et la réaction de réticulation au soufre se produit rapidement. L'ensemble du processus, de l'injection au maintien de la pression et à la vulcanisation, peut être réalisé en quelques secondes, ce qui permet d'obtenir une semelle en caoutchouc parfaitement formée avec un minimum de bavures à l'ouverture du moule.
Avantages significatifs du procédé de moulage par injection de caoutchouc
-
Excellente efficacité de production : Production continue automatisée avec un temps de cycle très court ; machines d'injection de caoutchouc peut produire des milliers de paires de semelles en caoutchouc par jour, dépassant de loin les lignes de production moulées traditionnelles.
-
Excellente qualité du produit : les machines contrôlent avec précision la quantité d'injection, la pression et la température, garantissant des dimensions stables, une densité uniforme et des propriétés physiques constantes. Les bavures sont rares et l'aspect esthétique est agréable.
-
Mise en œuvre de structures complexes : les injections à haute pression garantissent que le composé remplit parfaitement des motifs très complexes et des structures fines, répondant aux aspirations des concepteurs en matière d'adhérence extrême et de conceptions complexes.
-
Conception composite multicolore/multi-matériaux : C'est l'une des caractéristiques les plus remarquables de la technologie de moulage par injection du caoutchouc. Les machines de moulage par injection bicolores ou tricolores et les systèmes de moulage complexes permettent de créer des semelles composites en caoutchouc de différentes couleurs, voire de différents matériaux (comme du caoutchouc de dureté variable), en une seule injection, améliorant considérablement l'esthétique et la fonctionnalité du produit tout en réduisant les étapes d'assemblage ultérieures.
Défis
Le principal obstacle à ce procédé réside dans son investissement initial élevé. Les coûts des semelles en caoutchouc et des moules associés sont très élevés. Par conséquent, il n'est utilisé que dans le cadre de commandes stables et de production de masse, afin de garantir une pleine utilisation des capacités de production et de réduire les coûts de chaque produit.
Le principal obstacle à ce procédé réside dans son investissement initial élevé. Les coûts des semelles en caoutchouc et des moules associés sont très élevés. Par conséquent, il n'est utilisé que dans le cadre de commandes stables et de production de masse, afin de garantir une pleine utilisation des capacités de production et de réduire les coûts de chaque produit.
3. Fondation et combinaison : processus de vulcanisation des feuilles et de collage à froid
En plus des deux méthodes de moulage de noyau mentionnées ci-dessus, il existe deux processus connexes importants.
Processus de vulcanisation
Il s'agit d'une méthode de vulcanisation plus fondamentale, généralement utilisée pour la production de composants de semelles en caoutchouc à structure simple. Elle consiste à placer le composé entre deux plaques chauffantes plates pour la vulcanisation, ce qui produit une feuille de caoutchouc uniforme qui est ensuite découpée à la forme de la semelle à l'aide d'une matrice. Elle est principalement utilisée pour la production de joints de semelles intermédiaires, de coussinets de chaussures ou de semelles en caoutchouc de certaines chaussures de ville, et ne permet pas de produire des structures tridimensionnelles complexes.
Il s'agit d'une méthode de vulcanisation plus fondamentale, généralement utilisée pour la production de composants de semelles en caoutchouc à structure simple. Elle consiste à placer le composé entre deux plaques chauffantes plates pour la vulcanisation, ce qui produit une feuille de caoutchouc uniforme qui est ensuite découpée à la forme de la semelle à l'aide d'une matrice. Elle est principalement utilisée pour la production de joints de semelles intermédiaires, de coussinets de chaussures ou de semelles en caoutchouc de certaines chaussures de ville, et ne permet pas de produire des structures tridimensionnelles complexes.
Procédé de collage à froid : combinaison courante
Le collage à froid n'est pas un procédé de moulage de semelle en caoutchouc, mais plutôt une combinaison classique de la semelle en caoutchouc et de la tige de la chaussure. Que la semelle en caoutchouc soit produite par moulage ou par injection, la plupart des fabricants finissent par assembler des chaussures complètes par collage à froid sur la tige.
Le collage à froid n'est pas un procédé de moulage de semelle en caoutchouc, mais plutôt une combinaison classique de la semelle en caoutchouc et de la tige de la chaussure. Que la semelle en caoutchouc soit produite par moulage ou par injection, la plupart des fabricants finissent par assembler des chaussures complètes par collage à froid sur la tige.
Le processus est le suivant : la semelle en caoutchouc et la tige sont d’abord produites indépendamment, puis les bords de la semelle et les surfaces correspondantes de la tige sont poncés, traités et enduits d’un adhésif spécial haute résistance. Une fois activés au four, les deux composants sont pressés l’un contre l’autre et laissés reposer pendant un certain temps pour assurer une liaison solide. Ce modèle « avant-après » améliore considérablement la flexibilité de la production, permettant aux usines de chaussures et aux usines de semelles en caoutchouc de spécialiser la division du travail et de devenir une pratique courante dans la fabrication de chaussures modernes.
4. Sélection des processus : considérations intégrées et scénarios d’application
Comment un fabricant choisit-il parmi différents procédés ? Cela dépend d'une matrice décisionnelle complète :
-
Quantité et coûts des commandes : Pour les commandes en grandes quantités et de style standard, le moulage par injection de caoutchouc est privilégié pour son efficacité. Le moulage permet de produire des lots plus petits, des variétés multiples ou des échantillons par étapes, de manière plus économique.
-
Complexité de conception : Les semelles en caoutchouc unicolores simples peuvent utiliser les deux méthodes. Cependant, pour les composites multicolores ou multi-matériaux, le moulage par injection de caoutchouc est la seule solution intégrée.
-
Exigences de performance : Pour les exigences de résistance extrême (comme les bottes de travail robustes), la double vulcanisation moulée est un choix plus fiable. Pour les chaussures résistantes à l'usure, antidérapantes, légères et autres chaussures de sport, les semelles moulées par injection de caoutchouc répondent mieux aux exigences de haute performance.
Dans les applications pratiques, nous pouvons voir une distribution claire : les chaussures Converse classiques et les baskets de basket-ball rétro, telles que les premières versions d'Air Jordan 1, ont des semelles en caoutchouc qui sont principalement moulées ; les marques de sport grand public modernes comme Nike et Adidas utilisent des semelles moulées par injection en caoutchouc haute performance pour la plupart de leurs chaussures de course et de basket-ball, qui présentent des conceptions complexes.
Conclusion
De l'expérience artisanale des procédés de moulage traditionnels aux machines de moulage par injection de caoutchouc à contrôle précis, l'histoire du moulage des semelles en caoutchouc reflète un développement marqué par l'efficacité, la précision et l'innovation. La machine de moulage par injection de caoutchouc, au cœur de cette transformation, a non seulement considérablement amélioré la capacité de production, mais a également ouvert une liberté de conception sans précédent, permettant aux créateurs de donner vie à leurs créations grâce à des semelles en caoutchouc multicolores complexes. Si le procédé de moulage traditionnel reste flexible dans certains domaines, il ne fait aucun doute que le moulage par injection de caoutchouc représente l'orientation actuelle et future de la fabrication de semelles en caoutchouc, poursuivant la progression continue de l'industrie de la chaussure vers un avenir plus efficace, de meilleure qualité et innovant.
