


Les joints d'étanchéité doivent empêcher la circulation de liquides, de gaz, de poussières ou de contaminants entre les composants assemblés. De légères variations de dimensions, de répartition des matériaux, d'état de surface ou de polymérisation peuvent donc affecter les performances de l'ensemble.
Le moulage par injection de caoutchouc permet une préparation maîtrisée des matériaux, un dosage précis et un remplissage régulier des cavités. Ces atouts rendent ce procédé adapté à la production de joints toriques, de joints d'étanchéité, de joints collés, de composants de vannes, de membranes et de joints industriels sur mesure, en moyennes et grandes séries.
Toutefois, le choix d'une machine de fabrication de joints en caoutchouc ne se limite pas à la simple correspondance de la force de serrage et de la capacité d'injection. Les propriétés du composé, la géométrie du joint, la conception du moule, le nombre d'empreintes, la ventilation, les exigences de vulcanisation et les objectifs d'automatisation doivent être évalués dans le cadre d'un système de production global.
TASU développe machines de moulage par injection de caoutchouc pour les joints d'étanchéité, les garnitures et autres composants en caoutchouc de précision.
Pourquoi utilise-t-on le moulage par injection de caoutchouc pour les joints d'étanchéité ?
Les produits d'étanchéité combinent souvent des bords fins, des canaux d'écoulement étroits et des surfaces de contact critiques. Le caoutchouc doit remplir parfaitement ces caractéristiques sans emprisonner d'air, sans créer de bavures excessives ni endommager la géométrie d'étanchéité.
Le moulage par injection offre plusieurs avantages pour ce type de production :
- Alimentation contrôlée en composés et plastification
- Poids de tir répétable
- Obturation de cavité uniforme
- Pression et vitesse d'injection programmables
- Contrôle stable de la température des moisissures
- Mise en place manuelle des matériaux réduite
- Support pour moules multicavités
- Intégration avec les systèmes de vide et de canaux froids
- Ouverture automatique du moule et retrait des pièces
- Surveillance des données de production
Ce procédé est particulièrement précieux lorsqu'un fabricant doit produire de grandes quantités de pièces identiques tout en conservant des dimensions et des propriétés des matériaux constantes.
Le moulage par injection n'est pas systématiquement la meilleure solution pour tous les joints d'étanchéité. Les joints de très grande taille, simples ou produits en petites séries peuvent s'avérer plus économiques à fabriquer par moulage par compression ou par transfert. Le choix de l'équipement doit se fonder sur la géométrie, le volume de production et le coût total de fabrication.
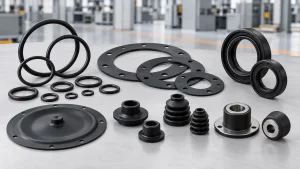
Produits d'étanchéité en caoutchouc fabriqués par moulage par injection
Une machine de moulage par injection de caoutchouc peut produire de nombreux types de composants d'étanchéité.
Joints toriques
Les joints toriques sont utilisés dans les systèmes hydrauliques, les équipements pneumatiques, les assemblages automobiles, les pompes, les vannes et les machines industrielles.
Bien que leur géométrie paraisse simple, la qualité de production dépend de :
- Consistance de la section transversale
- Rebond contrôlé sur la ligne de séparation
- durcissement uniforme
- Dureté stable
- Diamètres intérieurs et extérieurs précis
- État de surface propre
Les moules multicavités sont couramment utilisés pour augmenter la production. Des canaux d'alimentation équilibrés et des températures de cavité constantes sont essentiels pour obtenir une qualité similaire dans chaque cavité.
Joints plats et profilés
Les joints moulés assurent l'étanchéité entre des surfaces fixes. Ils peuvent comporter des nervures, des rainures, des trous de boulons ou des dispositifs de contrôle de la compression.
Le moulage par injection est utile lorsque le joint a une forme tridimensionnelle qui ne peut pas être découpée de manière économique dans une feuille de matériau.
Joints d'étanchéité à l'huile
Les joints d'huile peuvent associer une lèvre d'étanchéité flexible à un insert de renfort métallique. Le processus de moulage doit garantir la précision de la forme de la lèvre tout en assurant une liaison fiable entre le caoutchouc et le métal.
Le positionnement de l'insert, la vitesse d'injection et la ventilation du moule sont particulièrement importants pour cette application.
Joints collés
Les joints collés associent du caoutchouc à une rondelle, un anneau, une plaque métallique ou tout autre composant rigide. Le caoutchouc constitue la surface d'étanchéité, tandis que l'insert assure le support mécanique.
Les machines d'injection de caoutchouc verticales sont souvent envisagées pour ces produits car les opérateurs ou les robots peuvent placer les inserts directement dans une surface de moule horizontale ouverte.
Diaphragmes
Les membranes en caoutchouc contrôlent la pression ou le mouvement des fluides dans les pompes, les vannes, les régulateurs et les actionneurs.
Ces produits peuvent inclure :
- membranes minces et flexibles
- Bords renforcés
- inserts métalliques
- Renfort de tissu
- Différentes épaisseurs de paroi
- Profils d'étanchéité complexes
L'équilibre du flux et la distribution des matériaux doivent être contrôlés avec soin afin d'éviter les zones minces, les poches d'air et les déformations.
Joints de soupape et éléments d'étanchéité de précision
Les petits composants de vannes nécessitent souvent un moulage précis, un faible ébavurage et des dimensions constantes. Un dosage précis et une plastification stable deviennent de plus en plus importants à mesure que le poids du produit diminue.
Bottes anti-poussière et housses de protection
Les manchons flexibles protègent les articulations, les arbres et les ensembles mécaniques de la saleté, de l'humidité et de l'abrasion. Leurs soufflets, leurs contre-dépouilles et leurs épaisseurs de paroi variables nécessitent une conception et un démoulage coordonnés.
Matériaux en caoutchouc courants pour les joints d'étanchéité
Le choix du composé doit se faire en fonction de l'environnement d'exploitation et non du seul procédé de moulage.
| matériau en caoutchouc | Caractéristiques typiques | Applications d'étanchéité courantes |
|---|---|---|
| EPDM | résistance aux intempéries, à l'ozone, à l'eau et au vieillissement | Joints d'étanchéité extérieurs, joints de systèmes d'eau et joints d'appareils électroménagers |
| NBR | résistance à l'huile et au carburant | Joints d'étanchéité à l'huile, joints hydrauliques et joints industriels |
| FKM | résistance à la chaleur et aux produits chimiques | Joints d'étanchéité haute performance pour environnements exigeants |
| caoutchouc silicone | stabilité et flexibilité de la température | pièces électriques, en contact avec les aliments et d'étanchéité spécialisées |
| CR | Résistance équilibrée aux intempéries, aux huiles et à l'abrasion | joints industriels et composants de protection |
| caoutchouc naturel | Élasticité et résistance mécanique | Joints d'étanchéité industriels généraux et produits liés aux vibrations |
| HNBR | Résistance à la chaleur, à l'huile et aux contraintes mécaniques | systèmes d'étanchéité automobiles et industriels |
La formulation exacte du composé influe sur la viscosité, la résistance au brûlure, le temps de vulcanisation et le démoulage. Les réglages de la machine doivent donc être établis à partir des données du composé de production, et non pas seulement des caractéristiques générales de la famille des caoutchoucs.
Comment fonctionne le moulage par injection des joints en caoutchouc
La production suit généralement la séquence suivante :
- Le composé de caoutchouc préparé pénètre dans le système d'alimentation.
- La vis de plastification ramollit et homogénéise le composé.
- La machine dose le volume d'injection requis.
- Des inserts sont ajoutés lorsque le produit contient du métal ou un renfort.
- Le moule se ferme et atteint la condition de serrage programmée.
- Le vide élimine l'air lorsque le moule utilise l'assistance du vide.
- Le caoutchouc est injecté par la buse, le canal d'alimentation et les portes d'injection.
- La pression et la chaleur répartissent le composé dans les cavités.
- Le caoutchouc se vulcanise à l'intérieur du moule chauffé.
- Le moule s'ouvre après la phase de durcissement.
- Les pièces sont retirées manuellement ou automatiquement.
- La machine se prépare pour le cycle suivant.
La stabilité de la production repose sur la répétabilité de l'ensemble du processus. Toute variation au niveau de l'alimentation, de la préparation de l'injection, de la température du moule ou du temps de polymérisation peut modifier les dimensions et les performances finales du joint.
Le Processus complet de moulage par injection de caoutchouc explique la relation entre la préparation du matériau, l'injection, la vulcanisation et le démoulage.
Exigences relatives aux machines pour la production de joints d'étanchéité et de garnitures
Mesure précise de l'exposition
Une quantité insuffisante de matière peut entraîner des injections incomplètes ou une étanchéité imparfaite. Une quantité excessive de matière augmente les bavures et peut compliquer le démoulage.
Le contrôle du volume d'injection devient particulièrement important pour les pièces légères et les moules multicavités.
Plastification stable
Le composé doit atteindre un état homogène avant l'injection. Les variations de température, de viscosité ou de répartition du matériau peuvent affecter la pression de remplissage et le poids du produit.
Un système d'injection FIFO permet de maintenir une séquence de matériaux prévisible et de réduire les variations inutiles du temps de séjour. Le guide de TASU sur le système d'alimentation de machine de moulage par injection de caoutchouc fournit plus d'informations sur ce processus.
Pression et vitesse programmables
Les produits d'étanchéité nécessitent souvent un profil d'injection par étapes.
La machine peut utiliser :
- Vitesse contrôlée tout au long du parcours du coureur
- Remplissage plus rapide de la cavité principale
- Vitesse réduite à proximité des lèvres d'étanchéité
- Remplissage final plus lent pour permettre à l'air de s'échapper.
La pression doit être suffisamment élevée pour remplir toutes les cavités, mais une pression excessive peut créer des bavures au niveau de la ligne de joint ou de la surface d'étanchéité.
Température uniforme du moule
Les différences de température entre les cavités peuvent modifier l'écoulement du matériau et la vitesse de polymérisation. Un système de chauffage bien contrôlé doit maintenir des conditions stables sur l'ensemble des plaques du moule.
L'uniformité de la température est particulièrement importante pour les moules à joints toriques et à joints d'étanchéité multicavités.
Force de serrage appropriée
La pression interne du moule s'exerce sur la surface projetée des cavités et du système d'alimentation. Une force de serrage insuffisante peut entraîner la séparation du moule et la formation de bavures.
Le choix de la machine doit prendre en compte :
- Zone de produit prévue
- Nombre de cavités
- Zone des coureurs
- Pression d'injection
- Dimensions du moule
- Marge de sécurité requise
Choisir le plus grand système de serrage disponible n'est pas toujours économique. La machine doit être adaptée aux exigences réelles du moule et du processus.
Capacité de vide
L'air emprisonné dans une fine zone d'étanchéité peut engendrer des vides, des brûlures ou un remplissage incomplet. Le moulage sous vide permet d'éliminer l'air avant l'injection et peut améliorer l'homogénéité du remplissage dans les moules complexes.
Les performances du vide dépendent de l'étanchéité du moule, des canaux d'évacuation et du cycle de fonctionnement, et pas seulement de la capacité de la pompe.
Pour plus d'informations, consultez le guide de machines de moulage sous vide du caoutchouc.
Production multicavités
L'outillage multicavité augmente la production, mais impose des exigences plus élevées en matière d'équilibre des canaux d'alimentation, d'uniformité de la température et de répétabilité des injections.
Chaque cavité devrait recevoir un traitement similaire :
- Volume de matière
- Pression de remplissage
- Distance d'écoulement
- exposition à la température
- Conditions de ventilation
- Temps de séchage
L'augmentation de la pression d'injection ne peut pas corriger de manière fiable un système de conduits mal équilibré.
Compatibilité avec l'automatisation
La production automatisée peut comprendre :
- Insérer le chargement
- Application de démoulage
- Dépose de pièces
- Séparation des coureurs
- Collection de produits
- inspection visuelle
- Contrôle du poids
- Enregistrement des données de production
L'automatisation doit être planifiée en tenant compte de la géométrie réelle des pièces et de leur comportement lors du démoulage. Les lèvres d'étanchéité fines et les produits flexibles peuvent nécessiter des pinces ou des dispositifs de démoulage spécialement conçus.
Conception de moules pour joints et garnitures en caoutchouc
Position de la porte
Le dispositif d'étanchéité doit permettre un remplissage équilibré de la cavité sans endommager la surface d'étanchéité fonctionnelle.
Les points importants à prendre en compte sont les suivants :
- longueur d'écoulement
- Modifications de l'épaisseur de la paroi
- Emplacement de la ligne de soudure
- Mouvement de l'air
- retrait de portail
- Aspect du produit
- Exigences relatives aux surfaces d'étanchéité
Placer la vanne trop près d'un rebord fin risque de déformer l'élément. Un mauvais positionnement peut également diriger l'air vers une partie fermée de la cavité.
Équilibre du coureur
Des canaux d'alimentation équilibrés permettent à chaque cavité de se remplir dans des conditions similaires. Des différences de longueur ou de section transversale des canaux peuvent engendrer des variations d'une cavité à l'autre.
La technologie des canaux froids peut réduire les déchets de canaux vulcanisés dans la production à grande échelle. Elle nécessite un contrôle précis de la température afin de maintenir le composé à l'intérieur du canal à une température inférieure à sa température de vulcanisation.
Ventilation des moisissures
L'air doit s'échapper de la cavité lorsque le caoutchouc y pénètre. Les évents sont généralement situés près de :
- Zones de fin de remblayage
- bords d'étanchéité fins
- Rainures profondes
- Jonctions à front de flux
- Insérer les limites
- cavités distantes
Des évents obstrués ou sous-dimensionnés peuvent provoquer des tirs incomplets et des marques de brûlure. Des évents surdimensionnés peuvent laisser échapper du caoutchouc et créer un flash excessif.
Le guide de ventilation des moules en caoutchouc explique le positionnement des évents, leur entretien et le diagnostic des pièges à air.
Position de la ligne de séparation
La présence de bavures sur une surface d'étanchéité fonctionnelle peut affecter l'assemblage ou l'étanchéité. La ligne de joint doit donc être positionnée à l'écart des zones de contact critiques lorsque la géométrie le permet.
L'ajustement du moule, la stabilité du serrage et la pression du processus doivent ensuite être contrôlés afin de limiter la formation de bavures.
Structure de démoulage
Le caoutchouc souple peut s'étirer, se déchirer ou se déformer lors du démoulage. Le moule peut nécessiter :
- Plaques d'éjection
- Plaques de décapage
- Déclenchement assisté par air
- pinces robotiques
- Noyaux remplaçables
- Traitement de surface
- Application contrôlée d'agents de démoulage
Le démoulage doit être pris en compte dès la conception du produit et du moule, et non seulement après le début des essais de production.
Paramètres critiques du processus
Pression d'injection
La pression doit vaincre la résistance présente dans la buse, le canal d'alimentation, l'orifice d'injection et la cavité. Une pression anormalement élevée peut indiquer un orifice d'injection obstrué, un faible débit de composé, un durcissement prématuré ou une ventilation bloquée.
Vitesse d'injection
Une vitesse excessive peut comprimer l'air emprisonné et provoquer des brûlures. Un remplissage trop lent peut permettre au composé de commencer à durcir avant que la cavité ne soit complètement remplie.
La régulation de vitesse par paliers est souvent plus efficace que l'utilisation d'un réglage constant.
Volume de tir
Un volume d'injection stable contribue à maintenir le poids de la pièce et l'équilibre de la cavité. Le réglage doit tenir compte des exigences relatives à la pièce et au canal d'alimentation sans provoquer de sur-remplissage inutile.
Température du moule
La température du moule influe à la fois sur le remplissage et la vulcanisation. La plage de fonctionnement doit être déterminée en fonction des données réelles de vulcanisation du composé.
Temps de vulcanisation
Un durcissement insuffisant peut produire des produits mous, fragiles ou présentant une instabilité dimensionnelle. Un durcissement excessif peut augmenter le temps de cycle et altérer les propriétés du matériau.
L'objectif devrait être le temps de durcissement validé le plus court qui réponde systématiquement aux exigences du produit.
Synchronisation du vide
L'injection ne doit commencer qu'une fois le niveau d'évacuation programmé atteint. Un contrôle du vide basé sur le temps, sans surveillance du niveau de vide réel, peut entraîner des fuites non détectées.
Temps de résidence
Le caoutchouc laissé trop longtemps dans une unité d'injection chauffée peut voir sa viscosité se modifier ou subir une réticulation prématurée. La capacité de la machine, la taille de l'injection et les interruptions de production influent toutes sur le temps de séjour.
Défauts courants des joints moulés
| Défaut | Causes possibles | Vérifications recommandées |
|---|---|---|
| Éclat sur la surface d'étanchéité | Pression excessive, mauvais ajustement du moule ou serrage insuffisant | Inspectez les surfaces de séparation, le profil de pression et la force de serrage. |
| Plan court | Faible volume d'injection, porte d'injection restreinte ou mauvaise ventilation | Vérifier le dosage, le canal d'alimentation, la vanne et la purge d'air |
| marque de brûlure | Air comprimé emprisonné ou vitesse de remplissage finale excessive | Nettoyer les orifices de ventilation et réduire la vitesse de fin de remplissage |
| Vide interne | Gaz emprisonnés, humidité ou conditions de processus inadaptées | Vérifier le vide, le stockage du composé et le durcissement |
| Déséquilibre de la cavité | Des canaux déséquilibrés ou une température de moule inégale | Comparer la géométrie du canal d'admission et les températures de la cavité |
| Variation dimensionnelle | Température instable de l'injection, du durcissement ou du moule | Analyser les tendances de production et la constance des matériaux |
| Liaison caoutchouc-métal faible | Insérer la variation de contamination ou de processus de collage | Vérifier la préparation de l'insert, l'adhésif et le durcissement |
| Lèvre d'étanchéité déchirée | Démoulage insuffisant ou cure insuffisante | Vérifier les agents de démoulage, les éjecteurs et les conditions de cuisson |
| marques d'écoulement de surface | Plastification instable ou vitesse de remplissage inadaptée | Vérifier l'état du matériau et le profil de vitesse |
| Rétrécissement excessif | Comportement composé ou variation de durcissement | Examiner la formulation, la température et l'historique de polymérisation |
| Coller dans le moule | État de la surface ou procédé de libération inadapté | Inspecter la finition du moule et la méthode de démoulage |
| Partie insuffisamment polymérisée | Température trop basse ou temps de séchage insuffisant | Vérifier la température du moule et les paramètres de polymérisation |
En cas de défauts, la modification simultanée de plusieurs paramètres complique l'identification de la cause. Il est donc conseillé de modifier une seule variable, d'enregistrer le résultat et de comparer plusieurs cycles consécutifs.
Le guide de dépannage du moulage par injection de caoutchouc fournit des conseils supplémentaires sur les flashs, les tirages courts, les brûlures et les défauts de séchage.
Contrôle de la qualité des produits d'étanchéité en caoutchouc
Le contrôle qualité doit refléter la fonction réelle du composant.
Les contrôles habituels comprennent :
- Dimensions du produit
- Poids de la pièce
- Dureté
- État de surface
- épaisseur du flash
- Géométrie des lèvres d'étanchéité
- Guérir l'état
- Propriétés de traction et d'allongement
- Kit de compression
- Force d'adhérence caoutchouc-métal
- Tests d'étanchéité
- Essais de pression
- comparaison de la cavité visuelle
Tous les tests ne sont pas nécessaires pour tous les produits. Les plans d'inspection doivent respecter les spécifications du client, l'environnement d'application et les normes industrielles applicables.
Il convient également de surveiller les données de production. Les enregistrements machine utiles comprennent :
- Volume de tir
- Remplir le temps
- Pression d'injection maximale
- Temps de plastification
- Température du moule
- niveau de vide
- Temps de séchage
- Poids du produit
- Numéro de cavité
- Motif de rejet
Le fait de relier les enregistrements de processus aux résultats d'inspection aide les fabricants à identifier les changements progressifs avant que les taux de rejet n'augmentent.
Systèmes à canaux froids pour la production de joints en grande série
Les canaux d'alimentation en caoutchouc classiques vulcanisent en même temps que la pièce moulée. Après démoulage, le canal vulcanisé doit être séparé et devient généralement un déchet de production.
Un système à canaux froids maintient le composé à l'intérieur du canal à une température contrôlée afin qu'il reste non polymérisé entre les cycles.
Les avantages potentiels comprennent :
- Réduction des déchets de canaux durcis
- Consommation de matériaux réduite
- Volume total de tir plus petit
- Moins de travail d'élimination des canaux
- Potentiel d'automatisation amélioré
- production multicavités plus efficace
Les canaux froids engendrent des coûts d'outillage supplémentaires et des exigences accrues en matière de contrôle de la température. Leur rentabilité dépend du poids du canal, du coût du matériau composite, du nombre d'empreintes et du volume de production annuel.
Moulage par injection ou moulage par compression pour les joints d'étanchéité
| Considération | moulage par injection | moulage par compression |
|---|---|---|
| Chargement de matériaux | Mesure automatique | Préformes normalement chargées dans le moule |
| obturation de cavité complexe | Puissant lorsque le processus est optimisé | Plus dépendant du placement de la préforme |
| Production multicavités | Parfaitement adapté à une production en grande série répétable | C'est possible, mais la manutention manuelle risque d'augmenter |
| investissement initial en équipement | Généralement plus élevé | Généralement plus bas |
| Potentiel d'automatisation | Haut | Modéré |
| Contrôle des processus | Alimentation, injection et séchage programmables | Moins de contrôles liés à l'injection |
| Meilleure solution économique | Production de précision en moyennes et grandes séries | Produits simples ou volumes de production plus faibles |
La décision finale devrait se fonder sur le coût par pièce acceptable plutôt que sur le seul prix de l'équipement.
Comment choisir une machine de moulage de joints en caoutchouc
Avant de recommander une machine, le fournisseur d'équipement doit examiner :
- Dessin du produit
- Composé de caoutchouc
- poids unitaire
- Poids du coureur
- Volume total de la dose
- Dimensions du produit
- Exigences relatives aux surfaces d'étanchéité
- Nombre de cavités
- Dimensions du moule
- Surface projetée
- Force de serrage requise
- Temps de vulcanisation
- Objectif de production annuel
- Exigences de chargement des insertions
- exigences en matière de vide
- exigences relatives aux canaux froids
- méthode de démoulage
- Niveau d'automatisation
- Espaces industriels disponibles
- exigences en matière de services publics
Les échantillons de produits et les données de polymérisation des composés peuvent améliorer l'évaluation des équipements et des procédés.
TASU solutions de moulage par injection de caoutchouc Combinant alimentation, injection FIFO, contrôle du vide, technologie des canaux froids, développement de moules et automatisation de la production.
Questions fréquemment posées
Une seule machine peut-elle produire différents types de joints en caoutchouc ?
Oui. Une seule machine peut fonctionner avec plusieurs moules et produits lorsque sa capacité d'injection, sa force de serrage, les dimensions de son plateau et ses fonctions de contrôle répondent aux exigences de chaque application.
Quel caoutchouc est le meilleur pour les joints moulés ?
Il n'existe pas de matériau universellement idéal. L'EPDM, le NBR, le FKM, le silicone et d'autres composés offrent une résistance différente à la température, aux huiles, aux produits chimiques, aux intempéries et à la compression.
Une machine de moulage par injection de caoutchouc peut-elle produire des joints toriques ?
Oui. Le moulage par injection convient à la production de joints toriques multicavités lorsque le dosage de la matière, l'équilibrage des canaux d'alimentation, la température du moule et les bavures sont correctement contrôlés.
Qu'est-ce qui provoque un scintillement sur un joint en caoutchouc ?
Les causes courantes incluent un volume d'injection excessif, une pression d'injection élevée, une force de serrage insuffisante, des surfaces de séparation endommagées et un mauvais alignement du moule.
Pourquoi certaines caries sont-elles incomplètes ?
Les causes possibles incluent un déséquilibre des canaux d'injection, des évents obstrués, une température inégale du moule, un volume d'injection insuffisant ou une viscosité excessive du composé.
Le vide est-il nécessaire pour tous les moules à joints ?
Non. Les produits simples dotés d'une ventilation efficace peuvent ne pas nécessiter d'assistance par le vide. Les cavités complexes, les sections d'étanchéité fines et les produits contenant des inserts sont plus susceptibles d'en bénéficier.
Le moulage par injection de caoutchouc peut-il produire des joints à liaison métallique ?
Oui. Il est possible d'insérer des inserts métalliques dans le moule avant l'injection. La préparation des inserts, l'application de l'adhésif, le positionnement et le durcissement doivent être parfaitement maîtrisés.
Comment réduire les déchets issus du séchage des rails ?
La technologie des canaux froids permet de maintenir le caoutchouc non vulcanisé à l'intérieur du canal, réduisant ainsi la quantité enlevée après chaque cycle. Sa rentabilité dépend du volume de production et du coût des matériaux.
Quelle structure de machine convient aux joints d'étanchéité à insertion ?
Les machines verticales offrent souvent un accès pratique pour le chargement des inserts. Les configurations horizontales peuvent présenter des avantages pour certaines structures de moules ou lignes de production automatisées.
Combien de cavités le moule doit-il contenir ?
Le nombre d'empreintes dépend du poids du produit, de la capacité d'injection, de la taille du moule, du temps de cuisson, du rendement visé et de l'équilibre des canaux d'alimentation. Un plus grand nombre d'empreintes n'entraîne pas automatiquement une meilleure rentabilité de la production.
Comment détermine-t-on la force de serrage correcte ?
La force de serrage est sélectionnée en fonction de la surface projetée de la cavité et du canal d'alimentation, de la pression interne attendue, de la structure du moule et d'une marge de fonctionnement appropriée.
Quelles informations sont nécessaires pour obtenir un devis pour une machine ?
Fournir le dessin du produit, le type de caoutchouc, le poids de la pièce, le nombre de cavités, les dimensions du moule, le rendement requis, le temps de vulcanisation et les exigences d'automatisation.
Conclusion
Les presses à injection de caoutchouc assurent l'alimentation, le dosage, le remplissage et la vulcanisation contrôlés nécessaires à une production homogène de joints d'étanchéité. La fiabilité des résultats dépend de l'interaction entre le comportement du composé, la capacité de la machine, l'équilibrage des canaux d'alimentation, la position de l'entrée d'injection, la ventilation, la température du moule et le temps de vulcanisation.
Le choix de la machine doit commencer par la définition du produit et de l'objectif de production. Se limiter à l'évaluation de la force de serrage ou du volume d'injection peut occulter les contrôles de processus nécessaires à la protection des surfaces d'étanchéité, à l'équilibrage des cavités et au maintien de dimensions stables.
T
