


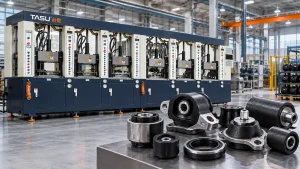
Les pièces collées caoutchouc-métal allient l'élasticité, l'étanchéité et l'absorption des vibrations du caoutchouc à la robustesse du métal. Parmi les produits typiques, on trouve les silentblocs de suspension, les supports moteur, les patins antivibratoires, les joints collés, les rouleaux en caoutchouc, les roues à noyau métallique et les composants d'amortissement industriels.
La fabrication de ces pièces ne se limite pas au remplissage d'un moule avec du caoutchouc. Il est indispensable de préparer, positionner et maintenir solidement les inserts métalliques pendant l'écoulement du composé plastifié autour d'eux. Les agents de liaison, la pression d'injection, la température du moule, les conditions de vulcanisation et l'élimination de l'air influencent tous l'interface finale entre le caoutchouc et le métal.
Une configuration correcte machine de moulage par injection de caoutchouc Elle assure une alimentation contrôlée, une préparation de dose reproductible et des profils d'injection programmables pour les produits surmoulés. L'ensemble machine, moule, composé, insert métallique et procédé de liaison doit néanmoins être évalué comme un système de fabrication unique.
Que sont les pièces collées caoutchouc-métal ?
Les pièces collées caoutchouc-métal sont des composants moulés dans lesquels du caoutchouc vulcanisé est fixé de manière permanente à un insert en acier, en aluminium ou en un autre métal compatible.
Le métal fournit normalement :
- Soutien structurel
- Points de fixation
- Transfert de charge
- Stabilité dimensionnelle
- résistance à l'usure
- Connexion mécanique
La partie en caoutchouc peut fournir :
- Isolation des vibrations
- absorption des chocs
- Mouvement flexible
- Réduction du bruit
- Scellage
- Isolation électrique
- Protection de surface
- Compression contrôlée
Lors du moulage, le caoutchouc s'écoule dans l'espace autour ou entre les inserts préparés. La chaleur et la pression vulcanisent le composé tandis que le système de liaison crée une adhérence à l'interface caoutchouc-métal.
Le procédé diffère de l'assemblage ultérieur d'une pièce en caoutchouc vulcanisé avec une pièce métallique. Le moulage par injection forme et lie le caoutchouc au cours du même cycle de production.
Produits courants moulés par injection caoutchouc-métal
silentblocs de suspension
Les silentblocs de suspension sont généralement composés de manchons métalliques intérieur et extérieur reliés par une couche de caoutchouc moulé. Ce caoutchouc permet un mouvement contrôlé tout en isolant les vibrations et le bruit.
Les défis de production comprennent :
- Maintenir la concentricité entre les manchons métalliques
- Prévenir le déplacement de l'insert pendant l'injection
- Remplissage d'espaces annulaires étroits
- Contrôler l'épaisseur du caoutchouc
- Éviter l'air emprisonné
- Obtention d'une liaison uniforme autour de l'insert complet
La conception des dispositifs de fixation et des moules est cruciale car de petites modifications de la position des inserts peuvent altérer l'épaisseur du caoutchouc et les performances du produit.
Supports moteur et d'équipement
Les supports en caoutchouc soutiennent les moteurs, les pompes, les compresseurs et les équipements industriels tout en réduisant les vibrations transmises.
Ces produits peuvent contenir :
- Goujons filetés
- plaques d'acier
- Écrous enrobés
- Manches internes
- Inserts collés multiples
- sections en caoutchouc épais
- Vides ou caractéristiques géométriques accordées
Les sections épaisses et les multiples inserts créent des circuits d'écoulement complexes. L'utilisation du vide et l'injection par étapes peuvent être nécessaires pour permettre au caoutchouc d'atteindre les zones difficiles d'accès sans emprisonner d'air.
Coussinets anti-vibrations
Les patins antivibratoires collés associent généralement un bloc de caoutchouc à une ou deux plaques métalliques. Des trous de boulons, des goujons ou des inserts filetés permettent de fixer le produit aux machines ou aux structures de support.
Une production fiable exige un positionnement constant des inserts et un contrôle précis des bavures autour des bords métalliques.
Douilles collées au caoutchouc
Les bagues industrielles sont utilisées dans les machines, les véhicules, les équipements agricoles et les systèmes de suspension. Certains modèles comportent une seule douille métallique, tandis que d'autres utilisent du caoutchouc entre des tubes concentriques intérieur et extérieur.
La répartition du matériau doit rester uniforme autour du manchon. Un insert décentré peut engendrer une rigidité inégale et une défaillance prématurée du produit.
Joints collés
Les joints collés intègrent le caoutchouc à une rondelle, un anneau, une plaque ou une structure de renfort métallique.
Le métal supporte le composant, tandis que le caoutchouc assure l'étanchéité. Les exigences de production critiques sont les suivantes :
- Géométrie d'étanchéité précise
- Flash faible
- Revêtement en caoutchouc uniforme
- Nettoyer les surfaces métalliques
- Adhésion stable caoutchouc-métal
- Épaisseur de compression contrôlée
Rouleaux en caoutchouc
Les rouleaux en caoutchouc sont constitués d'un axe métallique ou d'un noyau cylindrique recouvert de caoutchouc moulé. Ils sont utilisés dans le convoyage, l'impression, la manutention et les équipements industriels.
Les produits longs peuvent nécessiter des agencements de canaux et des structures de serrage spéciaux pour répartir le caoutchouc uniformément le long du noyau.
Roues à noyau métallique
Les roues et rouleaux industriels peuvent être constitués d'un noyau en acier ou en aluminium collé à une couche extérieure en caoutchouc. L'interface doit résister à des charges, des déformations et des rotations répétées.
Le guide de TASU Machines de moulage par injection de caoutchouc pour pneus pleins et roues industrielles explique les exigences supplémentaires relatives aux sections en caoutchouc épais et aux âmes métalliques.
Composants revêtus de caoutchouc
Le moulage par injection permet également de recouvrir certaines zones d'un produit métallique de caoutchouc pour assurer la préhension, l'amortissement, l'étanchéité ou la protection.
Exemples :
- Supports recouverts de caoutchouc
- Poignées en métal
- Pièces de support de câble
- butées de protection
- Pieds d'équipement
- Fixations recouvertes de caoutchouc
- Connecteurs renforcés
Le masquage et la conception du moule doivent empêcher le caoutchouc d'atteindre les surfaces métalliques qui doivent rester exposées.
Là où des pièces en caoutchouc et en métal sont utilisées
| L'industrie | Produits typiques | Fonction principale |
|---|---|---|
| Automobile | Silentblocs, supports moteur, pièces de suspension et joints collés | Contrôle des vibrations, mouvement et étanchéité |
| machines industrielles | Supports d'équipement, rouleaux, butées et accouplements | Absorption des chocs et réduction du bruit |
| transport ferroviaire | Composants de suspension, butées de suspension et supports d'isolation | Transfert de charge et isolation des vibrations |
| Matériel de construction | Douilles, supports et composants de protection robustes | résistance aux chocs et aux vibrations |
| Pompes et compresseurs | Supports, diaphragmes et pièces d'étanchéité collées | Réduction des vibrations et étanchéité |
| équipement CVC | Supports de compresseur et coussinets d'isolation | Contrôle du bruit et des vibrations |
| machines agricoles | Douilles, rouleaux et pièces d'amortissement | Résistance aux chocs et flexibilité de mouvement |
| équipement électrique | Supports isolants et pièces de protection collées | Isolation et protection mécanique |
Les exigences relatives aux produits varient considérablement d'un secteur à l'autre. Le composé, le métal, le système adhésif et le procédé de moulage appropriés doivent être sélectionnés en fonction de la charge de fonctionnement, de la température, de l'exposition chimique et de l'environnement d'utilisation.
Comment fonctionne le procédé de moulage par injection du caoutchouc au métal
1. Fabrication d'inserts métalliques
Les inserts métalliques sont fabriqués selon les dimensions et tolérances requises. Les procédés peuvent inclure l'emboutissage, le moulage, l'usinage, le formage ou le soudage.
L'insert doit être inspecté pour vérifier :
- Dimensions
- Concentricité
- défauts de surface
- Barbes
- contamination par les hydrocarbures
- Rouiller
- résidus de soudage
- bords tranchants
- Déformation
Les variations dimensionnelles de l'insert peuvent affecter le chargement du moule, l'épaisseur du caoutchouc et la géométrie du produit final.
2. Préparation de la surface
Les surfaces métalliques doivent être préparées avant l'application d'un agent de liaison. L'huile, l'oxydation, la poussière ou d'autres contaminants peuvent empêcher une adhérence fiable.
Les méthodes de préparation varient selon le métal et le système de liaison. Elles peuvent comprendre :
- dégraissage
- Nettoyage
- grenaillage abrasif
- traitement chimique
- Séchage
- Activation de surface
La procédure validée doit être scrupuleusement respectée. Un nettoyage excessif, un séchage incomplet ou une contamination après préparation peuvent nuire à la qualité de l'adhérence.
3. Application de l'agent de liaison
Un système de collage compatible est appliqué aux zones métalliques qui seront en contact avec le caoutchouc.
La demande peut être complétée par :
- Pulvérisation
- Brossage
- Plongement
- Roulement
- Distribution automatisée
L'épaisseur et la couverture du revêtement doivent rester uniformes. Un excès de produit peut entraîner une accumulation, tandis qu'une couverture incomplète peut laisser des zones non adhérentes.
Les inserts préparés doivent être conservés dans des conditions contrôlées et utilisés dans le délai de traitement validé.
4. Insérer le chargement
Des opérateurs ou des robots positionnent les inserts métalliques à l'intérieur du moule.
Le moule peut utiliser :
- épingles de localisation
- supports magnétiques
- clips mécaniques
- Dispositifs à ressort
- poches profilées
- Supports filetés
- Nids d'insert remplaçables
Chaque insert doit rester dans la position correcte pendant la fermeture du moule, la mise sous vide et l'injection.
5. Fermeture et aspiration des moisissures
Après le chargement de l'insert, le moule se ferme et établit les conditions de serrage requises.
Le vide permet alors d'éliminer l'air de la cavité. Les produits en caoutchouc et métal comportent souvent des espaces étroits autour des inserts où l'air déplacé peut se retrouver piégé.
Le guide de machines de moulage sous vide du caoutchouc explique comment l'étanchéité du moule, le temps d'évacuation et le niveau de vide influencent le remplissage des cavités.
6. Injection de caoutchouc
Le composé préparé est injecté dans la cavité du moule par la buse, le canal d'alimentation et la porte d'injection.
Le profil d'injection doit remplir le produit sans :
- Déplacer l'insert
- Élimination de l'agent de liaison par lavage
- sections métalliques minces pliées
- Emprisonner l'air derrière l'insert
- Création d'une faiblesse au niveau de la ligne de soudure
- Production excessive de flash
Une vitesse d'injection multi-étapes est souvent utile. La machine peut réduire sa vitesse lorsque le matériau approche des inserts sensibles ou des zones de fin de remplissage.
7. Vulcanisation et formation de liaisons
La vulcanisation du caoutchouc à l'intérieur du moule se fait par la chaleur et la pression. Le système de liaison réagit dans les conditions de moulage validées et fixe le caoutchouc vulcanisé à la surface métallique préparée.
Le temps et la température doivent être suffisants pour la vulcanisation du caoutchouc et la formation de la liaison. Une vulcanisation insuffisante peut fragiliser le caoutchouc ou l'interface, tandis qu'une vulcanisation excessive réduit l'efficacité de la production et peut altérer les propriétés du produit.
8. Ouverture du moule et retrait des pièces
Après vulcanisation, le moule s'ouvre et la pièce collée est retirée.
Le démoulage ne doit pas appliquer une force excessive à :
- Bords en caoutchouc fin
- Interfaces liées
- goujons métalliques
- Sections flexibles
- Sceller les lèvres
Le retrait robotisé peut améliorer la régularité lorsque la forme du produit et la structure du moule permettent une préhension fiable.
9. Inspection et essais
Les pièces finies sont contrôlées en termes de dimensions, d'aspect, de couverture de collage et de performances spécifiques au produit.
Les exigences en matière de tests dépendent de l'application et des spécifications du client.
Pourquoi le moulage par injection est-il utilisé pour les pièces en caoutchouc et en métal ?
Distribution de matières contrôlées
La pression d'injection permet de faire passer le caoutchouc plastifié dans des espaces étroits et autour d'inserts complexes. Une conception appropriée des canaux d'injection et des points d'entrée permet un remplissage plus uniforme que la mise en place manuelle de plusieurs préformes en caoutchouc.
Préparation de tir reproductible
L'alimentation, la plastification et le dosage automatiques contribuent à maintenir des conditions de composé constantes entre les cycles.
Un poids de grenaille stable est important pour les produits dont l'épaisseur de caoutchouc est contrôlée ou qui comportent plusieurs cavités.
Prise en charge des géométries d'insertion complexes
Le moulage par injection permet de former du caoutchouc autour de manchons, de goujons, de plaques, de rondelles et d'autres structures intégrées.
Une géométrie complexe nécessite toujours des conduits d'écoulement adaptés et des fixations d'insertion sécurisées.
Production multicavités
Les moules multicavités permettent de fabriquer de petits joints, bagues et pièces de montage collés. L'équilibrage des canaux d'alimentation et la répétabilité du positionnement des inserts sont essentiels pour garantir la constance des pièces d'une cavité à l'autre.
Potentiel d'automatisation
Le chargement des inserts, l'application de l'agent de liaison, le moulage, le démoulage et l'inspection peuvent être partiellement ou totalement automatisés.
Le niveau d'automatisation approprié dépend de :
- Insérer une géométrie
- Taille du produit
- Temps de cycle
- nombre de caries
- Volume de production
- Orientation requise
- Procédé d'agent de liaison
- exigences d'inspection
Dépendance réduite à l'égard de l'exécution manuelle
Le système de moulage par injection dose et distribue automatiquement le composé. Cela permet de réduire les variations dues au pesage et au positionnement manuels des préformes.
Exigences relatives aux machines pour le moulage du caoutchouc sur métal
Pression d'injection stable
La machine doit exercer une pression suffisante pour déplacer le caoutchouc autour des inserts et dans les sections de cavité étroites.
La pression doit rester contrôlable et non pas simplement élevée. Une pression excessive peut déplacer les inserts, augmenter les bavures ou forcer le caoutchouc à pénétrer dans des zones indésirables.
Vitesse d'injection multi-étapes
Les vitesses programmables permettent au processus de s'adapter aux différentes sections de la cavité.
Un profil type peut utiliser :
- Vitesse contrôlée à travers la buse et le canal d'écoulement
- Remplissage plus rapide sur toute la section principale en caoutchouc
- Vitesse réduite autour des inserts sensibles
- Remplissage final plus lent pour libérer l'air
Les étapes proprement dites devraient faire suite à des essais à court terme et à l'observation du flux de matière.
Plus d'informations sont disponibles dans le guide de pression et de vitesse pour le moulage par injection de caoutchouc.
Mesure précise de l'exposition
Un manque de matière peut laisser apparaître le métal ou des parties en caoutchouc incomplètes. Un excès de matière augmente les bavures et la contamination par les moisissures.
Le volume de tir doit tenir compte de :
- volume de produits en caoutchouc
- Volume de coureur
- Nombre de cavités
- Coussin de traitement
- Densité du composé
Serrage sécurisé
La pression d'injection s'exerce sur la surface projetée de la pièce moulée et du système d'alimentation. La force de serrage doit maintenir le moule fermé pendant toute la durée du remplissage et de la vulcanisation.
Une mauvaise fermeture du moule peut créer des bavures le long du bord du produit ou autour de l'insert métallique.
Plastification stable
Les modifications de l'état du composé affectent l'écoulement, la pression et le contact avec l'agent de liaison.
L'alimentation contrôlée et la gestion des flux de matières selon le principe du premier entré, premier sorti (FIFO) contribuent à maintenir un temps de séjour plus prévisible. système d'alimentation de machine de moulage par injection de caoutchouc explique comment l'alimentation et la plastification influencent la stabilité de la grenaille.
Température uniforme du moule
Les différences de température peuvent entraîner un remplissage, un durcissement et un développement de liaison inégaux.
Le système de chauffage doit maintenir une température stable autour de toutes les cavités et inserts. Les grandes pièces métalliques peuvent absorber la chaleur et modifier temporairement les conditions locales du moule, notamment après le démarrage ou la reprise de la production.
Contrôle du vide et de l'échappement
Des inserts métalliques divisent la cavité et créent des zones de rétention d'air supplémentaires. La mise sous vide et des évents correctement positionnés permettent d'évacuer l'air avant qu'il ne soit emprisonné par le caoutchouc en progression.
Accès approprié aux moisissures
Le chargement par insert nécessite un accès suffisant pour permettre à un opérateur ou à un robot de positionner les composants métalliques de manière sûre et précise.
La structure de la machine doit être choisie en fonction de :
- Direction de chargement des inserts
- Sens d'ouverture du moule
- Chemin de retrait du produit
- Insérer un poids
- Accès robot
- Plan d'usine
Surveillance des processus
L'enregistrement de la pression d'injection, du temps de remplissage, de la température du moule et du temps de durcissement peut aider à identifier les variations progressives.
Les modifications de la courbe de pression peuvent indiquer :
- Problèmes de position d'insertion
- Restriction d'accès
- Variation de la viscosité du composé
- Conduites d'aération obstruées
- changements de volume de tir
- Durcissement prématuré
Machines verticales et horizontales pour le surmoulage
| Considération | Configuration verticale | Configuration horizontale |
|---|---|---|
| Placement de l'insert | Accès pratique à un moule orienté vers le haut | Cela dépend du moule et du sens de chargement |
| Insérer la stabilité | La gravité peut aider à retenir certains inserts. | Des dispositifs peuvent être nécessaires pour empêcher le mouvement |
| Accès à l'automatisation | Adapté aux tables rotatives et aux robots de chargement d'inserts | Adapté à l'automatisation en ligne et aux convoyeurs |
| Retrait du produit | Souvent retiré vers le haut | Généralement retiré horizontalement ou vers le bas |
| Structure du moule | Utile pour de nombreuses applications de surmoulage | Convient aux produits longs, volumineux ou automatisés spécifiques |
| Plan d'usine | Surface au sol réduite dans certaines configurations | Intégration plus facile avec les lignes de production linéaires dans certains cas |
L'orientation de la machine ne doit pas être choisie uniquement en fonction du nom du produit. La géométrie de l'insert, la structure du moule, l'automatisation et le sens du démoulage sont des éléments plus importants.
TASU fournit également machines de moulage par injection de caoutchouc horizontales pour les produits en caoutchouc industriel et les configurations de production automatisées.
Considérations relatives à la conception des moules
Emplacement et rétention de l'insert
Le moule doit maintenir chaque insert dans une position répétable.
Les dispositifs de fixation doivent empêcher tout mouvement sans endommager la surface métallique ni entraver l'écoulement du caoutchouc.
Les questions essentielles comprennent :
- L'insert peut-il se déplacer lors de la fermeture du moule ?
- La pression d'injection peut-elle le faire tourner ou le soulever ?
- Un chargement incorrect est-il physiquement possible ?
- L'opérateur peut-il confirmer l'orientation ?
- L'insert peut-il être retiré après le moulage ?
- Les accessoires sont-ils remplaçables lorsqu'ils sont usés ?
Position de la porte
L'emplacement de la porte détermine la façon dont le caoutchouc s'approche de l'insert métallique.
Un mauvais positionnement du portail peut entraîner :
- Insérer le mouvement
- Épaisseur de caoutchouc irrégulière
- Déplacement de l'agent de liaison
- Piégeage d'air
- Lignes de flux visibles
- Zones de soudure fragiles
- Perte de pression excessive
La vanne ne doit pas diriger un flux à grande vitesse incontrôlé vers un insert mince ou une surface revêtue.
Équilibre du coureur
Les moules multicavités nécessitent des voies d'écoulement équilibrées afin que chaque cavité reçoive un volume et une pression de matériau similaires.
Les variations entre les cavités peuvent être dues à :
- Différentes longueurs de coureurs
- Dimensions inégales de la porte
- Différences de température
- variation de position d'insertion
- Conduites d'aération obstruées
- Accumulation irrégulière d'agent de liaison
Position de ventilation
L'air se retrouve souvent piégé derrière les inserts ou à l'endroit où deux fronts d'écoulement en caoutchouc se reconnectent.
Il convient d'envisager des aérations à proximité de :
- Zones de fin de remblayage
- Bords d'insertion
- poches profondes
- sections aveugles
- Jonctions à front de flux
- sections de caoutchouc mince
Le guide de ventilation des moules en caoutchouc Ce document décrit l'emplacement des évents, les symptômes de présence d'air stagnant et les exigences d'entretien.
Dilatation thermique des métaux
Les inserts métalliques chauffent à l'intérieur du moule et peuvent se dilater lors du durcissement. Les concepteurs d'outillage doivent tenir compte des dimensions des inserts, de leur compatibilité avec le moule et des conditions de démoulage à température de fonctionnement.
Autorisation de l'agent de cautionnement
Les surfaces d'emplacement des moules doivent éviter de gratter inutilement les zones de collage préparées lors du chargement.
L'accumulation d'agent de liaison peut également contaminer les fixations et modifier la position de l'insert. Un accès pour le nettoyage doit être prévu dans la conception du moule.
Démoulage
L'interface collée peut être soumise à des contraintes lors du retrait du produit. Les éjecteurs et les points de préhension doivent appliquer la force sur des zones structurellement appropriées.
Exigences de préparation du caoutchouc et du métal
Sélection du composé de caoutchouc
Le composé est choisi en fonction des exigences :
- Dureté
- Élasticité
- résistance à la température
- résistance à l'huile
- résistance chimique
- résistance aux intempéries
- Comportement de compression
- Performances en matière de fatigue
- Compatibilité de liaison
Les familles de caoutchouc les plus courantes comprennent l'EPDM, le NBR, le caoutchouc naturel, le CR, le HNBR et le FKM. C'est la formulation complète, et non seulement la famille de caoutchouc, qui influe sur le comportement à l'injection et l'adhérence.
Sélection des métaux
Les inserts fréquemment utilisés comprennent l'acier au carbone, l'acier inoxydable et l'aluminium. L'état de surface et la préparation du collage varient selon le type de métal.
Le métal doit être compatible avec :
- Environnement de service
- charge mécanique
- Procédé de traitement de surface
- Système de liaison
- Température du moule
- Résistance à la corrosion requise
Insert de rangement
Les inserts préparés doivent être protégés de la poussière, de l'huile, de l'humidité et des manipulations inutiles.
Les contrôles de stockage peuvent inclure :
- Conteneurs couverts
- Durée de conservation définie
- Identification du lot
- limites de température et d'humidité
- Utilisation du principe du premier entré, premier sorti
- Gants pour le chargement manuel
Défauts courants de moulage caoutchouc-métal
| Défaut | Causes possibles | Vérifications recommandées |
|---|---|---|
| Le caoutchouc se sépare du métal | Contamination, agent de liaison inadapté ou polymérisation incorrecte | Examiner le nettoyage, le revêtement et la vulcanisation |
| Collage partiel | Revêtement incomplet ou air emprisonné | Inspectez la couverture de collage, les évents et le vide |
| Insérer le mouvement | Vitesse de remplissage excessive ou dispositif de fixation défectueux | Réduire la vitesse locale pour améliorer la rétention |
| Zone métallique exposée | Tir court, piège à air ou position d'insert incorrecte | Vérifier le volume de tir, la ventilation et le chargement |
| Insérer le flash autour | Pression excessive, fixation usée ou mauvais ajustement du moule | Inspecter la pression, l'emplacement des composants et les surfaces du moule |
| variation d'épaisseur du caoutchouc | Insertion décentrée ou chargement instable | Vérifier l'usure des fixations et les dimensions d'insertion |
| Marque de brûlure derrière l'insert | Air comprimé ou évent obstrué | Nettoyer les orifices de ventilation et optimiser la vitesse de remplissage finale |
| Accumulation d'agent de liaison | Contrôle excessif du revêtement ou de l'application | Vérifier l'épaisseur du revêtement et le nettoyage des moisissures |
| Ampoules ou bulles | Humidité, gaz emprisonné ou durcissement inadéquat | Vérifier le séchage de l'insert, le composé et le vide |
| Insérer la déformation | Pression excessive ou soutien insuffisant de l'insert | Examiner le profil d'injection et la conception du dispositif. |
| Déchirure du caoutchouc lors du démoulage | Éjection insuffisante ou inadéquate | Vérifier les conditions de durcissement et la méthode d'élimination |
| variation d'une cavité à l'autre | Déséquilibre du rail, variation de l'insert ou température inégale | Comparez chaque cavité et chaque condition de traitement |
Un décollement visible n'est pas le seul problème d'adhérence possible. Une faible adhérence peut exister sous la surface ; les essais fonctionnels doivent donc être conformes aux spécifications du produit.
Contrôle qualité des pièces métalliques collées au caoutchouc
Inspection des métaux à réception
Inspecter les composants métalliques avant la préparation et le moulage.
Les vérifications utiles comprennent :
- Dimensions critiques
- État de surface
- Concentricité
- Platitude
- Qualité du fil
- État de la soudure
- État du revêtement ou du placage
- Propreté des pièces
Contrôle du processus de collage
Les documents de production doivent identifier :
- Lot de nettoyage
- Procédé de traitement de surface
- Lot d'agent de liaison
- Temps de candidature
- Conditions de séchage
- Insérer la durée de stockage
- Ligne de conduite automatisée ou avec opérateur
- nombre de moules et de cavités
Inspection du produit fini
Les contrôles courants comprennent :
- Dimensions générales
- Épaisseur du caoutchouc
- Insérer la position
- Concentricité
- Flash
- défauts de surface
- Métal exposé
- Vides
- Couverture de cautionnement
- Poids du produit
- Dureté
Test de résistance d'adhérence
La méthode d'essai applicable dépend de la conception du produit et des exigences du client.
Les évaluations possibles comprennent :
- Tests de traction
- test de pelage
- Essais de cisaillement
- Essais de couple
- sectionnement destructif
- Tests de fatigue
- Essais de compression
- Essais de charge-déformation
Les valeurs de test doivent être basées sur les spécifications approuvées du produit plutôt que sur un objectif général appliqué à chaque composant collé.
Examen des données de processus
Les documents de moulage utiles comprennent :
- Pression d'injection
- Temps d'injection
- Vitesse de remplissage réelle
- Volume de tir
- Temps de plastification
- Température du moule
- niveau de vide
- Temps de séchage
- Poids du produit
- Motif de rejet
Lier les résultats de qualité aux données machine permet de distinguer un problème de moulage d'un problème de préparation d'insert ou d'agent de liaison.
Systèmes à canaux froids pour pièces collées
Le matériau des canaux d'alimentation conventionnels durcit avec le produit moulé et doit être retiré après chaque cycle.
La technologie des canaux froids maintient le composé à l'intérieur du canal à une température inférieure à sa température de vulcanisation. Cela permet de réduire les déchets de vulcanisation, notamment lorsque :
- Le coût composé est élevé
- Le poids du coureur est important
- Le volume de production est important
- Le moule contient plusieurs cavités
- Le retrait des rails nécessite une main-d'œuvre supplémentaire
Les systèmes à canaux froids nécessitent un contrôle précis de la température et une isolation adéquate entre le canal et le moule chauffé.
L'évaluation économique doit comparer les économies de matériaux réalisées aux coûts d'outillage, de maintenance et à la complexité du processus.
Options d'automatisation
Chargement automatique des inserts
Les robots peuvent sélectionner, orienter et placer des inserts métalliques dans le moule. Une géométrie d'insert répétable et une alimentation fiable sont nécessaires pour une automatisation stable.
Détection de présence et de position
Des capteurs ou des systèmes de vision peuvent confirmer la présence et le positionnement correct des inserts avant la fermeture du moule.
Cela contribue à prévenir :
- cavités vides
- Inserts à double chargement
- Orientation incorrecte
- Dégâts causés par la moisissure
- Produits non liés
Application automatisée d'agent de liaison
La pulvérisation ou la distribution contrôlée permet d'améliorer l'homogénéité du revêtement et de réduire les manipulations manuelles. Le système doit néanmoins assurer le nettoyage, le séchage et l'évacuation des résidus de pulvérisation.
Démoulage automatique
Les robots peuvent retirer les pièces finies et les placer sur des dispositifs de refroidissement, des convoyeurs ou des postes d'inspection.
Les pinces doivent éviter de tirer directement sur une interface collée sensible.
Inspection en ligne
Les lignes de production peuvent intégrer :
- Inspection visuelle
- Pesage du produit
- vérification de présence d'insertion
- Mesure dimensionnelle
- Détection de métaux
- Marquage
- Systèmes de traçabilité
L'automatisation doit répondre à un besoin de production identifié plutôt que d'ajouter une complexité inutile.
Informations nécessaires à la configuration de la machine
Les fabricants doivent fournir les informations suivantes avant la sélection de l'équipement :
- Dessin du produit fini
- Données produit 3D disponibles
- type de composé de caoutchouc
- dureté du caoutchouc
- Poids de la pièce
- Volume total de la dose
- dessin d'insert métallique
- Type de métal
- Insérer un poids
- Nombre d'inserts par produit
- Nombre de cavités du moule
- Dimensions du moule
- Surface de moulure projetée
- Procédé d'agent de liaison
- Temps de vulcanisation
- Production requise
- Défauts de moulage actuels
- Méthode de chargement par insertion
- méthode de démoulage
- exigences d'automatisation
- Normes de qualité et d'essai
Des inserts réels, des échantillons de caoutchouc et des moules existants peuvent également être nécessaires pour l'évaluation du processus.
TASU solutions de moulage par injection de caoutchouc Conception d'équipements, d'alimentation, d'injection, de vide et de canaux froids, et développement de procédés de moulage pour les produits en caoutchouc industriels.
Questions fréquemment posées
Une machine de moulage par injection de caoutchouc peut-elle mouler du caoutchouc directement sur du métal ?
Oui. Des inserts métalliques préparés sont placés à l'intérieur du moule avant que le caoutchouc ne soit injecté et vulcanisé autour d'eux.
Quels produits peuvent être fabriqués par moulage par injection de caoutchouc sur métal ?
Les produits courants comprennent des bagues, des supports de moteur, des patins anti-vibrations, des joints collés, des rouleaux, des accouplements, des pieds d'équipement et des roues à noyau métallique.
Pourquoi le caoutchouc se sépare-t-il de l'insert métallique ?
Les causes courantes incluent la présence d'huile ou d'oxydation sur le métal, une préparation de surface inadéquate, une couverture incomplète de l'agent de liaison, une contamination après revêtement et des conditions de vulcanisation incorrectes.
La pression d'injection peut-elle déplacer l'insert métallique ?
Oui. Un débit élevé ou un support de fixation insuffisant peuvent déplacer, faire pivoter ou déformer l'insert pendant le remplissage.
Le vide est-il nécessaire pour le moulage du caoutchouc sur métal ?
Tous les produits ne nécessitent pas le vide. Les pièces comportant des inserts complexes, des cavités profondes ou des conduits d'écoulement fermés sont plus susceptibles de bénéficier d'une élimination d'air assistée par le vide.
Quels composés de caoutchouc peuvent se lier au métal ?
L'EPDM, le NBR, le caoutchouc naturel, le CR, le HNBR, le FKM et d'autres composés peuvent être utilisés. La compatibilité dépend de la formulation complète du caoutchouc, de la préparation du métal et du système de collage.
L'agent de liaison doit-il être appliqué manuellement ou automatiquement ?
Les deux méthodes sont possibles. Le choix approprié dépend de la géométrie de l'insert, des exigences de revêtement, du volume de production et des objectifs de régularité.
Comment réduire la variation de collage d'une cavité à l'autre ?
Vérifiez l'équilibre des canaux d'alimentation, la température du moule, la ventilation, les dimensions des inserts, la consistance du revêtement et le positionnement des inserts dans chaque cavité.
Les moules à compression existants peuvent-ils être utilisés sur une machine à injection ?
Certains moules peuvent être adaptés, tandis que d'autres nécessitent des modifications au niveau des canaux d'alimentation, des points d'injection, des évents ou des systèmes de rétention des inserts. Le moule doit être évalué avant le choix de la machine.
Quelle orientation de machine est la meilleure pour les plaquettes métalliques ?
Les machines verticales facilitent souvent le positionnement manuel des inserts, tandis que les machines horizontales s'intègrent efficacement à certaines lignes automatisées. La structure du moule et le sens de chargement doivent guider le choix.
Les canaux froids peuvent-ils être utilisés pour les produits caoutchouc-métal ?
Oui, lorsque le composé et la conception du moule sont appropriés. Les canaux froids permettent de réduire les déchets de canaux vulcanisés lors de la production en grande série.
Quelles informations sont nécessaires pour obtenir un devis pour une machine ?
Fournir les dessins du produit et de l'insert, le type de caoutchouc, le poids de la pièce, le nombre de cavités, la taille du moule, le temps de durcissement, l'objectif de production et le niveau d'automatisation requis.
Conclusion
Le moulage par injection caoutchouc-métal combine la préparation du composé, le traitement du métal, le positionnement de l'insert, le remplissage du moule, la vulcanisation et la formation de la liaison au sein d'un système de production unique et contrôlé. La fiabilité des pièces repose sur des surfaces métalliques propres, une application uniforme de l'agent de liaison, des fixations d'insert sûres, un flux de caoutchouc équilibré et des conditions de vulcanisation stables.
TASU fabrique machines de moulage par injection de caoutchouc entièrement automatiques Pour les bagues, les supports antivibratoires, les joints collés, les rouleaux industriels et autres produits en caoutchouc-métal. Afin d'évaluer vos inserts, la structure de votre moule, le composé et vos exigences de production, contacter TASU.
