


Les isolateurs composites associent un noyau isolant, des embouts métalliques et un boîtier en caoutchouc silicone moulé. Leurs longues sections, leurs interfaces étroites et leurs longs trajets d'écoulement exigent une préparation des matériaux stable, une injection contrôlée et une purge d'air fiable.
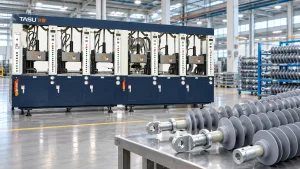
Un dédié Machine de moulage par injection de caoutchouc pour isolateurs composites La machine injecte du caoutchouc silicone HTV préparé autour de la tige en PRV et des composants associés. Elle doit répartir le composé uniformément sur le profil de l'isolateur, sans laisser de vides, de zones incomplètes ou de zones fragiles autour du noyau.
La réussite de la production ne dépend pas uniquement de la pression d'injection. L'état du composé, la préparation de la barre en PRV, l'alignement du moule, la position de l'entrée, le niveau de vide, la répartition de la température et le temps de vulcanisation doivent être contrôlés simultanément.
TASU développe machines de moulage par injection de caoutchouc avec des commandes programmables d'alimentation, de vide, d'injection et de durcissement pour isolateurs composites et autres produits techniques en caoutchouc.
Qu'est-ce qu'un isolateur composite ?
Un isolateur composite, également appelé isolateur polymère, utilise différents matériaux pour remplir des fonctions électriques, mécaniques et environnementales.
Ses principaux composants comprennent généralement :
- tige centrale en PRF
- boîtier en caoutchouc silicone
- Le caoutchouc silicone se détache
- Embouts métalliques
- Structures d'étanchéité ou d'interface
La tige en PRV supporte la charge mécanique. Des raccords métalliques relient l'isolateur au système électrique, tandis que le boîtier en caoutchouc silicone moulé protège le noyau et forme le profil de ligne de fuite requis.
Le caoutchouc silicone est couramment choisi pour le boîtier extérieur car il offre une isolation électrique, une résistance aux intempéries et une grande flexibilité. Les propriétés exactes du composé dépendent de sa formulation et de la norme produit requise.
Isolateurs composites produits par moulage par injection de caoutchouc
L'équipement d'injection de caoutchouc peut être configuré pour plusieurs conceptions d'isolateurs composites.
isolateurs de suspension
Les isolateurs de suspension sont utilisés sur les lignes aériennes de transport et de distribution d'énergie. Leur structure à tige allongée et leurs structures à recouvrements répétés nécessitent un revêtement uniforme en caoutchouc le long de l'âme.
isolateurs de tension
Les isolateurs de tension supportent des charges mécaniques aux points de changement de direction ou d'extrémité des conducteurs. La liaison et l'étanchéité autour des interfaces de raccordement requièrent une attention particulière.
isolateurs de poteaux de ligne
La conception des poteaux de ligne permet de maintenir les conducteurs en position fixe. Les dimensions du produit, la disposition des conducteurs et les structures de montage varient selon le niveau de tension et la conception du système.
isolateurs de poteau de station
Les isolateurs de poteaux sont utilisés dans les sous-stations et les équipements électriques. Les produits de plus grande taille peuvent nécessiter un volume d'injection plus important, des moules plus longs et des systèmes de manutention spécialisés.
isolateurs ferroviaires
Les systèmes d'électrification ferroviaire utilisent des isolateurs composites aux dimensions et structures de montage spécifiques à chaque application. Les équipements de production doivent être adaptés à la longueur du produit, à la configuration du moule et au rendement requis.
Boîtiers de parafoudre
Des boîtiers en caoutchouc silicone peuvent également être moulés autour des noyaux ou ensembles de parafoudres. Les composants internes doivent rester correctement positionnés lors de la fermeture du moule et de l'injection.
Tiges isolantes et composants électriques
Les mêmes principes de moulage peuvent être appliqués aux tiges recouvertes de silicone, aux connecteurs électriques et autres composants d'isolation composites.
Pourquoi utilise-t-on le moulage par injection pour les isolateurs composites ?
Revêtement uniforme en caoutchouc de silicone
La pression d'injection déplace le caoutchouc de silicone préparé autour de la tige en PRV et dans les cavités. Le remplissage contrôlé assure une couverture uniforme du produit.
Formation de profils complexes de hangar
Les moules pour isolateurs composites présentent des reliefs répétés, des bords fins et de longs canaux d'écoulement. Le moulage par injection permet de reproduire ces détails lorsque les points d'injection, les canaux d'alimentation et les évents sont correctement conçus.
Préparation de tir reproductible
L'alimentation et le dosage automatiques assurent une distribution de matériaux plus homogène que les charges préparées manuellement.
Un volume de tir stable est important car un volume insuffisant de matériau peut laisser des hangars incomplets, tandis qu'un volume excessif de matériau augmente les risques de projections et de contamination par les moisissures.
Encapsulation contrôlée de tiges en PRV
Le revêtement en caoutchouc doit recouvrir la surface de la tige prévue à cet effet sans laisser de zones exposées ni de vides internes.
Le centrage de la tige et l'alignement du moule déterminent si l'épaisseur du silicone reste constante sur toute la circonférence.
Automatisation de la production
Les équipements modernes peuvent coordonner :
- Alimentation composée
- Mesure de la dose
- Fermeture du moule
- Passer l'aspirateur
- Injection
- Vulcanisation
- Ouverture du moule
- Retrait du produit
L'automatisation réduit la dépendance au chronométrage manuel et permet d'obtenir des enregistrements de production reproductibles.
Production multi-stations
Les longs cycles de vulcanisation peuvent limiter la production lorsqu'une seule unité d'injection alimente un seul moule. Les équipements multi-stations permettent à différents moules de passer simultanément par les étapes d'injection, de vulcanisation, d'ouverture et de déchargement.
La capacité de production réelle dépend de la taille du produit, du volume d'injection, du nombre de moules, du temps de durcissement et des exigences de manutention.
Caoutchouc silicone HTV pour le moulage d'isolateurs composites
Le caoutchouc silicone vulcanisable à haute température est couramment utilisé pour les boîtiers d'isolateurs composites moulés.
Contrairement aux matériaux thermoplastiques, le silicone HTV ne fond pas simplement pour se solidifier. Le composé est ramolli et plastifié avant d'être injecté dans un moule chauffé, où il subit une vulcanisation irréversible.
Les caractéristiques importantes de ce composé comprennent :
- Viscosité
- Sécurité contre les brûlures
- Comportement de guérison
- propriétés d'écoulement
- Répartition du produit de remplissage
- Conditions de stockage
- Cohérence du lot
- Propriétés électriques requises
- Propriétés mécaniques requises
Les réglages de la machine doivent être définis en fonction du composé de production. Différentes formulations de silicone peuvent nécessiter des températures de cylindre, des vitesses de vis, des profils d'injection et des conditions de polymérisation différents.
Le guide de plastification du caoutchouc dans le moulage par injection explique comment l'alimentation, le cisaillement, la température et le temps de séjour affectent l'état du composé.
Procédé de fabrication d'isolateurs composites
1. Inspection des barres en PRV
La tige centrale doit être inspectée avant le moulage.
Les vérifications peuvent inclure :
- Diamètre
- Rectitude
- État de surface
- Longueur
- Propreté
- Dommages visibles
- Préparation finale
- Compatibilité avec le dispositif de moulage
Une tige tordue ou de dimensions irrégulières peut être difficile à centrer dans le moule.
2. Assemblage de l'embout
Les embouts métalliques sont installés conformément à la conception et au processus d'assemblage du produit approuvés.
L'assemblage doit être vérifié pour :
- Longueur totale
- Alignement
- Concentricité
- condition de connexion
- Propreté des surfaces
- Position par rapport au moule
La structure de fixation ne doit pas entraver la fermeture du moule ni l'écoulement du silicone.
3. Préparation de la surface
Les zones de collage de la tige en PRF et des composants associés sont nettoyées et préparées conformément au processus de fabrication validé.
L'huile, la poussière, l'humidité et les contaminants liés à la manipulation peuvent affecter l'interface entre le boîtier en silicone et le noyau.
Les tiges préparées doivent être protégées de toute contamination avant le chargement.
4. Positionnement central
L'ensemble de tiges est chargé dans le moule et soutenu par des structures de positionnement dédiées.
Les installations doivent :
- Centrer la tige
- Éviter de se plier
- Position axiale de contrôle
- Résister aux forces d'injection
- Évitez d'endommager les surfaces préparées.
- Permis de démolition fiable
Les produits longs peuvent nécessiter plusieurs points de support pour éviter toute déformation.
5. Fermeture de moisissure
Le moule se referme autour de l'ensemble central. La vitesse et la force de fermeture doivent être contrôlées afin de protéger la tige, les raccords et les composants du moule.
Des capteurs ou des contrôles mécaniques peuvent être utilisés pour confirmer le positionnement correct du produit avant le serrage complet.
6. Aspiration et élimination de l'air
De l'air reste emprisonné dans chaque cavité vide du moule. La tige en PRV et la géométrie répétitive des moules créent des zones supplémentaires où l'air peut se retrouver piégé.
Le vide élimine l'air avant l'injection et permet au caoutchouc de silicone d'atteindre des zones étroites autour du noyau.
TASU guide de la machine de moulage sous vide du caoutchouc explique comment l'étanchéité du moule, le temps d'évacuation et le niveau de vide influencent la qualité du remplissage.
7. Injection de caoutchouc silicone
Le caoutchouc silicone HTV plastifié est injecté par le système de canaux et de points d'injection.
L'injection peut utiliser plusieurs étapes de pression et de vitesse pour :
- Remplissez le couloir principal
- Répartir le matériau le long du produit
- Former les cavités de l'abri
- Protéger la position centrale
- Réduisez la compression d'air en fin de remplissage.
Le profil correct dépend de la longueur du moule, de la disposition des points d'injection, du volume d'injection et de la viscosité du composé.
8. Vulcanisation
La chaleur du moule permet de durcir le caoutchouc de silicone autour du noyau.
La température doit rester suffisamment uniforme dans tout le moule. Des zones froides peuvent entraîner un durcissement incomplet, tandis que des températures locales excessives peuvent provoquer un durcissement prématuré lors du remplissage.
9. Ouverture du moule et démoulage
Après vulcanisation, le moule s'ouvre et l'isolateur composite est retiré.
Les produits longs nécessitent un support contrôlé lors de leur retrait afin d'éviter de les plier, de les tordre ou d'endommager les bords fins de l'abri.
10. Inspection et essais
Les produits finis sont inspectés conformément au plan qualité du fabricant et aux exigences applicables aux produits.
L'inspection peut comprendre :
- Dimensions générales
- Géométrie de l'abri
- État de surface
- Flash
- Zones centrales exposées
- Vides ou bulles
- Épaisseur du boîtier
- Condition d'interface
- Alignement des extrémités
Les essais électriques et mécaniques doivent être conformes aux spécifications du client ou aux normes industrielles applicables.
Exigences relatives aux machines pour la production d'isolateurs composites
Capacité d'injection suffisante
La capacité d'injection doit couvrir le boîtier en caoutchouc silicone, le volume du canal d'injection et la marge de traitement requise.
Le choix de la machine doit se baser sur le volume moulé réel plutôt que sur la seule longueur de l'isolateur.
Une unité d'injection surdimensionnée peut augmenter le temps de séjour du produit. Une capacité insuffisante peut nécessiter plusieurs étapes d'injection ou empêcher un remplissage complet.
Pression d'injection stable
Les longues distances d'écoulement et les déversements répétés génèrent une résistance importante. Le système d'injection doit assurer un mouvement contrôlé du matériau tout au long de la phase de remplissage.
Une pression maximale élevée ne garantit pas à elle seule de bons résultats. Il convient également d'évaluer les restrictions au niveau de la buse, du canal d'écoulement, de l'orifice d'entrée et de la cavité.
Vitesse d'injection programmable
La régulation de vitesse à plusieurs niveaux permet de gérer le flux de matière à travers les différentes parties du moule.
Un profil type peut utiliser :
- Remplissage contrôlé du canal
- Distribution plus rapide à travers le logement principal
- Vitesse réduite dans les sections de hangar minces
- Un remplissage final plus lent pour faciliter l'évacuation de l'air.
Des tests à court terme peuvent révéler comment le silicone circule dans le moule et où l'air se retrouve piégé.
Le guide de pression et de vitesse pour le moulage par injection de caoutchouc propose une méthode de configuration structurée.
Système de vide fiable
Une machine de moulage par injection d'isolants composites doit coordonner la fermeture du moule, la mise sous vide et l'injection.
Les principaux composants d'un système de vide comprennent :
- Pompe à vide
- réservoir à vide
- vannes de régulation
- Capteurs de vide
- composants d'étanchéité du moule
- tuyaux de raccordement
- Temporisation programmable
- Alarmes de fuite
Une pompe plus grosse ne peut pas compenser des joints endommagés ou des canaux d'évacuation mal conçus.
Chauffage uniforme du moule
Les moules longs nécessitent une répartition homogène de la température sur toute la surface du produit.
Un chauffage inégal peut entraîner :
- différents taux de guérison
- variation locale de la viscosité
- Remplissage incomplet
- Incohérence de surface
- Démoulage difficile
- Déformation du produit
Des zones de chauffage indépendantes permettent aux opérateurs de surveiller et de régler différentes sections du moule.
Plastification contrôlée
Le silicone HTV doit devenir suffisamment souple et uniforme pour l'injection sans commencer un durcissement important à l'intérieur du canon.
Les contrôles importants comprennent :
- Dimensions de l'alimentation
- vitesse de vis
- Température du fût
- Contre-pression
- Temps de plastification
- taille du plan
- temps de séjour du matériau
L'alimentation FIFO permet de rendre la séquence des matériaux plus prévisible lors d'une production continue.
Structure de serrage stable
Le système de serrage doit maintenir le long moule bien fermé pendant l'injection et la vulcanisation.
Un serrage insuffisant ou un support de moule inégal peuvent entraîner :
- Flash
- Séparation du moule
- Épaisseur de la couche de fond irrégulière
- Déplacement du noyau
- Usure prématurée du moule
La force de serrage doit être évaluée conjointement avec la surface de la cavité projetée, la surface du canal d'alimentation et la pression d'injection.
Support et alignement des moules longs
Les moules pour isolateurs composites peuvent être plus longs que ceux utilisés pour les petites pièces en caoutchouc. Les plateaux de la machine et les structures de support du moule doivent rester alignés tout au long des cycles répétés de chauffage et de serrage.
Coordination multi-stations
Une unité d'injection mobile peut desservir plusieurs postes de moulage. Pendant qu'un moule est en cours d'injection, les autres postes peuvent poursuivre la vulcanisation, l'ouverture ou le déchargement.
Cette configuration permet d'améliorer l'utilisation des équipements lorsque le temps de durcissement est beaucoup plus long que le temps d'injection.
TASU systèmes de moulage par injection de produits en caoutchouc Inclure des configurations multi-stations pour différents produits en caoutchouc moulé.
Conception de moules pour isolateurs composites
Mise en page du coureur
La conception du canal d'alimentation détermine comment le silicone atteint les différentes zones de la longue cavité.
Le système doit minimiser les pertes de pression excessives tout en répartissant la matière de façon prévisible dans le produit.
Position de la porte
Influence de la position de la porte :
- Instructions de remplissage
- Emplacement de la ligne de soudure
- Mouvement de l'air
- répartition de la pression
- Chargement du noyau
- Travaux de dépose de portail
- Aspect de surface
Un mauvais positionnement de la porte peut diriger une force matérielle excessive contre la tige en PRF ou emprisonner de l'air dans des sections éloignées du hangar.
Alignement des cavités
Les parties supérieure et inférieure du moule doivent être alignées avec précision afin de maintenir une géométrie de logement et de hangar cohérente.
Les composants d'alignement doivent être inspectés afin de détecter toute usure dans le cadre de la maintenance préventive.
Structure de centrage de tige
Le système de centrage doit maintenir la tige en PRV dans la position prévue sans laisser de marques inacceptables ni interférer avec le revêtement en caoutchouc.
L'usure des dispositifs de fixation peut progressivement entraîner une variation d'épaisseur du boîtier, même lorsque les réglages de la machine restent inchangés.
Ventilation des moisissures
Les évents permettent l'évacuation de l'air et des gaz déplacés lors du remplissage.
Une ventilation par isolateur composite peut être nécessaire à proximité de :
- Bords de l'abri
- Emplacements de fin de flux
- interfaces de tiges
- Embouts
- Jonctions à front de flux
- Sections de cavité distantes
Des conduits d'aération obstrués peuvent provoquer des brûlures, des bulles et une mue incomplète.
Le guide de ventilation des moules en caoutchouc Ce document décrit plus en détail l'emplacement et l'entretien des conduits de ventilation.
Isolation thermique
L'isolation entre les sections chaudes du moule et les zones de canaux à température contrôlée contribue à maintenir la barrière thermique prévue.
Une mauvaise isolation peut entraîner un durcissement prématuré à l'intérieur des portes ou des canaux de guidage.
Structure de démoulage
Les moules minces peuvent se déchirer ou se déformer lors du démoulage. Les surfaces de moulage, la séquence d'ouverture et les dispositifs de support du produit doivent être conçus en fonction du profil réel de l'isolateur.
Systèmes à canaux froids pour le moulage d'isolateurs
Les patins en caoutchouc classiques durcissent avec le produit et doivent être retirés après chaque cycle.
Un système de canaux froids en caoutchouc maintient le matériau à l'intérieur du canal à une température inférieure à sa condition de vulcanisation pendant que le composé à l'intérieur de la cavité durcit.
Les avantages potentiels comprennent :
- Réduction des déchets de canaux durcis
- Consommation de matériaux réduite
- Moins de travail d'élimination des canaux
- Exigence de tir efficace plus réduite
- Amélioration de l'automatisation de la production
Les canaux froids nécessitent un contrôle précis de la température. Des points chauds localisés ou une isolation insuffisante peuvent entraîner un durcissement prématuré et un blocage des canaux.
L'intégralité Guide du système de canaux froids en caoutchouc explique l'équilibrage du flux d'air, l'isolation et le contrôle du processus.
Défauts courants de moulage des isolateurs composites
| Défaut | Causes possibles | Vérifications recommandées |
|---|---|---|
| Abri de jardin inachevé | Injection insuffisante, entrée d'air restreinte ou durcissement prématuré | Vérifier le volume de tir, l'état du matériel et le coureur |
| bulle d'air | Mauvaise aspiration, fuite ou évent obstrué | Inspectez les joints, le niveau de vide et l'état de la ventilation. |
| marque de brûlure | Air comprimé ou vitesse de remplissage finale excessive | Nettoyer les orifices de ventilation et ajuster l'étape d'injection finale |
| Flash excessif | Pression élevée, serrage insuffisant ou mauvais ajustement du moule | Examiner la pression, le serrage et les surfaces de séparation |
| Tige en PRV exposée | Déplacement du noyau ou remplissage incomplet | Vérifier les dispositifs de centrage et le flux de matériaux |
| Épaisseur de logement inégale | Tige tordue, fixation usée ou défaut d'alignement du moule | Vérifier la rectitude de la tige et l'alignement du moule |
| marque d'écoulement de surface | Plastification instable ou profil de vitesse inadapté | Vérifier l'état du matériau et la vitesse d'injection |
| Interface centrale faible | Contamination, air emprisonné ou préparation inadéquate | Vérifier le nettoyage, la préparation et l'aspiration |
| Déchirure de l'abri | Démoulage insuffisant ou durcissement insuffisant | Examiner l'état de la guérison et la méthode d'élimination |
| Sous-cuisson locale | Température de moisissure inégale ou temps insuffisant | Mesurer la distribution de température |
| Blocage de la porte | Composé durci prématurément | Vérifier la température du collecteur et le temps de séjour |
| Poids variable du produit | Incohérence d'alimentation ou de dosage | Inspecter l'alimentation, la plastification et le dosage |
Il convient de rechercher les défauts tout au long du processus. L'augmentation de la pression d'injection peut masquer temporairement un problème de remplissage tout en augmentant les bavures ou le déplacement du noyau.
Le guide de dépannage du moulage par injection de caoutchouc effectue des contrôles supplémentaires pour les injections incomplètes, les bulles, les bavures et les problèmes de durcissement.
Prévenir les poches d'air autour de la tige en PRV
Les bulles d'air figurent parmi les risques de moulage les plus importants car la tige de noyau divise le flux de matière et crée des zones d'interface étroites.
Une prévention efficace peut impliquer :
- Emplacement correct de la porte
- Chaînes de coureurs équilibrées
- Nettoyer les conduits d'aération anti-moisissures
- Étanchéité fiable du moule
- Temps d'évacuation adéquat
- Niveau de vide surveillé
- Vitesse d'injection initiale contrôlée
- Vitesse de remplissage finale réduite
- viscosité du composé stable
- centrage correct de la tige
Le vide et la ventilation fonctionnent de concert. Le vide élimine l'air avant l'injection, tandis que les évents permettent l'évacuation de l'air et des gaz en mouvement pendant le remplissage.
Surveillance et traçabilité des processus
La production d'isolateurs composites bénéficie de l'enregistrement des valeurs réelles du processus au lieu de se fier uniquement aux paramètres machine enregistrés.
Les documents utiles comprennent :
- Lot composé
- lot de barres en PRF
- Volume de tir
- Temps de plastification
- Temps d'injection
- Pression d'injection maximale
- Vitesse d'injection réelle
- niveau de vide
- Temps d'évacuation
- températures de la zone de moisissure
- Temps de vulcanisation
- Poids du produit
- Station de moulage
- Motif de rejet
Des courbes de pression stables peuvent indiquer une préparation du matériau et un remplissage de la cavité reproductibles. Des variations progressives peuvent révéler un blocage de l'évent, une variation de viscosité, une restriction de l'orifice d'injection ou une usure du dispositif.
Le guide de surveillance du processus de moulage par injection de caoutchouc explique comment les données relatives à la pression, au temps, à la température et au produit peuvent être analysées conjointement.
Contrôle de la qualité des isolateurs composites moulés
Inspection visuelle
Inspectez les logements et les remises pour vérifier :
- Bulles
- Brûlures
- Larmes
- marques d'écoulement
- Contamination
- Flash
- Zones incomplètes
- matériau de noyau exposé
Inspection dimensionnelle
Les dimensions critiques peuvent inclure :
- Longueur totale
- Diamètre du boîtier
- Diamètre de l'abri
- espacement des abris
- Épaisseur du boîtier
- Position d'extrémité
- rectitude du produit
Inspection de l'interface
L'interface entre le boîtier en silicone et la tige en PRV doit être évaluée conformément au plan de fabrication et d'inspection approuvé.
Un simple examen visuel peut ne pas révéler les cavités internes.
Essais mécaniques et électriques
Les exigences en matière de tests dépendent de la conception du produit, des exigences du client et des normes applicables. Les fabricants doivent utiliser des méthodes validées plutôt qu'un test général unique appliqué à tous les isolateurs composites.
Traçabilité des lots
Les dossiers de production doivent associer chaque lot fini à :
- Composé de silicone
- tiges de carottage
- Embouts
- Moule
- Machine
- Paramètres du processus
- Résultats de l'inspection
- Opérateur ou quart de production
La traçabilité permet d'isoler la plage de production concernée si un problème de matériau ou de processus est découvert ultérieurement.
Amélioration de l'efficacité de la production d'isolateurs composites
Équilibre d'injection et temps de durcissement
L'injection ne représente généralement qu'une partie du cycle de moulage total. La vulcanisation peut demeurer l'étape la plus chronophage.
Les configurations multi-stations permettent au système d'injection de desservir un autre moule pendant que les produits précédemment remplis continuent de durcir.
Préparation standardisée des tiges
Une préparation homogène du noyau réduit les variations avant le début du cycle de moulage.
Les procédures documentées doivent couvrir le nettoyage, la manutention, le stockage et le chargement.
Surveiller le niveau de vide réel
L'utilisation d'un temps d'évacuation fixe seul peut ne pas permettre de détecter les fuites. Le contrôle du niveau de vide atteint fournit de meilleures informations sur l'étanchéité du moule et l'état du système.
Entretenir les conduits d'aération et les grilles
Les orifices obstrués et les points de vulcanisation incomplets augmentent la résistance au remplissage. Un nettoyage régulier contribue à préserver les paramètres de procédé validés.
Réduire les délais de démoulage
Les produits longs doivent disposer d'une méthode de retrait définie et de supports adaptés. Une manutention improvisée augmente le temps de cycle et le risque d'endommagement du produit.
Contrôler les interruptions de production
Le composé restant à l'intérieur d'un système d'injection chauffé lors d'un arrêt prolongé peut changer de viscosité ou brûler.
Les procédures de redémarrage et d'arrêt doivent définir comment le système est effacé et remis en production stable.
Le guide de optimisation du temps de cycle du moulage par injection de caoutchouc couvre le durcissement, la manipulation et les goulots d'étranglement liés au moulage.
Informations nécessaires avant de choisir la machine
Les fabricants d'isolateurs composites doivent fournir :
- Dessin du produit
- Type d'isolateur
- Longueur totale du produit
- Dimensions et espacement de l'abri
- diamètre de la tige en PRF
- Dimensions des extrémités
- Composé de caoutchouc silicone
- poids du boîtier en caoutchouc
- Volume de coureur
- Volume de dose requis
- Dimensions du moule
- disposition des portes
- Nombre de cavités du moule
- Temps de vulcanisation
- Résultat cible
- Exigences de qualité applicables
- Historique des défauts actuels
- Informations sur les moisissures existantes
- exigences d'automatisation
- Espaces industriels disponibles
Fournir le dessin du moule et les données réelles du composé permet d'évaluer conjointement la machine, le moule et le procédé.
TASU fournit des services intégrés solutions de moulage par injection de caoutchouc couvrant la configuration des équipements, l'alimentation en composés, le contrôle du vide, les canaux froids, la structure du moule et l'automatisation de la production.
Questions fréquemment posées
Quel type de caoutchouc est utilisé pour les boîtiers d'isolateurs composites ?
Le caoutchouc silicone HTV est couramment utilisé. Sa formulation exacte doit répondre aux exigences électriques, mécaniques, environnementales et de moulage du produit.
Une machine d'injection de caoutchouc standard peut-elle produire des isolateurs composites ?
La machine doit disposer d'une capacité d'injection, d'un espace de moule, d'un système de contrôle de la température et d'une capacité de mise sous vide adaptés, ainsi que d'un support pour le moule long et le noyau en PRV. L'équipement standard peut nécessiter une configuration spécifique à l'application.
Pourquoi le vide est-il important dans le moulage des isolateurs composites ?
La géométrie de la tige et de la coquille peut emprisonner de l'air lors du remplissage. Le vide réduit la quantité d'air à l'intérieur du moule fermé avant l'injection.
Quelles sont les causes des décollements incomplets du caoutchouc silicone ?
Les causes courantes incluent un volume d'injection insuffisant, des vannes restreintes, des évents obstrués, un faible débit de matériau ou un durcissement prématuré.
Pourquoi des bulles apparaissent-elles autour de la tige en PRV ?
Les causes possibles incluent les fuites de moisissures, un vide insuffisant, l'humidité emprisonnée, des surfaces contaminées ou un mauvais positionnement des conduits de ventilation.
Une pression d'injection élevée peut-elle résoudre le problème du remplissage incomplet ?
Pas à elle seule. Avant d'augmenter la pression, il convient de vérifier les restrictions d'écoulement, la mauvaise plastification, les évents obstrués et le durcissement prématuré.
Comment la tige en PRV est-elle maintenue centrée ?
Le moule utilise des dispositifs de positionnement et de support spécifiques. L'usure de ces dispositifs, des dimensions de tige incorrectes ou la flexion des tiges peuvent entraîner une épaisseur de boîtier irrégulière.
Un canal d'alimentation froid peut-il réduire les déchets de silicone ?
Oui. Un canal froid correctement conçu peut empêcher la polymérisation du matériau entre les cycles. Son adéquation dépend du composé et de la conception du moule.
Pourquoi une vitesse d'injection multi-étapes est-elle utile ?
Les différentes sections du moule créent une résistance à l'écoulement différente. Le contrôle progressif de la vitesse permet de remplir les longs logements et les alvéoles minces sans compression d'air excessive ni déplacement du noyau.
Une seule unité d'injection peut-elle alimenter plusieurs moules d'isolateurs ?
Oui. Un système d'injection mobile peut fonctionner avec plusieurs stations lorsque la machine et la séquence de production sont conçues pour cette configuration.
Qu’est-ce qui détermine le temps de cycle d’un isolateur composite ?
Les principaux facteurs comprennent la préparation du moulage, la mise sous vide, l'injection, la vulcanisation, l'ouverture du moule, le démoulage et le nettoyage du moule.
Quelles informations sont nécessaires pour un devis de machine ?
Fournir les dessins du produit et du moule, le type de composé, le poids de l'injection, le diamètre de la tige, les dimensions du moule, le temps de durcissement, le rendement cible et l'automatisation requise.
Conclusion
Le moulage d'isolateurs composites exige une plastification silicone homogène, un positionnement précis du noyau, un flux de matière équilibré, une élimination fiable de l'air et une vulcanisation uniforme. La machine doit être compatible avec la géométrie complète du produit et ne pas être choisie uniquement en fonction de sa force de fermeture ou de son volume d'injection maximal.
TASU fabrique machines de moulage par injection de caoutchouc isolant composite avec des commandes programmables d'injection, de vide, de température et de production multi-stations. Pour évaluer votre dessin d'isolateur, votre composé de silicone HTV, votre moule et vos besoins de production, contacter TASU.
