


Le temps de cycle du moulage par injection de caoutchouc influe directement sur le rendement de la machine, les besoins en main-d'œuvre, la consommation d'énergie et le coût par pièce. Réduire de quelques secondes un processus stable à haut volume peut générer des gains de production significatifs, mais raccourcir une étape sans évaluer la qualité du produit peut augmenter les rebuts, les bavures, le durcissement incomplet ou les temps d'arrêt machine.
Le cycle complet comprend bien plus que l'injection et la vulcanisation. L'alimentation en matière, la plastification, la préparation de l'injection, la fermeture du moule, la mise sous vide, le remplissage, la polymérisation, l'ouverture du moule, le démoulage et le nettoyage du moule contribuent tous au temps de production effectif.
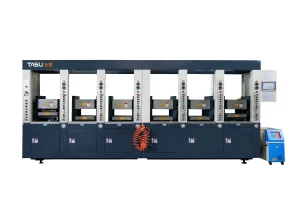
Certaines opérations s'enchaînent de manière séquentielle, tandis que d'autres peuvent se chevaucher. Par exemple, l'unité d'injection peut préparer la prochaine injection pendant qu'un moule précédemment injecté termine sa vulcanisation. Les équipements multi-stations permettent de réduire davantage les temps d'attente en autorisant une seule unité d'injection à alimenter plusieurs moules à différentes étapes du cycle de production.
Une optimisation efficace commence donc par la mesure de chaque étape et l'identification du véritable goulot d'étranglement.
TASU fabrique machines de moulage par injection de caoutchouc avec des commandes programmables d'alimentation, d'injection, de vide, de vulcanisation et multi-stations pour différents produits en caoutchouc et exigences de production.
Quel est le temps de cycle du moulage par injection du caoutchouc ?
Le temps de cycle du moulage par injection de caoutchouc est la période nécessaire pour achever un cycle de production et commencer le cycle suivant, qui peut être répété.
Un cycle typique peut comprendre :
- Alimentation en caoutchouc
- Plastification composée
- Mesure de la dose
- Préparation des moules
- Insérer le chargement
- Fermeture et serrage du moule
- Évacuation par aspiration
- Injection de caoutchouc
- Maintien de la pression
- Vulcanisation
- Ouverture du moule
- Éjection ou retrait du produit
- Retrait du flash ou du coureur
- Nettoyage des moisissures
- Préparation pour le prochain cycle
Le cycle doit être mesuré dans des conditions de production normales plutôt qu'à partir d'un essai exceptionnellement rapide.
Le démarrage, le changement de matériau, le nettoyage des moules, la maintenance planifiée et les temps d'arrêt non planifiés doivent être enregistrés séparément lors du calcul de la production journalière.
Pourquoi le temps de cycle est important
Le temps de cycle influe sur plusieurs coûts de production :
- Pièces produites par heure
- Utilisation des machines
- Main-d'œuvre requise par pièce
- Énergie consommée par lot de production
- Capacité de livraison
- Inventaire des travaux en cours
- Disponibilité des moules
- Coût par composant moulé
Un cycle plus court n'est avantageux que si la qualité du produit reste acceptable.
Un réglage agressif qui crée davantage de points courts, de bavures, de vides internes ou de produits insuffisamment polymérisés peut réduire le cycle machine affiché tout en augmentant le coût réel de production.
L'efficacité de la production doit donc être évaluée en utilisant le nombre de pièces acceptées par heure plutôt que le seul nombre de cycles machine.
Étapes typiques du cycle de moulage par injection du caoutchouc
| Étape du cycle | Principales variables | Source courante de retard |
|---|---|---|
| Alimentation en matériaux | Taille de la bande, vitesse d'alimentation et force de serrage du rouleau | Alimentation irrégulière ou interrompue |
| plastification | Vitesse de la vis, température et taille de l'injection | Temps de récupération long |
| Préparation des moules | Nettoyage, agent de démoulage et chargement des inserts | manutention manuelle |
| Fermeture du moule | Course, vitesse et alignement du moule | Mouvement lent inutile |
| Passer l'aspirateur | Étanchéité du moule, capacité de la pompe et niveau cible | Fuite ou temps de vide excessif |
| Injection | Vitesse, pression, viscosité et conception du canal d'alimentation | résistance élevée au débit |
| Vulcanisation | Comportement de polymérisation du composé, température du moule et épaisseur de la pièce | Indemnité de sécurité excessive |
| Ouverture du moule | Coup et vitesse | Mouvement plus long que nécessaire |
| Dépose de pièces | Conception, éjection et automatisation du produit | Démoulage difficile |
| Nettoyage des moisissures | Agent de démoulage, de résidus et de libération | Nettoyage manuel fréquent |
Cette analyse permet d'identifier les changements qui produiront un bénéfice mesurable.
Comment calculer la production
Une estimation de production de base peut être calculée à partir du temps de cycle validé :
Cycles par heure = 3 600 ÷ durée du cycle en secondes
Pour un moule multicavités :
Pièces par heure = cycles par heure × nombre de cavités × rendement de production
Par exemple, un moule à quatre cavités fonctionnant par cycle de 180 secondes a un rendement théorique de :
- 3 600 ÷ 180 = 20 cycles par heure
- 20 × 4 = 80 pièces moulées par heure
Si le rendement du produit accepté est de 95%, la production pratique est approximativement de :
- 80 × 0,95 = 76 pièces acceptées par heure
Cette estimation ne tient pas compte du nettoyage des moules, des changements de matériaux, de la maintenance, des pauses des opérateurs ni des arrêts imprévus. La planification réelle des capacités doit s'appuyer sur les données de production collectées sur un poste complet.
Identifiez le véritable goulot d'étranglement du temps de cycle.
Modifier plusieurs paramètres simultanément rend difficile l'identification du réglage qui a amélioré ou détérioré le processus.
Commencez par noter le temps nécessaire pour chaque étape :
- L'heure du repas
- Temps de plastification
- Temps de préparation du moule
- Heure de fermeture
- Temps d'aspiration
- Temps d'injection
- Temps de vulcanisation
- Heures d'ouverture
- Temps de retrait partiel
- Temps de nettoyage
L'étape la plus longue n'est pas toujours le seul point de blocage.
Une opération courte peut néanmoins engendrer des retards si elle ne peut être combinée avec d'autres actions. Par exemple, une opération de chargement manuel lente peut empêcher la fermeture du moule, même si la machine a déjà préparé l'injection suivante.
L'enregistrement vidéo, les données de cycle de l'automate programmable et les observations de l'opérateur peuvent aider à distinguer le temps machine du temps d'attente manuelle.
Optimisation de l'alimentation en matériaux
L'alimentation stable permet à l'unité d'injection de préparer l'injection suivante sans interruption.
Les retards d'alimentation peuvent être dus à :
- Largeur de la bande de caoutchouc irrégulière
- Épaisseur de bande excessive
- Pliage du matériau
- Glissement du rouleau d'alimentation
- Chaînes de guide bloquées
- Débit d'alimentation incorrect
- Composé froid ou rigide
- Rouleaux usés
- Capteurs d'alimentation peu fiables
La standardisation des dimensions des bandes et de l'état des matériaux permet de réduire les interruptions sans modifier les paramètres d'injection ou de polymérisation.
L'alimentation automatique réduit également la dépendance au timing de l'opérateur lors de la production en continu.
Le guide de TASU sur Système d'alimentation par injection de caoutchouc FIFO explique comment l'alimentation contrôlée permet une préparation répétable des tirs et une production multi-stations.
Réduire le temps de plastification et de préparation des injections
La plastification doit assouplir et homogénéiser le composé sans générer de chaleur de cisaillement excessive ni de durcissement prématuré.
Le temps de plastification est influencé par :
- Conception de vis
- vitesse de vis
- Température du fût
- Viscosité composée
- Dimensions de la bande d'alimentation
- Volume de tir
- Contre-pression
- Capacité de l'unité d'injection
- État de la vis et du canon
Augmenter la vitesse de la vis peut raccourcir le temps de préparation de l'injection, mais une vitesse excessive peut générer une chaleur supplémentaire et réduire le risque de brûlure.
L'augmentation de la température du cylindre peut améliorer l'écoulement du composé, mais une température excessive peut entraîner des changements de viscosité, des particules brûlées ou un blocage de la buse.
L'objectif est de réaliser un tir reproductible dans le cycle de production disponible, et non pas simplement d'obtenir le temps de récupération de vis le plus court possible.
Dans la mesure du possible, la plastification de la pièce suivante doit être effectuée pendant que le moule précédent achève sa vulcanisation. Si la plastification est plus longue que la vulcanisation, l'unité d'injection devient le facteur limitant.
Optimiser la fermeture et l'ouverture du moule
Le déplacement des moules entraîne souvent des temps d'arrêt de production évitables.
Revoir:
- Coup d'ouverture du moule
- Coup de fermeture du moule
- positions de mouvement rapide et lent
- Paramètres de protection contre les moisissures
- Accumulation de pression de serrage
- course d'éjection
- Réponse du dispositif de sécurité
- exigences d'accès de l'opérateur
Le moule ne doit s'ouvrir que suffisamment pour permettre un démoulage sûr, le chargement des inserts et l'inspection.
Une course d'ouverture excessive augmente à chaque cycle sans améliorer la qualité du produit. Cependant, une course trop réduite peut rendre l'accès dangereux ou endommager le produit lors de son retrait.
La fermeture du moule peut souvent être réalisée plus rapidement, suivie d'une phase de protection contrôlée à basse pression en fin de cycle. Cette phase lente doit être suffisamment longue pour protéger le moule sans pour autant allonger inutilement le cycle.
Optimiser le temps d'aspiration
Le moulage sous vide élimine l'air de la cavité fermée avant ou pendant l'injection.
Un temps d'évacuation excessif allonge le cycle sans nécessairement améliorer la qualité du produit. Un temps insuffisant peut emprisonner de l'air et provoquer des bulles, des brûlures ou des injections incomplètes.
La durée du passage sous vide dépend de :
- Volume de la cavité
- Scellage du moule
- Conception des canaux sous vide
- Capacité de la pompe
- Dimensions du tuyau
- Réponse de la vanne
- Niveau de vide requis
- Géométrie du produit
La machine devrait contrôler le niveau de vide réel plutôt que de se fier uniquement à une minuterie fixe.
Si le vide cible ne peut être atteint rapidement, inspectez les joints du moule, les tuyaux, les raccords et les vannes avant d'augmenter le temps d'évacuation.
Réduisez soigneusement le temps d'injection
La vitesse d'injection influence la rapidité avec laquelle la cavité se remplit, mais la vitesse maximale est rarement le réglage approprié pour chaque étape.
Une vitesse excessive peut entraîner :
- Air emprisonné
- marques de brûlure
- Flash
- Insérer le mouvement
- Pression de crête élevée
- chaleur de cisaillement excessive
- Flux de matières instable
Une injection trop lente peut entraîner :
- Durcissement prématuré
- Plans courts
- Lignes de flux visibles
- mauvaise formation de la ligne de soudure
- Détails de surface incomplets
L'injection multi-étapes permet d'améliorer à la fois le temps de remplissage et la qualité :
- Vitesse contrôlée à travers la buse et le canal d'écoulement
- Remplissage plus rapide par la cavité principale
- Vitesse réduite autour des inserts sensibles
- Remplissage final plus lent pour permettre à l'air de s'échapper.
Les tests à courte durée permettent d'identifier les points de transition de vitesse nécessaires.
Le guide de pression et de vitesse pour le moulage par injection de caoutchouc fournit une procédure détaillée d'installation et de dépannage.
Restrictions relatives aux coureurs et aux portes
Des conduits étroits, des vannes sous-dimensionnées et des trajets d'écoulement longs augmentent la perte de pression et le temps de remplissage.
Les signes d'une résistance excessive à l'écoulement comprennent :
- Pression d'injection élevée
- faible vitesse d'injection réelle
- cavités distantes incomplètes
- Augmentation rapide de la pression
- Brûlure du matériau
- Déséquilibre de la cavité
- Blocage fréquent des portes
L'augmentation de la pression peut forcer le matériau à travers un orifice restreint, mais elle peut également créer des bavures et augmenter les contraintes sur le moule.
Le design du tapis roulant et du portail doit correspondre :
- Viscosité composée
- Volume total de la dose
- longueur d'écoulement
- Nombre de cavités
- Épaisseur du produit
- Capacité de l'unité d'injection
- Comportement de brûlure
Les modifications apportées aux moules doivent être validées à l'aide de données réelles sur la qualité et la pression du produit.
Optimiser le temps de vulcanisation
La vulcanisation est souvent l'étape la plus longue du moulage par injection du caoutchouc.
La réduction du temps de durcissement offre un potentiel important de gain de temps de cycle, mais un durcissement insuffisant peut avoir des conséquences sur :
- Dureté
- propriétés de traction
- Kit de compression
- Stabilité dimensionnelle
- Force de liaison
- résistance à la chaleur
- Performances du produit à long terme
Le temps de polymérisation doit être déterminé à l'aide des données de polymérisation du composé, de l'épaisseur du produit, de la température du moule et des tests du produit fini.
Facteurs influençant le temps de vulcanisation
- Formulation de caoutchouc
- Système de durcissement
- Température du moule
- Température du composé après injection
- Épaisseur du produit
- inserts métalliques
- Position de la cavité
- Efficacité du transfert de chaleur
- Propriétés physiques requises
L'augmentation de la température du moule peut raccourcir la vulcanisation, mais elle peut également réduire la sécurité en cas de brûlure, affecter le remplissage et créer un durcissement inégal dans les produits épais.
Évitez les temps de sécurité excessifs
Les paramètres de production prévoient parfois une marge de temps de séchage importante car le procédé initial n'a pas été entièrement validé.
Des essais contrôlés peuvent déterminer si cette allocation est nécessaire.
Réduisez le temps de séchage par petites étapes et vérifiez :
- dureté du produit
- Dimensions
- État de surface
- guérison interne
- force de liaison
- Performances de compression
- Propriétés mécaniques requises
N’approuvez pas une durée de traitement plus courte en vous basant uniquement sur l’apparence extérieure.
Le guide du processus de vulcanisation du caoutchouc explique la relation entre la température, le temps et la réticulation.
Améliorer l'uniformité de la température du moule
Une température inégale du moule peut nécessiter un temps de durcissement plus long afin de garantir que la cavité la plus froide ou la section la plus épaisse atteigne les conditions de durcissement requises.
Les variations de température peuvent être dues à :
- Disposition du radiateur
- Éléments chauffants endommagés
- Mauvaise position du capteur
- Isolation insuffisante
- Contact irrégulier avec la moisissure
- Refroidissement près du bord du moule
- inserts métalliques à froid
- Surfaces d'échange thermique contaminées
Mesurez les températures réelles des moisissures à plusieurs endroits plutôt que de vous fier uniquement à l'affichage du contrôleur.
L'amélioration de l'uniformité peut permettre de réduire le temps de durcissement validé sans augmenter le point de consigne global.
Utiliser la technologie des canaux froids
Un système de canaux froids en caoutchouc maintient le composé à l'intérieur du canal en dessous des conditions de vulcanisation principales pendant que le caoutchouc dans les cavités du moule se vulcanise.
Une technologie de canaux froids correctement conçue peut :
- Réduire les déchets de canaux durcis
- Réduire le travail d'élimination des canaux d'alimentation
- Soutenir la production automatisée
- Améliorer la distribution des matériaux multicavités
- Réduire les étapes de manipulation des moules
- Améliorer l'utilisation des matériaux
Les systèmes à canaux froids nécessitent un contrôle précis de la température des canaux, de l'isolation, de la conception des vannes et des interruptions de production.
Elles ne réduisent pas automatiquement le temps de durcissement chimique à l'intérieur du produit, mais elles peuvent réduire les manipulations secondaires et le temps associé au retrait du matériau durci des canaux d'alimentation.
Pour en savoir plus, consultez le Guide du système de canaux froids en caoutchouc.
Améliorer la ventilation des moisissures
Des orifices de ventilation obstrués ou mal positionnés peuvent ralentir le remplissage du moule et augmenter les taux de rejet.
Une mauvaise ventilation peut entraîner :
- pièges à air
- marques de brûlure
- Plans courts
- Bulles
- Pression d'injection élevée
- Détails de surface incomplets
Les opérateurs peuvent compenser en réduisant la vitesse d'injection ou en allongeant les cycles d'échappement, ce qui augmente le temps de production.
Un emplacement correct des évents et un nettoyage régulier permettent à la moisissure de se développer dans le délai imparti.
Le guide de ventilation des moules en caoutchouc explique l'emplacement des évents, l'identification et l'entretien des pièges à air.
Réduire le temps de dépose des pièces
L'élimination du produit peut devenir le principal goulot d'étranglement une fois l'injection et le durcissement optimisés.
Les facteurs influençant le temps de démoulage sont les suivants :
- Flexibilité du produit
- Contre-découpes
- Texture de la moisissure
- Conception de l'éjecteur
- Insérer la structure
- Flash
- Condition de démoulage
- Accès opérateur
- Température du produit
- Équipement de manutention de pièces
Les améliorations possibles incluent :
- Positions d'éjection optimisées
- Déclenchement assisté par air
- Dispositifs de retrait automatique
- Manipulation de robots
- Accès opérateur amélioré
- course d'ouverture de moule inutile réduite
- Meilleur contrôle du flash
- Dispositifs de chargement d'inserts standardisés
Les modifications apportées lors du démoulage ne doivent pas déformer le produit ni endommager les surfaces d'étanchéité.
Réduisez la fréquence de nettoyage des moisissures
Un nettoyage fréquent interrompt la production et diminue le rendement effectif.
Les causes courantes comprennent :
- Flash entrant dans les conduits d'aération
- Agent de démoulage excessif
- Caoutchouc vulcanisé dans les zones de roulement
- Composé contaminé
- Dimensions de ventilation insuffisantes
- Surfaces de séparation endommagées
- Volume de tir incorrect
Les intervalles de nettoyage doivent être basés sur l'état réel des moisissures et l'évolution des défauts.
Il est plus efficace de prévenir l'accumulation de dépôts que de tenter de raccourcir l'opération de nettoyage une fois la contamination déjà survenue.
Utiliser le moulage par injection de caoutchouc multi-stations
Les équipements multi-stations permettent de réduire le temps d'attente des unités d'injection en séparant l'injection de la vulcanisation.
Au cours d'une séquence de production :
- Un moule reçoit du caoutchouc
- Un autre moule achève son durcissement.
- Un troisième moule s'ouvre
- Une autre station fait l'objet d'un démantèlement partiel.
- L'unité d'injection prépare ou délivre l'injection suivante.
Ce dispositif est particulièrement utile lorsque la vulcanisation prend beaucoup plus de temps que l'injection.
Les avantages peuvent inclure :
- Utilisation accrue des unités d'injection
- Opération de moulage parallèle
- Augmentation du rendement par système d'injection
- Meilleure coordination du temps de séchage
- Temps d'attente réduit entre les prises de vue
- Potentiel d'automatisation accru
Le nombre de stations doit correspondre au temps de durcissement, au temps d'injection, au temps de manipulation des moules, à la capacité d'injection et au rendement requis.
L'ajout de stations sans équilibrer ces facteurs peut créer un nouveau goulot d'étranglement au niveau de l'alimentation, de l'injection ou de l'évacuation du produit.
TASU solutions de moulage par injection de caoutchouc combiner l'alimentation FIFO, l'injection mobile, la conception à canaux froids et le fonctionnement multi-stations.
Production à poste unique vs. production à postes multiples
| Facteur | Machine à poste unique | Machine multi-stations |
|---|---|---|
| Unité d'injection | Dédié à un seul moule | Desservant plusieurs stations de moulage |
| Vulcanisation en attente | L'unité d'injection peut attendre | D'autres moules peuvent être injectés |
| Structure de l'équipement | Plus simple | Plus complexe |
| Coordination de la production | Direct | Nécessite la planification des stations |
| Potentiel d'automatisation | Modéré à élevé | Haut |
| Idéal pour | Production flexible ou en plus petits volumes | Production répétitive en moyenne et grande série |
| Principale limitation | Attendre pendant les longs cycles de séchage | Exigences de planification et d'équipement supérieures |
Le choix approprié dépend du volume de production, du temps de séchage, du nombre de moules, de la gamme de produits et de l'agencement de l'usine.
Automatiser les opérations répétitives
L'automatisation permet de réduire la variabilité des opérations qui dépendent du timing de l'opérateur.
Les domaines potentiels d'automatisation comprennent :
- Alimentation en caoutchouc
- Insérer le chargement
- Mouvement du moule
- Contrôle du vide
- Éjection de pièces
- Suppression de robot
- Transfert par convoyeur
- Inspection visuelle
- Enregistrement des paramètres
L'automatisation doit répondre à une contrainte de production mesurable.
L'installation d'un robot n'améliorera pas la production si la vulcanisation reste le principal goulot d'étranglement et si l'enlèvement du produit se termine avant la fin du durcissement.
Mesurer l'efficacité globale des équipements
Le temps de cycle à lui seul ne reflète pas la performance de production totale.
Les indicateurs utiles comprennent :
- Durée théorique du cycle
- Temps de cycle moyen réel
- Pièces acceptées par heure
- Taux de rejet
- Disponibilité des machines
- Temps d'arrêt planifié
- Temps d'arrêt non planifié
- Fréquence de nettoyage des moisissures
- Déchets matériels
- Heures de travail par lot
Une machine rapide avec des arrêts fréquents peut produire moins de pièces conformes qu'un processus légèrement plus lent mais stable.
Suivre les performances sur des équipes complètes et des lots de production plutôt que de sélectionner le cycle individuel le plus rapide.
Problèmes courants liés au temps de cycle
| Problème | Cause possible | Vérification recommandée |
|---|---|---|
| La plastification retarde le cycle suivant | Récupération lente de la vis ou alimentation instable | Vérifier les bandes d'alimentation, la vitesse de la vis et la température du cylindre |
| Le temps passé sous vide est excessif | Fuite de moisissure ou circuit de vide obstrué | Inspectez les joints, les tuyaux et les vannes. |
| Le temps d'injection augmente | viscosité élevée ou restriction du canal | Examiner la plastification, le canal d'alimentation et la porte |
| Le temps de séchage est plus long que prévu. | température de moisissure basse ou irrégulière | Mesurer les températures réelles du moule |
| L'ouverture du moule prend trop de temps. | Coup d'ouverture excessif | Confirmer l'autorisation de retrait requise |
| Le retrait des pièces est incohérent. | Déclenchement difficile ou conception d'éjection défectueuse | Examiner la surface du moule et l'éjection |
| Le nettoyage interrompt la production | Des orifices de ventilation sont obstrués par des résidus ou des bavures | Vérifiez la taille de l'injection, la profondeur de l'évent et l'ajustement du moule. |
| Machines à plusieurs stations d'attente | Les stations sont mal équilibrées. | Comparer les temps de durcissement, d'injection et de déchargement |
| Le taux de rejet augmente après l'optimisation | Les paramètres ont été modifiés de manière trop brutale. | Retour à la fenêtre de processus validé |
| La production journalière reste faible | Temps d'arrêt hors cycle machine | Enregistrement des arrêts, des changements de production et des retards des opérateurs |
Optimisation du temps de cycle étape par étape
Étape 1 : Établir la base de référence
Enregistrer au moins un cycle de production complet dans des conditions stables.
Mesurer chaque étape du cycle, le taux de production de pièces acceptées, le taux de rejet et le temps d'arrêt.
Étape 2 : Identifier le goulot d’étranglement
Déterminer quelle étape limite le démarrage du cycle de production suivant.
Séparer le temps machine, le temps matériau, le temps moule et le temps opérateur.
Étape 3 : Vérifier les exigences de qualité
Vérifiez les dimensions, les propriétés physiques, le niveau de polymérisation, la qualité de surface et les critères d'inspection avant de modifier les paramètres.
Étape 4 : Modifier une variable
Ajustez un paramètre à la fois afin de pouvoir mesurer son effet.
Étape 5 : Procéder à de petits ajustements
Réduisez le temps ou augmentez la vitesse progressivement. Des changements importants augmentent le risque d'instabilité du processus.
Étape 6 : Valider les cycles consécutifs
Un seul échantillon conforme ne garantit pas la stabilité du processus. Examinez les échantillons successifs dans des conditions de production normales.
Étape 7 : Calculer la sortie acceptée
Comparez le nombre de pièces acceptées par heure avant et après la modification.
Étape 8 : Documenter la fenêtre de processus
Consignez les paramètres normaux et les limites de réglage autorisées pour les opérateurs.
Informations requises pour l'évaluation du temps de cycle
Avant de recommander des modifications d'équipement ou de processus, veuillez fournir :
- type de composé de caoutchouc
- Données sur le durcissement composé et le brûlure
- Dessin du produit
- Poids du produit
- Épaisseur de paroi
- Insérer les informations
- Dimensions du moule
- Nombre de cavités
- Poids du coureur
- Décomposition du cycle actuel
- Temps de séchage actuel
- taux de rejet actuel
- Résultat cible
- Opérateurs disponibles
- exigences d'automatisation
- Plan d'usine
Ces informations permettent de déterminer si l'opportunité principale réside dans la machine, le moule, le composé, le processus de manutention ou l'agencement de la production.
Questions fréquemment posées
Quel est le temps de cycle typique d'un moule d'injection de caoutchouc ?
Il n'existe pas de temps de cycle universel. Celui-ci dépend du composé, de l'épaisseur du produit, de la température du moule, du nombre de cavités, de la méthode d'injection, des exigences de vulcanisation et du niveau d'automatisation.
Quelle étape prend généralement le plus de temps ?
La vulcanisation est souvent l'étape la plus longue, notamment pour les produits en caoutchouc épais. Les goulots d'étranglement réels doivent néanmoins être confirmés à partir des données de production.
Une température de moule plus élevée peut-elle réduire le temps de cycle ?
Une température plus élevée peut accélérer le durcissement, mais elle peut aussi réduire la sécurité en cas de brûlure et affecter les propriétés du remplissage ou du produit. Toute modification nécessite une validation contrôlée.
Peut-on augmenter la vitesse d'injection pour réduire le temps de cycle ?
Oui, dans les limites de la plage de traitement stable du composé et du moule. Une vitesse excessive peut provoquer des bulles d'air, des marques de brûlure, des bavures et un déplacement de l'insert.
Un canal d'alimentation froid permet-il de réduire le temps de séchage ?
Cela ne modifie pas directement les exigences de cuisson du produit moulé. Cela permet de réduire les déchets de canaux de coulée cuits, le travail d'élimination des canaux et les manipulations secondaires.
Comment une machine à plusieurs postes améliore-t-elle la production ?
Elle permet à une seule unité d'injection de desservir plusieurs moules. Un moule peut polymériser pendant qu'un autre est injecté, ouvert ou déchargé.
La plastification peut-elle se produire pendant la vulcanisation ?
Oui. De nombreuses machines de moulage par injection de caoutchouc peuvent préparer la prochaine injection pendant que le produit précédent est en train de durcir, à condition que la configuration de la machine et le composé le permettent.
Pourquoi le taux de rejet a-t-il augmenté après la réduction du temps de cycle ?
Le processus risque de ne plus laisser suffisamment de temps pour le remplissage, l'élimination de l'air, le durcissement ou la préparation d'un matériau stable. Identifiez l'étape qui a été raccourcie et examinez les défauts qui en résultent.
Faut-il mesurer le temps de cycle à partir d'une seule prise de vue rapide ?
Non. Utilisez des cycles stables consécutifs et incluez le temps nécessaire aux opérations de production courantes.
Qu'est-ce qui est le plus important : le temps de cycle ou le rendement ?
Le nombre de produits acceptés par heure est plus utile que le temps de cycle seul car il inclut le nombre de cavités et le rendement de production.
Comment réduire le temps d'enlèvement des pièces ?
Examiner la course d'ouverture du moule, la conception de l'éjecteur, la surface du moule, la géométrie du produit, l'accès de l'opérateur et les options de retrait automatique.
Quelles données doivent être enregistrées lors de l'optimisation ?
Enregistrer les durées des différentes étapes du cycle, les températures, la pression d'injection, la récupération de la vis, le poids du produit, les résultats de polymérisation, le taux de rejet et les temps d'arrêt.
Conclusion
Réduire le temps de cycle du moulage par injection du caoutchouc ne se limite pas à augmenter la vitesse de la machine ou à raccourcir la vulcanisation. L'alimentation, la plastification, la mise sous vide, l'injection, le durcissement, le déplacement du moule, le démoulage et le nettoyage doivent être considérés comme un système de production unique.
L'amélioration la plus significative provient de la suppression du goulot d'étranglement tout en maintenant une plage de processus validée. Le nombre de pièces acceptées par heure, la qualité des produits et les temps d'arrêt constituent des indicateurs de réussite plus fiables que le cycle individuel le plus rapide.
Les systèmes à canaux froids, l'alimentation FIFO, le contrôle d'injection programmable, la manutention automatisée et la production multi-stations peuvent améliorer l'efficacité lorsqu'ils sont adaptés au composé, au moule et à l'objectif de production.
TASU fabrique machines de moulage de caoutchouc automatiques et des systèmes de production multi-stations pour la chaussure, l'automobile et les produits en caoutchouc industriels. Pour évaluer le temps de cycle, la configuration du moule, la capacité d'injection et les exigences d'automatisation, contacter TASU.
