


Dans le domaine de la fabrication de produits en caoutchouc et en plastique, le moulage par transfert constitue un procédé essentiel, faisant le lien entre le moulage par compression traditionnel et le moulage par injection moderne. Il occupe une place irremplaçable, notamment pour la mise en forme des matériaux thermodurcissables et l'encapsulation de composants de précision. Des joints automobiles aux boîtiers de puces électroniques, cette technologie tire parti de ses caractéristiques de « mise en forme précise et de remplissage doux du moule » pour offrir des avantages uniques, tant pour le moulage par transfert du caoutchouc que pour la transformation des plastiques. Cet article présente en détail les principes, les procédés et les caractéristiques fondamentales du moulage par transfert, et le compare à des technologies connexes telles que le moulage par injection du caoutchouc, fournissant ainsi des références techniques complètes aux professionnels du secteur.
Le moulage par transfert est un procédé de fabrication principalement appliqué aux plastiques thermodurcissables et au caoutchouc. Représentatif des techniques de moulage en moule fermé, il combine les principaux avantages du moulage par compression et du moulage par injection, offrant un équilibre optimal entre précision de mise en forme et efficacité de production pour la fabrication de composants complexes. Le moulage par transfert du caoutchouc, spécifiquement adapté à ce matériau, se distingue particulièrement comme procédé de choix pour les produits en caoutchouc avec inserts, grâce à un contrôle précis du flux de matière élastomère.
En termes simples, le principe de ce procédé repose sur le « contrôle de température par zones et le transfert de masse par pression » : les matières premières sont d’abord chauffées dans une chambre de chauffage indépendante (appelée « cuve ») jusqu’à ce qu’elles deviennent molles et malléables. Ensuite, un piston hydraulique applique une pression pour forcer le matériau à travers de petits canaux (appelés « canaux d’alimentation ») dans une cavité de moule fermée et chauffée, où il durcit pour former le produit fini. Ce mode de « préchauffage suivi d’un transfert de masse » est nettement différent de la méthode par laquelle… Machine de moulage par injection de caoutchouc elle injecte directement le matériau fondu dans le moule, ce qui la rend également plus avantageuse pour l'encapsulation de composants sensibles.
Caractéristiques fondamentales du moulage par transfert
Les caractéristiques techniques du moulage par transfert sont déterminées par son mécanisme de « transfert de masse en moule fermé et de plastification par préchauffage », qui se reflète principalement dans les cinq aspects suivants :
-
Moulage en moule fermé : le moule est entièrement fermé avant l’injection du matériau, contrairement au moulage par compression où l’on injecte d’abord le matériau puis on ferme le moule. Ce procédé réduit efficacement les bavures et améliore la précision dimensionnelle.
-
Préchauffage des matières premières : Les matières premières se présentent généralement sous forme de charges ou de granulés préfabriqués et subissent un préchauffage et une plastification dans un creuset de transfert dédié. Cette étape garantit un remplissage régulier du moule, caractéristique essentielle du moulage par transfert en creuset.
-
Pressurisation par piston : Une pression stable est fournie par un piston hydraulique pour garantir que le matériau plastifié surmonte la résistance du canal d'alimentation et remplisse complètement la cavité complexe du moule, ce qui le rend particulièrement adapté aux composants à structures fines.
-
Compatibilité avec les matériaux thermodurcissables : Le procédé est conçu presque exclusivement pour les matériaux thermodurcissables, tels que l’époxy, le phénolique et le silicone, qui subissent des transformations chimiques irréversibles sous l’effet de la chaleur et ne peuvent être refondus après polymérisation. Le système de contrôle de température du moulage par transfert est parfaitement adapté à cette caractéristique.
-
Adaptabilité aux matériaux en caoutchouc : En optimisant la température du pot et la pression du piston, le moulage par transfert du caoutchouc résout le problème de la faible fluidité des matériaux élastomères, permettant une production efficace de joints en caoutchouc, de diaphragmes et d'autres produits avec des inserts métalliques.
Processus étape par étape du moulage par transfert
Le processus de production par moulage par transfert doit impérativement suivre la séquence « préparation – alimentation – transfert – durcissement – démoulage », et le contrôle des paramètres de chaque étape influe directement sur la qualité du produit :
-
Préparation du moule : Les deux moitiés du moule, fixe et mobile, sont serrées et chauffées à une température prédéfinie (généralement entre 120 et 180 °C selon les propriétés du matériau). Si le produit doit contenir des inserts tels que des broches métalliques et des composants électroniques, ceux-ci doivent être positionnés et fixés avec précision dans la cavité du moule à ce stade afin d’éviter tout déplacement lors du remplissage.
-
Chargement des matières premières : Une quantité précise de matières premières (charges ou granulés) est pesée en fonction du poids du produit et des pertes dans le canal d’alimentation, puis placée dans le bac de transfert situé au-dessus du moule. On s’assure ainsi que la quantité de matière répond aux exigences de moulage tout en évitant le gaspillage.
-
Transfert de pression : Le piston hydraulique descend et s’enfonce dans le moule à une vitesse prédéfinie (généralement de 5 à 15 mm/s). Sous pression (généralement de 10 à 30 MPa), le matériau est chauffé et ramolli, ce qui génère un écoulement et remplit rapidement la cavité fermée du moule par le système de canaux d’alimentation, jusqu’à ce que la cavité soit entièrement remplie.
-
Durcissement isotherme : le matériau est maintenu sous pression et à température constante dans le moule fermé pendant une durée déterminée (de quelques dizaines de secondes à plusieurs minutes, selon l’épaisseur et le matériau). Durant ce processus, le matériau thermodurcissable subit une réaction de réticulation et durcit progressivement pour prendre sa forme.
-
Ouverture du moule et démoulage : Une fois la polymérisation terminée, le moule s’ouvre et les éjecteurs expulsent les pièces finies. Simultanément, les bavures (excédent de matière polymérisée dans le pot et le canal d’alimentation) sont évacuées avec la pièce et se séparent généralement facilement.
Principales différences entre le moulage par transfert et les procédés connexes
Pour mieux comprendre le positionnement du moulage par transfert, le tableau suivant le compare à des procédés tels que le moulage par compression et le moulage par injection de caoutchouc, selon des dimensions clés, en mettant particulièrement l'accent sur les différences de procédé obtenues par une machine de moulage par injection de caoutchouc :
|
Dimension de comparaison
|
Moulage par transfert (y compris le moulage par transfert de caoutchouc)
|
Moulage par compression
|
Moulage par injection de caoutchouc
|
|---|---|---|---|
|
État de la moisissure
|
Fermé complètement avant le transfert de matériau
|
Moule ouvert pendant le chargement du matériau ; fermé après alimentation
|
Moule fermé avant injection, conformément au moulage par transfert
|
|
Méthode de traitement des matériaux
|
Préchauffage et plastification dans le pot, une caractéristique essentielle du moulage par transfert en pot
|
Matériau froid ou chaud ajouté directement dans la cavité du moule
|
Fondu et plastifié dans le cylindre de la machine de moulage par injection de caoutchouc, le caoutchouc est acheminé par une vis.
|
|
Méthode d'alimentation en matériaux
|
La pressurisation du piston force le matériau à travers le canal de sortie.
|
La pression de serrage comprime le matériau pour remplir la cavité
|
Injection à haute pression par la vis de la machine de moulage par injection de caoutchouc, avec un débit plus rapide
|
|
Produits adaptés
|
Produits en caoutchouc et en plastique avec des structures et des inserts complexes, composants d'emballage électronique
|
Produits de grande taille à structure simple, tels que les joints en caoutchouc
|
Produits en caoutchouc à grand volume et de complexité moyenne, tels que les joints toriques
|
|
Précision dimensionnelle
|
Haute, avec une tolérance allant jusqu'à ±0,05 mm
|
Relativement faible, facilement affecté par le flash
|
Très haute précision, avec une meilleure précision de contrôle de la température de la machine de moulage par injection de caoutchouc
|
|
Condition d'éclair
|
Minimes, à peine de légères traces sur la surface de séparation.
|
Abondant, nécessitant une taille ultérieure
|
Minimal, comparable au moulage par transfert
|
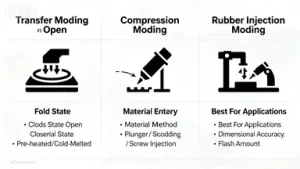
Avantages et limites du moulage par transfert
1. Principaux avantages
-
Grande capacité de moulage de composants complexes : sous haute pression, le matériau possède une excellente fluidité, ce qui lui permet de reproduire parfaitement les structures fines du moule et de gérer facilement des conceptions complexes telles que des cavités profondes, des trous latéraux et des contre-dépouilles, le rendant particulièrement adapté aux composants électroniques de précision.
-
Effet d'encapsulation de précision exceptionnel : le processus de remplissage du moule est stable et peu turbulent, ce qui protège efficacement les connexions filaires des composants fragiles tels que les puces semi-conductrices et les capteurs. Il s'agit d'un procédé de choix pour l'encapsulation électronique. Cet avantage se retrouve également dans le moulage par transfert de caoutchouc, qui assure un enrobage délicat des inserts.
-
Bonne stabilité dimensionnelle : le moulage en moule fermé réduit l’incertitude liée au retrait du matériau, ce qui permet d’obtenir des produits aux dimensions constantes et au contrôle strict des tolérances, sans nécessiter de traitement ultérieur important.
-
Utilisation pratique des inserts : La cavité fermée du moule offre un environnement de positionnement stable pour les inserts métalliques, permettant un moulage intégré direct de « caoutchouc/plastique-métal » et améliorant la fiabilité du produit.
-
Réduction des bavures : comparé au moulage par compression, le moulage par transfert réduit considérablement la quantité de bavures, ce qui diminue le gaspillage de matières premières et abaisse le coût de main-d’œuvre lié à l’ébarbage ultérieur.
2. Principales limitations
-
Coût élevé du moule : Le moule doit intégrer des structures spéciales telles que des pots et des canaux d’alimentation, ce qui entraîne une difficulté de conception et de traitement élevée et un investissement initial beaucoup plus important que pour les moules de moulage par compression.
-
Gaspillage de matériaux inévitable : Les résidus de cuisson dans le pot et le canal d'alimentation sont des déchets thermodurcissables qui ne peuvent être recyclés et réutilisés comme le matériau du canal d'alimentation du moulage par injection de caoutchouc, ce qui augmente les coûts des matériaux.
-
Sensibilité aux défauts de bulles : si le pot est mal ventilé ou si la vitesse de remplissage du moule est trop rapide, l’air est facilement emprisonné dans la cavité, formant des pores internes et affectant la résistance du produit.
-
Cycle de production relativement long : Le processus de durcissement des matériaux thermodurcissables prend beaucoup de temps, et le cycle global est généralement plus long que celui du moulage par injection de caoutchouc, ce qui le rend impropre à la production de masse à très grande échelle.
Scénarios d'application typiques du moulage par transfert
Grâce à ses deux avantages, à savoir « la mise en forme précise et le remplissage doux du moule », le moulage par transfert joue un rôle irremplaçable dans de nombreux domaines de haute technologie, parmi lesquels le moulage par transfert du caoutchouc et l'encapsulation électronique constituent les deux principaux axes d'application :
1. Domaine de l'information électronique
Il s'agit du principal cas d'application du moulage par transfert, particulièrement indispensable dans le domaine du conditionnement des puces. Il comprend la fabrication de boîtiers en époxy noir pour les puces de silicium, de composants d'encapsulation pour semi-conducteurs tels que les boîtiers DIP (Dual In-line Package), QFP (Quad Flat Package) et BGA (Ball Grid Array) ; il est également utilisé pour l'enrobage de capteurs et de bobines, ainsi que pour le moulage d'enveloppes isolantes pour les interrupteurs, les connecteurs, les disjoncteurs et autres composants électriques.
2. Domaine des produits en caoutchouc
Le moulage par transfert du caoutchouc est spécialement conçu pour les matériaux élastomères. Il est utilisé pour produire des diaphragmes, des joints d'étanchéité et autres produits en caoutchouc avec des inserts métalliques, résolvant ainsi les problèmes de faible fluidité du caoutchouc et de déplacement facile des inserts rencontrés dans les procédés classiques. Il est largement utilisé dans l'automobile, les systèmes hydrauliques et d'autres domaines.
3. Secteur des produits de première nécessité et des appareils électroménagers
Ce procédé convient aux composants devant résister à des températures élevées, tels que les poignées de casseroles, les boutons de four et les boîtiers électriques des appareils électroménagers. Ces composants nécessitent des matériaux offrant une bonne résistance à la chaleur et une isolation thermique performante, et les matériaux thermodurcissables utilisés en moulage par transfert répondent parfaitement à ces exigences.
Résumé
Le moulage par transfert, et plus particulièrement le moulage par transfert en pot, notamment pour les élastomères, est une technique de moulage qui allie précision et praticité. Grâce à son procédé unique de « préchauffage du pot, transfert de matière par piston et polymérisation en moule fermé », il s'adapte parfaitement aux caractéristiques des matériaux thermodurcissables et offre des avantages considérables par rapport au moulage par compression pour la fabrication de composants complexes et l'encapsulation de précision. Bien qu'il soit légèrement moins performant et économique que des procédés comme le moulage par injection de caoutchouc, le moulage par transfert demeure une technologie de base incontournable dans des domaines de niche tels que l'encapsulation électronique et les produits en caoutchouc/plastique avec inserts, contribuant ainsi au développement de l'industrie manufacturière moderne de haute qualité.
