


Qu'est-ce que le caoutchouc thermoplastique (TPR) ?
Le caoutchouc thermoplastique (TPR) est un matériau hybride associant caoutchouc et plastique, combinant les meilleures propriétés de chacun. Il allie la souplesse du caoutchouc à la facilité de mise en œuvre du plastique, ce qui le rend particulièrement adapté au moulage par injection. Grâce à son excellente élasticité, sa douceur au toucher et sa capacité à prendre des formes complexes, le TPR trouve des applications dans une large gamme de produits et de nombreux secteurs.
Pourquoi opter pour le TPR dans le moulage par injection ?
Le TPR allie les caractéristiques intrinsèques du caoutchouc, telles que la flexibilité et la résilience, à la praticité de la transformation thermoplastique. Cette combinaison unique lui confère une flexibilité, une durabilité et une résistance aux chocs exceptionnelles. De plus, le TPR est hautement personnalisable : les fabricants peuvent ajuster le ratio caoutchouc/plastique dans sa composition pour obtenir des produits de dureté variable. Ces caractéristiques ont fait du TPR un matériau de prédilection pour la fabrication d'articles tels que les joints, les poignées et les composants doux au toucher.
Comprendre le processus de moulage par injection TPR
Principes fondamentaux du moulage par injection
Le moulage par injection est une méthode de fabrication largement répandue, qui consiste à injecter du plastique ou du caoutchouc dans un moule sous haute pression pour former des pièces solides. Cette méthode excelle dans la production de grandes quantités de produits aux formes complexes, avec une précision et une régularité exceptionnelles.
Pour le TPR, le moulage par injection exploite la souplesse du matériau, comparable à celle du caoutchouc, et sa transformabilité, comparable à celle du plastique. Le TPR fondu est injecté dans un moule, où il se solidifie pour épouser la forme de l'empreinte. Ce procédé est non seulement efficace, mais permet également de fabriquer des pièces aux tolérances dimensionnelles serrées.
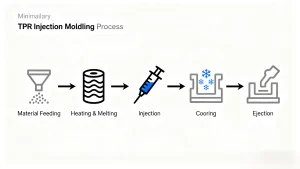
Le processus de moulage par injection standard comprend les étapes clés suivantes :
- Alimentation en matériaux : les granulés TPR sont chargés dans la trémie de la machine et transportés dans le système de moulage par injection.
- Chauffage et fusion : À l'intérieur du canon de la machine, les granulés de TPR sont chauffés jusqu'à ce qu'ils se transforment en état fondu.
- Injection : Le TPR fondu est injecté dans la cavité du moule sous haute pression.
- Refroidissement : La matière en fusion se refroidit et se solidifie à l’intérieur du moule.
- Éjection : Une fois complètement refroidie, la pièce moulée est retirée du moule et préparée pour un traitement ultérieur ou un contrôle qualité.
Comment fonctionne le moulage par injection TPR
Le processus de moulage par injection de TPR commence par l'introduction de granulés de TPR dans la trémie de la presse à injecter. Ces granulés pénètrent ensuite dans le fourreau de la machine, où ils sont chauffés à une température spécifique (généralement entre 180 °C et 230 °C) pour fondre. Le TPR fondu est ensuite injecté sous haute pression dans un moule pré-conçu, garantissant ainsi un remplissage complet de la cavité et une reproduction fidèle de la forme du moule.
Après l'injection, la pièce moulée est refroidie dans des moules refroidis par air ou par eau. Le temps de refroidissement est crucial : il assure une solidification uniforme du matériau, essentielle pour obtenir des dimensions précises et un état de surface de haute qualité.
Une fois le refroidissement suffisant effectué, le moule s'ouvre et la pièce est éjectée. La pièce est alors prête pour des opérations de post-traitement, comme l'élimination de l'excédent de matière, ou pour des contrôles qualité rigoureux.
Température de moulage par injection TPR
Le contrôle de la température est un facteur essentiel dans la gestion de la température du moulage par injection TPR, car il a un impact direct à la fois sur la fluidité du matériau et sur les propriétés finales de la pièce moulée.
Température de fusion
La température de fusion du TPR varie généralement entre 180 °C et 230 °C, avec des variations selon la qualité du TPR. Une température de fusion plus élevée améliore la fluidité du matériau, réduisant ainsi le risque de défauts tels que le remplissage incomplet (appelé « sous-injection ») dans les moules à géométrie complexe.
Température du moule
La température du moule pour le moulage par injection de TPR est généralement maintenue entre 30 °C et 80 °C. Une température de moule plus basse accélère le refroidissement, ce qui est avantageux pour la production en grande série. À l'inverse, une température de moule plus élevée contribue à une meilleure qualité de surface et à des finitions plus lisses du produit final. La température exacte du moule est souvent ajustée en fonction des caractéristiques souhaitées pour la pièce finale.
Temps de refroidissement
Le temps de refroidissement dépend de deux facteurs clés : la conductivité thermique du matériau TPR et l'épaisseur de la pièce moulée. Les pièces fines refroidissent naturellement plus vite que les pièces épaisses. Trouver le bon équilibre entre le temps de refroidissement est crucial pour éviter des problèmes tels que le gauchissement ou le retrait irrégulier de la pièce.

Types de machines de moulage par injection TPR
Qu'est-ce qu'une machine de moulage par injection TPR ?
Une presse à injecter TPR est spécialement conçue pour traiter les caoutchoucs thermoplastiques comme le TPR. Elle est équipée d'une unité d'injection, d'un système de chauffage et d'un mécanisme de moulage spécifiques pour exploiter les propriétés uniques du TPR : sa souplesse semblable à celle du caoutchouc et sa transformabilité comme celle des thermoplastiques.
Bien que ces machines partagent des composants de base avec les équipements de moulage par injection standard, elles bénéficient d'améliorations spécifiques, notamment des systèmes de contrôle de température plus précis et des capacités de pression d'injection renforcées. Ces adaptations sont nécessaires pour gérer les propriétés rhéologiques spécifiques (liées à l'écoulement) du TPR.
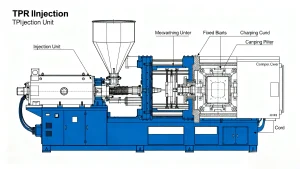
Les composants clés d'une machine de moulage par injection TPR comprennent :
- Unité d'injection : Responsable de la fusion du matériau TPR et de son injection dans le moule.
- Unité de serrage : Fixe les deux moitiés du moule ensemble pendant les phases d'injection et de refroidissement.
- Moule : La cavité dans laquelle le TPR fondu est injecté et façonné pour obtenir le produit final.
Sélection de la bonne machine de moulage par injection TPR
Plusieurs facteurs doivent être pris en compte lors du choix d'un machine de moulage par injection TPR pour garantir des performances et une qualité de produit optimales :
- Taille de la machine : La taille de la machine doit être adaptée aux dimensions et à la complexité du produit fabriqué. Les produits plus volumineux ou plus complexes nécessitent des machines dotées d'une plus grande capacité d'injection et d'espaces de moulage plus grands.
- Force de serrage : Il s'agit de la pression appliquée pour maintenir le moule fermé pendant l'injection. Pour le TPR souple et élastique, la force de serrage doit être soigneusement choisie afin d'éviter un compactage excessif du matériau, susceptible de déformer la pièce ou d'entraîner des défauts.
- Pression d'injection : La flexibilité du TPR peut nécessiter une pression d'injection plus élevée pour remplir des moules aux détails complexes ou aux parois fines. Il est essentiel de choisir une machine capable de fournir la pression requise tout en maintenant la précision.
- Capacités de chauffage et de refroidissement : Le TPR s'appuie sur un contrôle précis du chauffage et du refroidissement pour maintenir des températures uniformes tout au long du processus de moulage. Les machines équipées de systèmes de contrôle de température avancés garantissent une qualité constante des pièces et préviennent les défauts tels que le gauchissement ou le refroidissement irrégulier.
Innovations dans les machines de moulage TPR
Les récentes avancées des machines de moulage par injection TPR visent principalement à optimiser l'efficacité et la qualité des pièces. Parmi les innovations notables, on peut citer :
- Machines de moulage par injection électriques : elles offrent un contrôle supérieur, une plus grande précision et une plus grande efficacité énergétique par rapport aux machines hydrauliques traditionnelles.
- Contrôle avancé de la température : les machines modernes sont dotées de systèmes de chauffage et de refroidissement plus précis, réduisant les temps de cycle de production et améliorant la cohérence entre les lots de pièces.
- Moules multi-empreintes : les machines contemporaines sont conçues pour fonctionner avec des moules multi-empreintes, qui augmentent les taux de production et réduisent les coûts unitaires en fabriquant plusieurs pièces simultanément dans un seul cycle.
Facteurs influençant le moulage par injection de matériaux TPR
Propriétés des matériaux
Les caractéristiques uniques du TPR, telles que l'élasticité, le toucher doux et la faible densité, le rendent idéal pour le moulage par injection, mais elles façonnent également le processus de moulage par injection du matériau TPR :
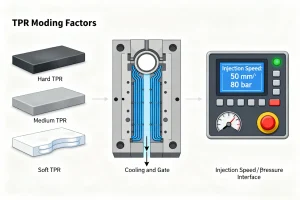
- Dureté : La dureté du TPR peut être ajustée en modifiant la formulation, ce qui affecte son comportement lors du moulage. Les grades de TPR plus souples nécessitent souvent un contrôle plus précis de la vitesse et de la pression d'injection.
- Élasticité : L'élasticité du matériau a un impact sur le temps de refroidissement et sur la capacité du moule à maintenir la forme de la pièce pendant la solidification.
- Conductivité thermique : Le TPR refroidit plus lentement que les plastiques standard en raison de ses propriétés thermiques. Cela nécessite une gestion rigoureuse de la température pour éviter les défauts tels que le gauchissement ou les variations dimensionnelles.
Considérations relatives à la conception des moules
La conception du moule est essentielle à la réussite du moulage par injection de TPR. Les principaux points à considérer sont les suivants :
- Conception de la porte : La porte (où le TPR fondu pénètre dans le moule) doit être correctement positionnée et dimensionnée pour assurer un flux de matériau uniforme, minimisant ainsi le risque de défauts tels que des injections courtes.
- Ventilation : Une ventilation efficace permet à l'air emprisonné de s'échapper de la cavité du moule pendant l'injection, évitant ainsi les bulles d'air ou l'accumulation de pression qui pourraient déformer la pièce.
- Canaux de refroidissement : Les canaux de refroidissement du moule doivent être conçus de manière stratégique pour assurer un refroidissement uniforme de la pièce. Un refroidissement irrégulier entraîne souvent des déformations ou des imperfections de surface.
Vitesse et pression d'injection
La vitesse et la pression d’injection ont un impact significatif sur la qualité du produit final :
- Vitesse d'injection : Des vitesses plus élevées permettent au TPR fondu de remplir le moule rapidement et uniformément, ce qui est essentiel pour les formes complexes. Cependant, des vitesses trop élevées peuvent entraîner des défauts tels que des bavures (écoulement excessif de matière hors des joints du moule) ou une dégradation du matériau.
- Pression d'injection : Une pression appropriée garantit un remplissage complet du moule, capturant même les détails les plus complexes. Une pression insuffisante peut entraîner des injections courtes, tandis qu'une pression excessive peut provoquer des bavures.
Applications du moulage TPR
Industries utilisant le moulage par injection TPR
Les propriétés uniques du TPR (flexibilité, durabilité et facilité de traitement) rendent le moulage du TPR inestimable dans diverses industries :
- Industrie automobile : le TPR est largement utilisé pour les composants nécessitant flexibilité et durabilité, notamment les joints et garnitures résistants à la chaleur et aux produits chimiques, les bandes de pare-chocs et les poignées intérieures douces au toucher, ainsi que les tuyaux et tubes robustes.
- Industrie de la chaussure : Le TPR est un matériau populaire pour les semelles de chaussures, offrant un équilibre parfait entre flexibilité, durabilité et confort. Il peut être produit en série efficacement, ce qui le rend adapté aux chaussures décontractées et sportives.
- Biens de consommation : Le matériau est utilisé pour les poignées douces au toucher des outils et des ustensiles de cuisine, les claviers des télécommandes et des téléphones et les poignées des équipements sportifs.
- Industrie médicale : les grades TPR biocompatibles sont utilisés pour les tubes médicaux flexibles, les joints hermétiques pour les dispositifs médicaux et les poignées ergonomiques pour les instruments chirurgicaux.
- Industrie électronique : le TPR sert d'isolant flexible pour les fils et les câbles, ainsi que d'étuis absorbant les chocs et doux au toucher pour les smartphones et les tablettes.
Produits courants fabriqués à partir de moulage TPR
Le moulage TPR est utilisé pour fabriquer une large gamme de produits du quotidien, notamment :
- Semelles de chaussures (chaussures décontractées et de sport)
- Manches et poignées d'outils
- Joints et garnitures pour usage automobile et industriel
- Jouets flexibles et articles de sport (par exemple, balles, rembourrages de protection)
- Étuis de téléphone portable absorbant les chocs
Résumé
Le caoutchouc thermoplastique (TPR) est un matériau hybride polyvalent, et son moulage exploite ses propriétés caoutchouc-plastique pour produire des pièces personnalisables de haute qualité. Le processus de moulage par injection du TPR, qui comprend l'alimentation, le chauffage, l'injection, le refroidissement et l'éjection du matériau, repose en grande partie sur un contrôle précis de la température (180 °C à 230 °C pour la matière fondue, 30 °C à 80 °C pour les moules) afin de garantir l'écoulement du matériau et d'éviter les défauts tels que le gauchissement. Des machines de moulage par injection de TPR spécialisées, dotées de systèmes d'injection, de serrage et de contrôle de température sur mesure, sont essentielles pour une production constante, et des innovations telles que les machines électriques améliorent encore l'efficacité. Des facteurs tels que les propriétés du TPR (dureté, élasticité), la conception du moule (injection, ventilation) et les paramètres d'injection influencent directement la réussite du moulage par injection. Le moulage par injection de TPR s'adresse à divers secteurs, de l'automobile au médical, confirmant ainsi son rôle de solution de fabrication clé pour des produits flexibles, durables et conviviaux.
