


Introducción: El papel fundamental del caucho en diversas industrias
La inigualable combinación de elasticidad, resistencia y durabilidad del caucho lo ha consolidado como un material fundamental en innumerables sectores. Es el elemento esencial de nuestra vida cotidiana: desde los neumáticos que mantienen los coches en la carretera y las juntas que evitan fugas industriales, hasta las suelas de los zapatos que amortiguan cada paso y los componentes de precisión en dispositivos médicos que salvan vidas. ¿Qué hace posible esta amplia gama de productos de caucho? La respuesta reside en los procesos especializados de moldeo y conformado del caucho. Estas técnicas no solo dan forma al caucho para obtener formas útiles; determinan directamente el rendimiento, la durabilidad y la consistencia del producto. A medida que las industrias exigen diseños más complejos, estándares de rendimiento más altos y una producción rentable, los métodos de moldeo del caucho han evolucionado rápidamente, cada uno con ventajas y aplicaciones únicas. Para los fabricantes, elegir el proceso adecuado no es solo una decisión técnica; es la clave para ofrecer productos que satisfagan las necesidades del mercado.
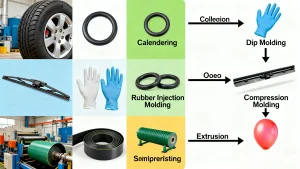
[Imagen sugerida: Infografía en collage que muestra productos comunes de caucho (neumáticos, juntas tóricas, guantes, componentes médicos) con etiquetas discretas que los vinculan a sus respectivos procesos de moldeo. Colocar en la parte superior de la sección de introducción para conectar visualmente la ubicuidad del caucho con las técnicas de moldeo.]
1. Moldeo por compresión: El venerable pilar del moldeo de caucho
1.1 Principio y flujo del proceso
El moldeo por compresión es la base de la fabricación tradicional de caucho: fiable, sencillo y de eficacia probada. Así funciona: primero, se corta o se da forma a una cantidad precisa de compuesto de caucho sin vulcanizar (denominado «preforma») para que coincida con el tamaño general de la pieza final. Esta preforma se coloca entonces en un molde. cavidad del molde calentada (Generalmente fabricado en acero o aluminio). La mitad superior del molde (placa) se cierra herméticamente, aplicando alta temperatura (normalmente entre 150 y 200 °C) y presión (entre 10 y 50 MPa). El calor desencadena la vulcanización, una reacción química que cura el caucho, mientras que la presión fuerza al material a llenar cada rincón de la cavidad. Una vez completado el curado (el tiempo varía según el tipo de caucho y el grosor de la pieza), el molde se abre y se extrae la pieza terminada.
[Imagen sugerida: Diagrama paso a paso del moldeo por compresión: 1) Colocación de la pieza de caucho sin vulcanizar en la cavidad del molde; 2) Cierre del molde y aplicación de calor/presión; 3) Proceso de vulcanización; 4) Apertura del molde y extracción de la pieza. Identifique los componentes clave (cavidad del molde, platina, pieza de caucho). Colóquelo después del subapartado “Principio y flujo del proceso”.]
1.2 Características y aplicaciones
¿Qué hace del moldeo por compresión una opción predilecta para los fabricantes? Su versatilidad: permite fabricar desde juntas planas sencillas hasta piezas complejas con rebajes. Los costos de herramientas y equipos también son menores en comparación con métodos más avanzados, lo que lo hace ideal para series de producción pequeñas y medianas. Sin embargo, presenta algunas desventajas: los tiempos de ciclo son más lentos (ya que cada pieza requiere carga y descarga manual) y, con frecuencia, se forma un exceso de caucho (llamado rebaba) alrededor de la pieza, lo que requiere un recorte posterior a la producción.
Entre sus aplicaciones más comunes se incluyen juntas tóricas para fontanería, soportes antivibración para maquinaria pesada, juntas para tuberías industriales y patas de goma para electrónica. También se utiliza para piezas a medida donde el bajo coste de las herramientas compensa la necesidad de una producción ultrarrápida.
2. Moldeo por transferencia: Un puente entre las técnicas tradicionales y avanzadas
2.1 Mecanismo operativo
El moldeo por transferencia combina las mejores características del moldeo por compresión y el moldeo por inyección, solucionando algunas de las limitaciones del primero. El proceso comienza con una pieza de caucho en bruto colocada en una cámara calefactada independiente llamada «recipiente» (situada sobre la cavidad del molde). Un émbolo presiona la pieza, forzando el caucho fundido a través de pequeños canales (llamados «bebedero» y «canales de alimentación») hacia la cavidad cerrada del molde. Una vez que el caucho llena la cavidad y se vulcaniza, el molde se abre y se extrae la pieza, junto con el caucho sobrante del recipiente y los canales (que en ocasiones se puede reciclar).
Este flujo controlado garantiza que el caucho llegue incluso a los detalles más pequeños del molde, lo que lo hace perfecto para piezas con tolerancias ajustadas o insertos metálicos incrustados (como pernos recubiertos de caucho).
[Imagen sugerida: Diagrama de sección transversal de un sistema de moldeo por transferencia, con la identificación del crisol, el émbolo, el bebedero, los canales de alimentación, la cavidad del molde y el inserto metálico. Resaltar el recorrido del caucho fundido desde el crisol hasta la cavidad. Colocar después del subtítulo “Mecanismo operativo”.]
2.2 Ventajas e inconvenientes
Las mayores ventajas del moldeo por transferencia son mayor precisión dimensional y genera menos rebabas que el moldeo por compresión, ya que el caucho se introduce a presión en una cavidad cerrada en lugar de comprimirse en una abierta. Además, permite trabajar con diseños complejos (como piezas con múltiples orificios o insertos) de forma más fiable. Sin embargo, su coste es mayor: el molde es más complejo (debido al depósito y los canales) y se desperdicia más material (por los bebederos/canales de alimentación). La inversión inicial en equipos también es superior a la del moldeo por compresión, por lo que resulta más adecuado para series de producción donde la precisión justifica el gasto adicional.
3. Moldeo por inyección: Precisión y eficiencia redefinidas
3.1 El corazón del proceso: la máquina de moldeo por inyección
Cuando se trata de producción de caucho de alta precisión y en grandes volúmenes, Máquina de moldeo por inyección de caucho es la estrella. A diferencia del moldeo por compresión o por transferencia, esta máquina automatiza casi todos los pasos, convirtiéndola en una herramienta indispensable para la producción en masa. Un ejemplo típico Máquina de moldeo por inyección de caucho tiene tres componentes principales:
- Barril calentadoLos gránulos o el compuesto de caucho sin vulcanizar se introducen en el cilindro, donde unos tornillos (o émbolos) giratorios funden y mezclan el material hasta obtener un estado uniforme y fluido.
- Unidad de inyecciónUna vez plastificado el caucho, la unidad lo inyecta en la cavidad del molde a una presión extremadamente alta (50–200 MPa), lo que garantiza que rellene incluso los detalles más finos.
- Unidad de sujeciónEsto mantiene las dos mitades del molde firmemente cerradas durante la inyección y el curado. La fuerza de cierre debe coincidir con la presión de inyección para evitar que el molde se abra (lo que provocaría rebabas o piezas deformadas).
Moderno Máquinas de moldeo por inyección También incluyen controles de temperatura, presión y tiempo de ciclo, lo que permite una producción consistente y repetible.
[Imagen sugerida: Fotografía detallada o renderizado 3D de una máquina de moldeo por inyección de caucho, con el cilindro calentado, la unidad de inyección, la unidad de cierre, el molde y el panel de control etiquetados. Añadir un pequeño recuadro que muestre el tornillo dentro del cilindro calentado. Colocar al inicio de la sección “Moldeo por inyección” para destacar la función de la máquina.]
3.2 Proceso y características distintivas
Moldeo por inyección de caucho sigue un ciclo automatizado y sin fisuras:
- AlimentaciónEl compuesto de caucho se carga en la tolva de la máquina y se introduce en el cilindro calentado.
- PlastificaciónEl tornillo sin fin del cilindro funde y mezcla el caucho, controlando la temperatura para evitar el curado prematuro.
- InyecciónEl caucho fundido se introduce a alta presión a través de una boquilla en la cavidad cerrada del molde.
- Curado (vulcanización)El molde se mantiene caliente para curar el caucho; los tiempos de ciclo aquí son más cortos que en el moldeo por compresión (a menudo de 30 segundos a 5 minutos).
- ExpulsiónUna vez curado, la unidad de sujeción se abre y unos pasadores eyectores empujan la pieza terminada hacia afuera.
¿Las mayores ventajas? Velocidad (ideal para tiradas de gran volumen), consistencia (variación mínima entre piezas), y destello bajo (Dado que el molde permanece cerrado durante la inyección). Además, elimina la necesidad de piezas preformadas, reduciendo el tiempo de preparación del material.
[Imagen sugerida: Diagrama de flujo simplificado del moldeo por inyección de caucho, con iconos que representan cada paso (alimentación → plastificación → inyección → curado → expulsión). Añadir notas breves sobre las principales ventajas (p. ej., «No se necesitan piezas preformadas» en la sección de alimentación). Colocar después del subapartado «Proceso y características distintivas».]
3.3 Aplicaciones de amplio alcance
Gracias a su precisión y eficiencia, Moldeo por inyección de caucho se utiliza en sectores críticos:
- Automoción: Juntas de las escobillas limpiaparabrisas, soportes del motor, bujes y burletes de las puertas (donde la consistencia es vital para el rendimiento).
- MédicoComponentes estériles como juntas de jeringas, puntas de catéteres y piezas de goma implantables (el bajo riesgo de contaminación del proceso cumple con los estándares médicos).
- IndustrialSellos de gran tamaño para bombas, válvulas y sistemas hidráulicos (la alta presión garantiza que las piezas soporten un uso intensivo).
- Bienes de consumoMangos para cepillos de dientes, componentes de juguetes y juntas para electrodomésticos (el alto volumen mantiene los costos bajos).
4. Extrusión: El arte de la producción continua
4.1 El principio de extrusión al descubierto
La extrusión se trata de producción continua y uniformeIdeal para piezas con sección transversal uniforme (como tubos, mangueras o perfiles). Su funcionamiento es el siguiente: el caucho sin vulcanizar se introduce en una extrusora caliente (un cilindro largo con un tornillo sin fin giratorio). El tornillo empuja el caucho, fundiéndolo y mezclándolo a medida que avanza. Al final del cilindro, el caucho se fuerza a través de una boquilla con la forma deseada (por ejemplo, una boquilla circular para tubos, una rectangular para tiras). Al salir de la boquilla, el caucho conserva su forma y luego pasa a una unidad de enfriamiento o vulcanización (generalmente un baño de agua u horno) para su curado. ¿El resultado? Una tira larga y continua de caucho que se puede cortar a las medidas deseadas.
[Imagen sugerida: Diagrama lateral de una extrusora que muestre la tolva, el cilindro calentado, el tornillo sin fin giratorio, la boquilla y el baño de vulcanización. Resaltar el recorrido del caucho desde la alimentación hasta la extrusión y mostrar un primer plano de la boquilla dando forma al caucho en un tubo. Colocar después del subtítulo “El principio de la extrusión al descubierto”.]
4.2 Características y limitaciones del proceso
La mayor fortaleza de la extrusión es eficienciaPuede producir miles de metros de producto al día, lo que la hace ideal para necesidades de gran volumen. También es rentable para formas simples, ya que el utillaje de troquelado es menos complejo que el de moldeo. Sin embargo, tiene limitaciones: solo funciona con piezas de sección transversal constante (sin curvas complejas ni socavados). Además, la postvulcanización aumenta el tiempo y el coste, a diferencia del moldeo por inyección, donde el curado se produce dentro del molde. Entre los productos extruidos más comunes se incluyen mangueras de jardín, conductos de combustible para automóviles, burletes para ventanas y perfiles de caucho para la construcción (por ejemplo, juntas de puertas).
5. Calandrado: Dar forma a las láminas y crear compuestos
5.1 Los fundamentos de la elaboración de calendarios
El calendario es el proceso ideal para hacer láminas delgadas de caucho o recubrir tejidos con caucho para crear compuestos. Se utiliza una serie de rodillos giratorios calentados (normalmente de 2 a 5 rodillos dispuestos vertical u horizontalmente). El proceso es el siguiente: el caucho sin vulcanizar se introduce entre el primer conjunto de rodillos, que lo comprimen y estiran hasta formar una capa fina y uniforme. A medida que el caucho pasa por los rodillos siguientes, la separación entre ellos se ajusta para lograr el espesor exacto (de 0,1 mm a varios milímetros). Para materiales compuestos (como las capas de los neumáticos), el tejido se introduce en los rodillos junto con el caucho, que se comprime sobre el tejido para crear una lámina reforzada. El producto final se enfría y se vulcaniza.
[Imagen sugerida: Diagrama desde arriba de una calandra de 4 rodillos, que muestra la alimentación de caucho y tela al primer espacio entre rodillos, para luego pasar por los rodillos sucesivos y formar una lámina compuesta delgada. Etiquete los rodillos, la alimentación de caucho, la alimentación de tela y la lámina terminada. Añada una marca de medida (p. ej., «0,5 mm de espesor») para resaltar la precisión. Colóquela después del subtítulo «Fundamentos del calandrado».]
5.2 Áreas clave de aplicación
El calandrado es fundamental en las industrias que dependen de materiales de caucho finos y resistentes:
- Fabricación de neumáticosEl uso principal —el calandrado— produce “capas de carcasa” (láminas de caucho reforzado con tela que forman la estructura del neumático) y “capas de banda de rodadura” (la capa de caucho que está en contacto con la carretera).
- Cintas transportadorasLas láminas de tejido recubiertas de caucho, creadas mediante calandrado, forman las correas flexibles y duraderas que se utilizan en fábricas y minas.
- ImpermeabilizaciónLas láminas gruesas de caucho se utilizan para techos, revestimientos de estanques e impermeabilización de sótanos; el calandrado garantiza un espesor uniforme para una protección fiable.
- TextilesLos tejidos recubiertos de caucho para impermeables, trajes de neopreno y delantales industriales se fabrican mediante calandrado.
6. Inmersión / Moldeo por inmersión: Dominando la producción de películas delgadas
6.1 El proceso de inmersión en detalle
El moldeo por inmersión es el método de referencia para crear productos de caucho delgados y flexibles—piense en productos con paredes de tan solo 0,1 mm de grosor. El proceso comienza con un molde (a menudo de cerámica, metal o plástico) con la forma del producto final (por ejemplo, un molde para guantes). El molde se limpia y se trata con un agente desmoldante (para facilitar el desprendimiento posterior del caucho). A continuación, se sumerge en un tanque de compuesto de caucho líquido (normalmente látex o una solución de caucho sintético). El molde se deja en remojo durante un tiempo determinado; cuanto más tiempo se deja en remojo, más gruesas son las paredes. Tras la inmersión, se retira el molde y se escurre el exceso de caucho. Después se seca (para eliminar los disolventes) y se cura (mediante tratamiento térmico o químico) para endurecer el caucho. Finalmente, el molde se despega o se enrolla para extraer el producto terminado de película delgada.
[Imagen sugerida: Secuencia de fotos que muestren el proceso de moldeo por inmersión: 1) Molde cerámico con forma de guante; 2) Molde sumergido en látex líquido; 3) Molde retirado con la capa de látex; 4) Horno de secado/curado; 5) Guante terminado retirado del molde. Etiquete claramente cada paso. Colóquelo después del subtítulo “Proceso de inmersión en detalle”.]
6.2 Tipos de productos ideales para el moldeo por inmersión
La fortaleza del moldeo por inmersión radica en su capacidad para crear productos delgados y sin juntas, lo que lo hace indispensable para:
- Industria médicaGuantes quirúrgicos, guantes de examen, dedales y balones para catéteres (las paredes delgadas permiten flexibilidad y sensibilidad, mientras que el diseño sin costuras evita la contaminación).
- Equipo de protecciónGuantes desechables para manipulación de alimentos, guantes resistentes a productos químicos para trabajos de laboratorio y mascarillas antipolvo con juntas de goma.
- Bienes de consumoGlobos, pelotas antiestrés de juguete y fundas impermeables para pequeños aparatos electrónicos (la goma fina mantiene los productos ligeros).
7. Fundición: Forja de piezas intrincadas y detalladas
7.1 El principio de moldeo para polímeros líquidos
La fundición está diseñada para partes complejas y detalladas que otros procesos (como la extrusión o el moldeo por compresión) no pueden manejar. A diferencia de los compuestos de caucho sólido utilizados en otros métodos, el moldeo utiliza polímeros líquidos—generalmente se utiliza caucho de silicona líquida (LSR) o poliuretano (PU). El proceso es sencillo pero preciso: primero, se crea un molde (a menudo de silicona, aluminio o resina) con la forma exacta de la pieza deseada, incluyendo pequeños detalles como logotipos o texturas. A continuación, el caucho líquido se mezcla con un agente de curado (para acelerar el endurecimiento) y se vierte o inyecta en el molde. El molde se deja reposar (a temperatura ambiente o en un horno caliente, según el polímero) hasta que el caucho se cure y solidifique. Una vez curado, se abre el molde y se extrae la pieza; no es necesario recortarla, ya que el líquido llena cada detalle sin excesos.
[Imagen sugerida: Una fotografía en primer plano de caucho de silicona líquida vertiéndose en un molde detallado (por ejemplo, un molde para componentes médicos con pequeñas ranuras). Añadir una imagen insertada que muestre la pieza terminada junto al molde, destacando cómo el caucho reproduce cada detalle. Colocar después del subtítulo “Principio de moldeo para polímeros líquidos”.]
7.2 Especialidades y aplicaciones
La capacidad del moldeo para capturar detalles finos y geometrías complejas lo hace ideal para:
- Componentes médicosSellos con forma personalizada para dispositivos de diagnóstico, conectores flexibles para tubos médicos y piezas implantables (LSR es biocompatible y cumple con los estándares médicos).
- Arte y prototipadoReproducciones de esculturas, elementos decorativos y prototipos (la fundición permite la creación rápida de moldes y la producción de lotes pequeños).
- Piezas industrialesNeumáticos macizos para carretillas elevadoras o maquinaria pequeña (piezas gruesas y duraderas sin juntas), y juntas a medida para equipos de forma irregular.
- Electrónica de consumoTeclados de goma para mandos a distancia, juntas impermeables para relojes inteligentes y patas amortiguadoras de vibraciones para ordenadores portátiles (las formas detalladas se adaptan a espacios reducidos para dispositivos).
Conclusión
El mundo del moldeo y conformado de caucho dista mucho de ser estático: es un campo dinámico impulsado por la innovación y la demanda de la industria. Desde la fiabilidad del moldeo por compresión hasta la precisión de Moldeo por inyección de caucho (con tecnología avanzada) máquinas de moldeo por inyección de cauchoCada proceso se ha labrado un nicho vital. A medida que avanza la tecnología, observamos cambios interesantes: mayor automatización. Máquinas de moldeo por inyección que reducen los residuos, nuevos polímeros líquidos para moldeo que cumplen con estándares ambientales más estrictos y métodos de extrusión que pueden crear secciones transversales más complejas.
Para los fabricantes, la clave del éxito reside en elegir el proceso adecuado para el producto: optar por el moldeo por compresión para juntas de bajo volumen, Moldeo por inyección de caucho para la producción en serie de piezas médicas y el moldeo de prototipos complejos. Al anticiparse a estas tendencias, la industria del caucho seguirá dando forma a los productos que mantienen nuestro mundo en marcha, una pieza bien moldeada a la vez.
