


El moldeo por inyección es un proceso de fabricación fundamental para la creación de innumerables piezas de plástico y caucho, y el tonelaje de la máquina de moldeo por inyección se erige como un factor crucial que influye directamente tanto en la eficiencia operativa como en la calidad del producto. El tonelaje, en esencia, representa la fuerza de cierre que ejerce la máquina para mantener el molde herméticamente cerrado durante la fase de inyección. Seleccionar el tonelaje adecuado no es solo un detalle técnico, sino una decisión decisiva para garantizar una producción fluida, ya que un tonelaje incorrecto puede provocar una serie de problemas, desde piezas defectuosas hasta daños en la máquina.
Tanto si eres nuevo en la industria del moldeo por inyección como si eres un profesional experimentado, dominar los fundamentos del tonelaje de la máquina de moldeo por inyección es clave para optimizar tus operaciones. Esto garantiza que tu máquina funcione con la máxima eficiencia, minimice el desperdicio y ofrezca productos de alta calidad de forma constante. En este artículo, exploraremos todos los aspectos críticos del tonelaje de la máquina de moldeo por inyección, incluyendo cómo calcularlo. máquina de moldeo por inyección, los factores que influyen en ello, consideraciones específicas del moldeo de caucho y las consecuencias de una mala selección del tonelaje.
¿Cuál es el tonelaje de una máquina de moldeo por inyección?
La potencia de una máquina de moldeo por inyección es una especificación fundamental que determina su capacidad para realizar tareas de moldeo específicas. En esencia, se refiere a la fuerza de cierre que la máquina aplica para asegurar el molde mientras se inyecta el material fundido a alta presión. Medida en toneladas, esta fuerza es indispensable para mantener la integridad del molde durante el proceso.
Sin la fuerza de cierre suficiente (es decir, con un tonelaje demasiado bajo), el molde puede abrirse ligeramente al inyectar el material fundido. Esto puede provocar defectos como rebabas (exceso de material que se filtra por las aberturas del molde) o piezas incompletas que no cumplen con las especificaciones de diseño. Por otro lado, un tonelaje excesivo no solo es innecesario, sino que también desperdicia energía, somete a los componentes de la máquina a una tensión excesiva y acelera su desgaste con el tiempo.
La potencia de la máquina de moldeo por inyección está directamente relacionada con el tamaño y la complejidad de las piezas que se producen. Las máquinas de mayor potencia están equipadas para trabajar con moldes más grandes y piezas más intrincadas, ya que pueden generar la fuerza necesaria para mantener cerrados incluso los moldes de gran tamaño bajo alta presión de inyección. En cambio, las máquinas de menor potencia son más adecuadas para piezas más pequeñas y sencillas, ofreciendo una solución más rentable y eficiente energéticamente para este tipo de aplicaciones.
Factores como el tipo de material que se moldea, el diseño del molde y el tamaño de la pieza influyen en la determinación del tonelaje necesario. Por lo tanto, es fundamental comprender con precisión las necesidades del proyecto para evitar invertir en exceso en una máquina con mayor tonelaje del necesario o tener que trabajar con una máquina que carezca de la fuerza suficiente para realizar la tarea.
Cómo calcular el tonelaje de una máquina de moldeo por inyección
Calcular el tonelaje adecuado para una máquina de moldeo por inyección implica una combinación de fórmulas teóricas y consideraciones prácticas. La fórmula básica utilizada para estimar el tonelaje necesario proporciona un punto de partida, pero debe ajustarse para tener en cuenta las particularidades de su proyecto.
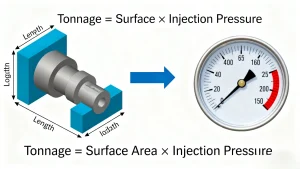
La fórmula general para calcular el tonelaje de una máquina de moldeo por inyección es:
Tonelaje = Superficie × Presión de inyección
Analicemos cada componente para garantizar la precisión:
Área superficial
La superficie se refiere al área de la pieza moldeada que entra en contacto con las placas de sujeción de la máquina. Para piezas planas y sencillas, se puede calcular mediante geometría básica (p. ej., largo × ancho). Sin embargo, para piezas complejas con formas irregulares, cavidades o socavados, se requiere un método más detallado, que suele implicar modelado 3D o software especializado para medir con precisión el área total de contacto. Incluso pequeños errores de cálculo pueden provocar errores significativos en la estimación del tonelaje.
Presión de inyección
La presión de inyección es la fuerza que ejerce la máquina sobre el material fundido para introducirlo en la cavidad del molde. Esta presión varía según diversos factores: el tipo de material (por ejemplo, plásticos rígidos frente a elastómeros flexibles), el grosor de la pared de la pieza (las paredes más delgadas requieren mayor presión para el llenado) y las condiciones de moldeo (por ejemplo, la temperatura). La presión de inyección estándar oscila entre 20 y 150 MPa (megapascales), pero es fundamental consultar las recomendaciones del fabricante del material para obtener los valores óptimos.
Ejemplo de cálculo
Supongamos que está moldeando una pieza de plástico simple con una superficie de 100 cm² y que la presión de inyección recomendada para el material es de 60 MPa. Utilizando la fórmula:
Tonelaje = 100 cm² × 60 MPa = 6000 kgf (kilogramo fuerza)
Para convertir kilogramos fuerza a toneladas (la unidad estándar para el tonelaje de las máquinas de moldeo por inyección), divida por 1000:
Tonelaje = 6000 kgf ÷ 1000 = 6 toneladas
Esto significa que necesitarías una máquina de moldeo por inyección con una fuerza de cierre de al menos 6 toneladas para moldear la pieza de manera efectiva.
Es importante tener en cuenta que esta fórmula proporciona una estimación básica. Otros factores, como la complejidad de la pieza (por ejemplo, paredes delgadas que aumentan los requisitos de presión), el material del molde (por ejemplo, acero frente a aluminio) y la velocidad de inyección (la inyección a alta velocidad puede requerir mayor tonelaje), deben considerarse para ajustar el tonelaje final necesario.
Factores que afectan al tonelaje de una máquina de moldeo por inyección
Diversas variables influyen en el tonelaje necesario de una máquina de moldeo por inyección, y comprenderlas es fundamental para evitar costosos errores. A continuación se detallan los factores más importantes:
Tipo de material
Los distintos materiales poseen propiedades específicas que influyen en la cantidad de moldes necesarios. Por ejemplo, el caucho y los elastómeros requieren mayor cantidad de moldes que los termoplásticos estándar (como el polietileno o el polipropileno). Esto se debe a que el caucho tiene mayor viscosidad (lo que dificulta su inyección) y mayor elasticidad (lo que provoca que recupere su forma original tras la inyección, requiriendo mayor fuerza para mantener el molde cerrado). De igual manera, los materiales de alta densidad o con altos índices de fluidez pueden requerir una mayor fuerza de cierre para evitar fugas en el molde.
Diseño de piezas
La complejidad del diseño de la pieza afecta directamente al tonelaje. Las piezas de paredes delgadas, por ejemplo, requieren mayor presión para llenar completamente el molde, lo que a su vez aumenta el tonelaje necesario para mantenerlo cerrado. Las piezas con cavidades profundas o múltiples cavidades también exigen mayor fuerza, ya que la presión de inyección se distribuye sobre una superficie mayor. Incluso detalles pequeños como nervaduras o resaltes pueden aumentar la superficie, lo que requiere un ajuste del tonelaje.
Tamaño de la máquina y longitud de carrera
Las máquinas de moldeo por inyección de mayor tamaño están diseñadas para alojar moldes más grandes, que, lógicamente, requieren mayor fuerza para un cierre seguro. La longitud de carrera —la distancia que recorre el molde para abrirse y cerrarse— también influye: a mayor longitud de carrera, mayor fuerza debe generar la máquina para cerrar el molde y mantener la presión durante todo el ciclo. En cambio, las máquinas más pequeñas, con menor longitud de carrera, requieren menos fuerza para moldes más pequeños.
Duración del ciclo
Los ciclos de producción más cortos (es decir, las tasas de producción más rápidas) suelen requerir mayor tonelaje. Al acelerarse los ciclos, la fase de inyección es más rápida, lo que ejerce mayor presión sobre el molde en un período más breve. Para evitar que el molde se abra durante la inyección rápida, la máquina necesita una fuerza de cierre adicional que garantice la estabilidad. Las máquinas optimizadas para la producción de alta velocidad suelen diseñarse con mayor capacidad de tonelaje para satisfacer estas exigencias.
Máquina de moldeo por inyección de caucho: Consideraciones de tonelaje
Una máquina de moldeo por inyección de caucho requiere consideraciones de tonelaje específicas en comparación con las máquinas utilizadas para el moldeo de plástico. Las propiedades inherentes del caucho —alta viscosidad, elasticidad y la necesidad de curado— lo convierten en un material más difícil de moldear, lo que se traduce en mayores requisitos de tonelaje.
Recuperación elástica del caucho
Una de las principales razones por las que una máquina de moldeo por inyección de caucho necesita mayor tonelaje es la recuperación elástica del caucho. Tras inyectarse el caucho fundido en el molde, este tiende a expandirse (o recuperar su forma original) al liberarse la presión durante el proceso de curado. Para contrarrestar esta expansión y mantener el molde herméticamente cerrado —garantizando así que la pieza conserve su forma y dimensiones— la máquina debe aplicar una fuerza de cierre adicional. Sin este tonelaje extra, el molde podría abrirse ligeramente, lo que provocaría rebabas o deformaciones en las piezas.
Tamaño del molde y profundidad de la cavidad
Las máquinas de moldeo por inyección de caucho suelen trabajar con moldes de mayor tamaño o con cavidades más profundas (comunes en piezas de caucho como juntas, sellos o mangueras). Los moldes de mayor tamaño tienen una mayor superficie, lo que incrementa la fuerza de cierre necesaria para mantener la presión. Las cavidades más profundas también requieren mayor tonelaje, ya que la presión de inyección necesaria para llenarlas completamente es mayor, y la máquina debe contrarrestar esta presión para mantener el molde cerrado.
Requisitos específicos del material
Los distintos tipos de caucho (por ejemplo, caucho natural, caucho de nitrilo, silicona) presentan viscosidades y requisitos de curado diferentes. Por ejemplo, el caucho de silicona requiere temperaturas más elevadas para su curado, lo que puede afectar al flujo del material y a los requisitos de presión, influyendo en última instancia en el tonelaje. Es fundamental consultar las especificaciones del fabricante del caucho para determinar el tonelaje exacto necesario para su material específico.
Cómo elegir el tonelaje adecuado de una máquina de moldeo por inyección
Seleccionar el tonelaje correcto de una máquina de moldeo por inyección va más allá de simplemente aplicar la fórmula de cálculo. Requiere un enfoque integral que equilibre los requisitos de la pieza, las propiedades del material y los objetivos de producción. A continuación, te explicamos cómo hacerlo:
Tonelaje=Área superficial×Presión de inyección
Evaluar el tamaño y el diseño de la pieza
Comience analizando el tamaño, el grosor de las paredes y la complejidad de la pieza. Las piezas más grandes o aquellas con paredes delgadas, cavidades profundas o múltiples características requerirán mayor tonelaje. Cree un modelo 3D detallado de la pieza para medir con precisión el área superficial y considere cómo los elementos de diseño (por ejemplo, rebajes, nervaduras) podrían afectar la presión y el tonelaje necesarios.
Comprender las propiedades de los materiales
Investigue las especificaciones del material: si es plástico, caucho o elastómero. Consulte las directrices del fabricante para conocer la presión y el tonelaje de inyección recomendados. máquina de moldeo por inyección de cauchoPreste especial atención a la elasticidad y viscosidad del material, ya que estos factores determinarán mayores requisitos de tonelaje.
Considere el tiempo de ciclo y la eficiencia de producción.
Si necesita altos volúmenes de producción con ciclos cortos, opte por una máquina con un tonelaje ligeramente superior al que sugiere el cálculo básico. Los ciclos más rápidos aumentan la presión y la velocidad de inyección, por lo que un mayor tonelaje garantiza que el molde permanezca cerrado y que las piezas sean uniformes. Para producciones de menor volumen o ciclos más lentos, una máquina con un tonelaje más cercano al calculado puede ser suficiente.
Evite el exceso o el defecto de tonelaje.
Puede resultar tentador elegir una máquina con mayor tonelaje del necesario para "ir a lo seguro", pero esto es ineficiente. Las máquinas con exceso de tonelaje consumen más energía, tienen mayores costos operativos y someten a los componentes a un estrés innecesario. Por otro lado, las máquinas con poco tonelaje tienen dificultades para cerrar los moldes correctamente, lo que provoca defectos, ciclos de producción más largos y desgaste de la máquina. Elija un tonelaje que se ajuste a sus necesidades calculadas, más un pequeño margen (normalmente de 10 a 201 toneladas) para tener en cuenta posibles imprevistos.
Las consecuencias de elegir el tonelaje incorrecto
Seleccionar un tonelaje incorrecto para una máquina de moldeo por inyección puede tener consecuencias de gran alcance, afectando la calidad del producto, la vida útil de la máquina y los costos operativos:
Defectos del producto
- Tonelaje insuficiente: Una fuerza de cierre demasiado baja provoca fugas en el molde, lo que resulta en rebabas (exceso de material en las piezas), llenado incompleto del molde (lo que produce piezas huecas o deformadas) y un acabado superficial deficiente. Estos defectos requieren reprocesamiento o desecho, lo que aumenta los residuos.
- Tonelaje excesivo: Una fuerza excesiva puede provocar deformaciones o curvaturas en las piezas, ya que el molde ejerce una presión excesiva sobre ellas durante el enfriamiento. También puede dañar el propio molde (por ejemplo, doblando o agrietando las placas), lo que genera defectos permanentes en todas las piezas posteriores.
Desgaste y daños de la máquina
- Exceso de tonelaje: Las máquinas con un tonelaje superior al necesario sufren una tensión innecesaria en los sistemas hidráulicos, las placas de sujeción y las barras de unión. Esto acelera el desgaste, lo que provoca averías más frecuentes, reparaciones costosas y una menor vida útil de la máquina.
- Insuficiente capacidad de carga: Las máquinas que tienen dificultades para alcanzar los requisitos de capacidad de carga suelen sobrecargar sus bombas y motores hidráulicos para compensarlo. Esto puede provocar sobrecalentamiento, fugas de fluido y fallos prematuros de componentes críticos.
Aumento de los costes de producción
- Exceso de tonelaje: Las máquinas de mayor tonelaje consumen más energía (incluso cuando no se necesitan), lo que aumenta las facturas de servicios públicos. Además, suelen ser más caras de comprar y mantener, lo que incrementa los costos iniciales y a largo plazo.
- Bajo tonelaje: Las piezas defectuosas requieren reprocesamiento o desecho, lo que supone un desperdicio de material y mano de obra. Los ciclos de producción más largos (debido a las dificultades de la máquina para llenar los moldes correctamente) reducen la producción, disminuyendo la eficiencia y la rentabilidad generales.
Resumen
La fuerza de cierre de una máquina de moldeo por inyección es un factor crítico que influye directamente en la eficiencia de la producción, la calidad del producto y la vida útil del equipo. Esta fuerza se refiere a la fuerza de cierre necesaria para mantener los moldes cerrados durante la inyección, y saber cómo calcularla —mediante la fórmula de área superficial multiplicada por la presión de inyección, ajustada a factores reales— es esencial para una selección precisa.
Entre los factores clave a considerar se incluyen el tipo de material (las máquinas de moldeo por inyección de caucho requieren un mayor tonelaje debido a la elasticidad del caucho), el diseño de la pieza, el tamaño de la máquina y el tiempo de ciclo. Elegir un tonelaje incorrecto —ya sea demasiado alto o demasiado bajo— provoca defectos, daños en la máquina y un aumento de los costos. Al evaluar cuidadosamente todos los factores y utilizar cálculos precisos, los fabricantes pueden seleccionar el tonelaje óptimo para garantizar operaciones fluidas, piezas de alta calidad y rentabilidad a largo plazo.
